
Carcasas de celdas · Pestañas · Trazabilidad · Zonas de marcado controladas
Marcado láser de baterías de litio para celdas, pestañas y seguridad
Defina la pieza de trabajo exacta de la batería, la superficie, el contenido del marcado, la zona de marcado aprobada, el resultado objetivo y el requisito de producción antes de elegir un láser. El proceso correcto debe crear una marca legible y repetible sin introducir calor inaceptable, residuos, eliminación de recubrimiento o interferencia con la unión, el sellado o el aislamiento.
Alcance del producto y de la pieza de trabajo
¿Qué piezas de baterías de litio suelen marcarse con láser?
El marcado de baterías de litio no es un único proceso. Una carcasa cilíndrica de acero, una carcasa prismática de aluminio, una pestaña de cobre o aluminio y una película aislante termosensible pueden requerir diferentes direcciones de láser, dispositivos de fijación y comprobaciones de aceptación. Las tareas seleccionadas de celdas de bolsa se incluyen solo cuando la marca aprobada está sobre un laminado externo, una película, una etiqueta u otra área definida que no sea de sellado; los bordes de sellado y otras características de las celdas de bolsa críticas para la seguridad no se tratan como zonas generales de marcado.
Celdas cilíndricas y prismáticas
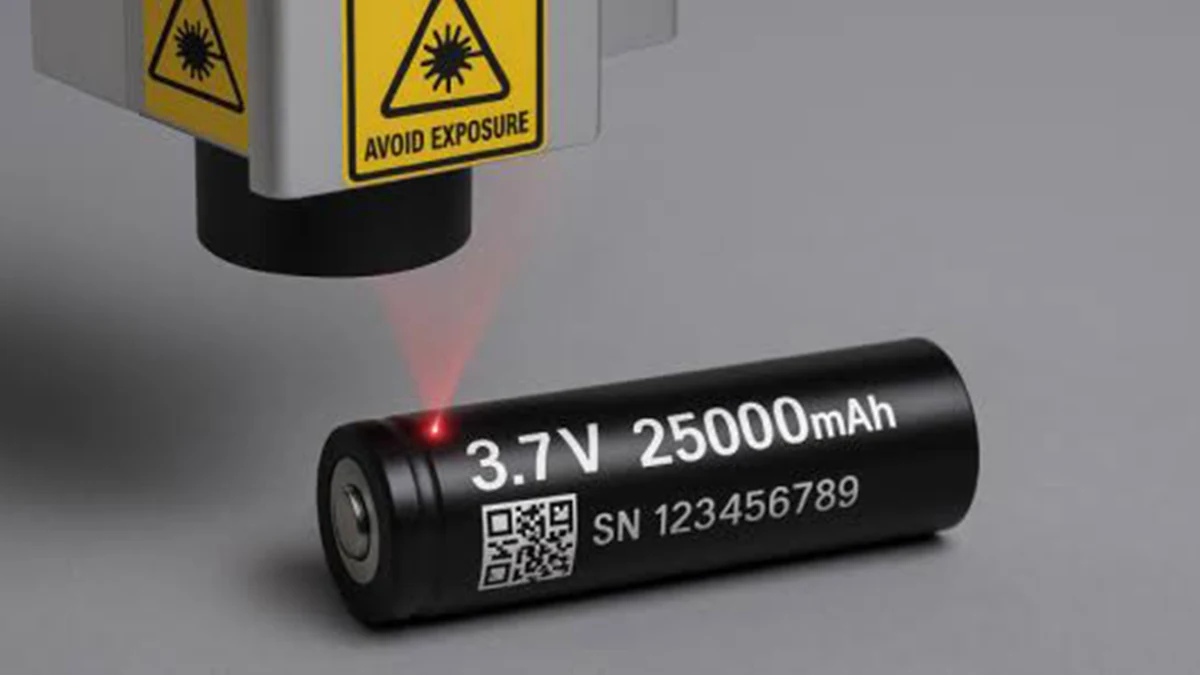
Las tareas típicas incluyen identificación de serie, información de lote, códigos legibles por máquina y referencias de ensamblaje en un área aprobada de la carcasa.
- Compruebe el material y el recubrimiento de la carcasa
- Manténgase alejado de los respiraderos, los conjuntos de tapa, las costuras y las soldaduras
- Valide la calidad del código sobre la curvatura real o la cara plana
Piezas metálicas pequeñas cerca de las zonas de unión
Las pestañas y determinadas piezas de interconexión a nivel de celda pueden tener ventanas de marcado estrechas, superficies reflectantes y requisitos posteriores de soldadura o unión.
- Proteger las zonas de unión y contacto eléctrico
- Comprobar decoloración, óxido, rebabas y cambios en la superficie
- Tratar las barras colectoras a nivel de módulo o de paquete como una aplicación separada cuando su geometría y proceso de producción difieran de la tarea a nivel de celda
Fundas, películas, etiquetas y piezas poliméricas seleccionadas
La información de advertencia, manipulación y trazabilidad puede aparecer en componentes de aislamiento o poliméricos sensibles al calor. Estos requieren sus propias comprobaciones de respuesta del material y durabilidad.
- Separar las marcas permanentes del sustrato de las etiquetas removibles
- Confirmar la sensibilidad al calor y los requisitos de aislamiento
- Validar la abrasión, la adhesión o la exposición posterior cuando sea necesario
Por qué marcar
¿Por qué se marcan con láser las piezas de baterías de litio?
La tarea de marcado suele estar impulsada por la trazabilidad, el control de ensamblaje, los datos de producción legibles por máquina o la identificación duradera del producto. La razón del marcado debe definirse antes de decidir qué código crear o qué láser probar.
Trazabilidad e historial de producción
La información de número de serie, lote o fecha puede asociar la pieza de trabajo con registros de producción, inspección y posteriores cuando el flujo de datos está diseñado para ese fin.
Identificación de ensamblaje y prevención de errores
La polaridad, la orientación, las referencias de posición y los identificadores de pieza pueden ayudar a los operadores o a las estaciones automatizadas a distinguir el componente correcto y la dirección de ensamblaje.
Datos de proceso legibles por máquina
Los códigos QR o Data Matrix pueden facilitar la búsqueda, la verificación y la asociación de registros mediante escáner cuando se validan el tamaño del código, el contraste y las condiciones de lectura.
Información duradera del producto y de manipulación
Las carcasas, películas, fundas o etiquetas seleccionadas pueden llevar información de identificación, advertencia o especificación que debe permanecer legible durante el proceso posterior definido y la exposición en servicio.
Contenido de marcado
¿Qué se marca comúnmente en las piezas de las baterías de litio?
| Tarea de marcado | Qué debe definirse | ¿Qué se debe revisar? |
|---|---|---|
| Número de serie, lote o código de fecha | Formato, origen de datos, regla de duplicados, ubicación y tamaño mínimo de caracteres | Valor correcto, posición estable y asociación con el registro |
| Código QR o Data Matrix | Carga útil, tamaño del código, zona de silencio, dispositivo de lectura y objetivo de grado cuando sea necesario | Legibilidad a la velocidad de producción y después del proceso posterior definido |
| Polaridad, orientación o marca de manipulación | Símbolo aprobado, expectativa de contraste y ubicación controlada | Legibilidad humana sin interferir con características de seguridad o funcionales |
| Identificador de pestaña o de pieza metálica pequeña | Zona de exclusión de unión, tamaño de la marca, orientación y proceso posterior de conformado o soldadura | Marca legible con superficie y condición de unión aceptables |
| Texto de advertencia o especificación | Redacción aprobada, revisión, idioma, área utilizable y vida útil requerida | Texto completo y legibilidad conservada bajo la exposición especificada |
Variables de resultado
¿Qué determina el resultado del marcado láser en las piezas de baterías de litio?
El nombre de la batería por sí solo no determina el proceso. El resultado está controlado por el material exacto, la superficie, el estado de la pieza, el requisito de marcado, la geometría y las condiciones de producción.
| Variable | Qué definir | Por qué cambia el resultado |
|---|---|---|
| Material de la pieza de trabajo | Aluminio, acero, cobre, polímero o construcción multicapa | La respuesta del material cambia la absorción, el contraste, el aporte de calor y la dirección inicial adecuada del láser. |
| Estado de la superficie | Sin recubrimiento, anodizado, pintado, con baño metálico, recubierto, enfundado o con película | La marca puede colorear, modificar o eliminar una capa superficial en lugar de marcar directamente el material base. |
| Estado de la pieza o de la celda | Componente suelto, pieza de preensamblaje o componente ensamblado bajo un plan de prueba aprobado | El calor, los residuos, el acceso y las verificaciones posteriores al marcado pueden cambiar a medida que el componente se acerca al ensamblaje final. |
| Requisito de marcado | Texto, número de serie, símbolo, QR, Data Matrix, tamaño de carácter, tamaño de código y objetivo de contraste | Los códigos finos y los caracteres pequeños imponen exigencias más estrictas al tamaño del punto, el enfoque, la distorsión de campo y la verificación. |
| Geometría y zona aprobada | Plano, cilíndrico, curvo, área estrecha de lengüeta, campo útil y características de exclusión | La geometría determina el posicionamiento, la estrategia de enfoque, el diseño del utillaje y si se requiere movimiento, como la rotación. |
| Condiciones posteriores y de producción | Soldeo, conformado, limpieza, aislamiento, verificación por escaneo, tiempo de ciclo, cambio de formato y método de carga. | Una marca visualmente aceptable aún puede fallar si interfiere con el procesamiento posterior o no puede repetirse al ritmo de producción. |
Resultado objetivo
¿Qué debe lograr una marca cualificada de batería de litio?
El objetivo debe definirse como un resultado aceptado en la pieza real, no solo como un parámetro del láser o una marca visualmente oscura.
- Legible y duradera: el texto, símbolo o identificador requerido permanece legible después de la manipulación, limpieza, abrasión o exposición de servicio posteriores definidas, cuando esas condiciones apliquen.
- Legible por máquina: Los códigos QR o Data Matrix se leen de forma fiable en las condiciones de producción definidas.
- Posicionado correctamente: la marca permanece dentro del área aprobada y libre de características controladas.
- Cambio superficial controlado: se logra contraste sin eliminación inaceptable de recubrimiento, residuos, distorsión ni efecto térmico.
- Compatible con el procesamiento posterior: el marcado no crea una condición inaceptable para la soldadura, el sellado, el aislamiento, la limpieza o el ensamblaje.
- Repetible: el resultado aceptado puede reproducirse en piezas representativas, la variación normal de las piezas y el tiempo de ciclo requerido.
Geometría y manipulación
¿Cómo afectan la geometría de la pieza y la carga al marcado láser?
La geometría debe definirse antes del cribado con láser, porque el enfoque, la distorsión del código, el diseño del dispositivo de sujeción y la manipulación pueden determinar si una muestra de laboratorio puede convertirse en un proceso de producción.
Defina el diámetro, el arco de marcado utilizable, la orientación y si el código debe permanecer dentro de un área curva limitada. Es posible que se requiera rotación u otro método de presentación controlado cuando el campo de marcado utilizable exceda la zona de enfoque plano aceptable.
Confirme qué cara está marcada, las características de referencia, la variación de altura y si la carcasa puede ubicarse de forma repetible sin acercarse a costuras, soldaduras, terminales u otras áreas controladas.
El área utilizable, la zona de unión, el acceso al utillaje y la orientación de la pieza pueden ser más restrictivos que el propio láser. La tolerancia de posicionamiento debe establecerse antes de elegir la óptica final y el tamaño de campo.
La carga manual, las bandejas, los nidos, los transportadores y la manipulación automatizada crean requisitos diferentes para las características de localización, la repetibilidad del enfoque, el cambio de formato y la verificación de la producción.

Seguridad y condiciones de exclusión
¿Qué elementos de la batería deben protegerse durante el marcado?
Ruta láser para la primera prueba
¿Qué láser se debe probar primero?
Parta del sustrato y la superficie reales, luego compare solo las direcciones de láser que se ajusten al requisito de marcado, a la sensibilidad al calor y al objetivo de producción. La ruta de primera prueba es una dirección de cribado, no una selección final de máquina.
| Condición inicial | Dirección de la primera prueba | Por qué puede ser adecuada | Qué determina si se debe continuar |
|---|---|---|---|
| Carcasa metálica desnuda o recubierta seleccionada, pestaña metálica o componente metálico similar | Cribado de fibra / MOPA | Dirección de partida común para muchas superficies metálicas cuando el contraste y el cambio de superficie requeridos se pueden lograr dentro de los límites aceptados de calor y geometría. | Contraste, respuesta del recubrimiento, reflectividad, calidad del borde, efecto térmico, tamaño del código, curvatura y tiempo de ciclo. |
| Recubrimiento termosensible, polímero, manguito, película o requisito de código fino. | Cribado UV | Puede proporcionar una zona afectada más pequeña o una mejor respuesta en polímeros seleccionados y sistemas de superficie sensibles. | Contraste, daño al aislamiento o a la película, tamaño del punto, rendimiento, residuo y durabilidad requerida. |
| Manguito, película o etiqueta orgánicos seleccionados que absorben la longitud de onda | Cribado de CO₂ | Puede adaptarse a superficies de marcado orgánicas seleccionadas; no es la ruta predeterminada para componentes de batería de metal desnudo. | Cambio térmico, humo o residuo, calidad del borde, contraste, respuesta del material y velocidad de producción. |
El movimiento y el posicionamiento son decisiones separadas
El movimiento rotatorio, los utillajes fijos, el posicionamiento por visión y la manipulación en línea deben seleccionarse en función de la geometría de la pieza, la tolerancia de orientación, el método de carga y el tiempo de ciclo. No deben tratarse como tipos de láser.
Modos de fallo
¿Dónde puede fallar el marcado láser de baterías de litio?
El análisis de fallos debe conectar el problema visible con las variables que realmente pueden distinguir la causa. No trate todo resultado de bajo contraste o ilegible como un simple problema de potencia.
| Fallo observado | Variables probables que se deben comprobar | Siguiente paso de validación |
|---|---|---|
| Contraste bajo o inestable | Lote de material, recubrimiento, respuesta de longitud de onda, enfoque, ventana de proceso | Compare muestras representativas y aísle si la variación sigue la superficie, la condición de enfoque o el ajuste del proceso. |
| QR o Data Matrix se leen de forma inconsistente | Tamaño del módulo, distorsión, contraste, enfoque, ubicación del código, configuración del lector | Inspeccione la geometría del código y verifique con el método de lectura real utilizado en producción. |
| El código se distorsiona en una superficie cilíndrica | Curvatura, tamaño de campo, orientación de marca, rango de enfoque, presentación de la pieza | Pruebe un campo útil más pequeño o una rotación controlada y vuelva a verificar la legibilidad del código. |
| Eliminación excesiva de recubrimiento o sustrato expuesto | Espesor de la capa superficial, intensidad del proceso, número de pasadas, variación del lote | Inspeccione el área marcada y determine si el resultado aceptado requiere cambio de color, eliminación controlada o una ruta láser diferente. |
| Decoloración por calor, deformación o daño a la película/aislamiento | Carga térmica, longitud de onda, comportamiento del pulso, permanencia o exposición repetida | Reduzca la carga térmica o compare una dirección de proceso más adecuada y, luego, repita las verificaciones posteriores al marcado requeridas. |
| Muestra aceptable pero resultado de producción inestable | Repetibilidad del dispositivo de fijación, variación de enfoque, tolerancias de las piezas, tiempo de ciclo, variación del lote | Repita el proceso aceptado con piezas representativas bajo condiciones realistas de carga y takt. |
| Quedan residuos, partículas o contaminación | Comportamiento de ablación, eliminación del recubrimiento, extracción, geometría circundante | Inspeccione la limpieza y el rendimiento de extracción antes de aprobar el proceso de producción. |
| La marca interfiere con la unión o el contacto eléctrico | Ubicación de la marca, zona de exclusión, cambio de superficie, requisito de soldadura/contacto posterior | Mueva o redefina la zona de marcado y repita la verificación de aceptación posterior. |
Flujo de trabajo de producción
¿Qué debe incluir el flujo de trabajo de marcado de producción?
Un proceso de marcado de producción debe presentar la pieza correcta, aplicar los datos correctos, crear la marca, verificar el resultado y gestionar de forma consistente las piezas aceptadas o rechazadas. Estos requisitos deben definirse antes de la liberación de la producción, junto con el tiempo takt requerido y la lógica de rechazo.
Cargar
Presente la pieza correcta en la orientación requerida utilizando el método definido de bandeja, nido, dispositivo de fijación o línea.
Ubicar
Confirme la zona de marcado aprobada y la condición de enfoque utilizando referencias del dispositivo de fijación, sensores o visión cuando sea necesario.
Asignar datos
Cargar el serial, lote, fecha, símbolo o payload de código correctos y aplicar reglas de prevención de duplicados cuando sea necesario.
Marca
Ejecutar el proceso calificado sobre la superficie definida y dentro del área de marcado aprobada.
Verificación
Verificar la posición, legibilidad, calidad del código y la condición requerida de la superficie o del componente.
Registrar / Rechazar
Asociar los datos aceptados con el registro de producción y enrutar las piezas fallidas según el proceso de rechazo definido.
Tiempo de ciclo y densidad de código
Indique las piezas por minuto requeridas, los caracteres o módulos de código por pieza y la ventana de marcado disponible. La velocidad del escáner por sí sola no es el takt de producción completo.
Entorno, extracción y resguardos
Revisar residuos, extracción, cerramiento, enclavamientos, acceso del operador y acceso de mantenimiento para la superficie y el concepto de estación seleccionados.

Calificación de muestras
¿Cómo deben cualificarse las muestras representativas de baterías de litio?
La etapa de muestras debe determinar si el proceso funciona en la pieza real y si puede repetirse en producción. No debe reducirse a hacer una sola marca atractiva.
Congelar muestras representativas
Registrar la pieza de trabajo exacta, el material, el recubrimiento, la condición de la pieza, el plano, la zona de marcado aprobada y las características de exclusión. Incluir la variación representativa cuando pueda afectar el resultado.
Utilice arte real y datos reales.
Pruebe el tamaño real de los caracteres, el tamaño del código, la densidad de la carga útil, el símbolo y la ubicación en lugar de un patrón de muestra genérico que no representa la producción.
Ejecute una comparación controlada
Compare solo las direcciones de láser o de proceso adecuadas mientras mantiene la condición de la pieza y el objetivo de aceptación controlados lo suficiente como para entender por qué un resultado difiere de otro.
Inspeccione la marca y el componente
Verifique la posición, la legibilidad, la verificación del código, el estado de la superficie y las comprobaciones posteriores al marcado (eléctricas, de fugas, de aislamiento, dimensionales, de limpieza o posteriores) que requiera el componente.
Repita en condiciones realistas de manipulación
Vuelva a ejecutar la dirección aceptada en piezas representativas utilizando el utillaje previsto, el método de presentación y los tiempos de producción.
Registre la ventana de proceso aceptada
Documente la condición aceptada de la pieza de trabajo, el resultado, el método de inspección, el concepto de carga y los límites del proceso que deben permanecer controlados en producción.
Configuración final de la máquina
¿Cómo determinan los resultados de la prueba de muestra la configuración final de la máquina?
El sistema final debe construirse a partir de lo que la prueba de muestra demuestra sobre la superficie, el tamaño de la marca, la geometría, la tolerancia de posicionamiento, el método de verificación, los residuos y la tasa de producción.
| Lo que muestra la prueba o la aplicación | Decisión de configuración que impulsa |
|---|---|
| Respuesta del material y de la superficie | Dirección del proceso con fibra / MOPA, UV o CO₂ y las características adecuadas de la fuente láser para la marca aceptada. |
| Contraste requerido y cambio superficial aceptable | Ventana de proceso calificada y capacidad de la fuente necesarias para reproducir el resultado sin calor, residuos ni eliminación de recubrimiento inaceptables. |
| Caracteres pequeños, Data Matrix fina o área útil limitada | Óptica, lente de campo, campo de marcado y distancia de trabajo requeridos para equilibrar el detalle, el campo útil y el acceso a la pieza de trabajo. |
| Geometría cilíndrica o área de marcado alrededor de un arco | Movimiento rotatorio u otro método de presentación controlado, además de referencias de sujeción y estrategia de enfoque. |
| Variación de altura o posición de la pieza | Diseño del dispositivo de sujeción, estrategia de enfoque y posibles requisitos de detección o control de altura. |
| Tolerancia de posición estricta u orientación variable | Dispositivo de sujeción de precisión fijo, posicionamiento por visión o una combinación de ambos. |
| Requisito de tiempo de ciclo de producción | Velocidad del láser/proceso, arquitectura de carga, método de cambio y concepto de estación manual, semiautomática o en línea. |
| Contenido variable vinculado a número de serie, lote o base de datos. | Software, generación de códigos, base de datos o interfaz MES y lógica de prevención de duplicados. |
| Requisito de verificación legible por máquina | Escáner, cámara o verificador, lógica de inspección y gestión de rechazos. |
| Partículas, humos o recubrimiento retirado | Extracción, filtración y distribución de la estación adecuadas a la superficie marcada real. |
| Requisito de acceso del operador y de seguridad láser | Recinto, enclavamientos, protecciones y distribución del puesto de trabajo. |

Preguntas frecuentes
Preguntas sobre el marcado láser de baterías de litio
¿Se puede marcar con láser una celda de batería de litio ensamblada?
Solo cuando se hayan revisado el componente real, la zona de marcado aprobada y los controles de producto o proceso requeridos. La marca debe permanecer alejada de las características controladas, y el proceso aceptado puede requerir verificaciones posteriores al marcado más allá de la apariencia visual.
¿Qué se debe incluir con una solicitud de muestra de batería de litio?
Envíe la pieza exacta, la información de material y recubrimiento, el dibujo o las fotos, la zona de marcado aprobada, las características de exclusión, el texto o código requerido, el tamaño del código, el método de lectura, la tasa de producción, el concepto de carga y cualquier verificación posterior al marcado o en etapas posteriores requerida.
Revisión de muestra
Use el resultado de la muestra para definir la máquina
Comparta la carcasa exacta de la celda, la pestaña o el componente de batería aprobado junto con la superficie, el contenido de la marca, las características de exclusión, el resultado objetivo, el método de verificación y el requisito de producción. Luego, la prueba de muestra debe usarse para determinar la configuración de láser, óptica, utillaje, movimiento, verificación, extracción y automatización.