
Materialreaktion · thermische Grenze
Schaumstoff- und EVA-Lasermarkierung
Schaumstoff und EVA können laserbeschriftet werden, aber es gibt kein universelles Schaumstoffrezept. Polymerfamilie, Dichte, Zellstruktur, Farbe, Additive, Hautschicht, Klebstoff und Verdichtung bestimmen, ob ein nutzbares Prozessfenster einen lesbaren Kontrast erzeugen kann, ohne inakzeptables Schmelzen, Kollabieren, Geruch, Rückstände oder Kantenschäden.
Schützen Sie die Kante und die Zellstruktur
Technisches Diagramm für die Materialdiskussion, kein getestetes Schaumstoff-/EVA-Ergebnis.
Direkte Antwort
Können Schaumstoff und EVA mit Laser markiert werden?
Ja, viele Schaumstoff- und EVA-Konstruktionen können für die Lasermarkierung bewertet werden. Die entscheidende Frage ist nicht einfach, ob der Laser die Oberfläche verändert, sondern ob er die erforderliche Identifikation oder das gewünschte visuelle Ergebnis erzeugen kann, während Schmelze, Zellkollaps, Geruch, Rückstände und Dimensionsänderung innerhalb eines akzeptablen Grenzwerts bleiben.
Lesbar ohne inakzeptable Materialschäden
Eine erfolgreiche Markierung sollte unter den vorgesehenen Prüfbedingungen lesbar bleiben, während der umgebende Schaum die erforderliche Oberfläche, Flexibilität, Kantenbeschaffenheit und das Kompressionsverhalten beibehält.
„Schaum“ und „EVA“ sind keine vollständigen Prozessspezifikationen
EVA, PE, PU und Mischschäume können unterschiedlich reagieren, und selbst derselbe nominelle Schaumstoff kann sich ändern, wenn sich Pigment, Dichte, Dicke, Haut, Klebstoff, Beschichtung oder Kompression ändern.
Materialvariablen
Was bestimmt die Ergebnisse der Lasermarkierung auf Schaumstoff und EVA?
Zwei Produkte, die beide „EVA-Schaum“ genannt werden, können unterschiedlich reagieren, wenn sich Dichte, Pigment, Haut, Klebstoff oder Kompression ändern. Dokumentieren Sie den fertigen Aufbau, bevor Sie Laserwege vergleichen.
Polymer und Additive
PU-, PE-, EVA- und Mischformulierungen können unterschiedliche Absorption, Erweichungsverhalten, Füllstoffreaktion, Rauchfahne und Rückstände aufweisen. Pigment- und Flammschutzpakete können die nutzbare Schwelle verschieben.
Dichte und Zellstruktur
Zellgröße, offene oder geschlossene Struktur, Dicke und lokale Dichte beeinflussen Wärmeausbreitung, Kollaps, Schrumpfung und die sichtbare Kante einer Markierung.
Haut, Klebstoff und Beschichtung
Kaschierte Häute, Haftklebstoffe, Bedruckung, Gewebe und Beschichtungen fügen zusätzliche Schichten hinzu. Eine Markierung, die auf der obersten Schicht akzeptabel aussieht, kann die darunterliegende Schicht freilegen oder beeinträchtigen.
Farbe, Verunreinigung und Kompression
Farbe kann die Lasereinkopplung verändern; Öle, Staub und Trennmittel können die lokale Reaktion verändern; Einspannen oder Vakuum kann Dicke und Rückstellung nach dem Markieren verändern.
| Variable | Was sich ändern kann | Fehlersignal | Testkontrolle |
|---|---|---|---|
| Polymer, Pigment oder Additivpaket | Absorption, Schmelzschwelle, Rauchfahne und Rückstände | Geringer Kontrast, Versengung, Klebrigkeit oder unerwarteter Geruch | Separate Formulierungen und Farben; Lieferant und Charge, sofern verfügbar, dokumentieren. |
| Dichte, Zellgröße und Dicke | Wärmeausbreitung, Kollaps, Schrumpfung und Kantengeometrie | Überrollung, Absenkung, ungleichmäßige Tiefe oder Dimensionsänderung | Verwenden Sie die Fertigungsdicke und repräsentative Dichtegruppen. |
| Haut, Klebstoff oder Druckschicht | Schichtkopplung und Stoppverhalten | Abblättern, freiliegender Klebstoff, Rückstände, Delaminierung oder falscher Kontrast | Testen Sie die fertige laminierte Konstruktion, nicht einen nackten Schaumstoffprüfling. |
| Kompression, Kontamination oder Oberflächenbeschaffenheit | Lokaler Fokus und Energiekopplung | Fleckige Markierung, Positionsdrift oder Veränderung des Rückstellverhaltens | Verwenden Sie den tatsächlichen Vorrichtungszustand und die vereinbarte Reinigungsmethode. |
Anwendungskontext
Wo werden Schaum- und EVA-Teile verwendet und warum werden sie markiert?
Schaum und EVA kommen in Produkten zum Einsatz, bei denen Dämpfung, Abdichtung, Abstandshaltung, Isolierung, Griffigkeit, Passform oder flexibler Schutz eine Rolle spielen. Die Anwendung verändert, was die Markierung auf der Oberfläche, dem Rand, der Klebeschicht und dem Kompressionsverhalten bewirken darf.
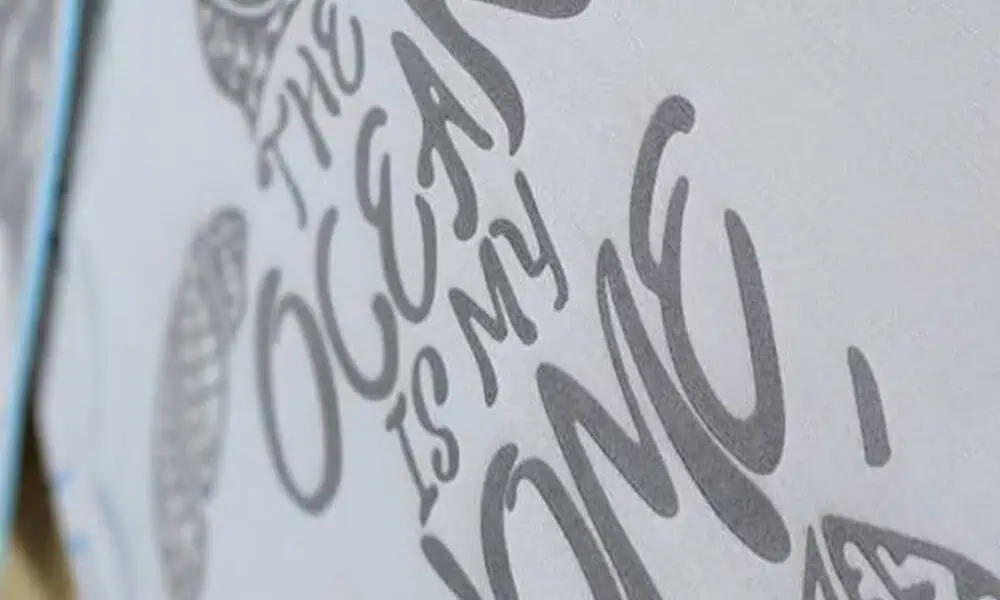
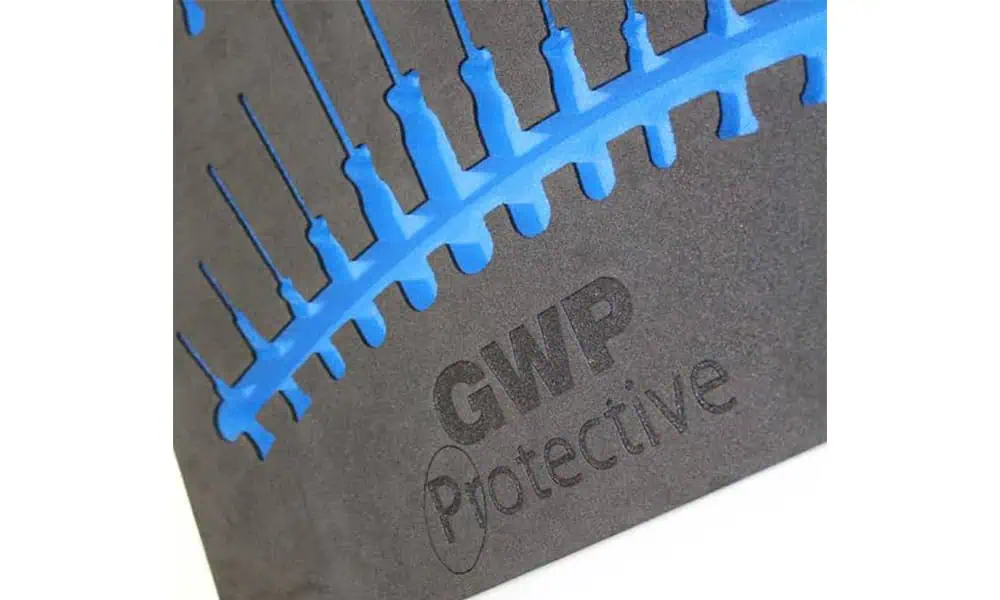
| Bauteilkontext | Warum es markiert werden kann | Was das Verfahren schützen muss |
|---|---|---|
| Schutzverpackungen, Einlagen und Polsterkomponenten | Teileidentifikation, Ausrichtung, Branding, Chargen- oder Handhabungsinformationen | Passform, sauberer Oberflächenzustand, geringe lose Rückstände und akzeptabler Geruch |
| Flachdichtungen, Polster, Dichtungen und gestanzte Schaumstoffteile | Teilenummer, Charge, Baugruppenidentifikation oder Ausrichtung | Kantengeometrie, Abmessungen, Kompressionsverhalten und funktionale Kontaktflächen |
| Schuhwerk, Einlegesohlen und geformte EVA-Komponenten | Größen-/Modellidentifikation, Ausrichtungsmarkierungen, Symbole oder Branding | Aussehen, Flexibilität, lokale Zellstruktur und Oberflächenhaptik |
| Dämm-, Abstands- und Montagehilfe-Schaumstoff | Identifikation, Orientierung, Rückverfolgbarkeit oder Montageanleitung | Abmessungen, Zustand von Klebstoff/Träger und nachgelagerte Montagefunktion |
Kennzeichnungsinhalt
Was wird üblicherweise auf Schaumstoff- und EVA-Teilen gekennzeichnet?
Das Artwork ist entscheidend, da ein großes Logo, ein kleines Symbol und ein maschinenlesbarer Code nicht dieselbe Merkmalsgröße, Kantendefinition oder Kontraststabilität benötigen.
- Teilenummern, Modellkennungen und Größenangaben
- Chargen-, Los- oder Serieninformationen, sofern das Prozessfenster eine wiederholbare Lesbarkeit unterstützt
- Logos, Symbole und einfache Grafiken
- Ausrichtungs-, Orientierungs- oder Montagemarkierungen
- Barcodes oder 2D-Codes erst, nachdem die tatsächliche Oberfläche und die Lesemethode validiert wurden
Artwork-Regel: Legen Sie das kleinste Zeichen, die kleinste Linie, den kleinsten Spalt oder die kleinste Codezelle fest, bevor Sie Optik und Prozesseinstellungen auswählen. Eine Markierung kann in großem Maßstab akzeptabel aussehen, während sie bei der Produktions-Strukturgröße Details verliert.
| Inhalt | Wichtigstes Prozessanliegen | Was zu prüfen ist |
|---|---|---|
| Großer Text oder Logo | Gleichmäßiger Kontrast und großflächige Wärmebelastung | Farbkonsistenz, Halo, Glanzänderung und Oberflächenkollaps |
| Kleiner Text oder feine Symbole | Kantendefinition und Merkmalsverlust | Minimal lesbares Merkmal und Wiederholbarkeit über das gesamte Teil |
| 1D-/2D-Codes | Zell- oder Balkendefinition auf einer weichen oder texturierten Oberfläche | Tatsächliche Lese-/Verifiziererleistung unter dem vorgesehenen Prüfaufbau |
| Ausrichtungs- oder Montagemarken | Positionsgenauigkeit relativ zu Bauteilmerkmalen | Wiederholbarkeit der Vorrichtung, Kompression und Toleranz der Markierungsposition |
Zielergebnis
Welches Markierungsergebnis sollten Sie bei Schaumstoff und EVA anstreben?
Definieren Sie für ein Markierungsprojekt das akzeptable visuelle und Oberflächenergebnis, bevor Sie Maschinen vergleichen. Das Ziel sollte beschreiben, was lesbar bleiben muss und welche Materialveränderung noch akzeptabel ist.
Lesbarer Oberflächenkontrast
Das Ziel ist eine sichtbare Markierung mit ausreichendem Kontrast für die vorgesehene Prüfmethode, während der umgebende Schaumstoff stabil bleibt. Bewerten Sie lokalen Glanz, Schmelzhof, Zellkollaps, Klebrigkeit, Geruch und Rückstände zusammen mit der Lesbarkeit.
Geringe Oberflächenmodifikation mit kontrollierter Detailgenauigkeit
Einige Projekte können einen begrenzten Oberflächenabtrag oder eine Texturänderung akzeptieren, wenn die Markierung sauber bleibt und der Schaum nicht einsinkt, verkohlt, Klebstoff freilegt oder die erforderliche Merkmalsdefinition verliert.
Hinweis zum Geltungsbereich: Perforation und Durchschneiden sind verwandte Laserbearbeitungsaufgaben, verwenden jedoch ein anderes Akzeptanzfenster als die Oberflächenmarkierung. Behandeln Sie sie als separate Anforderungen, wenn sie Teil des Projekts sind.
Bauteilgeometrie
Wie verändern Bauteilform, Bauteildicke und Bauteilgröße den Prozess?
Weicher, komprimierbarer Schaumstoff verhält sich nicht wie ein starres flaches Prüfstück. Die Geometrie verändert den Fokus, die Fixierung, die lokale Dichte und die Konsistenz, mit der das getestete Prozessfenster reproduziert werden kann.
Variation von Dicke und Dichte
Dicke und lokale Dichte können die Wärmeausbreitung, die Oberflächenreaktion und den Abstand zur Optik verändern. Produktionstests sollten repräsentative Dicken-Gruppen anstelle eines einzigen idealen Prüfstücks umfassen.
Flache, geformte oder gekrümmte Oberflächen
Höhenänderungen über ein geformtes oder gekrümmtes Teil hinweg können dazu führen, dass die Markierung vom vorgesehenen Fokus abweicht. Große Höhenunterschiede können eine andere Fokussierungs- oder Positionierungsstrategie erfordern.
Teilgröße und Position der Markierung
Ein großes Werkstück kann den Zugang zur Halterung, den Arbeitsabstand und die Position der Markierung innerhalb des nutzbaren Felds verändern. Wählen Sie die Feldgröße nicht allein anhand der Abmessungen der Grafik.
Kompression durch die Halterung
Einspann-, Vakuum- oder Stützdruck können die Schaumdicke und das Rückstellverhalten verändern. Probenprüfung und Produktionsvorrichtung sollten vergleichbare Kompressionsbedingungen verwenden.
Bedingtes Quellenscreening
Welche Laser-Route sollte zuerst getestet werden?
CO2 ist für viele Polymer-Schaumkonstruktionen oft eine praktische erste Screening-Richtung, aber das endgültige Material und die Zielmarkierung entscheiden letztlich. UV kann dort geprüft werden, wo feine Merkmale oder eine andere Oberflächenwechselwirkung von Nutzen sind. Fiber- oder MOPA-Laser sollten nur bedingt eingesetzt werden, wenn Pigment, Beschichtung, Füllstoff oder eine freiliegende Schicht mit Nahinfrarotenergie koppeln.
- Keine Wellenlänge sollte allein aufgrund des Materialnamens oder der Farbe freigegeben werden.
- Spotgröße, Pulsverhalten, Fokus, Scanstrategie und Feldposition beeinflussen die lokale thermische Belastung.
- Vergleichen Sie ein stabiles Prozessfenster über Dichte, Dicke, Farbe und Schichtvariation hinweg.
- Bei geruchsempfindlichen Produkten sind Extraktion und Geruchskontrollen nach dem Prozess Teil der Abnahme.
| Richtung | Warum es in das Screening aufgenommen werden kann | Hauptgrenze | Zulassungsnachweise |
|---|---|---|---|
| CO2 | Wird oft für polymere Schäume in Betracht gezogen, bei denen langwellige Absorption eine nützliche Oberflächenreaktion erzeugen kann. | Thermische Ausbreitung, Schmelzhof, Schrumpfung, Geruch, Verkohlung und Kantenüberrollung können das nutzbare Fenster einschränken. | Kontrast, Kantenbeschaffenheit, Maßänderung, Geruchs-/Extraktionsprüfung und Wiederholbarkeit. |
| UV | Kann für feine Strukturen oder ausgewählte Formulierungen bewertet werden, bei denen eine Wechselwirkung mit kürzerer Wellenlänge eine nützliche Oberflächenreaktion hervorruft. | UV ist nicht automatisch kalt; Chemie, Verfärbung, Rückstände und erreichbarer Kontrast bleiben probenabhängig. | Merkmaltreue, Oberflächenintegrität, Rückstände, Geruch und stabiles Prozessfenster über alle Proben hinweg. |
| Faser / MOPA | Bedingte Versuche, bei denen Pigment, Beschichtung, Füllstoff oder eine freiliegende Schicht mit Nahinfrarotenergie koppeln. | Schaum kann schwach oder ungleichmäßig reagieren; lokale Hitze kann weiterhin Schmelzen, Geruchsbildung oder Kollaps verursachen. | Direkter Nachweis an der endgültigen Konstruktion und Abgleich mit dem geforderten Effekt. |
Auswahlregel: die Quelle erst freigeben, nachdem die fertige Schaumstoff-/EVA-Konstruktion visuelle, dimensionale, Geruchs- und Rückstandskriterien bei repräsentativer Variation erfüllt.
Fehlerlandkarte
Was sind die häufigen Risiken und Fehlermodi?
Eine Erhöhung der lokalen Energie kann eine Markierung dunkler machen, während sie den Schaumstoff in einen Schmelz-, Geruchs-, Kollaps- oder Rückstandsbereich bringt. Identifizieren Sie den Fehlermodus, bevor Sie annehmen, dass eine andere Laserquelle die Lösung ist.
Schmelzen und Zellkollaps
Erweichung kann Zellen schließen, die Oberfläche einsinken lassen, einen glänzenden Hof erzeugen oder das Rückstellverhalten nach Kompression rund um die Markierung verändern.
Schwache oder ungleichmäßige Markierung
Änderungen bei Farbe, Dichte, Haut, Verunreinigung oder Schichtaufbau können bei nominell ähnlichen Teilen zu fleckigem Kontrast oder uneinheitlicher Merkmalsdefinition führen.
Geruch und Rauchfahne
Die Chemie von Polymeren und Additiven kann Geruch, Rauch oder Feinstaub erzeugen. Absaugung und die Überprüfung der Sicherheitsdatenblätter gehören zur Bewertung der konfigurierten Maschine.
Verkohlung, Rückstände und Kantenschäden
Eine Oberflächenmodifikation mit höherer Energie kann nachgedunkelte Kanten, klebrige Wiederablagerungen, lose Partikel oder freiliegenden Klebstoff hinterlassen, die optische Anforderungen oder Anforderungen der nachgelagerten Montage nicht erfüllen.
Repräsentative Validierung
Wie sollte eine Schaumstoff-/EVA-Probe getestet und bewertet werden?
Eine einzelne ansprechende Markierung auf einem Prüfkörper beweist noch kein Produktionsfenster. Verwenden Sie den endgültigen Schaumstoffaufbau, den endgültigen Vorrichtungszustand und das Abnahmeverfahren, das die Produktion tatsächlich verwenden wird.
Markierungsanforderung festschreiben
Geben Sie den Zielkontrast oder den flachen Oberflächeneffekt, die Grafik, das kleinste Merkmal, die Markierungsposition, die Randbegrenzung und die zulässige Maßänderung an.
Nach Aufbau gruppieren
Erfassen Sie Polymerfamilie, Dichte, Dicke, Farbe, Haut, Klebstoff, Beschichtung, Lieferant und Charge, sofern verfügbar.
Prozessfenster vergleichen
Halten Sie Beleuchtung, Messung und Reinigung konstant, während Sie Quellenrichtungen und eine kontrollierte Parametermatrix vergleichen.
Unter Produktionsbedingungen wiederholen
Ergänzen Sie Kompression, Fokustoleranz, Wiederholgenauigkeit der Vorrichtung, Absaugung, Beladung und Prüfung, bevor Sie das Ergebnis für die Maschinenkonfiguration übernehmen.
| Datensatz | Minimales Detail | Warum es wichtig ist |
|---|---|---|
| Materialidentität | Polymer, Dichte, Dicke, Farbe, Haut/Klebstoff/Beschichtung und Charge | Verhindert, dass unterschiedliche Konstruktionen unter „EVA-Schaum“ zusammengefasst werden. |
| Markierungsanforderung | Oberflächenkontrast oder geringfügige Oberflächenmodifikation; Artwork, Markierungsgröße und kleinstes Merkmal | Definiert, was der Prozess tatsächlich reproduzieren muss. |
| Oberfläche und Abmessungen | Schmelzhof, Zellkollaps, Verkohlung, Rückstände, Schrumpfung und Kompressionserholung | Unterscheidet eine lesbare Markierung von einem funktionell akzeptablen Bauteil. |
| Handhabungsbeständigkeit, sofern relevant | Wenn der markierte Bereich gerieben, komprimiert, gereinigt oder wiederholt gehandhabt wird, reproduzieren Sie nach dem Markieren die relevanten Kontakt- oder Kompressionsbedingungen. | Bestätigt, dass eine akzeptable frische Markierung lesbar bleibt und die Schaumstoffoberfläche unter der tatsächlichen Handhabungsbedingung funktionsfähig bleibt. |
| Geruch und Rückstände | Geruchsprüfung unmittelbar und nach der Ruhephase, sichtbare Rauchfahne/Rückstände und Reinigungsmethode | Schützt Produkt, Bediener und Anforderungen der nachgelagerten Montage. |
| Produktionseingaben | Vorrichtung, Kompression, Fokus, Feld, Beladung, Prüfmethode, Daten und Zyklusziel | Überführt das qualifizierte Materialergebnis in eine Maschinenspezifikation. |
Vom Muster zum System
Wie wird die endgültige Maschinenkonfiguration gewählt?
Der Probentest ermittelt, ob das Material markiert werden kann und welcher Laserweg ein stabiles Arbeitsfenster bietet. Die endgültige Maschine wird dann anhand des validierten Prozesses, der realen Bauteilgeometrie, des erforderlichen Markierfelds, der Absaugung, der Beschickung, der Inspektion und des Produktionsziels konfiguriert.
| Validierter Input | Was es beeinflusst | Konfigurationsfrage |
|---|---|---|
| Stabile Laserroute und stabiles Prozessfenster | Quellenfamilie und verfügbarer Betriebsspielraum | Welche Quellenfamilie und welcher Regelbereich reproduzieren die akzeptierte Markierung, ohne den Schaum zum Schmelzen oder Kollabieren zu bringen? |
| Markierungsgröße und kleinstes Merkmal | Optik, Feldgröße und Feature-Fähigkeit | Welches Markierfeld und welcher optische Aufbau erhalten die erforderlichen Details über den gesamten Arbeitsbereich hinweg? |
| Teiledicke, Form und Höhenvariation | Fokuseinstellung, Z-Verfahrweg und Vorrichtungsstrategie | Wie stellt das System sicher, dass die zu markierende Oberfläche im qualifizierten Fokusbereich bleibt? |
| Weichheit und Kompressionsverhalten | Halterung, Auflage und Belastungsmethode | Wie wird das Teil gehalten, ohne die während der Prüfung beobachtete Materialreaktion zu verändern? |
| Geruchs-, Rauch- und Rückstandsbelastung | Überprüfung von Einhausung, Absaugung und Filtration | Welche Erfassungs- und Wartungsanordnung ist für die jeweilige Formulierung und das jeweilige Verfahren erforderlich? |
| Produktionsmenge und Zyklusziel | Überprüfung von manuellem Beladen, Mehrfachspannvorrichtungen oder Automatisierung | Welche Handhabungsmethode erreicht den Durchsatz, ohne Positionierung und Wiederholbarkeit zu beeinträchtigen? |
| Variable Daten, Codes oder Prüfanforderung | Optionen für Software, Dateneingabe, Vision oder Verifizierung | Benötigt das Projekt den Umgang mit variablen Daten, Positionierungsunterstützung oder die Integration von Lesegeräten/Verifizierern? |
Für eine Angebotsanfrage: Für eine Angebotsanfrage: Senden Sie das fertige Schaumstoff-/EVA-Teil, Informationen zu Material, Dichte und Dicke, Schichten, Grafik, kleinstes Merkmal, gewünschtes Markierungsergebnis, zulässige Grenzwerte für Kanten/Geruch/Rückstände, Teileabmessungen, Zustand der Vorrichtung, Musterstückzahl und angestrebte Taktzeit. Diese Eingaben ermöglichen es, das Musterergebnis in eine Maschinenkonfiguration umzusetzen, anstatt eine allgemeine Leistungsempfehlung zu geben.
Häufig gestellte Fragen
FAQs zur Schaumstoff- und EVA-Lasermarkierung
Kann EVA-Schaum lasermarkiert werden?
Es kann bewertet werden, aber „EVA“ ist keine vollständige Prozessspezifikation. Dichte, Zellstruktur, Pigment, Additive, Dicke, Haut- und Klebstoffschichten können Schmelzverhalten, Geruch, Kanten und Kontrast verändern. Verwenden Sie den endgültigen Aufbau für einen Mustertest.
Schmilzt Schaumstoff beim Lasermarkieren?
Das kann passieren, wenn die lokale thermische Belastung das Materialfenster überschreitet. Schmelzhof, Zellkollaps, Schrumpfung und Glanzveränderung sollten zusammen mit der Lesbarkeit geprüft werden; die optisch beste einzelne Markierung ist nicht automatisch akzeptabel.
Welcher Laser eignet sich am besten für Schaumstoff?
CO2 ist bei vielen polymeren Schäumen oft eine erste Untersuchungsrichtung, während UV- oder Faser-/MOPA-Systeme für spezifische Formulierungen, feine Merkmale oder Oberflächenschichten geprüft werden können. Der endgültige Aufbau und das Zielergebnis entscheiden.
Wie kontrolliere ich Geruch bei der Laserbearbeitung von Schaumstoff?
Prüfen Sie die Formulierung und, sofern verfügbar, das Sicherheitsdatenblatt, erfassen Sie die Rauchgase an der Markierung, definieren Sie Filtration und Reinigung, und nehmen Sie unmittelbare Geruchsprüfungen sowie Prüfungen nach einer Ruhephase in die Abnahme auf. Die Geruchskontrolle ist Teil des konfigurierten Systems, nicht nur der Laserquelle.
Sollte ich Rohschaum oder das fertige Teil zum Testen einsenden?
Senden Sie nach Möglichkeit den produktionsfertigen Aufbau. Haut, Druck, Klebstoff, Träger, Kompression und Oberflächenverunreinigungen können die Reaktion verändern, sodass ein bloßer Schaumstoffprüfling möglicherweise nicht das endgültige Bauteil repräsentiert.
Was sollte ich für einen Schaumstoff/EVA-Mustertest einsenden?
Senden Sie produktionsfertige Muster, Angaben zu Polymer/Dichte/Dicke, Farbe, Details zu Haut oder Klebstoff, das Zielergebnis, Artwork, das kleinste Merkmal, Kanten- und Geruchsgrenzwerte, den Zustand der Haltevorrichtung sowie alle nachgelagerten Reinigungs- oder Montageanforderungen.
Nächster Schritt
Senden Sie das fertige Schaumstoffteil, den Markierungsinhalt und die Abnahmekriterien
Teilen Sie den Aufbau von Schaumstoff/EVA, Dichte, Dicke, Schichten, Bauteilabmessungen, Artwork, kleinstes Merkmal, angestrebtes Markierungsergebnis, Geruchs- und Kantengrenzwerte, Vorrichtungszustand, Prüfmethode und Zyklusziel mit. Zhuorui Laser kann diese Angaben nutzen, um den Mustertest zu definieren und dann die Maschinenkonfiguration zu empfehlen, die zum validierten Prozess passt.
Angebot anfordern OEM- & Custom-Anfrage Kontakt