
Lasermarkierung von Mustern auf Stoff · Textil & Leder
Muster auf Stoff mit Laser markieren
CO₂ ist in der Regel der erste Laserprozess, der für die Lasermarkierung von Mustern auf Stoff bewertet werden sollte, doch das nutzbare Prozessfenster hängt von der Faser oder Mischung, dem Farbstoff und der Veredelung, der Stoffkonstruktion, dem gewünschten Erscheinungsbild, den Musterdetails, der Werkstückhandhabung und der erforderlichen Produktionsrate ab. Die endgültige Maschinenkonfiguration sollte auf einem freigegebenen Bemusterungsergebnis basieren und nicht allein auf dem Stoffnamen.
Anwendungsbereich
Ist dies die richtige Anwendung zur Markierung von Stoffmustern?
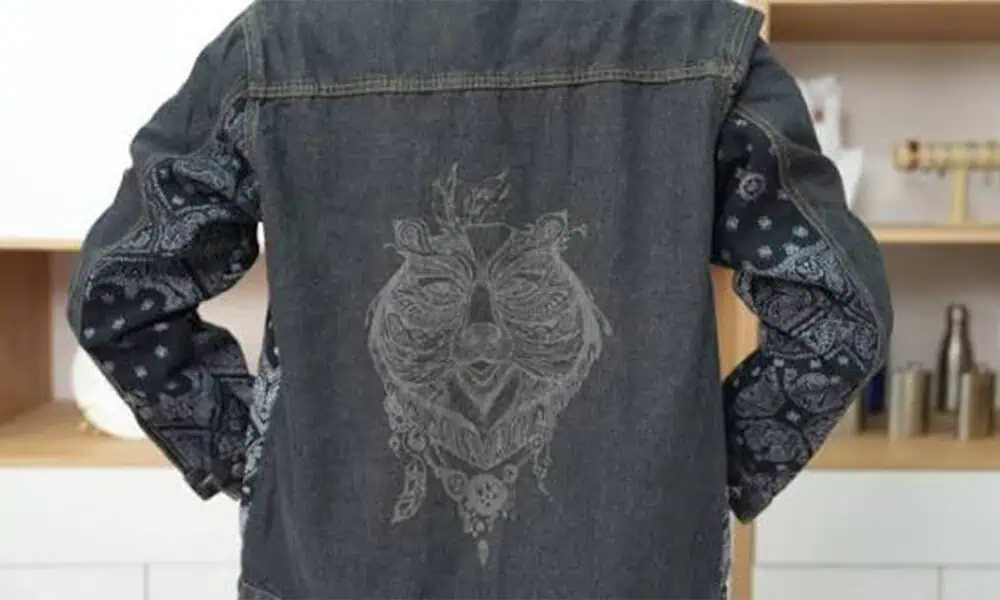
Diese Seite ist für Arbeiten an Oberflächenmustern, Logos, Dekorationen sowie kontrolliertem Ausbrennen oder Tonänderungen auf Textilprodukten. Typische Werkstücke können Jeansjacken-Rückenteile und Jeans-Panels, Bekleidungsteile, Stoffflicken, dekorative Textilstücke und von der Rolle zugeführtes Gewebe umfassen. Die Form des Werkstücks ist wichtig, denn derselbe Stoff verhält sich anders, wenn er flach liegt, gedehnt wird, zu einem Kleidungsstück zusammengesetzt oder von einer Rolle verarbeitet wird.
Zuschnitte & Stoffstücke
Geeignet, wenn das Material flach gehalten werden kann und das Muster an einer definierten Position bleiben muss.
Fertige Kleidungsstücke
Nähte, Taschen, Falten und lokale Höhenänderungen machen Positionierung und Fokussteuerung zu einem Teil des Prozesses.
Rollen & Bahnmaterial
Liniengeschwindigkeit, Bahnspannung und Register werden ebenso wichtig wie das Laser-Rezept selbst.
Beschichtete oder laminierte Textilien
Der Laser kann eher eine Oberflächenschicht verändern oder entfernen als die darunterliegende Faser, daher muss die Reaktion der Beschichtung separat getestet werden.
Anwendungszweck
Warum Lasermarkierung für Textilmuster einsetzen?
Die entscheidende Frage ist nicht einfach, ob ein Laser Gewebe beeinflussen kann. Sondern ob ein digitales, berührungsloses Verfahren das erforderliche Erscheinungsbild und die nötige Produktionsflexibilität bietet, ohne inakzeptable Schäden am Textil zu verursachen.
Warum Hersteller es einsetzen
- Digitale Muster ändern, ohne mechanische Werkzeuge zu erstellen oder zu ändern.
- Lokalisierte Logos, Grafiken, Used-Look-Bereiche oder Tonwertänderungen in ausgewählten Zonen erzeugen.
- Kurze Chargen oder mehrere Designs mit Rezeptur- und Dateiänderungen statt physischer Matrizen fahren.
- Ein berührungsloses Verfahren anwenden, wo mechanischer Druck oder Direktdruck unerwünscht sind.
Was üblicherweise gekennzeichnet wird
- Dekorative Muster und wiederkehrende Grafiken.
- Markenlogos, Text und Personalisierung.
- Kontrollierte Verblass-, Abnutzungs- oder Ausbrenneffekte.
- Feine Linien, gefüllte Bereiche oder Grafiken mit gemischten Details, die das Textil zuverlässig reproduzieren kann.
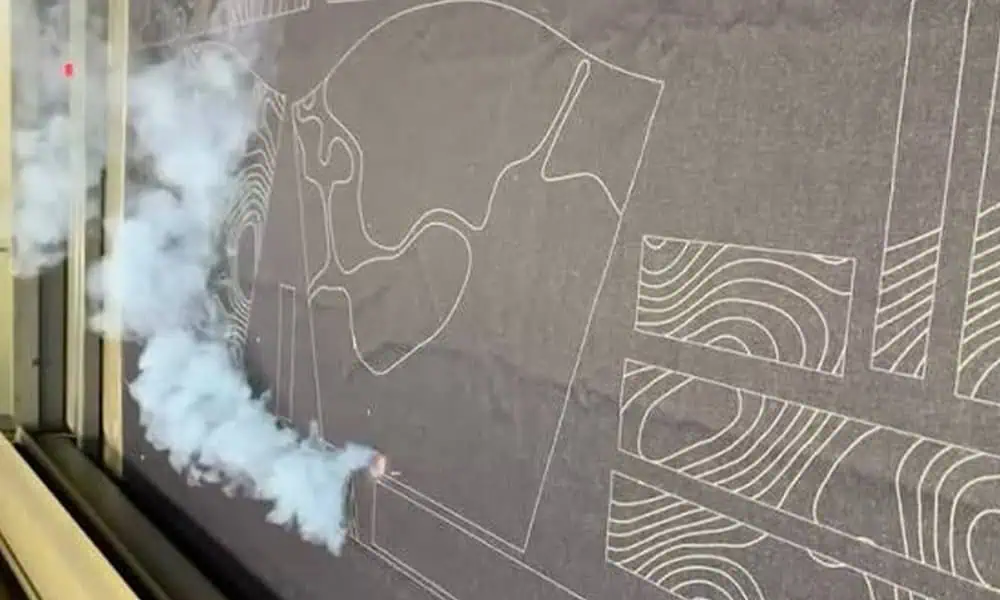
Wie der Effekt erzeugt wird: Die CO₂-Markierung ist in erster Linie eine thermische Interaktion. Je nach Textil kann der Laser natürliche Fasern dunkler machen oder karbonisieren, die Oberfläche von Synthetik schmelzen oder verändern oder eine Beschichtung modifizieren. Der Laser folgt dem digitalen Scanpfad, aber die endgültige Kante, der Kontrast und die feinen Details hängen weiterhin vom Material und Prozessfenster ab.
Ergebnisvariablen
Was bestimmt das Ergebnis auf dem Gewebe?
Leistung und Geschwindigkeit sind nur ein Teil der Antwort. Beginnen Sie mit dem Faserchemie und textile Konstruktion plus die Markierungsanforderung, dann Prozessparameter verwenden, um ein stabiles Fenster zu finden.
Material & Oberfläche
Faser oder Mischung, Stoffgewicht, Web- oder Strickart, Farbe, Farbstoff, Beschichtung, Laminierung, Ausrüstung, Dicke und Chargenvariation verändern alle, wie Wärme absorbiert wird und sich ausbreitet.
Musteranforderung
Mustergröße, Feinlinienbreite, Fülldichte, kleiner Text, gewünschter Farbton und erforderliche Kantendefinition verändern sowohl den Energiebedarf als auch die reale Zykluszeit.
Laser-Prozessfenster
Leistung, Scan-Geschwindigkeit, Pulsfrequenz, sofern zutreffend, Fokus oder kontrollierter Defokus, Durchlaufstrategie und Scanpfad bestimmen, wie viel Wärme jeden Bereich erreicht.
| Stoffgruppe | Typische Reaktion zur Bewertung | Hauptrisiko | Was im Test zu erfassen ist |
|---|---|---|---|
| Baumwolle, Denim, Leinen | Dunkelfärbung oder karbonisierter Oberflächeneffekt; der Kontrast variiert je nach Farbe, Gewicht und Ausrüstung | Ausbreitung der Versengung, gelber Hof, Festigkeitsverlust bei Überhitzung | Farbton, Kantendefinition, Gewebeschaden, Waschverhalten, Zykluszeit |
| Polyester und Mischgewebe | Schmelzen der Oberfläche, Texturveränderung oder hellerer/abweichender Farbton – abhängig von Gewebeaufbau und Färbung | Zu starkes Aufschmelzen, Glanzänderung, Versteifung, Löcher | Oberflächenhaptik, Verformung, Kantenqualität, kein Durchbrennen, Wiederholbarkeit |
| Nylon, Mesh, transparente Stoffe | In hohem Maße konstruktionsabhängig; enges Prozessfenster bei leichtem Material | Schrumpfung, lokales Schmelzen, Löcher, Verlust feiner Details | Maßänderung, Lochrisiko, Lesbarkeit des Musters, Fokusstabilität |
| PU-beschichtete oder laminierte Textilien | Eine Farbänderung der Oberflächenschicht oder ein kontrolliertes Abtragen kann möglich sein | Ungleichmäßiges Abtragen, Rückstände, Geruch oder Beschädigung des Grundtextils | Schichtkonsistenz, Haftung, Rückstände, Geruch/Extraktionsbelastung, Substratzustand |
Abnahmeziel
Welches Ergebnis benötigen Sie von der Stoffmarkierung?
Definieren Sie das akzeptierte Ergebnis, bevor Sie den Laser abstimmen. Eine dunklere Markierung ist nicht automatisch eine bessere Markierung, wenn sie das Textil beschädigt, den Griff verändert oder zu lange dauert.
Visueller Effekt
Erforderlicher Farbton, Kontrast, Used-Look oder Aussehen nach Beschichtungsentfernung.
Detail & Kante
Lesbarkeit feiner Linien, Erhaltung kleiner Details und akzeptable Kantenweichheit.
Schadensgrenze
Kein Durchbrennen, keine unakzeptable Vergilbung, kein übermäßiges Schmelzen, keine Schrumpfung oder geschwächten Bereiche.
Haptik
Definieren Sie, wie viel Steifigkeit, Glanzveränderung oder Texturveränderung nach dem Markieren akzeptabel ist.
Beständigkeit der Markierung
Wasch-, Abrieb- oder andere Endanwendungsprüfungen sollten der tatsächlichen Produktanforderung entsprechen und nicht einem generischen Test.
Produktionsrate
Legen Sie ein realistisches Zyklusziel fest, das Beladen, Positionieren, Markieren und Entladen umfasst — nicht nur die Scannergeschwindigkeit.
Geometrie & Handhabung
Wie beeinflussen Werkstückform und Beladung den Prozess?
Textilmarkierung ist nur wiederholbar, wenn der Stoff in die vorgesehene Position und Fokusbedingung zurückkehrt. Weiche, dehnbare oder zusammengesetzte Werkstücke machen dies zu einer fertigungstechnischen Aufgabe, nicht nur zu einer Laser-Einstellungsaufgabe.
Flache Platten
Halten Sie die markierte Zone flach und wiederholbar. Spannen oder eine einfache Vorrichtung kann Falten und Positionsdrift reduzieren.
Fertige Kleidungsstücke
Nähte, Taschen, Falten und Doppellagen können Höhe und Bezugsposition verändern. Die Vorrichtung muss die Markierungszone freilegen, ohne sie zu verzerren.
Dehnbarer oder weicher Stoff
Dehnung beim Auflegen kann die Musterabmessungen verändern. Definieren Sie eine gleichbleibende Spannung, bevor Sie die Wiederholbarkeit beurteilen.
Rollen- / Bahnverarbeitung
Bahnspannung, Register, Vorschubgenauigkeit und Liniengeschwindigkeit müssen mit dem Markierungszyklus synchron bleiben.
Große Muster lassen sich nicht allein mit Laserleistung lösen. Die Mustergröße kann das Markierfeld, die Optik, den Tischverfahrweg oder eine Lösung mit laufender Bahn bestimmen. Ladezugang und Freiraum bestimmen ebenfalls, ob die Arbeitsstation das reale Produkt handhaben kann.
Route für den ersten Test
Welchen Laser sollten Sie zuerst testen?
Bei den meisten Arbeiten an Stoffmustern und Oberflächeneffekten beginnen Sie mit einem Screening eines CO₂-Prozesses auf dem exakten Textil. Ziel ist es, ein stabiles Fenster zu finden, das das Zielergebnis erfüllt – nicht zu beweisen, dass jeder Stoff dieselben Einstellungen verwenden sollte.
| Werkstückzustand | Erste zu bewertende Richtung | Was entscheidet, ob fortgefahren wird |
|---|---|---|
| Naturfasern wie Baumwolle, Denim oder Leinen | CO₂-Screening mit kontrollierter Energiedichte | Erforderlicher Farbton und Detailgrad können ohne inakzeptable Versengung, Festigkeitsverlust oder langsame Zykluszeit erreicht werden |
| Polyester, Nylon oder Synthetikmischungen | CO₂-Screening bei einem konservativen Prozessfenster | Die Oberflächenveränderung wird kontrolliert, ohne übermäßiges Schmelzen, Glanzveränderungen, Schrumpfung oder Löcher |
| Beschichtetes oder laminiertes Textil | CO₂-Probetest nur, nachdem die Oberflächenschicht und das Grundtextil identifiziert wurden | Die Beschichtung kann gleichmäßig modifiziert werden, ohne inakzeptable Rückstände, Geruch oder Substratschäden |
| Unbekanntes technisches Textil oder behandelte Oberfläche | Materialidentifikation plus Proben-Screening vor der Maschinenauswahl | Die beobachtete Wechselwirkung unterstützt den Zieleffekt und einen sicheren, wiederholbaren Produktionsweg |
Fehlerdiagnose
Häufige Fehler beim Markieren von Textilmustern und was zu prüfen ist
Nutzen Sie das Symptom, um die Ursache einzugrenzen, anstatt die Leistung als universelle Erklärung zu behandeln.
Starke Versengung oder dunkler Halo
Prüfen Sie Energiedichte, Scan-Geschwindigkeit, wiederholte Durchgänge und lokale Wärmeakkumulation. Eine Verringerung der Leistung oder eine Erhöhung der Geschwindigkeit kann helfen, aber bestätigen Sie, dass der erforderliche Kontrast weiterhin erreicht wird.
Vergilbung statt des beabsichtigten Farbtons
Prüfen Sie, ob der Stoff wärmeempfindlich ist, das Prozessfenster zu heiß ist oder sich die Fokusbedingung geändert hat. Vergleichen Sie Einstellungen mit geringerer Energie auf derselben Materialzone.
Durchbrand, Löcher oder lokale Schrumpfung
Prüfen Sie Stoffgewicht, Konstruktion, Spannung und zugeführte Energie. Leichte oder offene Konstruktionen benötigen ein engeres Prozessfenster als schwereres Material.
Feine Musterdetails gehen verloren
Prüfen Sie Fokus, Spot-/Feld-Abwägung, Linienbreite der Grafik, Wärmeausbreitung und Stoffbewegung. Eine Datei mit höherer Auflösung kann instabilen Stoff oder übermäßige Wärmeausbreitung nicht kompensieren.
Eine neue Charge liefert ein anderes Ergebnis
Prüfen Sie zuerst Material-, Farbstoff- und Veredelungsschwankungen und bestätigen Sie außerdem, dass das gespeicherte Rezept, der Fokus und die Positionierung unverändert sind. Ein Problem bei einer einzelnen Charge ist kein Beweis dafür, dass die Maschine nicht beteiligt ist.
Rauch, Geruch oder Rückstände sind übermäßig stark
Prüfen Sie die textile Veredelung oder Beschichtung und die Absauglast. Synthetische und beschichtete Materialien können eine andere Absaugvorrichtung erfordern oder für den vorgesehenen Prozess ungeeignet sein.
Qualifizierung & Produktion
Von der Musterqualifizierung zur wiederholbaren Produktion
Ein erfolgreiches Muster ist nur dann nützlich, wenn das akzeptierte Ergebnis, die Einstellungen und die Handhabungsbedingungen ausreichend genau dokumentiert sind, um sie am realen Produkt zu reproduzieren.
Verfahren zur Musterqualifizierung
- Das Ziel einfrieren. Erfassen Sie die geforderte Optik, Detailtreue, zulässige Beschädigung, Haltbarkeit und Zielzykluszeit.
- Identifizieren Sie das Muster. Erfassen Sie, sofern bekannt, Faser/Mischung, Gewicht, Farbe, Beschichtung/Ausrüstung und Charge.
- Untersuchen Sie ein Prozessfenster. Verändern Sie die gesteuerten Laserparameter in kleinen Schritten, während Sie den Werkstückzustand konstant halten.
- Vergleichen Sie mit den Abnahmekriterien. Prüfen Sie Farbton, Kanten, Griff, Verzug, Versengung/Aufschmelzung, Haltbarkeit und tatsächliche Zykluszeit.
- Das akzeptierte Rezept wiederholen. Denselben Materialzustand erneut markieren, um die Wiederholbarkeit zu bestätigen, anstatt ein einzelnes gutes Teil zu akzeptieren.
- Den qualifizierten Datensatz speichern. Die Grafik, Lasereinstellungen, den Fokus-/Vorrichtungszustand, die Materialidentität und die Referenz des akzeptierten Musters zusammen speichern.
Produktionsablauf nach der Qualifizierung
- Material/Charge bestätigen gegen den qualifizierten Zustand.
- Laden und positionieren mit der freigegebenen Vorrichtung, Spannung oder Bahn-Einrichtung.
- Freigegebenes Rezept auswählen und überprüfen Sie Fokus/Arbeitshöhe.
- Führen Sie eine Erstprüfung durch bevor Sie die Charge oder Linie freigeben.
- Überwachen Sie die Wiederholbarkeit für Position, Erscheinungsbild und Materialwechsel.
- Umrüstung kontrollieren indem Sie das dokumentierte Material, die Druckvorlage, die Vorrichtung und die Lasereinstellungen wiederherstellen.
Senden Sie mit einer aussagekräftigen Musteranfrage: den genauen Stoff, die Musterdatei, die Zielmarkierungsgröße, ein Referenzbild oder eine Abnahmebeschreibung, die Werkstückform und die erforderliche Produktionsrate. Wenn das Produkt mehrere Stoffe, Veredelungen oder Chargen verwendet, gehen Sie nicht davon aus, dass ein Test alle Varianten repräsentiert.
Endgültige Konfiguration
Wie Testergebnisse die endgültige Maschinenkonfiguration bestimmen
Wählen Sie die Maschine nicht allein anhand des Stoffnamens oder der Nennleistung aus. Die akzeptierte Markierung, die Werkstückgröße, die Handhabungsmethode und die reale Zykluszeit sollten in die CO₂-Laserbeschriftungsmaschine Quelle, Optik, Feld, Arbeitsstation und Absaugkonfiguration der CO₂-Lasermarkierungsmaschine umgesetzt werden.

| Was die Test- oder Produktionsstudie zeigt | Was es in der Maschine bewirkt |
|---|---|
| Erforderliches Energiefenster und akzeptierte Taktzeit | CO₂-Quellenklasse und nutzbarer Betriebsspielraum |
| Mustergröße und erforderliches Markierungsfeld | Feldlinse / Optik, Arbeitsabstand, Tischverfahrweg oder Lösung für bewegtes Werkstück |
| Anforderung an Feindetails und Kanten | Optik-/Feldgrößen-Kompromiss, Fokussteuerung und Scanstrategie |
| Flache Platte, Bekleidungsstück, weiches/dehnbares Textil oder Rolle | Vorrichtung, Spannen, Tisch, Bekleidungsauflage oder Konstruktion zur Bahnhandhabung |
| Höhenvariation, Nähte oder unebenes Werkstück | Z-Freiraum, Fokusstrategie, Vorrichtungshüllkurve und Beschickungszugang |
| Teile pro Stunde oder Linien-/Bandgeschwindigkeit | Scanner-/Quellenkombination, Beschickungsmethode und Automatisierungsgrad |
| Rauch-, Geruchs- und Rückstandsbelastung | Absaugkapazität, Einhausung und Luftströmungsanordnung |
| Bedienerzugang und Linienintegration | Gehäuse, Verriegelungen, Arbeitsplatzlayout, Förderband- oder Online-Schnittstelle |
Nächste Schritte
Verwandeln Sie Ihre Textilanforderung in einen Testplan
Verwenden Sie die oben genannten Qualifizierungsangaben als Ihren Testauftrag. Das Ziel ist es, ein akzeptiertes Prozessfenster für die Textilmarkierung und die Maschinenkonfiguration zu liefern, die benötigt wird, um es bei der geforderten Produktionsrate zu reproduzieren.
Musterqualifizierung · Konfigurationsüberprüfung · Standard- und projektbasierte CO₂-Markierungssysteme