
Laserbeschriftung von Leder
Viele Echtleder und Kunstleder auf PU-Basis können für die Lasermarkierung bewertet werden, aber das Material muss vor der Prüfung identifiziert werden. Gerbchemie, Farbstoff, Decklack, Trägerschicht, Klebstoff, Dicke und der gewünschte Markierungseffekt können sowohl das Ergebnis als auch die Sicherheitsentscheidung verändern; bestätigte PVC-haltige Konstruktionen sollten nicht in einen routinemäßigen Laserversuch einbezogen werden.
Materialtest anfordernBeispieleingaben ansehenKann Leder mit dem Laser markiert werden? Identifizieren Sie zuerst, was das “Leder” tatsächlich ist
Die Antwort ist oft ja für Echtleder und viele Kunstleder auf PU-Basis, aber nicht jedes als Leder verkaufte Material sollte einem Lasertest unterzogen werden. Das Basismaterial, die Gerbchemie, Pigmente, Beschichtung, Trägerschicht und Klebstoff bestimmen sowohl die sichtbare Markierung als auch, ob ein Versuch geeignet ist.
Echtes Leder: Test nach Bestätigung der Zurichtung
Vollnarbiges, genarbtes, Spaltleder und andere Echtlederarten können unterschiedlich reagieren, weil Faserstruktur, Gerbchemie, Feuchtigkeit, Farbstoff und schützende Zurichtungen Karbonisierung, Farbverschiebung, Kantenqualität und Geruch verändern. Behandeln Sie jede Ledersorte und Zurichtung als eigene Testbedingung.
Kunstleder auf PU-Basis: bedingter Testkandidat
PU-Häute und beschichtete Stoffe können für kontrollierte Versuche geeignet sein, aber die PU-Schicht, Pigmente, Trägergewebe, Klebstoffe und Zusatzstoffe können schmelzen, Blasen bilden, sich verfärben oder delaminieren. Bestätigen Sie den Aufbau und die Sicherheitsdokumentation, bevor Sie ein Laserverfahren auswählen.
PVC-haltiges Kunstleder: nicht als routinemäßigen Laserversuch behandeln
Wenn bestätigt wurde, dass das Material PVC enthält, stoppen Sie den normalen Testpfad und prüfen Sie die Material- und Sicherheitsdokumentation, anstatt fortzufahren, als wäre es gewöhnliches PU-Leder. PVC-haltige Konstruktionen können gefährliche Zersetzungsprodukte erzeugen und außerdem Absaug- oder Maschinenkomponenten beschädigen.
Unbekanntes “synthetisches” oder “veganes Leder”: zuerst identifizieren
Handelsnamen definieren das Polymer nicht. Wenn die Zusammensetzung unbekannt ist, bestätigen Sie, ob die Oberfläche PU, PVC oder ein anderes Verbundmaterial ist, und prüfen Sie Träger, Klebstoff, flammhemmende Behandlung und andere Zusatzstoffe vor jedem Laserversuch.
Vor dem Test: Identifizieren Sie den Materialaufbau, definieren Sie die Zielmarkierung und prüfen Sie das SDB des Lieferanten oder die Zusammensetzungsinformationen, wenn synthetische Schichten, Beschichtungen, Klebstoffe oder beschränkte Stoffe vorhanden sein können. Eine erfolgreiche Markierung auf einer Ledersorte qualifiziert keine andere Sorte, Farbe oder Zurichtung.
Wo wird Lederlasermarkierung eingesetzt – und warum?
Die Materialentscheidung beginnt mit dem Leder, doch die Markierung existiert aus einem Produktgrund: Branding, Personalisierung, Identifizierung, dekorative Differenzierung oder Rückverfolgbarkeit. Das fertige Produkt bestimmt außerdem Handhabung, Prüfung und Haltbarkeitsanforderungen.
Lederwaren
Taschen, Geldbörsen, Gürtel, Uhrenarmbänder, Etuis und Zubehör werden üblicherweise mit Logos, dekorativen Grafiken, Personalisierungen und Produktkennzeichnungen versehen. Optische Qualität, Sauberkeit der Kanten und Abriebbeständigkeit sind oft wichtiger als maximale Markierungsgeschwindigkeit.
Schuhe
Obermaterialien, Zungen, Paneele und andere Komponenten aus Leder oder Kunstleder müssen möglicherweise mit Branding, dekorativen Mustern, Größen-/Stilangaben oder Produktionskennzeichnungen versehen werden. Wölbungen, Nähte und gemischte Materialien machen die Vorrichtungs- und Fokussteuerung wichtiger als bei einem flachen Musterstück.
Automobil, Polsterung und Innenverkleidung
Lederne Sitz- und Verkleidungskomponenten erfordern möglicherweise dekorative Muster, Branding oder Teilekennzeichnung. Große Flächen, montierte Geometrien, Optikstandards und langfristige Scheuer-/Biegebelastung sollten an der tatsächlichen Produktionskonstruktion validiert werden.
Siehe Anwendungsanforderungen für Automobil- und EV-Bereich →
Der Produktkontext verändert die Akzeptanzregel: dieselbe sichtbare Markierung kann auf einem dekorativen Anhänger akzeptabel sein, aber auf einem hochflexiblen Schuh-Obermaterial oder einer hochwertigen Innenverkleidung inakzeptabel. Verwenden Sie die Produktanwendung, um Handhabung, Zykluszeit, Vorrichtung, Inspektion und Haltbarkeitsanforderungen festzulegen, und validieren Sie diese Anforderungen dann unter der exakten Lederbeschaffenheit.
Was wird üblicherweise auf Leder markiert?
Das Artwork ist nicht nur eine grafische Entscheidung. Merkmalsgröße, Informationsdichte und Lesbarkeitsanforderungen verändern, wie viel Wärme toleriert werden kann und wie die Markierung geprüft werden sollte.
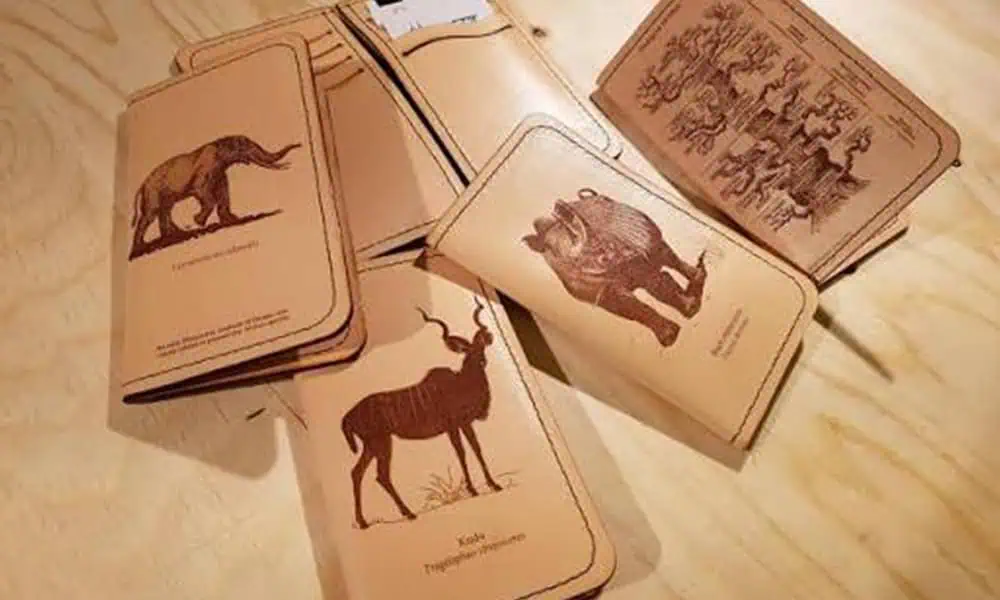
Markenlogos
Logos auf Taschen, Gürteln, Schuhen und Besätzen priorisieren normalerweise saubere Kanten, konsistente Tonalität und minimale Schäden an der umgebenden Narbung oder Beschichtung.
Dekorative Grafiken und Muster
Texturen, Motive und wiederkehrende Muster erzeugen größere markierte Flächen und mehr Wärmeakkumulation, daher ist Gleichmäßigkeit über das gesamte Design hinweg entscheidend.
Namen, Initialen und Personalisierung
Personalisierter Text benötigt eine stabile Positionierung und reproduzierbaren Kontrast, insbesondere wenn sich die Form des Teils oder die Oberflächennarbung von Stück zu Stück ändert.
Produkt- oder Teilekennzeichnung
Modell-, Größen-, Stil- oder interne Kennzeichnungen müssen nach normaler Handhabung, Biegen und Reinigung lesbar bleiben.
Serien-, Chargen- oder Rückverfolgbarkeitsdaten
Variable Daten bringen zusätzlich zum Materialtest Anforderungen an Software und Datenverarbeitung mit sich. Die Markierung muss unter der vorgesehenen Produktionsprüfmethode lesbar bleiben.
Barcodes und 2D-Codes
Codes erfordern ausreichenden Kontrast, Integrität der Ruhezone und Merkmalsdefinition für das vorgesehene Lesegerät. Genehmigen Sie einen Code nicht allein aufgrund des Aussehens; überprüfen Sie die tatsächliche Codegröße und die Lesebedingungen.
Warum dies wichtig ist: Ein 40-mm-Dekorlogo und ein kleiner Serien- oder 2D-Code können sich auf demselben Leder befinden, erfordern jedoch unterschiedlichen Fokus, Wärmeeintrag, Prüfung und Vorrichtungssteuerung. Reichen Sie während der Mustertests die tatsächlichen Grafiken bzw. Codeabmessungen ein.
Welches Markierungsergebnis benötigen Sie?
“Laserbeschriftung von Leder” kann dunklen Kontrast, selektive Entfernung der Oberflächenbehandlung, flaches Gravieren oder feine Identifikation bedeuten. Definieren Sie zuerst das Ergebnis, denn jedes Ziel hat eine andere Fehlerart und Abnahmeregel.
| Zieleffekt | Typische Materialveränderung | Häufiger Fehler | Abnahmeprüfung |
|---|---|---|---|
| Farbveränderung / Verdunkelung | Kontrollierte Hitze verändert den sichtbaren Farbton der Narbung oder der gefärbten Oberfläche. | Brauner Halo, ungleichmäßiger Farbton, spröde oder glänzende Stelle. | Kontrastgleichmäßigkeit über Narbung, Farbchargen und Krümmung. |
| Entfernung von Beschichtung oder Finish | Entfernt Lack, PU-Deckschicht, Folie oder eine dünne Schutzschicht, um den Kontrast freizulegen. | Fleckige Entfernung, freiliegende Fasern, Haftungsverlust oder unpassender Unterton. | Schichtkonsistenz, Kantendefinition und Reinigungsfähigkeit nach der Markierung. |
| Flaches Gravieren | Entfernt eine kontrollierte Menge Leder, um Relief oder Textur zu erzeugen. | Tiefer Schnitt, ausgefranste Kante, Staub, schwacher Biegebereich oder Maßabweichung. | Tiefe/Profil, Haptik, Biege- und Abriebverhalten. |
| Feiner Code oder Logo | Verwendet eine kleine wärmebeeinflusste Zone für Text, Seriennummern oder einen 2D-Code. | Unleserliches Detail, Ausbluten, Rissbildung oder Kontrastdrift des Codes. | Kleinstes Merkmal, unter Produktionsbeleuchtung und Ausschussgrenze bewerten. |
Wie Form, Dicke und Größe den Markierungsprozess verändern
Eine Einstellung, die auf einem flachen Musterstück funktioniert, kann am fertigen Teil versagen. Fokusposition, Wärmefluss, Werkstückstabilität und der Abstand zu Nähten oder Kanten ändern sich, wenn das Leder dünn, weich, gewölbt oder bereits zusammengesetzt ist.
Flache Bögen und flache Platten
Diese sind die einfachste Voraussetzung, um ein reproduzierbares Prozessfenster zu etablieren, weil die Markierungsebene stabil ist. Dennoch sollten Sie über repräsentative Variationen von Narbung, Farbe und Beschichtung hinweg testen, statt eine einzige ideale Stelle freizugeben.
Gewölbte oder zusammengesetzte Teile
Variationen der Oberflächenhöhe können Teile des Motivs aus dem vorgesehenen Fokus verschieben, was zu ungleichmäßigem Kontrast oder ungleichmäßiger Linienbreite führt. Das fertige Teil benötigt möglicherweise eine spezielle Vorrichtung, Höhenkontrolle oder eine kleinere kontrollierte Markierungszone.
Weiches und flexibles Leder
Material, das durchhängt, Falten wirft oder verrutscht, kann sowohl den Fokus als auch die Registrierung verändern. Die Vorrichtung muss den Markierungsbereich möglicherweise stützen oder glätten, ohne Druckstellen auf der sichtbaren Oberfläche zu hinterlassen.
Nähte, Falten und Randzonen
Örtliche Dicken- und Höhenänderungen in der Nähe von Nähten, gefalteten Kanten und laminierten Fügungen. Diese Zonen können anders markiert werden als das Mittelteil und sollten in den Versuch mit dem realen Bauteil einbezogen werden, wenn das Motiv sie überquert.
Dünne Häute und beschichtete Schichten
Geringere thermische Masse und dünne Deckschichten können dazu führen, dass Durchbrennen, Glanzveränderungen, Blasenbildung oder Delaminierung früher auftreten. Verwenden Sie eine konservative Testmatrix und prüfen Sie die Rückseite oder darunterliegende Schicht, wenn Schäden nicht akzeptabel wären.
Große Markierungsbereiche
Ein größeres Feld ist nicht nur eine Größenentscheidung. Fokuskonsistenz, Qualität kleiner Merkmale, Wärmeakkumulation und Zykluszeit müssen weiterhin die Abnahmeregel über den gesamten markierten Bereich erfüllen.
Auch die Geometrie verändert die Maschinenkonfiguration: Das akzeptierte Muster sollte an der tatsächlichen Bauteilausrichtung wiederholt werden, bevor Linse/Feld, Arbeitsabstand, Vorrichtung, Tisch oder Vorgehensweise zur Höhensteuerung festgelegt werden.
Welche Laser-Route sollten Sie zuerst testen?
Beginnen Sie mit einem repräsentativen Bauteil und definieren Sie, was “gut” bedeutet. Ein sauber aussehender Prüfkörper ist keine Produktionsfreigabe.
- Lederidentität: Vollnarbenleder, Top-Grain-Leder, Spaltleder, Bonded-Leder, PU, PVC oder unbekannter Verbundwerkstoff.
- Oberflächenaufbau: Farbstoff, Lack, Decklack, Imprägnierung, Prägung, Folie, Trägermaterial und Klebstoff.
- Feuchtigkeit und Charge: Gerblotion, Konditionierung, Luftfeuchtigkeit und Lieferantenschwankungen.
- Zielmarkierung: Grafik, Codegröße, Farbe, Tiefe, Haptik und kosmetische Grenze.
- Dauerhaftigkeit: Biegewechsel, Scheuern, Waschen, Lösungsmittel, Schweiß, UV oder nachgelagerte Zurichtungsbelastung.
Bedingte Hinweise zu Strahlquellen
CO₂ wird für viele organische Lederoberflächen üblicherweise zuerst geprüft, weil die Wellenlänge gut an organisches Material ankoppelt. Es ist ein Ausgangspunkt, keine Garantie.
| Bedingung | Erster Vergleich | Achten Sie auf |
|---|---|---|
| Naturbelassene, unbeschichtete Haut | CO₂-Matrix für niedrige bis mittlere Hitze | Ausbreitung von Brandflecken, Geruchsentwicklung, Faserbeschädigung |
| Bemaltes oder PU-beschichtetes Leder | CO₂-Matrix zur Beschichtungsentfernung | Fleckigkeit, Blasenbildung, freiliegender Untergrund |
| Feine Details / hitzeempfindliches Finish | Vergleichen Sie CO₂ mit UV an Proben, wenn das Finish hitzeempfindlich ist; ziehen Sie Faser/MOPA nur dann in Betracht, wenn die identifizierte Beschichtung oder Oberfläche bereits in kontrollierten Versuchen eine geeignete Reaktion gezeigt hat | Ausbluten, Glanzänderung, schwacher Kontrast |
| Unbekanntes synthetisches oder gemischtes Material | Aufbau identifizieren und vor dem Lasertest SDB / Lieferantenzusammensetzung prüfen | PVC- oder Halogengehalt, unerwartete Dämpfe, Schmelzen, Brandgefahr |
Die Auswahl der Bezugsquelle bleibt abhängig von der gelieferten Güte, Oberflächenausführung, dem gewünschten Effekt und der Sicherheitsbewertung.
Immer nur eine Prozessvariable ändern
Ein reproduzierbarer Versuch dokumentiert die tatsächliche Quellenwellenlänge und Maschine, das Pulsverhalten (sofern einstellbar), die durchschnittliche Leistung, Geschwindigkeit, Frequenz, Fokus oder kontrollierten Defokus, den Zustand von Linse/Spot, die Anzahl der Durchgänge und den Absaugaufbau. Übertragen Sie Einstellungen nicht zwischen Ledersorten, ohne erneut zu testen.
| Variablengruppe | Vergleichen und dokumentieren | Beobachten | Freigabeprüfung |
|---|---|---|---|
| Strahlquelle und Puls | CO₂ zuerst, wo angebracht; vergleichen Sie UV, wenn eine hitzeempfindliche Beschichtung oder ein Ziel mit feinen Details dies rechtfertigt. Ziehen Sie Faser/MOPA nur für eine identifizierte Oberfläche in Betracht, die in kontrollierten Versuchen eine geeignete Reaktion zeigt. Dokumentieren Sie Wellenlänge, Pulsmodus und Frequenz. | Absorptionsverhalten, Schmelzen, Beschichtungsabtrag, Farbverschiebung und Zykluszeit. | Wählen Sie nach dem akzeptierten Ergebnis, nicht nach der Quellenbezeichnung. |
| Energie und Bewegung | Mittlere Leistung, Scangeschwindigkeit, Linienabstand, Durchgänge und Markierungsreihenfolge. | Brandhof, Tiefe, Rückstände, Geruch, Kantendefinition und Wärmeakkumulation. | Verwenden Sie die niedrigste stabile Eingangsgröße, die den definierten Effekt und das Zyklusziel erfüllt. |
| Optik und Fokus | Linse, Arbeitsabstand, Spotzustand, Nennfokus und kontrollierte Defokussierung. | Qualität kleiner Merkmale, Wärmeausbreitung, ungleichmäßige Markierungen über Krümmungen und lokales Durchbrennen. | Über die gesamte markierte Fläche und die reale Bauteilgeometrie prüfen. |
| Beständigkeit der Markierung | Konditionierte Probe plus erforderliche Biege-, Reib-, Reinigungs-, Schweiß-, Lösungsmittel- oder UV-Belastung. | Kontrastverlust, Rissbildung, Delaminierung, freiliegende Fasern und veränderter Griff. | Anhand schriftlich festgelegter kosmetischer und funktionaler Ausschussgrenzen freigeben. |
Häufige Fehler bei der Leder-Laserbeschriftung – und was zuerst geprüft werden sollte
Die meisten fehlgeschlagenen Ledermarkierungen lassen sich nicht durch einfaches Erhöhen der Leistung beheben. Das Symptom verweist meist auf den Materialaufbau, den Wärmeeintrag, den Fokus, die Absaugung oder die Haltbarkeitsanforderung.
| Fehlermodus | Wahrscheinliche Einflussfaktoren | Erste Prüfungen |
|---|---|---|
| Breite Versengung oder brauner Hof | Zu viel Hitze, langsame Bewegung, wiederholte Durchgänge oder Wärmestau. | Reduzieren Sie den Wärmeeintrag, vergleichen Sie Geschwindigkeits-/Durchgangskombinationen und prüfen Sie die umgebende Narbung. |
| Ungleichmäßige Farbe oder fleckiger Kontrast | Narbung, Farbstoff, Feuchtigkeit, Zurichtung oder Chargenschwankung; ungleichmäßiger Fokus bei gekrümmten Teilen. | Mehrere Positionen und Chargen testen, dann den Fokus über die reale Geometrie hinweg bestätigen. |
| Blasenbildung, Glanzveränderung oder Schmelzen | Polymer-Decklack oder synthetische Oberfläche, die vor dem Grundmaterial reagiert. | Beschichtung/Polymer bestätigen und ein Prozessfenster mit geringerer Wärme vergleichen. |
| Freiliegende Fasern oder Übergravur | Abtrag der Oberflächenbeschichtung oder Gravurtiefe übersteigt den beabsichtigten Oberflächeneffekt. | Durchgänge/Energie reduzieren und Tiefe, Kantenbeschaffenheit und Haptik prüfen. |
| Rissbildung oder Delaminierung nach dem Biegen | Hitzeschäden, geschwächte Beschichtung oder Versagen von Klebstoff/Schicht. | Führen Sie Biege- und Abriebprüfungen an der markierten Fertigungskonstruktion durch. |
| Starker Geruch, Rauch oder Kondensat | Materialzersetzung sowie unzureichende Erfassung oder Filterung der Rauchfahne. | Stoppen, wenn die Materialidentität unsicher ist; Zusammensetzung prüfen und Absaugung an der Markierung überprüfen. |
| Rückstände auf dem Bauteil | Plume-Rückabscheidung, Verkohlung oder Zersetzung der Beschichtung. | Prüfen Sie Luftströmung, Reinigungsmethode und ob der Rückstand die kosmetische Akzeptanz verändert. |
| Unlesbarer kleiner Text oder Code | Wärmeausbreitung, grobe Körnung, unzureichender Kontrast, schlechter Fokus oder Merkmalsgröße unterhalb der stabilen Prozessfähigkeit. | Testen Sie das tatsächlich kleinste Merkmal und verifizieren Sie die Lesbarkeit unter der vorgesehenen Lese-/Beleuchtungsbedingung. |
Prüfen Sie das Material, bevor Sie die Markierung optimieren
Die erste Sicherheitsfrage ist nicht die Laserleistung, sondern was das Leder, die Beschichtung, die Trägerschicht und der Klebstoff tatsächlich enthalten. Die Materialprüfung und die Sicherheit des Lasersystems sind getrennte Kontrollen.
Bestätigtes PVC oder andere ungeeignete halogenhaltige Konstruktion
Unterziehen Sie bestätigtes PVC-haltiges Kunstleder keinem routinemäßigen Laserbeschriftungsversuch. Prüfen Sie stattdessen die Materialerklärung/Sicherheitsdatenblatt des Lieferanten und die Sicherheitsanforderungen am Standort. Wenn die Zusammensetzung unklar ist, identifizieren Sie sie vor dem Test.
Unbekannte Beschichtungen, Klebstoffe oder behandeltes Leder
Setzen Sie den Versuch aus, wenn die Oberflächenbehandlung, der Träger, der Klebstoff, das flammhemmende Additiv oder ein beschränkter Stoff unbekannt ist. Die Lieferantendokumentation sollte vor der Exposition gegenüber Laserwärme geprüft werden.
Rauch-, Geruchs- und Brandkontrolle
Verwenden Sie eine geeignete Gehäuseluftführung und Absaugung, überprüfen Sie die Erfassung der Rauchfahne an der Markierung und prüfen Sie nach dem Versuch auf glühende Kanten, Verkohlung oder abgelagerte Rückstände. Brennbares Material und Absaugrückstände erfordern ein definiertes Brandschutzverfahren.
Laserstrahlung und Maschinensicherheit
Das Gehäuse, die Zugangskontrolle, die Verriegelungen, der Sichtschutz und das Wartungsverfahren müssen auf die tatsächliche Wellenlänge und das vollständige Maschinendesign abgestimmt sein. Die Materialeignung allein begründet keine Laser-Sicherheitsklassifizierung.
Grenze: Dieser Materialleitfaden zertifiziert keine Emissionen, weist keine behördliche Laserklasse zu, legt keine PSA für ein unbekanntes System fest und ersetzt nicht das Sicherheitsdatenblatt (SDS) des Materiallieferanten und die Risikobewertung am Standort.
Senden Sie den tatsächlichen Lederzustand, nicht ein generisches Muster
Für eine hilfreiche Empfehlung sind das produktionsrepräsentative Teil, die Grafikvorlage und die Abnahmeregel erforderlich. Eine einzelne Probe steht für eine Güteklasse, eine Zurichtung, eine Charge und einen Prozesszustand.
- Material: Echtleder, PU-basiertes Synthetikmaterial, bestätigt PVC-haltige oder sonstige Verbundkonstruktion; Güteklasse, Lieferant und Charge angeben.
- Oberfläche: Gerbung, Färbung, Lackierung, Decklack, Imprägnierung, Folie, Trägermaterial und Klebstoff.
- Dateien: deutliche Material-/Bauteilfotos, die Grafik- oder Codedatei, eine Zeichnung, wenn die Geometrie eine Rolle spielt, sowie das SDB oder die Zusammensetzungsinformationen des Lieferanten für synthetische, beschichtete oder unbekannte Konstruktionen beifügen.
- Geometrie: Dicke, Krümmung, Naht, Kantenabstand, Größe der markierten Fläche, kleinstes Merkmal und Vorrichtungsreferenz.
- Abnahme: Zielfarbe/-tiefe, Lesbarkeit des Codes, Kante, Haptik, Geruchsgrenzwert, Rückstände und Definition kosmetischer Ausschussmerkmale.
- Dauerhaftigkeit: Biegewechsel, Abrieb, Waschen, Lösungsmittel, Schweiß, UV oder nachgelagerte Veredelung.
- Produktion: Menge, Taktziel, Beschickung, Vision, Drehvorrichtung, Absaugung und Datenschnittstelle.
Wählen Sie den richtigen Anfrageweg: verwendet Angebot anfordern für eine Standardmaschine und Materialprüfung. Nutzen Sie OEM- & Custom-Anfrage wenn das Projekt eine dedizierte Vorrichtung, Vision, Rotationshandling, Mehrhöhenmarkierung, Datenintegration oder automatische Beladung erfordert.
Vom akzeptierten Muster zur endgültigen Maschinenkonfiguration
Die Maschine sollte anhand des akzeptierten Ergebnisses und der Produktionsbedingungen konfiguriert werden, nicht allein aufgrund des Wortes „Leder“. Der Test legt den Prozessweg fest; das reale Bauteil und das Produktionsziel bestimmen dann Optik, Arbeitsbereich, Vorrichtung, Absaugung und Handhabung.
| Bestätigte Eingabe aus dem Muster | Konfigurationsentscheidung, die dadurch unterstützt wird | Was noch von der Produktion bestätigt werden muss |
|---|---|---|
| Akzeptierte Wellenlänge und Markierungsmechanismus | CO₂, UV oder eine andere validierte Strahlquellenrichtung. | Wiederholbarkeit an der realen Materialcharge und am Fertigteilzustand. |
| Stabiles Prozessfenster und erforderliches Zykluszeitziel | Praktische Quellenleistung/-konfiguration und Fertigungsspielraum. | Gesamte Zykluszeit einschließlich Beladen, Positionieren, Markieren und Entladen. |
| Kleinste Struktur und gesamte Markierungsfläche | Linsen-/Feldgröße und die Abwägung zwischen Spotgröße und Abdeckung. | Qualität am Feldrand und unter tatsächlicher Fokusregelung im Produktionsbetrieb. |
| Ebenheit, Krümmung und Höhenvariation des Bauteils | Arbeitsabstand, Vorrichtung, Tischanordnung und jede erforderliche Strategie zur Höhenregelung. | Wiederholbare Fokussierung und Registrierung bei jeder Ausrichtung des Werkstücks. |
| Verhalten weicher oder flexibler Materialien | Auflage-, Spann- oder Glättmethode, die die sichtbare Oberfläche nicht beschädigt. | Konsistenz der Beschickung durch den Bediener und kosmetische Kontaktspuren. |
| Rauch, Geruch und Rückstände | Vorgaben für Einhausung, Absaugung und Filtration. | Erfassung der Rauchfahne, Wartungsaufwand und Anforderungen an die Absaugung vor Ort. |
| Produktionsmenge und Beladeverfahren | Manuelle Station, dedizierte Vorrichtung, Vision-System, Förderband oder projektbezogene Automatisierungsprüfung. | Tatsächlicher Taktzeit-/Zyklusbedarf, Datenfluss, Ausschussbehandlung und Arbeitsablauf des Bedieners. |
RFQ-Regel: Sobald das Material akzeptiert und diese Konfigurationsangaben abgestimmt sind, kalkulieren Sie die Maschine anhand der tatsächlichen Anwendung. Wählen Sie Leistung, Linse, Arbeitsbereich oder Automatisierungsgrad nicht allein anhand des Materialnamens aus.
FAQs zur Lasermarkierung von Leder
Kann ein CO₂-Laser echtes Leder markieren?
Viele Echtleder-Sorten können mit CO₂ bewertet werden, aber Gerbung, Färbung, Zurichtung, Dicke und Zielwirkung bestimmen das nutzbare Prozessfenster. Testen Sie produktionsrepräsentatives Leder, bevor Sie eine Konfiguration wählen.
Warum verbrennt Leder, riecht oder wird braun?
Lokalisierte Hitze kann Fasern verkohlen, Farbstoffe verändern oder eine Zurichtung zersetzen. Übermäßige Energie, langsame Geschwindigkeit, wiederholte Durchgänge oder schlechte Absaugung können Brandränder, Geruch und Rückstände verstärken.
Kann mit einer Einstellung jedes schwarze Leder markiert werden?
Nein. Farbe, Narbung, Gerbung, Decklack und Polymerchemie variieren stark. Führen Sie für jede Material- und Zurichtungsvariante ein akzeptiertes Einstellungsprotokoll.
Kann Kunstleder sicher laserbeschriftet werden?
Erst nachdem der Polymeraufbau identifiziert wurde. PU-basiertes Kunstleder kann bedingt bewertet werden, während bestätigtes PVC-haltiges Material nicht in einen routinemäßigen Laserversuch gelangen sollte. Bei unbekannten Konstruktionen prüfen Sie das SDB oder die Zusammensetzungsinformationen des Lieferanten vor dem Test.
Hält eine Markierung Biegen und Reiben stand?
Nicht automatisch. Biegung, Abrieb, Schweiß, Waschen und Lösungsmittelkontakt können den Kontrast verändern oder eine beschädigte Kante aufreißen lassen. Beziehen Sie den tatsächlichen Dauerhaftigkeitstest in die Abnahme ein.
Behandelt diese Seite das Schneiden von Leder?
Nein. Diese Seite behandelt die Materialreaktion auf Markieren, Flachgravieren und Entfernen des Oberflächenfinishs. Schneiden und Perforieren erfordern eine separate Überprüfung von Prozess, Sicherheit und Anwendung.
Senden Sie die exakte Ledersorte, bevor Sie die Laserroute wählen
Geben Sie den Aufbau aus Echtleder/Kunstleder, Informationen zur Gerbung oder zum Polymer, den Oberflächenaufbau, die Dicke, Fotos, Artwork, die Größe der markierten Fläche, das kleinste Detail, Zielfarbe oder -tiefe, Geruchs- und Haltbarkeitsgrenzen, Fertigungsgeometrie und Absaugbeschränkungen an. Nachdem die Materialprüfung ungeeignete Aufbauten wie bestätigtes PVC ausgeschlossen hat, kann Zhuorui Laser einen geeigneten Musterweg bewerten und die Maschine anschließend auf das akzeptierte Ergebnis hin konfigurieren.
Angebot anfordernOEM- & Custom-AnfrageKontakt