
Penandaan Komposit Serat Karbon
Penandaan komposit serat karbon adalah masalah resin dan penguat, bukan pengaturan material hitam generik. Laser dapat mengikis atau mengubah warna matriks resin, mengekspos serat karbon, mengubah tekstur permukaan, dan menghasilkan asap atau partikel. Konfirmasi laminat, hasil akhir, dan efek target sebelum memilih mesin penanda.
Ajukan Tinjauan Sampel Diskusikan Risiko KompositDapatkah Komposit Serat Karbon Ditandai dengan Laser?
Sering kali ya, tetapi hasilnya bergantung pada matriks, arsitektur serat, dan susunan permukaan. Proses ini dapat menciptakan kontras terang atau gelap dengan menghilangkan resin, dapat memperlihatkan pola penguat, atau dapat merusak laminat jika panas dipaksakan ke dalam komponen. Rekomendasi produksi memerlukan sampel laminat nyata dan batas penerimaan yang ditetapkan.
Matriks dan Penyelesaian Permukaan Mengendalikan Respons Pertama yang Terlihat
Matriks epoksi dan termoplastik, bersama dengan pelapis dan penyelesaian permukaan, dapat melunak, berubah warna, hangus, menguap, atau meninggalkan residu pada ambang batas yang berbeda. Tanda yang terlihat dapat berasal dari modifikasi permukaan yang terkendali, penghilangan resin secara selektif, atau zona terbakar yang tidak dapat diterima.
Paparan serat adalah mode kegagalan material
Memaparkan serat dapat menjadi efek yang diminta untuk tekstur teknis, tetapi juga dapat menurunkan kualitas kosmetik, memaparkan filamen lepas, atau memengaruhi penyegelan dan pengikatan hilir.
Asap dan partikel adalah bagian dari kualifikasi
Dekomposisi resin, penghilangan pelapis, dan debu karbon dapat memengaruhi ekstraksi, optik, kebersihan, dan keselamatan operator. Tinjau SDS dan jalur filtrasi sebelum uji coba berulang.
Apa yang Menentukan Hasil Penandaan Laser pada Komposit Serat Karbon?
“Serat karbon” menggambarkan penguatnya, bukan satu respons laser tunggal. Matriks resin, arsitektur serat, susunan permukaan, pigmen, pengisi, dan aditif semuanya dapat mengubah apa yang pertama kali berinteraksi dengan laser, seberapa besar kontras yang terbentuk, dan seberapa besar perubahan termal atau permukaan yang masih dapat diterima.
Matriks resin
Catat epoksi, vinil ester, PA, PEEK, PPS, PEI, atau matriks lain, termasuk keadaan cure, pengisi, dan paket penghambat api.
Arsitektur serat
Laminat tenun, searah, cincang, terjalin, dan hibrida memperlihatkan jalur serat yang berbeda dan dapat menciptakan kontras terarah atau filamen lepas.
Tumpukan permukaan
Identifikasi lapisan bening, cat, gel coat, primer, peel ply, tinta cetak, residu perekat, pengamplasan, dan tekstur cetakan. Laser dapat menargetkan suatu lapisan alih-alih badan laminat.
Pigmen, Pengisi, dan Aditif
Pewarna, karbon hitam, penghambat api, pengisi mineral, dan aditif yang responsif terhadap laser dapat mengubah penyerapan, kontras, residu, dan respons termal bahkan ketika resin dasarnya serupa.
Di Mana Bagian Komposit Serat Karbon Digunakan dan Mengapa Bagian Itu Ditandai?
Komposit serat karbon digunakan ketika massa rendah, kekakuan, ketahanan korosi, atau tampilan berperforma tinggi bernilai penting. Penandaan laser biasanya diminta untuk mengidentifikasi bagian, mendukung ketertelusuran, menambahkan informasi servis, atau menerapkan branding permanen tanpa menambahkan label terpisah.
| Konteks produk | Komponen tipikal | Mengapa penandaan diperlukan |
|---|---|---|
| Otomotif dan Kendaraan Listrik (EV) | Trim interior, penutup ringan, braket, rumah komponen, dan panel komposit | Identifikasi bagian, ketertelusuran lot, pelacakan perakitan, informasi servis, atau branding |
| Kedirgantaraan dan mobilitas canggih | Panel, penutup, struktur interior, komponen UAV, dan subrakitan ringan | Identifikasi terkendali, nomor komponen, referensi pemeliharaan, dan ketertelusuran manufaktur jika spesifikasi komponen mengizinkan penandaan |
| Produk olahraga dan konsumen | Komponen sepeda, raket, helm, perlengkapan pelindung, dan peralatan performa | Branding, identifikasi model, serialisasi, dan grafis kosmetik |
| Robotika dan peralatan industri | Penutup robot, lengan, fixture, panel mesin, dan komponen struktural ringan | Nomor seri, ID aset, tanda servis, dan identifikasi perakitan |
| Elektronik dan enklosur ringan | Rumah perangkat, penutup instrumen, komponen drone, dan cangkang struktural kompak | Nomor komponen, kode QR/Data Matrix, tanda orientasi, dan pelacakan produksi |
Batas aplikasi: jika komponen bersifat struktural, direkatkan, menahan tekanan, kritis terhadap keselamatan, atau diatur secara ketat, area penandaan yang diizinkan dan perubahan permukaan harus berasal dari spesifikasi komponen dan validasi sampel—bukan dari tampilan saja.
Apa yang Biasanya Ditandai pada Komponen Komposit Serat Karbon?
Konten memengaruhi ukuran fitur yang diperlukan, kontras, keterbacaan, dan waktu siklus. Tentukan fitur kritis terkecil sebelum memilih ukuran bidang dan konfigurasi laser.
Kode ketertelusuran
Nomor seri, kode lot atau batch, kode tanggal, kode QR, dan kode Data Matrix yang digunakan untuk menghubungkan komponen dengan catatan produksi atau servis.
Identifikasi komponen dan rakitan
Nomor komponen, nomor model, ID rakitan, tanda posisi, tanda orientasi, dan pengidentifikasi pemeliharaan atau servis.
Branding dan grafis kosmetik
Logo, nama produk, grafis dekoratif, dan tekstur terkontrol ketika penampilan dan keterulangan merupakan bagian dari kriteria penerimaan.
Hasil Penandaan Apa yang Harus Anda Targetkan?
Tentukan efek permukaan fisik dan hasil penerimaan. Suatu tanda dapat terlihat gelap atau terang tetapi tetap gagal karena serat yang terekspos, residu, keterbacaan kode yang buruk, kekasaran, atau masalah pelapisan dan perekatan di tahap hilir.
Modifikasi atau penghilangan resin terkontrol
Ciptakan kontras dengan mengubah atau menghilangkan resin permukaan secara selektif sambil menjaga penguat tetap terlindungi di tempat yang diperlukan. Periksa kebersihan tepi, residu, kedalaman, dan apakah zona yang ditandai tetap sesuai untuk penyegelan, perekatan, atau pelapisan.
Tekstur serat yang terlihat saat dapat diterima
Beberapa komponen kosmetik atau teknis nonkritis mungkin menerima tenunan yang terlihat atau tekstur terkontrol. Tentukan area terekspos maksimum, batas filamen lepas, dan apakah ada langkah penyegelan atau pelapisan setelahnya.
Identifikasi yang dapat dibaca dan tahan lama
Untuk logo, nomor seri, dan kode 2D, nilai kontras dalam pencahayaan produksi, ketajaman fitur, keterbacaan kode, dan ketahanan terhadap kondisi pembersihan atau abrasi yang penting bagi komponen jadi.
Aturan penerimaan: jangan menyetujui pengaturan hanya dari tampilannya. Catat hasil yang terlihat bersama dengan kondisi permukaan, kerusakan laminasi yang jelas, residu, keterbacaan, dan persyaratan fungsi permukaan di tahap berikutnya.
Bagaimana Bentuk, Ketebalan, dan Ukuran Part Mengubah Prosesnya?
Laminasi yang sama dapat memerlukan penyiapan penandaan yang berbeda ketika komponen menjadi melengkung, tipis, besar, atau sulit dipasang pada fixture. Geometri mengubah kendali fokus, aliran panas, akses, dan cara komponen harus dipegang selama penandaan.
Panel datar dan kupon
Permukaan datar adalah kondisi paling sederhana untuk fokus, pengisian hatch, dan perbandingan parameter secara berdampingan. Kupon datar berguna untuk penyaringan, tetapi komponen jadi tetap diperlukan untuk persetujuan.
Permukaan melengkung atau berkontur
Variasi ketinggian mengubah fokus dan kondisi spot di seluruh tanda. Grafik atau kode yang lebih besar pada kontur mungkin memerlukan kontrol bidang yang lebih ketat, penempatan ulang, atau konfigurasi yang dapat mengompensasi variasi ketinggian Z.
Dinding tipis, tepi, dan zona terikat
Bagian tipis dan tepi bisa kurang toleran terhadap panas yang terkonsentrasi. Jauhkan tanda uji dari sambungan kritis kecuali spesifikasi komponen mengizinkannya, dan periksa adanya distorsi lokal, resesi resin, dan delaminasi.
Komponen besar dan beberapa posisi penandaan
Seiring bertambahnya ukuran komponen, keputusan bergeser ke arah akses, bidang penandaan, penempatan ulang, keterulangan fixture, pergerakan sumbu Z, dan apakah lebih dari satu posisi penandaan harus dijangkau dalam satu siklus produksi.
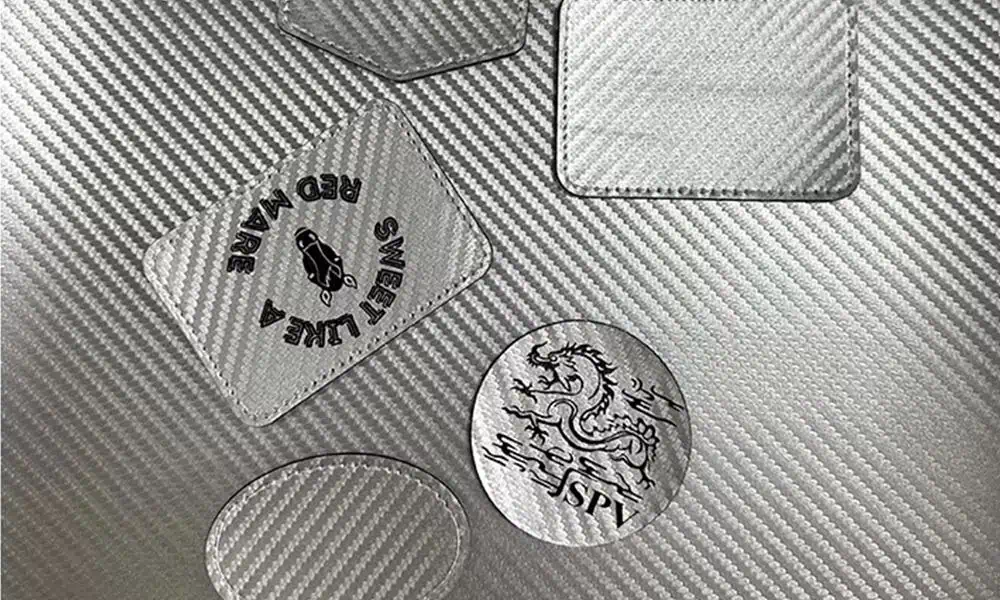
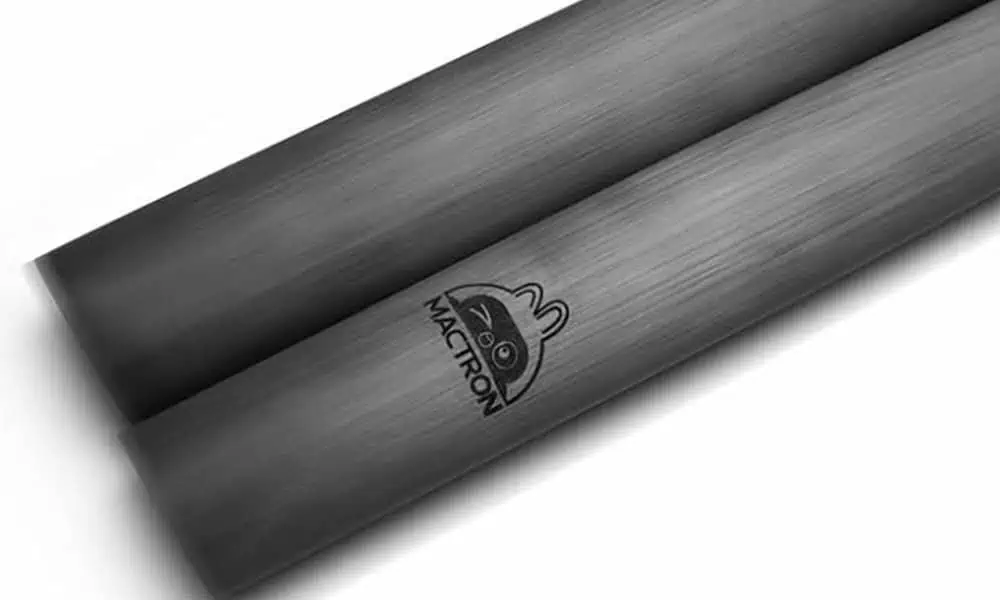
Catatan ketebalan: Ketebalan total laminat tidak dengan sendirinya memprediksi respons permukaan. Resin permukaan, konstruksi ply, jalur panas lokal, dan jarak dari tepi atau sambungan biasanya merupakan input pengujian yang lebih berguna.
| Rute | Kapan mengujinya lebih dulu atau lebih awal | Apa yang harus diperiksa |
|---|---|---|
| 355 nm UV | Kode halus, logo kecil, interaksi permukaan dangkal, atau kontrol termal yang lebih ketat menjadi prioritas pada permukaan komposit akhir. | Kontras, respons resin, throughput, perilaku coating, paparan serat, dan apakah jalur UV memberikan efek termal yang dapat diterima dengan jendela proses yang cukup lebar untuk produksi. |
| Laser CO2 | Penghilangan resin atau coating dapat diterima, tanda target relatif lebar, dan laminat dapat menoleransi proses ablasi yang lebih bersifat termal. | Penghangusan, delaminasi, lelehan tepi, penghilangan resin berlebihan, paparan serat, beban asap, dan kebutuhan pembersihan. |
| 1064 nm fiber / MOPA | Permukaan akhir mengandung pelapis, pigmen, pengisi, atau aditif yang merespons pada 1064 nm, atau uji awal menunjukkan efek gelap atau bertekstur yang stabil. | Kontras lemah pada resin telanjang, pemanasan lokal, kekasaran permukaan, dan kecenderungan untuk menggunakan kembali parameter logam pada komposit. |
| 532 nm hijau | Proyek tertentu menunjukkan penyerapan atau perilaku termal yang berguna pada 532 nm dan manfaatnya ditunjukkan pada bagian yang dipasok. | Rute ini tetap bersyarat; bandingkan dengan opsi UV, CO2, atau fiber/MOPA yang lebih sederhana sebelum berkomitmen pada platform mesin. |
Aturan urutan pengujian: mulai dengan rute yang paling mungkin mencapai efek permukaan yang dibutuhkan dengan perubahan laminat yang paling sedikit merugikan, lalu bandingkan jendela proses praktisnya. Catat panjang gelombang, rezim pulsa, kecepatan, ukuran titik, fokus, dan kondisi pengisian bersama dengan hasil setelah dibersihkan.
Apa Saja Risiko dan Mode Kegagalan yang Umum?
Sebagian besar uji coba yang gagal bukan sekadar “daya terlalu besar.” Hal itu berasal dari ketidakcocokan antara panjang gelombang, kondisi pulsa, susunan permukaan, fokus, strategi pengisian, dan batas penerimaan laminat.
| Mode kegagalan | Seperti apa tampilannya | Mengapa ini penting | Apa yang harus ditinjau |
|---|---|---|---|
| Resin hangus | Halo terbakar berwarna cokelat atau hitam, tepi yang hangus, atau residu yang menetap | Dapat menurunkan kualitas kosmetik, mencemari permukaan, dan menyembunyikan fitur kode yang halus | Densitas energi, rezim pulsa, kecepatan, hatch, jumlah lintasan, dan ekstraksi |
| Penghilangan resin berlebihan | Cekungan dalam, tekstur kasar, atau paparan penguat yang tidak disengaja | Dapat melanggar persyaratan permukaan, penyegelan, pelapisan, atau perekatan | Jumlah lintasan, fokus, tumpang tindih, dan apakah penghilangan material benar-benar diperlukan untuk kontras |
| Paparan serat atau filamen lepas | Anyaman yang terlihat, untaian yang terangkat, atau serat karbon lepas di area yang ditandai | Dapat dianggap tidak dapat diterima untuk penampilan, penanganan, penyegelan, atau persyaratan struktural | Batas kedalaman penandaan, target cakupan resin, dan inspeksi pascatanda |
| Delaminasi atau kerusakan akibat panas | Lepuh lokal, lapisan terangkat, resin melunak, atau kerusakan di dekat tepi dan sambungan | Dapat menunjukkan bahwa proses telah melampaui jendela laminasi yang aman | Akumulasi panas, dwell, geometri, jarak tepi, dan konstruksi laminasi |
| Kontras buruk atau tidak merata | Keterbacaan rendah, perubahan hanya pada kilap, atau variasi terang/gelap yang bergantung pada anyaman | Dapat gagal memenuhi kriteria visual atau pembacaan kode bahkan ketika permukaan tidak rusak secara kasat mata | Respons panjang gelombang, pelapisan/pigmen, arah pengisian, fokus, dan pencahayaan inspeksi |
| Asap dan residu yang mengendap kembali | Debu, jelaga, film, atau kontaminasi di sekitar tanda dan pada optik atau perlengkapan di dekatnya | Memengaruhi kebersihan, pemeliharaan optik, dan terkadang keterbacaan kode | Penangkapan ekstraksi, filtrasi, metode pembersihan, dan durasi uji coba |
Bagaimana Asap, Debu Serat, dan Bahaya Laser Harus Dikendalikan?
Penandaan komposit dapat melepaskan produk penguraian resin, asap pelapis, dan partikulat karbon. Matriks, aditif, dan kedalaman penandaan yang tepat menentukan kebutuhan ekstraksi dan filtrasi.
Konfirmasi paket material
Minta grade resin, SDS, informasi pelapis atau cat, penghambat api, kandungan daur ulang, dan setiap perekat atau tinta pada komponen yang dipasok.
Kendalikan asap dan partikel
Rencanakan penghisapan lokal, filtrasi, penanganan residu, dan perlindungan optik sebelum uji coba berulang. Debu karbon dapat mencemari lensa dan fikstur serta area kerja.
Kurung sumber laser
Berkas 1064 nm, UV, dan CO2 dapat tidak terlihat atau berada di luar respons visual normal. Kendalikan berkas langsung, pantulan spekular, dan pantulan difus, termasuk jalur yang terbentuk oleh benda kerja yang melengkung, berlapis, atau miring. Lindungi sel, verifikasi interlock dan penghentian darurat, serta hentikan gerakan otomatis sebelum akses atau pemulihan abnormal.
Keselamatan instalasi: mesin akhir dan sel yang terpasang tetap memerlukan tinjauan terdokumentasi atas klasifikasi laser, pengamanan, ekstraksi, dan risiko tempat kerja. Dokumentasikan jalur berkas, pemeriksaan cahaya pantulan, kondisi akses, penghentian otomatis saat terjadi kesalahan, serta penanganan filter/residu untuk sel yang terpasang.
Bagaimana Sampel Serat Karbon Sebaiknya Diuji dan Dievaluasi?
Gunakan kupon representatif untuk penyaringan rute, lalu konfirmasi proses pada komponen produksi jadi dengan permukaan, geometri, dan batas penerimaan yang sama. Catatan pengujian harus cukup rinci untuk menjelaskan mengapa konfigurasi mesin tertentu dipilih.
| Langkah | Apa yang dibutuhkan Zhuorui | Output keputusan |
|---|---|---|
| 1. Identifikasi konstruksi | Resin, jenis serat, arsitektur, susunan lapisan jika tersedia, ketebalan, kondisi cure, informasi pemasok/grade dan kondisi permukaan produksi | Peta risiko material dan apakah laser terutama berinteraksi dengan lapisan pelapis, lapisan kaya resin, atau permukaan komposit itu sendiri |
| 2. Tentukan marka | Logo, nomor seri, QR/Data Matrix, nomor komponen, fitur terkecil, area penandaan, dan kontras atau tampilan yang disyaratkan | Persyaratan ukuran fitur dan efek permukaan fisik yang ditargetkan |
| 3. Penapisan rute laser | Uji kandidat UV, CO2, fiber/MOPA, atau green dengan panjang gelombang, rezim pulsa, kecepatan, fokus, dan kondisi pengisian yang tercatat | Daftar pendek rute laser dan jendela parameter yang stabil |
| 4. Penapisan permukaan yang terlihat dan kerusakan laminasi | Perubahan/penghilangan resin, kedalaman tanda, paparan serat, filamen lepas, delaminasi yang terlihat, zona terpengaruh panas, hangus, kekasaran, asap dan residu | Bukti lulus/gagal untuk kondisi permukaan dan penapisan kerusakan yang terlihat; penerimaan struktural memerlukan metode inspeksi atau pengujian yang ditentukan untuk bagian jadi |
| 5. Verifikasi keterbacaan dan daya tahan | Pembacaan kode atau inspeksi visual plus pemeriksaan usap, abrasi, agen pembersih, kelembapan, termal, atau UV yang relevan | Bukti bahwa tanda tersebut masih memenuhi kriteria penerimaan nyata pengguna setelah penanganan atau paparan lingkungan |
| 6. Transfer proses yang telah terbukti ke produksi | Geometri komponen, fixture, posisi penandaan, target waktu siklus, kebutuhan visi, ekstraksi, pembersihan, metode pemuatan, dan alur kerja data | Sumber mesin, lensa/medan, gerakan, fixture, selubung, ekstraksi, dan konfigurasi otomasi untuk penawaran |
Aturan persetujuan: mesin akhir harus didasarkan pada jendela proses yang telah diuji plus kebutuhan penanganan komponen yang sebenarnya. Kupon yang dapat diterima secara visual saja tidak cukup untuk mengunci konfigurasi produksi.
Bagaimana Konfigurasi Akhir Mesin Penandaan Laser Dipilih?
Uji sampel mengidentifikasi proses laser yang dapat dikerjakan. Komponen jadi dan kebutuhan produksi kemudian menentukan ukuran medan, kontrol fokus, fixture, ekstraksi, struktur keselamatan, dan visi atau otomasi apa pun yang diperlukan di sekitar proses tersebut.
| Input produksi | Keputusan konfigurasi yang dipengaruhi | Apa yang harus dikonfirmasi sebelum penawaran |
|---|---|---|
| Panjang gelombang dan jendela proses yang terbukti | UV, CO2, fiber/MOPA, atau jalur sumber lain yang terverifikasi; perilaku pulsa dan rentang daya praktis | Jalur tersebut harus mereproduksi hasil yang dibutuhkan tanpa gosong, delaminasi, atau kerusakan fiber yang tidak dapat diterima pada komponen sebenarnya |
| Ukuran tanda dan fitur terkecil | Lensa, bidang penandaan, kebutuhan titik/fitur, dan apakah pemosisian ulang dapat diterima | Area penandaan aktual, modul teks atau kode terkecil, dan kriteria keterbacaan |
| Bentuk komponen dan variasi tinggi | Langkah sumbu-Z, fixture, orientasi komponen, kebutuhan rotary atau kompensasi fokus | Gambar, dimensi, lokasi penandaan, kelengkungan, dan akses di sekitar area penandaan |
| Asap, debu, dan beban pembersihan | Rencana penangkapan ekstraksi, filtrasi, perlindungan selungkup, dan pemeliharaan optik | Informasi material/SDS, susunan pelapis, dan jumlah ablasi yang ditunjukkan selama pengujian |
| Pemuatan, pemosisian, dan inspeksi | Fixture manual, fixture khusus, penyelarasan visi, beberapa stasiun, atau tinjauan otomatisasi | Penyajian komponen, toleransi orientasi, frekuensi pergantian, dan apakah tanda harus diperiksa secara otomatis |
| Laju produksi dan alur kerja data | Strategi penandaan, antarmuka pengontrol/data, konsep pemuatan, dan tingkat otomatisasi | Output yang diperlukan per jam, konten penandaan, jumlah posisi yang ditandai, dan data apa yang harus dikirim ke atau diterima dari sistem penandaan |
Untuk RFQ: kirim komponen jadi atau sampel representatif, informasi material/resin jika tersedia, lapisan permukaan, dimensi komponen, lokasi dan konten tanda, fitur terkecil yang diperlukan, kriteria penerimaan, kuantitas yang diharapkan atau target waktu siklus, metode pemuatan, dan persyaratan visi, data, atau otomatisasi apa pun.
FAQ Penandaan Laser Komposit Serat Karbon
Bisakah serat karbon ditandai dengan laser?
Banyak komposit serat karbon dapat dievaluasi, tetapi responsnya dikendalikan oleh matriks resin, arsitektur serat, pelapisan, dan efek target. Sampel laminat nyata adalah gerbang persetujuannya.
Apakah penandaan laser akan menyingkap serat karbon?
Bisa. Ablasi resin dapat menyingkap anyaman atau serat individu, terutama saat kedalaman atau panas ditingkatkan. Apakah itu dapat diterima bergantung pada fungsi komponen, spesifikasi permukaan, dan batas penerimaan pelanggan.
Apakah CO2 atau UV lebih baik untuk komposit serat karbon?
CO2 mungkin cocok untuk penghilangan resin atau pelapisan yang lebih luas, sedangkan UV mungkin cocok untuk pekerjaan permukaan yang lebih halus atau sensitif terhadap panas. Tidak ada yang universal; matriks, finishing, kecepatan, dan beban asap harus dibandingkan pada komponen yang disediakan.
Bisakah laser serat menandai serat karbon?
Kadang-kadang, terutama ketika pelapisan, pigmen, atau aditif merespons 1064 nm. Resin tanpa lapisan dapat menunjukkan kontras lemah atau kerusakan termal lokal, sehingga pengaturan logam tidak boleh digunakan kembali tanpa pengujian.
Asap dan debu apa yang harus diperkirakan?
Dekomposisi resin, pelepasan pelapis, dan partikulat karbon dapat dihasilkan. Sediakan SDS dan tinjau pembuangan udara lokal, filtrasi, penanganan residu, dan pemeliharaan optik sebelum uji coba berulang.
Dapatkah penandaan laser melemahkan komponen komposit serat karbon?
Bisa, jika proses menghilangkan terlalu banyak resin, mengekspos atau merusak serat, menciptakan delaminasi, atau memanaskan area kritis di luar batas yang diizinkan komponen. Komponen struktural atau yang kritis terhadap keselamatan harus dievaluasi terhadap gambar aktual, pembatasan zona penandaan, dan hasil uji sampel sebelum persetujuan produksi.
Kirim Komponen Aktual Sebelum Mengunci Konfigurasi Mesin
Sediakan komponen jadi atau sampel representatif, informasi resin atau material jika tersedia, pelapis, dimensi, posisi dan isi tanda, fitur terkecil, kriteria penerimaan, tingkat produksi yang diharapkan, metode pemuatan, dan persyaratan visi, data, atau otomasi apa pun. Zhuorui Laser dapat menggunakan masukan tersebut untuk merencanakan uji sampel dan mempersempit konfigurasi mesin akhir.