
繊維材料の適合性
ファブリックおよびテキスタイルのレーザーマーキング
繊維製品に万能のレーザー設定はありません。繊維の化学的性質、混紡比率、GSM、織りまたは編み、染料とコーティングが、ビームによって制御された色変化、溶融、発泡、または望まない焦げが生じるかどうかを決めます。CO₂マーキングは多くの布地にとって実用的な最初の方向性ですが、実際の生産材料でテストする必要があります。.
実用的な出発点: 繊維タイプ、混紡比率、GSM、構造、仕上げ、目標結果を一つの試験条件として扱います。ある布地で承認された設定が、別のロットや構造にも変更なしで移行できると想定してはいけません。.
お見積り依頼 お問い合わせクイック回答
布地とテキスタイルはレーザーマーキングできますか?
はい。多くの天然繊維、合成繊維、混紡、仕上げ済みテキスタイルはレーザーマーキングできますが、万能な布地設定はありません。繊維の化学組成、混紡比率、GSM、織りまたは編み、染料、コーティング、張力によって、結果がきれいな色変化、制御された表面改質、溶融、収縮、焦げのいずれになるかが決まります。.
実用的な問題は、繊維にマーキングできるかどうかだけでなく、許容できない熱損傷なしに、必要なコントラスト、風合い、寸法安定性、耐久性を達成できるかどうかです。これは、繊維名だけから推測するのではなく、実際の生産布地で確認する必要があります。.
試験前に: 繊維または混紡、GSMまたは厚さ、構造、色、仕上げ/コーティング、目標マーク、および洗濯、摩耗、外観に関する要件を特定してください。未知のコーティングまたはラミネートは、レーザー評価の前に特定する必要があります。.
布地グループ
一般的な繊維グループの反応
グループはあくまで出発点の仮説として使用してください。繊維混率、GSM、織りまたは編み、染色、仕上げによって、生地は異なるプロセスウィンドウに移行する可能性があります。
これらのグループは、固定されたレシピではなく、スクリーニングの目安として使用してください。 生産時の生地は、混紡比率、色、仕上げ、織りまたは編み、GSM、ロットによって異なる挙動を示すことがあります。
天然繊維
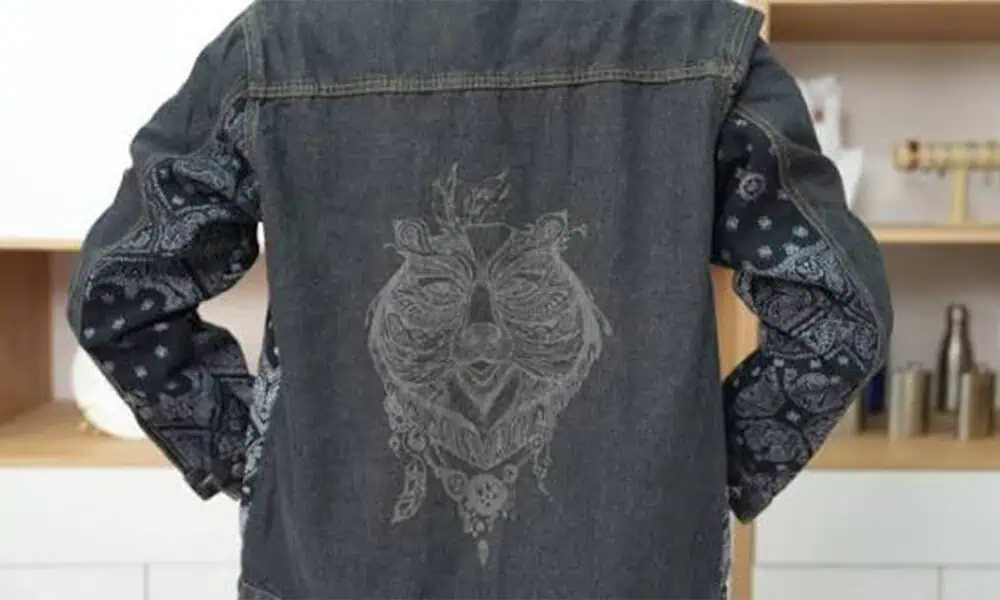
綿、デニム、リネン、ビスコースは、制御された炭化によって暗くなることがあります。実際のコントラストは、色、組織、仕上げ、プロセスウィンドウによって異なります。過剰なエネルギーは、茶色いハロー、脆い端部、焼き抜けを生じさせることがあります。
サンプルで炭化を確認する合成繊維
ポリエステル、ナイロン、ポリプロピレンは、炭化するよりも、溶融、収縮、発泡しやすい傾向があります。使用可能なウィンドウは狭く、マークは薄い色合いの変化となる場合があります。
溶融制御変数を確認する混紡布と染色布
綿/ポリエステル混紡は、同じパスで炭化と溶融が同時に起こり得ます。染料、顔料、蛍光増白剤もコントラストと見かけの焦げを変化させます。
マーキング効果を比較するコーティングおよびラミネート加工布
適合性が確認されているコーティング、プリント、ラミネート積層体は、基布よりも先に反応する場合があります。まずコーティング剤と接着剤の化学組成を特定してください。PVC、ハロゲン含有、または不明なコーティングは、通常のレーザー加工経路として扱うべきではありません。
ヒュームとコーティングのチェックを計画するメッシュ、ニット、シアー生地
開いた組織と低いGSMは熱容量を低下させます。細かいディテールは可能ですが、収縮、穴あき、張力のドリフトがよくある不良モードです。
組織と張力を検証するアプリケーション
テキスタイルでレーザーマーキングはどこに使われ、なぜ使われるのか?
同じテキスタイルでも、まったく異なる製品に使用されることがあります。それでも材料試験では、同じ問いに答える必要があります。すなわち、許容できない焦げ、溶融、収縮、硬化、耐久性の低下を伴わずに、必要なマークを作成できるかどうかです。
アパレルおよび衣類パネル
ロゴ、装飾グラフィック、ラベル、識別マーク、および選択された製造参照情報は、裁断済みパネルまたは完成した衣類に追加できます。縫い目、折り目、伸縮によって、焦点や歪みのリスクが変わることがあります。
履物、バッグ、室内装飾用生地
テキスタイルのアッパー、裏地、パッチ、内装用生地には、ブランディング、識別、または美観のための表面効果が必要になる場合があります。多層構造や近接する金具は、繊維名と同じくらい重要になることがよくあります。
テクニカルテキスタイルおよび産業用繊維
インク、ラベル、消耗品が望ましくない場合、生産識別、位置合わせ基準、トレーサビリティ情報、または制御された表面効果が役立つことがあります。最終的な適合性は、テキスタイルの仕上げと最終用途の要件によって決まります。
コンベヤ搬送、ロールツーロール位置合わせ、衣料の位置決め、生産スループット、または自動化については、 テキスタイル & レザーアプリケーション のワークフローを、材料の反応が確認された後に確認してください。
マーキング内容
繊維製品には通常何がマーキングされますか?
レーザー設定を比較する前に、必要な情報と最小のディテールを定義してください。大きな装飾ロゴと小さな機械可読コードでは、同じ加工要件にはなりません。
ブランディングとグラフィックス
色、エッジ品質、風合いが主な受入基準となる、ロゴ、装飾グラフィック、パターン、ビジュアルアイデンティティのマーク。
テキストと識別
名称、モデル情報、サイズまたは部品の識別、警告、その他の判読可能な文字は、実際の織りまたは編み地上で明確に判読できる状態を保たなければなりません。.
バッチおよびトレーサビリティマーク
ロット、バッチ、または内部生産識別子。マークは、取り扱いまたは下流処理の後も識別可能なままでなければなりません。.
生産参照
製造時に、装飾的な外観よりもコントラストと配置が重要な場合に使用される、位置合わせ、組立、または位置決め用のマーク。.
選択された機械可読コード
QRまたはデータマトリックスは、特徴サイズ、コントラスト、伸縮性、表面テクスチャが信頼性の高い検査を可能にする場合に評価できます。コードの可読性は実際のテキスタイル上で検証する必要があります。.
表面効果の詳細
必要な外観がテスト前に定義されている、適合性が既知の表面層に対する制御された色調変化または選択的処理。.
目標結果
どのようなマーキング結果が必要ですか?
必要な外観と機能的な結果から始め、次にそれを生み出せるプロセス機構をテストします。「この生地にレーザーでマーキングできますか?」よりも、「許容できない損傷を与えずに、このコントラスト、ディテール、耐久性を生み出せますか?」のほうが有用です。“
| 目標結果 | 効果を得るための典型的なルート | 主な失敗リスク | 確認すべき事項 |
|---|---|---|---|
| 濃色で高コントラストのマーク | 対応するテキスタイル上での制御された炭化または変色。 | 焦げによるハロー、脆化した繊維、過剰な炭化物または煙。 | コントラスト、エッジの品質、残留物、風合い、および該当する場合は洗濯/摩耗への応答。. |
| 光または色調変化のマーク | 選択した染色布または合成布における低エネルギー表面応答。. | 弱いコントラスト、不均一な色調、染料移行、またはロット変動。. | 代表的なサンプルにわたる色の均一性、判読性、再現性。. |
| 風合いの変化が最小限 | 溶融、硬化、繊維損傷を抑制する狭いプロセスウィンドウ。. | 光沢のある溶融、硬化、収縮、または隠れた強度低下。. | 通常使用時の風合い、柔軟性、寸法安定性および外観。. |
| 微細なロゴ、文字またはコードのディテール | 織り、編み、および特徴サイズに適合した制御された焦点と熱入力。. | エッジのぼやけ、特徴の消失、溶融、焼き抜け、またはコード読み取り性の低下。. | 最小の特徴、コントラスト、検査結果および再現性。. |
| 既知の適合コーティングの選択的処理 | 文書化された非ハロゲン表面層の制御された除去または色変化。. | 不均一な除去、臭気、密着性の低下、またはテキスタイル支持体への損傷。. | 層の均一性、基材の状態、密着性および外観上の限界。. |
PVC、ハロゲン含有または不明なコーティング: これらを日常的なレーザーマーキングまたはコーティング除去のルートとして扱わないでください。レーザー処理評価の前に、材料組成を確認し、該当するSDSを確認してください。.
部品の形状とサイズ
布地の形態、GSM、厚さ、サイズがセットアップを変える仕組み
同じ繊維でも、薄い場合、伸張されている場合、多層である場合、完成品に縫い込まれている場合、または大きなシートやロールとして扱われる場合には、異なるプロセスウィンドウが必要になることがあります。.
平坦な布地パネル
平らで支持されたパネルは、安定した焦点と再現可能な位置決めにとって最も容易な条件です。テスト時の張力は生産条件に近い状態に保ってください。.
伸縮性のある生地とニット
伸縮状態は、フィーチャのサイズ、線幅、局所的な熱流を変化させる。ある張力で承認されたロゴは、生地が弛緩すると歪んだり縮んだりすることがある。
完成した衣類と縫い目
折り目、縫い目、ファスナー、ボタン、局所的な厚みの変化は、表面を焦点から外したり、生地が平らに載るのを妨げたりする可能性がある。
薄手または低目付のテキスタイル
熱容量が低いと、焼き抜け、穴あき、収縮、変形のリスクが高まります。小さなテストパッチと細かいパラメータステップが重要です。.
厚手、高目付、または多層のテキスタイル
材料量が多いと、異なる熱バランスが必要になる場合があります。また、上層を加工する際に、下層を意図せず損傷しないようにする必要があります。.
大きなパネルおよびロール品
マーク領域が実用可能なフィールドを超える場合、またはテキスタイルが連続的に移動する場合、フィールドサイズ、再位置決め、張力制御、コンベア/ウェブ搬送、およびレジストレーションが機械選定の一部になります。.
レーザー方式
どのレーザールートを最初にテストすべきか?
多くの従来型テキスタイルでは、CO₂は最初に評価すべき実用的な光源ファミリーです。一般的な天然繊維および合成繊維システムと効果的に組み合わせることができるためです。これは出発点となる方向性であり、保証ではありません。生産用生地、仕上げ、および目標結果が、依然として許容ウィンドウを定義します。.
文書化された表面層または熱に敏感な細部により低い熱影響が必要な場合、UVは管理された比較検討に値する可能性があります。ファイバーまたはMOPAは、通常の布地に対する既定の並行ルートとして扱うべきではありません。特定の表面化学またはテクニカルテキスタイルの構造が、それらを試験する明確な理由を示す場合にのみ検討してください。.
CO₂マーキングマシンを見る サンプルレビューを依頼する
| テキスタイル条件 | 考えられる最初の方向性 | 主なリスク | 確認必須 |
|---|---|---|---|
| 天然繊維、中/高GSM | 制御された熱と抽出によるCO₂スクリーニング。. | 焦げの広がり、脆いエッジ、煙、および炭化。. | コントラスト、エッジ、残留物、風合い、耐久性、再現性。. |
| 合成繊維またはエラスタン混紡 | 細かいパラメータ刻みでの低エネルギーCO₂試験。 | 溶融、穴あき、収縮、または硬い風合い。 | 色調変化、風合い、寸法安定性、および細部。 |
| メッシュ、ニット、シアー、または低GSM | 安定した張力と小さなテストパッチによるCO₂スクリーニング。. | 焼き抜け、穴形成、歪み、焦点ずれ。. | フィーチャサイズ、張力の再現性、収縮。. |
| 既知の非ハロゲン系コーティング、ラミネート、または印刷 | 文書化された表面スタックを試験する;CO₂が最初の比較対象となる場合があり、選択された熱に敏感な表面効果にはUVを検討する。. | 不均一な除去、臭気、密着性の低下、または基材損傷。. | 層の均一性、ヒューム、密着性、外観上の限界。. |
| PVC、ハロゲン含有、または未知のコーティング | 組成とSDSを確認するまで、日常的なレーザー試験は保留してください。. | 安全でない、または腐食性の分解生成物、および不確実な材料応答。. | 材料の同一性、制限物質、および承認されたプロセス安全経路。. |
リスクと故障モード
繊維製品へのマーキングでよくある失敗とは?
有用な繊維製品試験では、視覚的な失敗限界とプロセス安全限界の両方を特定する必要があります。最適な設定は、単に最も濃いマークを作り出す設定ではなく、許容できない損傷や排出リスクなしに、外観、耐久性、取扱い要件を満たす設定です。.
マーク品質の不良
- マーク周囲の黄色または褐色の焦げハロー。.
- 合成繊維における光沢のある溶融、発泡、またはごわついた風合い。.
- 低GSM生地での焼け抜け、ピンホール、または局所的な繊維損失。.
- 収縮、パッカリング、または寸法の歪み。.
- マーク全体にわたる色調のムラ、染料の移行、または弱いコントラスト。.
- 色、仕上げ、または構造の変更に起因するロット間変動。.
耐久性および使用性の不具合
- 洗濯、摩耗、または屈曲後にマークが退色、ひび割れ、または変化する。.
- 表面処理後にコーティングまたはラミネートの密着性が失われる。.
- 織り組織、伸縮、または低コントラストにより、小さな文字やコードが判読できなくなる。.
- 承認された試験片の結果は、衣類全体、異なる張力状態、別のバッチでは再現しません。
プロセスと安全上のリスク
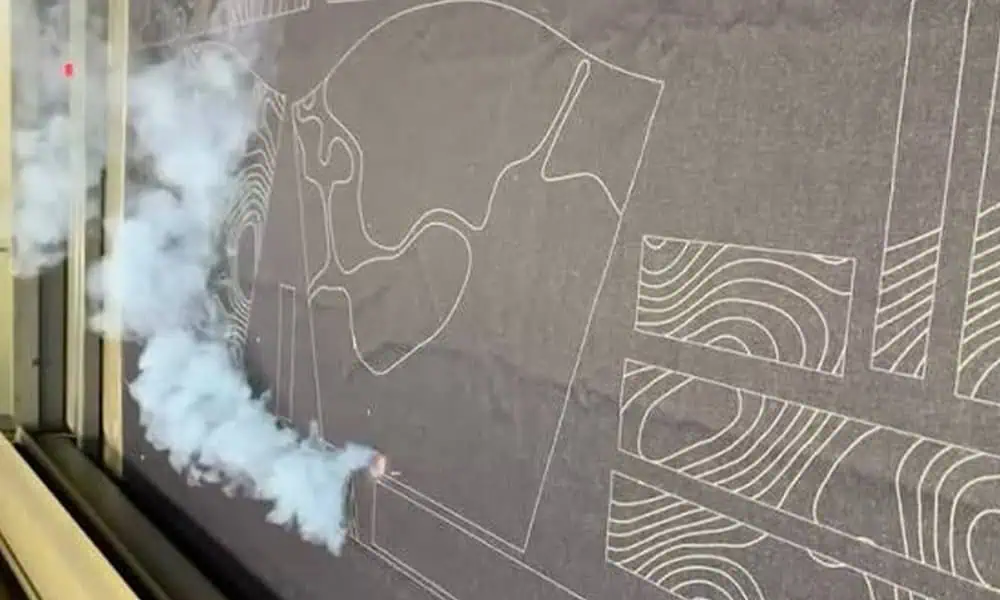
- 煙、臭気、凝縮物、糸くず、炭化物には、適切な排気と残留物管理が必要です。
- 未知の接着剤、コーティング、難燃処理、混合ラミネートは、試験前に特定する必要があります。
- PVCまたはその他のハロゲン含有材料は、通常のレーザー加工候補として扱うべきではありません。
- 可燃性の繊維残留物、エンクロージャー、エアフロー、無人運転の制限は、機械全体のリスクレビューに含めるべきです。
不具合が発生したときは: 一度に1つの変数だけを変更し、その結果を記録します。パワー、速度、焦点、パス回数、調整可能な場合はパルス/周波数、張力、排気は相互に影響し合うことがあるため、同時に大きく変更すると、使用可能な加工ウィンドウを特定しにくくなります。
サンプル検証
実際のテキスタイルで結果をどのように確認しますか?
有用なテキスタイル試験は、生産に使用する生地と、明確に定義された目標結果から始まります。「綿」「ポリエステル」「生地」とだけ送っても、再現可能なプロセスウィンドウを確立するには十分ではありません。
推奨される検証手順: 代表的な材料 → 小規模なパラメータマトリクス → 許容できるウィンドウを選択 → 外観と損傷を検査 → 必要に応じて洗濯/摩耗/屈曲チェックを実施 → 別の生産代表サンプルまたはバッチで繰り返す。
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| 生地の識別情報 | 繊維の種類、混紡比率、サプライヤー、組織、色、ロット。 | ファミリー名が、異なる溶融または炭化応答を隠すのを防ぎます。 |
| 表面層構成 | 染料、顔料、柔軟剤、防水加工、プリント、コーティング、接着剤、ラミネート;該当する場合はPVC/ハロゲンの状態を特定します。 | どの層が最初に反応する可能性があるか、またその材料をレーザー試験にそもそも供すべきかどうかを定義します。 |
| 重量 / 構造 | GSM、厚さ、織り/編み、メッシュ開口、伸縮性、張力状態、および部品が単層か多層か。 | 熱拡散、焼き抜け、収縮、焦点、支持要件を決定する。 |
| 目標結果 | コントラスト/色、マークサイズ、線幅、アートワーク、コードサイズ、風合いの許容限界、外観基準。 | テキスタイルを実用的なプロセスウィンドウと検査方法にマッピングします。 |
| 耐久性 | 洗濯、摩耗、屈曲、溶剤、屋外または後加工への暴露。 | 読み取り可能なマークでも、実際の最終用途の要件を満たせないことがあります。 |
| 製造と安全性 | 部品寸法、ピース/ウェブの取り扱い、サイクル目標、排気制約、SDSおよび制限物質。 | サンプル結果を、安全で再現可能な装置構成につなげます。 |
実際の生産を代表するサンプルを使用してください。 1枚のクーポンは、1つの材料、仕上げ、バッチ、張力状態、およびパラメータセットを表します。装置構成を固定する前に、生産で重要な条件で選択したウィンドウを確認してください。
有用なテキスタイル試験レポートには、何を記載すべきでしょうか?
- 繊維/混紡、GSM、組織、色、仕上げ、およびバッチ識別。
- 機械/供給元ルートおよび承認済みプロセスウィンドウ記録。
- 拡大結果と、不合格または不良限界を定義する境界条件。
- コントラスト、エッジ品質、焦げ/溶融、風合い、収縮、判読性、および該当する洗濯/摩耗性能の確認。
最終機械構成
承認済みサンプルから最終的な機械構成まで
テキスタイルとマーク結果が承認されたら、承認済みのプロセスウィンドウ、マークサイズ、部品形状、生産時のハンドリング、安全要件に沿って機械を構成する必要があります。高出力だけでは適切な機械が決まるわけではありません。
| 確認済み入力 | 構成上の決定 | 重要な理由 |
|---|---|---|
| 承認済みのレーザー方式とプロセスウィンドウ | 光源ファミリー、適切なパワークラス、制御可能なパラメータ範囲。 | 装置は、プロセスを失敗限界近くで動作させることなく、承認された結果を再現できなければなりません。 |
| マークサイズと最小フィーチャー | レンズ、マーキングフィールド、フォーカス戦略、解像度要件。 | フィールドが大きくなると細部が低下する可能性があるため、フィールドサイズは実際のアートワークと検査要件に合わせるべきです。 |
| 平坦なパネル、完成した衣類、または凹凸のある表面 | 支持方法、治具、作業高さ、および焦点調整方法。 | 縫い目、折り目、局所的な厚みの変化により、テキスタイルが焦点から外れたり、マーク位置がずれたりする可能性があります。 |
| 伸縮性のある布地または再現可能な張力要件 | 張力付与治具、支持方法、または制御されたウェブ搬送。 | 再現性のある張力は、歪み、加工形状の寸法、位置決めの制御に役立ちます。 |
| 大型パネルまたはロール材 | マーキングフィールド戦略、再位置決め、コンベヤ/ウェブ搬送、モーションおよび位置合わせの検討。 | 素材は、実用的なマーキングフィールドより大きい場合、または連続的なハンドリングが必要な場合があります。 |
| 位置精度が重要なロゴ、テキスト、コード | 必要に応じて、治具、位置合わせ方法、またはビジョン検査。 | 位置精度は、レーザー出力ではなく、ハンドリングと位置決めの方法によって解決すべきです。 |
| サイクルとローディングの目標 | 手動、半自動、または統合型ハンドリングの検討。 | スキャン速度は全サイクルタイムの一部にすぎず、ローディング、位置決め、アンローディングも重要です。 |
| 煙、臭気、残留物の状況 | 排気、ろ過、囲い込み、および清掃の計画。 | 最終的な装置は、実際のプロセス副生成物と稼働環境を管理できなければなりません。 |
RFQの場合: RFQの場合は、生産用生地または代表的なサンプル、繊維/混紡、GSMまたは厚さ、仕上げ/コーティング情報、部品寸法、アートワーク、マーク範囲、目標結果、サイクル期待値、取り扱い方法、耐久性要件、および該当する場合はSDS/制限物質情報を送付してください。
よくある質問
布地・繊維のレーザーマーキングに関するよくある質問
CO₂レーザーは布地やテキスタイルに適していますか?
CO₂は多くの布地で最初に検討すべき光源ファミリーですが、適合性は繊維、混紡、GSM、構造、仕上げ、目標とする効果、排煙制御の設定によって異なります。構成を選定する前に、実際の生産布地でテストしてください。
1つのCO₂設定で全てのテキスタイルにマーキングできますか?
いいえ。綿、ポリエステル、ナイロン、混紡、コーティング布地は、吸収と変形の仕方がそれぞれ異なります。布地の種類とロットごとに、承認済みパラメータの記録を保管してください。
布地の端が溶けたり、焦げたり、黄色く変色するのはなぜですか?
熱が意図したマークを超えて広がっているか、布地の目付と表面に対してエネルギーが高すぎます。出力、速度、焦点、パルス、張力、繰り返しは相互に作用するため、代表的なサンプルで一度に1つの変数だけを調整してください。
合成繊維にはヒューム排気が必要ですか?
はい。合成繊維またはコーティングされたテキスタイルでは、煙、臭気、残留物の排気を計画してください。未知のコーティング、接着剤、ラミネートについては、テスト前に材料情報とSDSを確認してください。PVCやその他のハロゲン含有材料は、通常のレーザー加工候補として扱うべきではありません。
風合いを変えずに布地にマーキングできますか?
場合によりますが、許容できる加工ウィンドウは狭いことがあります。GSM、生地組織、混紡、目標とする外観によって、結果がきれいな色変化になるか、溶融、焼き切れ、許容できない硬さになるかが決まります。サンプル検証は不可欠です。
テキスタイルへのマーキングは、レーザー切断や穴あけと同じですか?
いいえ。マーキングは、テキスタイルを意図的に切断することなく、制御された表面効果または色効果を生み出すことを目的としています。切断と穿孔には、別工程および設備の検討が必要です。
役に立つテキスタイル試験を準備する
実際の生地と目標とする効果を送付する
量産を代表する生地サンプル、繊維/混紡、GSM(目付)または厚さ、仕上げ/コーティング情報、部品寸法、アートワークまたはコード、目標とする結果、洗濯/摩耗要件、想定サイクル、取扱い方法、および該当する場合はSDSまたは抽出上の制約を提供してください。