
コルクにレーザーマーキングできますか?
はい—多くの天然およびコルクベースの表面は、目に見える黒化、浅い彫刻、またはパターンの詳細を生み出すことができます。適格性確認は重要です。コルクは細胞構造を持つ多孔質材料であり、暗いマークにはしばしば制御された炭化が含まれます。密度、顆粒の境界、バインダーのばらつきにより、再現性はワット数ではなく材料の問題になります。.
天然コルクシート、凝集コルク、コーティングコルクは、遠目には似て見えても、熱への反応は異なります。低密度のシートは、緩い炭化物がセルから持ち上げられるとエッジの輪郭を失うことがあります。高密度または密封された表面は細い線を保持できますが、エネルギーを増やすと、より暗いハローや仕上げの変化を生じることがあります。これらは、すべてのコルク構造に対する固定された結果としてではなく、生産用コルクグレードで検証する適格性条件として扱ってください。.
実用的な判断は、「マークが付くかどうか」だけではありません。実際のグレードが、煙と残留物を安全に捕集しながら、許容できる生産負荷で、要求されるパターン、コントラスト、深さ、清掃性を維持できるかどうかです。.
説明用の比較のみです。これらのスウォッチは写真、試験済みサンプル、生産の証拠、または色、深さ、速度を約束するものではありません。.
結果を比較する前に、コルクの構造を区別する
“「コルク」は材料ファミリーを識別するものであり、単一のプロセスウィンドウではありません。暗い模様が万能のレシピと誤解されないよう、すべてのサンプルについて構造、密度、バインダー、裏材、仕上げを記録してください。.
天然コルクシート
天然の細胞構造は温かみのある暗い色調と触覚的な模様をもたらすことがありますが、気孔や密度の帯によって線幅や深さが変化する可能性があります。圧縮、湿気、切断方向を記録する必要があります。.
判断: 最も平滑な部分だけでなく、疎な領域と密な領域にわたってパターンを承認する。.
アグロメレーテッドコルク
顆粒はシート、ブロック、または成形体に接着される。顆粒サイズ、圧縮、バインダー分布によって、小さな暗色/明色の島状部、もろい焦げ、または異なるエッジ応答が生じることがある。.
判断: 実際の顆粒グレードとバインダー系を試験する。天然コルクから挙動を推定してはならない。.
コルクゴムまたは複合材
ゴム、ポリマー、繊維、または鉱物添加物は、コルク構造に達する前に溶融、光沢化、発煙、または残留物を生じることがある。「コルク」という語は完全な組成を特定しない。.
判断: 未知の複合材料を試験する前に、組成またはSDSを入手する。.
コーティングまたは印刷が施されたコルク
シーラント、ラッカー、インク、箔、ラミネート、または装飾的な上層は、最初に吸収されることがある。除去すると異なる色が現れたり、細孔が露出したりする一方、繰り返しの熱で光沢が変化することがある。.
判断: 目標が表面の色変化、コーティング除去、浅い彫刻のいずれであるかを定義する。.
コルクのレーザーマーキングは一般にどこで使用されていますか?
コルクは、平らなシートから小さな円筒状の栓に至るまでの製品において、ブランディング、装飾、識別、およびパーソナライズのためにマーキングされる。用途によって、アートワーク、治具、マーキング領域、および合格基準は変わるが、材料応答は実際のコルク構造で依然として適格性を確認する必要がある。.
クロージャーとコルクストッパー
ワイン用、飲料用、特殊用途のクロージャーには、ロゴ、原産地表示、装飾グラフィック、バッチ識別子、カスタムブランディングをあしらう場合があります。湾曲と圧縮が重要になるのは、小さな円筒面の周囲でマークの一貫性を保つ必要があるためです。.
コースター、ランチョンマット、ライフスタイル雑貨
これらの製品では、ロゴ、名前、装飾パターン、パーソナライズがよく使われます。通常、彫刻深さよりも、外観の一貫性、エッジ品質、洗浄しやすさのほうが重要です。.
シート、パネル、コルク生地
平板シート、装飾パネル、コルクテキスタイル製品では、ブランディング、レイアウトマーク、グラフィックパターン、製品識別が使われることがあります。大きな領域では、マーキング範囲、平坦性、取り扱いに関する問題が機械の選定に関わってきます。.
コルクゴムおよび工業用複合材料
ガスケット、シール、複合部品には、部品番号、バッチデータ、簡単な識別子が必要になることがあります。バインダー、ゴム、その他の添加剤が表面応答を支配することがあるため、プロセス承認前に全体組成を確認する必要があります。.
なぜレーザーを使用するのか? レーザーは、ラベルやインク層を追加せずに、ブランディング、識別、装飾的なコントラストを生み出すことができます。その利点が役立つかどうかは、求められる外観、耐久性、読みやすさ、生産速度、およびコルク表面が熱にどのように反応するかによって決まります。.
コルクには通常何がマーキングされますか?
アートワークによって、プロセスが実際にどれほど要求が厳しいかが決まります。太字のロゴは、自然な顆粒のばらつきがあっても魅力的に見え続けることができますが、小さな文字や機械可読コードには、より厳密なエッジ定義と、より制御された表面が必要です。.
ロゴとブランドマーク
栓、コースター、ギフト製品、アクセサリー、装飾パネルでよく見られます。線幅、塗りつぶし領域、ハロー、および自然な木目が視覚的なトーンを変える様子を確認してください。.
名前とパーソナライズ
カスタムギフトや小ロット製品に便利です。最小フォント、文字間隔、および繰り返し使用される名前が通常の材料変動の中でも読み取れるかを確認してください。.
部品、バッチ、日付情報
産業用または包装された製品では、ロット番号、日付、SKU情報、または単純な識別子が必要になる場合があります。合格基準では、通常の洗浄および取り扱い工程後の可読性を定義する必要があります。.
記号と指示
シンプルなアイコンや取り扱い記号は通常、小さな文字よりもテクスチャに耐えられますが、それでもマークが確実に認識されるには十分なコントラストとエッジの明確さが必要です。.
QRコードとデータマトリックスコード
適切なコルク表面では可能ですが、目に見えるコントラストだけでは十分ではありません。粗い粒子、開いた気孔、ぼやけたエッジはセルの形状を乱す可能性があるため、実際のコードサイズと検証方法をサンプルテストに含める必要があります。.
装飾パターン
繊細なグラフィックは自然なコルクの質感を引き立てることができますが、密な塗りつぶし、繰り返しパス、非常に小さなディテールは、焦げ、煙、エッジの広がりを増やす可能性があります。.
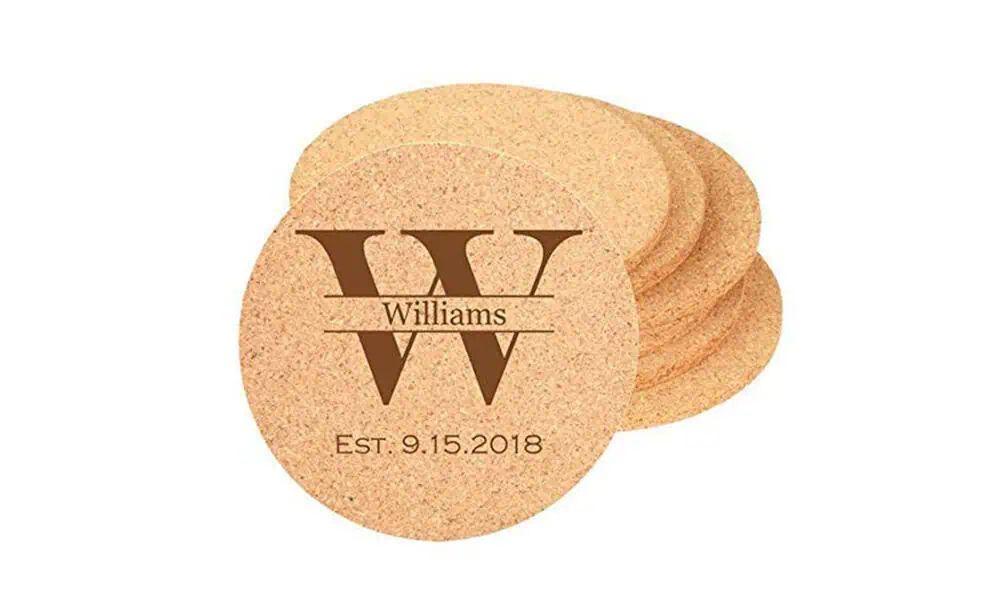
このコルクコースターの例は、ユーザーがコルクマーキングによく求める濃いブランディングやパーソナライズの種類を示しています。これは普遍的な結果ではなく適用例として扱ってください。コルクの目、密度、バインダー、仕上げは、実際の生産コルクで検証する必要があります。.
どのようなコルクマーキング結果を実現したいですか?
適切なプロセスは、必要な結果によって異なります。表面の暗色化、浅い彫刻、コーティング除去、小さなコードのマーキングでは、コントラスト、深さ、熱入力、エッジ制御に対する要求が異なります。より多くのエネルギーはマークを深くできますが、線を太くし、浮いた焦げを持ち上げ、バインダーの光沢を変化させ、煙を増やすこともあります。.
焦げを抑えつつコントラストを優先する
目標が深さのほとんどない可視マークである場合は、制御された熱による暗色化を使用します。通常のグレイン変動全体にわたって、コントラスト、ハロー、剥がれやすい焦げ、清掃性を評価します。.
エッジを失わずに深さを優先する
材料除去は触覚的な深さを生み出せますが、より深い設定では粉塵、煙、エッジの崩れ、熱の蓄積が増加します。深さとグラフィック品質は同時に承認する必要があります。.
コルクを損傷せずに層をきれいに除去することを優先する
シーラント、印刷、ラッカー、または装飾的な上層を対象とする場合は、その下のコルクに過度の焦げ、気孔の損傷、望まない光沢変化を生じさせずに、それを除去または改変できるか確認します。.
読み取り可能な特徴と安定した形状を優先する
小さな文字、記号、2Dコードには、安定した線幅と特徴形状が必要です。粗い顆粒、気孔、ぼやけた焦げは、コントラストよりも先に制限要因となることがあります。.
コルクのレーザーマーキングにおける一般的なリスクと故障モード
| 目に見える症状 | 考えられる材料またはプロセスの原因 | 最初に確認する方向性 |
|---|---|---|
| パターンが一部の粒で淡く見える | 密度、バインダー、またはセル構造が同じアートワーク内で吸収を変化させる | エネルギーを加える前に、通常の材料変動にわたってパターンを比較する。. |
| エッジが広い、またはぼやけて見える | 線のエッジにおける蓄積熱、焦点ずれ、スモーク付着、または緩いセル | 焦点、速度、間隔、パス数、スモーク捕集をまとめて見直す。. |
| 緩い黒い残留物が残る | 過剰な炭化、脆い表面、または凝縮したスモーク | 実際のクリーニング工程を承認基準に追加し、マークの近くでプルームを捉える。. |
| コーティングの気泡、または光沢の変化 | 仕上げの反応はコルク基材とは異なる | 表面スタックを特定し、除去または変色を別個の対象として試験する。. |
| 深い加工結果ではパターンの細部が失われる | 材料除去が細線の制御を支配しているか、粒子構造が壊れています | 深さ目標とグラフィック目標を分離して、再テストしてください。. |
形状、厚さ、サイズによってマーキング計画はどのように変わりますか?
コルクのグレードは表面がどのように反応するかを決定し、一方で部品の幾何形状は、レーザーがどれだけ安定して焦点を合わせ続けられるか、またワークピースをどのように保持、回転、再配置すべきかを決定します。平らなコースターと円筒形のストッパーは同じ材料ファミリーを使用できますが、扱い方は異なります。.
平らなシートとコースター
平らな部品は通常、加工面を1つの焦点面に近い状態に保てるため、最も単純な形状です。シートの平坦度、厚さのばらつき、支持、マーキング領域を確認してください。.
構成の影響: 部品またはグラフィックが大きくなるにつれて、フィールドサイズと治具/支持具の重要性が増します。.
コルク栓と円筒部品
曲率は、アートワーク全体にわたるマーキングヘッドからの距離を変化させます。幅の広いグラフィックを平面として扱うと、焦点が合わなくなったり歪んだりする可能性があります。.
構成の影響: マークが円周方向に及ぶ場合は、回転治具、制御されたワーク回転、または別のジオメトリ戦略を評価してください。.
厚いブロックとより深い彫刻
表面の黒化では、全体の厚さは表面状態ほど重要でない場合があります。より深い彫刻では、熱蓄積、材料除去、粉塵、および深さの一貫性がより強い制約となります。.
構成の影響: 生産設定を選択する前に、外観上のエッジ品質とは別に、必要な深さを承認してください。.
軟らかいまたは圧縮性のあるコルク
クランプ圧は表面を圧縮し、局所的な高さや密度を変化させる可能性があります。それによりワークピースが焦点に対して移動し、線幅や再現性が変わる恐れがあります。.
構成の影響: 過度な圧縮なしで部品を位置決めする治具を使用し、通常の寸法ばらつきをテストセットに含めてください。.
大きなシート、パネル、またはロール材料
大判の加工では、単一のマーキングフィールドを超えることがあり、平坦度、再位置決め、位置合わせ、またはウェブ搬送の問題が生じる可能性があります。.
構成の影響: フィールドサイズ、再位置決め精度、コンベヤまたはロール搬送、および意図したアートワークが目に見えるつなぎ目なしで完成できるかどうかを評価してください。.

最初のテストルート向けのCO₂マシンファミリーの例。フィールドサイズ、焦点、筐体、排気、およびハンドリングは、コルクサンプルの結果が承認された後に構成する必要があります。.
条件付きソース画面
この順序を使用して、サンプル試験と構成レビューを整理する。最終的なプロセスウィンドウは、依然として代表的な生産材料から得られる。
コルクで通常最初に評価すべき技術はCO₂です
多くの天然およびコルク系の有機表面は、表面の暗色化、浅い彫刻、パターン試作に十分なほどCO₂レーザーエネルギーをよく吸収します。そのため、コルクの適性評価では、CO₂レーザーマーキングマシンが最初に検討する妥当な方向性となります。ただし、だからといってすべてのCO₂システムが互換になるわけではありません。
実際の波長、光源設計、ビーム伝送、マーキングフィールド、焦点、デューティサイクル、エンクロージャー、排気は、グレードと目的のマークに適合している必要があります。平均的なマシンのワット数だけでは、エッジ品質や煙負荷を予測できません。繰り返しパスや深いパターンは、その両方を変化させ得ます。
コルク試験が定義されたら、製品選定に移ってください。 利用可能な CO₂レーザーマーキングマシンの構成 を、コルクサンプル試験で必要なフィールド、焦点、ハンドリング、排気条件が確立された後に比較してください。特殊なコーティングや熱に敏感な細部については、ファイバーまたはUVが管理された比較検討に値する場合がありますが、それは代表的なサンプルがそれを裏付ける場合に限られます。
排気はコルクマーキング品質の一部です
煙の捕集は、コントラスト、光学系の清浄度、臭気、残留物、作業環境に影響します。コルクは可燃性であり、バインダーやコーティングによって煙の性状が変わり得ます。排気は後から追加するのではなく、材料と生産負荷に合わせて検討するべきです。.
何が加熱されているのかを特定する
天然または凝集構造、顆粒サイズ、バインダー、ゴム/ポリマー含有量、インク、シーラント、ラミネート、洗浄剤を記録する。未知のコーティングや複合バインダーは通常のコルクとして扱うべきではない。該当する場合はサプライヤーの文書またはSDSを入手する。
パターンの近くで煙を捕集する
気流、フードの位置、ろ過は、プロセスを乱すことなく、マーキング範囲と煙の量に適合していなければならない。捕集が不十分だと、チャーが再付着し、パターンが実際よりも再現性が低く見えることがある。
火災対策と清掃管理を含める
レーザー停止後の能動的な監視、高温またはくすぶっている残留物、浮遊するコルク粉塵、フィルター保守、安全な取り扱いに対応する。最終的な安全設計は、機械全体と作業場のリスクアセスメントによって決まる。
実生産負荷で検証する
短時間の試験片では、長時間バッチ中の臭気、フィルター負荷、残留物を代表できない可能性がある。現実的な生産負荷で試験を繰り返し、レビューに清掃、排気、フィルター点検を含める。
コルクサンプルテストには何を提供すべきですか?
最も速く有用なテストは、生産材料と測定可能な合格基準から始まります。汎用のコルク見本では、密度、バインダー、仕上げ、またはそのパターンが許容しなければならない通常範囲を明らかにできません。.
材料の識別
天然シート、アグロメレート、コルクゴム、または複合材;サプライヤー、グレード、厚さ、密度、結合剤。
表面状態
未加工、研磨済み、シーリング済み、印刷済み、ラミネート済み、箔張り、防水加工済み、または洗浄済みの表面。
マーキング要件
パターンまたはコードの図案、最小フィーチャー、フィールドサイズ、希望する色調、深さ、触感、許容ハロー。
バリエーションセット
通常の粒状変化、密度帯、接合部、端部、生産バッチを含むサンプル。
生産コンテキスト
部品サイズ、平坦度、投入方法、数量、目標サイクル、洗浄、排気、検査方法。
受入確認
コントラスト、線幅、深さ、残留物、臭気、読みやすさ、再現性をどのように判定するかを合意する。
合格したコルクサンプルは、どのようにして機械構成になるのか?
機械の選定は、合格した材料の結果に従うべきであり、それに先行するべきではありません。実際のコルクグレードで必要なマークを生産できるようになれば、残りの決定によってその結果が再現可能な生産設定に変換されます。.
レーザー方式の確認
サンプルが対応している場合は、CO₂を既定の方向として維持してください。表面の積層構成、熱感受性、または必要な精細さに具体的な理由がある場合にのみ、別の方式を比較検討してください。
マーキングフィールドとフォーカス戦略を設定する
部品サイズ、アートワークサイズ、最小の形状、許容できるひずみを使用して、フィールドとフォーカスの配置を選択します。より大きなフィールドや湾曲したワークピースは、サイズだけで選ぶのではなく、必要な精細さと照らし合わせて確認する必要があります。
治具またはハンドリング方法を選択する
平らなシートは支持と再現可能な位置決めだけが必要かもしれません。ストッパーは回転ハンドリングを必要とすることがあり、軟質部品には低圧縮固定具が必要で、大きなシートやロールは再位置決め、コンベヤ、ウェブハンドリングが必要になる場合があります。
実際の負荷に応じた排気装置のサイズ選定
煙、臭気、バインダー含有量、マーク深さ、バッチ長さが排気とろ過の要件を決定します。短時間のクーポンテストだけで生産用ヒュームコントロールシステムのサイズを決定すべきではありません。
承認された結果を損なわずにスループットを検証する
選択した設定が、想定されるバッチ長さと装填方法において、コントラスト、エッジ、残留物、可読性、洗浄要件を引き続き満たしていることを確認してください。スキャン速度だけでは、生産サイクル全体を評価することはできません。
見積もり入力項目を確定する
有用な見積もりを作成するために、承認済みのサンプル結果または目標、コルクの構造と仕上げ、部品寸法、マーキング範囲、アートワーク、数量またはサイクル目標、ハンドリング要件、排気要件、ならびにエンクロージャーや統合に関する制約があれば提供してください。
コルクのレーザーマーキングFAQ
これらの回答は、安全な開始方向を示します。最終的な色調、深さ、速度、残留物、排気は、実際の構造と仕上げに依存します。.
CO₂レーザーは天然コルクにマーキングできますか?
多くの天然コルクグレードは、黒化、パターンマーキング、浅い彫刻のためにCO₂で評価できます。密度、含水率、目標とする効果、排気条件が有効なプロセスウィンドウを左右するため、構成を選択する前に生産材料をサンプリングする必要があります。
なぜあるコルクの模様は別のものより暗く見えるのですか?
細胞密度、顆粒境界、バインダー、圧縮、水分が吸収と熱流を変えます。まず自然なばらつきを比較してください。エネルギーを上げると、模様が広がったり、余分な焦げが生じたりする可能性があります。.
1つの設定で、すべてのアグロメレートコルクにマーキングできますか?
いいえ。顆粒サイズ、バインダーの化学的性質、密度、表面コーティングは大きく異なります。材料と仕上げのバリエーションごとに、承認されたパラメータ記録を保持してください。.
コーティングまたは印刷されたコルクは、別途テストが必要ですか?
はい。シーラント、インク、箔、ラミネートはコルク基材より先に反応する可能性があります。目標が色変化、コーティング除去、彫刻のどれかを決めてから、表面スタック全体をテストしてください。.
コルクへのマーキング試験にはヒューム排気が必要ですか?
煙と臭気に対する排気を計画してください。特にバインダー、ゴム/ポリマー添加物、コーティング、大量作業を伴う場合は重要です。必要な風量とろ過は材料と機械によって異なります。該当する場合は、セットアップ全体とSDSを確認してください。.
このページではコルクの切断と穿孔を扱っていますか?
いいえ。このページでは、マーキング、浅い彫刻、表面効果に対する材料の反応を扱っています。切断と穿孔には、別途プロセス、安全性、用途の検討が必要です。.
実際のコルク等級、仕上げ、パターン目標を送ってください
Zhuorui Laserは、見積もりが確定する前に、構造、密度、バインダー、表面スタック、マーキング範囲、コントラストまたは深さの目標、予想スループット、排気の必要性、機械構成を確認できます。.