
Aplicações da máquina de marcação a laser – Tubo de plástico
Marcação a Laser em Tubo Plástico
A marcação a laser de tubos plásticos depende da formulação real do polímero, da espessura da parede, do diâmetro, da condição da superfície, do conteúdo da marcação e do movimento de produção. Uma configuração útil deve produzir o contraste e a qualidade do código exigidos na taxa real de produção, sem fusão, carbonização, perfuração por queima, distorção ou desvio de posição inaceitáveis.
- Material do tubo, cor, espessura da parede e condição da superfície
- Conteúdo da marcação, tamanho, legibilidade e meta de durabilidade
- Velocidade da linha, posição da marcação e intervalo de repetição tratados como entradas separadas
- Testes de amostra e de linha mapeados para a configuração final da máquina
Escopo de Tubo Plástico / Peça de Trabalho
Quais Tubos Plásticos Usam Marcação a Laser?
Defina duas dimensões separadamente antes de escolher a configuração de marcação: a forma física do tubo e o estado de produção ou manuseio. Um tubo pode ser flexível e alimentado por bobina ao mesmo tempo, ou rígido e fornecido em comprimentos cortados, portanto essas não são quatro categorias de produto mutuamente exclusivas.
Forma do Tubo
Tubulação plástica flexível
Tubulação macia pode desviar, ceder ou girar enquanto se move. Guiamento, suporte e tensão podem ser tão importantes quanto a fonte de laser quando a posição da marca precisa permanecer estável.
Tubulação rígida ou semirrígida
Tubos rígidos de pequeno diâmetro são mais fáceis de apoiar, mas a curvatura, a faixa de diâmetro e a largura de marcação focalizada utilizável ainda determinam o tamanho e a posição do código.
Estado de Produção / Manuseio
Tubulação contínua ou alimentada por bobina
A extrusão e a produção de bobina a bobina acrescentam à tarefa de marcação velocidade de linha, escorregamento do produto, aceleração, comportamento de parar e iniciar e controle de espaçamento entre repetições.
Tubos cortados em comprimento
Seções individuais de tubo desviam o problema para o referencial do dispositivo de fixação, a orientação, o ciclo de carregamento, a troca de produto e a vazão de peças por minuto, em vez da sincronização contínua da linha.
Se a peça de trabalho for uma capa de cabo ou uma luva termorretrátil, use as páginas de aplicação relacionadas no final deste guia. Esta página concentra-se na própria tubulação plástica.
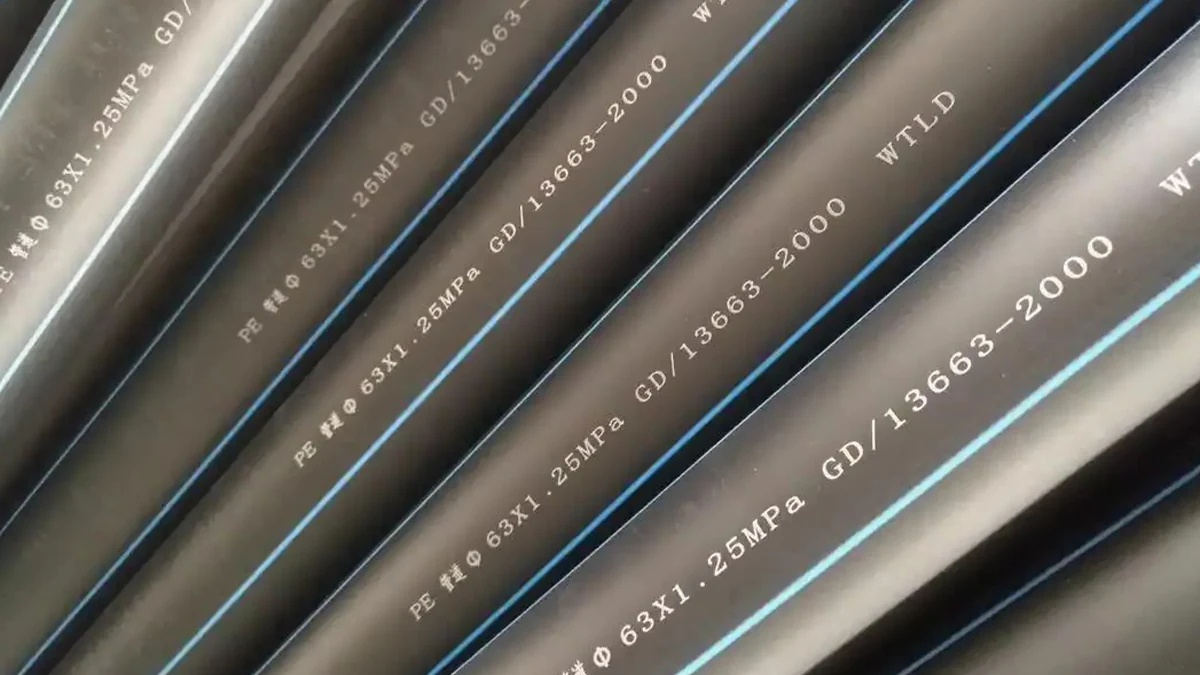
Por Que Marcar e O Que Marcar
Por que os tubos plásticos são marcados?
O requisito de marcação deve ser definido antes de se selecionar o laser. A razão da marca determina o conteúdo, o tamanho, a durabilidade, a tolerância de posição e o método de verificação exigidos.
Identificação do produto
Números de peça, códigos de modelo, tamanho, especificação ou informações de marca ajudam a distinguir um tubo de outro durante a montagem, o armazenamento, a instalação ou a manutenção.
Rastreabilidade de lote e produção
Dados de lote, data, turno, bobina, série ou receita podem conectar o tubo acabado ao registro de produção exigido pelo fabricante ou pelo cliente.
Referência de comprimento e posição
Marcas de metro ou pé, referências de corte e identificadores repetidos podem auxiliar na medição, no corte, na instalação e no controle de processo em tubos contínuos.
Requisitos do cliente ou do projeto
Textos especificados, símbolos, formatos de código, posicionamento e condições de durabilidade devem ser tratados como entradas do projeto e confirmados durante a aceitação da amostra.
Conteúdo da marcação
O que costuma ser marcado em tubos plásticos?
Um identificador curto em um local fixo é uma tarefa de produção diferente de dados variáveis densos, marcas de metragem ou códigos 2D compactos. A carga de conteúdo afeta diretamente o tempo de marcação, o tamanho do recurso e a janela de processo disponível.
| Tarefa de marcação | Conteúdo típico | O que altera o processo | Foco da validação |
|---|---|---|---|
| Identificação do produto | Modelo, número da peça, tamanho, referência de grau, classificação ou marca. | Altura do caractere, diâmetro do tubo, cor da superfície, orientação da marca e largura de marcação disponível. | Legibilidade e posicionamento estável após o manuseio normal. |
| Marcas de comprimento ou de repetição | Contagem em metros, contagem em pés, referência de corte ou identificador repetido. | Referência de velocidade da linha, passo de repetição, escorregamento do produto, aceleração e comportamento de partida e parada. | Precisão do intervalo medido em toda a faixa de velocidade pretendida. |
| Dados de lote ou de série | Lote, data, turno, bobina, número de série ou receita de produção. | Fonte de dados, troca de mensagem, lógica de disparo, comportamento de reinicialização e vinculação produto-dados. | Dados corretos na partida, parada, pausa, reinicialização e troca de lote. |
| Códigos compactos legíveis por máquina | Código de barras, QR ou Data Matrix onde o diâmetro do tubo e a área de marcação permitirem. | Tamanho do módulo, zona de silêncio, curvatura, faixa de foco, contraste e ângulo do leitor. | Verificação do leitor sob a iluminação, a distância e a orientação reais usadas na produção. |
| Marcação especificada pelo cliente | Texto, símbolo, espaçamento, rastreabilidade ou padrão de localização exigidos. | Especificação do projeto, tolerância de posição da marca, requisito de durabilidade e método de aprovação. | Aprovação documentada de amostra conforme o requisito definido pelo cliente. |
Variáveis de Resultado
O que determina o resultado da marcação a laser em tubos de plástico?
Apenas o nome do material não é suficiente. Uma janela de processo viável é criada pela interação entre formulação, construção da parede, condição da superfície, geometria, conteúdo da marca e movimento de produção.
Formulação do polímero
A família de resina, a classe, o pigmento, a carga e os aditivos sensíveis ao laser podem alterar a absorção, a resposta de cor e o comportamento térmico. Dois tubos vendidos com o mesmo nome genérico de polímero podem marcar de forma diferente.
Espessura e construção da parede
Paredes finas reduzem a margem para aquecimento local excessivo. Construções multicamadas, revestidas ou impressas também alteram com qual camada o laser interage primeiro.
Cor e condição da superfície
Cor, brilho, textura, contaminação, agentes desmoldantes, óleo ou uma camada superficial podem alterar o contraste e a consistência entre lotes ou fornecedores.
Diâmetro e curvatura
Diâmetros menores aumentam a curvatura ao longo da marca. Um código que se estende por uma extensão muito grande ao redor do tubo pode sair da região de melhor foco ou se tornar difícil de inspecionar.
Tamanho da marca e densidade do conteúdo
Caracteres pequenos, códigos densos, várias linhas de texto e mensagens longas exigem mais resolução utilizável e tempo de marcação do que um identificador curto.
Movimento e variação na produção
Velocidade da linha, desvio do tubo, rotação, aceleração, escorregamento, trocas de SKU e variação de fornecedor ou de cor podem transformar uma boa amostra de bancada em um processo de produção instável.
Resultado Desejado
Qual resultado você deve buscar?
Defina o resultado aceitável antes de comparar fontes ou níveis de potência. A meta deve descrever tanto a qualidade da marca quanto o que o tubo ainda precisa suportar após a marcação.
- Contraste legível: o texto ou código é legível sob a condição visual ou de scanner real usada pelo cliente.
- Integridade da superfície: sem fusão, carbonização, queima passante, deformação, resíduo áspero ou exposição de camada inaceitáveis.
- Qualidade das características: as bordas dos caracteres, as menores características e os módulos de código permanecem distinguíveis no tamanho exigido.
- Repetibilidade de posição: a marca permanece dentro da tolerância de localização longitudinal e circunferencial exigida.
- Exatidão do espaçamento entre repetições: as marcas repetidas ou as referências de comprimento permanecem dentro da tolerância de intervalo exigida.
- Durabilidade: a legibilidade e a condição da superfície permanecem aceitáveis após os testes de dobra, atrito, limpeza, calor ou instalação que realmente se aplicam ao projeto.
Geometria, Posicionamento e Manuseio de Tubos
Como a Geometria e o Manuseio do Tubo Afetam a Configuração?
Um tubo não é uma placa plana. O diâmetro, a curvatura, a flexibilidade e o movimento determinam quanto da superfície permanece na faixa de foco utilizável e com que repetibilidade a área-alvo pode ser apresentada ao laser.
| Condição do tubo | Risco típico | O que avaliar |
|---|---|---|
| Diâmetro pequeno / curvatura acentuada | Parte de uma marca larga se afasta do melhor plano de foco ou se torna difícil de escanear visualmente. | Diâmetro externo do tubo, largura útil da marca, altura do caractere, campo óptico, tolerância de foco e ângulo do leitor. |
| Tubo flexível em movimento | Desvio lateral, flecha ou torção desloca a localização da marca e o foco. | Guias, apoio, tensão, estabilidade da zona da marca e se a orientação da superfície é controlada. |
| Extrusão contínua ou alimentação por bobina | Movimento, deslizamento e mudanças de velocidade afetam a temporização da marca e o espaçamento de repetição. | Faixa de velocidade da linha, referência do encoder, localização do gatilho, deslizamento do produto, aceleração e comportamento de partida e parada. |
| Tubo cortado no comprimento | O carregamento manual ou automático altera o datum e a orientação de uma peça para outra. | Datum do dispositivo de fixação, característica de orientação, método de carregamento, tempo de ciclo e troca entre diâmetros. |
| Posição circunferencial especificada | A marca gira para longe da posição necessária de visualização ou montagem. | Controle de orientação, referência mecânica e se a rotação indexada é realmente necessária. |
Entradas de Movimento
Mantenha separados a velocidade da linha, a posição da marca e o intervalo de repetição.
Esses três valores respondem a diferentes questões de engenharia. Combiná-los em um único valor vago de linha em movimento torna impossível diagnosticar se o problema é o tempo de marcação disponível, a precisão de posicionamento ou a precisão do espaçamento de repetição.
| Entrada | Como registrá-lo | O que isso controla | Falha típica se estiver instável |
|---|---|---|---|
| Velocidade da linha | Velocidade de produção mínima, nominal e máxima com uma unidade indicada, como m/min; inclua o comportamento de aceleração e de paradas e partidas. | Tempo de marcação disponível e se o conteúdo necessário cabe dentro da janela de marcação em movimento. | Caracteres fracos ou incompletos, janela de conteúdo encurtada ou resultado instável durante mudanças de velocidade. |
| Posição da marca | Distância de um ponto de referência definido do produto ou da máquina, além da orientação ao redor do tubo quando relevante. | Onde o código aparece em cada tubo ou segmento de repetição. | O código desvia-se longitudinalmente ou afasta-se por rotação da localização exigida. |
| Intervalo de repetição / passo | Espaçamento exigido em mm, m ou outra unidade especificada, com a tolerância permitida. | Distância entre identificadores repetidos, marcas de comprimento ou referências de corte. | O espaçamento acumula erro devido a problemas de deslizamento, escala, disparo ou referência de movimento. |
| Janela de marcação disponível | Comprimento utilizável no tubo em movimento e se o conteúdo é longitudinal, transversal ou sensível à orientação. | Comprimento máximo do conteúdo, número de linhas e densidade do código que podem ser concluídos no tempo disponível. | A mensagem não cabe mais, mesmo que a velocidade da linha em si não tenha mudado. |
Triagem de fonte de laser
Qual Rota de Laser Deve Ser Testada Primeiro?
Comece pela formulação real do tubo e pelo resultado alvo, depois compare um pequeno número de rotas de fonte confiáveis. Não escolha um laser apenas pela cor do tubo ou pela potência, e não trate um sistema flying como um quarto comprimento de onda de laser.
| Rota inicial | Quando ela pode ser triada | O que o teste deve estabelecer |
|---|---|---|
| UV | Formulações de polímero selecionadas em que detalhes finos ou uma marca termicamente afetada menor são importantes. | Contraste, menor detalhe legível, dano à superfície, tolerância de foco e a taxa alcançável no tubo real. |
| CO2 | Polímeros ou camadas superficiais selecionados que respondem efetivamente à saída de CO2 disponível e conseguem aceitar a interação superficial resultante. | Contraste, fusão ou carbonização, resíduo, demanda de extração de fumos, qualidade dos caracteres e taxa de marcação. |
| Fibra de 1064 nm / Fibra MOPA | Formulações selecionadas projetadas ou encontradas por testes para responder ao comprimento de onda da fibra. MOPA é uma rota de laser de fibra com flexibilidade adicional de controle de pulso, não uma família de materiais separada. | Resposta de cor, efeito térmico, repetibilidade, sensibilidade à janela de pulso e se o conteúdo necessário pode ser concluído na taxa desejada. |
Importante: um sistema de marcação em voo ou em linha é uma arquitetura de movimento e integração, não uma fonte de laser. Primeiro, estabeleça qual fonte consegue produzir uma marca aceitável; depois, verifique se essa fonte consegue manter o resultado sob o movimento de produção exigido.
Diagnóstico de Falhas
O que costuma falhar, e o que você deve verificar primeiro?
Uma marca com falha é mais útil quando o sintoma aponta para o próximo teste. Separe problemas de resposta do material de problemas de foco, movimento, posicionamento e controle de dados antes de alterar a potência ou substituir o equipamento.
| Falha observada | Variáveis prováveis de separar | Próxima verificação |
|---|---|---|
| O contraste está muito baixo | Formulação, resposta a pigmento/aditivo, rota de comprimento de onda, foco e energia entregue. | Compare amostras controladas de fonte/parâmetro no mesmo lote de tubos antes de alterar o hardware de produção. |
| Fusão, carbonização ou perfuração por queima | Espessura da parede, energia local, foco, velocidade de varredura, estratégia de pulso e acúmulo de calor. | Inspecione a seção transversal marcada ou a condição da superfície e reduza a severidade do processo, preservando a legibilidade. |
| Resíduo ou fumos excessivos | Formulação do material, camada superficial, severidade do processo e condição de extração. | Separe o requisito de qualidade da marca do requisito de extração; verifique ambos na janela de processo pretendida. |
| Um lado da marca está fraco ou desfocado | Curvatura do tubo, batimento, faixa de foco, suporte do tubo e largura da marca. | Reduza a extensão da marcação ou estabilize o tubo e compare o foco em toda a área marcada. |
| Caracteres se esticam, se comprimem ou ficam incompletos em velocidade. | Medição da velocidade da linha, compensação de marca em movimento, janela de marca disponível e comprimento da mensagem. | Registre a velocidade real da linha e compare a qualidade da marca nas condições mínima, nominal e máxima. |
| O espaçamento entre repetições varia | Escala do encoder, escorregamento do produto, temporização do gatilho e referência de movimento. | Meça o passo de repetição em uma execução longa o suficiente para separar o offset constante do erro acumulado. |
| A posição da marca oscila | Guiamento do tubo, movimento lateral, rotação, localização do gatilho e definição do datum. | Meça primeiro o trajeto físico do tubo; não trate um problema de apresentação mecânica como um problema de potência do laser. |
| Dados ausentes, duplicados ou incorretos após reinicialização | Sequência de disparo, fila de dados, estado do PLC/controlador, receita e lógica de reinicialização. | Teste o início, a parada, a pausa, a reinicialização e a troca de lote como eventos de produção separados. |
Fluxo de Trabalho de Produção
Como a marcação a laser de tubos plásticos se encaixa na produção?
A prontidão para produção significa mais do que fazer uma boa amostra. O tubo deve ser apresentado de forma consistente, os dados corretos devem ser carregados, o movimento deve ser referenciado corretamente, a marca deve ser verificada e eventos anormais devem ter uma resposta definida.
- 1. Apresente e guie o tubo: estabilize a zona de marcação, o diâmetro, a orientação e a condição de foco.
- 2. Carregue a receita e os dados corretos: vincule o SKU desejado, a mensagem e a fonte de dados variáveis ao produto que está sendo marcado.
- 3. Movimento de referência: use o gatilho, o encoder ou o sinal de estação necessário quando o tubo estiver em movimento.
- 4. Marque dentro da janela disponível: complete a mensagem sem exceder o limite real de velocidade de linha ou de tempo de ciclo.
- 5. Verifique o resultado: verifique o conteúdo, a legibilidade, a posição da marca e o espaçamento de repetição na frequência definida.
- 6. Trate falhas: defina alarme, rejeição, parada ou resposta do operador quando a marca ou os dados não forem aceitáveis.
- 7. Teste reinicialização e troca: verifique as condições de pausa/reinicialização, troca de bobina, troca de lote e troca de diâmetro/SKU.
- 8. Registre o que importa: retenha os dados de produção ou qualidade exigidos pelo projeto, em vez de se basear em uma única boa amostra de configuração.

Modo de produção
Configurações Estáticas, de Linha em Movimento e Flying Resolvem Problemas Diferentes
| Modo de produção | Entrada principal | O que normalmente determina a arquitetura |
|---|---|---|
| Estação offline / de corte no comprimento | Peças por minuto, método de carregamento, datum do dispositivo de fixação e tempo de troca. | Projeto do dispositivo de fixação, carregamento manual ou automático, tempo de ciclo, tamanho do campo e fluxo de trabalho do operador. |
| Tubo em movimento contínuo | Velocidade mínima, nominal e máxima da linha; janela de marcação; intervalo de repetição; estabilidade do tubo. | Capacidade de marcação em movimento, referência de encoder/disparo, posição da guia e se o conteúdo necessário cabe na velocidade máxima. |
| Bobina a bobina | Velocidade de alimentação, tensão, comportamento de desbobinamento/rebobinamento, escorregamento e troca de bobina. | Referência de movimento, controle de tensão, estratégia de guia, comportamento de parada/reinício e verificação do espaçamento de repetição. |
| Linha de produção integrada | Sinais de linha, fonte de dados, requisito de verificação, comportamento de alarme/rejeição e espaço de instalação disponível. | Controlador, comunicação PLC/MES, posicionamento de sensores, leitor/visão, extração e integração de gabinete. |
Para produção em movimento, revise a Solução de Marcação a Laser Flying & Online depois que a fonte de laser e o alvo de aceitação tiverem sido estabelecidos.
Aceitação de Amostra e em Linha de Produção
Como a Marcação a Laser de Tubos Plásticos Deve Ser Validada?
Use duas etapas. Primeiro, comprove que o tubo real pode produzir a marca exigida sem danos inaceitáveis. Depois, comprove que o mesmo resultado permanece estável sob as condições reais de movimento, dados e taxa de produção.
Etapa 1 – Viabilidade da Amostra
Teste a formulação real do tubo, a cor, a espessura da parede, o diâmetro e a marca exigida. Compare rotas de laser confiáveis e confirme contraste, menor detalhe, integridade da superfície e qualquer requisito específico do projeto de dobra, atrito, limpeza, calor ou instalação.
Aprovar somente quando: o resultado aceito puder ser reproduzido em amostras representativas de tubo dentro de uma janela de processo documentada.
Gate 2 – Aceitação na Linha de Produção
Teste velocidade mínima, nominal e máxima da linha; posição da marca; intervalo de repetição; parada/reinício; alteração de dados; desvio do tubo; troca de lote ou de bobina; e o método real de verificação.
Aprovar somente quando: a qualidade da marca, a exatidão dos dados, o posicionamento e a repetibilidade permaneçam aceitáveis nas condições de produção pretendidas.
Resumo do Teste
O que Fornecer Antes do Teste
| Entrada | O que fornecer | Por que é importante |
|---|---|---|
| Amostra de tubo | Tubo real, informações de polímero/grau quando disponíveis, fornecedor, cor, espessura de parede, condição da camada ou revestimento e faixa de diâmetro. | Define o material e a geometria que devem ser testados em vez de presumidos. |
| Conteúdo da marcação | Texto, logotipo, tipo de código, altura do caractere, tamanho do código, intervalo de repetição e formato de dados variáveis. | Controla a demanda de resolução, o tempo de marcação disponível e o método de verificação. |
| Velocidade da linha | Velocidade mínima, nominal e máxima com unidades, além de aceleração e comportamento de parada e partida. | Define a janela de marcação móvel disponível e a condição de produção mais difícil. |
| Posição da marca | Posição exigida a partir de um datum definido e qualquer tolerância de orientação circunferencial. | Define o requisito de guiamento, acionamento, fixação ou controle de orientação. |
| Intervalo de repetição | Passo exigido ou espaçamento de marcas de metragem com tolerância. | Define como o espaçamento de repetição deve ser referenciado e verificado. |
| Critérios de aceitação | Método de contraste/legibilidade, requisito de leitor de código, alteração de superfície permitida, testes de durabilidade e quaisquer restrições de fumos/extração. | Impede que uma amostra visualmente atraente seja confundida com um resultado aprovado para produção. |
| Volume de produção | Saída da linha ou peças por minuto, tamanho do lote, padrão de turnos, horas de operação e ciclo de trabalho esperado. | Separa um teste de amostra curto das exigências térmicas, de manuseio, de automação e de serviço da produção real. |
| Contexto de integração | Estação estática, linha em movimento, rolo a rolo, encoder/trigger disponível, requisito de PLC/MES ou leitor, espaço de instalação, tensão e condição de extração. | Determina a arquitetura mecânica, de controle e de suporte em torno do processo de laser validado. |
Resultado do Teste para Configuração da Máquina
Como os Resultados dos Testes Determinam a Configuração Final da Máquina?
A configuração final deve ser uma resposta aos resultados de teste observados e às restrições de produção, e não um palpite de potência. Cada condição de falha ou limitação deve apontar para o recurso de fonte, óptica, foco, mecânica, referência de movimento, controle, verificação ou extração que realmente a soluciona.
| Observação de teste ou requisito de produção | O que isso muda na configuração final |
|---|---|
| Apenas uma rota de fonte produz o contraste e a condição de superfície exigidos. | Selecione essa família de fontes de laser validada e mantenha sua janela de processo testada como base para a configuração de produção. |
| Caracteres pequenos ou códigos compactos perdem definição. | Revise o tamanho do campo, a escolha da lente, a condição de foco, as dimensões do código e se o tamanho da característica exigida é realista na curvatura do tubo. |
| A variação de diâmetro ou altura move a superfície para fora da faixa de foco aceitável. | Adicione o ajuste de Z necessário, o método de controle de altura ou outra estratégia de foco validada em vez de presumir que uma configuração fixa atende a todos os diâmetros. |
| O tubo se desloca de forma irregular, torce ou se curva para baixo ao longo da zona de marcação. | Adicione ou redesenhe guias, suportes, controle de tensão ou recursos de orientação antes de aumentar a potência do laser. |
| A posição da marca muda com o movimento da linha. | Revise a localização do trigger, a referência de movimento, o uso do encoder e o método de sincronização. |
| O intervalo de repetição acumula erro. | Revise a escala do encoder, o deslizamento do produto, a referência de medição e o método usado para verificar o passo durante uma corrida de produção. |
| O processo é aceitável quando estático, mas não na velocidade da linha de produção. | Revise a capacidade da fonte, a óptica, a carga da mensagem, a estratégia de marcação em movimento e a arquitetura de marcação em voo necessária para concluir a marca dentro da janela disponível. |
| Dados variáveis vêm de CLP, MES ou outro sistema de produção. | Especifique a comunicação do controlador, o handshake de dados, o gerenciamento de receitas e o comportamento de reinicialização como parte do pacote da máquina. |
| É necessária verificação automática de código ou tratamento de falhas. | Adicione o leitor apropriado ou método de visão, além da lógica de alarme, rejeição ou parada; defina o que constitui uma leitura com falha ou código incorreto. |
| O processo validado gera resíduo ou carga de fumaça significativos. | Dimensione a extração, o enclausuramento e o acesso de manutenção para o processo validado, em vez de tratar a ventilação como algo secundário. |
| Alta produção, turnos longos ou trocas frequentes de SKU são necessários. | Use volume de produção, tempo de ciclo, ciclo de trabalho e frequência de troca para definir o nível de automação, a margem de refrigeração/manutenção, a troca de dispositivo ou guia e o fluxo de trabalho do operador. |
Registro de decisão recomendado: mantenha a amostra aceita, as configurações de teste, a identificação do tubo, a faixa de velocidade da linha, a posição da marcação, o intervalo de repetição, o resultado da verificação e as decisões de configuração que decorreram do teste. Isso torna mais fácil revalidar alterações posteriores de fornecedor, cor, diâmetro ou SKU.
Envie as amostras reais do tubo, o arquivo de marcação, os dados de produção e os critérios de aceitação para Fale Conosco. Use Solicitar Orçamento para revisão de equipamento padrão e Consulta OEM e Personalizada quando o projeto exigir integração de linha, troca de dados/PLC, guiamento personalizado, verificação automática ou outra engenharia não padrão.
Próxima Etapa
Comece com o Tubo Real, a Marca Necessária e a Condição de Produção
Uma análise útil começa com a formulação e a parede do tubo, o resultado necessário, como a peça de trabalho é posicionada e a que velocidade a produção deve operar. A partir daí, testes de amostras podem triar a rota do laser e a validação em linha pode definir a configuração final de óptica, movimento, controle, verificação e extração.
Prepare-se para uma avaliação mais rápida: amostras reais de tubo; informações sobre polímero/classe quando disponíveis; espessura da parede; faixa de diâmetro; cor ou revestimento; conteúdo e tamanho da marcação; velocidade de linha ou tempo de ciclo; posição da marca; intervalo de repetição; volume de produção; padrão de turnos e ciclo de trabalho; disponibilidade de encoder/gatilho; contraste e legibilidade desejados; alteração de superfície permitida; testes de durabilidade; restrições de extração; sinais de integração; tensão e destino.