
Aplicação de Marcação a Laser — Capas de Cabos
Marcação a Laser em Capa de Cabo
Um processo viável de capa de cabo deve fazer mais do que tornar o texto visível. O composto real da capa, o masterbatch de cor, os aditivos de marcação a laser, o diâmetro, a condição da superfície, a velocidade da linha, o intervalo de marcação e o desgaste a jusante afetam se o resultado é legível, durável e adequado para produção.
- Identifique o composto real da capa e a superfície
- Defina a marca exigida e o resultado de aceitação
- Ajuste a geometria e o manuseio da linha ao processo
- Use os resultados das amostras para determinar a configuração final
Capa do Cabo / Escopo do Produto
Primeiro, confirme qual superfície do cabo está sendo realmente marcada
Esta página concentra-se na identificação ou codificação aplicada diretamente à capa de polímero externa ou bainha de um cabo. O primeiro passo de engenharia é definir a construção do cabo, a superfície da capa e o estado de produção em vez de tratar todo cabo preto ou colorido como o mesmo material.
- Tipo de cabo: cabo de energia, cabo de controle, cabo de dados ou comunicação, cabo de chicote, cabo de fibra óptica ou outro produto contínuo com revestimento.
- Camada marcada: confirme se o laser atua sobre a capa externa, um revestimento externo, uma camada de marcação especialmente formulada ou outra superfície exposta.
- Estado do produto: cabo em linha de extrusão, cabo alimentado por carretel, carretel acabado, comprimento cortado ou cabo montado estacionário.
- Geometria: registre o diâmetro do cabo, a curvatura, a largura de marcação disponível e qualquer movimento de altura ou lateral durante a marcação.
- Identidade do material: registre o polímero ou composto base, a cor, o masterbatch, os aditivos e as informações de fornecedor ou grau, quando disponíveis.
Não identifique o processo apenas pela cor da capa: duas capas que parecem semelhantes podem responder de forma diferente porque o composto polimérico, o pacote de pigmentos, as cargas, o sistema antichama, o tratamento superficial ou o aditivo de marcação a laser são diferentes.
Por que marcar capas de cabos?
A marcação deve dar suporte à identificação, à rastreabilidade e ao uso posterior
A marcação da capa do cabo normalmente é necessária porque pessoas ou sistemas precisam identificar o cabo posteriormente, vinculá-lo a registros de produção, medi-lo ou cortá-lo corretamente, ou confirmar informações especificadas pelo cliente após enrolamento, instalação e manuseio.
Identificação do produto
Mantenha o tipo de cabo, tamanho, classificação, número de peça, construção ou informações específicas do cliente visíveis após o produto sair da estação de marcação.
Rastreabilidade
Vincule um comprimento de cabo ou carretel a lote, data, turno, número de série, registros de produção ou inspeção quando o processo de fabricação exigir identificação rastreável.
Referência de comprimento e instalação
Informações repetidas em metros ou pés podem auxiliar no manuseio de carretéis, corte, instalação e identificação em campo, desde que o passo de repetição permaneça correto na velocidade real da linha.
Requisitos do cliente ou de destino
Alguns projetos exigem texto, símbolos, espaçamento, orientação ou conteúdo de código definidos. O desenho ou a especificação fornecidos torna-se parte dos critérios de aceitação.
Identificação legível por máquina
Códigos de barras ou códigos 2D podem ser considerados quando o diâmetro do cabo, o tamanho do código, o contraste e a geometria de inspeção proporcionam uma janela de leitura confiável.
Identificação que deve sobreviver ao manuseio posterior
Algumas identificações de cabo devem permanecer legíveis após bobinagem, tracionamento, agrupamento, instalação ou outro manuseio especificado. Nessas aplicações, a durabilidade faz parte do requisito de marcação desde o início.
O que normalmente é marcado?
O conteúdo da marcação deve se ajustar à capa do cabo, ao intervalo de repetição e ao método de inspeção
Uma linha curta de identificação, uma referência métrica repetida e um código 2D compacto criam demandas diferentes em relação ao tamanho dos caracteres, ao tempo de marcação, ao posicionamento e à verificação.
| Tarefa | Conteúdo possível | Entradas importantes | Foco de aceitação |
|---|---|---|---|
| Identificação do produto | Número de peça, tamanho, classificação, marca, construção ou texto do cliente. | Altura do caractere, comprimento da linha, diâmetro da capa, posição e contraste de cor. | Legibilidade após enrolamento, corte e manuseio. |
| Referência de comprimento ou metragem | Contagem de metros, contagem de pés, referência de corte ou texto repetido. | Intervalo de repetição, velocidade da linha, precisão do encoder, comportamento de partida/parada e lógica de reinício. | Passo de repetição correto e conteúdo legível durante toda a execução. |
| Dados de lote e de produção | Informações de lote, data, turno, carretel, número de série ou vinculadas à receita. | Troca de dados, vinculação de mensagens, fluxo de trabalho do operador e comportamento de reinício. | Dados corretos durante troca, pausa e reinício. |
| Código de barras ou código 2D | Código de barras, QR ou Data Matrix onde a geometria da capa e o tamanho do código permitirem. | Tamanho do módulo, curvatura, orientação, distância do leitor, iluminação e método de verificação. | Leitura confiável sob a condição real de inspeção. |
| Marca especificada pelo cliente | Texto, símbolos, espaçamento, orientação ou layout de rastreabilidade exigidos. | Desenho do cliente, requisitos de destino e critérios de aceitação documentados. | Aprovação em amostras representativas da capa e condições de produção. |
O que determina o resultado?
A janela de marcação é controlada pelo composto da capa, pela geometria da marca e pela condição de produção
“Cabo preto”, “capa de PVC” ou “laser de 30 W” não são informações suficientes para prever um resultado de produção. Um registro de teste útil conecta a formulação exata da capa à marca exigida, à geometria, ao movimento e aos critérios de aceitação.
Polímero base ou composto da capa
Registre a família polimérica real ou o grau do composto, quando disponível. A resposta térmica, a absorção, a descoloração e o comportamento de remoção de material podem diferir entre formulações que compartilham o mesmo nome genérico de material.
Masterbatch de cor e pigmentação
A química e o teor do pigmento podem alterar como a energia é absorvida e se a marca fica clara, escura, de baixo contraste ou termicamente danificada. A cor por si só não identifica a rota correta do laser.
Identidade do aditivo de marcação a laser
Se a capa usar um aditivo ou concentrado de marcação responsivo a IR, NIR ou UV, registre o fornecedor, a identidade do produto ou do concentrado e a dosagem, quando disponível. Essas informações podem alterar materialmente a primeira rota que vale a pena testar.
Cargas, retardantes de chama e revestimentos
Cargas, sistemas retardantes de chama, revestimentos e outros pacotes de aditivos podem estreitar ou deslocar a janela de processo utilizável. Trate mudanças de formulação ou de fornecedor como motivo para reverificar a receita de marcação.
Condição e textura da superfície
Superfícies lisas, foscas, brilhantes, texturizadas, contaminadas ou recém-processadas podem alterar o contraste aparente, a definição de borda e a consistência. Use condição de superfície representativa da produção no teste.
Diâmetro e curvatura
O diâmetro do cabo altera a largura de marcação aparentemente plana disponível, a variação de foco e a distorção do código. Diâmetros pequenos podem ser especialmente restritivos para textos finos e códigos 2D.
Geometria de caracteres e códigos
A altura do caractere, a largura do traço, o comprimento da mensagem, o tamanho do módulo e o passo de repetição determinam de quanto tempo de marcação e de precisão espacial o processo precisa.
Velocidade da linha e frequência de marcação
A carga de marcação depende tanto da velocidade do produto quanto da frequência com que a mensagem se repete. Uma linha de alta velocidade com uma marca por metro é uma tarefa diferente da mesma linha com códigos variáveis frequentes.
Desgaste e ambiente a jusante
Enrolamento, guias, tracionamento, agrupamento, instalação, abrasão, solventes, calor ou flexão podem alterar uma marca que parecia aceitável imediatamente após o processamento.
Resultado Desejado
Defina o que “bom” significa antes de escolher o laser
Uma marca mais escura ou mais profunda não é automaticamente um resultado melhor na capa do cabo. A aceitação deve equilibrar legibilidade, qualidade do código, integridade da capa, durabilidade e repetibilidade na condição real de produção.
Contraste legível
Defina se a marca é inspecionada visualmente ou por um leitor, e sob qual iluminação, distância e orientação.
Integridade do caractere ou do código
Textos pequenos e códigos legíveis por máquina precisam de traços completos, bordas controladas e distorção aceitável na superfície curva.
Integridade da superfície
Evite fusão, carbonização, rachaduras, profundidade excessiva de sulco ou outros danos inaceitáveis à superfície exigida da capa.
Durabilidade após exposição relacionada ao uso
A marca deve permanecer aceitável após a exposição à abrasão, flexão, calor, solvente, enrolamento ou instalação especificada para o projeto.
Precisão de posição e repetibilidade
Marcas repetidas devem permanecer dentro do local e intervalo exigidos, apesar da variação da velocidade da linha, do movimento do cabo e de eventos de reinicialização.
Repetibilidade de produção
Confirme que um resultado de amostra aprovado pode ser reproduzido ao longo da faixa de velocidade pretendida, da duração da execução e das trocas de produto.
Geometria, Posicionamento e Manuseio de Cabos
A geometria circular e o movimento contínuo podem ser tão importantes quanto o material
Um processo de revestimento de cabo deve manter a superfície marcada em uma janela focal e posicional utilizável enquanto o cabo se move pela estação. Diâmetro, desvio do cabo, rotação e comportamento da linha, portanto, fazem parte da análise da aplicação.
- Diâmetro e curvatura: confirme a largura de marcação utilizável e se a geometria do texto ou do código fica distorcida ao redor do cabo.
- Variação de altura: verifique se mudanças na posição do cabo deslocam a superfície para fora da janela focal aceitável.
- Desvio lateral: guias e mecânica da linha devem manter a marca dentro da localização permitida ao longo do percurso.
- Rotação ou torção: a rotação não controlada do cabo pode afastar a face de marcação pretendida da posição de marcação e inspeção.
- Apresentação da linha: distinga a marcação em linha de extrusão, com alimentação por carretel, por comprimento de corte e estacionária, porque o problema de sincronização é diferente.
- Troca: diâmetros, cores e construções de cabo diferentes podem exigir ajustes de posição, foco, guia ou receita.
Rota de Laser do Primeiro Teste
Escolha o primeiro laser a testar com base na formulação da capa e no resultado alvo
O objetivo do primeiro teste é identificar uma janela de processo utilizável, e não declarar que um comprimento de onda é universalmente correto para o nome de um material. Parta do composto real, do mecanismo de marcação, do contraste exigido e do efeito superficial aceitável.

Rota CO₂
Avalie o CO₂ quando o composto da capa responder de forma útil à energia no infravermelho médio e a aplicação puder atingir o contraste, a qualidade de borda e a produtividade exigidos sem fusão, carbonização ou remoção de material inaceitáveis.
Revise a direção da máquina de CO₂
Rota UV
Avalie o UV quando detalhes finos, uma área visivelmente afetada menor ou uma resposta fotoquímica/térmica diferente forem úteis para a formulação real. Confirme o contraste, a durabilidade, a integridade superficial e a capacidade de velocidade de linha em amostras reais.
Revise a direção da máquina de UV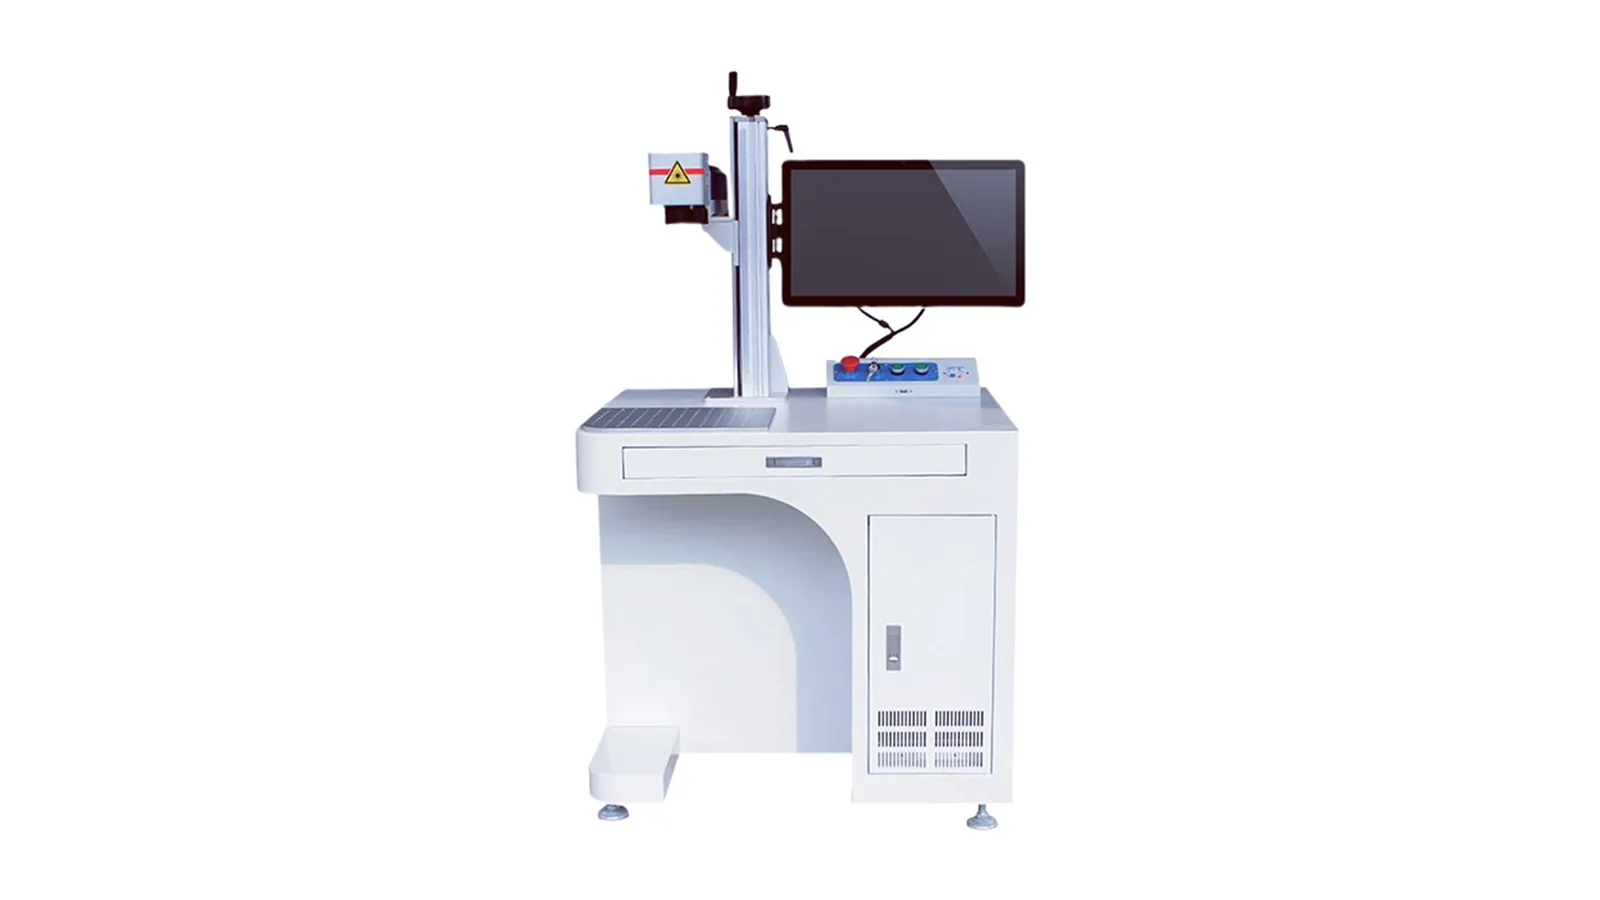
Rota de fibra de 1064 nm / responsiva ao IR
Não presuma que uma capa de polímero padrão seja adequada para fibra simplesmente porque é escura. No entanto, uma capa especificamente formulada com um aditivo de marcação a laser responsivo a IV/NIR pode justificar testar uma rota de fibra da classe de 1064 nm.
Revisar a direção da máquina da fibraLógica do primeiro teste: polímero base + pigmentação + aditivo de marcação a laser + contraste alvo + efeito superficial aceitável → comprimento de onda candidato → teste controlado em amostra → verificação de durabilidade e produção.
Modos de Falha Comuns
Use o sintoma da falha para decidir o que verificar em seguida
Uma marca que falhou não significa automaticamente “mais potência é necessária.” O sintoma visível deve estar associado à formulação, óptica, densidade de energia, geometria, movimento ou desgaste a jusante antes de alterar o processo.
| Problema observado | Possíveis causas a separar | O que verificar a seguir |
|---|---|---|
| A marca está clara demais ou com baixo contraste | Incompatibilidade de comprimento de onda, pigmentação, pacote de aditivos, foco, fluência, estratégia de varredura ou condição da superfície. | Verifique o registro real do composto e dos aditivos, depois compare janelas de parâmetros controladas em vez de aumentar a potência às cegas. |
| A capa derrete, carboniza ou desenvolve um sulco profundo | Densidade de energia excessiva, varredura lenta, sobreposição excessiva, desfocalização, composto termicamente sensível ou mecanismo de marcação inadequado. | Reduza a carga térmica, verifique o foco e a estratégia de pulsos e compare outra rota candidata se o contraste exigir dano excessivo. |
| O resultado muda entre cores ou lotes de produção | Masterbatch, pigmentação, dosagem de aditivos, fornecedor, revisão da formulação ou variação do processo de superfície. | Separe as amostras por SKU, cor e lote; não reutilize automaticamente uma receita entre formulações alteradas. |
| A marca parece boa inicialmente, mas se desgasta | Mecanismo de marcação superficial ou fraco, baixa durabilidade da superfície, contato com guia, abrasão por enrolamento, exposição a solvente, calor ou flexão. | Execute o teste de desgaste pós-marcação definido e compare a marca antes e depois da exposição relevante. |
| A posição do texto ou o intervalo de repetição apresenta deriva | Variação da velocidade da linha, configuração do encoder, temporização do disparo, deslizamento do cabo, lógica de início/parada ou oscilação do cabo. | Verifique os sinais de movimento e a apresentação física antes de alterar a receita do laser. |
| A leitura do código 2D funciona em close-up, mas falha na produção | Curvatura, tamanho do módulo, distorção, orientação, movimento do cabo, iluminação ou geometria do leitor. | Verifique o código no cabo real, na posição de inspeção real e na velocidade de produção. |
Fluxo de Trabalho de Produção
Um processo pronto para produção conecta movimento do cabo, dados, marcação e verificação
Depois que um processo de amostra se torna viável, a próxima questão é se o resultado aprovado pode ser produzido repetidamente na velocidade real da linha e na frequência de marcação, com dados e manuseio controlados.

Aceitação de amostra
Aprove a capa antes e depois do desgaste que importa
Um close-up estático é apenas um sinal inicial de viabilidade. Um teste de amostra útil registra a capa exata, compara uma janela de processo controlada, avalia a marca imediata e então repete a inspeção após a abrasão, flexão, calor, solvente, enrolamento ou outra exposição exigida pelo projeto.
1. Registre a amostra representativa
- Polímero base ou composto da capa.
- Cor e masterbatch de cor quando conhecidos.
- Identidade e dosagem do aditivo ou concentrado de marcação a laser, quando disponível.
- Fornecedor, grau, SKU, lote ou revisão da formulação, quando disponível.
- Diâmetro, construção da parede ou da camada externa, textura e condição da superfície.
2. Defina a marca necessária
- Texto real, símbolo, código de barras ou código 2D.
- Altura do caractere, espessura do traço, tamanho do módulo do código e comprimento da mensagem.
- Posição, orientação e intervalo de repetição.
- Método de aceitação visual ou baseado em leitor.
3. Teste uma janela de processo controlada
- Compare o comprimento de onda candidato ou a rota de laser quando necessário.
- Altere variáveis controladas do processo em vez de modificar várias incógnitas de uma só vez.
- Registre o conjunto de parâmetros associado a cada amostra aceita e rejeitada.
- Pare de aumentar a severidade da marcação quando o dano superficial exceder o limite de aceitação.
4. Verifique a marca imediatamente
- Legibilidade e contraste.
- Integridade do caractere ou do código.
- Dano superficial, fusão, carbonização ou profundidade excessiva.
- Precisão de posição e repetibilidade.
5. Compare antes e depois do desgaste
- Fotografe ou inspecione a marca aceita antes do teste de desgaste exigido.
- Aplique a abrasão, fricção, flexão, calor, solvente, enrolamento ou exposição à instalação conforme exigido pelo cliente.
- Inspecione novamente os mesmos critérios de aceitação após a exposição.
- Use a especificação de cabo aplicável ou o requisito do cliente para o limite de aprovação/reprovação, em vez de uma contagem universal de ciclos.
6. Repita sob condições de produção
- Use a faixa de velocidade de linha pretendida.
- Use a frequência de marca real ou o passo de repetição.
- Verifique o comportamento de início, parada, reinício e troca.
- Confirme a repetibilidade ao longo de uma execução significativa, em vez de uma única amostra ideal.
Regra de aceitação: o método de teste final e o limite devem vir da especificação do cabo do cliente, requisito de aplicação ou método de inspeção acordado. A página não deve inventar um limite universal de abrasão, contraste ou código para todos os produtos de cabo.
Resultado do Teste → Configuração Final da Máquina
Use a amostra aprovada e a carga de produção para definir a máquina
A configuração final deve ser o resultado do teste da amostra e de produção. A fonte de laser, a óptica, a sincronização, a inspeção e a estrutura da máquina devem, cada uma, atender a um requisito de aplicação medido.
| Aplicação / resultado de teste | Decisão de configuração | O que deve ser confirmado |
|---|---|---|
| Qual comprimento de onda e janela de processo cria contraste aceitável sem danos inaceitáveis | Fonte laser, comprimento de onda e capacidade de pulso | Resultado de amostra aprovado e janela de parâmetros utilizáveis na capa externa real. |
| Tamanho de caractere, tamanho de código e largura de marcação exigidos | Lente, campo de marcação, requisito de tamanho do ponto e layout óptico | Menor detalhe, cobertura de campo e qualidade de borda em toda a superfície utilizável do cabo. |
| Diâmetro do cabo, curvatura e variação de posição da superfície | Distância de trabalho, guia do cabo, arranjo de altura/posição e possível estratégia de gerenciamento de foco | Janela focal e posicional estável dentro das tolerâncias reais do produto. |
| Velocidade real da linha e variação de velocidade | Arquitetura estática ou dinâmica, encoder e método de sincronização | Marcas legíveis nas velocidades mínima, nominal e máxima de produção. |
| Frequência de marcação, passo de repetição e complexidade da mensagem | Vazão de marcação necessária e margem de tempo de leitura | Carga de produção no pior caso, não apenas uma mensagem curta de demonstração. |
| Dados variáveis de lote, serial, medidor ou pedido | Requisito de controlador, comunicação e interface de dados | Vinculação correta de mensagens na troca, pausa e reinício. |
| Requisito de verificação de código de barras ou código 2D | Integração de leitor, visão ou inspeção | Geometria real do leitor, iluminação e fluxo de verificação. |
| Fumaça, odor ou resíduo gerados durante o processo aprovado | Requisito de exaustão e enclausuramento | Necessidades de captura de fumaça específicas do processo e do ambiente de produção. |
| Produção diária, padrão de turnos e tempo de execução contínuo | Ciclo de trabalho e arquitetura do sistema | Volume de produção, horas por turno, número de turnos e disponibilidade exigida. |
| Número de SKUs de cabos, diâmetros, cores e trocas frequentes de produto | Método de ajuste, gerenciamento de receitas e estratégia de guias/gabaritos | Com que rapidez e confiabilidade o sistema deve mudar entre condições de produto validadas. |
Não dimensione o sistema apenas com base na velocidade da linha: a carga de produção também depende do comprimento da mensagem, do menor elemento, do intervalo de repetição, do conteúdo de dados variáveis, da inspeção exigida, da variedade de produtos e do ciclo de trabalho.
Próxima Etapa
Envie a capa, a marca exigida e as condições reais de produção
A Zhuorui pode revisar a amostra real da capa do cabo juntamente com a marca desejada, o requisito de durabilidade, geometria e condições da linha, e então usar o resultado do teste para restringir a configuração do laser e da máquina.
Prepare-se para a revisão: amostras representativas da capa; polímero base ou composto; informações sobre cor/masterbatch e aditivo para marcação a laser quando disponíveis; diâmetro e condição da superfície; conteúdo e dimensões reais da marca; intervalo de repetição; velocidade de linha mínima/nominal/máxima; volume de produção e ciclo de trabalho; método de inspeção; e teste exigido de abrasão, flexão, solvente, calor, enrolamento ou instalação.