
Anwendungen der Laserbeschriftungsmaschine – Kunststoffrohr
Lasermarkierung von Kunststoffschläuchen
Die Laserbeschriftung von Kunststoffrohren hängt von der tatsächlichen Polymerformulierung, Wandstärke, Durchmesser, Oberflächenbeschaffenheit, dem Markierungsinhalt und der Produktionsbewegung ab. Eine brauchbare Einrichtung muss den erforderlichen Kontrast und die Codequalität bei der realen Produktionsgeschwindigkeit erzeugen, ohne inakzeptables Schmelzen, Verkohlen, Durchbrennen, Verformung oder Positionsdrift.
- Rohrmaterial, Farbe, Wandstärke und Oberflächenbeschaffenheit
- Markierungsinhalt, Größe, Lesbarkeit und Haltbarkeitsziel
- Liniengeschwindigkeit, Markierungsposition und Wiederholintervall als separate Eingaben behandelt
- Proben- und Linientests abgestimmt auf die endgültige Maschinenkonfiguration
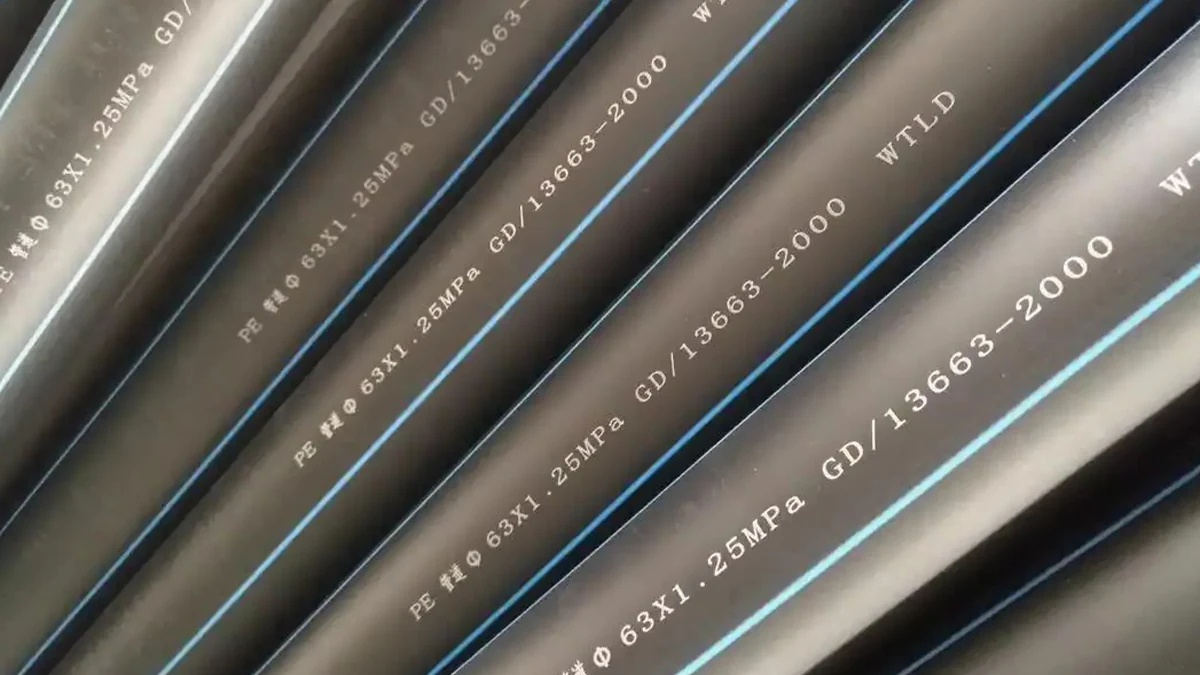
Kunststoffrohr / Werkstückbereich
Welche Kunststoffrohre verwenden Laserbeschriftung?
Definieren Sie zwei Dimensionen getrennt, bevor Sie die Beschriftungseinrichtung wählen: die physische Rohrform und den Produktions- oder Handhabungszustand. Ein Rohr kann gleichzeitig flexibel und von der Rolle zugeführt sein oder starr und als geschnittene Längen geliefert werden; es handelt sich also nicht um vier sich gegenseitig ausschließende Produktkategorien.
Rohrform
Flexibler Kunststoffschlauch
Weicher Schlauch kann wandern, durchhängen oder sich drehen, während er sich bewegt. Führung, Abstützung und Spannung können ebenso wichtig sein wie die Laserquelle, wenn die Markierungsposition stabil bleiben muss.
Starre oder halbstarre Schläuche
Starre Rohre mit kleinem Durchmesser lassen sich leichter abstützen, aber Krümmung, Durchmesserbereich und die nutzbare fokussierte Markierungsbreite bestimmen weiterhin Codegröße und -platzierung.
Produktions-/Handhabungszustand
Kontinuierlicher oder von der Rolle zugeführter Schlauch
Extrusion und Rolle-zu-Rolle-Produktion bringen zusätzlich Linien-/Bandgeschwindigkeit, Produktschlupf, Beschleunigung, Start-Stopp-Verhalten und Kontrolle des Wiederholungsabstands in die Markierungsaufgabe ein.
Abgelängte Rohre
Einzelne Rohrabschnitte verlagern das Problem hin zu Vorrichtungsbezug, Orientierung, Beladezyklus, Umrüstung und Stück-pro-Minute-Durchsatz statt zur kontinuierlichen Liniensynchronisation.
Wenn das Werkstück ein Kabelmantel oder ein Schrumpfschlauch ist, verwenden Sie die zugehörigen Anwendungsseiten am Ende dieses Leitfadens. Diese Seite konzentriert sich auf Kunststoffschlauch selbst.
Warum markieren und was markieren
Warum werden Kunststoffrohre markiert?
Die Kennzeichnungsanforderung sollte definiert werden, bevor der Laser ausgewählt wird. Der Grund für die Markierung bestimmt den erforderlichen Inhalt, die Größe, die Haltbarkeit, die Positionstoleranz und die Verifizierungsmethode.
Produktidentifikation
Teilenummern, Modellcodes, Größe, Spezifikation oder Markeninformationen helfen dabei, ein Rohr von einem anderen während Montage, Lagerung, Installation oder Wartung zu unterscheiden.
Chargen- und Produktionsrückverfolgbarkeit
Los-, Datums-, Schicht-, Rollen-, Serien- oder Rezeptdaten können das fertige Rohr mit der vom Hersteller oder Kunden geforderten Produktionsaufzeichnung verknüpfen.
Längen- und Positionsreferenz
Meter- oder Fußmarkierungen, Schnittmarkierungen und wiederkehrende Identifikatoren können Messung, Schnitt, Installation und Prozesskontrolle an Endlosrohren unterstützen.
Kunden- oder Projektanforderungen
Vorgegebene Formulierungen, Symbole, Codeformate, Platzierung und Haltbarkeitsbedingungen sollten als Projektvorgaben behandelt und bei der Musterabnahme bestätigt werden.
Markierungsinhalt
Was wird üblicherweise auf Kunststoffrohren markiert?
Ein kurzer Identifikator an einer festen Position ist eine andere Produktionsaufgabe als dichte variable Daten, Meterzeichen oder kompakte 2D-Codes. Die Inhaltslast beeinflusst direkt die Markierungszeit, die Merkmalsgröße und das verfügbare Prozessfenster.
| Markieraufgabe | Typischer Inhalt | Was den Prozess verändert | Validierungsschwerpunkt |
|---|---|---|---|
| Produktidentifikation | Modell, Teilenummer, Größe, Güteklassenreferenz, Nennwert oder Marke. | Zeichenhöhe, Rohrdurchmesser, Oberflächenfarbe, Markierungsausrichtung und verfügbare Markierungsbreite. | Lesbarkeit und stabile Platzierung nach normaler Handhabung. |
| Längen- oder Wiederholmakierungen | Meterzählung, Fußzählung, Schnittreferenz oder wiederholte Kennung. | Linengeschwindigkeitsreferenz, Wiederholabstand, Produktschlupf, Beschleunigung und Start-Stopp-Verhalten. | Genauigkeit des gemessenen Intervalls über den vorgesehenen Geschwindigkeitsbereich. |
| Chargen- oder Seriendaten | Los, Datum, Schicht, Rolle, Seriennummer oder Produktionsrezept. | Datenquelle, Nachrichtenwechsel, Trigger-Logik, Neustartverhalten und Produkt-zu-Daten-Bindung. | Korrekte Daten bei Start, Stopp, Pause, Neustart und Chargenwechsel. |
| Kompakte maschinenlesbare Codes | Barcode, QR- oder Data Matrix, sofern der Rohrdurchmesser und der Markierungsbereich dies zulassen. | Modulgröße, Ruhezone, Krümmung, Fokusbereich, Kontrast und Lesewinkel. | Leserverifizierung unter der tatsächlichen Beleuchtung, dem tatsächlichen Abstand und der tatsächlichen Ausrichtung, die in der Produktion verwendet werden. |
| Vom Kunden spezifizierte Markierung | Erforderlicher Wortlaut, Symbol, Abstand, Rückverfolgbarkeit oder Positionsmuster. | Projektspezifikation, Toleranz der Markierungsposition, Haltbarkeitsanforderung und Freigabemethode. | Dokumentierte Musterfreigabe gemäß der vom Kunden definierten Anforderung. |
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung von Kunststoffrohren?
Der Materialname allein reicht nicht aus. Ein nutzbares Prozessfenster entsteht durch das Zusammenspiel von Formulierung, Wandaufbau, Oberflächenbeschaffenheit, Geometrie, Markierungsinhalt und Produktionsbewegung.
Polymerformulierung
Harzfamilie, Sorte, Pigment, Füllstoff und laserreaktive Additive können Absorption, Farbverhalten und thermisches Verhalten verändern. Zwei Rohre, die unter demselben generischen Polymernamen verkauft werden, können unterschiedliche Markierungsergebnisse liefern.
Wandstärke und Konstruktion
Dünne Wandstärken verringern den Spielraum für übermäßige lokale Erwärmung. Mehrschichtige, beschichtete oder bedruckte Konstruktionen verändern außerdem, mit welcher Schicht der Laser zuerst wechselwirkt.
Oberflächenfarbe und Oberflächenzustand
Farbe, Glanz, Textur, Verunreinigungen, Trennmittel, Öl oder eine Oberflächenschicht können den Kontrast und die Konsistenz zwischen Chargen oder Lieferanten verändern.
Durchmesser und Krümmung
Kleinere Durchmesser erhöhen die Krümmung entlang der Markierung. Ein Code, der zu weit um das Rohr herum verläuft, kann sich aus dem optimalen Fokusbereich herausbewegen oder schwer zu prüfen sein.
Markierungsgröße und Inhaltsdichte
Kleine Zeichen, dichte Codes, mehrere Textzeilen und lange Nachrichten erfordern mehr nutzbare Auflösung und Markierungszeit als eine kurze Kennung.
Bewegung und Variation in der Produktion
Liniengeschwindigkeit, Rohrwanderung, Rotation, Beschleunigung, Schlupf, SKU-Wechsel sowie Lieferanten- oder Farbvariationen können aus einem guten Labormuster einen instabilen Produktionsprozess machen.
Zielergebnis
Welches Ergebnis sollten Sie anstreben?
Definieren Sie das akzeptable Ergebnis, bevor Sie Quellen oder Leistungsstufen vergleichen. Die Zielvorgabe sollte sowohl die Markierungsqualität beschreiben als auch, was das Rohr nach der Markierung noch überstehen muss.
- Lesbarer Kontrast: der Text oder Code ist unter den tatsächlichen visuellen oder Scanner-Bedingungen, die der Kunde verwendet, lesbar.
- Oberflächenintegrität: kein unannehmbares Schmelzen, Verkohlen, Durchbrennen, Verformen, keine rauen Rückstände oder Freilegen von Schichten.
- Merkmalsqualität: Zeichenkanten, kleinste Merkmale und Code-Module bleiben bei der erforderlichen Größe unterscheidbar.
- Positionswiederholbarkeit: die Markierung bleibt innerhalb der geforderten Positionstoleranz in Längs- und Umfangsrichtung.
- Wiederholabstandsgenauigkeit: wiederholte Markierungen oder Längenreferenzen bleiben innerhalb der geforderten Intervalltoleranz.
- Dauerhaftigkeit: Lesbarkeit und Oberflächenbeschaffenheit bleiben nach den Biege-, Reib-, Reinigungs-, Wärme- oder Installationstests, die tatsächlich für das Projekt gelten, akzeptabel.
Geometrie, Positionierung und Rohrhandhabung
Wie wirken sich Rohrgeometrie und Handhabung auf das Setup aus?
Ein Rohr ist keine flache Platte. Durchmesser, Krümmung, Flexibilität und Bewegung bestimmen, wie viel der Oberfläche im nutzbaren Fokusbereich bleibt und wie reproduzierbar der Zielbereich dem Laser präsentiert werden kann.
| Rohrzustand | Typisches Risiko | Was zu bewerten ist |
|---|---|---|
| Kleiner Durchmesser / starke Krümmung | Ein Teil einer breiten Markierung entfernt sich von der optimalen Fokusebene oder wird visuell schwer zu scannen. | Rohr-Außendurchmesser, nutzbare Markierungsbreite, Zeichenhöhe, optisches Feld, Fokustoleranz und Leserwinkel. |
| Flexibles bewegtes Rohr | Seitliches Wandern, Durchhang oder Verdrehung verschiebt die Markierungsposition und den Fokus. | Führungen, Auflage, Spannung, Stabilität der Markierungszone und ob die Oberflächenausrichtung kontrolliert wird. |
| Kontinuierliche Extrusion oder Spulenzufuhr | Bewegung, Schlupf und Geschwindigkeitsänderungen beeinflussen den Markierungszeitpunkt und den Wiederholabstand. | Liniengeschwindigkeitsbereich, Encoder-Referenz, Triggerposition, Produktschlupf, Beschleunigung und Start-Stopp-Verhalten. |
| Abgelängtes Rohr | Manuelles oder automatisches Laden ändert den Bezugspunkt und die Ausrichtung von Teil zu Teil. | Vorrichtungsbezug, Ausrichtungsmerkmal, Beladeverfahren, Zykluszeit und Umrüstung zwischen Durchmessern. |
| Vorgegebene Umfangsposition | Die Markierung dreht sich von der erforderlichen Sicht- oder Montageposition weg. | Orientierungskontrolle, mechanische Referenz und ob eine indexierte Drehung tatsächlich erforderlich ist. |
Bewegungseingaben
Liniengeschwindigkeit, Markierungsposition und Wiederholungsintervall getrennt halten
Diese drei Werte beantworten unterschiedliche technische Fragen. Werden sie zu einem ungenauen Wert für die bewegte Linie zusammengefasst, lässt sich nicht mehr diagnostizieren, ob das Problem die verfügbare Markierungszeit, die Positioniergenauigkeit oder die Genauigkeit des Wiederholungsabstands ist.
| Eingabe | Wie es zu erfassen ist | Was es steuert | Typischer Fehler, wenn es instabil ist |
|---|---|---|---|
| Liniengeschwindigkeit | Minimale, nominale und maximale Produktionsgeschwindigkeit mit einer angegebenen Einheit wie m/min; Beschleunigung und Start-Stopp-Verhalten einschließen. | Verfügbare Markierungszeit und ob der erforderliche Inhalt in das bewegte Markierungsfenster hineinpasst. | Schwache oder unvollständige Zeichen, verkürztes Inhaltsfenster oder instabiles Ergebnis bei Geschwindigkeitsänderungen. |
| Markierungsposition | Abstand von einem definierten Produkt- oder Maschinenbezugspunkt sowie Ausrichtung um das Rohr, sofern relevant. | Wo der Code auf jedem Rohr oder Wiederholungssegment erscheint. | Der Code driftet in Längsrichtung oder dreht sich von der erforderlichen Position weg. |
| Wiederholungsintervall / Teilung | Erforderlicher Abstand in mm, m oder einer anderen angegebenen Einheit, mit der zulässigen Toleranz. | Abstand zwischen wiederholten Kennungen, Längenmarkierungen oder Schnittreferenzen. | Der Abstand akkumuliert Fehler aufgrund von Schlupf, Skalierung, Trigger- oder Bewegungsreferenzproblemen. |
| Verfügbares Markierungsfenster | Nutzbare Länge auf dem bewegten Rohr und ob der Inhalt längs, quer oder orientierungsempfindlich ist. | Maximale Inhaltslänge, Anzahl der Zeilen und Codedichte, die in der verfügbaren Zeit abgeschlossen werden können. | Die Meldung passt nicht mehr, obwohl sich die Liniengeschwindigkeit selbst nicht geändert hat. |
Laserquellen-Screening
Welche Laser-Route sollte zuerst getestet werden?
Gehen Sie von der tatsächlichen Schlauchrezeptur und dem Zielergebnis aus und vergleichen Sie dann eine kleine Anzahl glaubwürdiger Quellenwege. Wählen Sie einen Laser nicht allein aufgrund von Schlauchfarbe oder Wattzahl aus, und behandeln Sie ein fliegendes System nicht als vierte Laserwellenlänge.
| Ausgangsroute | Wann es gescreent werden kann | Was der Test feststellen muss |
|---|---|---|
| UV | Ausgewählte Polymerformulierungen, bei denen feine Strukturen oder eine kleinere thermisch beeinflusste Markierung wichtig sind. | Kontrast, kleinstes lesbares Merkmal, Oberflächenschädigung, Fokustoleranz und die erreichbare Rate auf dem tatsächlichen Rohr. |
| CO2 | Ausgewählte Polymere oder Oberflächenschichten, die effektiv auf die verfügbare CO2-Ausgangsleistung ansprechen und die resultierende Oberflächenwechselwirkung aufnehmen können. | Kontrast, Schmelzen oder Verkohlen, Rückstände, Anforderung an die Rauchgasabsaugung, Zeichenqualität und Markiergeschwindigkeit. |
| 1064-nm-Faser / MOPA-Faser | Ausgewählte Formulierungen, die dafür ausgelegt oder durch Tests dafür gefunden wurden, bei der Faserwellenlänge anzusprechen. MOPA ist ein Faserlaser-Ansatz mit zusätzlicher Flexibilität bei der Pulssteuerung, keine eigenständige Materialfamilie. | Farbansprechverhalten, thermische Wirkung, Wiederholbarkeit, Empfindlichkeit gegenüber dem Pulsfenster und ob der erforderliche Inhalt mit der Zielgeschwindigkeit abgeschlossen werden kann. |
Wichtig: Ein fliegendes oder Online-Markiersystem ist eine Bewegungs- und Integrationsarchitektur, keine Laserquelle. Stellen Sie zuerst fest, welche Quelle eine akzeptable Markierung erzeugen kann; prüfen Sie dann, ob diese Quelle das Ergebnis unter der erforderlichen Produktionsbewegung aufrechterhalten kann.
Fehlerdiagnose
Was üblicherweise fehlschlägt und was Sie zuerst prüfen sollten
Eine fehlgeschlagene Markierung ist nützlicher, wenn das Symptom auf den nächsten Test hinweist. Trennen Sie Materialreaktionsprobleme von Fokus-, Bewegungs-, Positionierungs- und Datensteuerungsproblemen, bevor Sie die Leistung ändern oder Geräte austauschen.
| Beobachteter Fehler | Wahrscheinliche Variablen zur Trennung | Nächste Prüfung |
|---|---|---|
| Der Kontrast ist zu niedrig | Formulierung, Pigment-/Additivreaktion, Wellenlängenweg, Fokus und eingebrachte Energie. | Vergleichen Sie kontrollierte Quellen-/Parameterproben derselben Rohrcharge, bevor Sie die Produktionshardware ändern. |
| Schmelzen, Verkohlen oder Durchbrennen | Wandstärke, lokale Energie, Fokus, Scangeschwindigkeit, Pulsstrategie und Wärmeakkumulation. | Untersuchen Sie den markierten Querschnitt oder den Oberflächenzustand und reduzieren Sie die Prozessstärke, während die Lesbarkeit erhalten bleibt. |
| Übermäßige Rückstände oder Dämpfe | Materialzusammensetzung, Oberflächenschicht, Prozessstärke und Absaugbedingung. | Trennen Sie die Anforderung an die Markierungsqualität von der Anforderung an die Absaugung; prüfen Sie beide im vorgesehenen Prozessfenster. |
| Eine Seite der Markierung ist schwach oder unscharf | Rohrkrümmung, Rundlauf, Fokusbereich, Rohrauflage und Markierungsbreite. | Reduzieren Sie die Markierungsspanne oder stabilisieren Sie das Rohr und vergleichen Sie den Fokus über den gesamten markierten Bereich. |
| Zeichen dehnen sich aus, werden gestaucht oder werden bei Geschwindigkeit unvollständig | Liniengeschwindigkeitsmessung, Kompensation bewegter Markierungen, verfügbares Markierungsfenster und Nachrichtenlänge. | Tatsächliche Liniengeschwindigkeit erfassen und Markierungsqualität bei minimalen, nominalen und maximalen Bedingungen vergleichen. |
| Wiederholabstände driften | Encoder-Skalierung, Produkt-Schlupf, Trigger-Timing und Bewegungsreferenz. | Wiederholungsteilung über einen ausreichend langen Lauf messen, um konstanten Versatz von akkumulierendem Fehler zu trennen. |
| Markierungsposition wandert | Rohrführung, Querbewegung, Rotation, Triggerposition und Bezugsdefinition. | Messen Sie zuerst den physischen Rohrverlauf; behandeln Sie ein mechanisches Bereitstellungsproblem nicht als Laserleistungsproblem. |
| Nach einem Neustart fehlen Daten, sind dupliziert oder falsch | Trigger-Sequenz, Datenwarteschlange, SPS-/Controller-Status, Rezept und Neustartlogik. | Teststart, Stopp, Pause, Neustart und Chargenwechsel als separate Produktionsereignisse. |
Produktionsablauf
Wie fügt sich die Lasermarkierung von Kunststoffrohren in die Produktion ein?
Produktionsreife bedeutet mehr als die Herstellung eines guten Musters. Das Rohr muss gleichbleibend bereitgestellt werden, die richtigen Daten müssen geladen werden, die Bewegung muss korrekt referenziert werden, die Markierung muss verifiziert werden und auf anormale Ereignisse muss eine definierte Reaktion erfolgen.
- 1. Rohr bereitstellen und führen: Markierzone, Durchmesser, Ausrichtung und Fokusbedingung stabilisieren.
- 2. Korrektes Rezept und korrekte Daten laden: Ordnen Sie die vorgesehene SKU, die Nachricht und die Variablendatenquelle dem zu markierenden Produkt zu.
- 3. Referenzbewegung: Verwenden Sie das erforderliche Trigger-, Encoder- oder Stationssignal, wenn sich das Rohr bewegt.
- 4. Innerhalb des verfügbaren Fensters markieren: Vervollständigen Sie die Nachricht, ohne die tatsächliche Grenze für Liniengeschwindigkeit oder Taktzeit zu überschreiten.
- 5. Überprüfen Sie das Ergebnis: Prüfen Sie Inhalt, Lesbarkeit, Markierungsposition und Wiederholungsabstand mit der festgelegten Häufigkeit.
- 6. Fehler behandeln: Alarm, Ausschleusen, Stopp oder Bedienerreaktion definieren, wenn die Markierung oder die Daten nicht akzeptabel sind.
- 7. Neustart und Umrüstung testen: Pause/Neustart, Rollenwechsel, Chargenwechsel und Durchmesser-/SKU-Wechselbedingungen überprüfen.
- 8. Erfassen, was wichtig ist: Die vom Projekt geforderten Produktions- oder Qualitätsdaten beibehalten, anstatt sich auf eine einzelne gute Einrichtungsprobe zu verlassen.

Produktionsmodus
Statische, Moving-Line- und Flying-Setups lösen unterschiedliche Probleme
| Produktionsmodus | Primäreingabe | Was üblicherweise die Architektur bestimmt |
|---|---|---|
| Offline / Ablängstation | Teile pro Minute, Beschickungsmethode, Vorrichtungsbezugspunkt und Rüstzeit. | Vorrichtungsdesign, manuelles oder automatisches Beschicken, Zykluszeit, Feldgröße und Bediener-Workflow. |
| Kontinuierlich bewegtes Rohr | Mindest-, Nenn- und Höchstgeschwindigkeit der Linie; Markierfenster; Wiederholintervall; Rohrstabilität. | Fähigkeit zur fliegenden Markierung, Encoder-/Trigger-Referenz, Führungsposition und ob der erforderliche Inhalt bei maximaler Geschwindigkeit passt. |
| Rolle-zu-Rolle | Vorschubgeschwindigkeit, Zugspannung, Ab- und Aufwickelverhalten, Schlupf und Rollenwechsel. | Bewegungsreferenz, Zugkraftregelung, Führungsstrategie, Stopp-/Neustartverhalten und Prüfung des Wiederholungsabstands. |
| Integrierte Produktionslinie | Liniensignale, Datenquelle, Verifizierungsanforderung, Alarm-/Ausschussverhalten und verfügbarer Einbauraum. | Steuerung, SPS-/MES-Kommunikation, Sensorpositionierung, Lesegerät/Vision, Absaugung und Gehäuseintegration. |
Für die Verlagerung der Produktion prüfen Sie die Flying-&-Online-Laserbeschriftungslösung, nachdem die Laserquelle und das Abnahmeziel festgelegt wurden.
Muster- und Linienabnahme
Wie sollte die Laserbeschriftung von Kunststoffschläuchen validiert werden?
Verwenden Sie zwei Gates. Weisen Sie zuerst nach, dass der tatsächliche Schlauch die erforderliche Markierung ohne inakzeptable Schäden erzeugen kann. Weisen Sie dann nach, dass dasselbe Ergebnis unter den realen Bedingungen von Produktionsbewegung, Daten und Durchsatz stabil bleibt.
Gate 1 – Machbarkeit am Muster
Testen Sie die tatsächliche Schlauchrezeptur, Farbe, Wandstärke, Durchmesser und erforderliche Markierung. Vergleichen Sie glaubwürdige Laserwege und bestätigen Sie Kontrast, kleinstes Merkmal, Oberflächenintegrität sowie jede projektspezifische Anforderung an Biegung, Reibung, Reinigung, Wärme oder Installation.
Nur bestanden, wenn: das akzeptierte Ergebnis an repräsentativen Schlauchproben innerhalb eines dokumentierten Prozessfensters reproduziert werden kann.
Gate 2 – Abnahme im laufenden Betrieb
Mindest-, Nenn- und Höchstgeschwindigkeit der Linie testen; Markierungsposition; Wiederholungsintervall; Stopp/Neustart; Datenänderung; Schlauchwandern; Chargen- oder Rollenwechsel; und die tatsächliche Verifikationsmethode.
Nur bestanden, wenn: Markierungsqualität, Datenrichtigkeit, Platzierung und Wiederholbarkeit bleiben unter den vorgesehenen Produktionsbedingungen akzeptabel.
Testkurzbeschreibung
Was vor dem Test bereitzustellen ist
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Schlauchmuster | Tatsächlicher Schlauch, Polymer-/Sorteninformationen, sofern verfügbar, Lieferant, Farbe, Wandstärke, Schicht- oder Beschichtungszustand und Durchmesserbereich. | Definiert das Material und die Geometrie, die getestet statt vorausgesetzt werden müssen. |
| Markierungsinhalt | Text, Logo, Codetyp, Zeichenhöhe, Codegröße, Wiederholintervall und Format variabler Daten. | Steuert den Auflösungsbedarf, die verfügbare Markierungszeit und die Verifizierungsmethode. |
| Liniengeschwindigkeit | Minimale, Nenn- und maximale Geschwindigkeit mit Einheiten sowie Beschleunigung und Start-Stopp-Verhalten. | Definiert das verfügbare Fenster für bewegte Markierungen und die schwierigste Produktionsbedingung. |
| Markierungsposition | Erforderliche Position von einem definierten Bezug und jegliche Toleranz der Umfangsorientierung. | Definiert die Anforderung an Führung, Auslösung, Vorrichtung oder Ausrichtungssteuerung. |
| Wiederholintervall | Erforderlicher Teilungs- oder Meterstrichabstand mit Toleranz. | Legt fest, wie der Wiederholungsabstand referenziert und verifiziert werden muss. |
| Abnahmekriterien | Kontrast-/Lesbarkeitsmethode, Anforderung an den Code-Leser, zulässige Oberflächenveränderung, Haltbarkeitstests und etwaige Rauch-/Absaugbeschränkungen. | Verhindert, dass ein optisch ansprechendes Muster irrtümlich für ein produktionsfreigegebenes Ergebnis gehalten wird. |
| Produktionsvolumen | Linienleistung oder Teile pro Minute, Losgröße, Schichtmuster, Betriebsstunden und erwarteter Arbeitszyklus. | Trennt einen kurzen Mustertest von den thermischen, Handhabungs-, Automatisierungs- und Serviceanforderungen der realen Produktion. |
| Integrationskontext | Statische Station, bewegte Linie, Rolle-zu-Rolle, verfügbarer Encoder/Trigger, SPS/MES- oder Lesegerät-Anforderung, Einbauraum, Spannung und Absaugbedingung. | Bestimmt die mechanische, steuerungstechnische und Support-Architektur rund um den validierten Laserprozess. |
Testergebnis zur Maschinenkonfiguration
Wie bestimmen Testergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Konfiguration sollte eine Antwort auf beobachtete Testergebnisse und Produktionsbeschränkungen sein, nicht auf eine Watt-Schätzung. Jede fehlgeschlagene oder limitierende Bedingung sollte auf die Quelle, Optik, Fokus, Mechanik, Bewegungsreferenz, Steuerung, Verifizierung oder Absaugfunktion hinweisen, die sie tatsächlich adressiert.
| Testbeobachtung oder Produktionsanforderung | Was es in der endgültigen Konfiguration ändert |
|---|---|
| Nur eine Quellenroute erzeugt den erforderlichen Kontrast und den erforderlichen Oberflächenzustand. | Wählen Sie diese validierte Laserquellenfamilie aus und behalten Sie ihr getestetes Prozessfenster als Grundlage für die Produktionskonfiguration bei. |
| Kleine Zeichen oder kompakte Codes verlieren ihre Schärfe. | Überprüfen Sie Feldgröße, Objektivauswahl, Fokuszustand, Codeabmessungen und ob die erforderliche Merkmalsgröße auf der Rohrkrümmung realistisch ist. |
| Durchmesser- oder Höhenschwankungen verschieben die Oberfläche aus dem akzeptablen Fokusbereich. | Fügen Sie die erforderliche Z-Verstellung, eine Höhenregelungsmethode oder eine andere validierte Fokusstrategie hinzu, anstatt anzunehmen, dass ein festes Setup alle Durchmesser abdeckt. |
| Das Rohr wandert, verdreht sich oder hängt in der Markierungszone durch. | Fügen Sie Führungen, Stützen, Spannungskontrolle oder Ausrichtungsmerkmale hinzu oder konstruieren Sie sie um, bevor Sie die Laserleistung erhöhen. |
| Die Position der Markierung ändert sich mit der Linienbewegung. | Überprüfen Sie Triggerposition, Bewegungsreferenz, Encoder-Nutzung und Synchronisationsmethode. |
| Wiederholintervall akkumuliert Fehler. | Überprüfen Sie Encoder-Skalierung, Produktschlupf, Messreferenz und die Methode zur Überprüfung der Teilung über einen Produktionslauf. |
| Der Prozess ist im statischen Zustand akzeptabel, aber nicht bei Produktionslinien-Geschwindigkeit. | Überprüfen Sie Quellenleistungsfähigkeit, Optik, Nachrichtenlast, Strategie für bewegte Markierung und die Flying-Architektur, die erforderlich ist, um die Markierung innerhalb des verfügbaren Zeitfensters abzuschließen. |
| Variable Daten stammen aus SPS, MES oder einem anderen Produktionssystem. | Spezifizieren Sie Steuerungskommunikation, Datenhandshake, Rezeptverwaltung und Neustartverhalten als Teil des Maschinenpakets. |
| Automatische Codeverifizierung oder Fehlerbehandlung ist erforderlich. | Fügen Sie die geeignete Reader- oder Vision-Methode sowie Alarm-, Ausschleus- oder Stopplogik hinzu; definieren Sie, was als fehlgeschlagene Lesung oder falscher Code gilt. |
| Der validierte Prozess erzeugt eine nennenswerte Rückstands- oder Rauchbelastung. | Dimensionieren Sie Absaugung, Einhausung und Wartungszugang für den validierten Prozess, statt die Belüftung als nachträglichen Zusatz zu behandeln. |
| Hohe Ausbringung, lange Schichten oder häufige SKU-Wechsel sind erforderlich. | Nutzen Sie Produktionsvolumen, Zykluszeit, Einschaltdauer und Rüsthäufigkeit, um Automatisierungsgrad, Kühl-/Service-Reserve, Vorrichtungs- oder Führungswechsel und Bediener-Workflow festzulegen. |
Empfohlenes Entscheidungsprotokoll: Bewahren Sie das akzeptierte Muster, die Testeinstellungen, die Schlauchidentifikation, den Geschwindigkeitsbereich der Linie, die Markierungsposition, das Wiederholungsintervall, das Verifizierungsergebnis und die Konfigurationsentscheidungen, die aus dem Test resultierten, auf. Dadurch lassen sich spätere Änderungen an Lieferant, Farbe, Durchmesser oder SKU leichter erneut validieren.
Senden Sie die tatsächlichen Schlauchmuster, die Markierungsdatei, die Produktionsdaten und die Abnahmekriterien an Kontakt. Verwenden Sie Angebot anfordern für die Überprüfung von Standardausrüstung und OEM- & Custom-Anfrage wenn das Projekt Linienintegration, SPS-/Datenaustausch, kundenspezifische Führung, automatische Verifizierung oder sonstige nicht standardmäßige Engineering-Leistungen erfordert.
Nächster Schritt
Beginnen Sie mit dem tatsächlichen Rohr, der erforderlichen Markierung und der Produktionsbedingung
Eine hilfreiche Überprüfung beginnt mit der Rohrrezeptur und der Wandung, dem benötigten Ergebnis, der Positionierung des Werkstücks und der Geschwindigkeit, mit der die Produktion laufen muss. Von dort aus kann eine Probenprüfung den Laserweg bewerten, und eine Validierung an der laufenden Linie kann die endgültige Konfiguration von Optik, Bewegung, Steuerung, Verifikation und Absaugung definieren.
Bereiten Sie eine schnellere Überprüfung vor: tatsächliche Rohrproben; Polymer-/Sorteninformationen, sofern verfügbar; Wandstärke; Durchmesserbereich; Farbe oder Beschichtung; Markierungsinhalt und -größe; Liniengeschwindigkeit oder Taktzeit; Markierungsposition; Wiederholungsintervall; Produktionsvolumen; Schichtmuster und Einschaltdauer; Encoder-/Trigger-Verfügbarkeit; Zielkontrast und Lesbarkeit; zulässige Oberflächenveränderung; Haltbarkeitstests; Absaugbeschränkungen; Integrationssignale; Spannung und Bestimmungsort.