
Sobald Faserlaser die richtige Laserfamilie für Ihre Anwendung sind, sollte die Wahl zwischen 20 W, 30 W und 50 W auf dem Prozessbedarf basieren und nicht darauf, welche Zahl leistungsstärker wirkt. Die entscheidenden Fragen sind wie viel Arbeit der Laser an jedem Teil verrichten muss und wie schnell diese Arbeit abgeschlossen sein muss.
Für routinemäßige Identifikationsmarkierungen mit begrenztem Materialabtrag und moderatem Produktionsbedarf kann ein 20-W-Faserlaser bereits ausreichend Kapazität bieten. Ein 30-W-System wird nützlicher, wenn Sie zusätzlichen Prozessspielraum, kürzere Zykluszeiten oder häufigeres Gravieren und Ablation benötigen. Ein 50-W-System lässt sich leichter rechtfertigen, wenn Materialabtrag, wiederholte Durchgänge, höheres Produktionsvolumen oder engere Zykluszeitvorgaben zu wichtigen Anforderungen werden.
20 W ist keine minderwertige Wahl, 30 W ist nicht automatisch die beste Allround-Option, und 50 W erzeugt nicht allein deshalb eine bessere Markierung, weil die Wattzahl höher ist. Die durchschnittliche Laserleistung ist nur ein Teil des Prozesses. Pulscharakteristiken, Optik, Fokus, Scanparameter, Materialverhalten, erforderliche Tiefe und Produktionsziele wirken sich alle auf das Ergebnis aus.
20 W vs. 30 W vs. 50 W Faserlaser: Die kurze Antwort
Die drei Leistungsklassen überschneiden sich in vielen Markierungsanwendungen. Ihre Unterschiede werden wichtiger, wenn die Aufgabe mehr Materialabtrag, eine kürzere Bearbeitungszeit oder mehr Produktionsreserve erfordert.
- 20 W: Wählen Sie diese Option, wenn die routinemäßige Identifikationsmarkierung die Hauptaufgabe ist, der Materialabtrag begrenzt ist und die erforderliche Zykluszeit bereits erreichbar ist.
- 30 W: Wechseln Sie eine Stufe höher, wenn Sie mehr Prozessspielraum, regelmäßiges leichtes oder mittleres Gravieren oder kürzere Produktionszyklen benötigen.
- 50 W: Ziehen Sie diese Option in Betracht, wenn wiederholter Materialabtrag, tieferes Gravieren, enge Zykluszeitvorgaben oder ein höherer Produktionsdurchsatz die eigentlichen Einschränkungen sind.
| Entscheidungskriterium | 20W | 30W | 50W | Warum es wichtig ist |
|---|---|---|---|---|
| Routinemäßige Oberflächenmarkierung | Starker Kandidat | Starker Kandidat | Oft mehr Kapazität, als der Prozess erfordert | Wenn die Markierung bereits die Qualitäts- und Taktzeitziele erfüllt, kann eine höhere Wattzahl wenig bewirken |
| Leichter Materialabtrag | Möglich, wenn die Zykluszeit akzeptabel ist | Mehr Prozessspielraum | Mehr Durchsatzspielraum | Der Abtragsbedarf macht die verfügbare Leistung wichtiger |
| Tiefes oder wiederholtes Gravieren | Möglich, erfordert jedoch möglicherweise mehr Zeit oder Durchgänge | Besser geeignet für moderate Abtragsbelastungen | Stärkerer Kandidat für anspruchsvolle Abtragsbelastungen | Gravieren erfordert wiederholtes Abtragen von Material statt nur Oberflächenmodifikation |
| Enges Zykluszeitziel | Geringerer Durchsatzspielraum | Zusätzlicher Spielraum | Höheres Durchsatzpotenzial | Dieselbe akzeptable Markierung muss möglicherweise in weniger Sekunden erzeugt werden |
| Höheres Produktionsvolumen | Kann ausreichend sein | Oft eine Bewertung wert | Eher gerechtfertigt, wenn Laserzeit ein Produktionsengpass ist | Kleine Zeiteinsparungen pro Teil können bei Skalierung wichtig werden |
| Hauptgrund für die Wahl | Ausreichende Kapazität ohne unnötige Überdimensionierung | Zusätzliche Betriebs- und Produktionsreserve | Höherer Bedarf an Materialabtrag oder Durchsatz | Zusätzliche Leistung ist nur wertvoll, wenn sie einen messbaren Prozessbedarf löst |
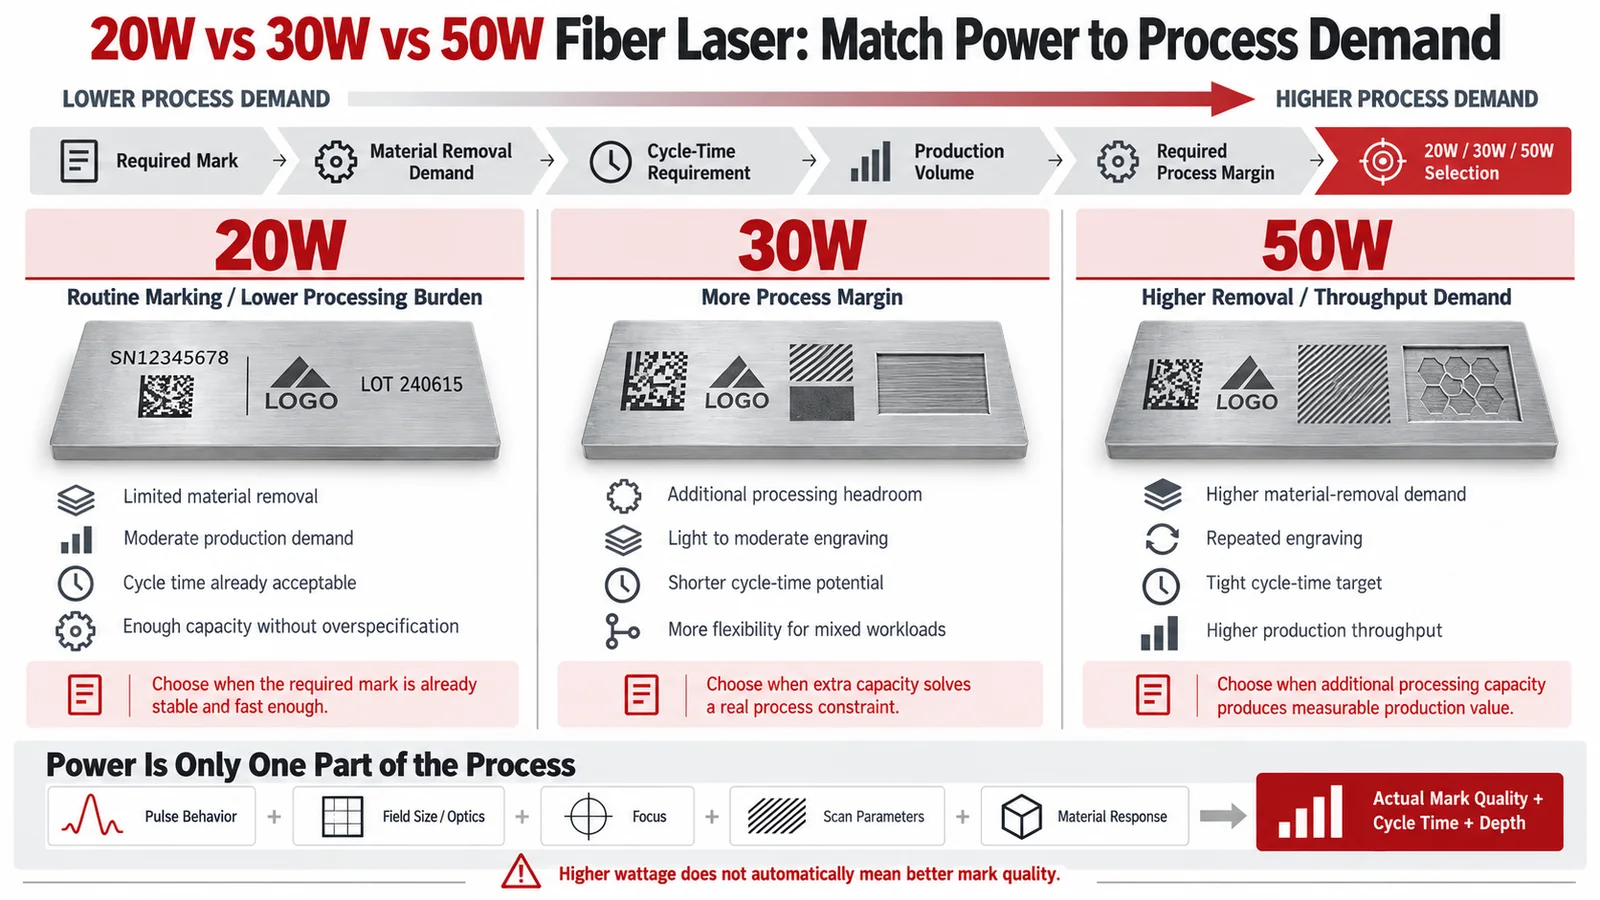
Betrachten Sie die Tabelle als Ausgangspunkt, nicht als Grenze des Machbaren. Ein 20-W-Laser kann einige Gravurarbeiten ausführen, und ein 50-W-Laser kann gewöhnliche Oberflächenmarkierungen vornehmen. Entscheidend ist, ob die zusätzliche Leistung bei der konkreten Aufgabe einen messbaren Nutzen bringt.
Was bedeuten 20W, 30W oder 50W eigentlich?
Wattzahl ist die durchschnittliche Laser-Ausgangsleistung
Bei einem gepulsten Faserlaser beschreibt die Angabe 20 W, 30 W oder 50 W in erster Linie die nominale mittlere Ausgangsleistung. Sie gibt an, wie viel Laserenergie über die Zeit abgegeben werden kann, aber nicht, wie diese Energie genau auf das Werkstück gelangt.
Für eine gepulste Quelle, die mit einer konstanten Wiederholrate betrieben wird, gilt eine nützliche vereinfachte Beziehung:
Mittlere Leistung = Pulsenergie × Wiederholrate.
Bei einer 50-W-Quelle sollte daher nicht angenommen werden, dass sie einzelne Pulse mit 2,5-mal der Energie einer 20-W-Quelle erzeugt. Eine höhere mittlere Leistung kann aus einer anderen Kombination von Pulsenergie, Wiederholrate, Pulsdauer und Quellendesign resultieren.
In der Praxis können industrielle Faserquellen mit 20W, 30W und 50W unterschiedliche Wiederholratenbereiche verwenden, während sie ähnliche maximale Pulsenergiewerte aufweisen. Einige Quellenfamilien bieten außerdem eine einstellbare Pulsbreite. Die Wattzahl ist eine wichtige Spezifikation, aber sie ist keine vollständige Beschreibung des Laserpulses.
Warum sich zwei Laser mit derselben Wattzahl unterschiedlich verhalten können
Zwei Maschinen, die beide als “30W-Faserlaser” verkauft werden, können deutlich unterschiedliche Prozessfenster aufweisen. Zu den relevanten Unterschieden gehören:
- Pulsenergie;
- Pulsdauer;
- Wiederholfrequenz;
- Spitzenleistung;
- Strahlqualität;
- Strahlendurchmesser und optische Konfiguration;
- verfügbares Markierfeld und Brennweite;
- Scangeschwindigkeit und Schraffurstrategie;
- Fokusgenauigkeit.
Das ist besonders wichtig, wenn herkömmliche gütegeschaltete Faserlaser mit MOPA-Faserquellen verglichen werden. Wenn ein Auftrag von Pulsbreitensteuerung, Wärmeeintrag, Farbbildung oder einem engen Oberflächenreaktionsfenster abhängt, kann eine Erhöhung der Durchschnittsleistung der eigentlichen Prozessanforderung möglicherweise nicht gerecht werden.
Für einen fairen Vergleich von 20 W, 30 W und 50 W sollten die Architektur der Laserquelle, die Optik und die grundlegende Maschinenkonfiguration so ähnlich wie möglich gehalten werden. Wenn ein Kandidat eine andere Pulsarchitektur oder eine wesentlich andere Feldlinse verwendet, vergleicht der Test komplette Lasersysteme statt nur die Wattzahl.

Die eigentliche Frage: Kann er die Markierung erzeugen, oder kann er sie schnell genug erzeugen?
Trennen Sie vor der Wahl der Leistung zwei Fragen:
- Kann der Laser die erforderliche Markierung erzeugen?
- Kann er diese Markierung mit der erforderlichen Tiefe, Qualität, Taktzeit und Produktionsmenge erzeugen?
Ein Prozess kann den ersten Test bestehen und dennoch beim zweiten scheitern.
Oberflächenmarkierung erfordert üblicherweise weniger Materialabtrag.
Viele industrielle Aufgaben sind in erster Linie Identifikationsaufgaben: Logos, Seriennummern, Teilenummern, QR-Codes, Data-Matrix-Codes, Typenschilder und Rückverfolgbarkeitsmarkierungen. Je nach Material und Markierungsmechanismus können diese Aufgaben relativ wenig Materialabtrag erfordern.
Wenn ein 20-W-System die erforderliche Markierung bereits zuverlässig erzeugt, macht der Wechsel zu 30 W oder 50 W das Ergebnis nicht automatisch genauer oder besser lesbar. Die wichtigsten möglichen Vorteile sind in der Regel Prozessspielraum und eine kürzere Bearbeitungszeit.
Die Frage „Kann ein 20-W-System dieses Material markieren?“ ist also nur die erste Frage. Mehrere Leistungsklassen können möglicherweise dasselbe Logo oder denselben Code erzeugen. Für die Produktion ist die wichtigere Frage, ob das System mit geringerer Leistung es schnell genug und konstant genug schaffen kann..

Materialabtrag verändert die Leistungsentscheidung
Die Leistung wird wichtiger, wenn die Aufgabe von der Oberflächenmodifikation zum physischen Materialabtrag übergeht.
Gravieren, wiederholte Ablation, vertiefte Codes und tiefere Kavitäten erfordern, dass Material abgetragen und nicht nur an der Oberfläche modifiziert wird. Mit zunehmender erforderlicher Tiefe kann der Prozess mehr Durchgänge, niedrigere Scangeschwindigkeiten, engere Hatch-Abstände oder eine andere Parameterstrategie benötigen. All dies kann die Bearbeitungszeit erhöhen.
Eine höhere Durchschnittsleistung kann nützliche zusätzliche Kapazität bieten, doch die Graviertiefe lässt sich nach wie vor nicht allein aus der Wattzahl vorhersagen. Ein 20-W-Laser kann unter geeigneten Bedingungen Metall abtragen, während ein schlecht optimierter 50-W-Prozess dennoch ein schlechtes Ergebnis liefern kann.
Ein veröffentlichtes Trotec-Beispiel zum Tiefgravieren von Edelstahl zeigt, wie sehr die Parameterstrategie eine Rolle spielen kann, selbst wenn die Laserleistung konstant bleibt. Bei Verwendung desselben 20-W-MOPA-Lasers mit einer F-160-Linse auf einer Fläche von 5 × 5 mm und einer angestrebten Graviertiefe von etwa 200 μm erforderte ein zeitoptimierter Prozess 112 Sekunden, während ein qualitätsoptimierter Prozess 375 Sekunden erforderte. Diese Zahlen sind keine allgemeingültige Graviergeschwindigkeit für 20 W; sie zeigen, wie stark Anforderungen an die Oberflächenqualität, Durchgangsstrategie, Geschwindigkeit und Frequenz die Bearbeitungszeit bei gleicher Nennleistung verändern können.
Wie viel schneller können 30 W oder 50 W sein?
Höhere Leistung kann die Zykluszeit verkürzen, wenn der Prozess sie nutzen kann
Ein häufiger Grund, von 20 W auf 30 W oder 50 W umzusteigen, ist nicht, dass der Laser mit der geringeren Leistung das Bauteil nicht markieren kann. Der Grund ist vielmehr, dass die Erzielung eines akzeptablen Ergebnisses für das Produktionsziel zu lange dauert.
Laserax hat einen Aluminium-Markierungstest veröffentlicht , der ein nützliches Beispiel liefert. Sein Team optimierte Wiederholrate, Linienabstand, Pulsenergie, Scanngeschwindigkeit, Fokuspunktgröße und Füllstrategie für Aluminium 380 und Aluminium 6061. Für einen bestimmten 16 × 16 Data-Matrix-Code mit den Maßen 10 × 10 mm betrugen die angegebenen Markierungszeiten:
| Getestete Leistung | Veröffentlichte Markierzeit |
|---|---|
| 20W | 5,25 Sekunden |
| 30W | 3,62 Sekunden |
| 50W | 2,37 Sekunden |
In diesem Test reduzierte höhere Leistung die Markierzeit erheblich. Die Zahlen definieren kein allgemeingültiges Geschwindigkeitsverhältnis für andere Faserlaser-Aufgaben.
Dies sind die veröffentlichten Ergebnisse von Laserax, nicht Testdaten von Zhuorui oder eine garantierte Maschinenspezifikation. Sie sind nützlich als Beispiel dafür, wie sich der Durchsatz unter definierten Bedingungen ändern kann. Ändern Sie das Material, den erforderlichen Kontrast, die Gravurtiefe, das Markierfeld, die Quelleneigenschaften, die Codegeometrie oder die Prozessparameter, kann sich das Ergebnis ebenfalls ändern.
Warum die Geschwindigkeit nicht um einen festen Multiplikator zunimmt
Eine 50-W-Maschine ist nicht automatisch 2,5-mal schneller als eine 20-W-Maschine, nur weil ihre nominale Durchschnittsleistung 2,5-mal höher ist.
Die tatsächliche Bearbeitungszeit hängt ab von:
- Geometrie der Markierung und gefüllter Fläche;
- erforderliche Tiefe oder Kontrast;
- Material- und Oberflächenbeschaffenheit;
- Pulseigenschaften;
- Wiederholfrequenz;
- Scanngeschwindigkeit;
- Schraffurabstand;
- Anzahl der Durchgänge;
- Linse und Markierfeld;
- Fokusposition;
- die Abnahmekriterien für die fertige Markierung.
Die praktische Schlussfolgerung ist einfach: Höhere verfügbare Leistung kann die Bearbeitungszeit nur dann verkürzen, wenn das Material und der Prozess diese zusätzliche Kapazität produktiv nutzen können.
Wann ist ein 20-W-Faserlaser am sinnvollsten?
Ein 20-W-Faserlaser sollte anhand der Anforderungen der Aufgabe beurteilt und nicht allein deshalb verworfen werden, weil er die niedrigste dieser drei Leistungsklassen ist.
Er kann eine sinnvolle Wahl sein, wenn es bei der Arbeit hauptsächlich um routinemäßige Identifikationsmarkierung geht, der Materialabtrag begrenzt ist, das Produktionsvolumen moderat ist und die erforderliche Markierung bereits innerhalb der verfügbaren Zykluszeit erzeugt werden kann.
Ein 20-W-Laser ist eine ernsthafte Betrachtung wert, wenn:
- die Arbeit hauptsächlich Seriennummern, Logos, Codes und standardmäßige Rückverfolgbarkeitsmarkierungen betrifft;
- das Gravieren oder der Beschichtungsabtrag begrenzt ist;
- es gibt keine anspruchsvolle Anforderung an das Tiefgravieren;
- die Zykluszeit erreicht bereits das Produktionsziel;
- die Losgröße rechtfertigt keine zusätzliche Durchsatzkapazität;
- der Prozess hat ein stabiles Parameterfenster auf der niedrigeren Leistungsstufe.
Die entscheidende Frage ist:
Welche messbare Anforderung würde nicht erfüllt, wenn Sie bei 20 W blieben?
Wenn es keine Anforderung an Zykluszeit, Materialabtrag, Prozessmarge oder realistische zukünftige Arbeitslast gibt, die mehr Kapazität benötigt, kann der Wechsel zu einer höheren Wattzahl wenig praktischen Nutzen bringen.
Ein 20-W-System kann weiterhin gravieren. Mit steigendem Abtragsvolumen oder zunehmender Tiefe wird die Sache zunehmend wirtschaftlich: zusätzliche Durchgänge und längere Bearbeitungszeiten können ein System mit höherer Leistung attraktiver machen.
Wann lohnt sich der Umstieg auf 30 W?
Der Hauptgrund, 30 W statt 20 W zu wählen, ist nicht, dass 30 W plötzlich eine völlig andere Auswahl an Metallen erschließt. In vielen Anwendungen überschneiden sich die beiden Leistungsstufen bei der grundlegenden Markierfähigkeit.
Was 30 W hauptsächlich hinzufügt, ist Mehr Prozessspielraum.
Ein 30-W-System wird attraktiver, wenn:
- ein 20-W-Prozess sich dem akzeptablen Zykluszeitlimit nähert;
- leichtes oder mäßiges Gravieren zu einer regelmäßigen Anforderung wird;
- die Aufgabe wiederholte Ablation oder mehrere Durchgänge erfordert;
- die Losgrößen wachsen;
- Gemischte Produktionsaufträge erfordern mehr Betriebsflexibilität;
- Realistische zukünftige Nachfrage dürfte einen höheren Durchsatz erfordern.
Das macht 30 W zu einer nützlichen mittleren Leistungsklasse, aber nicht automatisch zur Wahl mit dem besten Preis-Leistungs-Verhältnis für jeden Käufer. Die zusätzliche Kapazität spielt nur dann eine Rolle, wenn sie eine reale Produktions- oder Bearbeitungsbeschränkung löst.
Wenn eine 20-W-Maschine die Anforderungen an Markierungsqualität und Zykluszeit bereits mit komfortabler Prozessmarge erfüllt, ändert 30 W die Wirtschaftlichkeit möglicherweise nicht wesentlich. Wenn die Gravurlast oder das Produktionsvolumen bereits erheblich ist, kann der Unterschied zwischen 30 W und 50 W wichtiger sein als der Unterschied zwischen 20 W und 30 W.
Wann wird 50 W zur besseren Wahl?
Ein 50-W-Faserlaser ist sinnvoller, wenn die Anwendung die zusätzliche Bearbeitungskapazität tatsächlich nutzen kann.
Höherer Materialabtragsbedarf
Gravurintensive Anwendungen gehören zu den klarsten Gründen, 50 W in Betracht zu ziehen. Tiefere Kavitäten, wiederholte Materialabtragung, erhebliche Beschichtungsablation oder Markierungen, die viele Durchgänge erfordern, können erhebliche Laserzeit beanspruchen.
Wenn ein Prozess von der Veränderung einer Oberfläche zum physischen Abtragen von Material übergeht, wird der Durchsatz wichtiger. Eine leistungsstärkere Quelle kann den Kompromiss zwischen erforderlicher Tiefe, Oberflächenqualität und Bearbeitungszeit verringern.
Es gibt nach wie vor keine allgemeingültige Regel, die besagt, dass 50 W ab einer bestimmten Gravurtiefe erforderlich sind. Material, Quelleneigenschaften, Strahlführung, Scanstrategie und Qualitätsanforderungen bleiben alle Teil des Ergebnisses.
Engere Taktzeitvorgaben
Ein Prozess kann technisch erfolgreich sein und trotzdem für die Produktion ungeeignet sein, weil er zu lange dauert.
Wenn ein akzeptabler Code bei 20 W mehrere Sekunden dauert, die Produktionsstation aber eine viel kürzere Taktzeit benötigt, kann zusätzliche Leistung einen direkten wirtschaftlichen Wert haben. Die entscheidende Kennzahl ist nicht die maximale Scangeschwindigkeit. Sie ist die Zeit, die benötigt wird, um die akzeptierte Markierung zu erzeugen..
Dazu gehören jeder Durchgang und jeder Bearbeitungsschritt, die erforderlich sind, um den vorgegebenen Kontrast, die Tiefe, die Kantenschärfe, die Lesbarkeit und die Oberflächenbeschaffenheit zu erreichen.
Höherer Produktionsdurchsatz
Das Produktionsvolumen verändert den Wert selbst einer kleinen Zykluszeitverbesserung.
Eine Ersparnis von ein oder zwei Sekunden mag bei gelegentlichen Chargen nicht viel ausmachen. Dieselbe Ersparnis kann jedoch erheblich werden, wenn Tausende Teile bearbeitet werden oder wenn die Lasermarkierung der Engpass in einer Produktionslinie ist.
Aus diesem Grund sollte 50 W eher als eine Entscheidung über die Produktionskapazität statt einfach als eine stärkere Version eines 20-W- oder 30-W-Markierers betrachtet werden.
Wann wird eine höhere Wattzahl das Problem nicht lösen?
Eine Leistungserhöhung hilft nur, wenn eine unzureichende Verarbeitungskapazität die eigentliche Einschränkung ist. Mehrere häufige Markierungsprobleme haben eine andere Ursache.
Wenn Pulscharakteristiken die limitierende Variable sind
Wenn die Anwendung stark von der Pulsdauer, der Spitzenleistung, dem Wärmeeintrag oder einer bestimmten Oberflächenreaktion abhängt, wird der Wechsel von 30 W auf 50 W möglicherweise nicht die eigentliche Anforderung erfüllen.
Dies ist besonders relevant beim Vergleich von Standard-Q-switched-Faserquellen mit MOPA-Architekturen. MOPA-Systeme können eine breitere Steuerung der Pulsbreite und Frequenz bieten, was für einige oberflächenempfindliche Prozesse wichtiger sein kann als eine bloße Erhöhung der Durchschnittsleistung.
Anwendungen mit kontrollierter Farbbildung, hitzeempfindlichen Oberflächen oder einem engen Prozessfenster sollten daher sowohl anhand des Quellenverhaltens als auch anhand der Nennleistung in Watt bewertet werden.
Wenn Optik oder Feldgröße die limitierende Variable ist
Die optische Konfiguration kann den Prozess ebenso stark verändern.
A größeres Markierfeld erfordert im Allgemeinen einen anderen optischen Aufbau und verändert Spotgröße und Energieverteilung am Werkstück. Von zwei Maschinen, die dieselbe 50-W-Quelle, aber unterschiedliche Feldlinsen verwenden, sollte nicht erwartet werden, dass sie sich identisch verhalten.
Wenn eine Markierung schwach aussieht oder nicht das erwartete Ergebnis erreicht, kann eine Erhöhung der Quellenleistung, ohne Feldgröße, Fokus, Spot-Eigenschaften und Arbeitsabstand zu prüfen, das eigentliche Problem nur verdecken.
Wenn Markierqualität und nicht Durchsatz das Ziel ist
Eine höhere Wattzahl sollte nicht mit höherer Präzision verwechselt werden.
Feine Schrift, scharfe Codekanten, kontrollierter Wärmeeintrag, glatte Gravurflächen und reproduzierbarer Kontrast hängen vom vollständigen optischen und prozessseitigen Aufbau ab. Ein richtig konfigurierter Laser mit geringerer Leistung kann ein besseres Ergebnis erzielen als eine Maschine mit höherer Leistung, die mit ungeeigneten Parametern betrieben wird.
Eine höhere Wattzahl gibt Ihnen mehr verfügbare Bearbeitungskapazität. Sie verleiht Ihnen nicht automatisch eine bessere Markierungsqualität.
Wie Sie die richtige Faserlaserleistung für Ihren Auftrag wählen
Statt die Leistung aus einer allgemeinen Materialtabelle zu wählen, beginnen Sie mit der tatsächlichen Produktionsanforderung und arbeiten Sie diese der Reihe nach durch.
Schritt 1: Definieren Sie die erforderliche Markierung
Beginnen Sie mit dem Ergebnis, nicht mit dem Laser.
Geben Sie an, ob Sie Folgendes benötigen:
- eine lesbare Identifikationsmarkierung;
- hohen visuellen Kontrast;
- einen QR- oder Data-Matrix-Code;
- Entfernung der Beschichtung;
- Oberflächentexturierung;
- flaches Gravieren;
- eine definierte Gravierungstiefe;
- eine Markierung, die einen bestimmten nachgelagerten Prozess oder Einsatzbedingung überstehen muss.
Das erforderliche Ergebnis bestimmt, wie viel Bearbeitungsarbeit der Laser leisten muss.
Schritt 2: Oberflächenmodifikation von Materialabtrag trennen
Fragen Sie, wie viel Material physisch entfernt werden muss.
Wenn die Anwendung hauptsächlich Farbe, Kontrast, Oxidationszustand oder eine dünne Oberflächenschicht verändert, kann zusätzliche Leistung weniger Nutzen bringen als bei wiederholtem Gravieren oder tieferem Abtrag.
Diese Unterscheidung ist nützlicher als zu sagen, dass ein bestimmtes Metall eine bestimmte Leistung “braucht”.
Schritt 3: Legen Sie ein reales Taktzeit-Ziel fest
Fragen Sie nicht nur, welche Maschine schneller ist. Definieren Sie die Produktionsanforderung:
Wie viele Sekunden pro Teil darf der Markiervorgang in Anspruch nehmen?
Sobald dieses Ziel bekannt ist, kann eine Probenprüfung zeigen, ob 20W es bereits erfüllt oder ob 30W oder 50W einen relevanten Vorteil bieten.
Schritt 4: Beziehen Sie das Produktionsvolumen ein
Dieselbe Markierung kann bei unterschiedlichen Produktionsmengen unterschiedliche Maschinen rechtfertigen.
Ein 20-W-Prozess, der ein paar zusätzliche Sekunden benötigt, kann für gelegentliche Chargen völlig angemessen sein. Bei hohem Tagesvolumen summieren sich diese Sekunden zu Einschränkungen bei Maschinenauslastung, Arbeitskräften, Linienabstimmung und Durchsatz.
Die Leistungsauswahl sollte daher nicht nur berücksichtigen, was die Maschine produzieren kann, sondern auch, wie oft sie es produzieren muss.
Schritt 5: Entscheiden Sie, wie viel Prozessspielraum Sie tatsächlich benötigen
Zusätzliche Kapazität kann nützlich sein, wenn:
- die Oberflächen der Teile variieren;
- die Markierungstiefe später zunehmen kann;
- das Chargenvolumen voraussichtlich steigen wird;
- die Maschine mehrere unterschiedliche Aufträge bearbeiten wird;
- Zukünftige Projekte werden wahrscheinlich mehr Materialabtrag erfordern.
Aber vage “Zukunftssicherung” ist kein starkes Argument dafür, die höchste verfügbare Wattzahl zu kaufen. Zusätzliche Kapazität hat mehr Wert, wenn sie vor einer realistischen zukünftigen Einschränkung schützt.
Schritt 6: Vergleichen Sie die tatsächliche Laserquelle, nicht nur das Watt-Label
Sobald die Auswahl auf eine oder zwei Leistungsstufen eingegrenzt wurde, vergleichen Sie die tatsächliche Quelle und die optischen Spezifikationen.
Relevante Fragen sind:
- Ist die Quelle gütegeschaltet oder MOPA?
- Welcher Pulsenergiebereich ist verfügbar?
- Welcher Wiederholungsfrequenzbereich ist verfügbar?
- Ist die Pulsbreite fest oder einstellbar?
- Welche Strahlqualität ist spezifiziert?
- Welche Feldlinse und welcher Markierbereich werden verwendet?
- Welches Prozessfenster wurde auf dem tatsächlichen Material nachgewiesen?
Dieser Vergleich vermeidet einen häufigen Beschaffungsfehler: Maschinen nach Wattzahl und Preis auszuwählen und dabei die Spezifikationen zu ignorieren, die bestimmen, wie diese Leistung tatsächlich genutzt werden kann.
Wenn die in die engere Wahl genommenen Maschinen unterschiedliche Quellarchitekturen, Pulsspezifikationen oder Feldlinsen verwenden, sollten diese Unterschiede dokumentiert werden. Das Ergebnis ist dann ein Systemvergleich, nicht der Beweis, dass allein die Wattzahl den Leistungsunterschied verursacht hat.
Wann sollten Sie 20 W, 30 W und 50 W am tatsächlichen Bauteil testen?
Wenn die Anwendung eindeutig zu einer Leistungsklasse passt, ist das Testen aller drei möglicherweise nicht notwendig. Wenn die Wahl jedoch zwischen zwei Konfigurationen bleibt, ist ein kontrollierter Mustertest normalerweise nützlicher als der Vergleich eines weiteren Datenblatts.
Mustertests sind besonders nützlich für:
- tiefes oder wiederholtes Gravieren;
- enge Taktzeitvorgaben;
- beschichtete oder behandelte Metalloberflächen;
- ungewöhnliche Legierungen oder Oberflächenbeschaffenheiten;
- kleine hochdichte QR- oder Data-Matrix-Codes;
- Anwendungen mit strengen visuellen oder dimensionalen Abnahmekriterien.

Vergleichen Sie jede Maschine mit dem gleichen geforderten Ergebnis, und nicht, indem Sie jeden Laser mit willkürlichen Maximalwerten betreiben. Halten Sie Werkstück, Markierungsgeometrie, Markierungsbereich und Abnahmekriterien konsistent, während jede Kandidatenmaschine für dasselbe Ziel optimiert werden kann. Das Erzwingen identischer Geschwindigkeits-, Frequenz-, Schraffur- oder Durchlaufparameter über verschiedene Leistungsklassen hinweg kann einen künstlichen Vergleich erzeugen.
Erfassen Sie mindestens:
- Lesbarkeit und Kontrast der Markierung;
- Gravurtiefe;
- Zykluszeit;
- Anzahl der Durchgänge;
- Kantendefinition;
- Wärmeeffekt oder Verfärbung;
- Oberflächenbeschaffenheit nach der Bearbeitung;
- Wiederholbarkeit über mehrere Teile hinweg.
Wenn sowohl 30 W als auch 50 W eine akzeptable Markierung erzeugen, ist 50 W nicht automatisch die bessere Kaufentscheidung. Die Entscheidung hängt davon ab, ob ihr gemessener Vorteil bei Taktzeit oder Prozessmarge groß genug ist, um die höhere Konfiguration zu rechtfertigen.
Welche Leistung sollten Sie wählen?
Eine gute Auswahlregel ist:
Wählen Sie die niedrigste Leistungsklasse, die die erforderliche Markierung, Tiefe, Taktzeit und Produktionsmenge mit ausreichender Prozessmarge für die reale Anwendung zuverlässig erreichen kann.
Ein 20-W- Faserlaser kann die richtige Wahl sein, wenn Routine-Markierung die Hauptaufgabe ist und die Produktionsgeschwindigkeit bereits ausreicht. Ein 30-W-System wird lohnenswert, wenn zusätzliche Prozessmarge eine reale Einschränkung bei Taktzeit, Gravur oder Arbeitslast löst. Ein 50-W-System wird attraktiver, wenn der Bedarf an Materialabtrag, das Produktionsvolumen und der Durchsatzdruck steigen.
Die Wattzahl ist immer noch nur eine Spezifikation. Wenn die Anwendung empfindlich auf Pulscharakteristik, Feldgröße, Spotverhalten, Fokus, Wärmeeintrag oder Quellenarchitektur reagiert, kann der Wechsel von 20 W auf 30 W oder 50 W das eigentliche Prozessproblem möglicherweise nicht lösen.
Beginnen Sie den abschließenden Maschinenvergleich mit dem Bauteil und der Produktionsanforderung: Material und Oberfläche, erforderliche Markierung, erforderliche Tiefe, Markierungsfläche, Ziel-Taktzeit, Chargenvolumen, Qualitätskriterien und realistisches zukünftiges Arbeitsaufkommen. Wenn diese Eingaben definiert sind, können 20 W, 30 W und 50 W als technische Optionen getestet werden, anstatt als einfache Leistungsstufen im Sinne von “gut, besser, am besten” behandelt zu werden.




