
ファイバーレーザーがお使いのアプリケーションに適したレーザーファミリーであると決まれば、20W、30W、50Wのどれを選ぶかは、どの数値がより強力に見えるかではなく、プロセスの要求に基づいて決めるべきです。主な問いは次のとおりです。 レーザーが各ワークピースに対してどれだけの加工を行わなければならないか、そしてその加工をどれだけ迅速に完了する必要があるかです。.
材料除去が限られ、生産需要が中程度である日常的な識別マークの場合、20Wファイバーレーザーですでに十分な能力を得られることがあります。30Wシステムは、追加のプロセスマージン、より短いサイクルタイム、またはより頻繁な彫刻やアブレーションが必要な場合により有用になります。50Wシステムは、材料除去、繰り返しパス、より高い生産量、またはより厳しいサイクルタイム目標が主要な要件になった場合に正当化しやすくなります。.
20Wは品質の低い選択肢ではなく、30Wが自動的に万能な最良の選択肢になるわけでもなく、50Wはワット数が高いというだけでより良いマークを生み出すわけではありません。. 平均レーザー出力は、プロセスの一部にすぎません。. 。パルス特性、光学系、焦点、スキャンパラメータ、材料の反応、必要な深さ、生産目標のすべてが結果に影響します。.
20W vs 30W vs 50W ファイバーレーザー:手短な答え
3つの出力クラスは、多くのマーキング用途で重複しています。それらの違いは、作業でより多くの材料除去、より短い加工時間、またはより多くの生産余力が必要になるにつれて、より重要になります。.
- 20W: 日常的な識別マーキングが主な作業で、材料除去が限定的で、必要なサイクルタイムをすでに達成できる場合に選択します。
- 30W: より大きなプロセス余裕、定期的な軽度~中程度の彫刻、またはより短い生産サイクルが必要な場合は、一段上のモデルを選びます。
- 50W: 繰り返しの材料除去、より深い彫刻、厳しいサイクルタイム目標、またはより高い生産スループットが実際の制約条件である場合に検討してください。
| 判断要件 | 20W | 30W | 50W | なぜ重要か |
|---|---|---|---|---|
| 通常の表面マーキング | 有力候補 | 有力候補 | 多くの場合、プロセスが必要とする以上の能力がある | マークがすでに品質とサイクルタイムの目標を満たしている場合、より高いワット数はほとんど追加効果をもたらさない |
| わずかな材料除去 | サイクルタイムが許容できる場合に可能 | より大きなプロセスマージン | より大きなスループットマージン | 除去需要により、利用可能なパワーがより重要になる |
| 深いまたは繰り返しのエングレービング | 可能だが、より多くの時間またはパスを要する場合がある | 中程度の除去ワークロードにより適している | 要求の厳しい除去ワークロードに対して、より有力な候補 | 彫刻では、表面改質だけでなく、繰り返しの材料除去が必要である |
| 厳しいサイクルタイム目標 | より低いスループット余裕度 | 追加の余裕 | より高い潜在的スループット | 同じ許容可能なマークを、より短い秒数で生成する必要があるかもしれない |
| より高い生産量 | 十分であり得る | 多くの場合、検討する価値がある | レーザー時間が生産上の制約となる場合、正当化される可能性が高い | 部品ごとのわずかな時間短縮も、規模が大きくなると重要になり得る |
| 選ぶ主な理由 | 不必要な過剰仕様を伴わない、十分な能力 | 追加の運用・生産上の余裕 | より高い材料除去またはスループット需要 | 追加のパワーは、測定可能なプロセス上のニーズを解決する場合にのみ価値がある |
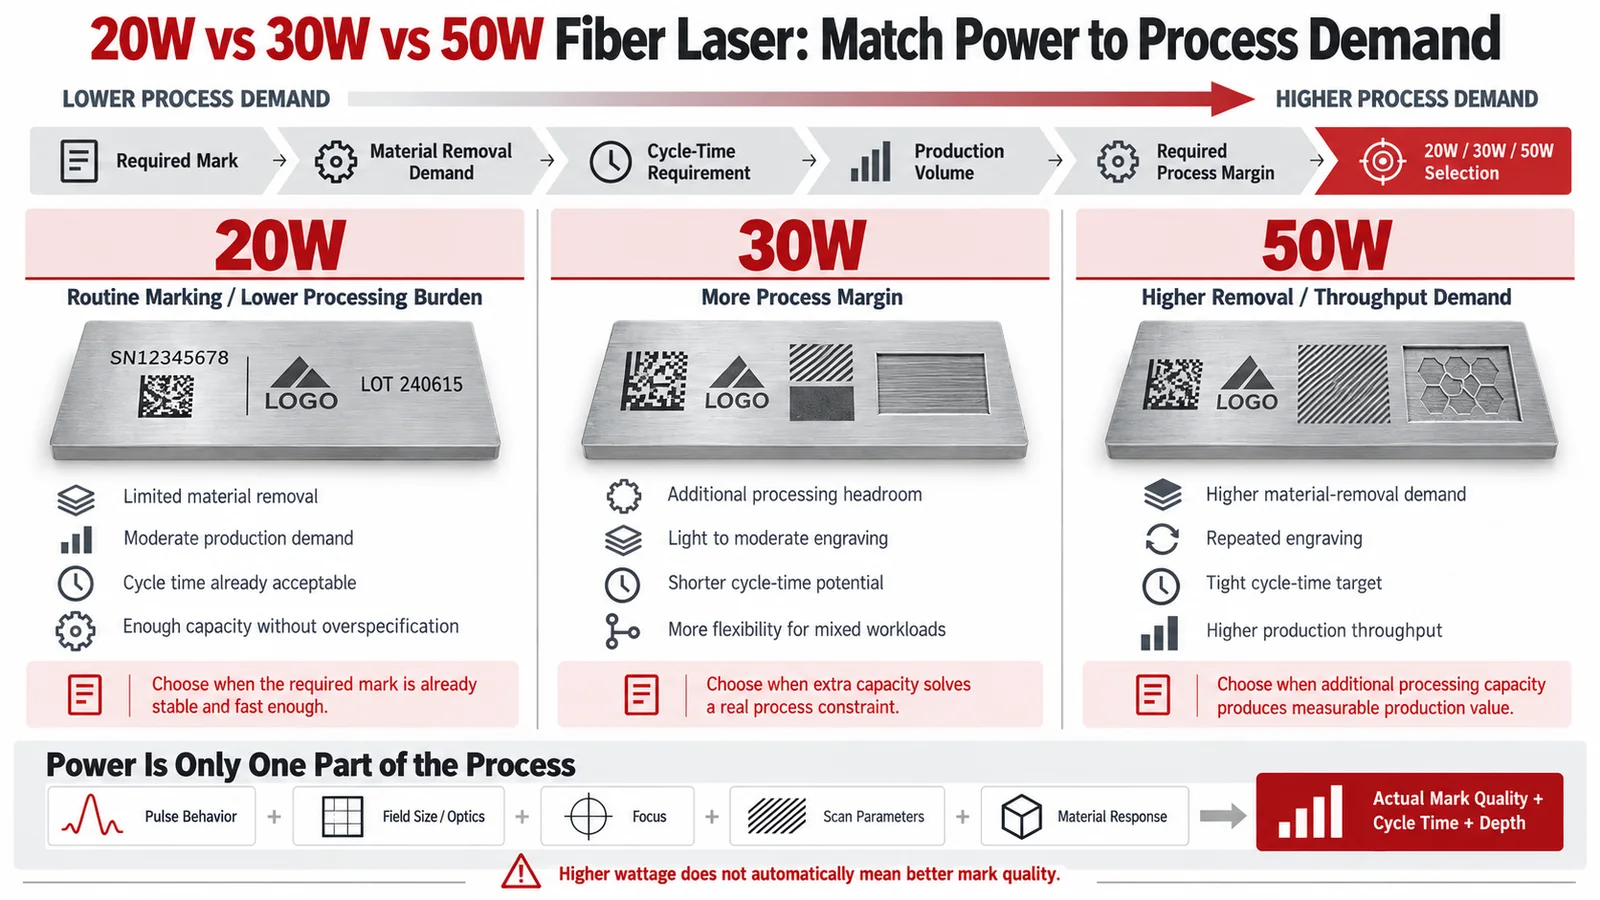
表は出発点として扱い、能力の限界として扱わないでください。20Wレーザーは一部の彫刻作業を実行でき、50Wレーザーは通常の表面マーキングを実行できます。重要なのは、追加の出力が実際のジョブで測定可能な利点を生み出すかどうかです。.
20W、30W、または50Wは実際には何を意味するのか?
ワット数は平均レーザー出力を表す
パルスファイバーレーザーでは、20W、30W、または50Wという定格は主に公称平均出力を表します。これは、時間の経過とともにどれだけのレーザーエネルギーを供給できるかを示しますが、そのエネルギーがワークピースに正確にどのように供給されるかは示しません。.
一定の繰り返しレートで動作するパルス光源の場合、有用な簡略化された関係は次のとおりです:
平均出力 = パルスエネルギー × 繰り返しレート。.
したがって、50W光源が20W光源の2.5倍のエネルギーを持つ個々のパルスを生成すると想定すべきではありません。より高い平均出力は、パルスエネルギー、繰り返しレート、パルス幅、および光源設計の異なる組み合わせに由来する可能性があります。.
実際には、20W、30W、50Wの産業用ファイバー光源は、最大パルスエネルギーが同程度であっても、異なる繰り返し周波数範囲を使用することがあります。光源ファミリーによっては、パルス幅を調整できるものもあります。ワット数は重要な仕様ですが、レーザーパルスを完全に説明するものではありません。
同じワット数でも2台のレーザーの挙動が異なる理由
どちらも「30Wファイバーレーザー」として販売されている2台の機械であっても、加工ウィンドウが明らかに異なることがあります。関連する違いには以下が含まれます:
- パルスエネルギー;
- パルス幅;
- 繰り返し周波数;
- ピーク出力;
- ビーム品質;
- ビーム径と光学構成;
- 利用可能なマーキングフィールドと焦点距離;;
- スキャン速度とハッチ戦略;;
- 焦点精度。.
これは特に次の場合に重要です 従来のQスイッチファイバーレーザーとMOPAファイバー光源の比較. ジョブがパルス幅制御、入熱、色形成、または狭い表面応答ウィンドウに依存している場合、平均パワーを増やしても実際のプロセス要件に対応できないことがあります。.
公正な20W、30W、50Wの比較では、光源アーキテクチャ、光学系、基本的な機械構成をできるだけ同様に保ってください。候補の1つが異なるパルスアーキテクチャまたは実質的に異なるフィールドレンズを使用している場合、そのテストはワット数だけでなく完全なレーザーシステムを比較していることになります。.

本当の問い:マークを形成できるのか、それとも十分な速さで形成できるのか?
出力を選ぶ前に、2つの問いを切り分けてください:
- レーザーは必要なマークを形成できますか?
- 必要な深さ、品質、サイクルタイム、生産量でそのマークを形成できますか?
あるプロセスは最初のテストに合格しても、2番目のテストでは不合格になることがあります。.
表面マーキングは通常、より少ない材料除去で済む
多くの産業加工案件は主に識別タスクです。ロゴ、シリアル番号、部品番号、QRコード、データマトリックスコード、銘板、トレーサビリティマークなどが含まれます。材料とマーキング機構によっては、これらの作業では比較的少ない材料除去しか必要としない場合があります。.
20Wシステムがすでに必要なマークを安定して生成できる場合、30Wや50Wに移行しても、結果が自動的に高精度になったり読みやすくなったりするわけではありません。主な潜在的利点は通常、プロセスマージンと処理時間の短縮です。.
したがって、「20Wでこの材料にマーキングできるか?」は最初の問いにすぎません。複数の出力クラスが同じロゴやコードを作成できる可能性があります。生産において、より重要な問いは、低出力のシステムがそれを作成できるかどうかです 十分に速く、かつ安定して.

材料除去がパワーの決定を変える
加工が表面改質から物理的な材料除去へ移行するにつれて、出力はより重要になります。.
彫刻、繰り返しアブレーション、凹部コード、およびより深い空洞では、表面のみを改質するのではなく、材料を除去する必要があります。必要な深さが増すにつれて、プロセスにはより多くのパス、より低い走査速度、より狭いハッチ間隔、または異なるパラメータ戦略が必要になる場合があります。これらはすべて処理時間を増加させる可能性があります。.
より高い平均出力は有用な追加処理能力を提供できますが、彫刻深さは依然としてワット数だけでは予測できません。20Wレーザーは適切な条件下で金属を除去できますが、最適化が不十分な50Wプロセスでは依然として悪い結果しか得られない可能性があります。.
公開された Trotec ステンレス鋼深彫り例 レーザー出力が固定されていても、パラメータ戦略がどれほど重要になり得るかを示しています。同じ20W MOPAレーザーをF-160レンズで5 × 5 mmの領域に使用し、約200 μmの彫刻深さを目標とした場合、時間最適化プロセスでは112秒が必要でしたが、品質最適化プロセスでは375秒が必要でした。これらの数値は普遍的な20Wの彫刻速度ではなく、同じ公称出力でも表面品質要件、パス戦略、速度、周波数が処理時間をどれほど大きく変え得るかを示しています。.
30Wまたは50Wではどれだけ速くできるか?
プロセスが活用できる場合、より高い出力はサイクルタイムを短縮できる
20Wから30Wまたは50Wへ移行するよくある理由は、低出力レーザーが部品にマーキングできないからではありません。生産目標に対して許容できる結果を出すのに時間がかかりすぎるからです。.
Laseraxはアルミニウムのマーキングテストを公開しました それは有用な例を提供しています。同社のチームは、アルミニウム380およびアルミニウム6061向けに繰り返し周波数、線間隔、パルスエネルギー、走査速度、焦点スポットサイズ、充填戦略を最適化しました。10 × 10 mmの特定の16 × 16 Data Matrixコードについて、報告されたマーキング時間は次のとおりでした:
| 試験した出力 | 公開されたマーキング時間 |
|---|---|
| 20W | 5.25秒 |
| 30W | 3.62秒 |
| 50W | 2.37秒 |
そのテストでは、より高い出力によりマーキング時間が大幅に短縮されました。この数値は、他のファイバーレーザー加工に適用できる普遍的な速度比を定義するものではありません。.
これらはLaseraxが公開した結果であり、Zhuoruiのテストデータでも、保証された機械仕様でもありません。定義された条件下でスループットがどのように変化し得るかの例として有用です。材質、必要なコントラスト、彫刻深さ、マーキングフィールド、光源特性、コード形状、またはプロセスパラメータを変更すると、結果も変わる可能性があります。.
速度が固定倍率で増加しない理由
50Wの機械は、公称平均出力が2.5倍高いというだけの理由で、自動的に20Wの機械より2.5倍速いわけではありません。.
実際の処理時間は以下に依存します:
- マーク形状および塗りつぶし領域;
- 必要な深さまたはコントラスト;
- 材料および表面状態;
- パルス特性;
- 繰り返し周波数;
- 走査速度;
- ハッチ間隔;
- パス数;
- レンズおよびマーキングフィールド;
- フォーカス位置;
- 完成したマークの合格基準。.
実務上の要点はシンプルです: より高い利用可能パワーが加工時間を短縮できるのは、材料とプロセスがその追加能力を生産的に活用できる場合に限られます。.
20Wファイバーレーザーが最も適しているのは、どのような場合ですか?
20Wファイバーレーザーは、これら3つの出力クラスの中で最も低いというだけで退けられるのではなく、作業の要件に照らして判断されるべきです。.
主な作業が日常的な識別マーキングで、材料除去が限定的で、生産量が中程度であり、必要なマークが利用可能なサイクルタイム内で既に形成できる場合は、理にかなった選択となり得ます。.
20Wは、次の場合に真剣に検討する価値があります:
- 作業が主にシリアル番号、ロゴ、コード、標準的なトレーサビリティマークである場合;;
- 彫刻またはコーティング除去が限定的である場合;;
- 要求の厳しい深彫り要件がない場合;;
- サイクルタイムが既に生産目標を満たしている場合;;
- バッチサイズが追加のスループット能力を正当化しない場合;;
- このプロセスは、より低い出力レベルで安定したパラメータウィンドウを有しています。.
重要な問いは:
20Wのままでいた場合、どの測定可能な要件が満たされなくなるでしょうか?
サイクルタイム、材料除去、プロセスマージン、またはより多くの処理能力を必要とする現実的な将来のワークロード要件が存在しない場合、より高いワット数へ移行しても実用的な見返りはほとんど得られない可能性があります。.
20Wシステムでも彫刻は可能です。除去量や深さが増すにつれて、この問題はますます経済的なものになります:追加のパスとより長い処理時間が必要になると、より高出力のシステムがより魅力的になり得ます。.
30Wにステップアップする価値があるのは、どのような場合か?
20Wではなく30Wを選ぶ主な理由は、30Wが突然まったく異なる金属群を扱えるようになるからではありません。多くの用途では、この2つの出力レベルは基本的なマーキング能力において重複しています。.
30Wが主に追加するものは より大きなプロセスマージン.
30Wシステムがより魅力的になるのは、次のような場合です:
- 20Wプロセスが許容可能なサイクルタイムの限界に近づいている場合;;
- 軽度または中程度の彫刻が定常的な要件になりつつある場合;;
- ジョブで繰り返しアブレーションまたは複数回のパスが必要な場合;;
- バッチサイズが大きくなっている場合;;
- 混在した生産ジョブでより高い運用柔軟性が求められる場合;;
- 現実的な将来の需要がより高いスループットを必要とする可能性が高い場合。.
そのため、30Wは有用な中間出力クラスとなりますが、すべての購入者にとって自動的に最もコストパフォーマンスに優れた選択肢になるわけではありません。追加の能力は、実際の生産上または加工上の制約を解決する場合にのみ意味を持ちます。.
20W機がマーク品質とサイクルタイムの要件を、余裕のあるプロセスマージンで既に満たしている場合、30Wにしても経済性は実質的に変わらない可能性があります。彫刻負荷や生産量がすでに相当大きい場合、30Wと50Wの差は、20Wと30Wの差よりも重要になる可能性があります。.
50Wがより良い選択になるのは、どのようなときですか?
50Wファイバーレーザーは、アプリケーションがその追加の加工能力を実際に活用できる場合により適しています。.
より高い材料除去需要
彫刻負荷の高いアプリケーション は、50Wを検討すべき最も明確な理由の1つです。より深い窪み、繰り返しの材料除去、大幅なコーティング除去、または多数回のパスを要するマークは、かなりのレーザー時間を消費する可能性があります。.
プロセスが表面を変化させることから材料を物理的に除去することへ移行するにつれて、スループットがより重要になります。より高出力の光源は、必要な深さ、表面品質、処理時間の間のトレードオフを軽減する可能性があります。.
特定の彫刻深さを超えると50Wが必要になるという普遍的なルールは依然としてありません。材料、光源特性、ビームデリバリ、スキャン戦略、品質要件はすべて結果の一部であり続けます。.
より厳しいサイクルタイム目標
プロセスは技術的に成功していても、時間がかかりすぎるため生産には適さないことがあります。.
許容できるコードが20Wで数秒かかる一方で、生産ステーションがはるかに短いサイクルを必要とする場合、追加の出力には直接的な経済的価値がある可能性があります。有用な指標は最大スキャン速度ではありません。必要なのは、生成するために必要な時間です 合格マーク.
これには、指定されたコントラスト、深さ、エッジの鮮明さ、可読性、表面状態を満たすために必要なすべてのパスと処理ステップが含まれます。.
生産スループットの向上
生産量は、わずかなサイクルタイム改善であってもその価値を左右します。.
1~2秒の短縮は、時折のバッチではそれほど重要ではないかもしれません。同じ短縮でも、何千もの部品を処理する場合や、レーザーマーキングが生産ラインのボトルネックになっている場合には、大きな意味を持つことがあります。.
そのため、50Wは次のように扱う方が適切です 生産能力の判断 単に20Wまたは30Wマーカーのより強力なバージョンとしてではなく。.
より高いワット数が問題を解決しないのは、どのような場合か?
出力を上げることが役立つのは、処理能力の不足が実際の制約である場合だけです。よくあるマーキングの問題のいくつかは、別の原因から生じます。
パルス特性が制限要因となる場合
アプリケーションがパルス幅、ピーク出力、熱入力、または特定の表面反応に大きく依存している場合、30Wから50Wへ移行しても、実際の要件を満たせない可能性があります。
これは、標準的なQスイッチ式ファイバー光源とMOPAアーキテクチャを比較する場合に特に重要です。MOPAシステムは、より広いパルス幅と周波数の制御を提供できるため、一部の表面に敏感なプロセスでは、単純な平均出力の増加よりも重要になる場合があります。
したがって、制御された色形成、熱に敏感な表面、または狭いプロセスウィンドウを伴う用途では、公称ワット数だけでなく、光源の挙動によっても評価する必要があります。
光学系またはフィールドサイズが制限要因となる場合
光学系の構成も、プロセスを同じくらい大きく変える可能性があります。
A より大きなマーキングフィールド 一般的に、異なる光学系のセットアップが必要となり、ワークピース上でのスポットサイズとエネルギー分布が変化します。同じ50W光源を使用していても、異なるフィールドレンズを備えた2台のマシンが同一の挙動を示すことは期待できません。.
マークが薄く見える場合や、期待した結果に達しない場合に、フィールドサイズ、フォーカス、スポット特性、作動距離を確認せずに光源パワーを上げても、本当の問題を覆い隠すだけかもしれません。.
目標がスループットではなくマーク品質である場合
より高いワット数をより高い精度と混同すべきではありません。.
微細な文字、シャープなコードエッジ、制御された熱入力、滑らかな彫刻面、再現性のあるコントラストは、完全な光学系とプロセスのセットアップに依存します。適切に構成された低出力レーザーは、不適切なパラメータで稼働している高出力マシンよりも良好な結果を生み出すことができます。.
より高いワット数は、より多くの利用可能な処理能力をもたらします。それが自動的に、より良いマーク品質をもたらすわけではありません。.
作業に適したファイバーレーザー出力の選び方
汎用的な材料チャートから出力を選ぶのではなく、実際の生産要件から始め、順を追って検討してください。.
ステップ1:必要なマークを定義する
レーザーではなく、結果から始めましょう。.
次のいずれが必要かを指定してください:
- 読み取り可能な識別マーク;
- 高い視覚的コントラスト;
- QRコードまたはデータマトリックスコード;
- コーティング除去;
- 表面テクスチャリング;
- 浅い彫刻;
- 規定の彫刻深さ;
- 特定の下流工程または使用条件に耐えなければならないマーク。.
求められる結果によって、レーザーが実行する必要がある加工作業量が決まります。.
ステップ2:表面改質を材料除去から分離する
どれだけの材料を物理的に除去する必要があるかを尋ねる。.
アプリケーションが主に色、コントラスト、酸化状態、または薄い表面層を変化させる場合、追加のワット数は、繰り返し彫刻やより深い除去の場合ほど大きな利点をもたらさない可能性があります。.
この区別は、特定の金属が特定のワット数を「必要とする」と言うよりも有用です。.
ステップ3:現実的なサイクルタイム目標を設定する
どの機械がより速いかだけを問うのではなく、生産要件を定義してください:
マーキング工程では、1部品あたり何秒まで使えますか?
その目標値がわかれば、サンプル試験によって、20Wがすでにそれを満たしているのか、それとも30Wや50Wが意味のある優位性をもたらすのかを示すことができます。.
ステップ4:生産量を含める
同じマークでも、生産量が異なれば、異なる機械の採用を正当化できます。.
数秒余分にかかる20Wのプロセスは、たまのバッチにはまったく妥当かもしれません。しかし、1日の生産量が多い場合、その数秒は設備稼働率、人手、ライン・バランシング、スループットの制約として積み重なります。.
したがって、出力の選定では、その機械が何を生産できるかだけでなく、どれだけ頻繁に生産する必要があるかも考慮すべきです。.
ステップ5:実際に必要なプロセス余裕度を決める
追加の能力は、次の場合に役立ちます:
- 部品の表面が異なる場合;;
- マーク深さが後で深くなる可能性がある場合;;
- バッチ量の増加が見込まれる場合;;
- 機械が複数の異なるジョブを処理する場合;;
- 将来のプロジェクトでより多くの材料除去が必要になる可能性が高いです。.
しかし、漠然とした「将来対応」は、入手可能な最高ワット数を購入する強い理由にはなりません。追加の能力は、現実的な将来の制約に備えるときに、より価値があります。.
ステップ6:ワット数のラベルだけでなく、実際のレーザー光源を比較する
選択肢が1つか2つの出力レベルに絞られたら、実際の光源と光学仕様を比較してください。.
関連する質問には次のものがあります:
- 光源はQスイッチ方式ですか、それともMOPAですか?
- 利用可能なパルスエネルギーの範囲はどれくらいですか?
- 利用可能な繰り返し周波数範囲はどれくらいですか?
- パルス幅は固定ですか、それとも調整可能ですか?
- 指定されているビーム品質は何ですか?
- どのフィールドレンズとマーキングエリアが使用されますか?
- 実材料で実証されているプロセスウィンドウは何ですか?
この比較により、よくある調達上の誤りを避けられます。それは、ワット数と価格だけで機械を選び、その電力が実際にどのように使えるかを決める仕様を無視してしまうことです。.
候補に挙がった機械が異なる光源アーキテクチャ、パルス仕様、またはフィールドレンズを使用している場合は、それらの違いを記録します。その結果は システムレベルの比較, であり、ワット数だけが性能差の原因であることの証明ではありません。.
実際の部品で20W、30W、50Wをいつテストすべきですか?
アプリケーションが明確に1つの出力クラスに適合する場合、3つすべてをテストする必要はないかもしれません。しかし、2つの構成の間で選択が残る場合は、通常、別の仕様書を比較するよりも、管理されたサンプルテストの方が有用です。.
サンプルテストが特に役立つのは、次の場合です:
- 深い彫刻または繰り返し彫刻;
- 厳しいサイクルタイム要件;
- コーティングまたは表面処理が施された金属表面;
- 特殊な合金または表面仕上げ;
- 小型の高密度QRコードまたはData Matrixコード;
- 厳格な外観基準または寸法基準が求められる用途。

各機械は、 同じ要求される結果と比較して評価してください。すべてのレーザーを任意の最大設定で運転して比較するのではありません。ワークピース、マーク形状、マーキング領域、および合格基準を一定に保ちながら、各候補機をその同じ目標に合わせて最適化できるようにします。異なる出力クラス間で同一の速度、周波数、ハッチ、またはパス設定を強制すると、人為的な比較結果を生む可能性があります。
少なくとも以下を記録してください:
- マークの可読性とコントラスト;
- 彫刻深さ;
- サイクルタイム;
- パス数;
- エッジの鮮明さ;
- 熱影響や変色;
- 加工後の表面状態;
- 複数部品間の再現性。
30Wと50Wの両方が許容できるマークを生成する場合、50Wが自動的に優れた購入選択肢になるわけではありません。判断は、その測定されたサイクルタイムまたはプロセスマージンの優位性が、より高い構成を正当化するほど十分に大きいかどうかにかかっています。.
どの出力を選ぶべきか?
良い選択基準は次のとおりです:
実際のアプリケーションに対して十分なプロセスマージンを確保しつつ、必要なマーク、深さ、サイクルタイム、生産量を確実に達成できる最低の出力クラスを選びましょう。.
20Wのプロセスが許容サイクルタイムの限界に近づいている場合; ファイバーレーザー ルーチンのマーキングが主な作業で、生産速度がすでに十分な場合には、適切な選択になり得ます。追加のプロセスマージンが実際のサイクルタイム、彫刻、または作業負荷の制約を解決する場合、30Wシステムは価値があります。材料除去の要求、生産量、スループットへの圧力が高まるにつれて、50Wシステムはより魅力的になります。.
ワット数は依然として一つの仕様にすぎません。アプリケーションがパルス特性、フィールドサイズ、スポット挙動、焦点、入熱、または光源アーキテクチャに敏感な場合、20Wから30Wや50Wに移行しても、実際のプロセス問題を解決できない可能性があります。.
最終的な装置の比較は、部品と生産要件から始めてください: 材料と表面、必要なマーク、必要な深さ、マーキング領域、サイクルタイム目標、バッチ量、品質基準、および現実的な将来の作業負荷。. それらの入力が定義されていれば、20W、30W、50Wは、単純な「良い、より良い、最良」という出力レベルとして扱うのではなく、エンジニアリング上の選択肢として検証できます。.




