
Aplicações Médicas e Odontológicas
Marcação a Laser para Componentes de Implantes Médicos
Identificadores permanentes de UDI, lote, série e tamanho em componentes de implantes ortopédicos e odontológicos — revisados quanto à rastreabilidade, ao impacto no material e às exigências regulatórias, e então validados por meio do processamento pelo qual o implante realmente passa.
- Identificadores UDI-DI / UDI-PI, de lote, de série e de tamanho em componentes pequenos
- Revisão do impacto no material para peças de titânio, aço inoxidável e polímero que suportam carga
- Validação com amostra em primeiro lugar por meio da rota real de processamento a jusante e esterilização
Resposta Rápida
Marcação a Laser para Componentes de Implante: Rastreabilidade em Superfícies Minúsculas que Suportam Carga
Componentes de implante — parafusos ortopédicos, placas de trauma, hastes de quadril, pilares dentários e dispositivos relacionados — podem ser marcados a laser com identificadores permanentes, como dados UDI, números de lote e de série, e marcadores de tamanho ou direção. A pergunta útil não é simplesmente se um laser consegue fazer uma marca. O projeto precisa definir por que o componente é marcado, qual conteúdo deve caber, quais condições de material e superfície controlam o resultado, qual resultado será aceito, como a peça será posicionada e manuseada, qual rota de laser deve ser testada primeiro e como o resultado da amostra determinará a configuração de produção.
Esta página acompanha essa decisão desde a definição da aplicação até o compromisso com o equipamento: por que os componentes de implante são marcados, o que costuma ser marcado, quais variáveis controlam o resultado, o que uma marca bem-sucedida deve alcançar, como a geometria e o manuseio da peça afetam a estação de trabalho, qual rota de laser entra no primeiro teste, o que pode falhar, como a marca passa para a produção, como a amostra é aceita e como o resultado do teste aceito é mapeado para a configuração final da máquina. Detalhes da resposta do material pertencem às páginas de material; a engenharia do sistema de dados UDI pertence às páginas de UDI e de integração de dados; os modelos de máquina pertencem às páginas de produto.
Por Que Marcar
Por que os componentes de implantes médicos são marcados?
A marcação de componentes de implantes é usada quando a peça física precisa de uma identidade durável que possa permanecer conectada aos registros de fabricação, qualidade e do dispositivo. O motivo da marcação deve ser definido antes do formato do código ou da fonte de laser, porque um identificador de rastreabilidade, uma marca de tamanho ou orientação e um requisito de UDI no nível do dispositivo não criam a mesma tarefa de conteúdo, verificação ou documentação.
| Motivo da marcação | O que a marca precisa fazer | Implicação para o projeto |
|---|---|---|
| Rastreabilidade de fabricação e de lote | Vincular o componente físico ao lote, ao número de série ou aos registros de produção | Dados controlados, posicionamento repetível e retenção de registros podem ser necessários |
| Identificação da peça | Mostrar tamanho, tipo, orientação ou outras informações do dispositivo no componente | Área disponível e legibilidade humana tornam-se restrições primárias |
| UDI / identificação regulatória quando aplicável | Conter as informações exigidas do dispositivo e de produção no portador especificado | Escopo regulatório, formato do símbolo e critérios de verificação devem ser definidos antes da validação do processo |
| Identificação da marca ou do fabricante | Adicione um logotipo ou marca do fabricante durável sem comprometer a superfície do dispositivo | A aparência importa, mas o impacto no material e o posicionamento continuam fazendo parte da aceitação |
Comece pelo propósito da marcação, não pela máquina. Depois que o proprietário do projeto tiver definido por que a peça precisa de uma marca permanente, o engenheiro de marcação poderá traduzir essa necessidade em requisitos de conteúdo, tamanho, posicionamento, verificação e validação.
O que é marcado
O que normalmente é marcado em componentes de implante?
Depois que o propósito da marcação for definido, especifique o conteúdo exato, o formato do código, o tamanho e o posicionamento que devem caber no componente. Essas entradas determinam quanta área útil de marcação é necessária e o que a etapa de verificação posterior deve avaliar; elas devem ser fixadas antes de comparar rotas de fibra, MOPA ou UV.
Tipos de componentes e conteúdo típico da marcação
| Categoria de componente | Exemplos típicos | Conteúdo típico da marcação |
|---|---|---|
| Ortopedia e trauma | Parafusos ósseos, placas, hastes intramedulares, hastes de quadril, cabeças esféricas, cúpulas acetabulares | UDI-DI / UDI-PI, números de lote e de série, tamanho, marcadores de torque ou direção, logotipo |
| Odontologia | Implantes dentários, pilares, cicatrizadores, estruturas de ponte, guias de broca | Código de tamanho e tipo do implante, número de lote, logotipo, ocasionalmente componentes UDI |
| Coluna vertebral e outros dispositivos de suporte de carga | Parafusos pediculares, hastes, gaiolas intersomáticas | Tamanho, lote, série, marcadores de orientação, logotipo |
Marcação em rótulo versus marcação direta na peça
Um sistema UDI normalmente inclui um suporte no rótulo ou na embalagem. Se o próprio dispositivo também deve conter um UDI permanente é determinado pela regra do mercado-alvo; o status de implante, por si só, não aciona um requisito de marcação direta. Nos Estados Unidos, a FDA 21 CFR 801.45 aplica o requisito de marcação direta a dispositivos que devem conter um UDI no rótulo e se destinam a mais de um uso e a serem reprocessados antes de cada uso. O MDR da UE, da mesma forma, estabelece requisitos de suporte UDI no nível do dispositivo para dispositivos reutilizáveis, sujeitos a exceções estabelecidas. Para um projeto de implante, a equipe regulatória do fabricante deve primeiro confirmar se uma marcação direta no nível do dispositivo é exigida ou de outra forma desejada; o trabalho do engenheiro de marcação é, então, tornar essa marca especificada tecnicamente viável e legível. A página de marcação UDI abrange a estrutura de dados por trás desses identificadores.
O espaço é a primeira restrição
As superfícies de marcação de implantes costumam ser muito pequenas — um flanco de parafuso, um colo de haste, uma borda de cúpula —, então a questão prática não é “o que queremos imprimir”, mas “o que cabe na área plana ou levemente curvada disponível em um tamanho legível”. Em componentes pequenos de titânio, o tamanho utilizável do Data Matrix deve ser estabelecido na peça real: área disponível, tamanho do módulo, resposta do material, qualidade do feixe, foco e geometria afetam se o código pode ser verificado com confiabilidade.
Quando a marcação direta na peça não é a resposta certa
A marcação direta a laser é o caminho certo quando o dispositivo precisa de um identificador permanente no próprio componente. Ela não é automaticamente o caminho certo quando a superfície disponível não consegue conter um código legível em um tamanho utilizável, quando se espera que a cadeia de tratamento posterior remova ou danifique qualquer marca de superfície, ou quando as regras do mercado-alvo para a categoria do dispositivo permitem a identificação apenas no rótulo ou na embalagem. Nesses casos, a avaliação deve recorrer a um caminho de identificação por rótulo ou embalagem — a marcação direta deve ser escolhida porque o dispositivo precisa dela, não porque ela está disponível.
Rotas de aplicação relacionadas: marcação de instrumentos cirúrgicos abrange instrumentais cirúrgicos reutilizáveis, marcação de instrumentos odontológicos abrange instrumentais odontológicos reutilizáveis, e componentes plásticos médicos abrange peças de dispositivos poliméricos, nas quais se aplicam diferentes restrições térmicas.
Entrada Regulatória
Como os requisitos de marcação direta na peça da UDI afetam componentes de implante
Projetos de marcação de implantes têm uma dimensão de conformidade que molda o conteúdo da marcação, o grau de verificação e a documentação. Esta página fornece o contexto de engenharia; não constitui aconselhamento jurídico ou regulatório, e a determinação final para um dispositivo específico pertence à equipe regulatória do fabricante para o mercado-alvo.
Como os requisitos de UDI se traduzem em trabalho de marcação
- UDI-DI e UDI-PI: o Identificador de Dispositivo identifica o modelo e o fabricante; o Identificador de Produção carrega dados de lote, número de série, validade ou similares. Ambos devem constar no portador da UDI quando exigido, e a separação é importante para o fluxo de dados.
- Marcação direta: o status de implante por si só não determina se uma marca UDI no nível do dispositivo é exigida. O fabricante deve confirmar a regra aplicável do mercado-alvo, a classificação do dispositivo, as condições de reutilização ou reprocessamento quando relevantes, e quaisquer exceções disponíveis antes que o processo a laser seja especificado.
- Formato legível por máquina: o formato do portador segue os requisitos aplicáveis da agência emissora e do mercado. O GS1 DataMatrix é uma rota AIDC comum para marcação direta de dispositivos médicos, enquanto informações legíveis por humanos são incluídas quando a especificação aplicável exige ou oferece suporte a isso. Para marcas diretas em peças, a verificação deve usar o método de qualidade 2D e DPM aplicável — incluindo ISO/IEC 15415 e ISO/IEC 29158 quando relevantes — e a marca deve permanecer legível após o processamento real pelo qual o dispositivo passa.
- Validação de processo: quando o sistema de qualidade do fabricante exige que o processo de marcação seja validado, a qualificação pode ser estruturada como IQ/OQ/PQ ou outra abordagem de validação documentada apropriada a esse processo, com parâmetros controlados e critérios de aceitação definidos.
| Entrada regulatória | O que isso determina | Onde isso é confirmado |
|---|---|---|
| Estrutura UDI-DI / UDI-PI | Conteúdo de dados e estrutura do código | Página de marcação UDI; regras da agência emissora (ex.: GS1) |
| Requisito de marcação direta | Marca direta no nível do dispositivo vs. somente rótulo | Equipe regulatória do fabricante / regra do mercado-alvo |
| Qualidade do símbolo 2D / DPM (ISO/IEC 15415; ISO/IEC 29158 quando aplicável) | Método de verificação, iluminação e grau de aceitação | Especificação da agência emissora; procedimento atual do verificador e normas aplicáveis |
| Validação / qualificação de processo | Parâmetros controlados, critérios de aceitação e qualificação documentada quando exigida | Sistema de qualidade do fabricante e estrutura regulatória aplicável |
Consequência prática antes dos ensaios a laser: confirme se a marcação direta é necessária, qual suporte/conteúdo deve ser aplicado, como o código será verificado e quais expectativas de validação/documentação se aplicam. Esses requisitos tornam-se entradas para a definição do resultado-alvo e o plano de teste de amostras. Quando a produção também precisa de geração controlada de códigos, registro de resultados ou conectividade de sistema, a solução de rastreabilidade e integração de dados cobre essa camada do sistema.
Variáveis de Resultado
O que determina o resultado da marcação a laser em um componente de implante?
O resultado é controlado por uma combinação da peça, da especificação da marcação e do processo de produção. Apenas o nome do material não é suficiente para selecionar uma máquina: dois componentes feitos da mesma liga podem exigir janelas de parâmetros diferentes quando o acabamento superficial, o tamanho do código, a curvatura ou o tratamento posterior mudam.
| Grupo de variáveis | Entradas a definir | O que elas mudam |
|---|---|---|
| Material e superfície | Grau do material ou formulação do polímero, acabamento, cor/revestimento, anodização, jateamento, ataque químico, passivação ou outro estado de tratamento | Absorção, mecanismo de contraste, janela térmica, questões de resposta superficial e de durabilidade |
| Especificação da marcação | Conteúdo de texto ou Data Matrix, tamanho do símbolo/módulo, contraste exigido, profundidade, se houver, posicionamento e critérios de verificação | Requisitos de tamanho do ponto, campo, qualidade do feixe e janela de processo |
| Geometria e apresentação | Área plana, cilíndrica ou curva; faixa de marcação disponível; variação de altura; orientação; limites de contato do dispositivo de fixação | Estabilidade de foco, necessidade de rotação/3D/visão, projeto de fixação e repetibilidade |
| Processo a jusante | Etapas de limpeza, passivação, revestimento e esterilização que realmente se aplicam ao dispositivo | Se contraste, legibilidade e condição da superfície permanecem aceitáveis após o processamento |
| Condições de produção | Tamanho do lote, método de carregamento, frequência de troca, verificação, tratamento de rejeições e registro de dados | Layout da estação de trabalho, nível de automação, integração de software/dados e fluxo de trabalho do ciclo |
Uma solicitação de cotação (RFQ) ou solicitação de amostra útil, portanto, descreve a peça e o processo reais, não apenas “marcação de implante de titânio”. No mínimo, forneça o estado do material/superfície, o conteúdo da marcação e a área disponível, a geometria e a condição de carregamento, o resultado exigido, o processo subsequente, o volume de produção e o requisito de verificação.
Revisão de Impacto no Material
Por que a marcação de implantes é diferente: a restrição de impacto no material
Marcar um implante não é o mesmo que marcar uma peça metálica comum. O componente suporta carga, é sensível à corrosão e pode permanecer no corpo por anos. A marcação a laser concentra energia na superfície; a questão é o que essa energia altera e se a alteração é aceitável para o dispositivo pretendido. Esta é a revisão de impacto no material, e é por isso que projetos de marcação de implantes normalmente incluem um engenheiro de materiais ou de processos, não apenas um fornecedor de laser.
O que “impacto no material” significa para implantes
- Entrada térmica: todo processo de marcação deposita calor localmente. Em metais, o resultado pode variar de uma marca de contraste baseada em oxidação até fusão, recristalização ou tensão residual, dependendo dos parâmetros de pulso e da estratégia de varredura.
- Química da superfície: no titânio, o recozimento a laser controlado cria uma fina camada de óxido que produz a marca de contraste escura. O óxido está quimicamente relacionado à própria camada passiva do titânio, mas a espessura e a cobertura são controladas pelo processo — é por isso que as janelas de parâmetros importam mais do que a potência bruta.
- Comportamento mecânico e de corrosão: calor excessivo ou rugosidade superficial indesejada podem levantar questões sobre fadiga, fretting ou corrosão por frestas em implantes de suporte de carga. Se uma marca específica é aceitável é um julgamento de engenharia no nível do dispositivo que uma página não pode garantir.
- Sequência de tratamento de superfície: se a marca é aplicada antes ou depois de anodização, jateamento de esferas, ataque ácido, revestimento de HA ou outro tratamento de superfície, isso altera tanto o contraste alcançável quanto a durabilidade da marca.
Pontos de revisão de material por família
| Família de materiais | Pontos de revisão nesta página | Resposta detalhada |
|---|---|---|
| Titânio e ligas de Ti | Marcação escura à base de óxido, controle de aporte térmico, pontos de revisão de fadiga e corrosão | Marcação a laser em titânio — página do material |
| Aço inoxidável | Marcas de contraste por recozimento, compatibilidade com passivação, revisão de corrosão | Marcação a laser em aço inoxidável — página do material |
| Ligas de alto ponto de fusão (p. ex., cobalto-cromo) | Maior energia necessária, gerenciamento térmico, contraste alcançável | Confirmar na amostra; rota da página do material |
| Polímeros (PEEK e plásticos médicos) | Baixo orçamento térmico, resposta dependente de aditivos, controle de fumos | Plásticos e polímeros — hub de materiais; página de aplicação de plásticos médicos |
A regra de engenharia importante: o contraste por si só não é o critério de aceitação para uma marca de implante. Uma marca que parece boa, mas está em uma superfície onde o calor alterou o estado do material, pode levar à reprovação em uma revisão do dispositivo. A avaliação deve incluir a resposta do material, a sequência de tratamento de superfície e as etapas de pós-processamento — e as partes dessa avaliação que dependem do grau e do lote específicos precisam de confirmação em nível de amostra.
Resultado Desejado
Qual resultado você deve almejar antes de escolher o laser?
Uma marca de implante bem-sucedida não é definida apenas pela escuridão. O resultado almejado deve combinar legibilidade, aceitação do material/superfície, durabilidade nas etapas posteriores e repetibilidade de produção, para que o teste de amostra tenha uma base clara de aprovação/reprovação.
| Resultado desejado | Pergunta a responder | Como aceitá-lo |
|---|---|---|
| Conteúdo legível exigido | O texto ou Data Matrix cabe na área permitida e permanece legível? | Inspeção visual para texto; o método de verificação/leitura definido para códigos legíveis por máquina |
| Qualidade exigida do código | O portador DPM atende ao requisito de classificação ou legibilidade aplicável do projeto? | Registre o resultado de verificação especificado em condições relevantes para a produção |
| Impacto aceitável na superfície / material | A marcação evita alterações inaceitáveis em superfícies críticas, revestimentos ou na condição do material do dispositivo? | Revisão de material/processo definida pelo fabricante e qualquer inspeção ou teste necessário |
| Sobrevivência às etapas posteriores | A marcação permanece aceitável após as etapas de limpeza, passivação, revestimento ou esterilização que realmente se aplicam? | Repetir a mesma verificação de aceitação após a sequência a jusante especificada |
| Posicionamento e aparência repetíveis | O mesmo resultado pode ser produzido em várias peças sem deriva do dispositivo de fixação ou variação de foco? | Avaliar um conjunto de amostras representativo com o método de fixação/carregamento pretendido |
| Verificação pronta para produção | A produção consegue distinguir aprovado de rejeitado e manter o registro exigido? | Definir verificação, tratamento de rejeitos e registro em log antes que a configuração seja congelada |
O ensaio a laser deve ser projetado em torno dessas condições de aceitação. Se o projeto não definiu o que “bom” significa, comparar fontes de laser ou classes de potência não produzirá uma decisão confiável sobre a máquina.
Geometria, Posicionamento e Manuseio
Como a Geometria, o Posicionamento e o Manuseio das Peças Afetam o Sistema de Marcação
Quando o resultado desejado está claro, a próxima questão é física: onde o código fica, como a peça é apresentada ao laser e como ela permanece na mesma posição de uma peça para outra? A geometria dos implantes é dominada por cilindros, pequenas superfícies curvas e áreas confinadas, enquanto a produção pode variar do carregamento manual peça por peça a bandejas, dispositivos rotativos indexados ou alimentação automatizada. A rota de marcação, portanto, precisa ser projetada como laser + óptica + dispositivo de fixação + movimento + manuseio.
A geometria define o dispositivo de fixação e a rota de movimento
| Geometria | Abordagem de marcação | Requisito principal |
|---|---|---|
| Parafusos e pinos cilíndricos | O eixo rotativo traz a circunferência para o foco; rotação indexada para múltiplas posições | Rotação concêntrica, fixação estável sem danos à superfície |
| Cabeças esféricas e componentes curvos | Dispositivo de fixação de precisão ou microposicionamento; avalie se uma pequena faixa plana pode ser apresentada ao laser | Orientação repetível; revisão de foco dinâmico para áreas fortemente curvas |
| Placas e componentes planos | Dispositivo de fixação plano ou dispositivo com batentes de referência; alinhamento por visão onde o posicionamento varia | Referência repetível, manuseio mínimo de superfícies críticas |
| Áreas muito pequenas ou confinadas | Microdispositivo de fixação, lente de campo pequeno, pré-alinhamento por câmera | Profundidade de foco controlada e apresentação consistente |
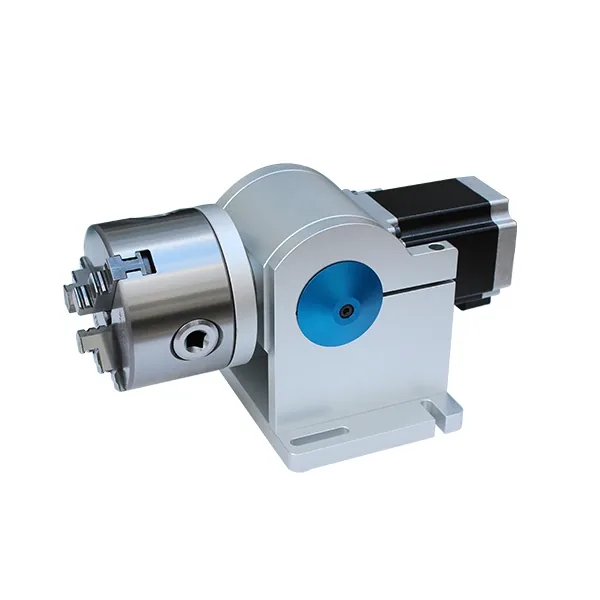
Um mandril rotativo pode segurar e indexar parafusos, pinos e outras peças cilíndricas de modo que a superfície necessária possa ser apresentada de forma consistente sob o cabeçote de marcação. O material do dispositivo de fixação e a força de fixação devem ser selecionados para evitar danos a superfícies críticas de implantes.
Acessório rotativo mostrado como referência de configuração; o tamanho real do mandril, o método de fixação e a posição focal devem ser selecionados para a geometria específica da peça.
O manuseio da peça altera a configuração da estação de trabalho
| Condição de produção | Necessidade de posicionamento / manuseio | Direção de configuração típica |
|---|---|---|
| Peças de baixo volume e alta variedade carregadas uma a uma | Datum rápido e repetível com risco mínimo de setup | Estação de trabalho manual com dispositivo de fixação dedicado ou ajustável e receitas controladas |
| Várias peças idênticas apresentadas em uma bandeja ou berço | Passo, orientação e altura focal repetíveis | Dispositivo de fixação para várias peças; visão apenas onde a tolerância de apresentação exigir |
| As peças chegam em orientação variável | Detectar localização e rotação antes da marcação | Posicionamento guiado por visão, desde que a altura/foco permaneçam controlados |
| Parafuso cilíndrico, pino ou corpo de implante | Manter apresentação concêntrica ao redor da circunferência marcada | Eixo rotativo / rotação indexada com placa ou dispositivo de fixação específico da peça |
| Troca frequente de tamanho ou modelo | Evite o uso incorreto de dispositivo de fixação/receita e reduza a variação de setup | Método de troca definido, identificação do dispositivo de fixação e seleção controlada de parâmetros |
| Componente padronizado de alto volume | Fluxo repetível de alimentação, posicionamento, verificação e rejeição | Avalie o carregamento automático ou uma célula multiestação depois que o próprio processo de marcação for validado |
O manuseio também afeta a qualidade: um processo a laser tecnicamente correto ainda pode falhar em produção quando a fixação varia, uma superfície crítica é tocada, uma peça curva é apresentada em ângulo errado, ou uma troca de tamanho carrega a receita errada. Esses são problemas de projeto de sistema, não motivos para aumentar a potência do laser.
O posicionamento do código é uma decisão de engenharia
Onde o código fica é geralmente um compromisso entre legibilidade e projeto do dispositivo. A prática típica evita zonas de rosca, caminhos primários de carga e superfícies de acoplamento — mas a decisão final de posicionamento pertence ao projeto do dispositivo e à revisão regulatória, e o setup do laser precisa trabalhar com a superfície que o projeto deixa disponível. Quando a área disponível é curva ou inclinada, a solução de marcação deve ser discutida como um sistema (dispositivo de fixação + movimento + laser), não como uma máquina isolada.
Posicionamento por visão ajuda quando peças pequenas chegam em orientação mista; a solução rotativa e circunferencial é responsável pela engenharia geométrica de componentes cilíndricos; a solução para superfícies curvas 3D cobre áreas fortemente curvas. Cada uma delas pertence a uma página de solução dedicada — aqui o ponto é que a própria peça do implante determina qual delas é necessária.
Primeira Rota de Laser
Qual Rota de Laser Você Deve Testar Primeiro para Componentes de Implante?
A fonte de laser para uma tarefa de marcação de implante é escolhida em função do estado do material/superfície, do resultado alvo, do tamanho da marca e da janela térmica permitida — e não pela maior potência disponível. Para componentes metálicos de titânio e de aço inoxidável, uma rota de fibra pulsada costuma ser um primeiro teste prático; vale incluir MOPA quando uma janela mais ampla de controle de pulso puder melhorar o contraste ou o controle térmico, enquanto a UV é avaliada quando o resultado exigido não puder ser alcançado dentro de uma janela térmica aceitável ou quando a peça de trabalho for um polímero sensível ao calor. A rota final é confirmada pelo resultado da amostra, e não apenas pelo nome do material.
Adequação da fonte para materiais típicos de implantes
| Fonte | Aplicação típica | Pontos de revisão |
|---|---|---|
| Fibra Q-switched (≈1064 nm) | Marcas de contraste por recozimento e códigos em titânio e aço inoxidável; trabalho padrão de números de série/logotipos | Janela de aporte térmico, profundidade da marca versus contraste apenas superficial, estabilidade de foco |
| Fibra MOPA (≈1064 nm) | Controle mais amplo da largura de pulso para ajuste mais fino de contraste em metais | Janela de parâmetros para a liga e o estado da superfície específicos; confirmação por amostra |
| UV (≈355 nm) | Marcação com baixa entrada térmica onde o gerenciamento de calor é crítico, e polímeros selecionados | Menor entrada de calor, contraste alcançável, custo e profundidade de processo |
| Verde (≈532 nm) e outras fontes | Avaliado por projeto para respostas específicas do material | Somente onde existe uma rota genuína de fornecimento e suporte |
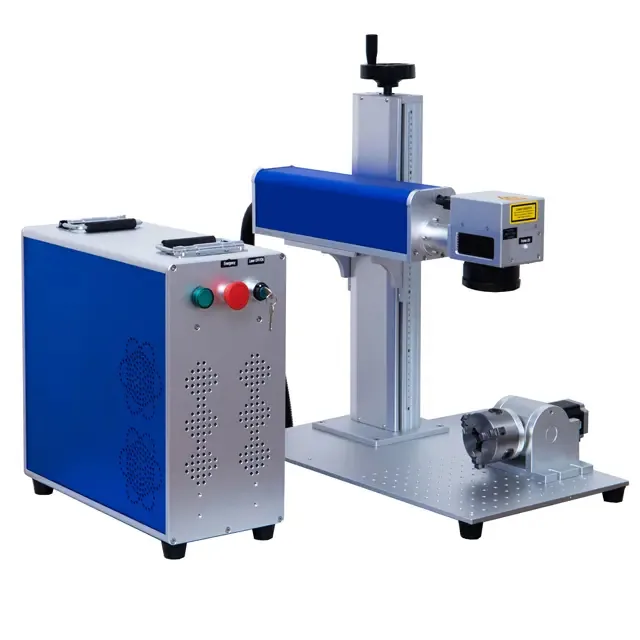
Sistemas de fibra pulsada são um ponto de partida comum para testes de marcação de implantes metálicos. O rotativo mostrado é relevante quando a geometria cilíndrica precisa de apresentação controlada; isso não significa que todo projeto de implante exija um eixo rotativo. Óptica final, posicionamento e recursos da estação de trabalho são definidos posteriormente a partir do resultado da amostra aceita e dos requisitos de produção.
O que o primeiro teste a laser deve decidir
O primeiro teste deve responder a uma pergunta específica: qual família de fontes consegue produzir a marca exigida no material e na superfície reais dentro da janela aceita de impacto térmico/superficial? Registre a fonte candidata, o comportamento de pulso e a janela de processo, e então leve o resultado aceito adiante. Escolhas de óptica, dispositivo de fixação, visão, rotativo, automação, verificação e gabinete são finalizadas posteriormente a partir da geometria, da produção e dos achados dos testes de amostra, em vez de serem presumidas nesta etapa.
Solução de problemas
Modos de Falha e Correções Comuns na Marcação a Laser de Implantes
Quando uma marca de implante falha — microcódigo ilegível, baixo contraste, desbotamento após o processamento ou dano visível na superfície —, a correção depende de qual parte da cadeia é responsável. A ordem de verificação abaixo é um ponto de partida prático, não uma garantia de resultado.
| Falha | Verificar primeiro | Direção da correção |
|---|---|---|
| Microcódigo ilegível | Profundidade de foco, tamanho da célula vs. resposta do material, estratégia de varredura | Verifique novamente o foco e o campo; avalie a qualidade do feixe e as configurações de pulso na amostra |
| Baixo contraste em metal | Parâmetros de pulso, estado da superfície, limpeza da área de marcação | Revisão da janela de parâmetros; confirme a sequência de tratamento de superfície |
| A marca desbota após passivação ou esterilização | Profundidade da marca vs. contraste apenas superficial; condições das etapas posteriores | Ajuste o mecanismo (oxidação vs. remoção) e revalide por todo o ciclo completo |
| Halo de calor, espalhamento de óxido ou dano ao revestimento | Entrada de calor, estratégia de varredura, sensibilidade do revestimento/superfície | Reduzir a entrada térmica, ajustar a janela de pulso, avaliar a rota UV ou MOPA |
| Variação entre lotes | Repetibilidade do dispositivo de fixação, controle do arquivo de parâmetros, variação do lote de material | Arquivos de parâmetros bloqueados, dispositivos de fixação com datum verificado, configuração documentada |
Fluxo de Trabalho de Produção
Como uma marca de implante aceita entra em produção
A produção é mais do que repetir a varredura a laser. A estação de trabalho precisa apresentar a peça correta, chamar os dados controlados e o conjunto de parâmetros corretos, posicionar a marca de forma consistente, verificar o resultado, separar os rejeitos e reter o registro de processo exigido. O nível de automação depende do tamanho do lote, da frequência de troca e dos requisitos de rastreabilidade.
- Selecione o trabalho controlado: carregue o registro aprovado do dispositivo/peça, o conteúdo da marca e a receita de parâmetros validada; impeça que o programa errado seja usado para um material ou estado de superfície diferente.
- Carregue e apresente a peça: o carregamento manual, o carregamento em bandeja/ninho, a apresentação rotativa ou a alimentação automática devem posicionar a superfície correta em uma orientação conhecida sem danificar áreas críticas.
- Posição e foco: use referenciais de fixação, indexação rotativa, funções de visão ou de controle de altura conforme exigido pela geometria; a visão corrige posição/orientação, mas não resolve por si só altura ou curvatura não controladas.
- Marque com a janela de processo validada: execute a combinação aprovada de fonte/óptica/parâmetros, em vez de os operadores reajustarem em busca de uma marca visualmente mais escura.
- Verifique o resultado: inspecione o conteúdo legível por humanos e use o método definido de leitor/verificador para códigos legíveis por máquina; aplique a mesma regra de aceitação usada durante a validação da amostra.
- Trate aprovação / rejeição: impeça que peças com falha ou ilegíveis continuem como produção aceita e defina o caminho de retrabalho ou disposição dentro do processo de qualidade do fabricante.
- Registre e controle o registro: retenha as informações exigidas de trabalho, código, verificação ou lote e mantenha os arquivos de parâmetros/configurações de troca sob controle.
| Modo de produção | Principal risco a controlar | Características do sistema a avaliar |
|---|---|---|
| Lotes de baixo volume / com muitas especificações | Configuração ou receita incorreta durante trocas frequentes | Receitas controladas, dispositivo de fixação dedicado/ajustável, verificação pelo operador |
| Lotes repetidos do mesmo componente | Deriva do dispositivo de fixação e variação entre lotes | Dispositivo de referência dedicado, parâmetros salvos, foco repetível e verificação |
| Apresentação variável | Posição ou rotação incorreta | Posicionamento por visão onde a geometria e a altura focal permitirem |
| Marcação cilíndrica | Foco em posição angular e circunferência | Eixo rotativo, movimento indexado e fixação específica da peça |
| Produção padronizada de alto volume | Consistência de carregamento, gargalo de verificação e controle de rejeição | Fluxo de trabalho de carregamento automático / multiestação, verificação e integração de dados após a validação do processo |
Quando a demanda validada vai além do carregamento manual ou com dispositivo de fixação simples, avalie se o manuseio indexado ou uma célula de marcação automática se justifica pelo tamanho real do lote, padrão de troca, carga de verificação e requisito de controle de rejeição.
Aceitação de amostra
Como Aceitar uma Amostra de Marcação de Implante Antes do Compromisso com o Equipamento
A marca não é validada quando parece legível na bancada. Para um componente de implante, validação significa verificá-la no estado real da superfície após as etapas posteriores que realmente se aplicam a esse dispositivo — como limpeza, passivação e o processo de esterilização especificado, quando aplicável — e em relação aos critérios definidos de verificação ou aceitação.
O ciclo de validação
- Defina a amostra: o mesmo grau de material, acabamento superficial e geometria da produção; indique qual lote ou estado de superfície a amostra representa.
- Marque com parâmetros candidatos: registre o arquivo de parâmetros e o conteúdo da marca exatamente como serão usados.
- Execute as etapas posteriores: reproduza o processo de limpeza, passivação, revestimento ou esterilização que realmente se aplica ao dispositivo. Não substitua um ciclo de vapor genérico pelo processo especificado pelo fabricante.
- Verifique novamente: verifique contraste, grau do símbolo e legibilidade com o mesmo método que a produção usará — um verificador para códigos graduados, não apenas inspeção visual.
- Revise a superfície: confirme que a marca não danificou o material, os revestimentos ou as superfícies críticas, com a aprovação do engenheiro de materiais.
- Congele e documente: bloqueie o arquivo de parâmetros, os critérios de aceitação e a referência da amostra para a produção e para a documentação de qualificação ou validação exigida pelo fabricante.
Lista de verificação de aceitação de amostra
| Item | O que registrar |
|---|---|
| Identificação da amostra | Grau do material, estado da superfície, geometria, referência do lote |
| Conteúdo da marcação | Texto, conteúdo do Data Matrix, tamanho, posicionamento na peça |
| Legibilidade | Grau do símbolo / resultado da verificação, condições de leitura (iluminação, modelo do verificador) |
| Sobrevivência às etapas posteriores | Resultado após as etapas aplicáveis de limpeza, passivação, revestimento e esterilização testadas |
| Revisão da superfície | Verificação visual e, quando relevante, dimensional / do estado da superfície, realizada pelo engenheiro de materiais |
| Registro do processo | Arquivo de parâmetros, configuração da máquina, fotos da amostra, assinatura de aprovação |
O objetivo é eliminar suposições antes de assumir compromisso com o equipamento: o que sobrevive em um cupom de teste sob diferentes condições não é automaticamente o que sobrevive na peça de produção ao longo da cadeia real de processamento. A verificação e o registro de resultados se conectam à solução de rastreabilidade e integração de dados; os página de marcação UDI detalhes da classificação DPM.
Resultado do teste → Configuração da máquina
Como os resultados de testes em amostras determinam a configuração final da máquina
O relatório da amostra deve terminar com consequências de configuração, não apenas com uma foto da marca. Depois que um processo candidato tiver passado pelos critérios de aceitação acordados, o resultado é usado para congelar a rota do laser, a óptica, o método de posicionamento, o dispositivo de fixação, o fluxo de trabalho de verificação e o nível de automação de produção que a aplicação realmente necessita.
| Resultado do teste em amostra | Consequência da configuração |
|---|---|
| A fibra Q-switched alcança a legibilidade e a aceitação superficial exigidas com uma janela de processo estável | Mantenha a rota de fibra e fixe a janela de parâmetros validada; selecione a classe de potência com base no processo demonstrado e no ciclo exigido, e não por “mais potência é melhor”.” |
| Um controle de pulso mais amplo proporciona um contraste / janela térmica significativamente melhores na superfície metálica real | Prefira uma configuração de fibra MOPA e preserve a faixa de controle de pulso validada na receita de produção. |
| O resultado exigido não pode ser alcançado dentro da janela permitida de impacto térmico/superficial | Avalie uma rota de menor aporte térmico, como UV, quando tecnicamente apropriado, ou reveja o mecanismo/especificação da marcação em vez de aumentar a potência cegamente. |
| O microcódigo exigido só se verifica de forma confiável com um campo menor / uma configuração óptica mais restrita | Selecione a lente de campo, a distância de trabalho e o campo de marcação com base no tamanho de código aceito e na tolerância de foco. |
| A apresentação cilíndrica é necessária para o local de marcação aprovado | Adicione o eixo rotativo e uma placa/dispositivo de fixação que segure a peça concentricamente sem danificar superfícies críticas. |
| Curvatura ou variação de altura excede a tolerância focal utilizável | Avalie uma abordagem 3D/foco dinâmico ou de múltiplas posições; não trate a visão sozinha como uma solução de correção de altura. |
| A posição/orientação da peça varia, mas a altura focal é controlada | Adicione posicionamento por visão e defina a janela de apresentação aceitável. |
| A repetibilidade do dispositivo de fixação, e não a resposta do laser, causa variação | Redesenhe o datum, o método de fixação ou de apresentação da peça antes de adicionar capacidade de laser. |
| O carregamento manual atende à qualidade, mas não ao fluxo de produção exigido | Avalie a fixação de múltiplas peças, o manuseio indexado ou o carregamento automático com base no tamanho real do lote e no padrão de troca. |
| A produção exige verificação de código graduado, controle de aprovado/reprovado ou registros de rastreabilidade retidos | Adicione o verificador/leitor apropriado, a interface de software/dados e o fluxo de trabalho de rejeição/registro em log à célula de marcação. |
| A avaliação de material/processo exige fumos ou particulados controlados | Inclua enclausuramento, extração ou ventilação apropriados ao processo configurado e conclua a avaliação de segurança da estação de trabalho. |
A máquina final é o resultado do processo aprovado. Uma cotação útil deve, portanto, basear-se no resultado real da amostra, além da geometria, manuseio, volume de produção, requisitos de verificação/dados e segurança — e não apenas na potência do laser.
Depois que esses requisitos estiverem congelados, use a máquinas de marcação a laser categoria para direcionar a escolha do equipamento: máquinas de fibra para rotas de metal validadas, máquinas UV onde o processo aprovado exige essa família de fontes, e Visão ou máquina enclausurada variantes quando os requisitos validados de posicionamento ou de segurança as exigirem.
Segurança e Meio Ambiente
Segurança e Ambiente de Processamento
Estações de trabalho de marcação de implantes são avaliadas como um sistema completo: controle de acesso ao laser, opções de enclausuramento e intertravamento quando a produção as exigir, extração de fumos e particulados que a marcação de metais e polímeros produz, e proteção ocular adequada ao comprimento de onda em uso. O fato de uma máquina ser enclausurada não a torna, por si só, um produto Classe 1; a classificação de segurança segue o sistema completo configurado e suas condições de radiação acessíveis. Polímeros e materiais revestidos precisam de controle de fumos como parte do projeto do processo. Em componentes de titânio polido e de aço inoxidável, a radiação de 1064 nm direta e refletida também deve ser incluída na revisão da estação de trabalho — proteções, janelas de visualização e proteção ocular seguem essa avaliação. A configuração detalhada de segurança em nível de máquina pertence à máquinas de marcação a laser enclausuradas página do produto.
Fontes
Fontes para marcação de implantes e contexto de UDI
As fontes a seguir dão suporte ao contexto regulatório e de qualidade referenciado acima. Regulamentos e normas são revisados ao longo do tempo; verifique a versão atual e sua aplicabilidade para o mercado-alvo antes de se basear neles.
- Administração de Alimentos e Medicamentos dos EUA — Sistema de Identificação Única de Dispositivos, 21 CFR Parte 801 e Parte 830 — regulamento (texto oficial; verifique a edição atual) — sistema UDI da fda.gov
- Comissão Europeia / EUR-Lex — Regulamento (UE) 2017/745 relativo a dispositivos médicos (MDR) — regulamento (verifique o texto consolidado atual) — EUR-Lex MDR 2017/745
- ISO/IEC 15415:2024 — Técnicas de identificação automática e captura de dados — especificação de teste de qualidade de impressão de símbolos de código de barras para símbolos bidimensionais — norma (obtenha da ISO ou de um organismo nacional de normalização)
- ISO/IEC 29158:2025 — Técnicas de identificação automática e captura de dados — especificação de teste de qualidade de símbolo de código de barras para Marcação Direta em Peça (DPM) — norma (obtenha da ISO ou de um organismo nacional de normalização)
- ISO 13485 — Dispositivos médicos — Sistemas de gestão da qualidade — requisitos para fins regulamentares — norma (obtenha a edição atual da ISO ou de um organismo nacional de normalização)
- GS1 — Diretrizes de UDI e uso do Data Matrix na área da saúde — diretriz do setor (verifique a versão atual) — gs1.org saúde
Esta página fornece apenas informações de engenharia. Ela não substitui uma análise regulatória, uma avaliação de risco ou o julgamento do pessoal responsável do fabricante para um dispositivo específico.
Perguntas Frequentes
Perguntas frequentes sobre marcação a laser de implantes médicos
Componentes de implantes podem ser marcados a laser e o que determina se isso funciona?
Sim, a marcação a laser é uma rota reconhecida para identificadores permanentes em componentes de implante. Se ela funciona para uma peça específica depende do material e do estado da superfície, da área de marcação disponível, do calor que o material pode suportar e do pós-processamento que a marca precisa resistir. Essas quatro restrições são avaliadas em conjunto, normalmente com um teste em amostra.
Quão pequeno pode ser um código Data Matrix em um pequeno componente de titânio?
Não existe um único tamanho mínimo seguro que se aplique a todo implante de titânio. O limite prático depende da área de marcação disponível, do tamanho do módulo do Data Matrix, da resposta do material e da superfície, da qualidade do feixe, do foco e da geometria da peça. Confirme o menor código utilizável no componente real e aceite-o somente quando o método de verificação de produção planejado conseguir classificá-lo ou lê-lo de forma confiável.
A marca sobreviverá à passivação e à esterilização?
Pode, mas isso é um resultado de validação, não uma suposição. Verifique a marca após o processo posterior real especificado para o dispositivo — por exemplo, limpeza, passivação e o método de esterilização aplicável — usando o mesmo método de verificação que a produção usará. Dispositivos médicos podem usar diferentes vias de esterilização, então uma faixa genérica de temperatura de vapor não deve ser tratada como condição padrão de validação. Marcas feitas por mecanismos diferentes, como oxidação superficial e remoção de material, podem se comportar de modo diferente ao longo dessas etapas.
A marcação a laser pode afetar a resistência ou o comportamento de corrosão do implante?
Entrada de calor excessiva ou mal controlada pode levantar questões sobre condição superficial, fadiga ou corrosão em implantes que suportam carga. Se uma marca específica é aceitável é um julgamento de engenharia no nível do dispositivo, envolvendo o engenheiro de materiais. O papel da configuração de marcação é usar a mínima entrada de calor que produza a marca legível exigida e fornecer amostras para essa análise.
Devemos escolher fibra, MOPA ou UV?
A fonte é escolhida com base no material, no tamanho da marca e no orçamento térmico. Fibra com Q-switched é um ponto de partida comum para marcas em metal recozido; MOPA adiciona controle mais amplo de pulsos para ajuste de contraste; UV proporciona menor aporte térmico, o que importa em materiais sensíveis ao calor e em alguns polímeros. A escolha é confirmada em uma amostra com o estado real da superfície.
O que precisamos preparar para uma avaliação de marcação?
Forneça a classe do material e o acabamento superficial, desenho da peça ou amostra, conteúdo de marcação necessário e área disponível, resultado alvo ou critério de aceitação, condição de carregamento/orientação, etapas de processamento a jusante, volume de produção e quaisquer requisitos de dados ou verificação. Essas informações são suficientes para definir a primeira rota de laser, o plano de teste em amostra e as questões de configuração que o teste deve resolver.
Iniciar a Avaliação
Planeje uma Avaliação de Marcação de Componente de Implante
Se você está avaliando a marcação a laser para um componente de implante, envie o material e o estado da superfície da peça, um desenho ou amostra, o conteúdo de marcação necessário e a área disponível, o resultado de aceitação desejado, a condição de carregamento/orientação, etapas de processamento a jusante, volume de produção e quaisquer requisitos de verificação ou dados. O teste em amostra pode então ser aceito com base em critérios definidos e convertido na fonte de laser, óptica, fixação/posicionamento e configuração de verificação e automação necessárias antes do compromisso com o equipamento.
Equipamentos padrão e especificações claras podem ser cotados diretamente; projetos de visão, rotativos, automação ou integração de dados são analisados como configurações personalizadas.