
Aplicaciones médicas y dentales
Marcado láser para componentes de implantes médicos
Identificadores permanentes UDI, de lote, de serie y de tamaño en componentes de implantes ortopédicos y dentales — revisados para trazabilidad, impacto en el material y aportes regulatorios, y luego validados mediante el procesamiento al que se somete realmente el implante.
- Identificadores UDI-DI / UDI-PI, de lote, de serie y de tamaño en componentes pequeños
- Revisión del impacto en el material para piezas portantes de titanio, acero inoxidable y polímero
- Validación primero con muestra a través de la ruta real de procesamiento posterior y esterilización
Respuesta rápida
Marcado láser para componentes de implantes: trazabilidad en superficies diminutas que soportan carga
Los componentes de implantes — tornillos ortopédicos, placas de trauma, vástagos de cadera, pilares dentales y dispositivos relacionados — pueden marcarse con láser con identificadores permanentes, como datos UDI, números de lote y de serie, y marcadores de tamaño o dirección. La pregunta útil no es simplemente si un láser puede realizar una marca. El proyecto debe definir por qué se marca el componente, qué contenido debe caber, qué condiciones del material y de la superficie controlan el resultado, qué resultado se aceptará, cómo se posicionará y manipulará la pieza, qué ruta láser debe probarse primero y cómo el resultado de la muestra determinará la configuración de producción.
Esta página sigue esa decisión desde la definición de la aplicación hasta el compromiso con el equipo: por qué se marcan los componentes de implantes, qué se marca habitualmente, qué variables controlan el resultado, qué debe lograr una marca exitosa, cómo la geometría y la manipulación de las piezas afectan la estación de trabajo, qué ruta láser entra en la primera prueba, qué puede fallar, cómo pasa la marca a producción, cómo se acepta la muestra y cómo el resultado de la prueba aceptado se corresponde con la configuración final de la máquina. Los detalles de la respuesta del material pertenecen a las páginas de materiales; la ingeniería del sistema de datos UDI pertenece a las páginas de UDI e integración de datos; los modelos de máquinas pertenecen a las páginas de productos.
Por qué marcar
¿Por qué se marcan los componentes de implantes médicos?
El marcado de componentes de implantes se utiliza cuando la pieza física necesita una identidad duradera que pueda permanecer vinculada a los registros de fabricación, calidad y del dispositivo. La razón de la marca debe definirse antes del formato del código o de la fuente láser, porque un identificador de trazabilidad, una marca de tamaño u orientación y un requisito UDI a nivel de dispositivo no generan el mismo contenido ni la misma tarea de verificación o documentación.
| Motivo del marcado | Qué debe hacer el marcado | Implicación del proyecto |
|---|---|---|
| Trazabilidad de fabricación y de lote | Vincular el componente físico con los registros de lote, número de serie o producción | Pueden requerirse datos controlados, colocación repetible y conservación de registros |
| Identificación de la pieza | Mostrar en el componente el tamaño, el tipo, la orientación u otra información del dispositivo | El área disponible y la legibilidad humana se convierten en restricciones principales |
| Identificación UDI / reglamentaria cuando corresponda | Llevar la información requerida del dispositivo y de producción en el soporte especificado | El alcance regulatorio, el formato de los símbolos y los criterios de verificación deben definirse antes de la validación del proceso |
| Identificación de la marca o del fabricante | Añada un logotipo duradero o una marca del fabricante sin comprometer la superficie del dispositivo | La apariencia importa, pero el impacto en el material y la ubicación siguen formando parte de la aceptación |
Comience con el propósito del marcado, no con la máquina. Una vez que el propietario del proyecto ha definido por qué la pieza necesita una marca permanente, el ingeniero de marcado puede traducir esa necesidad en requisitos de contenido, tamaño, ubicación, verificación y validación.
Qué se marca
¿Qué se suele marcar en los componentes de implantes?
Después de definir el propósito del marcado, especifique el contenido exacto, el formato del código, el tamaño y la ubicación que deben caber en el componente. Esas entradas determinan cuánta área de marcado útil se requiere y qué debe evaluar el paso de verificación posterior; deben fijarse antes de comparar rutas de fibra, MOPA o UV.
Tipos de componentes y contenido típico de marcado
| Categoría de componente | Ejemplos típicos | Contenido típico de la marca |
|---|---|---|
| Ortopedia y traumatología | Tornillos óseos, placas, clavos intramedulares, vástagos de cadera, cabezas de bola, copas acetabulares | UDI-DI / UDI-PI, números de lote y de serie, tamaño, marcadores de torque o de dirección, logotipo |
| Dental | Implantes dentales, pilares, casquillos de cicatrización, estructuras de puentes, guías de perforación | Código de tamaño y tipo de implante, número de lote, logotipo, ocasionalmente componentes UDI |
| Columna vertebral y otras aplicaciones de soporte de carga | Tornillos pediculares, varillas, cajas intersomáticas | Tamaño, lote, número de serie, marcadores de orientación, logotipo |
Marcado de etiqueta frente a marcado directo de pieza
Un sistema UDI normalmente incluye un portador en la etiqueta o el envase. Que el propio dispositivo deba llevar también un UDI permanente se determina por la regla del mercado objetivo; el hecho de ser un implante por sí solo no desencadena un requisito de marcado directo. En Estados Unidos, la FDA 21 CFR 801.45 aplica el requisito de marcado directo a los dispositivos que deben llevar un UDI en la etiqueta y están destinados a más de un uso y a reprocesarse antes de cada uso. El MDR de la UE establece asimismo requisitos de portador UDI a nivel de dispositivo para dispositivos reutilizables, sujetos a excepciones indicadas. Para un proyecto de implante, el equipo regulatorio del fabricante debe confirmar primero si se requiere o se desea de otro modo una marca directa a nivel de dispositivo; la labor del ingeniero de marcado es entonces hacer que esa marca especificada sea técnicamente viable y legible. La página de marcado UDI cubre la estructura de datos detrás de estos identificadores.
El espacio es la primera restricción
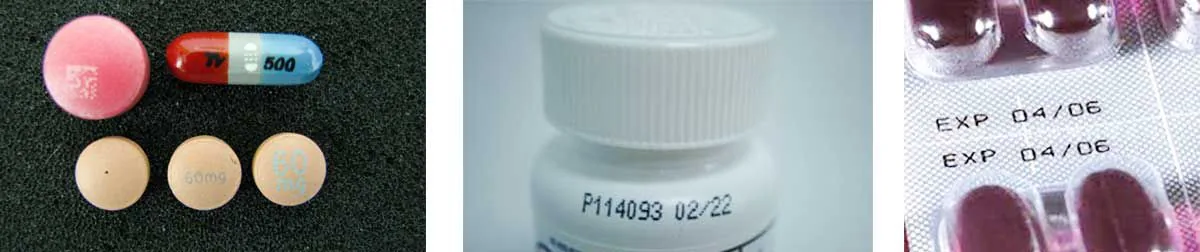
Las superficies de marcado de implantes suelen ser muy pequeñas —el flanco de un tornillo, el cuello de un vástago, el borde de una copa—, por lo que la pregunta práctica no es “¿qué queremos imprimir?” sino “¿qué cabe en el área disponible, plana o ligeramente curva, con un tamaño legible?”. En componentes pequeños de titanio, el tamaño utilizable de Data Matrix debe establecerse sobre la pieza real: el área disponible, el tamaño del módulo, la respuesta del material, la calidad del haz, el enfoque y la geometría influyen en si el código puede verificarse de forma fiable.
Cuando el marcado directo de piezas no es la respuesta correcta
El marcado directo por láser es la vía correcta cuando el dispositivo necesita un identificador permanente en el propio componente. No es automáticamente la vía correcta cuando la superficie disponible no puede contener un código legible a un tamaño utilizable, cuando se espera que la cadena de tratamientos posteriores elimine o dañe cualquier marca superficial, o cuando las normas del mercado objetivo para la categoría del dispositivo permiten la identificación únicamente en la etiqueta o el envase. En esos casos, la evaluación debe recurrir a una vía de identificación mediante etiqueta o envase; el marcado directo debe elegirse porque el dispositivo lo necesita, no porque esté disponible.
Rutas de aplicación relacionadas: marcado de instrumentos quirúrgicos abarca herramientas quirúrgicas reutilizables, marcado de instrumentos dentales abarca herramientas dentales reutilizables, y componentes plásticos médicos abarca piezas de dispositivos poliméricos donde se aplican distintas restricciones térmicas.
Aportes regulatorios
Cómo afectan los requisitos de UDI para el marcado directo de piezas a los componentes de implantes
Los proyectos de marcado de implantes conllevan una dimensión de cumplimiento que da forma al contenido del marcado, al grado de verificación y a la documentación. Esta página ofrece el contexto de ingeniería; no constituye asesoramiento legal ni regulatorio, y la determinación final para un dispositivo específico corresponde al equipo regulatorio del fabricante para el mercado objetivo.
Cómo se traducen los requisitos de UDI en el trabajo de marcado
- UDI-DI y UDI-PI: el Identificador de dispositivo identifica el modelo y el fabricante; el Identificador de producción contiene el lote, el número de serie, la fecha de caducidad o datos similares. Ambos pertenecen al soporte de UDI donde se requiera, y la separación importa para el flujo de trabajo de datos.
- Marcado directo: el estado de implante por sí solo no determina si se requiere una marca UDI a nivel de dispositivo. El fabricante debe confirmar la regla aplicable del mercado objetivo, la clasificación del dispositivo, las condiciones de reutilización o reprocesamiento cuando sean relevantes, y cualquier excepción disponible antes de especificar el proceso láser.
- Formato legible por máquina: el formato del soporte sigue los requisitos aplicables de la agencia emisora y del mercado. GS1 DataMatrix es una vía AIDC común para el marcado directo de dispositivos médicos, mientras que la información legible por personas se incluye cuando la especificación aplicable lo requiere o lo admite. Para las marcas directas en piezas, la verificación debe utilizar el método de calidad 2D y DPM aplicable —incluidas ISO/IEC 15415 e ISO/IEC 29158 cuando sean relevantes— y la marca debe permanecer legible después del procesamiento real al que se somete el dispositivo.
- Validación del proceso: cuando el sistema de calidad del fabricante requiere que se valide el proceso de marcado, la cualificación puede estructurarse como IQ/OQ/PQ u otro enfoque de validación documentado apropiado para ese proceso, con parámetros controlados y criterios de aceptación definidos.
| Entrada regulatoria | Qué impulsa | Dónde se confirma |
|---|---|---|
| Estructura UDI-DI / UDI-PI | Contenido de datos y estructura del código | Página de marcado UDI; reglas del organismo emisor (p. ej., GS1) |
| Requisito de marcado directo | Marcado directo a nivel del dispositivo frente a solo etiqueta | Equipo regulatorio del fabricante / regla del mercado objetivo |
| Calidad del símbolo 2D / DPM (ISO/IEC 15415; ISO/IEC 29158 cuando corresponda) | Método de verificación, iluminación y grado de aceptación | Especificación del organismo emisor; procedimiento actual del verificador y normas aplicables |
| Validación / cualificación del proceso | Parámetros controlados, criterios de aceptación y cualificación documentada cuando se requiera | Sistema de calidad del fabricante y marco regulatorio aplicable |
Consecuencia práctica antes de los ensayos con láser: confirmar si se requiere marcado directo, qué portador/contenido debe aplicarse, cómo se verificará el código y qué expectativas de validación/documentación aplican. Esos requisitos se convierten en entradas para la definición del resultado objetivo y el plan de pruebas de muestras. Cuando la producción también necesita generación controlada de códigos, registro de resultados o conectividad del sistema, la solución de trazabilidad e integración de datos cubre esa capa del sistema.
Variables de resultado
¿Qué determina el resultado del marcado láser en un componente de implante?
El resultado está determinado por una combinación de la pieza, la especificación del marcado y el proceso de producción. El nombre del material por sí solo no basta para seleccionar una máquina: dos componentes fabricados con la misma aleación pueden requerir ventanas de parámetros diferentes cuando cambian su acabado superficial, el tamaño del código, la curvatura o el tratamiento posterior.
| Grupo de variables | Entradas que se deben definir | Qué modifican |
|---|---|---|
| Material y superficie | Grado de material o formulación del polímero, acabado, color/recubrimiento, anodizado, arenado, grabado, pasivado u otro estado de tratamiento | Preguntas sobre absorción, mecanismo de contraste, ventana térmica, respuesta superficial y durabilidad |
| Especificación de marcado | Contenido de texto o Data Matrix, tamaño del símbolo/módulo, contraste requerido, profundidad si la hay, ubicación y criterios de verificación | Requisitos de tamaño de punto, campo, calidad del haz y ventana de proceso |
| Geometría y presentación | Área plana, cilíndrica o curva; banda de marcado disponible; variación de altura; orientación; límites de contacto del dispositivo de fijación | Estabilidad de enfoque, necesidad de rotación/3D/visión, diseño del dispositivo de fijación y repetibilidad |
| Proceso posterior | Pasos de limpieza, pasivación, recubrimiento y esterilización que realmente se aplican al dispositivo | Si el contraste, la legibilidad y el estado de la superficie siguen siendo aceptables después del procesamiento |
| Condiciones de producción | Tamaño del lote, método de carga, frecuencia de cambio de configuración, verificación, gestión de rechazos y registro de datos | Distribución de la estación de trabajo, nivel de automatización, integración de software/datos y flujo de trabajo del ciclo |
Por lo tanto, una solicitud de cotización (RFQ) o de muestras útil describe la pieza y el proceso reales, no solo “marcado de implantes de titanio”. Como mínimo, proporcione el estado del material/superficie, el contenido de la marca y el área disponible, la geometría y la condición de carga, el resultado requerido, el proceso posterior, el volumen de producción y el requisito de verificación.
Revisión del impacto en el material
Por qué el marcado de implantes es diferente: la restricción del impacto en el material
Marcar un implante no es lo mismo que marcar una pieza metálica general. El componente soporta carga, es sensible a la corrosión y puede permanecer en el cuerpo durante años. El marcado por láser concentra energía en la superficie; la cuestión es qué cambia esa energía y si el cambio es aceptable para el dispositivo previsto. Esta es la revisión del impacto en el material, y es la razón por la que los proyectos de marcado de implantes normalmente incluyen a un ingeniero de materiales o de procesos, no solo a un proveedor de láser.
Qué significa “impacto en el material” para los implantes
- Aporte térmico: todo proceso de marcado deposita calor de forma local. En los metales, el resultado puede ir desde una marca de contraste basada en oxidación hasta fusión, recristalización o tensiones residuales, según los parámetros de pulso y la estrategia de escaneo.
- Química superficial: en el titanio, el recocido láser controlado crea una fina capa de óxido que proporciona la marca de contraste oscura. El óxido está químicamente relacionado con la propia capa pasiva del titanio, pero el espesor y la cobertura están controlados por el proceso — por eso las ventanas de parámetros importan más que la potencia bruta.
- Comportamiento mecánico y de corrosión: el calor excesivo o una rugosidad superficial no deseada pueden generar dudas sobre fatiga, fretting o corrosión por resquicio en implantes sometidos a carga. Que una marca concreta sea aceptable es una decisión de ingeniería a nivel de dispositivo que una página no puede garantizar.
- Secuencia del tratamiento superficial: que la marca se aplique antes o después del anodizado, el granallado con microesferas, el grabado ácido, el recubrimiento de HA u otro tratamiento superficial cambia tanto el contraste alcanzable como la durabilidad de la marca.
Puntos de revisión de materiales por familia
| Familia de materiales | Puntos de revisión en esta página | Respuesta detallada |
|---|---|---|
| Titanio y aleaciones de Ti | Puntos de revisión de marcado oscuro a base de óxido, control del aporte térmico, fatiga y corrosión | Marcado láser de titanio — página de material |
| Acero inoxidable | Marcas de contraste por recocido, compatibilidad con pasivación, revisión de corrosión | Marcado láser de acero inoxidable — página de material |
| Aleaciones de alto punto de fusión (p. ej., cobalto-cromo) | Mayor energía requerida, gestión térmica, contraste alcanzable | Confirmar en muestra; ruta de página de material |
| Polímeros (PEEK y plásticos médicos) | Bajo presupuesto térmico, respuesta dependiente de aditivos, control de humos | Plásticos y polímeros — centro de materiales; página de aplicaciones de plásticos médicos |
La regla de ingeniería importante: el contraste por sí solo no es el criterio de aceptación para una marca de implante. Una marca que se ve bien pero está sobre una superficie donde el calor ha cambiado el estado del material puede no superar una revisión del dispositivo. La evaluación debe incluir la respuesta del material, la secuencia de tratamiento superficial y los pasos de posprocesamiento, y las partes de esa evaluación que dependen del grado y lote específicos necesitan confirmación a nivel de muestra.
Resultado objetivo
¿Qué resultado debería buscar antes de elegir el láser?
Una marca de implante exitosa no se define solo por la oscuridad. El resultado objetivo debe combinar legibilidad, aceptación del material/superficie, durabilidad en etapas posteriores y repetibilidad de producción, de modo que la prueba de muestra tenga una base clara de aprobado/rechazado.
| Resultado objetivo | Pregunta a responder | Cómo aceptarlo |
|---|---|---|
| Contenido requerido legible | ¿El texto o la Data Matrix caben en el área permitida y permanecen legibles? | Inspección visual para texto; el método de verificación/lectura definido para códigos legibles por máquina |
| Calidad de código requerida | ¿El soporte DPM cumple con el requisito de clasificación o legibilidad aplicable del proyecto? | Registrar el resultado de verificación especificado en condiciones relevantes para la producción |
| Impacto aceptable en la superficie / el material | ¿La marca evita cambios inaceptables en superficies críticas, recubrimientos o la condición del material del dispositivo? | Revisión de material/proceso definida por el fabricante y cualquier inspección o prueba requerida |
| Supervivencia en etapas posteriores | ¿La marca sigue siendo aceptable después de los pasos de limpieza, pasivación, recubrimiento o esterilización que realmente se apliquen? | Vuelva a ejecutar la misma verificación de aceptación después de la secuencia posterior especificada |
| Colocación y apariencia repetibles | ¿Se puede producir el mismo resultado en múltiples piezas sin deriva del utillaje ni variación del enfoque? | Evalúe un conjunto de muestras representativo con el método de fijación/carga previsto |
| Verificación lista para producción | ¿Puede producción distinguir entre aprobado y rechazado y conservar el registro requerido? | Defina la verificación, el manejo de rechazos y el registro antes de que se congele la configuración |
La prueba del láser debe diseñarse en torno a estas condiciones de aceptación. Si el proyecto no ha definido qué significa “bueno”, comparar fuentes láser o clases de potencia no producirá una decisión fiable sobre la máquina.
Geometría, Posicionamiento y Manipulación
Cómo la geometría, el posicionamiento y la manipulación de piezas afectan al sistema de marcado
Una vez que el resultado objetivo está claro, la siguiente cuestión es física: ¿dónde se ubica el código, cómo se presenta la pieza al láser y cómo se mantiene en la misma posición de una pieza a otra? La geometría de los implantes está dominada por cilindros, pequeñas superficies curvas y áreas confinadas, mientras que la producción puede abarcar desde la carga manual pieza por pieza hasta bandejas, dispositivos rotativos indexados o alimentación automatizada. Por lo tanto, la ruta de marcado debe diseñarse como láser + óptica + dispositivo de sujeción + movimiento + manipulación.
La geometría determina la ruta del dispositivo de sujeción y del movimiento
| Geometría | Enfoque de marcado | Requisito clave |
|---|---|---|
| Tornillos y pasadores cilíndricos | El eje rotatorio pone la circunferencia en el punto de enfoque; rotación indexada para múltiples posiciones | Rotación concéntrica, sujeción estable sin dañar la superficie |
| Cabezas esféricas y componentes curvos | Dispositivo de fijación de precisión o microposicionamiento; evaluar si se puede presentar al láser una pequeña banda plana | Orientación repetible; revisión de enfoque dinámico para áreas muy curvas |
| Placas y componentes planos | Dispositivo de sujeción plano o dispositivo con topes de referencia; alineación por visión cuando la colocación varía | Referencia repetible, manipulación mínima de superficies críticas |
| Áreas muy pequeñas o confinadas | Microdispositivo de sujeción, lente de campo pequeño, prealineación de cámara | Profundidad de enfoque controlada y presentación constante |
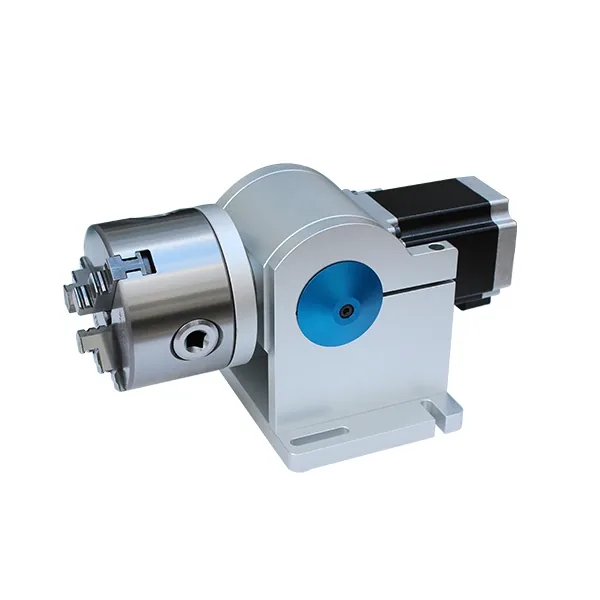
Un mandril rotatorio puede sujetar e indexar tornillos, pasadores y otras piezas de trabajo cilíndricas para que la superficie requerida se pueda presentar de manera consistente bajo el cabezal de marcado. El material del dispositivo de sujeción y la fuerza de fijación deben seleccionarse para evitar daños a las superficies críticas del implante.
El accesorio rotatorio se muestra como referencia de configuración; el tamaño real del mandril, el método de sujeción y la posición focal deben seleccionarse para la geometría específica de la pieza.
La manipulación de piezas cambia la configuración del puesto de trabajo
| Condición de producción | Necesidad de posicionamiento / manipulación | Dirección típica de configuración |
|---|---|---|
| Piezas de bajo volumen y alta variedad cargadas una a una | Referencia rápida y repetible con riesgo mínimo de preparación | Puesto de trabajo manual con dispositivo de fijación dedicado o ajustable y recetas controladas |
| Varias piezas idénticas presentadas en una bandeja o nido | Paso, orientación y altura focal repetibles | Dispositivo de fijación multipieza; visión solo cuando la tolerancia de presentación lo requiera |
| Las piezas llegan con orientación variable | Detectar la posición y la rotación antes del marcado | Posicionamiento guiado por visión, siempre que la altura/el enfoque permanezcan controlados |
| Tornillo cilíndrico, pasador o cuerpo de implante | Mantener una presentación concéntrica alrededor de la circunferencia marcada | Eje rotatorio / rotación indexada con un mandril o dispositivo de sujeción específico para la pieza |
| Cambio frecuente de tamaño o modelo | Evitar el uso de dispositivos de sujeción/recetas incorrectos y reducir la variación de configuración | Método de cambio definido, identificación de dispositivos de sujeción y selección controlada de parámetros |
| Componente estandarizado de gran volumen | Flujo repetible de alimentación, posicionamiento, verificación y rechazo | Evaluar la carga automática o una celda de múltiples estaciones una vez validado el propio proceso de marcado |
La manipulación también afecta la calidad: un proceso láser técnicamente correcto aún puede fallar en producción cuando la sujeción varía, se toca una superficie crítica, una pieza curva se presenta en el ángulo incorrecto o un cambio de tamaño carga la receta equivocada. Estos son problemas de diseño del sistema, no razones para aumentar la potencia del láser.
La ubicación del código es una decisión de ingeniería
Dónde va el código suele ser un compromiso entre la legibilidad y el diseño del dispositivo. La práctica típica evita las zonas de rosca, las trayectorias de carga principales y las superficies de acoplamiento — pero la decisión final de ubicación corresponde al diseño del dispositivo y a la revisión regulatoria, y la configuración del láser tiene que funcionar con la superficie que el diseño deje disponible. Cuando el área disponible es curva o angulada, la solución de marcado debe abordarse como un sistema (dispositivo de fijación + movimiento + láser), no como una máquina por sí sola.
Posicionamiento por visión ayuda cuando las piezas pequeñas llegan en orientación mixta; la solución rotativa y circunferencial se encarga de la ingeniería geométrica para componentes cilíndricos; la solución de superficie curva 3D cubre áreas fuertemente curvas. Cada una de ellas pertenece a una página de solución dedicada — aquí el punto es que la pieza de implante en sí determina cuál de ellas se necesita.
Primera ruta láser
¿Qué ruta láser debería probar primero para componentes de implante?
La fuente láser para una tarea de marcado de implantes se elige en función del estado del material/superficie, el resultado objetivo, el tamaño de la marca y la ventana térmica admisible — no de la mayor potencia disponible. Para componentes metálicos de titanio y acero inoxidable, una ruta de fibra pulsada suele ser una primera prueba práctica; vale la pena incluir MOPA cuando una ventana más amplia de control de pulsos puede mejorar el contraste o el control térmico, mientras que el UV se evalúa cuando el resultado requerido no puede alcanzarse dentro de una ventana térmica aceptable o cuando la pieza de trabajo es un polímero termosensible. La ruta final se confirma con el resultado de la muestra, no solo por el nombre del material.
Idoneidad de la fuente para materiales de implante típicos
| Fuente | Aplicación típica | Puntos de revisión |
|---|---|---|
| Fibra Q-switched (≈1064 nm) | Marcas y códigos de contraste recocidos sobre titanio y acero inoxidable; trabajo estándar de números de serie/logotipos | Ventana de aporte térmico, profundidad de marca frente a contraste solo superficial, estabilidad del enfoque |
| Fibra MOPA (≈1064 nm) | Control más amplio del ancho de pulso para un ajuste más fino del contraste en metales | Ventana de parámetros para la aleación y el estado superficial específicos; confirmación de muestra |
| UV (≈355 nm) | Marcado de bajo aporte térmico donde la gestión del calor es crítica, y polímeros seleccionados | Menor aporte de calor, contraste alcanzable, costo y profundidad del proceso |
| Verde (≈532 nm) y otras fuentes | Evaluado por proyecto para respuestas específicas del material | Solo donde exista una ruta genuina de suministro y soporte |
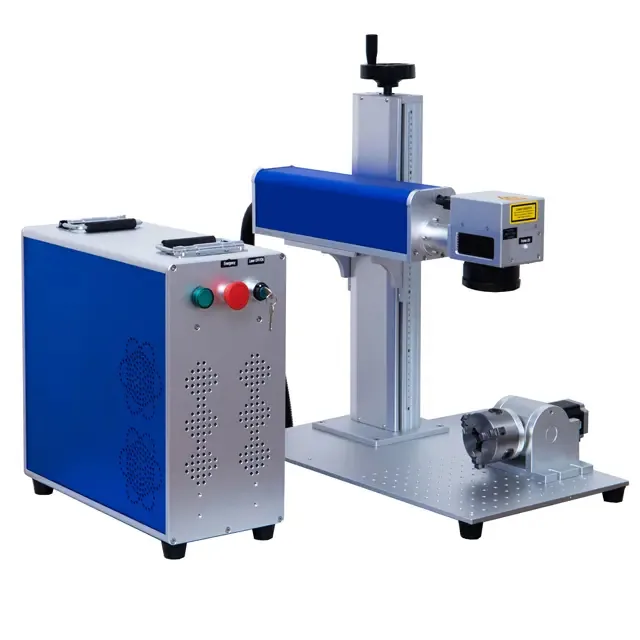
Los sistemas de fibra pulsada son un punto de partida habitual para las pruebas de marcado de implantes metálicos. El eje rotatorio mostrado es relevante cuando la geometría cilíndrica necesita una presentación controlada; no significa que todos los proyectos de implantes requieran un eje rotatorio. La óptica final, el posicionamiento y las características de la estación de trabajo se definen más adelante a partir del resultado de la muestra aceptada y de los requisitos de producción.
Qué debe decidir la primera prueba con láser
La primera prueba debe responder una pregunta concreta: ¿qué familia de fuentes puede producir la marca requerida sobre el material y la superficie reales dentro de la ventana aceptada de impacto térmico y superficial? Registre la fuente candidata, el comportamiento de los pulsos y la ventana de proceso, y avance con el resultado aceptado. Las decisiones sobre óptica, dispositivo de sujeción, visión, rotativo, automatización, verificación y cerramiento se finalizan más adelante a partir de la geometría, la producción y los hallazgos de las pruebas con muestras, en lugar de darse por sentadas en esta etapa.
Solución de problemas
Modos de fallo y correcciones comunes del marcado láser de implantes
Cuando falla una marca de implante —microcódigo ilegible, bajo contraste, desvanecimiento después del procesamiento o daño superficial visible—, la corrección depende de qué parte de la cadena sea la responsable. El orden de verificación que figura a continuación es un punto de partida práctico, no una garantía del resultado.
| Fallo | Revisar primero | Dirección de la corrección |
|---|---|---|
| Microcódigo ilegible | Profundidad de enfoque, tamaño de celda frente a respuesta del material, estrategia de escaneo | Vuelva a comprobar el enfoque y el campo; evalúe la calidad del haz y los ajustes de pulso en la muestra |
| Bajo contraste en metal | Parámetros de pulso, estado de la superficie, limpieza del área de marcado | Revisión de la ventana de parámetros; confirmar la secuencia de tratamiento de superficie |
| La marca se desvanece después de la pasivación o la esterilización | Profundidad de la marca frente a contraste solo superficial; condiciones de los pasos posteriores | Ajustar el mecanismo (oxidación vs. eliminación) y revalidar a través del bucle completo |
| Halo térmico, propagación de óxido o daño al recubrimiento | Aporte térmico, estrategia de escaneo, sensibilidad del recubrimiento/superficie | Reducir el aporte térmico, ajustar la ventana de pulso, evaluar la ruta UV o MOPA |
| Variación entre lotes | Repetibilidad del utillaje, control de archivos de parámetros, variación del lote de material | Archivos de parámetros bloqueados, utillajes verificados respecto a referencias, configuración documentada |
Flujo de trabajo de producción
Cómo una marca de implante aceptada pasa a producción
La producción es más que repetir el escaneo láser. El puesto de trabajo debe presentar la pieza correcta, invocar los datos controlados y el conjunto de parámetros correctos, colocar la marca de forma consistente, verificar el resultado, separar los rechazos y conservar el registro del proceso requerido. El nivel de automatización depende del tamaño del lote, la frecuencia de cambio y los requisitos de trazabilidad.
- Seleccione el trabajo controlado: cargue el registro aprobado del dispositivo/pieza, el contenido de la marca y la receta de parámetros validada; evite que se utilice el programa incorrecto para un material o estado superficial diferente.
- Cargue y presente la pieza: la carga manual, la carga en bandeja/nido, la presentación rotativa o la alimentación automática deben colocar la superficie correcta en una orientación conocida sin dañar las zonas críticas.
- Posicionamiento y enfoque: utilice las referencias del utillaje, la indexación rotativa, las funciones de visión o de control de altura según lo exija la geometría; la visión corrige la posición/la orientación, pero por sí sola no resuelve la altura o la curvatura no controladas.
- Marque con la ventana de proceso validada: ejecute la combinación aprobada de fuente/óptica/parámetros en lugar de que los operarios reajusten para obtener una marca visualmente más oscura.
- Verifique el resultado: inspeccione el contenido legible por humanos y utilice el método definido de lector/verificador para los códigos legibles por máquina; aplique la misma regla de aceptación utilizada durante la validación de la muestra.
- Gestionar aprobado / rechazado: evitar que las piezas fallidas o ilegibles continúen como producción aceptada y definir la ruta de retrabajo o disposición dentro del proceso de calidad del fabricante.
- Registrar y controlar el registro: conservar la información requerida del trabajo, código, verificación o lote y mantener bajo control los archivos de parámetros/ajustes de cambio.
| Modo de producción | Riesgo principal a controlar | Características del sistema a evaluar |
|---|---|---|
| Lotes de bajo volumen / con muchas especificaciones | Configuración o receta incorrecta durante cambios frecuentes de modelo | Recetas controladas, dispositivo de fijación dedicado/ajustable, verificación del operador |
| Lotes repetidos del mismo componente | Deriva del dispositivo de fijación y variación entre lotes | Dispositivo de fijación de referencia dedicado, parámetros guardados, enfoque repetible y verificación |
| Presentación variable | Posición o rotación incorrectas | Posicionamiento por visión donde la geometría y la altura focal lo permitan |
| Marcado cilíndrico | Enfoque en posición angular y circunferencia | Eje rotativo, movimiento indexado y sujeción específica de la pieza |
| Producción estandarizada de gran volumen | Consistencia de carga, cuello de botella de verificación y control de rechazos | Carga automática / flujo de trabajo multiestación, verificación e integración de datos después de la validación del proceso |
Cuando la demanda validada vaya más allá de la carga manual o con utillaje simple, evalúe si la manipulación indexada o una celda de marcado automática se justifican por el tamaño real del lote, el patrón de cambio de formato, la carga de verificación y el requisito de control de rechazos.
Aceptación de muestras
Cómo aceptar una muestra de marcado de implante antes del compromiso con el equipo
La marca no queda validada cuando se ve legible en el banco de trabajo. En un componente de implante, la validación implica comprobarla sobre el estado real de la superficie después de los pasos posteriores que realmente se apliquen a ese dispositivo —como la limpieza, la pasivación y el proceso de esterilización especificado cuando corresponda— y frente a los criterios de verificación o aceptación definidos.
El ciclo de validación
- Defina la muestra: el mismo grado de material, acabado superficial y geometría que en producción; indique qué lote o estado de superficie representa la muestra.
- Marque con parámetros candidatos: registre el archivo de parámetros y el contenido de la marca exactamente como se usarán.
- Ejecute los pasos posteriores: reproduzca el proceso de limpieza, pasivación, recubrimiento o esterilización que realmente se aplica al dispositivo. No sustituya el proceso especificado por el fabricante por un ciclo de vapor genérico.
- Vuelva a verificar: verifique el contraste, el grado del símbolo y la legibilidad con el mismo método que utilizará producción — un verificador para códigos con grado, no solo inspección visual.
- Revise la superficie: confirme que la marca no dañó el material, los recubrimientos ni las superficies críticas, con la aprobación del ingeniero de materiales.
- Congele y documente: bloquee el archivo de parámetros, los criterios de aceptación y la referencia de la muestra para producción y para la documentación de calificación o validación requerida por el fabricante.
Lista de verificación de aceptación de muestras
| Elemento | Qué registrar |
|---|---|
| Identidad de la muestra | Grado del material, estado de la superficie, geometría, referencia del lote |
| Contenido de la marca | Texto, contenido de Data Matrix, tamaño, ubicación en la pieza |
| Legibilidad | Grado del símbolo / resultado de verificación, condiciones de lectura (iluminación, modelo del verificador) |
| Supervivencia en etapas posteriores | Resultado después de los pasos aplicables de limpieza, pasivado, recubrimiento y esterilización probados |
| Revisión de la superficie | Comprobación visual y, cuando corresponda, dimensional / del estado de la superficie por el ingeniero de materiales |
| Registro del proceso | Archivo de parámetros, configuración de la máquina, fotos de muestras, aprobación |
El objetivo es eliminar las conjeturas antes de comprometerse con el equipo: lo que sobrevive en un cupón de prueba en diferentes condiciones no es automáticamente lo que sobrevive en la pieza de producción a través de la cadena de procesamiento real. La verificación y el registro de resultados se conectan con la solución de trazabilidad e integración de datos; la página de marcado UDI página de marcado UDI detalla la clasificación DPM.
Resultado de la prueba → Configuración de la máquina
Cómo los resultados de las pruebas de muestras determinan la configuración final de la máquina
El informe de la muestra debe terminar con consecuencias de configuración, no solo con una foto de la marca. Una vez que un proceso candidato ha superado los criterios de aceptación acordados, el resultado se utiliza para fijar la ruta del láser, la óptica, el método de posicionamiento, el utillaje, el flujo de trabajo de verificación y el nivel de automatización de la producción que la aplicación realmente necesita.
| Hallazgo de la prueba de muestra | Consecuencia de la configuración |
|---|---|
| La fibra Q-switched logra la legibilidad y la aceptación superficial requeridas con una ventana de proceso estable | Mantenga la ruta de fibra y fije la ventana de parámetros validada; seleccione la clase de potencia en función del proceso demostrado y del ciclo requerido, no por “más potencia es mejor”. |
| Un control de pulso más amplio ofrece un contraste / una ventana térmica sustancialmente mejores en la superficie metálica real | Prefiera una configuración de fibra MOPA y conserve el rango de control de pulso validado en la receta de producción. |
| El resultado requerido no se puede lograr dentro de la ventana permitida de impacto térmico/superficial | Evalúe una ruta de menor aporte térmico, como UV, donde sea técnicamente apropiado, o revise el mecanismo/especificación de marcado en lugar de aumentar la potencia a ciegas. |
| El microcódigo requerido solo se verifica de manera fiable con un campo más pequeño / una configuración óptica más ajustada | Seleccione la lente de campo, la distancia de trabajo y el campo de marcado en función del tamaño de código aceptado y la tolerancia de enfoque. |
| La presentación cilíndrica es necesaria para la ubicación de marca aprobada | Añada el eje rotatorio y un mandril/dispositivo de sujeción que sujete la pieza de forma concéntrica sin dañar las superficies críticas. |
| La curvatura o la variación de altura excede la tolerancia focal utilizable | Evalúe un enfoque 3D/de enfoque dinámico o de múltiples posiciones; no trate la visión por sí sola como una solución de corrección de altura. |
| La posición/orientación de la pieza varía, pero la altura focal está controlada | Añada posicionamiento por visión y defina la ventana de presentación aceptable. |
| La repetibilidad del dispositivo de sujeción, no la respuesta del láser, causa variación | Rediseñe el datum, el sistema de sujeción o el método de presentación de la pieza antes de añadir capacidad láser. |
| La carga manual cumple con la calidad, pero no con el flujo de producción requerido | Evalúe la sujeción de múltiples piezas, la manipulación indexada o la carga automática en función del tamaño real del lote y el patrón de cambio. |
| La producción requiere verificación de códigos graduados, control de aprobación/rechazo o registros de trazabilidad conservados | Añada el verificador/lector adecuado, la interfaz de software/datos y el flujo de trabajo de rechazo/registro a la celda de marcado. |
| La evaluación del material/proceso requiere control de humos o partículas | Incluya cerramiento, extracción o ventilación adecuados al proceso configurado y complete la evaluación de seguridad del puesto de trabajo. |
La máquina final es el resultado del proceso aceptado. Por lo tanto, una cotización útil debe basarse en el resultado real de la muestra, además de la geometría, la manipulación, el volumen de producción, los requisitos de verificación/datos y de seguridad —no solo en la potencia del láser.
Una vez que esos requisitos estén fijados, utilice el máquinas de marcado láser categoría para dirigir la elección del equipo: máquinas de fibra para rutas de metal validadas, máquinas UV donde el proceso aceptado requiere esa familia de fuentes, y visión o máquina cerrada variantes cuando los requisitos validados de posicionamiento o seguridad las requieran.
Seguridad y Medio Ambiente
Seguridad y entorno de procesamiento
Las estaciones de trabajo de marcado de implantes se revisan como un sistema completo: control de acceso al láser, opciones de cerramiento y enclavamiento cuando la producción lo requiere, extracción de humos y partículas que genera el marcado de metal y polímero, y protección ocular adecuada a la longitud de onda utilizada. Que una máquina esté encerrada no la convierte por sí sola en un producto de Clase 1; la clasificación de seguridad se deriva del sistema configurado completo y de sus condiciones de radiación accesibles. Los polímeros y los materiales recubiertos necesitan control de humos como parte del diseño del proceso. En componentes de titanio y acero inoxidable pulidos, la radiación directa y reflejada de 1064 nm también debe incluirse en la revisión de la estación de trabajo —las protecciones, las ventanas de visualización y la protección ocular se determinan según esa evaluación. La configuración detallada de seguridad a nivel de máquina corresponde a la máquinas de marcado láser cerradas página del producto.
Fuentes
Fuentes para el contexto de marcado de implantes y UDI
Las siguientes fuentes respaldan el contexto regulatorio y de calidad mencionado anteriormente. Los reglamentos y las normas se revisan con el tiempo; verifique la versión vigente y su aplicabilidad para el mercado objetivo antes de basarse en ellas.
- Administración de Alimentos y Medicamentos de los Estados Unidos — Sistema de Identificación Única de Dispositivos, 21 CFR Parte 801 y Parte 830 — reglamento (texto oficial; verifique la edición vigente) — Sistema UDI de fda.gov
- Comisión Europea / EUR-Lex — Reglamento (UE) 2017/745 sobre productos sanitarios (MDR) — reglamento (verificar el texto consolidado vigente) — EUR-Lex MDR 2017/745
- ISO/IEC 15415:2024 — Técnicas de identificación automática y captura de datos — Especificación de ensayo de calidad de impresión de símbolos de código de barras para símbolos bidimensionales — norma (obtener de ISO o de un organismo nacional de normalización)
- ISO/IEC 29158:2025 — Técnicas de identificación automática y captura de datos — Especificación de ensayo de calidad de símbolos de código de barras para el Marcado Directo de Piezas (DPM) — norma (obtener de ISO o de un organismo nacional de normalización)
- ISO 13485 — Productos sanitarios — Sistemas de gestión de la calidad — requisitos con fines reglamentarios — norma (obtener la edición vigente de ISO o de un organismo nacional de normalización)
- GS1 — Directrices de UDI y uso de Data Matrix en el sector sanitario — directriz sectorial (verificar la versión vigente) — gs1.org atención médica
Esta página proporciona información únicamente de ingeniería. No sustituye una revisión regulatoria, una evaluación de riesgos ni el criterio del personal responsable del fabricante para un dispositivo específico.
Preguntas frecuentes
Preguntas frecuentes sobre el marcado láser de implantes médicos
¿Se pueden marcar con láser los componentes de un implante y qué determina si funciona?
Sí, el marcado láser es una vía reconocida para identificadores permanentes en componentes de implantes. Que funcione para una pieza específica depende del material y del estado de la superficie, del área de marcado disponible, del calor que el material puede soportar y del posprocesamiento que la marca debe resistir. Esas cuatro limitaciones se evalúan en conjunto, normalmente con una prueba de muestra.
¿Qué tan pequeño puede ser un código Data Matrix en un componente de titanio pequeño?
No existe un único tamaño mínimo seguro que se aplique a todos los implantes de titanio. El límite práctico depende del área de marcado disponible, del tamaño de módulo del Data Matrix, de la respuesta del material y de la superficie, de la calidad del haz, del enfoque y de la geometría de la pieza. Confirme el código utilizable más pequeño en el componente real y acéptelo solo cuando el método de verificación de producción previsto pueda clasificarlo o leerlo de forma fiable.
¿Sobrevivirá la marca a la pasivación y la esterilización?
Sí puede, pero eso es un resultado de validación, no una suposición. Verifique la marca después del proceso posterior real especificado para el dispositivo —por ejemplo, limpieza, pasivación y el método de esterilización aplicable—, utilizando el mismo método de verificación que usará producción. Los dispositivos médicos pueden emplear distintas rutas de esterilización, por lo que un intervalo genérico de temperatura de vapor no debe considerarse la condición de validación predeterminada. Las marcas realizadas mediante mecanismos diferentes, como la oxidación superficial y la eliminación de material, pueden comportarse de manera distinta a lo largo de esos pasos.
¿Puede el marcado láser afectar la resistencia o el comportamiento frente a la corrosión del implante?
Un aporte térmico excesivo o mal controlado puede generar dudas sobre el estado superficial, la fatiga o la corrosión en implantes que soportan carga. Determinar si una marca específica es aceptable es un juicio de ingeniería a nivel de dispositivo en el que participa el ingeniero de materiales. La función de la configuración de marcado es utilizar el mínimo aporte térmico que logre la marca legible requerida y proporcionar muestras para esa revisión.
¿Deberíamos elegir fibra, MOPA o UV?
La fuente se elige en función del material, el tamaño de la marca y el presupuesto térmico. La fibra Q-switched es un punto de partida habitual para marcas por recocido en metal; MOPA añade un control de pulso más amplio para ajustar el contraste; UV proporciona un aporte térmico menor, lo cual es importante en materiales sensibles al calor y en algunos polímeros. La elección se confirma en una muestra con el estado superficial real.
¿Qué necesitamos preparar para una evaluación de marcado?
Proporcione la designación del material y el acabado superficial, el plano o la muestra de la pieza, el contenido de marca requerido y el área disponible, el resultado objetivo o criterio de aceptación, la condición de carga/orientación, los pasos de procesamiento posteriores, el volumen de producción y cualquier requisito de datos o verificación. Esos datos son suficientes para definir la primera ruta láser, el plan de pruebas con muestras y las preguntas de configuración que la prueba debe resolver.
Iniciar la evaluación
Planifique una evaluación de marcado de componente de implante
Si está evaluando el marcado láser para un componente de implante, envíe el material y el estado de la superficie de la pieza, un plano o una muestra, el contenido de marcado requerido y el área disponible, el resultado de aceptación objetivo, la condición de carga/orientación, los pasos de procesamiento posteriores, el volumen de producción y cualquier requisito de verificación o datos. La prueba de muestras puede aceptarse entonces conforme a criterios definidos y traducirse en la configuración necesaria de fuente láser, óptica, sujeción/posicionamiento, verificación y automatización antes de comprometer el equipo.
El equipo estándar y las especificaciones claras pueden cotizarse directamente; los proyectos de visión, rotativos, de automatización o de integración de datos se revisan como configuraciones personalizadas.