
Marcação a Laser em Cerâmica de Zircônia
A zircônia frequentemente pode ser marcada a laser, mas o resultado depende do grau, do estabilizador, do estado de sinterização, da cor, do acabamento superficial, do revestimento ou esmalte, da geometria da peça e da marcação que você realmente precisa. Use este guia para definir a primeira rota de laser a ser testada, os modos de falha a serem observados e as informações necessárias para converter uma amostra bem-sucedida em uma configuração de máquina de produção.
Solicite uma Avaliação de Amostra de ZircôniaDiscuta Sua PeçaA Zircônia Cerâmica Pode Ser Marcada a Laser?
Muitas vezes, sim, mas um resultado bem-sucedido depende das condições. Zircônia branca totalmente sinterizada, um bloco colorido, um componente de precisão polido e uma peça esmaltada ou revestida podem responder de maneiras muito diferentes. A questão prática não é apenas “a zircônia pode ser marcada?”, mas “qual superfície, qual resultado e qual rota de laser podem atender aos limites de aceitação nesta peça exata?”
A marcabilidade é específica de cada grau
O teor de estabilizador, os aditivos, a densidade, a porosidade, o pigmento e o histórico de sinterização podem alterar a absorção, o fluxo de calor, a resposta à fratura e o contraste visível.
A condição da superfície altera o efeito visível
Polimento, jateamento, linhas de usinagem, esmalte, revestimento e contaminação podem ser tão importantes quanto o corpo cerâmico. Teste a superfície de produção fornecida, em vez de um corpo de prova branco genérico.
A aparência por si só não é aprovação
Uma marca pronta para produção deve atender à legibilidade exigida, permanecendo dentro dos limites permitidos para rugosidade, lascamento, trincas, alteração dimensional, limpeza e exposição em serviço.
O que altera a resposta da zircônia ao laser?
“Zircônia branca” não é uma especificação de processo suficiente. O registro de teste deve identificar o estado da cerâmica e a pilha de camadas superficiais, pois cada variável pode alterar tanto a marca visível quanto o risco de dano à superfície.
Grau e estabilizante
Registre 3Y-TZP, zircônia 4Y/5Y, Mg-PSZ, zircônia tenacificada com alumina ou outra formulação, quando conhecida. A composição pode alterar a resposta óptica, o comportamento de fases e a tolerância ao aquecimento localizado a laser.
Verde, parcialmente sinterizada ou totalmente sinterizada
O material pré-sinterizado não é dimensionalmente equivalente à peça acabada. Uma marca feita antes da sinterização final deve ser verificada novamente quanto a retração, distorção, qualidade da borda e contraste final.
Cor, pigmento, esmalte e revestimento
Determine se o laser está interagindo com o corpo de zircônia ou com uma camada superficial. Uma superfície pigmentada, esmaltada, revestida ou metalizada pode exigir uma rota diferente da zircônia branca sem revestimento.
Acabamento polido, jateado ou usinado
A rugosidade superficial e o brilho alteram a forma como o contraste é visto e como a textura pouco profunda aparece. A mesma condição de laser pode parecer diferente após polimento, limpeza ou outra etapa de acabamento.
Registro útil de processo: grau do material + estado de sinterização + cor + acabamento + revestimento/glaze + fornecedor/lote, quando relevante. Mantenha essas entradas junto com a janela de processo aprovada para que mudanças na produção sejam visíveis.
Onde peças de zircônia precisam de identificação ou decoração
A zircônia é selecionada por motivos diferentes em produtos de precisão, resistentes ao desgaste e cosméticos. O requisito de marcação geralmente vem da rastreabilidade, do controle de montagem, da identificação ou da aparência — não do nome do material em si.
Blocos de zircônia odontológica e superfícies controladas
Blocos, suportes ou superfícies não funcionais selecionadas podem exigir identificação de lote, tom, laboratório ou peça. Se a marcação for proposta em uma restauração acabada ou superfície funcional, os requisitos de localização e aceitação precisam de revisão específica da aplicação, em vez de uma configuração genérica de material.
Componentes médicos e laboratoriais
Peças cerâmicas de precisão podem exigir identificação de série, lote ou componente. A integridade da superfície, a limpeza e quaisquer requisitos de validação aplicáveis devem ser definidos antes que a marcação seja liberada para produção.
Peças industriais resistentes ao desgaste
Guias, buchas, vedações e outros componentes de zircônia podem precisar de IDs de peça duráveis ou marcas de rastreabilidade. A marca deve permanecer dentro dos limites permitidos de profundidade, distância da borda e vida útil.
Componentes cerâmicos de precisão
Pequenos componentes técnicos podem precisar de IDs alfanuméricos, marcas de orientação ou códigos legíveis por máquina para montagem e inspeção. A geometria fina torna o foco, a repetibilidade do dispositivo de fixação e o tamanho do código especialmente importantes.
Peças para joalheria, relojoaria e cosméticos
Logos, personalização e gráficos decorativos podem priorizar tom consistente, bordas limpas e danos superficiais visíveis mínimos em zircônia polida ou colorida.
Defina o conteúdo da marcação antes de escolher o processo
Um logotipo, um número de série e um pequeno Data Matrix não criam os mesmos requisitos ópticos, de posicionamento ou de inspeção. O conteúdo da marcação é uma das entradas que determina o tamanho do ponto, o tamanho do campo, a precisão do dispositivo de fixação e se é necessária verificação por visão ou por código.
Rastreabilidade
Números de série, códigos de batelada ou de lote, IDs de peça, códigos de data e referências de produção.
Códigos legíveis por máquina
Data Matrix, códigos QR ou identificadores codificados compactos nos quais a definição de célula e a verificação são importantes.
Identificação do produto
Logotipos, símbolos da marca, referências de modelo, marcas de orientação ou identificadores de montagem.
Marcação decorativa
Padrões, personalização e gráficos estéticos em que a qualidade das bordas, a tonalidade e a consistência visual são os principais critérios de aceitação.
Que resultado você realmente precisa na superfície de zircônia?
O efeito desejado deve ser definido antes da seleção do comprimento de onda ou da máquina. A mesma peça pode ser tecnicamente marcável por vários mecanismos, mas apenas um pode atender aos limites exigidos de aparência, legibilidade e integridade da superfície.
Marcação superficial de alto contraste
Usada para números de série, textos pequenos e códigos quando a legibilidade importa mais do que a profundidade mensurável. A aceitação deve incluir contraste sob iluminação real e qualquer classificação de código exigida.
Efeito claro, escuro ou de mudança de cor
A zircônia colorida ou com aditivos pode apresentar uma mudança visível de tonalidade sob certas condições. Trate a cor e a formulação exatas como uma variável de teste, em vez de presumir que toda zircônia se comporta da mesma maneira.
Remoção de esmalte ou revestimento
Se a identificação for criada pela remoção de uma camada superficial, a espessura da camada, a adesão, a exposição do substrato e a aparência final passam a fazer parte dos critérios de aceitação.
Gravura ou textura superficial
Quando algum relevo é necessário, controle a profundidade, a rugosidade, o material redepositado e a qualidade das bordas. Mais profundo não é automaticamente melhor em uma cerâmica de precisão frágil.
Código legível por máquina
O tamanho de módulo exigido, a zona de silêncio, o contraste e o método de verificação devem ser definidos antes que o campo óptico e a janela de processo sejam congelados.
Marca cosmética
Para peças polidas ou decorativas, alteração do brilho, névoa, limpeza das bordas e consistência em toda a superfície visível podem ser mais importantes do que a escuridão bruta.
Como formato, espessura e tamanho alteram a configuração de marcação
A geometria afeta o foco, o fluxo de calor, a pressão de fixação, o acesso óptico e o campo de marcação utilizável. Um processo que funciona em um corpo de prova plano pode falhar em uma peça de produção curva, de parede fina ou com tolerâncias apertadas.
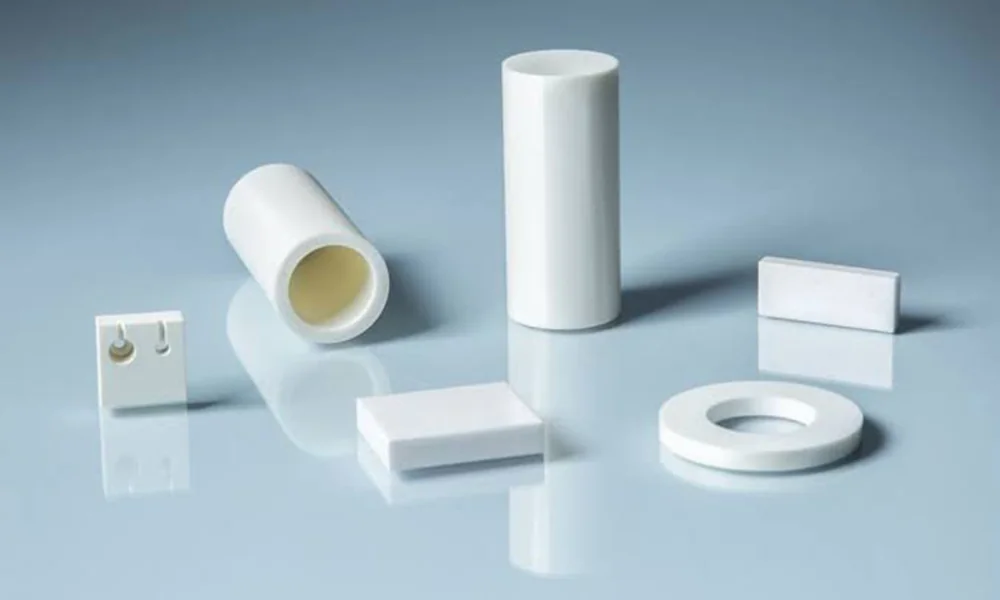
Superfícies curvas ou cilíndricas
A curvatura pode deslocar a superfície para fora da faixa de foco utilizável e distorcer códigos pequenos. Dependendo da peça, avalie um dispositivo de fixação rotativo, posicionamento Z controlado, compensação de foco 3D ou um campo de marcação local menor.
Paredes finas, bordas e detalhes pequenos
Essas áreas podem ser mais sensíveis a aquecimento localizado, lascamento e pressão do dispositivo de fixação. Mantenha distância suficiente das bordas críticas e defina um limite conservador de profundidade ou de alteração superficial.
Pequenos componentes de precisão
Fixação repetível, orientação da peça, tamanho do campo e posição do foco podem importar mais do que a potência bruta do laser. Visão computacional pode ajudar quando a posição da peça varia, mas não substitui o controle de foco para variação de altura.
Peças grandes ou longas
Verifique se a marca completa cabe dentro de um único campo. Campos maiores podem alterar o tamanho do ponto e o nível de detalhe; o reposicionamento, uma mesa XY ou múltiplas posições de marcação podem ser preferíveis.
Reentrâncias, furos e ressaltos
Confirme a linha de visão, o acesso de focalização e se o dispositivo de fixação ou a geometria da peça bloqueia o caminho do feixe. Uma superfície alcançável não é automaticamente uma superfície marcável com a qualidade exigida.
Tolerâncias dimensionais estreitas
Se a região marcada for funcionalmente crítica, inclua a profundidade, a rugosidade e a variação dimensional permitidas nos critérios de aceitação da amostra antes da aprovação da produção.
Qual Rota de Laser Você Deve Testar Primeiro?
Comece pela superfície real e pelo efeito de marcação desejado. A tabela abaixo é uma ordem de triagem, não uma garantia universal: a rota final ainda precisa ser demonstrada no grau de zircônia, acabamento e geometria fornecidos.
| Peça / condição alvo | Primeira rota de triagem | O que comparar em seguida | Principal risco de aceitação |
|---|---|---|---|
| Texto fino, código pequeno ou marca rasa em uma superfície de zircônia acabada, onde minimizar o efeito térmico visível é importante | UV é uma primeira rota de triagem sensata. | Se o contraste ou o tempo de ciclo forem insuficientes, compare outro comprimento de onda na mesma peça em vez de aumentar a energia sem verificar se há danos. | Microfissuras, branqueamento, rugosidade ou mudança de tom/brilho ainda podem ocorrer se a janela de processo for muito agressiva. |
| Superfície pigmentada, vitrificada, revestida ou metalizada, em que a camada superior é o alvo real da marcação | Fibra / MOPA ou UV, selecionado de acordo com qual camada deve responder. | Compare a remoção da camada, o contraste e o dano ao substrato; não transfira configurações de metal diretamente para o empilhamento cerâmico. | Remoção incompleta, ataque excessivo ao substrato, bordas irregulares ou inconsistência de cor. |
| Fosqueamento, alteração ampla da superfície ou ablação controlada são aceitáveis | CO2 pode ser avaliada quando a superfície fornecida absorve de forma eficaz. | Compare com UV se detalhes finos ou um resultado visual com menor aquecimento forem mais importantes. | Textura afetada pelo calor, lascamento, rugosidade e perda do acabamento estético. |
| Uma rota de laser verde já está disponível ou existe evidência prévia para a superfície exata de zircônia | Verde pode ser incluída como uma comparação controlada. | Compare-a com a rota que melhor atende às metas de contraste e integridade. | Não assuma um benefício apenas do comprimento de onda sem evidência de amostra. |
| Zircônia branca sem revestimento com um efeito-alvo indefinido | Ainda não se comprometa com uma máquina. Defina primeiro o mecanismo visual necessário e o limite de aceitação. | Faça uma pequena triagem de rotas na peça real, em vez de presumir que um processo de marcação de metal será transferível. | Uma marca visível pode ser obtida enquanto a rugosidade, a microfissuração ou a consistência permanecem inaceitáveis. |
Durante a triagem de rotas: compare comprimento de onda, regime de pulso, taxa de repetição, potência/energia, tamanho do ponto, foco, velocidade e hachura/preenchimento como uma matriz de teste controlada. Registre contraste, legibilidade do código, rugosidade, lascamento de bordas, partículas soltas e quaisquer indícios de trinca para cada condição.
Formas comuns de falha na marcação a laser de zircônia
O melhor processo não é o que produz a marca mais escura — é o processo que atinge o resultado de identificação exigido sem exceder os limites de superfície, dimensionais e de serviço da peça.
O contraste é muito fraco ou inconsistente
O comprimento de onda ou mecanismo selecionado pode não acoplar bem com o grau, pigmento ou acabamento reais. Verifique novamente o efeito desejado e compare rotas antes de simplesmente aumentar a energia.
Surgem microfissuras, lascas ou descamação
Carga térmica local excessiva, passagens repetidas, paredes finas, bordas afiadas ou defeitos pré-existentes podem aumentar o risco de danos. Inspecione tanto a marca quanto seu perímetro.
A superfície fica áspera demais
Uma marca pode ser legível e ainda assim falhar devido à rugosidade, partículas soltas, redeposição ou textura inaceitável em uma superfície funcional ou cosmética.
Alterações de tonalidade, névoa ou brilho
A zircônia polida, colorida ou decorativa pode apresentar uma alteração óptica indesejada fora da marca pretendida. Avalie a aparência sob a mesma iluminação usada para a aceitação.
Alterações na marca antes da sinterização após a queima
A retração e o acabamento podem alterar o tamanho da marca, a definição das bordas e o contraste. Uma marca bem-sucedida no corpo verde deve ser verificada novamente após a rota final de sinterização e acabamento.
O código é lido no laboratório, mas falha na produção
Posição da peça, variação de foco, iluminação, contaminação e mudanças na superfície de lote para lote podem reduzir a qualidade do código. Valide a repetibilidade em várias peças representativas da produção.
A segurança na produção ainda é importante: a máquina final deve abordar o comprimento de onda do laser selecionado, a carcaça de proteção e os intertravamentos, o acesso à peça de trabalho, a extração e quaisquer fumos ou partículas provenientes de esmalte, revestimento, pigmento, adesivo, contaminação ou resíduos de aglutinante. Uma marcação de amostra bem-sucedida não estabelece, por si só, a classificação de segurança da máquina final.
Como Validar uma Amostra de Zircônia Antes da Produção
Um teste de amostra útil deve passar da identificação do material para a triagem de rota, o teste de aceitação e a repetibilidade. O objetivo é congelar uma janela de processo defensável — não escolher o ajuste que produz a primeira amostra mais escura.
- Identifique o material e a superfície. Registre grau, estabilizador, estado de sinterização, cor, condição de polimento/jateamento, esmalte/revestimento e fornecedor/lote quando relevante.
- Defina a marca e o alvo de aceitação. Especifique conteúdo, tamanho, contraste ou profundidade, requisito de código, limite de rugosidade, limite de borda/lascamento e qualquer teste de limpeza ou de serviço.
- Faça uma triagem da rota de laser mais plausível. Compare uma matriz de parâmetros controlada na peça real ou equivalente à de produção.
- Inspecione a integridade da superfície. Verifique a marca e o perímetro quanto a rugosidade, lascamento, trincas, material solto, alteração de tom/brilho e efeito dimensional.
- Execute o teste de uso relevante. Dependendo da peça, isso pode incluir verificação de código, limpeza, abrasão, esterilização, exposição química ou outra verificação definida pela aplicação.
- Repita em peças representativas da produção. Confirme a consistência entre várias peças e, quando importante, mais de um lote antes de congelar a configuração de produção.
Teste novamente quando: o grau da zircônia, o fornecedor, a cor, a rota de sinterização, o revestimento/glaze, o acabamento superficial, a geometria, o tamanho da marcação ou o resultado de aceitação exigido mudar.
O que enviar para um teste útil
- Material: grau, estabilizador, cor, fornecedor e lote, se relevante.
- Informe: verde, parcialmente sinterizado ou totalmente sinterizado, além das etapas de acabamento restantes.
- Superfície: polimento, jateamento, esmaltação, pigmento, revestimento e condição de limpeza.
- Geometria: espessura, curvatura, distância da borda, furos, rebaixos e tolerâncias.
- Alvo de marcação: logotipo, número de série, Data Matrix/QR, marca decorativa, remoção de camada, mudança de cor ou textura rasa.
- Alvo de produção: quantidade, tempo de ciclo alvo, método de carregamento e requisito de inspeção.
Como os Resultados das Amostras Determinam a Configuração Final da Máquina
Depois que a rota do laser e a janela de aceitação forem comprovadas, o trabalho restante é configurar a máquina em torno da geometria da peça, do campo de marcação, da variação de posicionamento, do método de produção e dos requisitos de segurança.
| Entrada do projeto | O que ajuda a determinar | Por que é importante |
|---|---|---|
| Rota comprovada de comprimento de onda e pulso | Família de fontes de laser e faixa de parâmetros controláveis | A máquina deve ser construída em torno da rota demonstrada na superfície real de zircônia, e não selecionada antes do teste do material. |
| Tamanho da marcação, módulo de código e área de trabalho | Lente de varredura / tamanho do campo e configuração óptica | Um campo maior pode reduzir o detalhe; códigos finos podem exigir um campo menor e controle de foco mais preciso. |
| Peça curva, cilíndrica ou de múltiplas faces | Rotativo, estratégia de eixo Z, foco 3D ou dispositivo de fixação multiposição | A geometria deve permanecer dentro da faixa de foco utilizável e a marcação não deve se distorcer ao redor da superfície. |
| Variação de posição entre peças | Projeto do dispositivo de fixação e, quando justificado, posicionamento por visão | A visão pode compensar variações em XY/rotação, mas a variação de altura ainda exige uma estratégia de foco. |
| Tempo de ciclo alvo e método de carregamento | Estação manual, dispositivo de fixação assistido, transportador ou análise de automação baseada em projeto | A velocidade de escaneamento é apenas uma parte do tempo de ciclo total; carregamento, posicionamento, verificação e descarregamento também importam. |
| Fumos, partículas e acesso do operador | Extração, enclausuramento, intertravamentos e arquitetura de segurança da máquina | A configuração final de segurança deve ser avaliada para a máquina completa e o fluxo de produção. |
| Números de série variáveis ou dados legíveis por máquina | Opções de software, entrada de dados, geração de código e verificação | Requisitos de tratamento de dados e inspeção podem alterar o design do controlador e da estação mesmo quando o processo a laser já está comprovado. |
Para um orçamento preciso: envie o resultado da amostra ou a meta de aceitação junto com desenhos/fotos da peça, dimensões máximas, área de marcação, meta de tempo de ciclo, método de carregamento, fluxo de trabalho de código/dados exigido, necessidades de extração e quaisquer recursos solicitados de fixação, rotativo, visão ou invólucro.
Perguntas frequentes sobre marcação a laser em cerâmica de zircônia
A cerâmica de zircônia pode ser marcada a laser?
Muitas vezes sim, mas o resultado depende da formulação, do estabilizador, da cor, do acabamento superficial, do estado de sinterização e do efeito de marcação desejado. Apenas o nome do material não é suficiente para prever contraste ou integridade superficial.
Uma única configuração consegue marcar toda a zircônia branca?
Não. A zircônia branca ainda pode diferir em composição, densidade, acabamento superficial e processo do fornecedor, portanto não se deve presumir que uma configuração de um grau ou fornecedor seja transferida sem alterações para outro.
A zircônia deve ser marcada antes ou depois da sinterização?
Qualquer uma delas pode ser considerada para um processo específico. Uma marca de pré-sinterização deve sobreviver à retração e ao acabamento; uma marca de pós-sinterização deve atender aos limites de integridade superficial e de aparência da peça acabada.
O UV é sempre melhor do que a fibra para zircônia?
Não. O UV é uma rota prática de triagem inicial para marcação fina e rasa em muitas superfícies sensíveis de zircônia acabada, enquanto pode valer a pena avaliar fibra/MOPA quando um pigmento, revestimento, esmalte ou camada responsiva for o alvo real. A amostra fornecida deve decidir a rota.
Superfícies de zircônia polidas ou funcionais podem ser marcadas?
Elas podem ser avaliadas, mas o local aceitável da marca e os limites para rugosidade, alteração de brilho, danos nas bordas e impacto funcional devem ser definidos antes da produção. Superfícies funcionais críticas podem exigir aprovação mais rigorosa específica para a aplicação.
Uma amostra bem-sucedida aprova automaticamente um uso odontológico ou médico?
Não. Uma amostra a laser bem-sucedida mostra apenas que um material, uma superfície e uma condição de processo específicos atenderam às verificações de marcação definidas. Qualquer validação clínica, regulatória, de biocompatibilidade, de esterilização ou de serviço específica do produto permanece um requisito separado, quando aplicável.
Envie a peça real de zircônia antes de congelar a configuração da máquina
Inclua o grau de zircônia e o estado de sinterização, o acabamento superficial ou revestimento, a geometria da peça, o conteúdo da marca, o resultado desejado, os limites de aceitação, a quantidade de produção e o tempo de ciclo desejado. A Zhuorui Laser pode então selecionar a rota de laser apropriada, validar a amostra e configurar as ópticas necessárias, o dispositivo de fixação, as opções de rotação/visão, o gabinete e o fluxo de produção com base no resultado comprovado.
Solicitar OrçamentoConsulta OEM e PersonalizadaFale Conosco