
Penandaan Laser Keramik Zirkonia
Zirkonia sering kali dapat ditandai laser, tetapi hasilnya bergantung pada grade, penstabil, keadaan sintering, warna, hasil akhir permukaan, pelapisan atau glasir, geometri komponen, dan tanda yang benar-benar Anda butuhkan. Gunakan panduan ini untuk menentukan rute laser pertama yang perlu diuji, mode kegagalan yang harus diperhatikan, dan informasi yang diperlukan untuk mengubah sampel yang berhasil menjadi konfigurasi mesin produksi.
Ajukan Tinjauan Sampel ZirkoniaDiskusikan Komponen AndaDapatkah Keramik Zirkonia Ditandai dengan Laser?
Sering kali ya, tetapi hasil yang sukses bergantung pada kondisi tertentu. Zirkonia putih yang disinter sepenuhnya, blank berwarna, komponen presisi yang dipoles, serta bagian yang diglasir atau dilapisi dapat merespons dengan sangat berbeda. Pertanyaan praktisnya bukan hanya “dapatkah zirkonia ditandai?” melainkan “permukaan mana, hasil seperti apa, dan jalur laser mana yang dapat memenuhi batas penerimaan pada bagian yang tepat ini?”
Kemampuan penandaan bersifat spesifik untuk setiap grade
Kandungan penstabil, aditif, densitas, porositas, pigmen, dan riwayat sintering dapat mengubah absorpsi, aliran panas, respons fraktur, dan kontras visual.
Kondisi permukaan mengubah efek yang terlihat
Pemolesan, blasting, garis pemesinan, glasir, pelapisan, dan kontaminasi dapat sama pentingnya dengan badan keramik. Uji permukaan produksi yang dipasok, bukan kupon putih generik.
Penampilan saja bukanlah persetujuan
Tanda yang siap produksi harus memenuhi keterbacaan yang disyaratkan sekaligus tetap berada dalam batas yang diizinkan untuk kekasaran, geripis, retak, perubahan dimensi, pembersihan, dan paparan saat penggunaan.
Apa yang Mengubah Respons Laser Zirkonia?
“Zirkonia putih” bukanlah spesifikasi proses yang memadai. Catatan pengujian harus mengidentifikasi keadaan keramik dan susunan lapisan permukaan karena setiap variabel dapat mengubah tanda yang terlihat maupun risiko kerusakan permukaan.
Grade dan penstabil
Catat 3Y-TZP, zirkonia 4Y/5Y, Mg-PSZ, zirkonia yang diperkuat alumina, atau formulasi lain jika diketahui. Komposisi dapat mengubah respons optik, perilaku fasa, dan toleransi terhadap pemanasan laser yang terlokalisasi.
Mentah, tersinter sebagian atau tersinter penuh
Material pra-sinter tidak setara secara dimensi dengan komponen jadi. Tanda yang dibuat sebelum sintering akhir harus diperiksa kembali untuk penyusutan, distorsi, kualitas tepi dan kontras akhir.
Warna, pigmen, glasir dan pelapis
Tentukan apakah laser berinteraksi dengan badan zirkonia atau lapisan permukaan. Permukaan yang berpigmen, berglasir, dilapisi atau berlapis logam mungkin memerlukan jalur berbeda dari zirkonia putih tanpa lapisan.
Hasil akhir dipoles, di-blasting, atau dikerjakan mesin
Kekasaran permukaan dan kilap mengubah cara kontras terlihat dan bagaimana tekstur dangkal tampak. Kondisi laser yang sama dapat terlihat berbeda setelah pemolesan, pembersihan, atau langkah finishing lainnya.
Catatan proses yang berguna: grade material + keadaan sintering + warna + penyelesaian + pelapisan/glasir + pemasok/lot bila relevan. Simpan masukan ini bersama jendela proses yang disetujui agar perubahan produksi terlihat.
Di Mana Komponen Zirkonia Memerlukan Identifikasi atau Dekorasi
Zirkonia dipilih karena berbagai alasan pada produk presisi, tahan aus, dan kosmetik. Persyaratan penandaan biasanya berasal dari ketertelusuran, kontrol perakitan, identifikasi, atau tampilan—bukan dari nama material itu sendiri.
Blanko zirkonia dental dan permukaan terkendali
Blanko, pembawa, atau permukaan non-fungsional tertentu mungkin memerlukan identifikasi lot, shade, laboratorium, atau komponen. Jika penandaan diusulkan pada restorasi jadi atau permukaan fungsional, persyaratan lokasi dan penerimaan memerlukan peninjauan khusus aplikasi, bukan pengaturan material generik.
Komponen medis dan laboratorium
Komponen keramik presisi mungkin memerlukan identifikasi seri, batch, atau komponen. Integritas permukaan, pembersihan, dan persyaratan validasi yang berlaku harus ditetapkan sebelum penandaan dirilis untuk produksi.
Komponen industri tahan aus
Pemandu, busing, seal, dan komponen zirkonia lainnya mungkin memerlukan ID komponen yang tahan lama atau tanda ketertelusuran. Tanda tersebut harus tetap berada dalam batas kedalaman, jarak tepi, dan masa pakai yang diizinkan.
Komponen keramik presisi
Komponen teknis kecil mungkin memerlukan ID alfanumerik, tanda orientasi, atau kode yang dapat dibaca mesin untuk perakitan dan inspeksi. Geometri yang halus membuat fokus, keterulangan fixture, dan ukuran kode menjadi sangat penting.
Perhiasan, jam tangan, dan komponen kosmetik
Logo, personalisasi, dan grafik dekoratif mungkin memprioritaskan warna yang konsisten, tepi yang bersih, dan kerusakan permukaan yang terlihat minimal pada zirkonia yang dipoles atau berwarna.
Tentukan Isi Tanda Sebelum Memilih Proses
Logo, nomor seri, dan Data Matrix kecil tidak menciptakan persyaratan optik, pemosisian, atau inspeksi yang sama. Isi tanda adalah salah satu masukan yang menentukan ukuran titik, ukuran bidang, akurasi fixture, dan apakah verifikasi visi atau kode diperlukan.
Ketertelusuran
Nomor seri, kode batch atau lot, ID part, kode tanggal, dan referensi produksi.
Kode yang dapat dibaca mesin
Data Matrix, kode QR, atau pengidentifikasi terkode ringkas yang definisi sel dan verifikasinya penting.
Identifikasi produk
Logo, tanda merek, referensi model, tanda orientasi, atau pengidentifikasi perakitan.
Penandaan dekoratif
Pola, personalisasi, dan grafis kosmetik yang kualitas tepi, corak warna, dan konsistensi visual menjadi kriteria penerimaan utamanya.
Hasil Apa yang Sebenarnya Anda Butuhkan pada Permukaan Zirkonia?
Efek target harus ditentukan sebelum pemilihan panjang gelombang atau mesin. Bagian yang sama mungkin secara teknis dapat ditandai oleh beberapa mekanisme, tetapi hanya satu yang dapat memenuhi batas tampilan, keterbacaan, dan integritas permukaan yang disyaratkan.
Tanda permukaan kontras tinggi
Digunakan untuk nomor seri, teks kecil, dan kode ketika keterbacaan lebih penting daripada kedalaman yang terukur. Proses penerimaan harus mencakup kontras dalam pencahayaan nyata dan penilaian kode apa pun yang disyaratkan.
Efek terang, gelap, atau perubahan warna
Zirkonia berwarna atau yang mengandung aditif dapat menunjukkan perubahan nuansa yang terlihat dalam kondisi tertentu. Perlakukan warna dan formulasi yang tepat sebagai variabel pengujian, bukan mengasumsikan bahwa semua zirkonia berperilaku sama.
Penghilangan glasir atau lapisan
Jika identifikasi dibuat dengan menghilangkan lapisan permukaan, ketebalan lapisan, daya rekat, paparan substrat, dan tampilan akhir menjadi bagian dari kriteria penerimaan.
Ukiran atau tekstur dangkal
Ketika relief tertentu diperlukan, kendalikan kedalaman, kekasaran, material yang diendapkan kembali, dan kualitas tepi. Lebih dalam tidak otomatis lebih baik pada keramik presisi yang rapuh.
Kode yang dapat dibaca mesin
Ukuran modul yang diperlukan, zona sunyi, kontras, dan metode verifikasi harus ditentukan sebelum bidang optik dan jendela proses dibekukan.
Tanda kosmetik
Untuk komponen yang dipoles atau dekoratif, pergeseran kilap, kekeruhan, kebersihan tepi, dan konsistensi di seluruh permukaan yang terlihat dapat lebih penting daripada tingkat kegelapan mentah.
Bagaimana Bentuk, Ketebalan, dan Ukuran Mengubah Penyiapan Penandaan
Geometri memengaruhi fokus, aliran panas, tekanan fixture, akses optik, dan area penandaan yang dapat digunakan. Proses yang berhasil pada kupon datar dapat gagal pada komponen produksi yang melengkung, berdinding tipis, atau bertoleransi ketat.
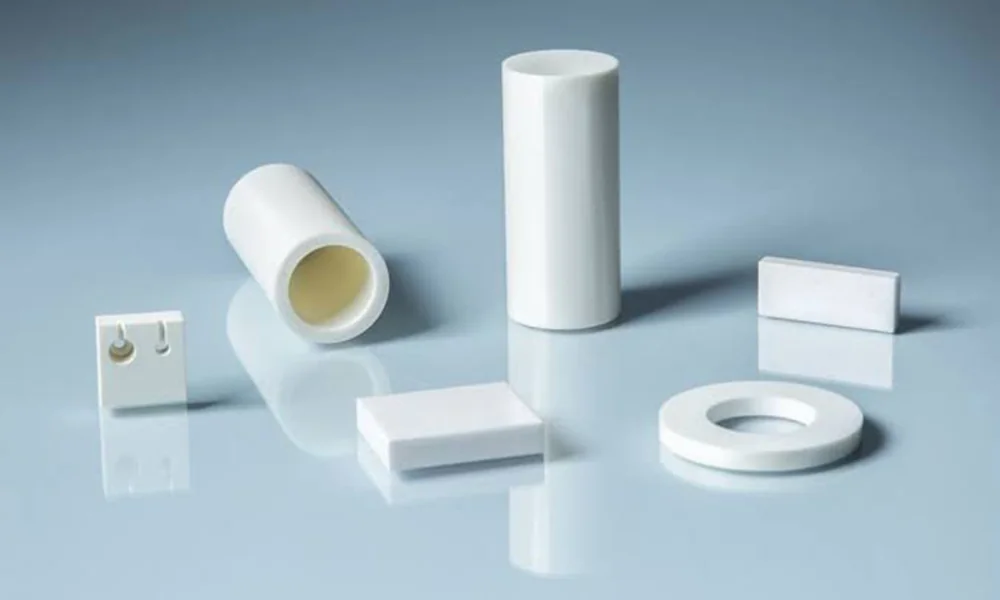
Permukaan melengkung atau silindris
Kelengkungan dapat memindahkan permukaan ke luar rentang fokus yang dapat digunakan dan mendistorsi kode kecil. Bergantung pada komponennya, evaluasi perlengkapan putar, pemosisian Z yang terkendali, kompensasi fokus 3D, atau bidang penandaan lokal yang lebih kecil.
Dinding tipis, tepi, dan fitur kecil
Area-area ini bisa lebih sensitif terhadap pemanasan lokal, pengelupasan, dan tekanan penjepit. Jaga jarak yang cukup dari tepi kritis dan tentukan batas kedalaman atau perubahan permukaan yang konservatif.
Komponen presisi kecil
Pencekaman yang dapat diulang, orientasi komponen, ukuran bidang, dan lokasi fokus mungkin lebih penting daripada daya laser mentah. Visi dapat membantu saat posisi komponen bervariasi, tetapi tidak menggantikan kendali fokus untuk variasi ketinggian.
Komponen besar atau panjang
Periksa apakah marka lengkap muat di dalam satu bidang. Bidang yang lebih besar dapat mengubah ukuran spot dan detail; pemosisian ulang, meja XY, atau beberapa posisi penandaan mungkin lebih disukai.
Cekungan, lubang, dan bahu
Pastikan garis pandang, akses fokus, dan apakah geometri fixture atau part menghalangi jalur berkas laser. Permukaan yang dapat dijangkau tidak otomatis merupakan permukaan yang dapat ditandai dengan kualitas yang disyaratkan.
Toleransi dimensi yang ketat
Jika area yang ditandai bersifat kritis secara fungsional, sertakan kedalaman, kekasaran, dan perubahan dimensi yang diizinkan dalam kriteria penerimaan sampel sebelum persetujuan produksi.
Rute Laser Mana yang Harus Anda Uji Terlebih Dahulu?
Mulailah dari permukaan sebenarnya dan efek penandaan yang diperlukan. Tabel di bawah ini adalah urutan penapisan, bukan jaminan universal: rute akhir tetap harus dibuktikan pada mutu zirkonia, finishing, dan geometri yang dipasok.
| Kondisi bagian / target | Rute pertama untuk disaring | Apa yang harus dibandingkan selanjutnya | Risiko penerimaan utama |
|---|---|---|---|
| Teks halus, kode kecil, atau tanda dangkal pada permukaan zirkonia yang sudah jadi, di mana meminimalkan efek panas yang terlihat menjadi penting | UV merupakan rute penyaringan pertama yang masuk akal. | Jika kontras atau waktu siklus tidak memadai, bandingkan panjang gelombang lain pada bagian yang sama daripada menaikkan energi tanpa memeriksa kerusakan. | Retakan mikro, pemutihan, kekasaran, atau perubahan warna/kilau masih dapat terjadi jika jendela proses terlalu agresif. |
| Permukaan berpigmen, berlapis glasir, berlapis, atau bermetalisasi di mana lapisan atas adalah sasaran penandaan yang sebenarnya | Fiber / MOPA atau UV, dipilih sesuai dengan lapisan mana yang harus merespons. | Bandingkan penghilangan lapisan, kontras, dan kerusakan substrat; jangan mentransfer pengaturan logam secara langsung ke tumpukan keramik. | Penghilangan yang tidak sempurna, serangan substrat yang berlebihan, tepi kasar, atau ketidakkonsistenan warna. |
| Pemburaman, perubahan permukaan yang luas, atau ablasi terkendali dapat diterima | CO2 dapat dievaluasi ketika permukaan yang disediakan menyerap secara efektif. | Bandingkan dengan UV jika detail halus atau hasil visual dengan panas lebih rendah lebih penting. | Tekstur yang terpengaruh panas, pengelupasan, kekasaran, dan hilangnya hasil akhir kosmetik. |
| Rute laser hijau sudah tersedia atau bukti sebelumnya ada untuk permukaan zirkonia persis tersebut | Hijau dapat disertakan sebagai perbandingan terkontrol. | Bandingkan tolok ukurnya dengan rute yang paling memenuhi target kontras dan integritas. | Jangan mengasumsikan manfaat hanya dari panjang gelombang tanpa bukti sampel. |
| Zirkonia putih tanpa lapisan dengan efek target yang belum ditentukan | Jangan bekukan mesinnya dulu. Tentukan dulu mekanisme visual yang diperlukan dan batas penerimaan. | Lakukan penyaringan rute skala kecil pada komponen sebenarnya, bukan mengasumsikan proses penandaan logam akan dapat dialihkan. | Tanda yang terlihat mungkin dapat dihasilkan, tetapi kekasaran, keretakan mikro, atau konsistensi tetap tidak dapat diterima. |
Selama penyaringan rute: bandingkan panjang gelombang, rezim pulsa, laju pengulangan, daya/energi, ukuran spot, fokus, kecepatan, dan hatch/fill sebagai matriks pengujian terkendali. Catat kontras, keterbacaan kode, kekasaran, chipping tepi, partikel lepas, dan indikasi keretakan apa pun untuk setiap kondisi.
Cara Umum Penandaan Laser Zirkonia Gagal
Proses terbaik bukanlah tanda yang paling gelap—melainkan proses yang mencapai hasil identifikasi yang dibutuhkan tanpa melampaui batas permukaan, dimensi, dan servis komponen.
Kontras terlalu lemah atau tidak konsisten
Panjang gelombang atau mekanisme yang dipilih mungkin tidak berpasangan dengan baik dengan mutu, pigmen, atau finishing yang sebenarnya. Periksa kembali efek target dan bandingkan rute sebelum sekadar menambah energi.
Retakan mikro, serpihan, atau pengelupasan muncul
Pembebanan termal lokal yang berlebihan, lintasan berulang, dinding tipis, tepi tajam, atau cacat yang sudah ada sebelumnya dapat meningkatkan risiko kerusakan. Periksa marka beserta area di sekelilingnya.
Permukaan menjadi terlalu kasar
Marka bisa saja terbaca namun tetap dinilai gagal karena kekasaran, partikel lepas, pengendapan ulang, atau tekstur yang tidak dapat diterima pada permukaan fungsional atau kosmetik.
Perubahan warna, kekeruhan, atau kilap
Zirkonia yang dipoles, berwarna, atau dekoratif dapat menunjukkan perubahan optik yang tidak diinginkan di luar marka yang dimaksud. Evaluasi tampilan di bawah pencahayaan yang sama dengan yang digunakan untuk penerimaan.
Marka pra-sinter berubah setelah pembakaran
Penyusutan dan finishing dapat mengubah ukuran marka, ketajaman tepi, dan kontras. Marka green-body yang berhasil harus diperiksa ulang setelah proses sintering dan finishing akhir.
Kode terbaca di laboratorium, tetapi gagal di produksi
Posisi komponen, variasi fokus, pencahayaan, kontaminasi, dan perubahan permukaan antar-lot dapat menurunkan kualitas kode. Validasi repetabilitas pada beberapa komponen yang representatif untuk produksi.
Keamanan produksi tetap penting: mesin akhir harus menangani panjang gelombang laser yang dipilih, selubung pelindung dan interlock, akses benda kerja, ekstraksi, serta segala asap atau partikel dari glasir, pelapis, pigmen, perekat, kontaminasi, atau residu bahan pengikat. Penandaan sampel yang berhasil tidak dengan sendirinya menetapkan klasifikasi keselamatan mesin akhir.
Cara Memvalidasi Sampel Zirkonia Sebelum Produksi
Uji sampel yang berguna harus bergerak dari identifikasi material ke penyaringan rute, pengujian penerimaan, dan pengulangan. Tujuannya adalah menetapkan jendela proses yang dapat dipertahankan—bukan memilih pengaturan yang menghasilkan sampel pertama paling gelap.
- Identifikasi material dan permukaannya. Catat grade, stabilizer, keadaan sintering, warna, kondisi poles/blasting, glasir/lapisan, dan pemasok/lot bila relevan.
- Tentukan tanda dan target penerimaan. Tentukan konten, ukuran, kontras atau kedalaman, persyaratan kode, batas kekasaran, batas tepi/serpihan, dan setiap uji pembersihan atau uji fungsi.
- Saring rute laser yang paling masuk akal. Bandingkan matriks parameter terkendali pada komponen aktual atau yang setara produksi.
- Periksa integritas permukaan. Periksa tanda dan perimeter terhadap kekasaran, pecahan kecil, retakan, material lepas, perubahan warna/kilau, dan efek dimensi.
- Jalankan uji penggunaan yang relevan. Bergantung pada komponennya, ini dapat mencakup verifikasi kode, pembersihan, abrasi, sterilisasi, paparan bahan kimia, atau pemeriksaan lain yang ditentukan oleh aplikasi.
- Ulangi pada komponen yang mewakili produksi. Pastikan konsistensi di beberapa komponen dan, jika penting, lebih dari satu lot sebelum membekukan konfigurasi produksi.
Uji ulang ketika: kelas zirkonia, pemasok, warna, jalur sintering, pelapisan/glasir, hasil akhir permukaan, geometri, ukuran tanda, atau hasil penerimaan yang disyaratkan berubah.
Apa yang perlu dikirim untuk pengujian yang bermanfaat
- Bahan: Material: grade, stabilizer, warna, pemasok, dan lot jika relevan.
- Kondisi: green, disinter sebagian atau disinter sepenuhnya, plus tahap finishing yang tersisa.
- Permukaan: Permukaan: pemolesan, blasting, glasir, pigmen, pelapisan, dan kondisi pembersihan.
- Geometri: Geometri: ketebalan, kelengkungan, jarak tepi, lubang, ceruk, dan toleransi.
- Target tanda: logo, nomor seri, Data Matrix/QR, tanda dekoratif, penghilangan lapisan, perubahan warna, atau tekstur dangkal.
- Target produksi: kuantitas, target waktu siklus, metode pemuatan dan persyaratan inspeksi.
Bagaimana Hasil Sampel Menentukan Konfigurasi Akhir Mesin
Setelah jalur laser dan jendela penerimaan terbukti, pekerjaan selanjutnya adalah mengonfigurasi mesin berdasarkan geometri komponen, bidang penandaan, variasi posisi, metode produksi dan persyaratan keselamatan.
| Input proyek | Apa yang dapat ditentukan | Mengapa ini penting |
|---|---|---|
| Jalur panjang gelombang dan pulsa yang teruji | Keluarga sumber laser dan rentang parameter yang dapat dikendalikan | Mesin harus dibangun mengikuti jalur yang didemonstrasikan pada permukaan zirkonia yang sebenarnya, bukan dipilih sebelum uji material. |
| Ukuran marka, modul kode, dan area kerja | Lensa pemindai / ukuran bidang dan pengaturan optik | Bidang yang lebih besar dapat mengurangi detail; kode halus mungkin memerlukan bidang yang lebih kecil dan kontrol fokus yang lebih ketat. |
| Komponen melengkung, silindris, atau multi-permukaan | Strategi rotari, sumbu Z, fokus 3D, atau fixture multi-posisi | Geometri harus tetap berada dalam rentang fokus yang dapat digunakan, dan hasil penandaan tidak boleh terdistorsi di sekeliling permukaan. |
| Variasi posisi antar bagian | Desain fixture dan, bila dibenarkan, pemosisian dengan visi | Visi dapat mengompensasi variasi XY/rotasi, tetapi variasi ketinggian tetap memerlukan strategi fokus. |
| Target waktu siklus dan metode pemuatan | Stasiun manual, fixture berbantuan, konveyor, atau tinjauan otomasi berbasis proyek | Kecepatan pemindaian hanyalah salah satu bagian dari waktu siklus penuh; pemuatan, pemosisian, verifikasi, dan pembongkaran juga berperan penting. |
| Asap, partikel, dan akses operator | Ekstraksi, penutup, interlock, dan arsitektur keselamatan mesin | Konfigurasi keselamatan akhir harus dievaluasi untuk keseluruhan mesin dan alur kerja produksi. |
| Nomor seri variabel atau data yang dapat dibaca mesin | Opsi perangkat lunak, input data, pembuatan kode, dan verifikasi | Persyaratan penanganan data dan inspeksi dapat mengubah desain pengontrol dan stasiun bahkan ketika proses laser sudah terbukti. |
Untuk penawaran harga yang akurat: kirimkan hasil sampel atau target penerimaan beserta gambar/foto komponen, dimensi maksimum, area penandaan, target waktu siklus, metode pemuatan, alur kerja kode/data yang diperlukan, kebutuhan ekstraksi, dan fitur fixture, rotary, vision, atau enclosure apa pun yang diminta.
FAQ Penandaan Laser Keramik Zirkonia
Dapatkah keramik zirkonia ditandai dengan laser?
Sering kali ya, tetapi hasilnya bergantung pada formulasi, penstabil, warna, hasil akhir permukaan, keadaan sintering, dan efek penandaan yang diinginkan. Nama material saja tidak cukup untuk memprediksi kontras atau integritas permukaan.
Bisakah satu pengaturan menandai semua zirkonia putih?
Tidak. Zirkonia putih tetap dapat berbeda dalam komposisi, kepadatan, hasil akhir permukaan, dan proses pemasok, sehingga pengaturan dari satu kelas mutu atau pemasok tidak boleh diasumsikan dapat dialihkan tanpa perubahan ke yang lain.
Haruskah zirkonia ditandai sebelum atau setelah sintering?
Salah satu dari keduanya dapat dipertimbangkan untuk proses tertentu. Tanda pra-sinter harus bertahan terhadap penyusutan dan penyelesaian akhir; tanda pasca-sinter harus memenuhi batas integritas permukaan dan penampilan bagian jadi.
Apakah UV selalu lebih baik daripada fiber untuk zirkonia?
Tidak. UV adalah jalur penyaringan awal yang praktis untuk penandaan halus dan dangkal pada banyak permukaan zirkonia jadi yang sensitif, sedangkan fiber/MOPA mungkin layak dievaluasi ketika target sebenarnya adalah pigmen, lapisan, glasir, atau lapisan responsif. Sampel yang disediakan harus menentukan jalurnya.
Bisakah permukaan zirkonia yang dipoles atau fungsional ditandai?
Permukaan tersebut dapat dievaluasi, tetapi lokasi tanda yang dapat diterima dan batas untuk kekasaran, perubahan kilap, kerusakan tepi, dan dampak fungsional harus ditetapkan sebelum produksi. Permukaan fungsional yang kritis mungkin memerlukan persetujuan yang lebih ketat sesuai aplikasi.
Apakah sampel yang berhasil secara otomatis menyetujui penggunaan dental atau medis?
Tidak. Sampel laser yang berhasil hanya menunjukkan bahwa material, permukaan, dan kondisi proses tertentu telah memenuhi pemeriksaan penandaan yang ditetapkan. Validasi klinis, regulasi, biokompatibilitas, sterilisasi, atau layanan yang spesifik untuk produk tetap menjadi persyaratan terpisah jika berlaku.
Kirimkan Part Zirkonia yang Sebenarnya Sebelum Mengunci Konfigurasi Mesin
Sertakan grade zirkonia dan kondisi sintering, hasil akhir permukaan atau pelapisan, geometri part, konten penandaan, hasil target, batas penerimaan, kuantitas produksi, dan waktu siklus target. Zhuorui Laser kemudian dapat menyeleksi jalur laser yang sesuai, memvalidasi sampel, dan mengonfigurasi optik, fixture, opsi rotary/vision, enclosure, serta alur kerja produksi yang diperlukan berdasarkan hasil yang telah terbukti.
Minta PenawaranPermintaan OEM & CustomHubungi Kami