
Marcação a Laser em Papel e Papelão
Papel não é um único material para laser. Composição de fibras, conteúdo reciclado, cor, revestimento, impressão, adesivo e construção corrugada podem todos alterar contraste, carbonização, qualidade das bordas e fumaça. Este guia ajuda você a definir o material antes de selecionar uma direção de laser ou aprovar uma amostra.
Papel e papelão podem ser marcados a laser?
Muitas vezes sim, mas a resposta útil depende da superfície exata e do efeito térmico aceitável. Um resultado nítido em kraft marrom pode ser fraco, irregular ou prejudicial em uma etiqueta branca revestida.
A marcação a laser de CO₂ é uma direção inicial frequente para papel e cartão à base de celulose, pois o material pode responder fortemente à energia infravermelha. O resultado visível pode vir de escurecimento controlado, remoção leve da superfície ou interação com um revestimento ou camada impressa. A mesma resposta que cria contraste também pode queimar uma borda, enrolar substrato fino, expor uma canaleta ondulada ou criar resíduo de fumaça.
Não selecione uma máquina apenas com base nas palavras “papel” ou “papelão”. Primeiro identifique se o laser atinge fibra bruta, um revestimento de argila ou polímero, tinta de impressão, verniz, laminado, camada térmica ou estrutura autoadesiva. Em seguida, defina o contraste necessário, o menor elemento, o halo permitido e se a marca deve permanecer legível após atrito, dobra ou manuseio.
A superfície externa pode importar mais do que o nome da caixa
Duas caixas descritas como “papelão branco” podem ter forros, cargas, revestimentos, cobertura de tinta e fibra reciclada diferentes. Suas janelas de laser podem não ser transferíveis de um fornecedor ou tiragem de impressão para outro. Para etiquetas, o substrato de face, o revestimento superior e o adesivo formam uma única construção; aprovar apenas uma folha solta não valida a etiqueta de produção.
Peça uma especificação de material ou informações de segurança quando um revestimento, laminado ou adesivo for desconhecido. O plano de teste deve incluir a peça real impressa e convertida sempre que essas camadas estiverem presentes.
Decisão de material: identifique a camada que cria a marca e a camada com maior probabilidade de falhar. Essa escolha determina a rota inicial do laser e os critérios de inspeção.
Os tipos de papel e cartão não compartilham uma única janela de parâmetros
As categorias abaixo são pontos de partida para o planejamento de amostras, não configurações universais. Grau do fornecedor, peso-base ou gramatura, espessura, condição de umidade, cor, impressão e acabamento continuam todos fazendo parte da identidade do material.
Papel não revestido
A exposição direta das fibras pode tornar o escurecimento relativamente fácil de observar, mas substratos finos têm pouca margem térmica. Enrolamento, descoloração das bordas e danos de manuseio devem ser verificados.
Ênfase do teste: detalhe, halo, planicidade e desgaste por atrito.
Papel kraft e cartão
O tom marrom natural pode favorecer uma marca mais escura, enquanto a variação das fibras e o conteúdo reciclado podem tornar o contraste menos uniforme. Um código legível precisa ser avaliado em relação à faixa real de fundo.
Ênfase do teste: contraste em variações de cor e lotes normais.
Cartão revestido
O revestimento pode reagir de forma diferente da fibra subjacente. Excesso de energia pode criar rachaduras, um amplo halo marrom ou uma camada exposta com uma cor que não era esperada.
Ênfase do teste: resposta do revestimento, limpeza das bordas e integridade da superfície.
Papelão ondulado
A capa externa é a superfície de marcação, enquanto sua composição de fibras, cor, revestimento e conteúdo reciclado podem diferir das capas internas. Trate a construção do papelão como parte da identidade do material, em vez de usar a espessura total do papelão como única descrição.
Ênfase do teste: resposta da capa externa, variação de fundo e tipos normais de papelão.
Cartuchos impressos
A cobertura de tinta pode ajudar ou atrapalhar a marca. Os testes devem incluir cada bloco de cor representativo e o processo real de impressão, em vez de apenas uma área em branco sem impressão.
Ênfase do teste: consistência de contraste entre cores de tinta e zonas de registro.
Etiquetas adesivas
O material de face, o revestimento superior, o adesivo e o liner de liberação são camadas separadas. O comportamento ao calor e à fumaça deve ser avaliado no rótulo convertido, especialmente se a marcação penetrar o material de face.
Ênfase do teste: integridade do material de face, efeito do adesivo e manuseio da peça convertida.
Aplicações e por que produtos de papel são marcados
O formato do produto altera tanto a finalidade da marcação quanto as condições de superfície que o laser deve suportar. Comece pelo cartucho, rótulo, caixa ou tag reais — não por um nome abstrato de material.
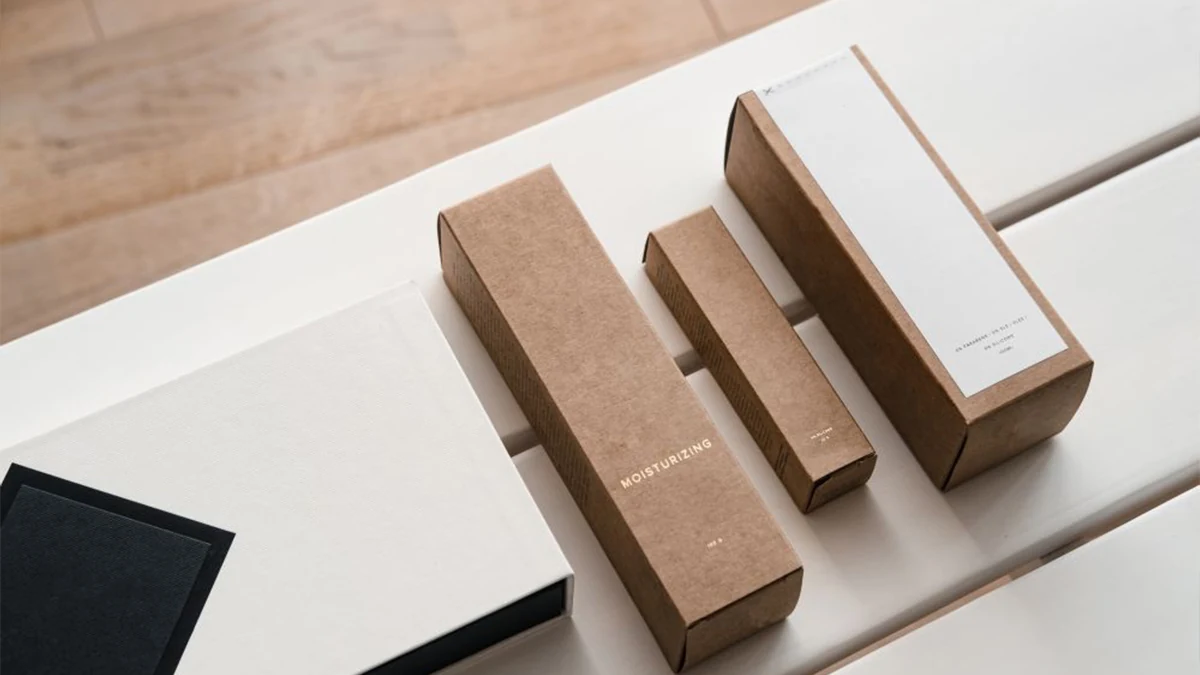
Comece pela construção real da embalagem
Um cartucho dobrável, uma caixa de papelão ondulado para transporte, um rótulo ou uma tag kraft podem todos ser descritos como à base de papel, mas a superfície vista pelo laser pode ser muito diferente. O formato do produto, a cobertura de impressão, o revestimento e o painel a ser marcado devem ser definidos antes de selecionar a rota do laser.
Cartuchos dobráveis
Cartuchos de produtos de consumo, farmacêuticos, cosméticos e eletrônicos podem precisar de informações variáveis de produção ou rastreabilidade sem adicionar tinta ou rótulos à etapa de codificação.
Caixas de papelão ondulado
Caixas de expedição e embalagens secundárias frequentemente precisam de identificadores legíveis de produção ou logística em um substrato grande e de baixo custo.
Etiquetas de papel
As etiquetas podem conter informações variáveis densas em uma área pequena, portanto a qualidade do código pode depender de toda a construção convertida, e não apenas do material de face.
Etiquetas de papel kraft e cartões de papel
Etiquetas penduradas, cartões kraft e peças de identificação em papel podem usar uma marca permanente sem contato para branding, identificação ou informações de lote.
Se a principal questão é como caixas de papelão ou rótulos serão codificados enquanto se movem em uma linha de produção, o resultado do material ainda precisa ser combinado com a velocidade da linha, o momento de acionamento, o espaçamento dos produtos e a posição do código. Consulte Codificação a Laser em Caixas e Rótulos.
O Que Geralmente É Marcado em Papel e Papelão?
O conteúdo importa porque um código de data grande, legível por humanos, e um pequeno símbolo legível por máquina não exigem a mesma definição de borda, tamanho de elemento ou método de inspeção.
Dados variáveis de produção
Data de fabricação, validade ou data de consumo preferencial, número de lote ou de batelada e outras informações que mudam durante a produção.
Códigos de rastreabilidade
Números de série, códigos QR, códigos Data Matrix, códigos de barras e outros identificadores que podem precisar de verificação por scanner.
Identificação do produto
Modelo, SKU, referência do produto, ID interno ou outro texto fixo e variável usado para distinguir o produto embalado.
Branding e gráficos
Logotipos, símbolos, gráficos simples e marcas decorativas, em que a aparência pode importar mais do que a legibilidade por máquina.
A aceitação muda com o conteúdo: uma marca pode parecer escura o suficiente a olho nu e ainda assim falhar se caracteres pequenos perderem definição de borda ou um módulo de código ficar distorcido. Teste o menor elemento real, não apenas um logotipo grande de demonstração.
Resultados de Marcação Desejados
“Uma marca visível” é amplo demais para a seleção do laser. Defina primeiro o resultado visual ou funcional e, em seguida, compare a rota do laser e a janela de processo capazes de alcançá-lo sem danos inaceitáveis.
Uma marca visível é apenas a primeira checagem de aceitação
Este exemplo com papelão mostra por que o contraste visual deve ser avaliado na superfície real do papelão. A aprovação final ainda precisa considerar halo nas bordas, danos à superfície, desgaste por atrito e — quando códigos são usados — legibilidade por máquina.

Marca escura e legível na superfície
Comum em kraft e outras superfícies com fibras expostas, onde o escurecimento controlado pode criar contraste útil.
Avalie: contraste, halo nas bordas, carvão solto, desgaste por atrito e variação do fundo.
Contraste limpo em papelão revestido ou impresso
O efeito útil pode vir da alteração ou remoção de uma camada superficial responsiva, em vez de simplesmente escurecer a fibra subjacente.
Avalie: integridade do revestimento, limpeza das bordas, consistência de cor e se o substrato foi exposto involuntariamente.
Texto fino ou código legível por máquina
Caracteres pequenos e módulos de código exigem controle mais rigoroso do tamanho do ponto, da sobreposição, do foco e do espalhamento térmico do que textos grandes ou gráficos decorativos.
Avalie: detalhe mínimo, formato do módulo, legibilidade pelo scanner e consistência em todo o campo de marcação.
Dano térmico mínimo
Papel premium fino, rótulos e cartonagens sensíveis à aparência podem exigir uma janela de processo estreita que limite amarelamento, enrolamento, rachaduras ou penetração.
Avalie: planicidade, alteração no verso, corte passante, descoloração, resíduo e manuseio pós-marcação.
Geometria, Espessura e Tamanho da Peça
Papel e cartão são frequentemente descritos pela espessura total, mas o laser só vê a superfície local apresentada no foco. Peso base ou gramatura, calibre, condição de umidade, rigidez da folha, estrutura do flautado, dobras, variações de altura e área de marcação podem, portanto, alterar a resposta térmica, a planicidade, a repetibilidade do processo e a configuração da máquina.
Folhas finas e rótulos
Baixa massa térmica deixa menos margem antes que surjam enrolamento, descoloração das bordas ou penetração. O suporte do dispositivo de fixação e o fluxo de ar podem influenciar se um bom resultado óptico permanece fisicamente plano.
Verifique: planicidade, alteração no verso, manuseio após a marcação e a construção do rótulo convertido.
Papelão ondulado
A espessura total da placa pode ser enganosa porque a capa externa imprimível pode ser fina e apoiada por um espaço de ar sobre a flauta. A pressão local, a geometria da flauta e a planicidade da placa podem alterar o foco e o comportamento de queima através.
Verifique: proteção da capa, planicidade local, tolerância de foco e se a marca expõe a flauta.
Caixas de papelão dobradas ou convertidas
Dobras, costuras, painéis elevados e curvatura local podem afastar a superfície de marcação do plano focal nominal ou alterar como a peça é apresentada sob o cabeçote de varredura.
Verifique: posição da marca, variação de altura, suporte de fixação ou esteira transportadora e folga em torno de bordas ou dobras.
Chapas grandes e grandes campos de marcação
Um campo útil maior altera as exigências ópticas e pode reduzir a margem para detalhes finos nas bordas. Não trate um campo maior como um aumento gratuito na área de trabalho.
Verifique: menor detalhe e contraste no centro e na borda, cobertura do campo, posicionamento da peça e tolerância de foco exigida.
Escolha o laser inicial pela camada e pelo resultado
A potência da máquina não é o método de seleção. Comprimento de onda, comportamento de pulso, tamanho do ponto, campo, foco, estratégia de varredura e a margem térmica do material devem ser analisados em conjunto.
CO₂: direção inicial frequente
Muitas vezes vale a pena avaliar para fibra de papel exposta, kraft e muitas superfícies de cartão. Pode criar escurecimento ou remover uma camada superficial responsiva, mas energia entregue em excesso pode ampliar a área afetada pelo calor ou cortar o material.
Comece aqui para muitas superfícies de celuloseUV: rota de precisão condicional
Pode merecer comparação quando a superfície é fina, revestida, sensível ao calor ou exige um recurso menor. A adequação não é garantida: o revestimento real e o contraste desejado ainda controlam o resultado e a economia de produção.
Compare quando a margem térmica for estreitaFibra: exceção dependente da superfície
Normalmente não é a primeira rota para papel de celulose sem revestimento. Pode interagir com certas camadas impressas, metalizadas ou contendo aditivos, portanto só deve ser proposta quando a superfície de produção der um motivo para testá-la.
Avalie o revestimento, não o rótulo “papel”| Variável | Por que é importante | O que observar |
|---|---|---|
| Energia entregue e passagens | Mais energia pode aprofundar o escurecimento, mas também aumenta o acúmulo de calor. | Contraste, halo, caractere solto, transparência e alteração no verso. |
| Velocidade de digitalização e espaçamento entre linhas | Eles alteram a sobreposição de energia e a uniformidade dos caracteres preenchidos. | Irregularidade, bandas, definição de borda e contribuição do ciclo. |
| Tamanho do ponto e foco | Detalhes finos e tolerância de foco utilizável dependem da óptica e da planicidade da superfície. | Menor detalhe, nitidez de borda e consistência do centro à borda. |
| Campo de marcação | Um campo maior pode alterar o ponto e a densidade de energia; não é um upgrade gratuito. | Detalhe e contraste em toda a área necessária. |
| Cor da superfície e impressão | A mesma alteração física pode ser visível em um fundo e ilegível em outro. | Contraste em cada cor de produção e verificação de código, se necessário. |
Falhas comuns de marcação em papel e o que verificar primeiro
Aumentar a potência raramente é a melhor primeira reação. Identifique se a falha vem da pilha de camadas, da energia entregue, do foco, do controle de fumaça ou do método de aceitação.
Halo marrom amplo
Reduza o calor acumulado, revise a estratégia de varredura e confirme que o revestimento não está espalhando o efeito térmico. Compare menos passadas e uma velocidade diferente antes de mudar a classe da máquina.
Queima através ou exposição da flauta
Verifique a espessura do liner, o foco e o pico de energia entregue. Um papelão ondulado pode ter um liner fino imprimível sobre um espaço de ar, então a espessura total do papelão é enganosa.
Contraste fraco ou irregular
Teste zonas não impressas e impressas separadamente. Registre cor de fundo, revestimento e variação de fibra reciclada; depois decida se o mecanismo de marcação ou o método de inspeção precisa mudar.
Enrolamento ou distorção
Material fino pode se mover à medida que calor e umidade se redistribuem. Revise a energia entregue, o suporte do dispositivo, o fluxo de ar e o tempo entre marcação e inspeção.
Depósito de fumaça ao redor do código
Aproxime a extração, revise a direção do fluxo de ar e limpe o caminho óptico. Resíduos podem reduzir o contraste aparente e fazer testes repetidos parecerem inconsistentes.
Amostra boa, lote instável
Repita a matriz em lotes normais do fornecedor, cores de impressão e peças convertidas. A primeira amostra pode não representar a gramatura do revestimento, a cor da fibra ou a variação de umidade.
Identifique cada camada antes de aquecê-la
O papel é combustível, e as superfícies da embalagem podem conter materiais que não devem ser avaliados sem informações do fornecedor. A exaustão e os controles operacionais fazem parte da definição do processo.
Registre a construção completa
Obtenha o grau do papel e as informações de segurança do fornecedor para cada revestimento, tinta, laminado e adesivo que o feixe possa atingir. Não processe a laser uma construção desconhecida até que sua composição e o risco de emissões tenham sido revisados. Camadas que contenham halogênio ou que sejam restritas de outra forma exigem SDS específico do material e revisão de EHS; não as trate como papel comum.
Capture as emissões próximas à marcação
O layout de exaustão deve corresponder ao campo de marcação, à direção da fumaça e ao ciclo de trabalho. Uma captura inadequada pode depositar resíduos na peça e nos componentes ópticos.
Controle o risco de ignição e de combustão lenta
A instalação final deve abordar observação, resíduos combustíveis, poeira acumulada, manutenção da exaustão, parada de emergência e manuseio seguro após a marcação. Os requisitos dependem do sistema completo e da avaliação do local de trabalho.
Valide em regime representativo
Alguns caracteres podem não revelar odor, saturação do filtro ou acúmulo de calor durante um lote. Confirme o processo usando repetição realista e material de produção.
Defina as salvaguardas do sistema a laser
A viabilidade do material não estabelece a segurança da máquina. Selecione o invólucro, as proteções, os intertravamentos de acesso, o circuito de segurança e a resposta a paradas anormais com base na fonte de laser, nos riscos do feixe e de reflexão, no método de carregamento e na avaliação de riscos do local de trabalho. Células automatizadas também precisam de uma resposta controlada a acesso, atolamentos e falhas de extração.
Crie um teste que possa ser transferido para a produção
Um teste útil compara mudanças controladas de parâmetros em material de produção representativo e registra qual janela atende à qualidade de marcação exigida. Não é uma única amostra atraente fotografada sob luz ideal.
Conjunto de materiais
Envie o grau real, o peso base ou a gramatura, o calibre ou a espessura, a condição de umidade quando relevante, a cor, a impressão, o revestimento, a construção adesiva e pelo menos dois lotes normais quando variação for esperada.
Arte e campo
Forneça o menor caractere ou módulo, áreas preenchidas, tipo de código, campo de marcação completo e posição na peça convertida.
Critério de aceitação
Informe os limites de aprovação/reprovação que importam para a peça real, como contraste visual, condição de borda, alteração no verso, resíduo, resistência à fricção ou leitura de código.
Matriz de parâmetros
Compare mudanças controladas em velocidade, sobreposição, passagens, foco e rota do laser. Mantenha o mapa de amostras para que o resultado seja rastreável.
Verificação de variação
Repita a janela escolhida em cores de impressão, lotes de fornecedores, planicidade do papelão e etiquetas ou caixas convertidas.
Transferência para produção
Somente após a aprovação do material, a velocidade da linha, o disparo, a fixação ou a apresentação no transportador, a extração e a inspeção devem ser validadas em conjunto.
Passe do resultado do material para a configuração do equipamento
O resultado da amostra deve orientar a configuração, e não o contrário. A resposta comprovada do material restringe a rota do laser; a arte-final e o menor elemento exigido influenciam a óptica e o campo de marcação útil; a geometria da peça determina a tolerância de foco e as necessidades de fixação ou apresentação; o modo de produção determina o manuseio estacionário ou em linha; e o comportamento de fumaça, odor ou ignição influencia a extração, o enclausuramento e os controles de segurança.
Um teste estacionário em folha pode estabelecer a viabilidade do material, mas não comprova o desempenho na velocidade da linha nem a posição do código. Depois que uma janela de processo viável for identificada, compare as configurações disponíveis de máquinas de marcação a laser CO₂ Configurações de máquina de marcação a laser CO₂. Se caixas de papelão ou rótulos forem marcados em movimento, a Solução de Marcação a Laser Flying & Online também precisa considerar o momento do disparo, a sincronização de velocidade, o espaçamento entre produtos, a extração e a integração com a linha.
Perguntas frequentes sobre marcação a laser em papel e papelão
Respostas breves a perguntas comuns que permanecem após o planejamento de material, processo e teste de amostra.
O CO₂ é sempre o melhor laser para papel?
Não. O CO₂ é uma rota inicial frequente para superfícies à base de celulose, mas um revestimento, uma impressão, uma camada metalizada, uma camada térmica ou uma margem térmica muito estreita pode justificar a comparação com outro laser. Teste a superfície que realmente recebe o feixe.
Uma única configuração pode funcionar para qualquer caixa de papelão?
Não. O grau do liner, a cor, o conteúdo reciclado, o revestimento, a impressão e a construção da onda podem alterar o resultado. A janela aprovada deve ser verificada nas variações normais de produção.
Por que uma caixa de papelão com revestimento branco apresenta uma borda marrom?
O revestimento e a fibra abaixo dele podem responder em níveis de energia diferentes, enquanto o calor se espalha além da marca pretendida. Compare a sobreposição de varredura, a velocidade, as passadas e a rota do laser no substrato revestido exato.
Uma etiqueta de papel pode ser testada como uma folha solta?
Um substrato de face solto pode ser útil para triagem inicial, mas não valida o rótulo convertido. O revestimento superior, o adesivo, o liner de liberação e a superfície de montagem podem afetar o calor, a fumaça e o manuseio.
Uma potência de laser mais alta torna o código mais rápido?
Não automaticamente. A velocidade utilizável depende da resposta do material, do campo, do spot, da estratégia de varredura, do contraste exigido, da geometria do código e dos danos permitidos. A potência da máquina, por si só, não consegue prever o tempo de ciclo.
O que devo enviar para um teste de amostra significativo?
Envie material de nível de produção, a arte-final real e o campo de marcação, além da variação do produto que o processo aprovado deve tolerar. Inclua o método de inspeção quando a legibilidade ou a aparência forem críticas.
Envie a construção real do papel e o alvo de aceitação
Para uma análise útil, inclua o fornecedor e o grau, a espessura, a cor, a construção de revestimento ou adesivo, a arte-final, o campo de marcação, o menor detalhe, a variação normal de lote, os critérios de aceitação e o contexto de produção. A Zhuorui Laser poderá então analisar o material e o escopo do teste antes de recomendar uma configuração.