
Penandaan Laser Kertas dan Karton
Kertas bukanlah satu jenis material laser. Komposisi serat, kandungan daur ulang, warna, pelapisan, cetakan, perekat, dan konstruksi bergelombang dapat mengubah kontras, pengarangan, kualitas tepi, dan asap. Panduan ini membantu Anda mendefinisikan material sebelum memilih arah laser atau menyetujui sampel.
Dapatkah kertas dan karton ditandai dengan laser?
Sering kali ya, tetapi jawaban yang berguna bergantung pada permukaan yang tepat dan efek termal yang dapat diterima. Hasil yang jelas pada kraft cokelat bisa lemah, tidak merata, atau merusak pada label berlapis putih.
Penandaan laser CO₂ sering menjadi pendekatan awal untuk kertas dan karton berbasis selulosa karena material tersebut dapat merespons dengan kuat terhadap energi inframerah. Hasil yang terlihat dapat berasal dari penggelapan terkendali, penghilangan permukaan ringan, atau interaksi dengan lapisan pelapis atau lapisan tercetak. Respons yang sama yang menciptakan kontras juga dapat menghanguskan tepi, membuat stok tipis melengkung, mengekspos flute bergelombang, atau menciptakan residu asap.
Jangan memilih mesin hanya berdasarkan kata “kertas” atau “karton”. Pertama, identifikasi apakah laser mencapai serat mentah, lapisan tanah liat atau polimer, tinta cetak, pernis, laminasi, lapisan termal, atau konstruksi berperekat. Kemudian tentukan kontras yang diperlukan, fitur terkecil, halo yang diizinkan, dan apakah tanda harus tetap terbaca setelah digosok, dilipat, atau ditangani.
Permukaan luar bisa jadi lebih penting daripada nama karton
Dua kotak yang disebut “karton putih” dapat memiliki liner, filler, lapisan, cakupan tinta, dan serat daur ulang yang berbeda. Jendela laser mereka mungkin tidak dapat ditransfer dari satu pemasok atau cetakan ke pemasok atau cetakan lain. Untuk label, face stock, topcoat, dan perekat membentuk satu konstruksi; menyetujui hanya lembaran lepas tidak memvalidasi label produksi.
Mintalah spesifikasi material atau informasi keselamatan ketika suatu lapisan, laminasi, atau perekat tidak diketahui. Rencana pengujian harus menyertakan bagian aktual yang telah dicetak dan dikonversi setiap kali lapisan tersebut ada.
Keputusan material: identifikasi lapisan yang menciptakan tanda dan lapisan yang paling mungkin gagal. Pilihan itu menentukan rute laser awal dan kriteria inspeksi.
Jenis kertas dan karton tidak memiliki satu jendela parameter yang sama
Kategori di bawah ini adalah titik awal untuk perencanaan sampel, bukan pengaturan universal. Grade pemasok, berat dasar atau gramatur, ketebalan (caliper), kondisi kelembapan, warna, cetakan, dan finishing semuanya tetap menjadi bagian dari identitas material.
Kertas tanpa lapisan
Paparan serat langsung dapat membuat penggelapan relatif mudah diamati, tetapi stok tipis memiliki margin termal yang kecil. Keriting, perubahan warna tepi, dan kerusakan akibat penanganan harus diperiksa.
Penekanan pengujian: detail, halo, kerataan dan rub-off.
Kertas dan karton kraft
Warna cokelat alami dapat mendukung tanda yang lebih gelap, sementara variasi serat dan kandungan daur ulang dapat membuat kontras kurang seragam. Kode yang terbaca perlu dievaluasi terhadap rentang latar belakang yang sebenarnya.
Penekanan pengujian: kontras di seluruh variasi warna dan batch normal.
Karton berlapis
Lapisan coating dapat bereaksi berbeda dari serat di bawahnya. Energi berlebih dapat menimbulkan keretakan, halo cokelat yang lebar, atau lapisan terekspos dengan warna yang tidak diharapkan.
Penekanan pengujian: respons coating, kebersihan tepi, dan integritas permukaan.
Karton bergelombang
Lapisan luar adalah permukaan penandaan, sedangkan komposisi serat, warna, coating, dan kandungan daur ulangnya dapat berbeda dari lapisan dalam. Perlakukan konstruksi papan sebagai bagian dari identitas material, bukan hanya menggunakan ketebalan total papan sebagai satu-satunya deskripsi.
Penekanan pengujian: respons liner luar, variasi latar belakang, dan grade papan normal.
Karton cetak
Cakupan tinta dapat membantu atau mengganggu tanda. Pengujian harus mencakup setiap blok warna representatif dan proses cetak sebenarnya, bukan hanya blanko tanpa cetakan.
Penekanan pengujian: konsistensi kontras di seluruh warna tinta dan zona registrasi.
Label perekat
Bahan muka (face stock), lapisan atas, perekat, dan lapisan pelepas adalah lapisan terpisah. Perilaku panas dan asap harus ditinjau pada label terkonversi, terutama jika tanda menembus bahan muka.
Penekanan pengujian: integritas bahan muka, efek perekat, dan penanganan bagian terkonversi.
Aplikasi & Mengapa Produk Kertas Ditandai
Format produk mengubah tujuan penandaan dan kondisi permukaan yang harus ditangani laser. Mulailah dari karton, label, kotak, atau tag yang sebenarnya—bukan nama material yang abstrak.
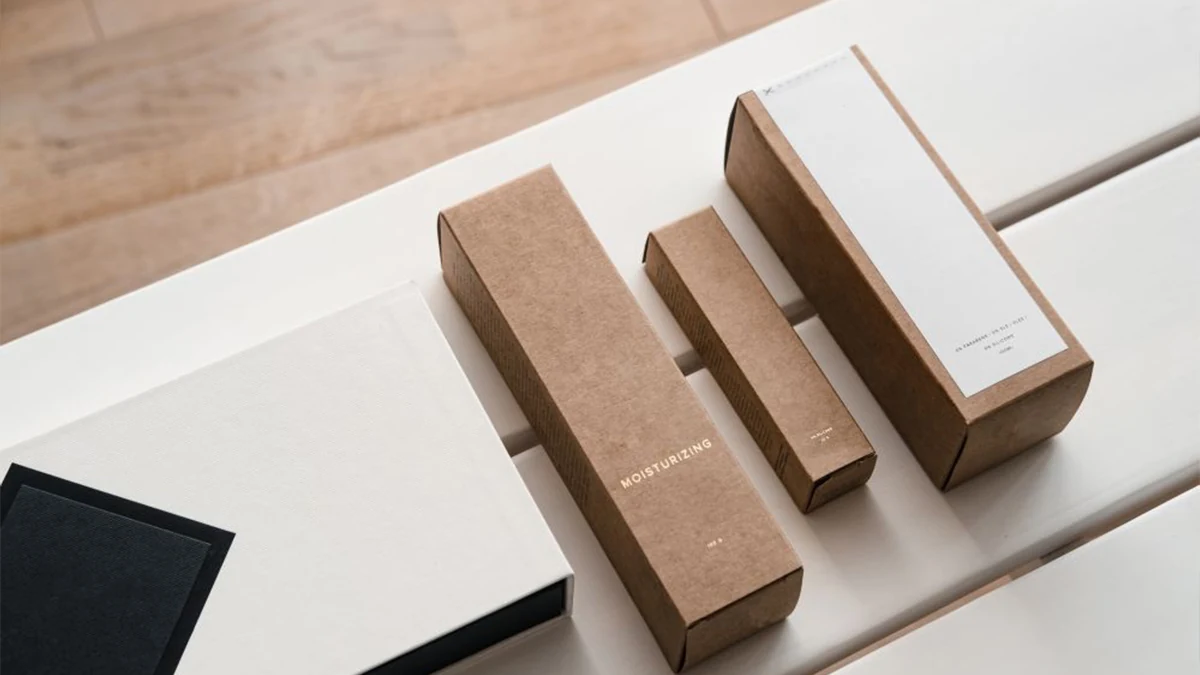
Mulailah dari konstruksi kemasan yang sebenarnya
Karton lipat, kotak pengiriman bergelombang, label, atau tag kraft semuanya dapat digambarkan sebagai berbasis kertas, tetapi permukaan yang dilihat laser bisa sangat berbeda. Format produk, cakupan cetak, pelapisan, dan panel yang ditandai harus ditentukan sebelum jalur laser dipilih.
Karton lipat
Karton konsumen, farmasi, kosmetik, dan elektronik mungkin memerlukan informasi produksi variabel atau ketertelusuran tanpa menambahkan tinta atau label pada langkah pengkodean.
Kotak bergelombang
Peti pengiriman dan kemasan sekunder sering kali memerlukan pengenal produksi atau logistik yang dapat dibaca pada substrat yang besar dan murah.
Label kertas
Label dapat membawa informasi variabel yang padat di area kecil, sehingga kualitas kode dapat bergantung pada konstruksi hasil konversi secara keseluruhan, bukan hanya pada bahan muka saja.
Tag kraft dan kartu kertas
Label gantung, kartu kraft, dan potongan identifikasi kertas dapat menggunakan tanda non-kontak permanen untuk branding, identifikasi, atau informasi batch.
Jika pertanyaan utamanya adalah bagaimana karton atau label akan dikodekan saat bergerak di jalur produksi, hasil material tetap perlu dikombinasikan dengan kecepatan jalur, waktu pemicu, jarak produk, dan posisi kode. Lihat Pengodean Laser Karton dan Label.
Apa yang Biasanya Ditandai pada Kertas & Karton?
Konten itu penting karena kode tanggal besar yang dapat dibaca manusia dan simbol kecil yang dapat dibaca mesin tidak memerlukan definisi tepi, ukuran fitur, atau metode inspeksi yang sama.
Data produksi variabel
Tanggal produksi, tanggal kedaluwarsa atau tanggal terbaik sebelum, nomor batch atau lot, dan informasi lain yang berubah selama produksi.
Kode ketertelusuran
Nomor seri, kode QR, kode Data Matrix, kode batang, dan pengenal lain yang mungkin memerlukan verifikasi pemindai.
Identifikasi produk
Model, SKU, referensi produk, ID internal, atau teks tetap dan variabel lain yang digunakan untuk membedakan produk yang dikemas.
Branding dan grafik
Logo, simbol, grafik sederhana, dan tanda dekoratif yang tampilannya mungkin lebih penting daripada keterbacaan mesin.
Penerimaan berubah sesuai konten: Sebuah tanda bisa tampak cukup gelap di mata namun tetap gagal jika karakter kecil kehilangan ketajaman tepi atau modul kode menjadi terdistorsi. Ujilah fitur nyata terkecil, bukan hanya logo demonstrasi berukuran besar.
Hasil Penandaan yang Diinginkan
“Tanda yang terlihat” terlalu luas untuk pemilihan laser. Tentukan hasil visual atau fungsionalnya terlebih dahulu, lalu bandingkan jalur laser dan jendela proses yang dapat mencapainya tanpa kerusakan yang tidak dapat diterima.
Tanda yang terlihat hanyalah pemeriksaan penerimaan pertama
Contoh kardus ini menunjukkan mengapa kontras visual harus dievaluasi pada permukaan papan yang sebenarnya. Persetujuan akhir tetap perlu mempertimbangkan halo tepi, kerusakan permukaan, rub-off, dan—saat kode digunakan—keterbacaan mesin.

Tanda permukaan gelap yang dapat dibaca
Umum pada kraft dan permukaan serat terekspos lainnya di mana penggelapan terkendali dapat menciptakan kontras yang berguna.
Penilaian: kontras, halo tepi, arang lepas, rub-off, dan variasi latar belakang.
Kontras bersih pada papan berlapis atau tercetak
Efek yang berguna dapat berasal dari mengubah atau menghilangkan lapisan permukaan yang responsif, bukan sekadar menggelapkan serat di bawahnya.
Penilaian: integritas lapisan, kebersihan tepi, konsistensi warna, dan apakah substrat terekspos secara tidak sengaja.
Teks halus atau kode yang dapat dibaca mesin
Karakter kecil dan modul kode memerlukan kontrol yang lebih ketat atas ukuran titik, tumpang tindih, fokus, dan penyebaran panas dibandingkan teks besar atau grafik dekoratif.
Penilaian: fitur minimum, bentuk modul, keterbacaan pemindai, dan konsistensi di seluruh bidang penandaan.
Kerusakan termal minimal
Kertas premium tipis, label, dan karton yang peka terhadap penampilan mungkin memerlukan jendela proses yang sempit untuk membatasi kecoklatan, keriting, keretakan, atau penetrasi.
Penilaian: kerataan, perubahan sisi belakang, tembus potong, perubahan warna, residu, dan penanganan pascapenandaan.
Geometri, Ketebalan & Ukuran Komponen
Kertas dan papan sering dijelaskan berdasarkan ketebalan total, tetapi laser hanya melihat permukaan lokal yang disajikan pada titik fokus. Berat dasar atau gramatur, kaliper, kondisi kelembapan, kekakuan lembaran, struktur flute, lipatan, perubahan ketinggian, dan area penandaan karena itu dapat mengubah respons panas, kerataan, keterulangan proses, dan konfigurasi mesin.
Lembaran tipis dan label
Massa termal yang rendah menyisakan margin lebih sedikit sebelum keriting, perubahan warna tepi, atau penetrasi muncul. Dukungan fikstur dan aliran udara dapat memengaruhi apakah hasil optik yang baik tetap datar secara fisik.
Periksa: kerataan, perubahan sisi belakang, penanganan setelah penandaan, dan konstruksi label terkonversi.
Papan bergelombang
Ketebalan total papan bisa menyesatkan karena liner luar yang dapat dicetak mungkin tipis dan ditopang oleh celah udara di atas flute. Tekanan lokal, geometri flute, dan kerataan papan dapat mengubah fokus dan perilaku tembus bakar.
Periksa: perlindungan liner, kerataan lokal, toleransi fokus, dan apakah tanda tersebut mengekspos flute.
Karton yang dilipat atau dikonversi
Lipatan, sambungan, panel yang terangkat, dan kelengkungan lokal dapat memindahkan permukaan penandaan menjauh dari bidang fokus nominal atau mengubah cara komponen diposisikan di bawah kepala pemindai.
Periksa: posisi tanda, variasi ketinggian, dukungan fixture atau konveyor, dan jarak bebas di sekitar tepi atau lipatan.
Lembaran besar dan bidang penandaan besar
Bidang yang dapat digunakan yang lebih besar mengubah tuntutan optik dan dapat mengurangi margin untuk detail halus di tepi. Jangan menganggap bidang yang lebih besar sebagai penambahan area kerja secara cuma-cuma.
Periksa: fitur terkecil dan kontras di tengah dan tepi, cakupan bidang, posisi komponen, dan toleransi fokus yang diperlukan.
Pilih laser awal berdasarkan lapisan dan hasil
Daya mesin bukanlah metode pemilihannya. Panjang gelombang, perilaku pulsa, ukuran spot, bidang, fokus, strategi pemindaian, dan margin termal material harus ditinjau bersama-sama.
CO₂: arah awal yang sering dipilih
Sering kali layak dievaluasi untuk serat kertas yang terbuka, kraft, dan banyak permukaan board. Ini dapat menciptakan penghitaman atau menghilangkan lapisan permukaan yang responsif, tetapi terlalu banyak energi yang diberikan dapat memperlebar area terpengaruh panas atau memotong bahan.
Mulai di sini untuk banyak permukaan selulosaUV: jalur presisi kondisional
Mungkin layak dibandingkan ketika permukaannya tipis, berlapis, peka terhadap panas, atau memerlukan fitur yang lebih kecil. Kesesuaian tidak dijamin: lapisan sebenarnya dan kontras yang diinginkan tetap mengendalikan hasil dan ekonomi produksi.
Bandingkan saat margin termal sempitSerat: pengecualian yang bergantung pada permukaan
Biasanya bukan jalur pertama untuk kertas selulosa tanpa lapisan. Ini dapat berinteraksi dengan lapisan tertentu yang tercetak, termetalisasi, atau mengandung aditif, jadi hanya boleh diusulkan ketika permukaan produksi memberi alasan untuk mengujinya.
Evaluasi lapisannya, bukan label “kertas”| Variabel | Mengapa ini penting | Apa yang perlu diamati |
|---|---|---|
| Energi yang dikirimkan dan jumlah lintasan | Energi yang lebih besar dapat memperdalam penghitaman tetapi juga meningkatkan akumulasi panas. | Kontras, halo, arang lepas, tembus potong, dan perubahan sisi belakang. |
| Kecepatan pemindaian dan jarak antarbaris | Mereka mengubah tumpang tindih energi dan keseragaman karakter yang terisi. | Ketidakrataan, pembentukan pita, ketajaman tepi, dan kontribusi siklus. |
| Ukuran titik dan fokus | Detail halus dan toleransi fokus yang dapat digunakan bergantung pada optik dan kerataan permukaan. | Fitur terkecil, ketajaman tepi, dan konsistensi dari tengah ke tepi. |
| Bidang penandaan | Bidang yang lebih besar dapat mengubah titik dan kerapatan energi; ini bukan peningkatan gratis. | Detail dan kontras di seluruh area yang diperlukan. |
| Warna permukaan dan hasil cetak | Perubahan fisik yang sama mungkin terlihat pada satu latar belakang dan tidak terbaca pada latar belakang lainnya. | Kontras pada setiap warna produksi dan verifikasi kode jika diperlukan. |
Kegagalan penandaan kertas yang umum dan apa yang harus diperiksa terlebih dahulu
Menaikkan daya jarang menjadi reaksi pertama yang terbaik. Identifikasi apakah kegagalan berasal dari susunan lapisan, energi yang dikirim, fokus, pengendalian asap, atau metode penerimaan.
Halo cokelat yang lebar
Kurangi panas yang terakumulasi, tinjau strategi pemindaian, dan pastikan lapisan tidak menyebarkan efek termal. Bandingkan jumlah lintasan yang lebih sedikit dan kecepatan yang berbeda sebelum mengubah kelas mesin.
Tembus bakar atau paparan flute
Periksa ketebalan liner, fokus, dan energi puncak yang dikirim. Papan bergelombang dapat memiliki liner tipis yang dapat dicetak di atas celah udara, sehingga ketebalan total papan menyesatkan.
Kontras lemah atau tidak merata
Uji zona yang tidak dicetak dan yang dicetak secara terpisah. Catat warna latar belakang, lapisan, dan variasi serat daur ulang; lalu tentukan apakah mekanisme penandaan atau metode inspeksi perlu diubah.
Keriting atau distorsi
Stok tipis dapat bergerak saat panas dan kelembapan terdistribusi ulang. Tinjau energi yang diberikan, dukungan fixture, aliran udara, dan waktu antara penandaan dan inspeksi.
Endapan asap di sekitar kode
Pindahkan ekstraksi lebih dekat, tinjau arah aliran udara, dan bersihkan jalur optik. Residu dapat mengurangi kontras yang tampak dan membuat pengujian berulang tampak tidak konsisten.
Sampel bagus, batch tidak stabil
Ulangi matriks pada lot pemasok normal, warna cetak, dan komponen hasil konversi. Sampel pertama mungkin tidak mewakili berat lapisan, warna serat, atau variasi kelembapan.
Identifikasi setiap lapisan sebelum memanaskannya
Kertas mudah terbakar, dan permukaan kemasan dapat mengandung bahan yang tidak boleh dievaluasi tanpa informasi pemasok. Ekstraksi dan kontrol operasi merupakan bagian dari definisi proses.
Catat konstruksi lengkapnya
Dapatkan kelas kertas dan informasi keselamatan pemasok untuk setiap pelapis, tinta, laminasi, dan perekat yang mungkin dijangkau oleh sinar laser. Jangan memproses dengan laser konstruksi yang tidak diketahui sampai komposisi dan risiko emisinya ditinjau. Lapisan yang mengandung halogen atau dibatasi dengan cara lain memerlukan SDS khusus material dan tinjauan EHS; jangan memperlakukannya sebagai kertas biasa.
Tangkap emisi sedekat mungkin dengan titik penandaan
Tata letak ekstraksi harus sesuai dengan bidang penandaan, arah asap, dan siklus kerja. Penangkapan yang buruk dapat mengendapkan residu pada benda kerja dan komponen optik.
Kendalikan risiko penyalaan dan pembaraan
Instalasi akhir harus menangani observasi, limbah yang mudah terbakar, debu yang menumpuk, pemeliharaan ekstraksi, penghentian darurat, dan penanganan aman setelah penandaan. Persyaratan bergantung pada sistem lengkap dan penilaian tempat kerja.
Validasi pada siklus kerja yang representatif
Beberapa karakter mungkin tidak menunjukkan bau, pembebanan filter, atau penumpukan panas selama satu batch. Konfirmasi proses menggunakan pengulangan yang realistis dan material produksi.
Tetapkan pengaman sistem laser
Kelayakan material tidak menetapkan keselamatan mesin. Pilih selungkup, pelindung, interlock akses, sirkuit keselamatan, dan respons penghentian abnormal berdasarkan sumber laser, bahaya berkas dan pantulan, metode pemuatan, serta penilaian risiko tempat kerja. Sel otomatis juga memerlukan respons terkendali terhadap akses, kemacetan, dan gangguan ekstraksi.
Buat pengujian yang dapat dialihkan ke produksi
Pengujian yang berguna membandingkan perubahan parameter yang terkendali pada material produksi yang representatif dan mencatat jendela mana yang memenuhi kualitas tanda yang dipersyaratkan. Ini bukan satu sampel menarik yang difoto di bawah pencahayaan ideal.
Set material
Kirimkan grade aktual, berat dasar atau gramatur, caliper atau ketebalan, kondisi kelembapan bila relevan, warna, cetakan, pelapisan, konstruksi perekat, dan setidaknya dua batch normal jika variasi diperkirakan.
Artwork dan bidang penandaan
Berikan karakter atau modul terkecil, area terisi, jenis kode, bidang penandaan lengkap, dan posisinya pada bagian yang telah dikonversi.
Target penerimaan
Nyatakan batas lulus/gagal yang penting untuk bagian sebenarnya, seperti kontras visual, kondisi tepi, perubahan sisi belakang, residu, ketahanan gosok, atau pembacaan kode.
Matriks parameter
Bandingkan perubahan terkendali pada kecepatan, tumpang tindih, jumlah lintasan, fokus, dan jalur laser. Simpan peta sampel agar hasilnya dapat ditelusuri.
Pemeriksaan variasi
Ulangi jendela yang dipilih pada berbagai warna cetak, lot pemasok, kerataan karton, serta label atau karton yang telah dikonversi.
Serah terima produksi
Hanya setelah persetujuan material, kecepatan lini, pemicuan, penyajian fixture atau konveyor, ekstraksi, dan inspeksi harus divalidasi secara bersamaan.
Beralih dari hasil material ke konfigurasi peralatan
Hasil sampel harus memandu konfigurasi, bukan sebaliknya. Respons material yang telah terbukti mempersempit jalur laser; desain grafis dan fitur terkecil yang diperlukan memengaruhi optik dan bidang penandaan yang dapat digunakan; geometri komponen menentukan toleransi fokus, kebutuhan fixture atau penyajian; mode produksi menentukan penanganan stasioner atau online; dan perilaku asap, bau, atau penyalaan memengaruhi ekstraksi, enclosure, dan kontrol keselamatan.
Uji lembaran secara stasioner dapat menetapkan kelayakan material, tetapi tidak membuktikan performa kecepatan lini atau posisi kode. Setelah jendela proses yang layak diidentifikasi, bandingkan konfigurasi mesin penandaan laser CO₂ yang tersedia. konfigurasi mesin laser marking CO₂Jika karton atau label akan ditandai saat bergerak, Solusi Penandaan Laser Flying & Online juga perlu memperhitungkan waktu pemicuan, sinkronisasi kecepatan, jarak antproduk, ekstraksi, dan integrasi lini.
FAQ penandaan laser pada kertas dan karton
Jawaban singkat untuk pertanyaan umum yang masih tersisa setelah perencanaan material, proses, dan uji sampel.
Apakah CO₂ selalu menjadi laser terbaik untuk kertas?
Tidak. CO₂ sering menjadi rute awal untuk permukaan berbasis selulosa, tetapi pelapis, cetakan, lapisan metalisasi, lapisan termal, atau margin termal yang sangat sempit dapat menjadi alasan untuk membandingkan dengan laser lain. Ujilah permukaan yang benar-benar menerima berkas laser.
Bisakah satu pengaturan berlaku untuk setiap karton kardus?
Tidak. Mutu liner, warna, kandungan daur ulang, pelapis, cetakan, dan konstruksi flute dapat mengubah hasil. Rentang yang disetujui harus diperiksa terhadap variasi produksi normal.
Mengapa karton berlapis putih menunjukkan tepi cokelat?
Lapisan pelapis dan serat di bawahnya dapat bereaksi pada tingkat energi yang berbeda, sementara panas menyebar melampaui tanda yang diinginkan. Bandingkan tumpang tindih pemindaian, kecepatan, jumlah pass, dan rute laser pada bahan berlapis yang sama persis.
Bisakah label kertas diuji sebagai lembaran lepas?
Bahan muka yang lepas dapat berguna untuk penyaringan awal, tetapi tidak memvalidasi label yang sudah dikonversi. Lapisan atas, perekat, liner pelepas, dan permukaan pemasangan dapat memengaruhi panas, asap, dan penanganan.
Apakah daya laser yang lebih tinggi membuat kode lebih cepat?
Tidak secara otomatis. Kecepatan yang dapat digunakan bergantung pada respons material, area penandaan, spot, strategi pemindaian, kontras yang diperlukan, geometri kode, dan kerusakan yang diizinkan. Wattase mesin saja tidak dapat memprediksi waktu siklus.
Apa yang harus saya kirim untuk uji sampel yang bermakna?
Kirimkan material kelas produksi, artwork asli dan area penandaan, serta variasi produk yang harus ditoleransi oleh proses yang disetujui. Sertakan metode inspeksi bila keterbacaan atau tampilan sangat penting.
Kirimkan konstruksi kertas yang sebenarnya dan target penerimaan
Untuk ulasan yang bermanfaat, sertakan pemasok dan grade, ketebalan, warna, konstruksi pelapis atau perekat, artwork, area penandaan, fitur terkecil, variasi batch normal, kriteria penerimaan, dan konteks produksi. Zhuorui Laser kemudian dapat meninjau material dan cakupan pengujian sebelum merekomendasikan konfigurasi.