
Ferramentas Manuais · Soquetes e Ferramentas · Componentes de Ferramentas Elétricas
Marcação a Laser de Ferramentas
Planeje a marcação a laser para ferramentas manuais, soquetes, ferramentas de medição e componentes de ferramentas elétricas definindo o material e a superfície, o resultado de marcação exigido, a geometria da peça, o método de manuseio, a taxa de produção e os critérios de aceitação de amostras antes de escolher a configuração final da máquina.
Escopo da Ferramenta / Peça de Trabalho
Quais Ferramentas e Componentes São Comumente Marcados a Laser?
Comece pela peça de trabalho real, não pelo nome da máquina. As famílias de ferramentas diferem em material, acabamento, área de marcação disponível, curvatura, estado de montagem e manuseio na produção, portanto cada local de marcação deve ser definido antes dos testes de amostra.
Ferramentas manuais, medidores e ferramentas de oficina
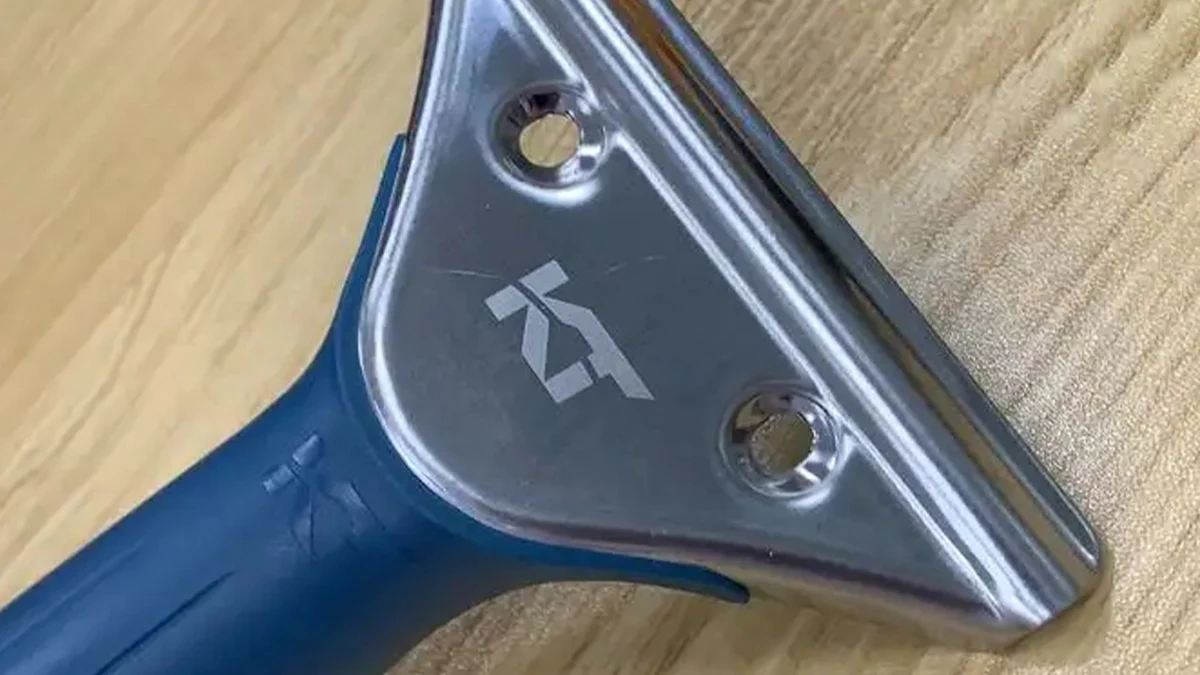
Chaves, alicates, chaves de fenda, cortadores, martelos, grampos, réguas, medidores e ferramentas semelhantes podem precisar de identificação visível que permaneça legível durante o manuseio e o uso.
- Zonas de marcação planas, forjadas, estreitas ou rebaixadas
- Informações de tamanho, modelo, marca, número de série ou inspeção
- Superfícies nuas, polidas, oxidadas, galvanizadas ou revestidas
Soquetes, pontas, hastes, suportes e peças substituíveis
Pequenos componentes cilíndricos ou intercambiáveis frequentemente tornam o posicionamento e a orientação da marca tão importantes quanto o próprio processo a laser.
- Áreas de marcação curvas ou circunferenciais
- Caracteres pequenos, IDs de tamanho ou códigos legíveis por máquina
- Múltiplos diâmetros e trocas frequentes de produto
Componentes e carcaças de ferramentas elétricas
Furadeiras, esmerilhadeiras, serras, parafusadeiras e produtos relacionados podem combinar metal sem revestimento, metal revestido, plástico moldado e etiquetas em uma única montagem. Cada local de marcação pretendido deve ser avaliado separadamente.
- Informações de modelo, especificação, conformidade e serviço
- Códigos de série, lote ou rastreabilidade
- Acesso ao redor de proteções, manípulos, insertos e elementos montados
Por Que Marcar
Por que as ferramentas são marcadas?
O motivo da marcação determina quais informações são necessárias, por quanto tempo elas devem permanecer legíveis e como o resultado deve ser aceito. Um logotipo de marca, uma marca de tamanho de soquete e um código Data Matrix serializado podem estar todos em “ferramentas”, mas criam requisitos de processo e verificação muito diferentes.
Reconhecimento de produto e tamanho
Marcações de marca, modelo, tamanho, direção ou especificação ajudam operadores e usuários a identificar rapidamente a ferramenta correta.
Histórico de série, lote e produção
Dados variáveis podem conectar uma ferramenta física ou componente a registros de fabricação, qualidade, serviço ou inventário quando o fluxo de trabalho de dados está definido.
Status de qualidade, calibração e manutenção
Medidores, ferramentas de medição e equipamentos controlados de oficina podem precisar de inspeção, calibração, identificação de ativo ou de manutenção que permaneça legível durante o período de serviço exigido.
Conteúdo da marcação
O que é comumente marcado em ferramentas?
| Conteúdo da marcação | Finalidade | Informações antes do teste | Verificação de aceitação |
|---|---|---|---|
| Marca, logotipo e modelo | Identidade do produto | Arte-final, tamanho da marca, localização e alvo visual | Aparência, posicionamento e consistência |
| Tamanho, escala ou especificação | Seleção e uso corretos da ferramenta | Altura, direção e tolerância dos caracteres | Legibilidade na distância de visualização esperada |
| Número de série ou código de lote | Rastreabilidade de produção e serviço | Formato de dados, origem da numeração e controle de duplicatas | Dados, posição e associação de registro corretos |
| Código QR ou Data Matrix | Rastreabilidade digital ou inventário | Tamanho do código, scanner, alvo de verificação e geometria | Legibilidade antes e depois do teste de durabilidade exigido |
| ID de inspeção ou calibração | Status de qualidade e manutenção | Fluxo de trabalho, regras de atualização e durabilidade exigida | Status, revisão e legibilidade corretos |
Variáveis de Resultado
O que determina o resultado da marcação a laser em ferramentas?
O nome da ferramenta por si só não seleciona o laser. O resultado vem da interação entre o substrato e a superfície reais, o efeito de marcação desejado, a zona de marcação disponível e as condições de produção.
| Variável | Por que isso altera o resultado | O que definir antes do teste |
|---|---|---|
| Material base | Aço ferramenta, aço inoxidável, alumínio e plásticos moldados absorvem a energia do laser de maneiras diferentes e suportam mecanismos de marcação diferentes. | Liga, grau ou família de resina conhecidos; informações do fornecedor, se disponíveis |
| Condição da superfície | Polimento, oxidação negra, galvanoplastia, pintura, revestimento em pó, anodização e outros acabamentos podem se tornar a camada efetiva que interage com o laser. | Tipo de acabamento, cor, condição do revestimento ou da galvanoplastia, e se essa camada deve ser preservada |
| Efeito de marcação necessário | Uma marca de contraste escuro, uma marca de contraste claro, gravação ou remoção controlada de revestimento usa uma janela de processo diferente. | Alvo visual, profundidade aceitável ou remoção de material, e alterações superficiais proibidas |
| Conteúdo e tamanho da marcação | Logotipos grandes são mais tolerantes do que caracteres pequenos ou códigos Data Matrix densos que dependem da resolução e da qualidade das bordas. | Arte, menor detalhe, tamanho do módulo do código, tamanho do campo e requisito do scanner |
| Geometria e acesso | Curvatura, reentrâncias, variações de altura e características próximas afetam o foco, o acesso do feixe e o posicionamento repetível. | Diâmetro, variação de altura, ângulo da marcação, folga disponível e estágio de montagem |
| Ambiente de desgaste | Óleo, refrigerante, atrito, limpeza, exposição à corrosão, calor ou impacto podem mudar o que “durável” deve significar para o projeto. | Exposição real em serviço e um teste de durabilidade definido com critérios de aprovação/reprovação |
| Taxa de produção e manuseio | Um processo que funciona em uma amostra carregada manualmente pode não atender ao takt time exigido, à troca de produto ou à repetibilidade na produção. | Peças por lote ou por hora, meta de takt, etapas do operador, contagem de SKUs e expectativa de troca de produto |
| Dados e verificação | Serialização e códigos legíveis por máquina adicionam requisitos de controle de dados e verificação além de simplesmente criar uma marca visível. | Fonte de dados, regra de controle de duplicatas, scanner, associação de registros e lógica de rejeição |
Resultado Desejado
Qual resultado você deve buscar?
Defina a condição de aprovação antes de otimizar os parâmetros do laser. A amostra com melhor aparência não é automaticamente o melhor resultado de produção se ela danificar a superfície, falhar no scanner, desgastar-se em serviço ou levar muito tempo para ser produzida.
Contraste legível
Textos, marcações de tamanho e logotipos devem ser legíveis nas condições de visualização previstas, sem exigir danos excessivos à superfície.
O mecanismo de marcação correto
Entrem em acordo se o objetivo é contraste de superfície, mudança de cor, gravação ou remoção controlada de um revestimento antes de avaliar a amostra.
Sem danos funcionais inaceitáveis
Verifique rebarbas, arestas afiadas, remoção indesejada de revestimento, rugosidade excessiva ou alterações que possam afetar o encaixe, a proteção contra corrosão ou o uso.
Legibilidade humana e por scanner
Códigos legíveis por máquina devem ser testados com o scanner ou método de verificação pretendido, e não avaliados apenas pela aparência.
Posição e aparência estáveis
A marca deve permanecer dentro da posição e da faixa de qualidade exigidas em peças, orientações e variantes de produto representativas.
Resistência ao desgaste após exposição real
A resistência ao desgaste é um requisito de aceitação, não uma alegação automática. Teste a marca em relação ao manuseio, óleo, fluido de corte, limpeza, abrasão ou exposição ambiental que sejam relevantes para a ferramenta.
Defina “permanente” como um teste
Especifique o método de exposição, a duração ou o número de ciclos, a regra de aprovação/reprovação e se o requisito final é o reconhecimento visual, a legibilidade pelo scanner ou ambos. Compare o resultado antes e depois da exposição definida, em vez de confiar numa descrição genérica de “marca permanente”.
Geometria e Manuseio
Como a geometria, o posicionamento e o manuseio das peças afetam o processo?
A geometria determina mais do que se o laser consegue alcançar a superfície. A produção também depende de como o operador ou a automação estabelece a mesma posição, o foco e a orientação de uma peça para outra.
Áreas planas, estreitas e rebaixadas
Confirme se a linha de visão está desobstruída, o acesso focal e se nervuras, proteções, alças ou fixações bloqueiam a zona de marcação.
Soquetes, eixos e peças cilíndricas
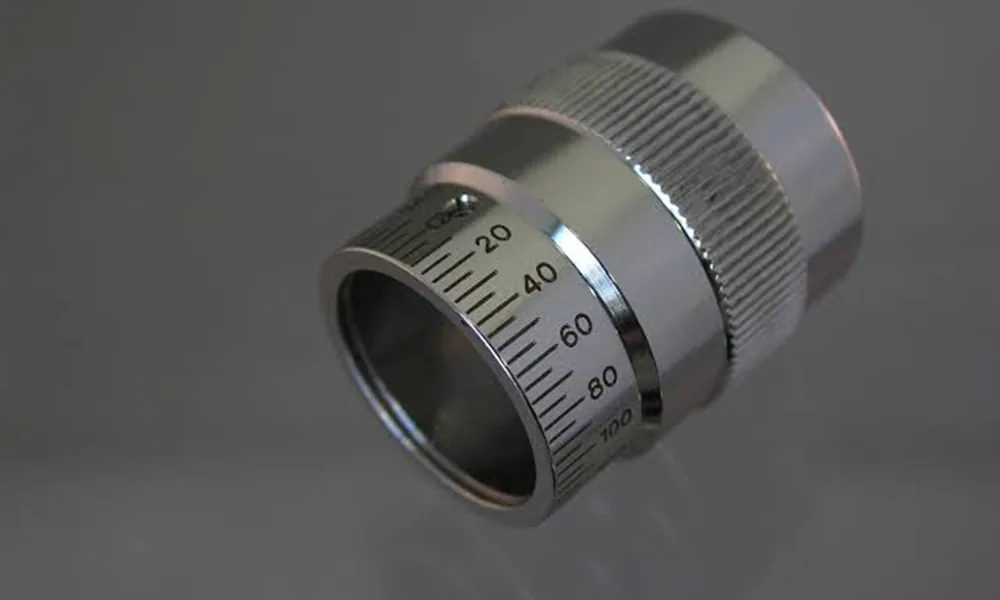
Registre o diâmetro, a largura da marca, o ângulo e se a marca é local ou circunferencial. A curvatura pode criar limites de foco e distorção que precisam ser verificados na peça real.
Evitar carregamento invertido ou deslocado
Defina as superfícies de posicionamento e as características de orientação. Um dispositivo de fixação simples pode ser suficiente para uma família de peças; variantes mistas podem exigir posicionamento mais controlado.
Vários tamanhos e trocas frequentes
Tamanhos de chave, diâmetros de soquete ou variantes de carcaça podem exigir dispositivos ajustáveis, vários ninhos, receitas armazenadas ou outra estratégia de troca.
Marcação antes ou depois da montagem
Avalie se alças, proteções, insertos ou materiais adjacentes restringem o acesso após a montagem e se a marca deve se alinhar com características do produto acabado.
Carregamento de peça única ou em lote
Compare o carregamento manual de uma peça com dispositivos para múltiplas peças ou manuseio automatizado em relação ao tempo takt, movimento do operador, verificação e requisitos de troca de setup.

Rota de Laser do Primeiro Teste
Qual Rota de Laser Deve Ser Testada Primeiro?
Escolha o primeiro teste com base no material e na superfície superior, depois compare o resultado com o efeito exigido. As rotas abaixo são orientações iniciais para avaliação de amostras, não prescrições universais de máquina.
| Superfície da ferramenta / peça de trabalho | Direção típica do primeiro teste | O que a amostra deve resolver |
|---|---|---|
| Aço ferramenta sem revestimento, aço carbono, aço inoxidável e muitos componentes metálicos | Comece com uma rota de laser de fibra de 1064 nm. Compare uma fonte de fibra MOPA quando um controle mais amplo da largura de pulso for útil para o contraste, o efeito de superfície ou o aporte térmico exigidos. | Contraste versus gravação, rugosidade da superfície, qualidade da borda, tempo de ciclo e durabilidade |
| Metal com oxidação negra, revestido, pintado ou com pintura em pó | Primeiro, defina se a camada superior deve ser preservada, modificada ou removida. O laser de fibra ou a fibra MOPA costuma ser uma rota prática de comparação metal/revestimento, mas o acabamento real deve ser testado em amostra. | Danos ao revestimento, exposição do substrato, consistência de cor, implicações para a proteção contra corrosão e resistência ao desgaste |
| Peças de ferramenta de alumínio anodizadas ou com outro tratamento superficial | Compare rotas de acordo com a camada anodizada, a cor e o efeito desejado, em vez de tratar todo alumínio da mesma forma. A fibra é uma rota inicial comum; UV ou outro comprimento de onda pode ser comparado quando são necessários resultados mais finos ou com menor impacto térmico. | Contraste, integridade da camada, resolução de detalhes e se a marca pretendida é produzida no tratamento superficial ou através dele |
| Carcaças plásticas de ferramentas elétricas e componentes moldados | Teste a resina, o pigmento e os aditivos reais. A fibra pode funcionar em alguns plásticos de engenharia; UV ou verde de 532 nm podem ser rotas de comparação úteis para formulações sensíveis, de cor clara ou difíceis. | Mudança de cor, comportamento de formação de espuma ou de ablação, fusão, halo de calor, contraste, qualidade de detalhes finos e consistência entre lotes de material |
| Conjuntos de materiais mistos ou acabamentos de fornecedores desconhecidos | Separe cada local marcado e identifique a camada superior antes de selecionar uma rota. Não presuma que um único conjunto de parâmetros ou uma única direção do laser atenderá todas as superfícies do conjunto. | Resposta específica do material, acesso, risco para peças adjacentes e se são necessárias receitas ou estações de marcação separadas |
MOPA é um subtipo de laser de fibra, não uma família de comprimento de onda separada
O motivo prático para comparar uma fonte de fibra MOPA é sua faixa de controle de pulso, e não porque “MOPA” descreve uma categoria de material diferente. A seleção final ainda deve se basear no resultado real da amostra e na janela de produção.
Diagnóstico de Falhas
Onde os projetos de marcação a laser em ferramentas costumam falhar?
Uma amostra com falha é útil quando o sintoma está ligado a uma causa testável. Altere uma variável relevante de cada vez e confirme a correção em peças representativas, em vez de tratar a potência como o único ajuste.
| Problema observado | Verificar primeiro | Como verificar a correção |
|---|---|---|
| O contraste está muito baixo ou inconsistente | Variação de material/acabamento, mecanismo de marcação pretendido, foco e janela de processo | Teste novamente em lotes de superfície identificados e compare o contraste sob a mesma condição de visualização |
| A marcação varia ao longo de um soquete ou eixo curvo | Variação de foco, curvatura, largura da marca, orientação e se rotação controlada é necessária | Verifique toda a área de marcação no diâmetro real e repita após recarregar a peça |
| Galvanização, óxido ou revestimento é danificado involuntariamente | Se o processo deve preservar ou remover a camada superior, além da concentração de energia e variação do revestimento | Inspecione a camada ao redor e dentro da marca e repita o teste de corrosão/desgaste exigido quando aplicável |
| A gravação deixa bordas ásperas ou rebarbas inaceitáveis | Meta de profundidade, passes, distribuição de pulso/energia e se a gravação é realmente necessária | Meça ou inspecione a superfície final em relação à regra de aceitação funcional |
| Código QR/Data Matrix pequeno não escaneia de forma confiável | Tamanho do código, tamanho do módulo, contraste, definição de borda, foco, curvatura e configuração do scanner | Use o scanner ou método de verificação pretendido em várias peças marcadas e posições |
| A posição da marca se desloca entre as peças | Referência do dispositivo de fixação, tolerância da peça, direção de carregamento do operador e seleção de receita | Recarregue e marque amostras repetidas, depois compare a posição com a tolerância definida |
| A amostra visual passa, mas a durabilidade falha | Mecanismo de marcação, profundidade/efeito, comportamento do revestimento e se o teste reflete a exposição real em serviço | Repita o teste definido de desgaste/limpeza/óleo após o ajuste do processo |
| Lotes diferentes de ferramentas reagem de forma diferente | Mudança de liga ou resina, tratamento térmico, fornecedor de galvanoplastia/revestimento, cor, aditivos ou variação de preparação de superfície | Registre a identidade do lote e confirme a janela de processo em amostras representativas ou de pior caso |
Fluxo de Trabalho de Produção
Como um Processo de Marcação de Ferramentas Entra em Produção?
O planejamento da produção começa depois que a marca em si é viável. O fluxo de trabalho deve controlar a peça correta, a orientação, os dados, a posição da marca, a decisão de aceitação e a troca, sem adicionar etapas evitáveis ao operador.
1. Identifique a peça
Confirme a família de ferramentas, o SKU, a condição da superfície, o estágio de montagem e a receita de marcação correta.
2. Carregue a peça de trabalho
Use as superfícies de localização definidas ou o ninho e evite orientação invertida ou incorreta onde necessário.
3. Confirme os dados da marcação
Carregue a arte fixa ou receba os dados necessários de número de série, lote, código ou inspeção com regras de controle de duplicidade, quando aplicável.
4. Marque a peça
Execute o processo validado dentro da janela aprovada de foco, campo, receita e tempo de ciclo.
5. Verifique o resultado
Execute a verificação visual, de posição ou por scanner conforme definido, em vez de confiar apenas que a máquina completou um ciclo.
6. Trate a não conformidade
Defina o que acontece com uma marca ilegível, fora de posição ou esteticamente inaceitável e evite dados variáveis duplicados.
7. Registre os dados exigidos
Onde a rastreabilidade for necessária, associe o identificador marcado ao registro de produção, qualidade ou serviço exigido.
8. Faça a troca com segurança
Controle mudanças de dispositivo de fixação, foco, receita e dados entre tamanhos de ferramenta ou famílias de produtos e verifique a primeira peça após a troca.
Aceitação de amostra
Como as amostras de marcação de ferramentas devem ser aceitas?
Não aprove uma definição de máquina com base em uma única amostra atraente. O plano de amostragem deve representar a faixa real de material e acabamento, geometrias difíceis e o resultado de produção que precisa ser repetido.
| Área de aceitação | O que verificar | Evidências de amostras recomendadas |
|---|---|---|
| Resultado visual | Contraste, qualidade das bordas, aparência e consistência em relação ao alvo acordado | Peças representativas visualizadas sob a condição de inspeção pretendida |
| Precisão do conteúdo | Logotipo, texto, tamanho, número de série, lote ou informações de inspeção corretos | Comparação entre o arquivo de arte/dados aprovado e a peça marcada |
| Legibilidade do código | O código QR/Data Matrix ou outro código pode ser lido pelo scanner pretendido ou pelo método de verificação | Múltiplas leituras em peças, locais e valores de código representativos |
| Integridade da superfície | Sem rebarbas, arestas afiadas, fusão, danos ao revestimento ou alterações funcionais inaceitáveis | Inspeção visual/com ampliação e qualquer verificação dimensional ou de superfície específica do projeto |
| Durabilidade | A marca permanece aceitável após a exposição definida a atrito, óleo, refrigerante, limpeza, corrosão ou outra exposição de serviço | Comparação antes/depois usando o método de teste definido pelo projeto e a regra de aprovação/reprovação |
| Repetibilidade de produção | A posição, a qualidade e o tempo de ciclo permanecem aceitáveis em recarregamentos, variantes e lotes representativos de superfície | Peças repetidas, incluindo geometria difícil, faixa esperada de SKUs e amostras de pior caso quando viável |
Configuração Final da Máquina
Como os resultados de testes de amostras determinam a configuração final da máquina?
O teste de amostras não é apenas uma verificação de viabilidade. Ele converte os requisitos da peça de trabalho, da qualidade da marcação e da produção nas escolhas ópticas, mecânicas, de software, de segurança e de automação necessárias para a aplicação real.
| O que o teste ou a revisão de produção mostra | Decisão de configuração que isso pode afetar |
|---|---|
| O material e o acabamento respondem melhor dentro de uma janela de processo específica | Família ou subtipo da fonte de laser, faixa de potência e capacidade de controle de pulso |
| A marca necessária é pequena, densa ou cobre um campo definido | Configuração óptica, lente de campo, campo de marcação, distância de trabalho e requisito de resolução |
| A superfície é cilíndrica ou a marca envolve a peça | Estratégia de posicionamento rotativo/indexado, projeto de dispositivo de fixação e sequência de movimento |
| A altura da peça ou o ângulo da superfície varia além de uma configuração simples de foco fixo | Ajuste de Z, método de controle de foco ou uma abordagem de focalização 3D/dinâmica quando justificado pela geometria |
| A posição da peça varia ou várias variantes semelhantes compartilham uma estação | Estratégia de fixação, recursos poka-yoke e se o posicionamento assistido por visão é útil |
| Números de série ou códigos legíveis por máquina são necessários | Software de marcação, entrada de dados variáveis, hardware de scanner/verificação e lógica de registro de dados |
| A meta de takt não pode ser atingida com manuseio manual uma peça por vez | Dispositivos de fixação para múltiplas peças, mudanças no fluxo de trabalho do operador ou um nível mais alto de automação depois que o próprio processo de marcação for validado |
| A marcação remove revestimento ou gera resíduo de processo | Detalhes de extração de fumos/poeiras e enclausuramento apropriados ao material e ao processo reais |
| O operador, o layout da planta ou a integração exigem acesso controlado | Enclausuramento, proteções, intertravamentos e layout de integração com base na avaliação final de riscos do sistema |


Próxima Etapa
Avalie seu Requisito de Marcação da Ferramenta
Compartilhe a ferramenta real, a superfície marcada, o resultado alvo, a arte ou o código variável, a localização da marca, a geometria, a taxa de produção e o requisito de aceitação. A Zhuorui Laser pode analisar a aplicação e definir um caminho de teste de amostra antes que a configuração final do equipamento seja selecionada.
Prepare: fotos ou desenhos da ferramenta; informações de material e superfície; arquivo de marca; tamanho e localização da marca; requisito de código e scanner; tamanho do lote e takt time; método de carregamento; teste de durabilidade; destino e tensão.