
Handwerkzeuge · Steckschlüssel & Werkzeuge · Elektrowerkzeug-Komponenten
Werkzeug-Lasermarkierung
Planen Sie die Lasermarkierung für Handwerkzeuge, Steckschlüssel, Messwerkzeuge und Elektrowerkzeug-Komponenten, indem Sie Material und Oberfläche, das erforderliche Markierungsergebnis, die Bauteilgeometrie, die Handhabungsmethode, die Produktionsrate und die Musterabnahmekriterien festlegen, bevor Sie die endgültige Maschinenkonfiguration wählen.
Werkzeug-/Werkstückumfang
Welche Werkzeuge und Komponenten werden üblicherweise lasermarkiert?
Beginnen Sie mit dem tatsächlichen Werkstück, nicht mit dem Maschinennamen. Werkzeugfamilien unterscheiden sich hinsichtlich Material, Oberflächenbeschaffenheit, verfügbarer Markierungsfläche, Krümmung, Montagezustand und Handhabung in der Produktion, daher sollte jede zu markierende Stelle vor der Musterprüfung definiert werden.
Manuelle Werkzeuge, Messlehren und Werkstattwerkzeuge
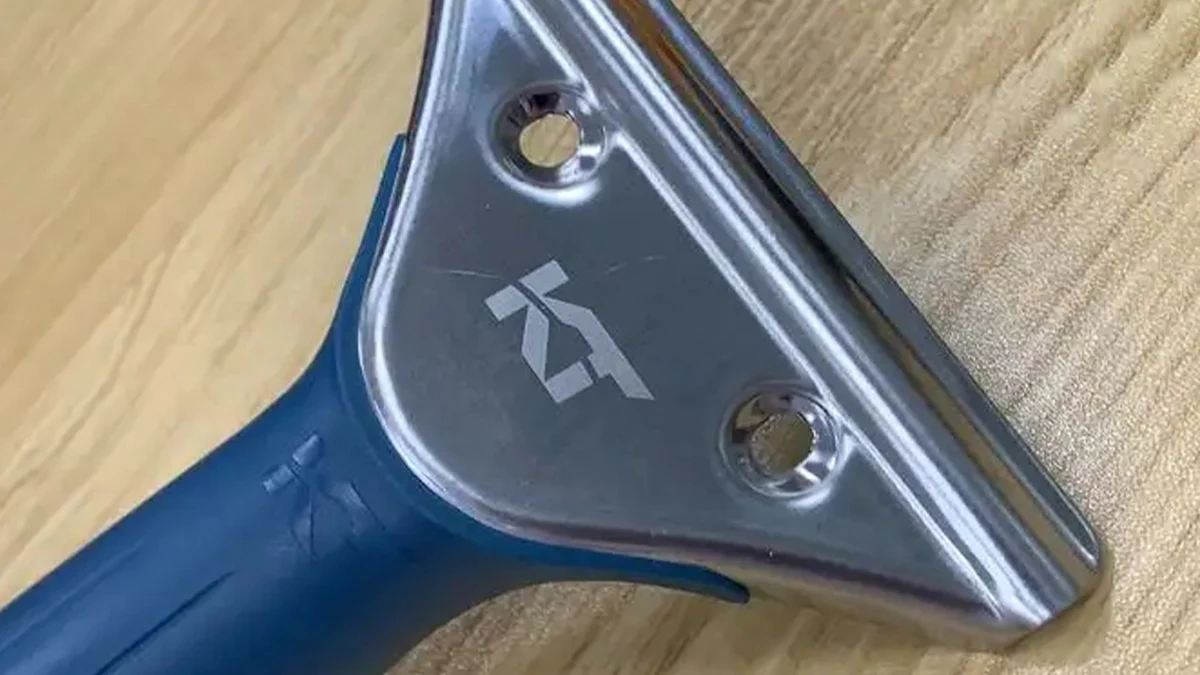
Schraubenschlüssel, Zangen, Schraubendreher, Schneidewerkzeuge, Hämmer, Klemmen, Lineale, Messlehren und ähnliche Werkzeuge benötigen möglicherweise eine sichtbare Kennzeichnung, die bei Handhabung und Wartung lesbar bleibt.
- Flache, geschmiedete, schmale oder vertiefte Markierungszonen
- Größe, Modell, Marke, Serien- oder Prüfinformationen
- Blanke, polierte, oxidierte, plattierte oder beschichtete Oberflächen
Stecknüsse, Bits, Schäfte, Halter und austauschbare Teile
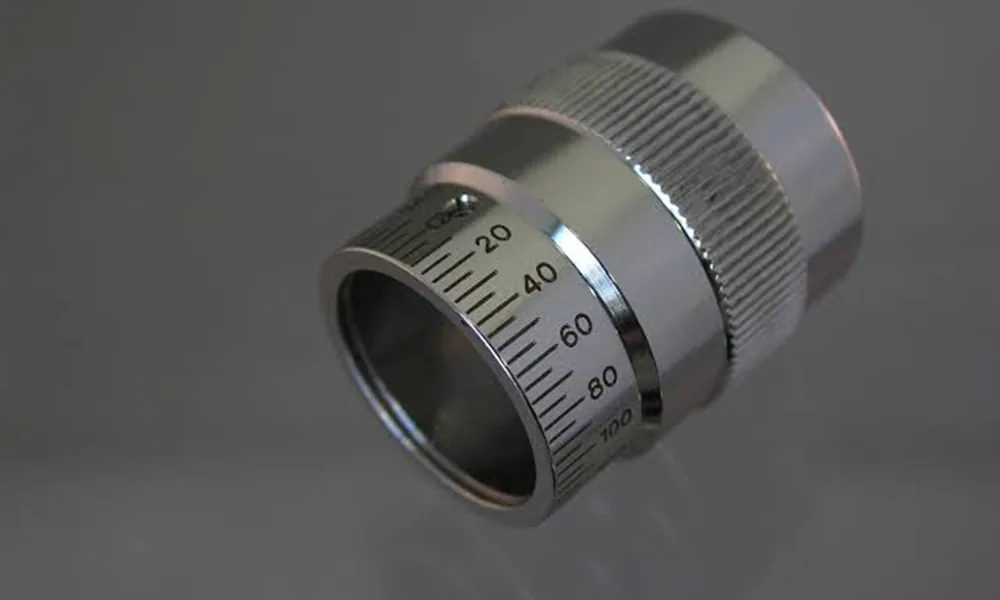
Bei kleinen zylindrischen oder austauschbaren Komponenten sind Positionierung und Ausrichtung der Markierung oft ebenso wichtig wie der Laserprozess selbst.
- Gekrümmte oder umlaufende Markierungsbereiche
- Kleine Zeichen, Größenkennungen oder maschinenlesbare Codes
- Mehrere Durchmesser und häufige Produktwechsel
Komponenten und Gehäuse für Elektrowerkzeuge
Bohrmaschinen, Schleifmaschinen, Sägen, Schrauber und verwandte Produkte können blankes Metall, beschichtetes Metall, geformten Kunststoff und Etiketten in einer Baugruppe kombinieren. Jede vorgesehene Markierungsstelle sollte separat bewertet werden.
- Modell-, Spezifikations-, Konformitäts- und Serviceinformationen
- Serien-, Chargen- oder Rückverfolgbarkeitscodes
- Zugang rund um Schutzvorrichtungen, Griffe, Einsätze und montierte Merkmale
Warum markieren
Warum werden Werkzeuge markiert?
Der Grund für die Markierung bestimmt, welche Informationen benötigt werden, wie lange sie lesbar bleiben müssen und wie das Ergebnis akzeptiert werden sollte. Ein Markenlogo, eine Steckschlüsselgrößen-Markierung und ein serialisierter Data-Matrix-Code können sich alle auf “Werkzeugen” befinden, aber sie erzeugen sehr unterschiedliche Prozess- und Verifizierungsanforderungen.
Produkt- und Größenidentifikation
Marken-, Modell-, Größen-, Richtungs- oder Spezifikationskennzeichnungen helfen Bedienern und Benutzern, das richtige Werkzeug schnell zu identifizieren.
Serien-, Chargen- und Produktionshistorie
Variable Daten können ein physisches Werkzeug oder Bauteil mit Fertigungs-, Qualitäts-, Service- oder Bestandsaufzeichnungen verknüpfen, wenn der Datenworkflow definiert ist.
Qualitäts-, Kalibrierungs- und Wartungsstatus
Lehren, Messwerkzeuge und kontrollierte Werkstattausrüstung können eine Prüf-, Kalibrierungs-, Anlagen- oder Wartungskennzeichnung benötigen, die über den erforderlichen Nutzungszeitraum lesbar bleibt.
Markierungsinhalt
Was wird üblicherweise auf Werkzeugen markiert?
| Markierungsinhalt | Zweck | Informationen vor der Prüfung | Abnahmeprüfung |
|---|---|---|---|
| Marke, Logo und Modell | Produktidentität | Artwork, Markierungsgröße, Position und visuelles Ziel | Erscheinungsbild, Platzierung und Konsistenz |
| Größe, Maßstab oder Spezifikation | Korrekte Werkzeugauswahl und -verwendung | Zeichenhöhe, Richtung und Toleranz | Lesbarkeit bei der erwarteten Betrachtungsentfernung |
| Seriennummer oder Chargencode | Produktions- und Service-Rückverfolgbarkeit | Datenformat, Nummerierungsquelle und Duplikatskontrolle | Korrekte Daten, Position und Datensatzzuordnung |
| QR- oder Data-Matrix-Code | Digitale Rückverfolgbarkeit oder Bestandsführung | Codegröße, Scanner, Verifikationsziel und Geometrie | Lesbarkeit vor und nach dem erforderlichen Dauerhaftigkeitstest |
| Prüf- oder Kalibrier-ID | Qualitäts- und Wartungsstatus | Workflow, Aktualisierungsregeln und erforderliche Dauerhaftigkeit | Korrekter Status, Revision und Lesbarkeit |
Ergebnisvariablen
Was bestimmt das Lasermarkierungsergebnis auf Werkzeugen?
Der Werkzeugname allein wählt nicht den Laser aus. Das Ergebnis entsteht aus dem Zusammenspiel zwischen dem tatsächlichen Substrat und der Oberfläche, dem gewünschten Markierungseffekt, der verfügbaren Markierungszone und den Produktionsbedingungen.
| Variable | Warum es das Ergebnis verändert | Was vor dem Testen festzulegen ist |
|---|---|---|
| Grundmaterial | Werkzeugstahl, Edelstahl, Aluminium und geformte Kunststoffe absorbieren Laserenergie unterschiedlich und unterstützen unterschiedliche Markierungsmechanismen. | Bekannte Legierung, Sorte oder Harzfamilie; Lieferanteninformationen, falls verfügbar |
| Oberflächenzustand | Polieren, Brünieren, Galvanisieren, Lackieren, Pulverbeschichten, Eloxieren und andere Oberflächenbehandlungen können zur eigentlichen Schicht werden, die mit dem Laser wechselwirkt. | Art der Oberflächenbehandlung, Farbe, Zustand der Beschichtung oder Plattierung und ob diese Schicht erhalten bleiben muss |
| Erforderlicher Markierungseffekt | Eine dunkle Kontrastmarkierung, eine helle Kontrastmarkierung, eine Gravur oder ein kontrolliertes Entfernen der Beschichtung nutzt ein anderes Prozessfenster. | Visuelles Ziel, akzeptable Tiefe oder Materialabtrag und verbotene Oberflächenveränderungen |
| Markierungsinhalt und -größe | Große Logos sind toleranter als kleine Zeichen oder dichte Data-Matrix-Codes, die von Auflösung und Kantenqualität abhängen. | Grafikvorlage, kleinste Struktur, Codemodulgröße, Feldgröße und Scanner-Anforderung |
| Geometrie und Zugänglichkeit | Krümmung, Vertiefungen, Höhenänderungen und benachbarte Merkmale beeinflussen Fokus, Strahlzugriff und reproduzierbare Positionierung. | Durchmesser, Höhenvariation, Markierungswinkel, verfügbarer Freiraum und Montagestufe |
| Verschleißumgebung | Öl, Kühlmittel, Reibung, Reinigung, Korrosionsbelastung, Hitze oder Stoß können verändern, was “haltbar” für das Projekt bedeuten muss. | Tatsächliche Einsatzbelastung und ein definierter Haltbarkeitstest mit Bestehen/Nichtbestehen |
| Produktionsrate und Handhabung | Ein Prozess, der bei einer von Hand beschickten Probe funktioniert, erfüllt möglicherweise nicht die erforderliche Taktzeit, Umrüstung oder Wiederholbarkeit in der Produktion. | Teile pro Charge oder Stunde, Taktziel, Bedienschritte, Anzahl der SKUs und Umrüstungserwartung |
| Daten und Verifizierung | Serialisierung und maschinenlesbare Codes bringen zusätzliche Anforderungen an Datenkontrolle und Verifizierung mit sich, die über das bloße Erzeugen einer sichtbaren Markierung hinausgehen. | Datenquelle, Regel zur Duplikatkontrolle, Scanner, Datensatzverknüpfung und Zurückweisungslogik |
Zielergebnis
Welches Ergebnis sollten Sie anstreben?
Definieren Sie die Freigabebedingung, bevor Sie Laserparameter optimieren. Das am besten aussehende Muster ist nicht automatisch das beste Produktionsergebnis, wenn es die Oberfläche beschädigt, den Scanner nicht besteht, im Einsatz verschleißt oder zu lange für die Produktion benötigt.
Lesbarer Kontrast
Text, Größenmarkierungen und Logos sollten unter den vorgesehenen Betrachtungsbedingungen lesbar sein, ohne dass übermäßige Oberflächenschäden erforderlich sind.
Der korrekte Markierungsmechanismus
Einigen Sie sich darauf, ob das Ziel Oberflächenkontrast, Farbänderung, Gravur oder kontrolliertes Entfernen einer Beschichtung ist, bevor Sie das Muster beurteilen.
Keine inakzeptablen Funktionsschäden
Prüfen Sie auf Grate, scharfe Kanten, unerwünschte Entfernung der Beschichtung, übermäßige Rauheit oder Veränderungen, die die Passform, den Korrosionsschutz oder die Verwendung beeinträchtigen könnten.
Lesbarkeit für Menschen und Scanner
Maschinenlesbare Codes sollten mit dem vorgesehenen Scanner bzw. der vorgesehenen Verifizierungsmethode getestet und nicht nur nach ihrem Aussehen beurteilt werden.
Stabile Position und Erscheinungsbild
Die Markierung sollte bei repräsentativen Teilen, Ausrichtungen und Produktvarianten innerhalb des geforderten Positions- und Qualitätsbereichs bleiben.
Verschleißfestigkeit nach realer Exposition
Verschleißfestigkeit ist eine Abnahmeanforderung, keine automatische Behauptung. Prüfen Sie die Markierung im Hinblick auf Handhabung, Öl, Kühlmittel, Reinigung, Abrieb oder Umwelteinflüsse, die für das Werkzeug von Bedeutung sind.
Definieren Sie “permanent” als Test
Legen Sie die Expositionsmethode, Dauer oder Zyklenzahl sowie die Bestanden/Nicht-bestanden-Regel fest und geben Sie an, ob die endgültige Anforderung visuelle Erkennung, Scannerlesbarkeit oder beides ist. Vergleichen Sie das Ergebnis vor und nach der definierten Exposition, statt sich auf eine allgemeine Beschreibung als „permanente Markierung“ zu verlassen.
Geometrie & Handhabung
Wie beeinflussen Geometrie, Positionierung und Teilehandhabung den Prozess?
Die Geometrie bestimmt mehr als nur, ob der Laser die Oberfläche erreichen kann. Die Produktion hängt auch davon ab, wie der Bediener oder die Automatisierung von Teil zu Teil dieselbe Position, denselben Fokus und dieselbe Ausrichtung herstellt.
Flache, schmale und vertiefte Bereiche
Bestätigen Sie eine freie Sichtlinie, den Fokuszugang und ob Rippen, Schutzvorrichtungen, Griffe oder Vorrichtungen die Markierungszone blockieren.
Buchsen, Wellen und zylindrische Teile
Erfassen Sie Durchmesser, Markierungsbreite, Winkel und ob die Markierung lokal oder umlaufend ist. Krümmung kann Fokus- und Verzerrungsgrenzen erzeugen, die am realen Teil geprüft werden müssen.
Verhindern Sie verkehrtes oder verschobenes Einlegen
Definieren Sie die Positionierflächen und Orientierungsmerkmale. Eine einfache Vorrichtung kann für eine Teilefamilie ausreichen; gemischte Varianten können eine stärker kontrollierte Positionierung erfordern.
Mehrere Größen und häufige Umrüstung
Schlüsselweiten, Steckschlüsseldurchmesser oder Gehäusevarianten können verstellbare Vorrichtungen, mehrere Aufnahmen, gespeicherte Rezepte oder eine andere Umrüststrategie erfordern.
Markieren vor oder nach der Montage
Bewerten Sie, ob Griffe, Schutzvorrichtungen, Einsätze oder benachbarte Materialien den Zugang nach der Montage einschränken und ob die Markierung auf Merkmale des fertigen Produkts ausgerichtet sein muss.
Einzelteil- oder Chargenbeschickung
Vergleichen Sie manuelles Einzelteil-Beschicken mit Mehrteil-Vorrichtungen oder automatisierter Handhabung anhand von Taktzeit, Bedienerbewegung, Verifizierung und Umrüstanforderungen.

Laserroute für den Ersttest
Welche Laser-Route sollte zuerst getestet werden?
Wählen Sie den ersten Test anhand des Materials und der obersten Oberfläche und vergleichen Sie das Ergebnis mit dem geforderten Effekt. Die unten aufgeführten Wege sind Ausgangsrichtungen für die Probenbewertung, keine allgemeingültigen Maschinenvorgaben.
| Werkzeugoberfläche / Werkstück | Typische Richtung für den ersten Test | Was die Probe klären muss |
|---|---|---|
| Unbeschichteter Werkzeugstahl, Kohlenstoffstahl, Edelstahl und viele Metallkomponenten | Beginnen Sie mit einem Faserlaser-Verfahren bei 1064 nm. Vergleichen Sie eine MOPA-Faserquelle, wenn eine breitere Pulsweitensteuerung für den geforderten Kontrast, Oberflächeneffekt oder Wärmeeintrag nützlich ist. | Kontrast im Vergleich zur Gravur, Oberflächenrauheit, Kantenqualität, Zykluszeit und Haltbarkeit |
| Brüniertes, galvanisiertes, lackiertes oder pulverbeschichtetes Metall | Legen Sie zunächst fest, ob die oberste Schicht erhalten, verändert oder entfernt werden muss. Faser- oder MOPA-Faserlaser ist oft ein praktischer Vergleichsweg für Metall/Beschichtung, aber die tatsächliche Oberfläche muss beprobt werden. | Beschädigung der Beschichtung, Freilegung des Substrats, Farbkonsistenz, Auswirkungen auf den Korrosionsschutz und Verschleißfestigkeit |
| Eloxierte oder anderweitig oberflächenbehandelte Aluminium-Werkzeugteile | Vergleichen Sie Verfahrenswege anhand der Eloxalschicht, der Farbe und des gewünschten Effekts, statt alle Aluminiumteile gleich zu behandeln. Faser ist ein üblicher Ausgangsweg; UV oder eine andere Wellenlänge kann zum Vergleich herangezogen werden, wenn feinere Ergebnisse oder solche mit geringerer thermischer Wirkung erforderlich sind. | Kontrast, Schichtintegrität, Detailauflösung und ob die beabsichtigte Markierung in oder durch die Oberflächenbehandlung erzeugt wird |
| Kunststoff-Gehäuse von Elektrowerkzeugen und Formteile | Testen Sie das tatsächliche Harz, das Pigment und die Additive. Faser kann bei einigen technischen Kunststoffen funktionieren; UV oder 532 nm Grün können nützliche Vergleichsverfahren für empfindliche, helle oder schwierige Formulierungen sein. | Farbänderung, Schäumungs- oder Ablationsverhalten, Schmelzen, Wärmehof, Kontrast, Feindetailqualität und Konsistenz zwischen Materialchargen |
| Baugruppen aus gemischten Materialien oder Oberflächen unbekannter Zulieferer | Trennen Sie jede zu markierende Stelle und bestimmen Sie die oberste Schicht, bevor Sie einen Verfahrensweg auswählen. Gehen Sie nicht davon aus, dass ein Parametersatz oder eine Laserrichtung für jede Oberfläche an der Baugruppe geeignet ist. | Materialspezifische Reaktion, Zugänglichkeit, Risiko für angrenzende Bauteile und ob separate Rezepte oder Markierungsstationen erforderlich sind |
MOPA ist ein Faserlaser-Subtyp, keine separate Wellenlängenfamilie
Der praktische Grund, eine MOPA-Faserquelle zu vergleichen, ist ihr Pulssteuerungsbereich, nicht weil „MOPA“ eine andere Materialkategorie beschreibt. Die endgültige Auswahl sollte weiterhin auf dem tatsächlichen Musterergebnis und dem Produktionsfenster basieren.
Fehlerdiagnose
Wo scheitern Projekte zur Laserbeschriftung von Werkzeugen häufig?
Eine fehlgeschlagene Probe ist nützlich, wenn das Symptom mit einer prüfbaren Ursache zusammenhängt. Ändern Sie jeweils nur eine relevante Variable und bestätigen Sie die Korrektur an repräsentativen Teilen, anstatt die Leistung als einzige Anpassung zu behandeln.
| Beobachtetes Problem | Zuerst prüfen | So überprüfen Sie die Korrektur |
|---|---|---|
| Kontrast ist zu niedrig oder uneinheitlich | Material-/Finish-Variation, vorgesehener Markierungsmechanismus, Fokus und Prozessfenster | Erneut testen an identifizierten Oberflächenchargen und den Kontrast unter derselben Betrachtungsbedingung vergleichen |
| Markierungsänderungen über eine gekrümmte Buchse oder Welle hinweg | Fokusvariation, Krümmung, Markierungsbreite, Ausrichtung und ob eine kontrollierte Rotation erforderlich ist | Prüfen Sie den gesamten Markierungsbereich am tatsächlichen Durchmesser und wiederholen Sie nach dem erneuten Einlegen des Teils |
| Plattierung, Oxidschicht oder Beschichtung wurde unbeabsichtigt beschädigt | Ob das Verfahren die oberste Schicht erhalten oder entfernen soll, sowie Energiekonzentration und Beschichtungsvariation | Die Schicht um und innerhalb der Markierung prüfen und den erforderlichen Korrosions-/Verschleißtest gegebenenfalls wiederholen |
| Gravieren hinterlässt raue Kanten oder unzulässigen Grat | Tiefenziel, Durchgänge, Puls-/Energieverteilung und ob das Gravieren tatsächlich erforderlich ist | Die finale Oberfläche gemäß der funktionalen Abnahmeregel messen oder prüfen |
| Kleiner QR-/Data-Matrix-Code lässt sich nicht zuverlässig scannen | Codegröße, Modulgröße, Kontrast, Kantendefinition, Fokus, Krümmung und Scanner-Einrichtung | Verwenden Sie den vorgesehenen Scanner oder die vorgesehene Verifikationsmethode bei mehreren markierten Teilen und Positionen |
| Die Markierungsposition verschiebt sich zwischen Bauteilen | Vorrichtungsbezug, Teiletoleranz, Einlegerichtung des Bedieners und Rezeptauswahl | Laden Sie wiederholte Proben erneut und markieren Sie sie, dann vergleichen Sie die Position mit der definierten Toleranz |
| Visuelle Probe besteht, aber Haltbarkeit versagt | Markierungsmechanismus, Tiefe/Wirkung, Beschichtungsverhalten und ob der Test die reale Einsatzbelastung widerspiegelt | Wiederholen Sie den definierten Verschleiß-/Reinigungs-/Öltest nach der Prozessanpassung |
| Unterschiedliche Werkzeugchargen reagieren unterschiedlich | Änderung der Legierung oder des Harzes, Wärmebehandlung, Lieferant für Galvanik/Beschichtung, Farbe, Additive oder Variation der Oberflächenvorbereitung | Chargenidentität erfassen und das Prozessfenster an repräsentativen oder Worst-Case-Mustern bestätigen |
Produktionsablauf
Wie wird ein Werkzeugmarkierungsprozess in die Produktion überführt?
Die Produktionsplanung beginnt, nachdem die Markierung selbst machbar ist. Der Workflow muss das richtige Werkstück, die Ausrichtung, die Daten, die Markierungsposition, die Abnahmeentscheidung und den Umrüstvorgang steuern, ohne vermeidbare Bedienerschritte hinzuzufügen.
1. Bauteil identifizieren
Bestätigen Sie Werkzeugfamilie, SKU, Oberflächenzustand, Montagestufe und das korrekte Markierrezept.
2. Das Werkstück laden
Verwenden Sie die definierten Positionierflächen oder Aufnahmen und verhindern Sie, wo erforderlich, eine umgekehrte oder falsche Ausrichtung.
3. Markierdaten bestätigen
Feste Druckvorlage laden oder die erforderlichen Serien-, Chargen-, Code- oder Prüfdaten mit Duplikatkontrollregeln empfangen, sofern zutreffend.
4. Das Teil markieren
Den validierten Prozess innerhalb des freigegebenen Fokus-, Feld-, Rezept- und Taktzeitfensters ausführen.
5. Ergebnis überprüfen
Führen Sie die definierte Sicht-, Positions- oder Scannerprüfung durch, anstatt sich nur darauf zu verlassen, dass die Maschine einen Zyklus abschließt.
6. Umgang mit Nichtkonformität
Legen Sie fest, was mit einer unlesbaren, falsch platzierten oder optisch nicht akzeptablen Markierung geschieht, und verhindern Sie doppelte variable Daten.
7. Erforderliche Daten erfassen
Wenn Rückverfolgbarkeit erforderlich ist, verknüpfen Sie die markierte Kennung mit dem erforderlichen Produktions-, Qualitäts- oder Service-Datensatz.
8. Sicher umrüsten
Kontrollieren Sie Änderungen an Vorrichtung, Fokus, Rezept und Daten zwischen Werkzeuggrößen oder Produktfamilien und verifizieren Sie das erste Teil nach dem Umrüsten.
Musterabnahme
Wie sollten Werkzeugmarkierungsmuster abgenommen werden?
Genehmigen Sie keine Maschinenrichtung anhand eines einzelnen attraktiven Musters. Der Musterplan sollte den tatsächlichen Material- und Oberflächenbereich, schwierige Geometrien und das Produktionsergebnis, das wiederholt werden muss, repräsentieren.
| Abnahmebereich | Was zu prüfen ist | Empfohlene Musterbelege |
|---|---|---|
| Visuelles Ergebnis | Kontrast, Kantenqualität, Erscheinungsbild und Konsistenz gegenüber dem vereinbarten Ziel | Repräsentative Teile, begutachtet unter der vorgesehenen Prüfbedingung |
| Inhaltliche Genauigkeit | Korrektes Logo, korrekter Text, korrekte Größe, korrekte Serien-, Chargen- oder Prüfinformation | Freigegebene Druckvorlage/Datendatei und Vergleich des markierten Bauteils |
| Code-Lesbarkeit | QR-/Data-Matrix- oder anderer Code kann vom vorgesehenen Scanner oder mit der vorgesehenen Verifikationsmethode gelesen werden | Mehrere Scans über repräsentative Bauteile, Positionen und Codewerte hinweg |
| Oberflächenintegrität | Kein unzulässiger Grat, keine scharfe Kante, kein Aufschmelzen, keine Beschichtungsschäden oder Funktionsänderung | Sicht- und Vergrößerungsprüfung sowie alle projektspezifischen Maß- oder Oberflächenprüfungen |
| Beständigkeit der Markierung | Markierung bleibt nach der definierten Reib-, Öl-, Kühlmittel-, Reinigungs-, Korrosions- oder sonstigen Einsatzbeanspruchung akzeptabel | Vorher-/Nachher-Vergleich unter Verwendung der projektdefinierten Prüfmethode und der Bestanden-/Nicht-bestanden-Regel |
| Produktionswiederholbarkeit | Position, Qualität und Taktzeit bleiben über Nachladungen, Varianten und repräsentative Oberflächenchargen hinweg akzeptabel | Wiederholte Teile einschließlich schwieriger Geometrie, erwarteter SKU-Bandbreite und Worst-Case-Proben, sofern praktikabel |
Endgültige Maschinenkonfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Musterprüfungen sind nicht nur eine Machbarkeitsprüfung. Sie überführen die Anforderungen an Werkstück, Markierungsqualität und Produktion in die optischen, mechanischen, Software-, Sicherheits- und Automatisierungsentscheidungen, die für die tatsächliche Anwendung erforderlich sind.
| Was die Test- oder Produktionsprüfung zeigt | Konfigurationsentscheidung, die sie beeinflussen kann |
|---|---|
| Werkstoff und Oberflächenbeschaffenheit reagieren am besten innerhalb eines bestimmten Prozessfensters | Laserquellenfamilie oder -subtyp, Leistungsbereich und Pulssteuerungsfähigkeit |
| Die erforderliche Markierung ist klein, dicht oder deckt ein definiertes Feld ab | Optischer Aufbau, Feldlinse, Markierfeld, Arbeitsabstand und Auflösungsanforderung |
| Die Oberfläche ist zylindrisch oder die Markierung verläuft um das Bauteil herum | Strategie für Dreh-/Indexpositionierung, Vorrichtungskonstruktion und Bewegungsablauf |
| Die Bauteilhöhe oder der Oberflächenwinkel variiert stärker, als es mit einer einfachen Festfokus-Einrichtung abgedeckt werden kann | Z-Verstellung, Fokusregelungsmethode oder ein 3D-/Dynamikfokussierungsansatz, sofern dies durch die Geometrie gerechtfertigt ist |
| Bauteilposition variiert oder mehrere ähnliche Varianten teilen sich eine Station | Vorrichtungsstrategie, Poka-Yoke-Merkmale und ob eine bildverarbeitungsgestützte Positionierung sinnvoll ist |
| Seriennummern oder maschinenlesbare Codes sind erforderlich | Markierungssoftware, Eingabe variabler Daten, Scanner-/Verifizierungshardware und Datenaufzeichnungslogik |
| Das Taktziel kann mit manueller Einzelteilhandhabung nicht erreicht werden | Mehrteil-Vorrichtungen, Änderungen am Arbeitsablauf des Bedieners oder ein höherer Automatisierungsgrad, nachdem der Markierungsprozess selbst validiert wurde |
| Beim Markieren wird die Beschichtung entfernt oder es entstehen Prozessrückstände | Angaben zur Rauch-/Staubabsaugung und Einhausung, abgestimmt auf das tatsächliche Material und den Prozess |
| Der Bediener, das Anlagenlayout oder die Integration erfordern kontrollierten Zugang | Gehäuse, Schutzvorrichtungen, Verriegelungen und Integrationslayout basierend auf der endgültigen Risikobeurteilung des Systems |


Nächster Schritt
Bewerten Sie Ihren Werkzeugmarkierungsbedarf
Teilen Sie das tatsächliche Werkzeug, die markierte Oberfläche, das Zielergebnis, das Artwork oder den variablen Code, die Markierungsposition, die Geometrie, die Produktionsrate und die Abnahmeanforderung mit. Zhuorui Laser kann die Anwendung prüfen und einen Musterprüfpfad definieren, bevor die endgültige Gerätekonfiguration ausgewählt wird.
Vorbereiten: Werkzeugfotos oder Zeichnungen; Material- und Oberflächeninformationen; Markierungsdatei; Markierungsgröße und -position; Code- und Scanneranforderung; Chargengröße und Taktzeit; Beladeverfahren; Haltbarkeitstest; Bestimmungsort und Spannung.