
Outils à main · Douilles et outillage · Composants pour outils électriques
Marquage laser d'outil
Planifier le marquage laser pour les outils à main, les douilles, les outils de mesure et les composants d'outils électriques en définissant le matériau et la surface, le résultat de marquage requis, la géométrie de la pièce, la méthode de manipulation, la cadence de production et les critères d'acceptation des échantillons avant de choisir la configuration finale de la machine.
Périmètre outil / pièce à usiner
Quels outils et composants sont couramment marqués au laser ?
Partez de la pièce réelle, et non du nom de la machine. Les familles d'outils diffèrent par le matériau, la finition, la zone de marquage disponible, la courbure, l'état d'assemblage et la manipulation en production ; chaque emplacement marqué doit donc être défini avant les essais sur échantillons.
Outils manuels, calibres et outils d'atelier
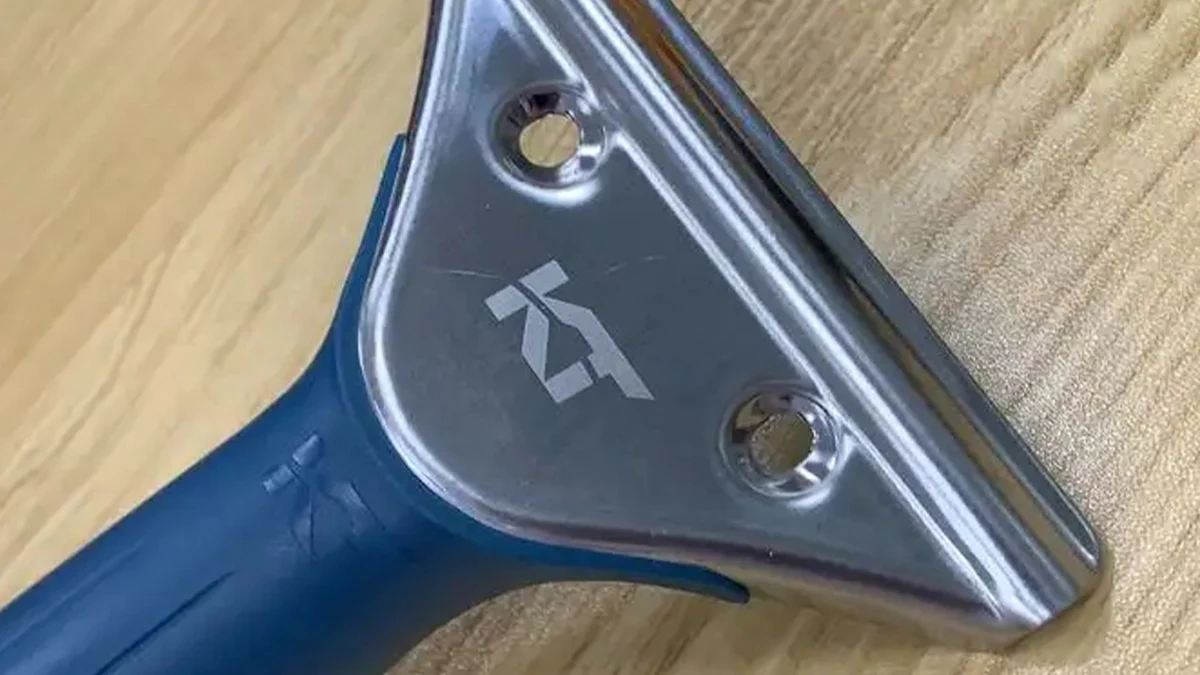
Les clés, pinces, tournevis, cutters, marteaux, serre-joints, règles, calibres et outils similaires peuvent nécessiter une identification visible qui reste lisible pendant la manipulation et la maintenance.
- Zones de marquage plates, forgées, étroites ou en creux
- Taille, modèle, marque, numéro de série ou informations d'inspection
- Surfaces brutes, polies, oxydées, plaquées ou revêtues
Douilles, embouts, arbres, porte-outils et pièces remplaçables
Les petits composants cylindriques ou interchangeables rendent souvent le positionnement et l'orientation du marquage aussi importants que le procédé laser lui-même.
- Zones de marquage courbes ou circonférentielles
- Petits caractères, identifiants de taille ou codes lisibles par machine
- Diamètres multiples et changements fréquents de produit
Composants et boîtiers d'outils électroportatifs
Les perceuses, meuleuses, scies, visseuses et produits associés peuvent combiner du métal nu, du métal revêtu, du plastique moulé et des étiquettes dans un même ensemble. Chaque emplacement de marquage prévu doit être évalué séparément.
- Informations sur le modèle, les spécifications, la conformité et le service
- Codes de série, de lot ou de traçabilité
- Accès autour des protections, des poignées, des inserts et des éléments assemblés
Pourquoi marquer
Pourquoi les outils sont-ils marqués ?
La raison du marquage détermine quelles informations sont nécessaires, combien de temps elles doivent rester lisibles et comment le résultat doit être accepté. Un logo de marque, une marque de taille de douille et un code Data Matrix sérialisé peuvent tous figurer sur des “ outils ”, mais ils créent des exigences de processus et de vérification très différentes.
Reconnaissance du produit et de la taille
Les indications de marque, de modèle, de taille, de sens ou de spécification aident les opérateurs et les utilisateurs à identifier rapidement l’outil correct.
Historique des numéros de série, des lots et de la production
Les données variables peuvent relier un outil ou un composant physique aux dossiers de fabrication, de qualité, de service ou d’inventaire lorsque le flux de données est défini.
État de qualité, d’étalonnage et de maintenance
Les jauges, instruments de mesure et équipements d’atelier contrôlés peuvent nécessiter une identification d’inspection, d’étalonnage, d’actif ou de maintenance qui reste lisible pendant la période de service requise.
Contenu du marquage
Qu’est-ce qui est couramment marqué sur les outils ?
| Contenu du marquage | Finalité | Informations avant essai | Contrôle d'acceptation |
|---|---|---|---|
| Marque, logo et modèle | Identité du produit | Maquette, taille du marquage, emplacement et cible visuelle | Aspect, emplacement et uniformité |
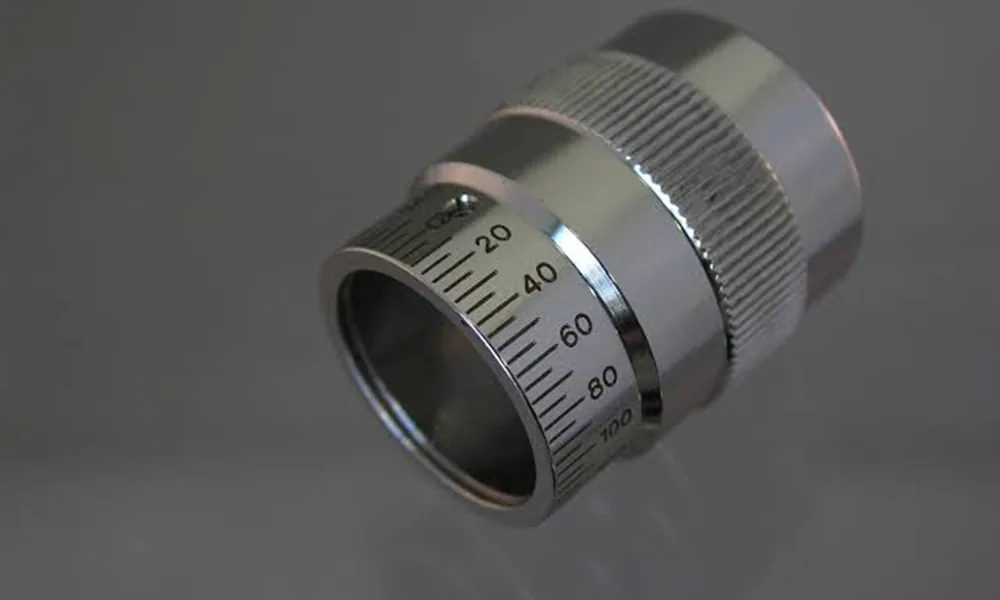
| Taille, échelle ou spécification | Sélection et utilisation correctes de l'outil | Hauteur, orientation et tolérance des caractères | Lisibilité à la distance d'observation attendue |
| Numéro de série ou code de lot | Traçabilité de production et de service | Format des données, source de numérotation et contrôle des doublons | Données correctes, position et association des enregistrements |
| Code QR ou Data Matrix | Traçabilité numérique ou inventaire | Taille du code, scanner, cible de vérification et géométrie | Lisibilité avant et après l'essai de durabilité requis |
| ID d'inspection ou d'étalonnage | État de la qualité et de la maintenance | Flux de travail, règles de mise à jour et durabilité requise | Statut correct, révision et lisibilité |
Variables de résultat
Qu'est-ce qui détermine le résultat du marquage laser sur les outils ?
Le nom de l'outil à lui seul ne sélectionne pas le laser. Le résultat découle de l'interaction entre le substrat et la surface réels, l'effet de marquage souhaité, la zone de marquage disponible et les conditions de production.
| Variable | Pourquoi cela modifie le résultat | Ce qu’il faut définir avant les tests |
|---|---|---|
| Matériau de base | L'acier à outils, l'acier inoxydable, l'aluminium et les plastiques moulés absorbent différemment l'énergie du laser et prennent en charge différents mécanismes de marquage. | Alliage, nuance ou famille de résine connus ; informations du fournisseur si disponibles |
| État de surface | Le polissage, l'oxydation noire, le placage, la peinture, le revêtement en poudre, l'anodisation et d'autres finitions peuvent devenir la couche réelle qui interagit avec le laser. | Type de finition, couleur, état du revêtement ou du placage, et si cette couche doit être préservée |
| Effet de marquage requis | Une marque à contraste sombre, une marque à contraste clair, une gravure ou un enlèvement contrôlé de revêtement utilise une fenêtre de procédé différente. | Cible visuelle, profondeur ou enlèvement de matière acceptables, et modifications de surface interdites |
| Contenu et taille de la marque | Les grands logos sont plus tolérants que les petits caractères ou les codes Data Matrix denses qui dépendent de la résolution et de la qualité des bords. | Graphisme, plus petit détail, taille du module de code, taille du champ et exigence du scanner |
| Géométrie et accès | La courbure, les renfoncements, les variations de hauteur et les éléments voisins affectent la mise au point, l'accès du faisceau et le positionnement répétable. | Diamètre, variation de hauteur, angle de marquage, dégagement disponible et étape d'assemblage |
| Environnement d'usure | L'huile, le liquide de refroidissement, le frottement, le nettoyage, l'exposition à la corrosion, la chaleur ou les chocs peuvent changer ce que “ durable ” doit signifier pour le projet. | Exposition réelle en service et test de durabilité avec critères de réussite/échec définis |
| Cadence de production et manutention | Un processus qui fonctionne sur un échantillon chargé à la main peut ne pas satisfaire le temps de takt, le changement de série ou la répétabilité requis en production. | Pièces par lot ou par heure, objectif de takt, étapes opérateur, nombre de SKU et attente de changement de série |
| Données et vérification | La sérialisation et les codes lisibles par machine ajoutent des exigences de contrôle des données et de vérification au-delà de la simple création d'une marque visible. | Source de données, règle de contrôle des doublons, scanner, association d'enregistrements et logique de rejet |
Résultat cible
Quel résultat devriez-vous viser ?
Définissez le critère d'acceptation avant d'optimiser les paramètres laser. L'échantillon le plus esthétique n'est pas automatiquement le meilleur résultat de production s'il endommage la surface, échoue au scanner, s'use en service ou prend trop de temps à produire.
Contraste lisible
Les textes, les marques de taille et les logos doivent être lisibles dans les conditions d'observation prévues, sans nécessiter un endommagement excessif de la surface.
Le bon mécanisme de marquage
Déterminez d'un commun accord si l'objectif est un contraste de surface, un changement de couleur, une gravure ou un retrait contrôlé d'un revêtement avant de juger l'échantillon.
Aucun dommage fonctionnel inacceptable
Vérifiez la présence de bavures, d'arêtes vives, de retrait indésirable de revêtement, de rugosité excessive ou de modifications susceptibles d'affecter l'ajustement, la protection contre la corrosion ou l'utilisation.
Lisibilité humaine et par scanner
Les codes lisibles par machine doivent être testés avec le scanner ou la méthode de vérification prévus, et non jugés uniquement sur leur apparence.
Position et apparence stables
La marque doit rester dans la plage de position et de qualité requise sur des pièces, orientations et variantes de produit représentatives.
Résistance à l'usure après exposition réelle
La résistance à l'usure est une exigence d'acceptation, et non une affirmation automatique. Testez la marque face à la manipulation, l'huile, le liquide de refroidissement, le nettoyage, l'abrasion ou l'exposition environnementale qui est pertinente pour l'outil.
Définir “ permanent ” comme un test
Précisez la méthode d'exposition, la durée ou le nombre de cycles, la règle de réussite/échec et si l'exigence finale est la reconnaissance visuelle, la lisibilité par scanner ou les deux. Comparez le résultat avant et après l'exposition définie au lieu de vous fier à une description générale de « marque permanente ».
Géométrie & manipulation
Comment la géométrie, le positionnement et la manipulation des pièces influent-ils sur le processus ?
La géométrie détermine bien plus que la capacité du laser à atteindre la surface. La production dépend aussi de la manière dont l’opérateur ou l’automatisation établit la même position, la même mise au point et la même orientation d’une pièce à l’autre.
Zones planes, étroites et en creux
Confirmez que la ligne de visée est dégagée, que l’accès à la mise au point est possible et que les nervures, protections, poignées ou montages ne bloquent pas la zone de marquage.
Douilles, arbres et pièces cylindriques
Notez le diamètre, la largeur de marque, l’angle et si le marquage est local ou circonférentiel. La courbure peut créer des limites de mise au point et de distorsion qui doivent être vérifiées sur la pièce réelle.
Prévenez tout chargement inversé ou décalé
Définir les surfaces de positionnement et les caractéristiques d'orientation. Un montage simple peut suffire pour une famille de pièces ; des variantes mixtes peuvent nécessiter un positionnement plus contrôlé.
Tailles multiples et changements fréquents
Les tailles de clés, les diamètres de douilles ou les variantes de boîtier peuvent nécessiter des montages réglables, plusieurs logements, des recettes enregistrées ou une autre stratégie de changement.
Marquage avant ou après assemblage
Évaluer si les poignées, les protections, les inserts ou les matériaux adjacents limitent l'accès après l'assemblage et si le marquage doit s'aligner avec les caractéristiques du produit fini.
Chargement à l'unité ou par lots
Comparez le chargement manuel d’une pièce unique avec des montages multipièces ou une manutention automatisée par rapport au takt time, aux mouvements de l’opérateur, à la vérification et aux exigences de changement de série.

Itinéraire laser du premier essai
Quel itinéraire laser doit être testé en premier ?
Choisissez le premier essai en fonction du matériau et de la surface supérieure, puis comparez le résultat à l’effet requis. Les parcours ci-dessous sont des orientations de départ pour l’évaluation d’échantillons, et non des prescriptions universelles pour la machine.
| Surface de l’outil / pièce | Direction typique du premier essai | Ce que l’échantillon doit permettre de résoudre |
|---|---|---|
| Acier à outils brut, acier au carbone, acier inoxydable et de nombreux composants métalliques | Commencez par une solution de laser à fibre 1064 nm. Comparez une source à fibre MOPA lorsqu’un contrôle plus étendu de la largeur d’impulsion est utile pour le contraste, l’effet de surface ou l’apport thermique requis. | Contraste par rapport à la gravure, rugosité de surface, qualité des bords, temps de cycle et durabilité |
| Métal à oxydation noire, plaqué, peint ou thermolaqué | Définissez d’abord si la couche supérieure doit être préservée, modifiée ou retirée. La fibre ou la fibre MOPA est souvent une voie pratique de comparaison métal/revêtement, mais la finition réelle doit faire l’objet d’essais sur échantillons. | Dommages au revêtement, exposition du substrat, uniformité de la couleur, implications pour la protection contre la corrosion et résistance à l’usure |
| Pièces d’outillage en aluminium anodisées ou autrement traitées en surface | Comparez les voies en fonction de la couche anodisée, de la couleur et de l’effet souhaité plutôt que de traiter tout l’aluminium de la même manière. La fibre est une voie de départ courante ; l’UV ou une autre longueur d’onde peut être comparé lorsque des résultats plus fins ou à impact thermique plus faible sont requis. | Contraste, intégrité de la couche, résolution des détails et si la marque prévue est réalisée dans ou à travers le traitement de surface |
| Boîtiers d’outils électriques en plastique et composants moulés | Testez la résine, le pigment et les additifs réels. Le laser à fibre peut fonctionner sur certains plastiques techniques ; l’UV ou le vert à 532 nm peuvent constituer des pistes de comparaison utiles pour les formulations sensibles, de couleur claire ou difficiles. | Changement de couleur, comportement de moussage ou d’ablation, fusion, halo thermique, contraste, qualité des détails fins et régularité entre les lots de matière |
| Assemblages multimatériaux ou finitions de fournisseurs inconnus | Séparez chaque emplacement de marquage et identifiez la couche supérieure avant de sélectionner une gamme. Ne partez pas du principe qu’un seul jeu de paramètres ou qu’une seule direction de laser conviendra à toutes les surfaces de l’assemblage. | Réponse propre au matériau, accès, risque lié aux pièces adjacentes et nécessité éventuelle de recettes ou de postes de marquage distincts |
MOPA est un sous-type de laser à fibre, et non une famille de longueurs d’onde distincte
La raison pratique de comparer une source à fibre MOPA est sa plage de contrôle des impulsions, et non parce que « MOPA » décrit une catégorie de matériau différente. La sélection finale doit toujours être fondée sur le résultat réel de l’échantillon et sur la fenêtre de production.
Diagnostic de défaillance
Où les projets de marquage laser d’outils échouent-ils le plus souvent ?
Un échantillon raté est utile lorsque le symptôme est lié à une cause testable. Modifiez une variable pertinente à la fois et confirmez la correction sur des pièces représentatives au lieu de considérer la puissance comme le seul réglage.
| Problème observé | À vérifier en premier | Comment vérifier la correction |
|---|---|---|
| Le contraste est trop faible ou irrégulier | Variation de matériau/finition, mécanisme de marquage prévu, mise au point et fenêtre de process | Retester sur les lots de surfaces identifiés et comparer le contraste dans la même condition d'observation |
| Le marquage varie sur une douille ou un arbre courbé | Variation de la mise au point, courbure, largeur du marquage, orientation et nécessité ou non d'une rotation contrôlée | Vérifier l'ensemble de la zone de marquage sur le diamètre réel et recommencer après rechargement de la pièce |
| Un placage, un oxyde ou un revêtement est endommagé involontairement | Si le procédé doit conserver ou retirer la couche supérieure, ainsi que la concentration d'énergie et la variation du revêtement | Inspecter la couche autour et à l'intérieur de la marque et répéter l'essai de corrosion/d'usure requis, le cas échéant |
| La gravure laisse des bords rugueux ou des bavures inacceptables | Profondeur cible, nombre de passes, distribution des impulsions/énergie et nécessité réelle de la gravure | Mesurer ou inspecter la surface finale au regard de la règle d'acceptation fonctionnelle |
| Un petit code QR/Data Matrix ne se scanne pas de manière fiable | Taille du code, taille du module, contraste, définition des bords, mise au point, courbure et configuration du scanner | Utilisez le scanner ou la méthode de vérification prévus sur plusieurs pièces marquées et à plusieurs positions |
| La position du marquage varie entre les pièces | Référence de montage, tolérance de la pièce, sens de chargement de l'opérateur et sélection de la recette | Rechargez et marquez plusieurs échantillons répétés, puis comparez la position à la tolérance définie |
| L'échantillon visuel est conforme, mais la durabilité échoue | Mécanisme de marquage, profondeur/effet, comportement du revêtement et si le test reflète une exposition réelle en service | Répétez le test d'usure/nettoyage/huile défini après ajustement du procédé |
| Différents lots d'outils réagissent différemment | Changement d'alliage ou de résine, traitement thermique, fournisseur de placage/revêtement, couleur, additifs ou variation de préparation de surface | Consigner l'identité du lot et confirmer la fenêtre de process sur des échantillons représentatifs ou les plus défavorables |
Flux de production
Comment un procédé de marquage d'outils passe-t-il en production ?
La planification de la production commence une fois que la marque elle-même est réalisable. Le flux de travail doit maîtriser la bonne pièce, l'orientation, les données, la position de la marque, la décision d'acceptation et le changement de série sans ajouter d'étapes opérateur évitables.
1. Identifier la pièce
Confirmer la famille d'outils, le SKU, l'état de surface, l'étape d'assemblage et la recette de marquage correcte.
2. Charger la pièce
Utiliser les surfaces de positionnement définies ou le nid de positionnement et empêcher toute orientation inversée ou incorrecte lorsque cela est nécessaire.
3. Confirmer les données de marquage
Charger l'illustration fixe ou recevoir les données requises de numéro de série, de lot, de code ou d'inspection avec des règles de contrôle des doublons le cas échéant.
4. Marquer la pièce
Exécuter le processus validé dans les limites approuvées de mise au point, de champ, de recette et de temps de cycle.
5. Vérifier le résultat
Effectuer le contrôle visuel, de position ou par scanner défini plutôt que de se fier uniquement au fait que la machine termine un cycle.
6. Traiter les non-conformités
Définissez le traitement à appliquer à un marquage illisible, mal positionné ou inacceptable sur le plan esthétique, et empêchez la duplication des données variables.
7. Enregistrer les données requises
Lorsque la traçabilité est nécessaire, associez l'identifiant marqué à l'enregistrement de production, de qualité ou de service requis.
8. Changer de série en toute sécurité
Contrôlez les changements de fixation, de mise au point, de recette et de données entre les tailles d'outils ou les familles de produits, et vérifiez la première pièce après le changement de série.
Acceptation des échantillons
Comment les échantillons de marquage d'outils doivent-ils être acceptés ?
N'approuvez pas une direction machine à partir d'un seul échantillon attractif. Le plan d'échantillonnage doit représenter la plage réelle de matériaux et de finitions, les géométries difficiles et le résultat de production qui doit être reproduit.
| Zone d'acceptation | À vérifier | Éléments de preuve recommandés pour l'échantillon |
|---|---|---|
| Résultat visuel | Contraste, qualité des bords, aspect et régularité par rapport à la cible convenue | Pièces représentatives observées dans les conditions d'inspection prévues |
| Exactitude du contenu | Logo, texte, taille, numéro de série, lot ou informations d'inspection corrects | Comparaison entre la maquette/fichier de données approuvé et la pièce marquée |
| Lisibilité du code | Le code QR/Data Matrix ou tout autre code peut être lu par le scanner ou la méthode de vérification prévus | Scans multiples sur des pièces, emplacements et valeurs de code représentatifs |
| Intégrité de la surface | Absence de bavure inacceptable, d'arête vive, de fusion, de détérioration du revêtement ou de modification fonctionnelle | Inspection visuelle ou avec grossissement et tout contrôle dimensionnel ou de surface spécifique au projet |
| Durabilité | La marque reste acceptable après exposition aux frottements, à l'huile, au liquide de refroidissement, au nettoyage, à la corrosion ou à toute autre condition de service définie | Comparaison avant/après à l'aide de la méthode d'essai et de la règle de réussite/échec définies par le projet |
| Répétabilité en production | La position, la qualité et le temps de cycle restent acceptables pour les rechargements, les variantes et les lots de surfaces représentatifs | Pièces répétées incluant une géométrie difficile, la plage de SKU attendue et des échantillons dans les cas les plus défavorables lorsque cela est pratique |
Configuration finale de la machine
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Les essais sur échantillons ne sont pas seulement une vérification de faisabilité. Ils traduisent les exigences relatives à la pièce, à la qualité du marquage et à la production en choix optiques, mécaniques, logiciels, de sécurité et d'automatisation nécessaires à l'application réelle.
| Ce que le test ou la revue de production montre | Décision de configuration qu'il peut affecter |
|---|---|
| Le matériau et la finition réagissent au mieux dans une fenêtre de process spécifique | Famille ou sous-type de source laser, plage de puissance et capacité de contrôle des impulsions |
| La marque requise est petite, dense ou couvre une zone définie | Configuration optique, lentille de champ, champ de marquage, distance de travail et exigence de résolution |
| La surface est cylindrique ou le marquage fait le tour de la pièce | Stratégie de positionnement rotatif/indexé, conception du montage et séquence de mouvements |
| La hauteur de la pièce ou l’angle de la surface varie au-delà d’une simple configuration à mise au point fixe | Réglage en Z, méthode de contrôle de la mise au point ou approche 3D/de focalisation dynamique lorsque la géométrie le justifie |
| La position de la pièce varie ou plusieurs variantes similaires partagent un poste | Stratégie de fixation, fonctions poka-yoke et utilité d'un positionnement assisté par vision |
| Des numéros de série ou des codes lisibles par machine sont requis | Logiciel de marquage, saisie de données variables, matériel de lecture/vérification et logique d'enregistrement des données |
| L'objectif de takt ne peut pas être atteint avec une manipulation manuelle pièce par pièce | Montages multi-pièces, modifications du flux de travail des opérateurs ou niveau d'automatisation plus élevé après validation du procédé de marquage lui-même |
| Le marquage élimine le revêtement ou génère des résidus de procédé | Détails de l'extraction des fumées/poussières et de l'enceinte adaptés au matériau et au procédé réels |
| L’opérateur, l’implantation de l’usine ou l’intégration exigent un accès contrôlé | Enceinte, protections, interverrouillages et agencement d’intégration selon l’évaluation finale des risques du système |


Étape suivante
Évaluez votre besoin de marquage d'outil
Partagez l'outil réel, la surface marquée, le résultat cible, le fichier graphique ou le code variable, l'emplacement de la marque, la géométrie, la cadence de production et le critère d'acceptation. Zhuorui Laser peut examiner l'application et définir un parcours de test sur échantillon avant que la configuration finale de l'équipement ne soit sélectionnée.
Préparez : photos ou dessins de l'outil ; informations sur le matériau et la surface ; fichier de marquage ; taille et emplacement de la marque ; exigence de code et de scanner ; taille du lot et temps de cycle ; méthode de chargement ; test de durabilité ; destination et tension.