
SKUs Mistos / Conteúdo de Marca / Trocas Rápidas
Marcação a Laser de Brindes e Produtos Promocionais
Planeje a marcação a laser para pedidos mistos de presentes e produtos promocionais definindo a faixa de produtos, a finalidade da marcação, a condição da superfície, o resultado desejado, a geometria, a arte, o mix de produção e os critérios de aceitação antes que o teste de amostra determine a configuração final da máquina e do manuseio.
Faixa de aplicação
Quais Presentes e Produtos Promocionais Precisam de Marcação a Laser?
Recipientes para bebidas
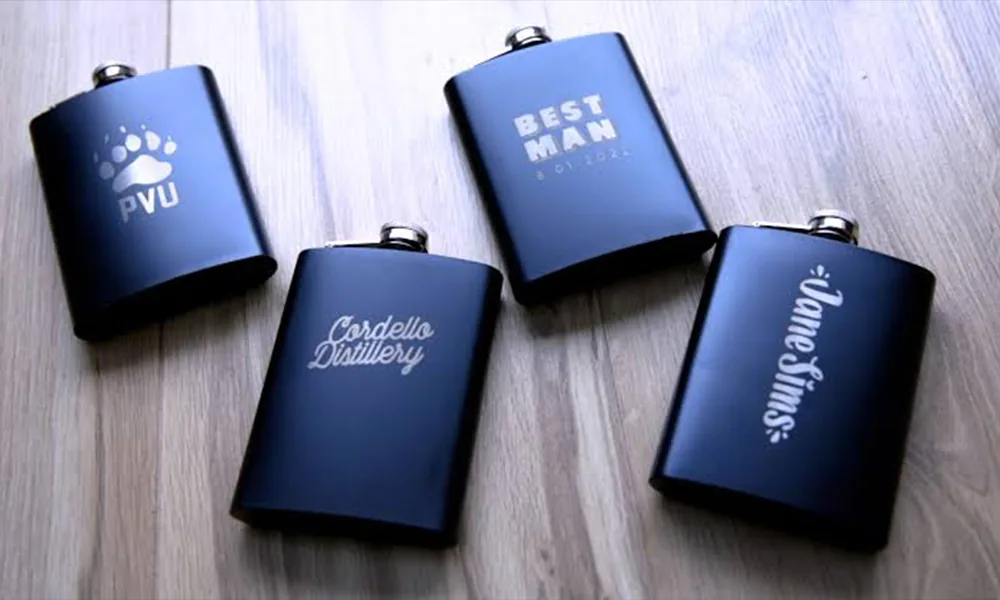
Copos térmicos, garrafas e copos pode exigir remoção de revestimento, um logotipo localizado ou arte circunferencial parcial a total.
Canetas e Presentes Pequenos
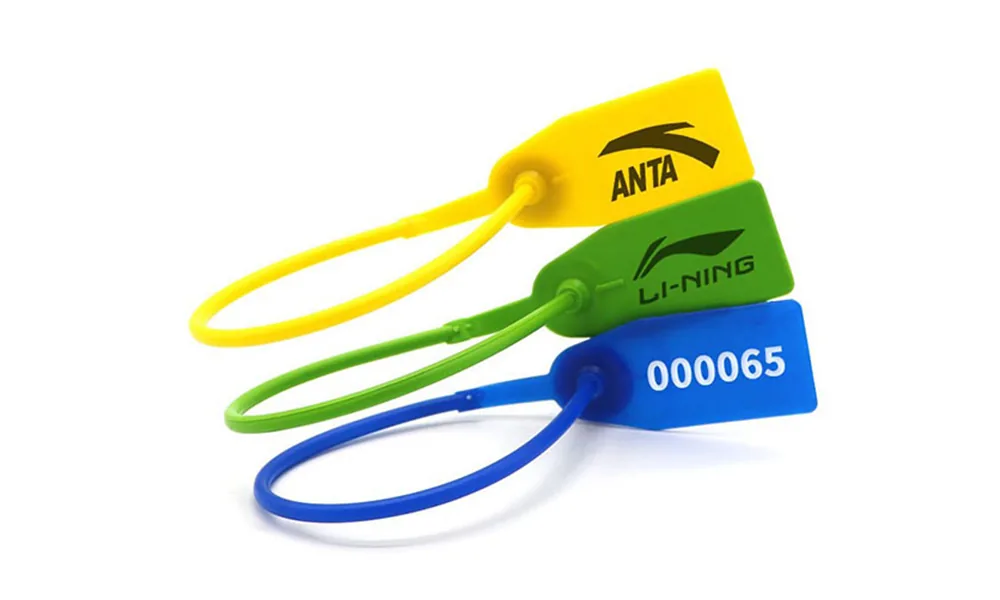
Canetas, chaveiros, etiquetas e acessórios compactos precisam de orientação controlada, legibilidade de detalhes pequenos e contato que não risca.
Acessórios Tecnológicos
Capas de celular, carregadores portáteis e acessórios eletrônicos podem combinar plásticos, revestimentos, inserções metálicas e componentes montados.
Prêmios e Fichas
Medalhas, placas, moedas e itens de apresentação podem priorizar aparência premium, centralização exata e proteção do acabamento.
Embalagens e Conjuntos
Madeira, couro sintético, cartão revestido e caixas de presente acrescentam requisitos de layout em grande formato, controle de fumaça e combinação no nível do conjunto.
Finalidade da aplicação
Por que Presentes e Produtos Promocionais São Marcados a Laser?
A marcação a laser é mais útil quando pedidos de presentes combinam arte variável, superfícies acabadas e trocas frequentes de SKU. O motivo para usá-la deve vir da tarefa de produção, não da suposição de que todo presente se beneficia de um laser.
Alterar nomes, mensagens e códigos do arquivo do trabalho
Conteúdo personalizado e identificadores variáveis podem mudar item a item. Isso faz com que a precisão dos dados, a correspondência de SKU e a aprovação da primeira peça façam parte do processo de marcação.
Colocar decoração ou identificação aprovadas no produto acabado
Logos e identificadores podem ser marcados diretamente em superfícies adequadas de metal, revestimento, plástico, madeira, couro ou apresentação. A aparência e a durabilidade exigidas ainda precisam ser validadas no acabamento real.
Suporte a tiragens curtas e mudanças frequentes de produto
Pedidos de brinde muitas vezes alternam entre cores, alturas, diâmetros e fornecedores. Um processo útil deve recuperar o dispositivo de fixação, o foco, a arte e o padrão de aceitação corretos após cada mudança significativa.
Controle de Conteúdo
O que é comumente marcado em produtos promocionais?
| Tarefa de marcação | Uso típico | Entrada de produção |
|---|---|---|
| Logotipo da marca | Presentes corporativos e mercadorias de campanha | Arte vetorial, tamanho aprovado, variante de cor/acabamento e referência de posicionamento |
| Nome ou mensagem curta | Presentes personalizados e itens de reconhecimento | Origem da grafia, fonte, regra de quebra de linha, zona utilizável e orientação |
| Texto do evento ou da campanha | Lançamentos, conferências e promoções limitadas | Controle de versão, data, idioma, alocação de produto e responsável pela aprovação |
| Código QR ou identificador curto | Páginas de destino da campanha, inventário ou resgate | Origem dos dados, tamanho do código, zona de silêncio, leitor pretendido e regra de verificação |
| Decoração envolvente | Recipientes para bebidas, anéis, faixas e presentes cilíndricos | Diâmetro, conicidade, cobertura angular, ponto de início e tolerância de junção |
Variáveis de Resultado
O que determina o resultado da marcação a laser em brindes?
O material é apenas uma entrada. O resultado também depende da superfície acabada, do efeito desejado, do detalhe da arte, da geometria, da variação entre lotes e do fluxo de produção/dados.
| Variável | Definir antes do teste | Por que é importante |
|---|---|---|
| Material, acabamento e lote | Substrato, revestimento/galvanização/anodização, cor, fornecedor e lotes representativos | Altera a interação com o laser, o contraste, o comportamento de remoção, a sensibilidade ao calor e a consistência entre lotes. |
| Efeito desejado e detalhe | Marcação escura/clara, remoção de revestimento, gravação, tamanho do logotipo, altura do texto, tamanho do QR/módulo | Altera a janela de processo necessária, a óptica e o tamanho de campo aceitável. |
| Geometria e posição | Superfície plana/cilíndrica/cônica/rebaixada, diâmetro, altura, zona de marcação e tolerância de posição | Determina o controle de foco, o dispositivo de fixação, os requisitos de rotação ou de visão. |
| Limites cosméticos | Coloração térmica, resíduo, riscos, danos ao revestimento ou deformação permitidos | Define o que conta como um resultado tecnicamente utilizável em um presente acabado. |
| Mix de produção | Tamanho do lote, SKUs por pedido, meta de ciclo/troca e método de carregamento | Mostra se a capacidade de produção é limitada pelo tempo do laser, manuseio, inspeção ou troca. |
| Dados fixos e variáveis | Origem da arte, campos variáveis, regra de aprovação e método de verificação | Determina o software, o controle de trabalho, a prevenção de duplicatas e as verificações do operador. |
Resultado Desejado
O que a marcação final do presente deve alcançar?
Defina a meta de aceitação antes de ajustar o processo. A amostra deve atender tanto ao requisito de marca visível quanto à condição do produto acabado.
Qualidade da marcação
- Contraste, qualidade das bordas e acabamento exposto aprovados
- Texto legível, detalhes finos e códigos no tamanho exigido
- Posicionamento, orientação e cobertura de envolvimento/arco corretos
Qualidade do produto e da produção
- Sem derretimento, trincamento, riscos, descolamento de revestimento ou danos a componentes próximos em níveis inaceitáveis
- Durabilidade necessária à limpeza, ao manuseio ou à abrasão quando especificada
- Resultado repetível em peças representativas e após uma troca significativa de configuração
Geometria e carregamento
Como o formato do produto, o carregamento e as trocas afetam a configuração de marcação?
Uma boa primeira amostra não é suficiente se a peça não puder ser posicionada, focalizada e recarregada de forma consistente. Teste a geometria em conjunto com o método de carregamento da produção.
Comece com um ninho ou batente simples
Use um ninho fixo quando a peça tiver uma borda repetível e uma zona plana de marcação acessível.
- Use contato seguro contra riscos
- Defina um datum de orientação
- Verifique novamente o foco após mudanças no ninho
Avaliar manuseio indexado ou rotativo
O manuseio rotativo merece avaliação quando o campo plano prático é insuficiente ou a continuidade do envolvimento é importante. Consulte a solução de marcação rotativa e circunferencial.
- Medir diâmetro e conicidade
- Definir tolerância de início/junção
- Verificar escorregamento e batimento
Use visão somente quando ela remove uma restrição real de posicionamento
Posicionamento por visão pode ajudar quando a orientação varia, vários itens compartilham um campo ou a arte segue um recurso detectado.
- Definir contraste de reconhecimento
- Informe a faixa permitida de posição/orientação
- Planeje o tratamento de rejeições

Controle de Troca
Recuperar a configuração física
Uma troca deve restaurar a mesma relação física entre o presente, o datum de localização, o dispositivo de fixação ou suporte rotativo, e a posição de foco qualificada.
Separe apenas quando a configuração física realmente mudar
Altura, diâmetro, conicidade, espessura do revestimento ou zona de marcação utilizável diferentes podem exigir um ninho diferente, um suporte rotativo diferente ou uma posição de foco diferente.
Retorne a peça à mesma referência de localização
Use batentes, ninhos ou suportes rotativos repetíveis que recuperem a orientação aprovada sem riscar ou distorcer o presente acabado.
Recupere a posição de trabalho qualificada
Restaure a altura aprovada da peça e a distância de trabalho, e verifique novamente o foco sempre que houver mudança na altura ou no diâmetro do dispositivo de fixação, ou na geometria do suporte.
Laser de Teste Inicial
Qual direção do laser deve ser testada primeiro?
Escolha a primeira rota de triagem a partir da camada marcada e do efeito-alvo, não apenas pelo nome do produto. Brindes pintados ou com revestimento em pó devem ser testados como um sistema de revestimento e substrato, em vez de serem encaminhados apenas pelo substrato metálico.
| Superfície/tarefa | Comece avaliando | A amostra deve comprovar |
|---|---|---|
| Metal nu/anodizado/revestido | Fibra; fibra MOPA quando um controle de pulso mais amplo for relevante para o acabamento testado e o efeito-alvo | Aparência desejada, qualidade das bordas, integridade da superfície e repetibilidade |
| Metal pintado/revestido a pó | Revestimento + substrato como um único sistema acabado | Remoção controlada, aparência da base exposta e estabilidade de lote |
| Plástico/polímero de toque suave | UV cedo para muitas peças sensíveis ao calor ou ao contraste | Contraste, qualidade da característica, fusão/formação de espuma, descoloração e condição das peças adjacentes |
| Madeira/couro/papel/tecido | CO2 | Aparência, comportamento de chamuscamento/fumaça e necessidades de extração |
| Item de apresentação em vidro/cerâmica | Teste específico do substrato primeiro | Uniformidade, risco de fissuras/descamação e pressão do dispositivo de fixação |

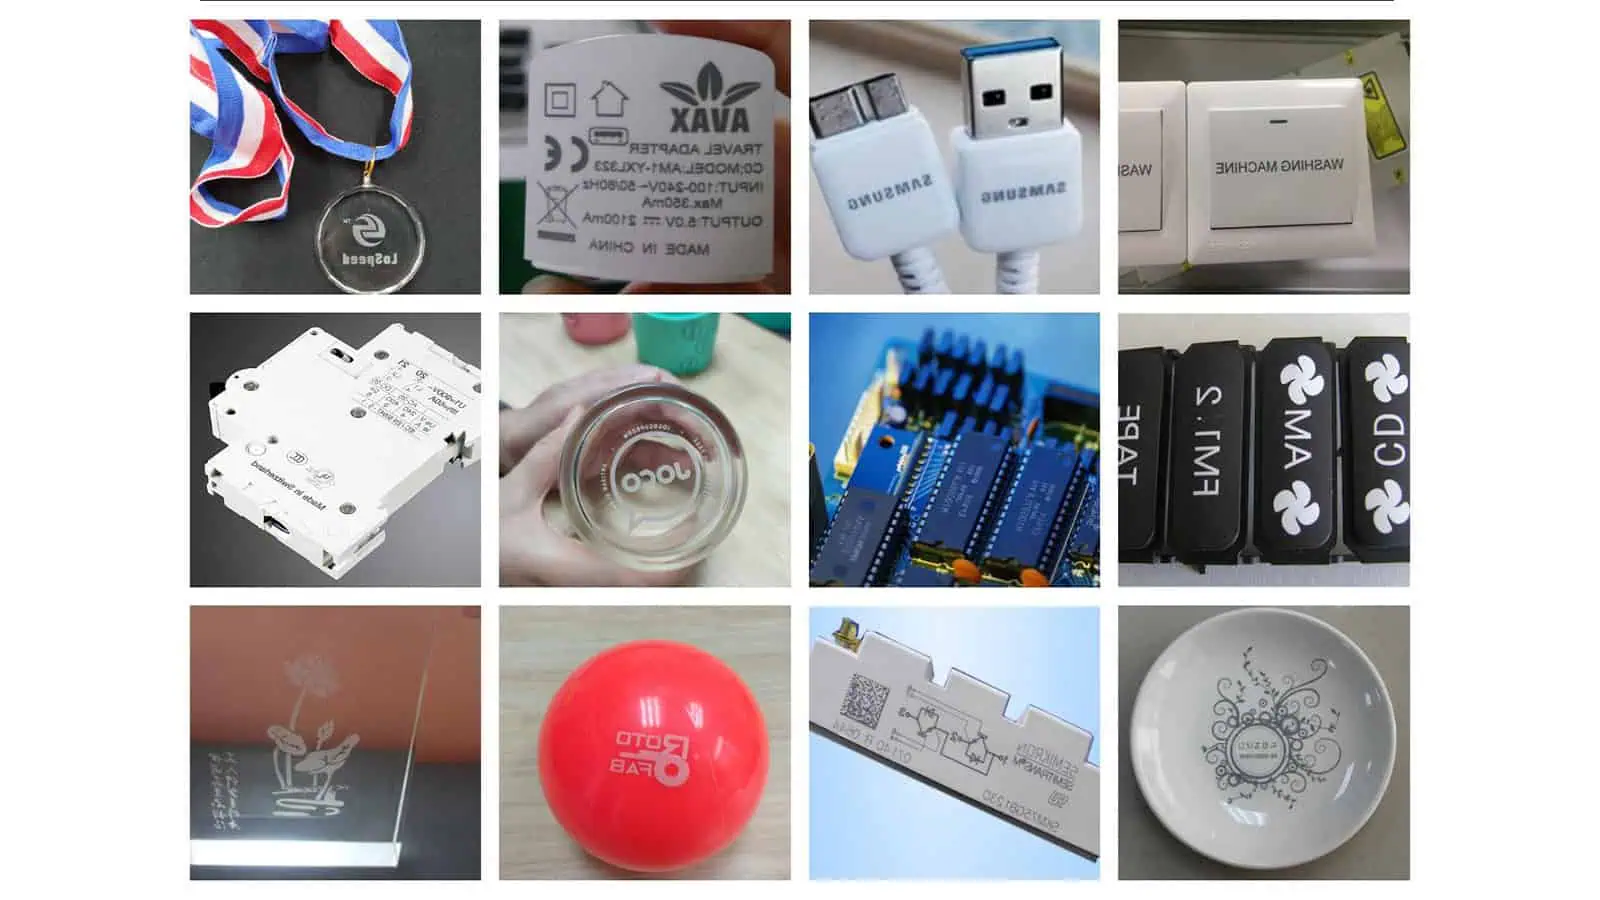
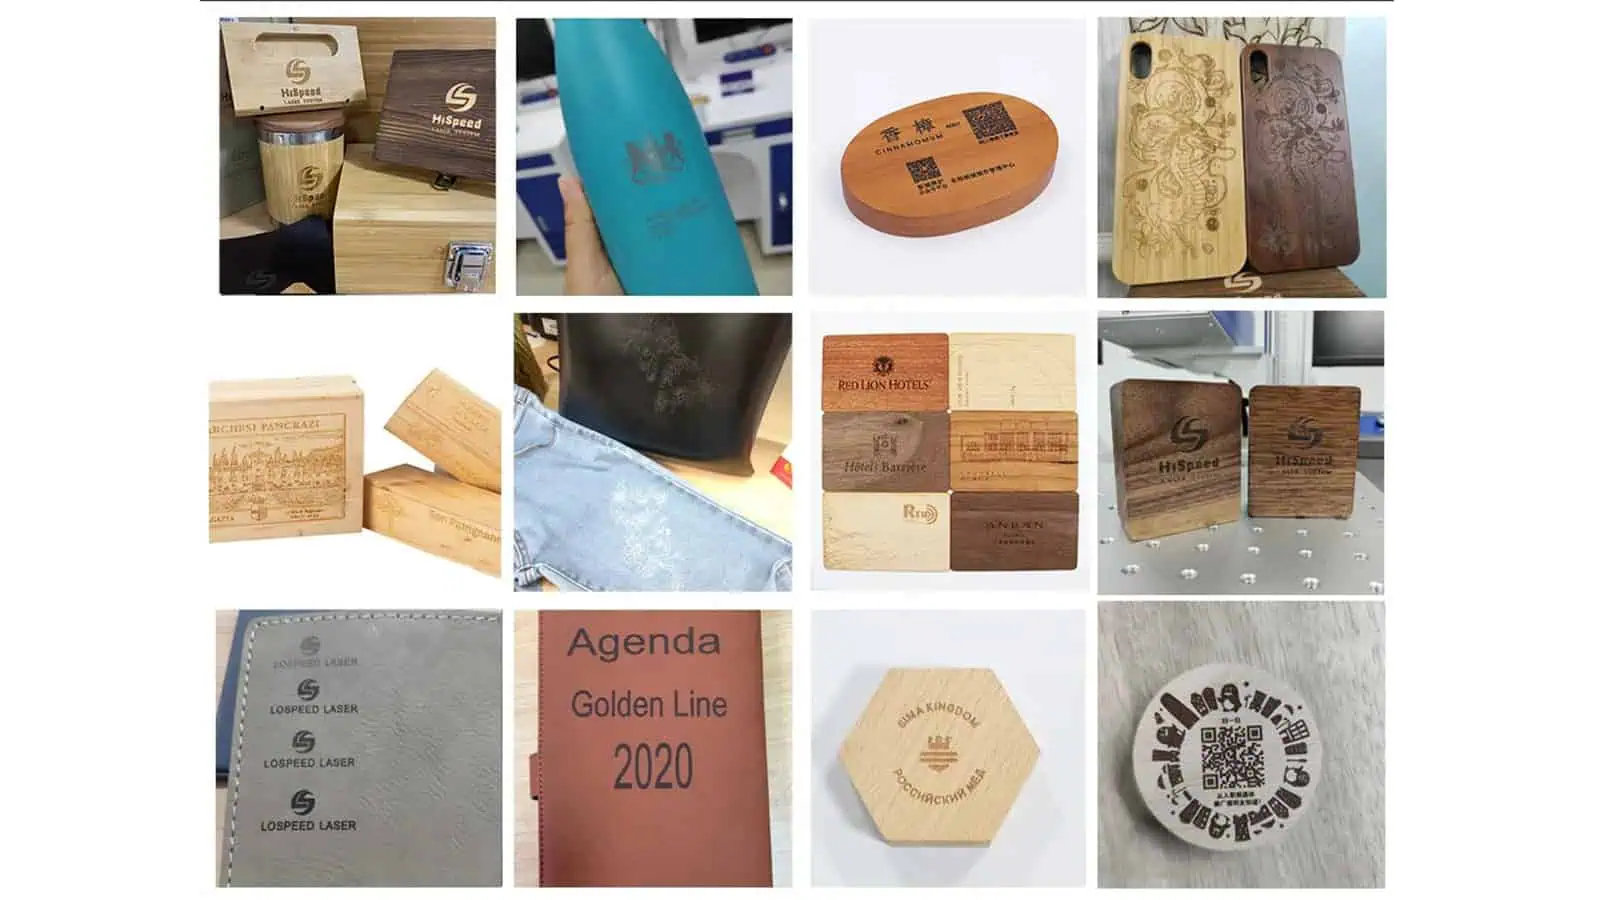
As galerias de amostras de referência ilustram apenas a lógica de encaminhamento; produtos representativos do cliente ainda exigem sua própria qualificação.
Diagnóstico de Falhas
O que pode dar errado durante a marcação a laser de brindes?
Diagnostique o sintoma visível antes de mudar a suposição sobre o equipamento. Resultados ruins podem vir da superfície, do foco/geometria, do dispositivo de fixação ou do fluxo de dados.
| Problema | Variáveis prováveis | Próxima verificação |
|---|---|---|
| Contraste fraco ou irregular | Variação de acabamento/cor/lote, foco, janela de processo estreita | Compare SKUs/lotes representativos e verifique novamente o foco antes de ampliar as conclusões. |
| Halo de queimadura, chamuscamento ou coloração térmica | Aporte térmico excessivo, passes repetidos, janela de processo inadequada | Reduza o acúmulo desnecessário de calor e compare uma rota mais adequada quando justificado. |
| Fusão ou deformação do plástico | Resina sensível ao calor, densidade de energia, incompatibilidade de comprimento de onda/processo | Teste variantes moldadas reais e avalie processamento de menor impacto térmico, como UV, quando apropriado. |
| Remoção de revestimento incompleta/irregular | Espessura/composição do revestimento, foco, janela de remoção | Teste várias peças acabadas e avalie tanto a remoção quanto o substrato exposto. |
| Emenda de rotação ou erro de posição | Diâmetro, conicidade, batimento, deslizamento, escala da arte ou datum | Meça a peça real e repita após descarregamento/recarregamento. |
| Nome, código ou dados de SKU incorretos | Seleção de trabalho, sequência de registro ou fluxo de verificação | Dados de rastreamento e vinculação ao trabalho em vez de alterar os parâmetros do laser. |
Fluxo de Trabalho de Produção
O que o fluxo de trabalho de marcação de produção deve incluir?
A produção precisa reproduzir a marca qualificada enquanto controla o carregamento, a seleção de trabalho/dados, a aprovação da primeira peça e os refugos.
Identifique o SKU e o trabalho
Confirme a variante do produto, o acabamento, a arte e a quantidade.
Carregue e oriente
Use o ninho aprovado, o suporte rotativo ou o datum de localização sem danos cosméticos.
Recupere a configuração e os dados
Recupere o foco/altura aprovados, o campo, a receita e a fonte de dados variáveis.
Aprove a primeira peça
Verifique a aparência, a posição, a exatidão dos dados e a condição do produto antes da liberação.
Verifique durante o lote
Aplique as verificações visuais/de código exigidas e o tratamento de refugos definido.
Encerrar e fazer a troca
Registre o trabalho concluído e aprove novamente após a próxima mudança significativa de setup.
Qualificação de Amostras
Como Amostras Representativas de Brinde Devem Ser Qualificadas?
A qualificação deve comprovar o processo em toda a variedade real de produtos, e não apenas produzir uma amostra atraente.
Selecione amostras representativas
Inclua os materiais, cores, revestimentos, fornecedores e geometrias que podem alterar o resultado.
Use arte e dados reais
Teste o tamanho real do logotipo, o menor detalhe, a regra de posicionamento e dados variáveis representativos.
Execute uma matriz de testes controlada
Mantenha a peça de trabalho e o método de inspeção constantes enquanto altera sistematicamente as variáveis relevantes do processo.
Inspecione em relação ao alvo
Verifique a qualidade da marcação, o posicionamento e a condição do produto; adicione testes acordados de limpeza/abrasão/uso quando necessário.
Repetir peças e troca de setup
Confirme a repetibilidade em várias peças representativas e recupere o resultado após uma troca de setup significativa.
Registre a janela aceita
Documente o grupo de produtos qualificado, a receita, as regras de fixação/foco, os critérios de inspeção e as variantes que precisam de testes separados.
Configuração Final
Como os resultados da amostra determinam a configuração final da máquina?
Bloqueie a máquina somente depois que os testes de amostra e de produção mostrarem quais funções de fonte, óptica, movimento, posicionamento, dados e estação de trabalho são realmente necessárias.
| Resultado do teste | Decisão de configuração | Confirmar antes da cotação |
|---|---|---|
| Apenas uma interação específica gera um resultado-alvo estável | Fonte de laser; capacidade de controle de pulso dentro do trajeto da fibra quando o MOPA é justificado | Acabamento representativo, efeito aceitável e margem de processo repetível |
| Texto fino/QR perde definição em um campo grande | Lente de campo, campo de marcação e óptica | Menor detalhe, campo útil e tolerância de foco |
| Alterações de altura/localização excedem a tolerância de foco | Eixo Z, distância de trabalho ou avaliação adicional de 3D/foco dinâmico | Altura mín./máx., rebaixo e método de carregamento |
| Peça de trabalho cilíndrica/enrolada não pode ser qualificada como plana | Tipo rotativo, mandril/suporte e faixa de diâmetro | Diâmetro, conicidade, batimento, escorregamento e tolerância de junção |
| Carregamento manual não atende à tolerância de posição | Dispositivo de fixação dedicado ou posicionamento por visão | Datum, tolerância de posição, característica de reconhecimento e faixa de SKU |
| Erros de personalização/código predominam | Software, importação de dados, vinculação de trabalho e verificação | Fonte de dados, prevenção de duplicatas e lógica de rejeição |
| A marca é aceitável, mas o takt não é | Dispositivo de troca rápida, indexação/estação dupla/transportador ou automação de projeto conforme justificado | Tempos medidos de marcação, carga/descarga, inspeção e troca |
| Fumaça/odor/resíduo afeta a operação | Extração/filtragem | Material/acabamento real, volume de produção e restrições do local |
| Presentes altos/grandes/irregulares excedem o envelope testado | Folga da estação de trabalho, alcance de elevação, espaço do gabinete/abertura e para dispositivo de fixação | Envelope máximo da peça, acesso do operador e arranjo de segurança |



Checklist de RFQ
Quais informações você deve enviar para avaliação?
Envie os dados de entrada que definem o teste, não apenas um tipo de máquina.
Produto e público-alvo
- Produtos representativos, fornecedor/modelo, material, cor e acabamento
- Fotos/desenhos mostrando a localização da marca e a área utilizável
- Exemplos de arte/dados, tamanho da marca e menor detalhe
- Aparência exigida e quaisquer limites de durabilidade/estéticos
Geometria e produção
- Dimensões, diâmetro/conicidade, altura e restrições de fixação/folga
- Tamanho do lote, mix de SKUs e variações esperadas
- Fonte de dados variáveis e regra de verificação
- Meta de ciclo/troca, método de carregamento, extração e restrições de gabinete
Teste de Amostras
Envie Brindes Representativos, Artes e Requisitos de Aceitação
Inclua produtos representativos, detalhes de superfície/acabamento, locais de marcação, aparência desejada, exemplos de dados variáveis, geometria, composição do lote e critérios de aceitação, para que os testes de amostra possam determinar tanto o processo de marcação quanto a configuração final da máquina/manuseio.