
混在SKU / ブランドコンテンツ / 迅速な段取り替え
ギフト・販促品のレーザーマーキング
サンプルテストによって最終的な機械とハンドリング構成が決定される前に、製品範囲、マーキング目的、表面状態、目標結果、形状、アートワーク、生産構成、合否基準を定義して、ギフトと販促品が混在する注文向けのレーザーマーキングを計画します。.
適用範囲
どのギフト・販促品にレーザーマーキングが必要ですか?
ドリンクウェア
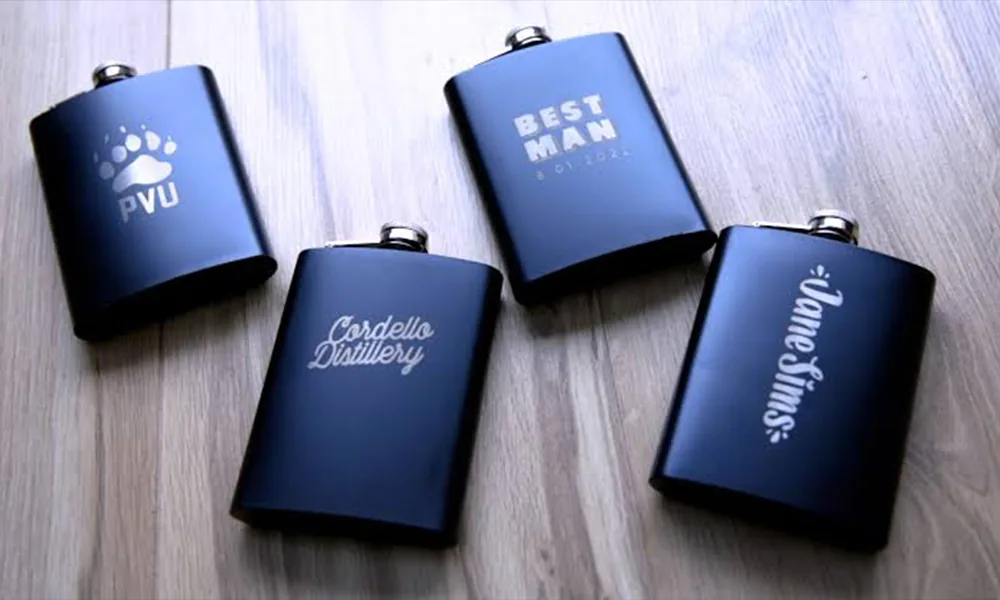
タンブラー、ボトル、カップ コーティングの除去、局所的なロゴ、または部分から全周にわたる円周アートワークが必要になる場合があります。.
ペンと小型ギフト
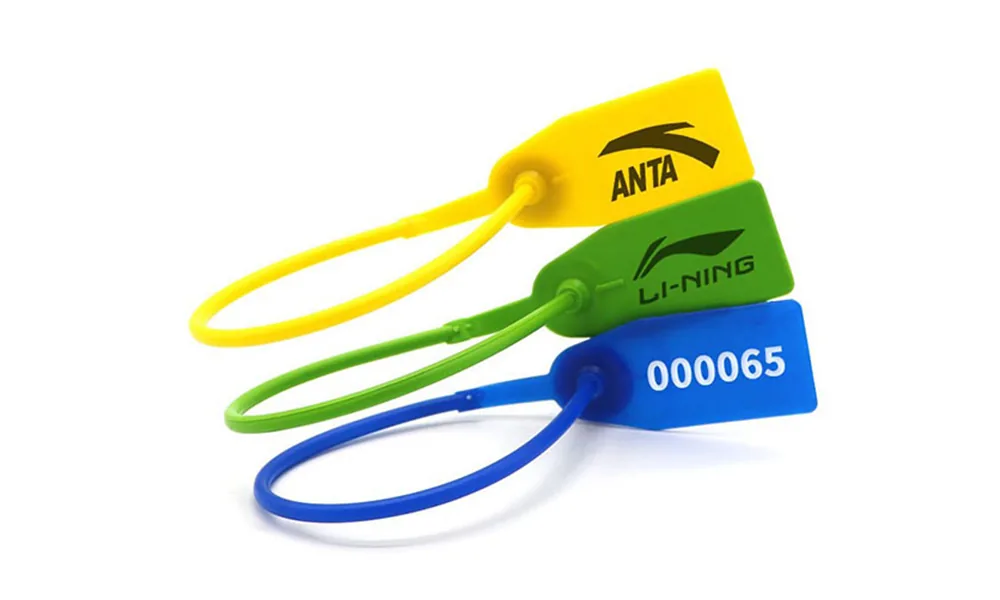
ペン, 、キーホルダー、タグ、小型アクセサリーは、方向の制御、小さな部分の判読性、キズが付きにくい接触が必要です。.
テックアクセサリー
スマートフォンケース, 、モバイルバッテリー、電子アクセサリーは、プラスチック、コーティング、金属インサート、組み立て済みコンポーネントを組み合わせることがあります。.
表彰品とトークン
メダル、プラーク、コイン、贈呈品では、高級感のある外観、正確なセンタリング、仕上げの保護が優先される場合があります。.
パッケージとセット
木材、合成皮革、コーティングカード、ギフトボックスは、大判レイアウト、煙制御、セット単位のマッチング要件を追加します。.
用途
なぜギフトや販促品にレーザーマーキングが施されるのか?
レーザーマーキングが最も有用となるのは、ギフトの注文で変化するアートワーク、仕上げ済みの表面、頻繁なSKU切り替えが組み合わさる場合です。レーザーを使う理由は、すべてのギフトがレーザーの恩恵を受けるという前提からではなく、生産タスクから導かれるべきです。.
ジョブファイルから名前、メッセージ、コードを変更する
パーソナライズされたコンテンツと可変識別子は、品目ごとに変わることがあります。そのため、データの正確性、SKUの照合、初品承認がマーキング工程の一部になります。.
承認済みの装飾または識別表示を完成品に施す
ロゴや識別子は、適した金属、コーティング、プラスチック、木材、皮革、またはプレゼンテーション表面に直接マーキングできます。求められる外観と耐久性は、実際の仕上げ面で検証する必要があります。.
小ロットと頻繁な製品変更に対応する
ギフトの注文では、色、高さ、直径、サプライヤーが頻繁に切り替わることがあります。有用なプロセスは、意味のある変更のたびに、正しい治具、焦点、アートワーク、合格基準を復元できなければなりません。.
コンテンツ管理
販促品には通常何がマーキングされますか?
| マーキング作業 | 一般的な用途 | 制作インプット |
|---|---|---|
| ブランドロゴ | 法人向けギフトとキャンペーン商品 | ベクターアートワーク、承認済みサイズ、色/仕上げバリエーション、配置基準 |
| 名前または短いメッセージ | パーソナライズギフトと表彰品 | スペルの参照元、フォント、改行ルール、使用可能領域、向き |
| イベントまたはキャンペーンのコピー | ローンチ、カンファレンス、期間限定プロモーション | バージョン管理、日付、言語、製品割り当て、承認責任者 |
| QRコードまたは短い識別子 | キャンペーンのランディングページ、在庫または引き換え | データソース、コードサイズ、クワイエットゾーン、想定リーダー、検証ルール |
| ラップアラウンド装飾 | ドリンクウェア、リング、バンド、円筒形ギフト | 直径、テーパー、角度範囲、開始点、接合公差 |
結果の変動要因
ギフトのレーザーマーキング結果を決めるものは何か?
材料は入力の1つにすぎません。結果は、仕上げ面、目標とする効果、アートワークの詳細、形状、バッチ変動、生産/データワークフローにも左右されます。.
| 変動要因 | テスト前に定義する | 重要な理由 |
|---|---|---|
| 材料、仕上げ、バッチ | 基材、コーティング/めっき/陽極酸化、色、サプライヤー、代表ロット | レーザー相互作用、コントラスト、除去挙動、熱感受性、ロット間の一貫性を変化させます。. |
| 目標とする効果と詳細 | ダーク/ライトマーク、コーティング除去、彫刻、ロゴサイズ、文字高さ、QR/モジュールサイズ | 必要なプロセスウィンドウ、光学系、許容可能なフィールドサイズを変化させます。. |
| 形状と位置 | 平面/円筒/テーパー/窪んだ面、直径、高さ、マーク領域と位置公差 | フォーカス制御、治具、ロータリーまたはビジョンの要件を左右します。. |
| 外観上の限界 | 許容される熱変色、残留物、傷、コーティング損傷、または変形 | 完成したギフトにおいて、技術的に使用可能な結果と見なされるものを定義します。. |
| 生産構成 | バッチサイズ、注文あたりのSKU数、サイクル/段取り替え目標、投入方法 | スループットがレーザー時間、ハンドリング、検査、または段取り替えによって制限されているかどうかを示します。. |
| 固定データと可変データ | アートワークのソース、変更フィールド、承認ルール、検証方法 | ソフトウェア、ジョブ制御、重複防止、およびオペレーターのチェックを決定します。. |
目標結果
完成したギフトマークは何を達成すべきか?
プロセスを調整する前に合格基準を設定する。サンプルは、可視マークの要件と完成品の状態の両方を満たさなければならない。.
マーク品質
- 承認されたコントラスト、エッジ品質、露出仕上げ
- 要求されたサイズで判読可能な文字、微細な特徴、コード
- 正しい配置、向き、ラップ/円弧のカバレッジ
製品および生産品質
- 許容できない溶融、割れ、傷、コーティングの浮き、または周辺部品の損傷がないこと
- 指定された場合に必要な、洗浄、取り扱い、または摩耗に対する耐久性
- 代表的な部品間で、また意味のある段取り替え後でも再現可能な結果
形状 & ローディング
製品形状、ローディング、段取り替えは、マーキングのセットアップにどのように影響しますか?
部品を一貫して位置決め、焦点合わせ、再ロードできない場合、最初の良いサンプルだけでは十分ではありません。生産時のローディング方法と併せて形状をテストしてください。.
シンプルなネストまたはストッパーから始める
部品に再現性のあるエッジとアクセス可能な平坦なマーク領域がある場合は、固定ネストを使用してください。.
- 傷が付きにくい接触を使用してください。
- 方向データムを1つ定義してください。
- ネスト変更後は焦点を再確認してください。
インデックス式または回転式のハンドリングを評価してください。
実用的な平坦フィールドが不十分な場合、またはラップの連続性が重要な場合、回転ハンドリングは評価する価値があります。回転式および円周方向のマーキングソリューションを参照してください。.
- 直径とテーパーを測定してください。
- 開始/接合許容差を定義する
- 滑りと振れを確認する
ビジョンは、実際の位置決め制約を取り除く場合にのみ使用する
ビジョン位置決め 向きが変動する場合、複数のアイテムが同じ視野を共有する場合、またはアートワークが検出された特徴に従う場合に役立つことがあります。.
- 認識コントラストを定義する
- 許容される位置/姿勢範囲を明記する
- 不合格品の処理を計画する

段取り替え管理
物理的なセットアップを復元する
段取り替えは、ギフト、位置決め基準、治具またはロータリー支持、および検証済みの焦点位置の間の同じ物理的関係を復元する必要があります。.
物理的なセットアップが実際に変わる場合にのみ分離する
高さ、直径、テーパー、コーティング厚、または使用可能なマーク領域が異なると、異なるネスト、ロータリー支持、または焦点位置が必要になることがあります。.
部品を同じ位置決め基準に戻す
承認された向きを、仕上げ済みのギフトを傷つけたり変形させたりすることなく再現する、再現可能なストッパー、ネスト、または回転支持を使用する。.
認定された作業位置を復元する
承認された部品高さと作業距離を復元し、治具の高さ、直径、または支持形状が変わるたびに焦点を再確認する。.
初回テストレーザー
どのレーザー方向を最初にテストすべきですか?
最初のスクリーニング経路は、製品名だけでなく、マーキング層と目標効果に基づいて選択してください。塗装または粉体塗装されたギフトは、金属基材だけで経路を決めるのではなく、コーティングと基材のシステムとしてテストする必要があります。.
| 表面/タスク | まず評価から始めてください | サンプルで証明する必要があります |
|---|---|---|
| 未処理/アルマイト処理/めっき処理金属 | ファイバー; MOPAファイバーは、より広範なパルス制御が試験対象の仕上げと目標効果に関連する場合 | 目標とする外観、エッジ品質、表面健全性、再現性 |
| 塗装/粉体塗装金属 | コーティング+基材を1つの完成システムとして | 制御された除去、露出した下地の外観、ロット安定性 |
| プラスチック/ソフトタッチポリマー | UV 多くの熱に敏感な部品やコントラストに敏感な部品では早めに | コントラスト、特徴の品質、溶融/発泡、変色、および近接部品の状態 |
| 木材/皮革/紙/布地 | CO2 | 外観、焦げ/発煙挙動、および排気要件 |
| ガラス/セラミック製のプレゼンテーション用品 | まず基材固有の試験 | 均一性、ひび割れ/剥離のリスク、および治具圧力 |

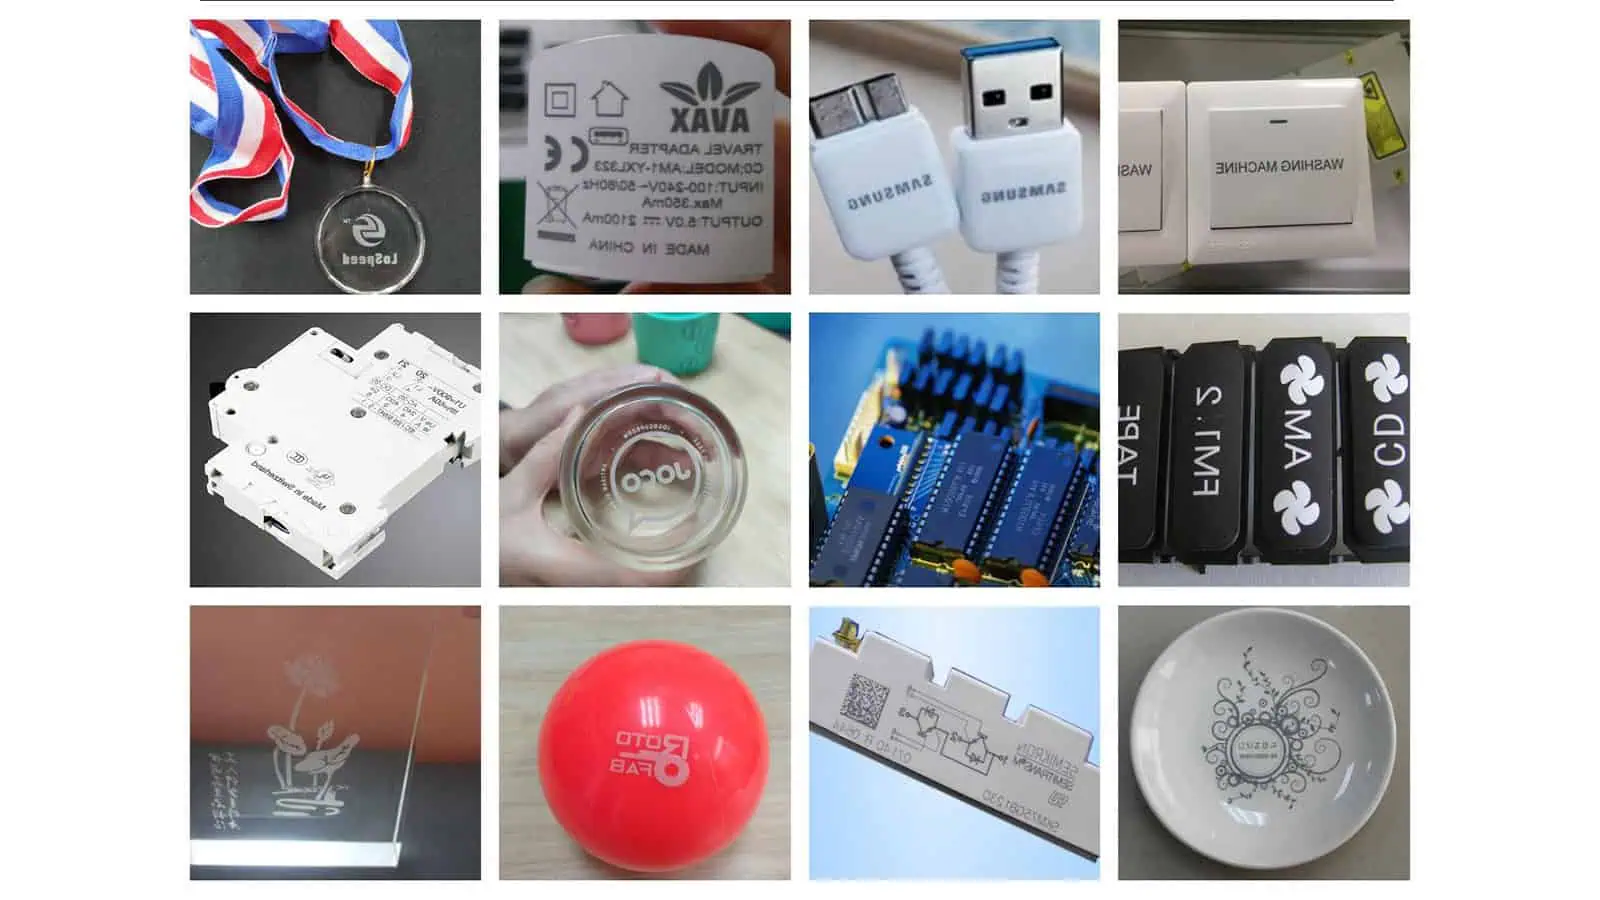
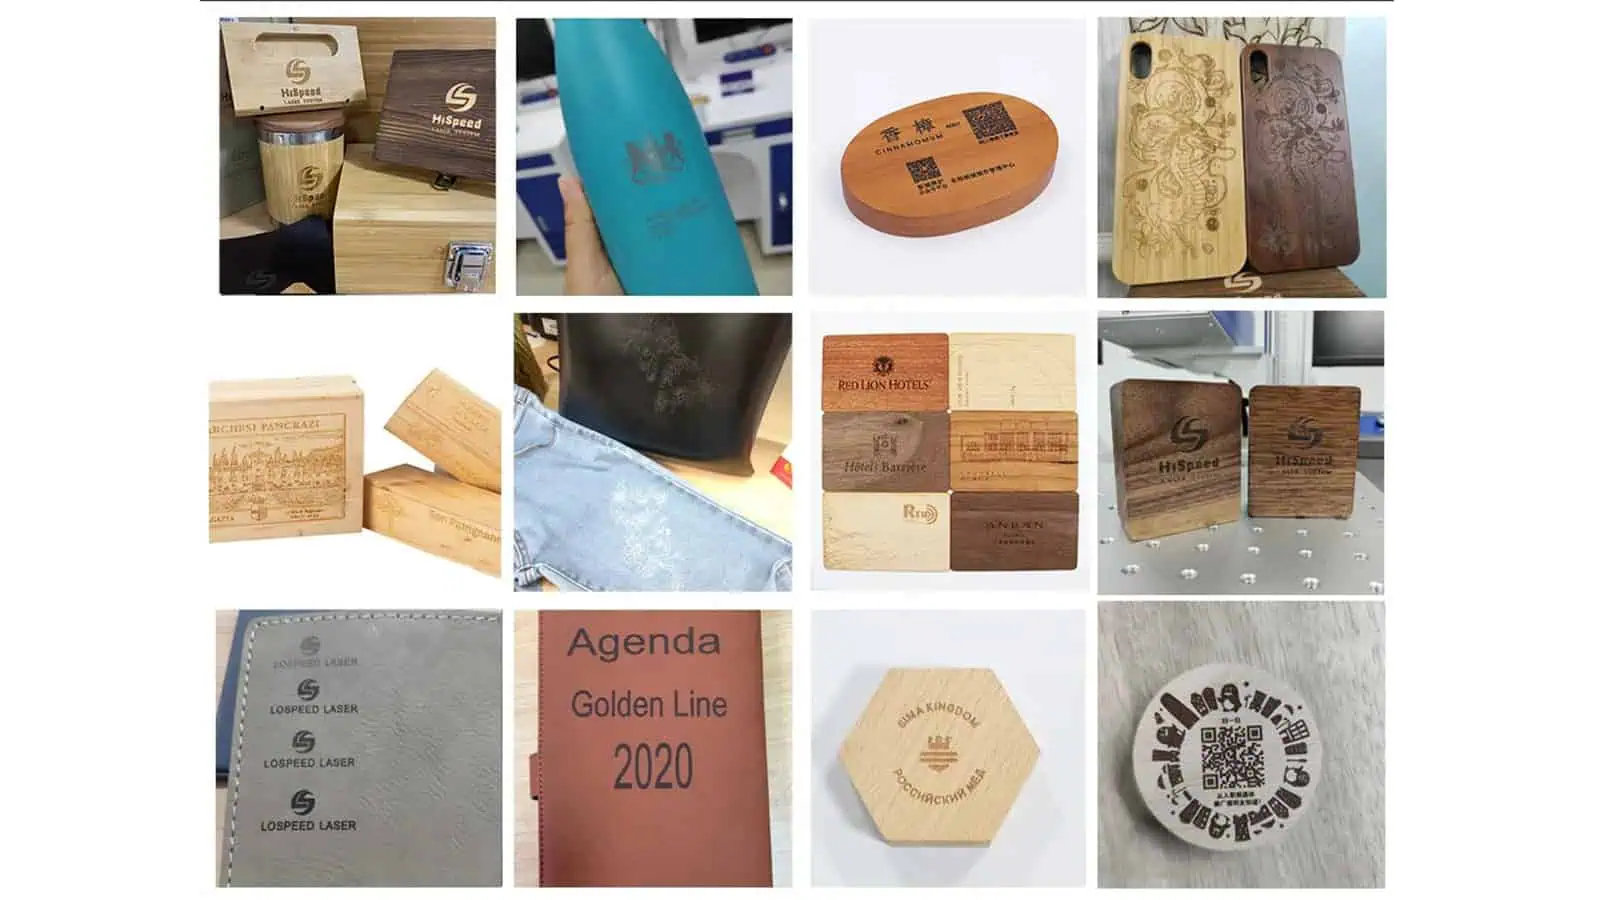
参照サンプルギャラリーはルーティングロジックのみを例示するものです。代表的な顧客製品には、依然として個別の適格性確認が必要です。.
故障診断
ギフトのレーザーマーキングでは、何が問題になり得るか?
設備の前提を変える前に、目に見える症状を診断してください。不良結果は、表面、フォーカス/形状、治具、またはデータワークフローに起因する可能性があります。.
| 問題 | 考えられる変数 | 次の確認 |
|---|---|---|
| コントラストが弱い、または不均一 | 仕上げ/色/バッチのばらつき、フォーカス、狭いプロセスウィンドウ | 結論を広げる前に、代表的なSKU/ロットを比較し、フォーカスを再確認してください。. |
| 焼けハロー、焦げ、または熱変色 | 過剰な入熱、繰り返しパス、不適切なプロセスウィンドウ | 不要な熱蓄積を低減し、正当化される場合はより適切な経路を比較する。. |
| プラスチックの溶融または変形 | 熱に敏感な樹脂、エネルギー密度、波長/プロセスの不整合 | 実際の成形バリエーションを試験し、適切な場合はUVなどの熱影響の少ない加工を評価する。. |
| 不完全/ギザギザのコーティング除去 | コーティング厚/組成、焦点、除去ウィンドウ | 複数の完成部品をテストし、除去と露出した基材の両方を判定します。. |
| ラップの継ぎ目または位置誤差 | 直径、テーパー、振れ、スリップ、アートワークのスケールまたはデータム | 実際の部品を測定し、アンロード/再ロード後に繰り返します。. |
| 誤った名前、コード、またはSKUデータ | ジョブ選択、記録順序、または検証ワークフロー | レーザーパラメータを変更するのではなく、データとジョブの紐付けを追跡する。. |
生産ワークフロー
生産マーキングのワークフローには何を含める必要がありますか?
生産では、投入、ジョブ/データの選択、初品承認、および不良品を管理しながら、認定されたマークを再現する必要がある。.
SKUとジョブを識別する
製品バリアント、仕上げ、アートワーク、数量を確認する。.
ロードして向きを合わせる
承認済みのネスト、回転支持、または位置決め基準を使用し、外観に損傷を与えないようにする。.
セットアップとデータを復元する
承認された焦点/高さ、フィールド、レシピ、および可変データソースを呼び出す。.
初品を承認する
リリース前に、外観、位置、データの正確性、製品の状態を確認する。.
バッチ中に検証する。
必要な外観/コードチェックと定義済みの不合格処理を適用する。.
終了して段取り替えする。
完了したジョブを記録し、次に意味のある段取り変更があった後に再承認する。.
サンプル適格性確認
代表的なギフトサンプルはどのように適格化されるべきか?
適格性確認は、ただ魅力的なサンプルを1つ作るのではなく、実際の製品構成全体にわたってプロセスを証明するものでなければならない。.
代表的なサンプルを選定する
結果を変え得る材料、色、コーティング、サプライヤー、形状を含めます。.
実際のアートワークとデータを使用する
実際のロゴサイズ、最小の特徴、配置ルール、代表的な可変データをテストします。.
管理されたテストマトリックスを実行する
関連するプロセス変数を体系的に変更しながら、ワークピース/検査方法を一定に保ちます。.
目標に照らして検査する
マーク品質、配置、製品状態を確認し、必要に応じて合意済みの洗浄/摩耗/使用テストを追加します。.
リピート部品と段取り替え
代表的な複数の部品で再現性を確認し、意味のある段取り変更後に結果を復元する。.
許容ウィンドウを記録する
認定された製品グループ、レシピ、治具/フォーカス規則、検査基準、および別途テストが必要なバリアントを文書化する。.
最終構成
サンプル結果は、最終的な機械構成をどのように決定するのですか?
サンプルおよび生産試行で、どの光源、光学系、モーション、位置決め、データ、ワークステーション機能が実際に必要かが示された後にのみ、機械をロックする。.
| テストで得られた所見 | 構成上の決定 | 見積もり前に確認する |
|---|---|---|
| 特定の相互作用のみが安定した目標結果をもたらす | レーザー光源;MOPAが正当化される場合のファイバ経路内でのパルス制御機能 | 代表的な仕上げ、許容できる効果、再現可能なプロセスマージン |
| 大きなフィールドでは微細なテキスト/QRの鮮明さが失われる | フィールドレンズ、マーキングフィールド、光学系 | 最小フィーチャ、使用可能フィールド、焦点公差 |
| 高さ/位置の変化が焦点公差を超える | Z軸、作動距離、またはさらなる3D/動的焦点評価 | 最小/最大高さ、凹部、および投入方法 |
| 円筒/ラップワークは平面では品質判定できない | 回転タイプ、チャック/サポート、および直径範囲 | 直径、テーパ、振れ、スリップ、および接合公差 |
| 手動投入では位置公差を満たせない | 専用治具またはビジョン位置決め | データム、位置公差、認識特徴、およびSKU範囲 |
| パーソナライゼーション/コードエラーが大半を占める | ソフトウェア、データインポート、ジョブの紐付け、および検証 | データソース、重複防止、およびリジェクトロジック |
| マークは許容できるが、タクトは許容できない | クイックチェンジ治具、インデックス/デュアルステーション/コンベヤ、または正当化される場合はプロジェクト自動化 | マークの実測、ロード/アンロード、検査、段取り替え時間 |
| 煙/臭気/残留物が運転に影響する | 排気/ろ過 | 実際の材料/仕上げ、生産量、および現場の制約 |
| 背が高い/大型/不規則なギフトは、テスト済みの許容範囲を超えます | ワークステーションのクリアランス、持ち上げ範囲、キャビネット/開口部および治具スペース | 最大部品エンベロープ、オペレーターアクセス、および安全配置 |



RFQチェックリスト
評価のためにどのような情報を送るべきですか?
テストを定義する入力情報を送ってください。マシンの種類だけではありません。.
製品と対象
- 代表的な製品、サプライヤー/型番、材質、色、仕上げ
- マーク位置と使用可能領域を示す写真/図面
- アートワーク/データ例、マークサイズ、最小フィーチャ
- 要求される外観、および耐久性/美観上の制限
形状と生産
- 寸法、直径/テーパー、高さ、治具/クリアランスの制約
- バッチサイズ、SKU構成、予想されるばらつき
- 可変データのソースと検証ルール
- サイクル/段取り替え目標、投入方法、排気およびエンクロージャーの制約
サンプル試験
代表的なギフト、アートワーク、受入要件をお送りください
代表的な製品、表面/仕上げの詳細、マーク位置、目標とする外観、可変データの例、形状、バッチ構成、受入基準を含めてください。これにより、サンプルテストでマーキングプロセスと最終的な機械/ハンドリング構成の両方を判断できます。