
消費者向け製品 · パーソナライゼーション · 混在するスマートフォンケース表面
スマホケースのレーザーマーキング
信頼できるスマートフォンケースのマーキング工程は、実際のマーキング層とケース構造から始まり、要求される外観、マーキング領域、製品形状、生産構成、サンプル結果を順に検討します。最終的な装置は、それらのテスト結果から選定すべきであり、「プラスチックケース」「レザーケース」という言葉やレーザー出力だけで選ぶべきではありません。.
製品 / 構造範囲
マーキング対象となるスマートフォンケースの種類は何ですか?
一般的なワークピースには、薄型の硬質シェル、柔軟な保護ケース、透明ケース、堅牢またはハイブリッドケース、レザーまたはフォリオタイプのケース、マグネットリングケースが含まれます。まず製品形態と目に見えるマーキング層を特定し、次に意図するマーキング領域の下にある裏材、柔軟性、または内部インサートに注意してください。.
PCおよびその他の硬質プラスチックケース
薄型の硬質シェルは一般にPCまたはその他の硬質ポリマーを使用します。マーキング面が平坦か、隆起しているか、窪んでいるかに注意してください。.
TPU、シリコーン、ソフトタッチケース
柔軟な保護ケースは、TPU、シリコーン、またはその他の軟質ポリマーを使用する場合があります。通常の装着時にケースが変形するかどうかに注意してください。.
レザーおよびPUレザーケース
レザー、PU、手帳型のケースは、目に見える表皮、シボ、またはコーティングを裏打ち層と組み合わせている場合があります。実際にマーキングされる表面を特定してください。.
塗装、印刷、コーティングされたケース
塗装、印刷、コーティングされたケースは、構造シェルの上に追加の仕上げを使用しています。目に見える仕上げと、既知の場合はその下の基材を記録してください。.
透明または半透明のケース
透明または半透明のケースは、色合い、透明性、裏面の視認性が製品外観の一部であるため、別個に識別する必要があります。.
マグネットリング、インサート、または複数層を備えたケース
頑丈なケース、マグネットリング付きケース、多層ケースは、硬質シェル、ソフトバンパー、ライナー、接着剤、金属リング、装飾インサートを組み合わせることがあります。意図したマーク領域より下の部品をマッピングしてください。.
用途
スマートフォンケースにレーザーマーキングを行うのはなぜですか?
マーキングの目的によって、アートワーク、検査方法、生産ワークフローが決まります。装飾的なパーソナライゼーションと生産識別は同じマーキングステーションを使用できますが、同じ受け入れ基準ではありません。.
パーソナライゼーションとブランディング
名前、モノグラム、ロゴ、イラスト、小ロットのグラフィックは、カスタマイズ注文やブランド製品の提示を支援します。アートワークの変更が頻繁なため、ファイル管理と位置決めが生産要件の一部となります。.
製品とモデルの識別
モデル参照、エディション情報、承認済みの製品テキストは、バリアントを区別するのに役立ちます。必要な内容と位置は、汎用的なレイアウトではなく製品仕様に従う必要があります。.
トレーサビリティと注文管理
バッチ、日付、注文、またはシリアル化されたデータは、マーキングされたケースを生産記録またはフルフィルメント記録に結び付けることができます。情報が部品ごとに変わる場合、重複防止と正しいファイル/データの選択がプロセス管理の一部となります。.
マーキング内容
スマートフォンケースには通常何がマーキングされますか?
マークの目的と実際の内容を切り離して考えます。生産テストでは、実際のアートワークサイズと、通常の注文で現れる最小の特徴を使用する必要があります。.
| コンテンツタイプ | 例 | テストで再現する内容 |
|---|---|---|
| パーソナライズされたテキスト | 名前、イニシャル、モノグラム、短いメッセージ | 最小の文字、最長の名前、使用予定のフォント、実際の配置ゾーン。. |
| ブランドグラフィック | ロゴ、アイコン、イラスト、装飾パターン | 細い線、塗りつぶし領域、エッジの再現性、最大の通常グラフィック。. |
| 製品識別 | モデル、エディション、内部部品または製品リファレンス | 実際のテキストサイズ、向き、SKU間で求められる一貫性。. |
| 可変データ | バッチ、日付、注文、シリアル、必要に応じてQRまたはデータマトリックス | データソース、更新ルール、重複防止、読み取り可能な要素サイズ。. |
結果の変動要因
何がスマートフォンケースのマーキング結果を決めるのか?
製品名はマークを決めるものではない。プロセスウィンドウ—許容できる結果を繰り返し得られる安定した設定範囲—は、レーザーが照射される層、その配合と仕上げ、その層の下の形状、アートワーク、生産要件によって決まる。.
1. マーキング層
成形樹脂、塗料、ソフトタッチコーティング、印刷装飾、レザー仕上げ、PU表皮は、同一のスマートフォンケース組立品の一部であっても、それぞれ異なるレーザー対象となります。.
2. 色と配合
顔料、充填剤、添加剤、およびサプライヤーやロットによるばらつきは、吸収率、コントラスト、きれいなマークと不要な表面損傷とのしきい値を変化させることがあります。.
3. 表面仕上げ
光沢、マット感、シボ、成形肌、コーティングの均一性は、マークの見え方や、エッジ欠陥や熱影響の視認しやすさを変化させます。.
4. 形状と壁構造
曲率、壁厚、カメラ島、凹部、可撓性壁、内部層は、焦点、治具支持、許容される熱ウィンドウに影響します。.
5. アートワークとマーク領域
細かい文字、密な塗りつぶし、大きなグラフィック、エッジへの近接は、異なるスキャン戦略とプロセスマージンを必要とすることがあります。大きな単純なロゴだけでなく、最も難しいアートワークをテストしてください。.
6. 生産要件
数量、要求される生産ペース、SKU構成、色構成、段取り替え頻度、手動または自動の投入、検査要件によって、サンプル結果を効率的に再現できるかどうかが決まります。.
| ケース条件 | スクリーニング対象となる典型的な結果 | 確認すべき主なリスク |
|---|---|---|
| 硬質成形プラスチック | 配合と目標とする外観に応じて、高コントラストの色変化、制御された表面テクスチャ変化、または浅いマーク。. | 弱いコントラスト、光沢のあるハロー、溶融、粗いエッジ、または色間ばらつき。. |
| TPU / シリコーン / 可撓性表面 | 限定的な歪みと制御された触感 / 外観の変化を伴う、読み取り可能なコントラスト。. | 溶融、べたつきまたは光沢のある領域、装填時の部品変形と位置ずれ。. |
| 皮革 / PUレザー | 外観要件に適合する、色調コントラスト、暗色化、制御された表面彫刻またはテクスチャ変化。. | 焦げ、過度なエッジの黒ずみ、臭気/残留物、コーティングの損傷、またはグレイン全体にわたる不均一な反応。. |
| 塗装/コーティングされた硬質ケース | 基材および隣接する仕上げを外観許容範囲内に保ちながら、最上層の色変化または選択的除去を制御すること。. | 不均一な貫通、露出した基材の損傷、ギザギザしたエッジ、またはコーティングの剥離。. |
| 透明/半透明ケース | 合意された照明下で許容される場合に見られる、ヘイズ、フロスティング、白化、または微妙なコントラスト。. | 視認性の低下、不要な曇り、裏面の外観変化、または応力/熱による損傷。. |
| ハイブリッドまたはインサート付きケース | その下にある層および構成要素を保護しながら、意図した可視層のみを改変する。. | 接着剤/ライニング/インサートへの熱伝達、局所的な歪み、または変化する構造における不均一な反応。. |
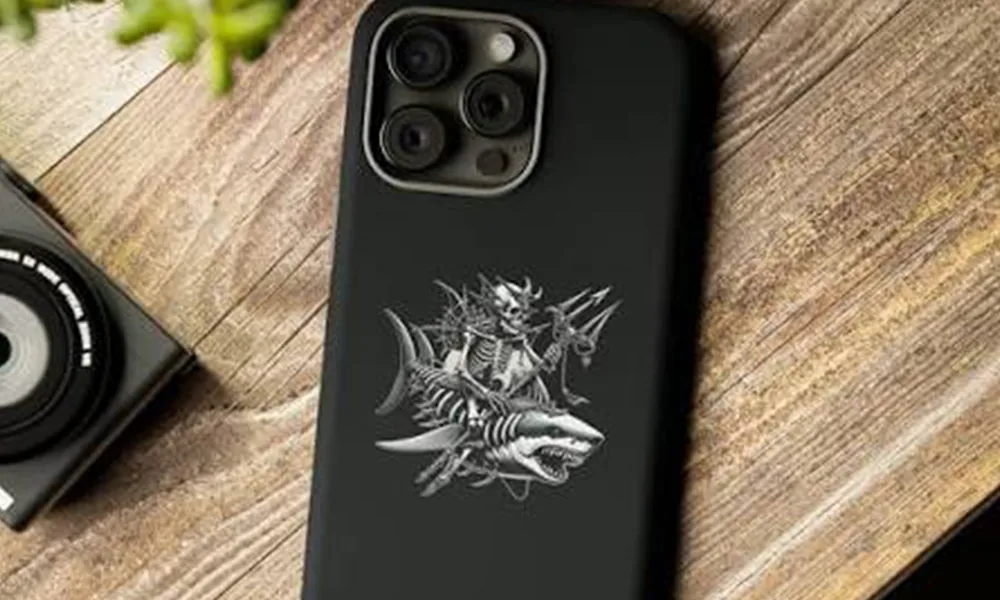
目標結果
許容できるスマートフォンケースのマーキングは何を達成すべきか?
レーザーを選定する前に、求められる結果を定義してください。完成したケースが外観、耐久性、再現性の要件も満たす必要がある場合、「目に見えるロゴ」だけでは不十分です。.
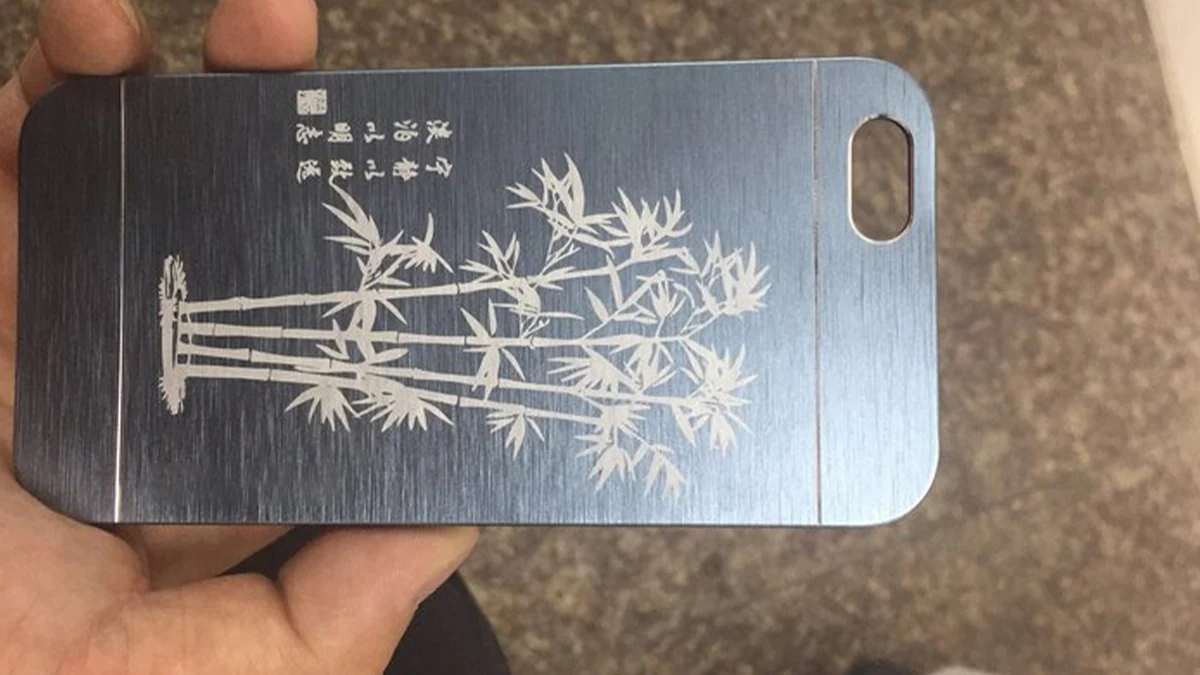
最終効果を承認するには実際のケースを使用する
サンプル写真は、その撮影されたワークピース上で実現可能な外観を示すことはできますが、異なるスマートフォンケースの材質、コーティング、色に一般化してはなりません。.
生産推奨には、顧客の実際の構造から得たマーキング済みサンプルと、マーク領域、アートワークサイズ、表面状態、および合格結果が有用な証拠です。.
混在するケースファミリーの場合: プロセスウィンドウを変える可能性が最も高いバリアント—異なる表面層、色、厚さ、テクスチャ、曲率、または内部構造—を少なくとも認定してください。.
形状 & ローディング
カメラアイランド、磁気インサート、薄肉壁、および装填はマーキングにどのように影響しますか?
スマートフォンケースが途切れのない平坦な一枚板であることはほとんどありません。キープアウトゾーン、高さの変化、可撓性のある壁、隠れた層は、焦点、外観リスク、再現可能な位置決めに影響を与える可能性があります。.
隆起したカメラアイランド
メイン背面表面とカメラリップの高さの差を記録します。隆起した特徴に近いマークは、ケースの中央がうまくマーキングできても、焦点が合わなくなったり、クリアランスの問題を引き起こしたりする可能性があります。.
MagSafeリングおよびその他のインサート
表面下にある磁気リング、金属プレート、接着剤、装飾インサートをマッピングします。それらは局所的な構造を変える可能性があり、熱限界とキープアウトゾーンを定義する際に含める必要があります。.
薄肉領域
薄肉部では、局所的な溶融、変形、裏面の外観、およびライニング、接着剤、または別の層への熱伝達に特別な注意が必要です。.
外観キープアウトゾーン
カメラ開口部、光沢のある装飾領域、継ぎ目、透明窓、エッジ半径、未加工のまま維持する必要があるロゴ、および製品図面で管理されるあらゆる表面を保護します。.
フレキシブルケースのローディング
軟質ケースは、手で置く際に伸びたり、反ったり、ずれたりすることがあります。ネストは、マーキング面を変形させたり、治具のデータム(アートワークの位置決めに使用される位置基準)を動かしたりすることなく、部品を支持する必要があります。.
位置決め基準、焦点、クリアランス
ケースを位置決めする形状部は何か、焦点基準をどこに取るか、および完全なSKU範囲にわたって治具に必要なZ/ワークステーションのクリアランス量を定義します。.
初回テストのレーザールート
どのレーザールートを最初にテストすべきか?
これはスクリーニング用マトリクスであり、最終的な装置選定表ではありません。実際のマーキング層と必要な効果から始め、次に実ケースで外観および熱の制限を満たす可能性が最も高いルートを比較してください。.
| ワークの状態 | 最初に評価するルート | サンプルが証明すべきこと |
|---|---|---|
| 熱に敏感な成形プラスチック、または微細な外観アートワーク | UV 目に見える熱変化を最小限に抑えることが重要な場合、早期に比較検討する価値がしばしばあります。. | コントラストまたは表面変化、微細エッジ品質、歪み、および色/ロット間の再現性。. |
| 近赤外マーキングまたはレーザー添加剤に反応することが知られているプラスチック | 比較 ファイバー / MOPAファイバー 目標の外観と熱的余裕に応じてUVを使用する。. | 許容できない溶融、光沢変化、周囲への熱影響を伴わずに、必要なコントラスト。. |
| レザーまたは多くのPU / 有機表面構成体 | CO₂ は実用的な初期評価です。構造または外観上の目標がそれを正当化する場合にのみ、別の光源を比較してください。. | 色調変化または彫刻外観、エッジ品質、残留物/臭気の抑制、および仕上げ/裏材への影響。. |
| 塗装またはコーティングされた硬質シェル | 意図するメカニズム(色変化、上層改質、制御された除去)に基づいて、最初のルートを選択します。ファイバー/MOPA、UV、またはCO₂が、コーティングと基材に応じて比較対象に含まれる場合があります。. | 意図した層のみを改質し、境界を清浄に保ち、基材と隣接する仕上げを保護します。. |
| 硬質金属シェルまたは金属装飾領域 | ファイバー / MOPAファイバーは、通常、直接金属マーキングまたは制御された表面応答のために最初にスクリーニングするファミリーです。. | 外観、エッジ品質、熱影響、コーティング/陽極酸化の状態、および外観上の合否。. |
| 不明、クリア、多層、またはインサート付き構造 | 製品名だけで選ばないでください。目に見える層と熱/深さの限界を特定した後、実ワークピースで小規模な光源比較を行ってください。. | どの経路が、最も広い使用可能なプロスマージンと最小の副次的変化で、必要な効果を生み出すか。. |
重要: パワーだけでは選択基準にはなりません。波長/光源ファミリー、パルス挙動、スポット/フィールドの選択、スキャン戦略、形状、そして実際の材料応答が、すべて使用可能なウィンドウに影響します。.
故障診断
スマートフォンケースのレーザーマーキング中に何が問題になり得るか?
すべての悪い結果を「出力不足」と決めつけないでください。目に見える不具合は通常、材料、焦点、形状、固定具、またはプロセスウィンドウに関連する、体系的に確認できるより少数の原因群を示しています。.
| 観察された失敗 | 調査すべき可能性のある原因 | 機械を変更する前に確認する |
|---|---|---|
| 弱い、または不安定なコントラスト | 樹脂/コーティングの配合、顔料、サプライヤーまたはバッチの変動、不適切な光源またはプロセスウィンドウ。. | 同じアートワークと治具を使用して、正常品と不良品のバリエーションを比較し、材質/色/ロットを記録します。. |
| エッジの溶融または光沢のあるハロー | 過剰な熱入力、エネルギーの重複、遅いスキャン、不適切なパルス/光源、または焦点不良。. | 熱負荷を体系的に低減し、許容ウィンドウが依然として狭すぎる場合は別のルートを比較します。. |
| 1つのケース全体で不均一なマーク | 湾曲、高さ変化、テクスチャ変動、焦点の不安定さ、または支持されていない柔軟な表面。. | マークプレーンの変動を測定/検査し、制御された支持と焦点基準で繰り返します。. |
| パーツ間でロゴ位置がずれる | 緩いネスト、柔軟なケースの変形、データムの不整合、SKUの不一致、または装填ばらつき。. | レーザーパラメータを変更する前に、治具の再現性を確認すること;複数の装着済み部品で同じアートワークを繰り返すこと。. |
| コーティングが不均一に突き抜ける | コーティング厚さのばらつき、過剰な除去、下地表面のばらつき、または誤ったメカニズム。. | 遷移エッジと基板を検査すること;単にパスを追加するのではなく、より小規模なプロセスマトリクスを試すこと。. |
| 裏面 / インサート領域の変化 | マーク下の薄肉壁、接着剤、ライニング、または内部インサート;過度な局所熱または深さ。. | 構造を断面/マッピングし、停止限界を定義し、生産で用いる同じ露光を行った後に裏面を検証すること。. |
| ある色はうまくいくが、別の色は失敗する | 顔料/添加剤の反応、またはサプライヤー/配合の違い。. | 色/配合は別個のサンプルファミリーとして扱い、外観だけで設定を転用してはならない。. |
| 細かい文字はテストロゴよりも悪く見える | アートワークの特徴サイズ、フィールド/スポットの選択、スキャン戦略、焦点または表面テクスチャ。. | 大きなグラフィックで承認するのではなく、生産時の最小文字/線幅で再テストする。. |
生産ワークフロー
生産用スマートフォンケースのマーキングワークフローには何を含める必要があるか?
多品種パーソナライゼーションでは、生産リスクはレーザー露光だけではない。誤ったSKU、誤ったアートワーク、誤った顧客データ、または不安定なローディングは、マーク自体が技術的にきれいであっても、注文の失敗を引き起こす可能性がある。.
- ロード正しいモデル、色、構造、および承認済みのマーキング面を確認してください。.
- ジョブ / データ正しいアートワークと可変データを読み込み、マーキング前にアクティブなジョブを確認してください。.
- 位置表面を変形させることなく、ケースを承認済みの位置決め基準または位置決め方法に合わせて設置してください。.
- フォーカス / ゾーンそのSKUのフォーカス基準、カメラアイランドのクリアランス、キープアウトゾーン、および正しいマーキングフィールドを確認してください。.
- マーク定義された表面とバリアントに対して、認定済みのプロセスウィンドウで実行してください。.
- 検査リリース前に、内容、位置、外観、および必要な機械可読コードを確認する。.
- 不合格 / リリース誤ったデータ、ずれたマーク、外観上の欠陥、またはコード不良に対しては、場当たり的な判断に頼らず、定義された判定を適用する。.
- 段取り替え短い生産ラン間でも承認済みプロセスが維持されるよう、管理された段取り替えを通じて機種、色、アートワーク、またはレシピを切り替える。.
サンプル適格性確認
代表的なスマートフォンケースのサンプルはどのように認定されるべきか?
認定では、実際の注文構成の中でも難易度の高い部分を再現する必要がある。生産に異なる表面、薄い壁、小さな文字、頻繁な段取り替えが含まれる場合、都合のよいケース色1色と大きなロゴ1つを承認するだけでは不十分である。.
代表サンプルのルール: サンプルセットには、平均的なケースだけでなく、最も不合格になりやすいバリエーション—たとえば、最も薄い壁、最も強い湾曲、最も低コントラストの色、外観に最も敏感な仕上げ、最も難しいアートワークなど—を含めるべきである。.
テスト結果 → 装置構成
サンプルテストの結果は、最終的な機械構成をどのように定義するのか?
最終構成は、サンプルテストと生産ワークフローで証明された内容に直接対応するものであるべきです。きれいなマークは入力の1つにすぎず、フィールドサイズ、フォーカス、治具、ソフトウェア、クリアランス、排気、およびローディングは依然として実際のジョブに適合している必要があります。.
レーザー&光学系
治具と位置決め
データと生産
ワークステーションと環境
構成の決定: レーザー光源 + プロセスウィンドウ + マーキングフィールド + 焦点/Z戦略 + 治具 + 位置決め方法 + ソフトウェア/データ + 排気 + 安全/ワークステーション + ローディング/自動化レベルは、すべて認定済みのスマホケースサンプルと生産要件に基づいて決定される必要があります。.
スマホケースのマーキング要件についてご相談ください
実際のケース構造、表面/仕上げ、色、アートワーク、マーキング領域、寸法、内部インサート、機種構成、バッチパターン、受入基準をお送りください。Zhuorui Laserは代表サンプルを使用して、実用的なレーザー方式を比較し、テスト結果から装置構成を定義できます。.