
Panduan Aplikasi Perhiasan
Ukiran Laser Gelang dan Bangle
Rencanakan pengukiran laser pada gelang dan bangle berdasarkan produk sebenarnya, hasil target, dan metode produksi. Jenis produk, paduan dan finishing, lokasi di sisi dalam atau luar band, kelengkungan, penjepitan, isi tanda, dan kriteria penerimaan menentukan apa yang harus diuji terlebih dahulu serta konfigurasi laser, lensa, rotary, fixture, atau pemosisian mana yang dibenarkan.
Cakupan Produk
Produk gelang dan bangle apa yang dicakup oleh panduan ini?
Keputusan pertama bukan sekadar “emas atau perak.” Bentuk produk, lebar band, kelengkungan, dan lokasi tanda menentukan apakah pekerjaan berperilaku seperti tanda terlokalisasi sederhana, tugas rotary keliling, atau aplikasi sisi dalam band yang sulit.
Halaman ini ditujukan untuk bangle kaku, gelang cuff terbuka, gelang berengsel atau terstruktur, band logam lebar atau sempit, dan potongan perhiasan melengkung lainnya di mana tanda ditempatkan langsung pada bodi gelang. Gelang rantai dengan pelat datar atau tag terpisah dapat lebih sederhana karena permukaan penandaan dapat berperilaku lebih seperti bagian perhiasan datar.
Gunakan kategori geometri yang paling cocok dengan bagian sebenarnya sebelum membahas konfigurasi mesin. Band melingkar kaku mungkin memerlukan mandrel atau pengaturan rotary; cuff terbuka mungkin sensitif terhadap tekanan penjepitan; band melengkung lebar mungkin menciptakan lebih banyak variasi ketinggian fokus; dan tanda di sisi dalam band dapat dibatasi oleh akses optik dan jarak bebas fixture.
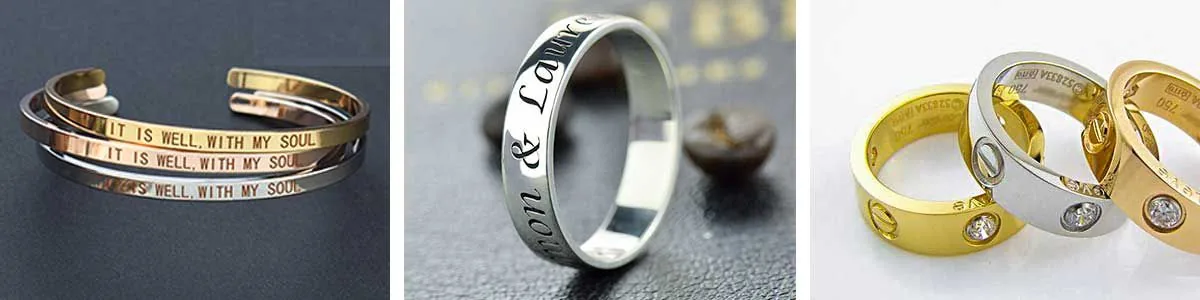
Gelang Kaku
Pita melingkar tertutup biasanya memerlukan dukungan yang dapat diulang pada mandrel, nest, atau perlengkapan putar ketika posisi sudut atau penandaan keliling menjadi penting.
Gelang Cuff
Bentuk terbuka dapat lebih mudah diakses tetapi dapat berubah bentuk saat dijepit, sehingga tekanan penahan dan perubahan geometri harus diperiksa selama pengujian.
Pita Lebar Melengkung
Lebar permukaan dan kelengkungan yang lebih besar dapat menciptakan variasi tinggi fokus di seluruh area tanda dan mungkin memerlukan zona penandaan yang lebih kecil, gerakan putar, atau strategi fokus yang berbeda.
Personalisasi Internal
Nama, tanggal, simbol, atau pengenal pada bagian dalam gelang memerlukan akses optik, jarak bebas perlengkapan, dan fokus yang stabil sebelum konfigurasi mesin dapat dikunci.
Tujuan & Isi Penandaan
Mengapa gelang dan bangle ditandai dengan laser?
Alasan penandaan menentukan bagaimana hasilnya harus dinilai. Personalisasi, identifikasi merek, ketertelusuran, dan karya dekoratif tidak memiliki kriteria penerimaan yang sama.
Identifikasi Merek
Tanda pembuat, pengenal bengkel, dan simbol merek membantu mengidentifikasi produsen atau lini produk dan biasanya memerlukan penempatan yang konsisten serta detail yang bersih.
Personalisasi Pelanggan
Nama, inisial, tanggal, dan pesan singkat menciptakan kustomisasi satu kali atau batch kecil, di mana akurasi gambar dan pencegahan kesalahan data bisa sama pentingnya dengan kecepatan penandaan.
Identifikasi Produk
Nomor seri, pengenal batch, atau tanda data dapat mendukung alur kerja inventaris atau ketertelusuran ketika produsen perhiasan membutuhkan identifikasi tingkat item atau tingkat batch.
Kustomisasi Dekoratif
Pola, garis halus, dan detail permukaan menggunakan laser sebagai proses desain yang terkendali, sehingga konsistensi visual dan efek permukaan yang dapat diterima menjadi kriteria utama.
Apa yang Biasanya Ditandai
Konten apa yang umumnya diukir pada gelang atau bangle?
Tentukan konten dan ukuran tanda yang sebenarnya sejak awal karena detail karya seni, ukuran bidang, lebar garis, dan penanganan data dapat mengubah pengaturan praktis.
Logo dan Tanda Pembuat
Logo kecil, simbol bengkel, dan tanda merek yang memerlukan tepi yang terbaca dan orientasi yang dapat diulang.
Nama, Inisial, dan Tanggal
Konten personalisasi variabel yang dapat berubah untuk setiap unit dan karena itu memerlukan entri data dan pemosisian yang terkendali.
Nomor Seri dan Tanda Data
Nomor seri, kode batch, dan tanda QR/data yang ukuran, keterbacaan, dan verifikasinya perlu ditentukan sebelum produksi.
Pola dan Detail Halus
Garis dekoratif, motif, dan detail mikro yang fokus, pilihan bidang, dan respons permukaan menentukan apakah kualitas visual yang diinginkan dapat dicapai.
Variabel Hasil
Apa yang menentukan hasil penandaan laser pada gelang atau bangle?
Nama material saja tidak cukup untuk memilih laser atau memprediksi hasil akhir. Hasilnya berasal dari kombinasi substrat, permukaan, geometri, karya seni, jendela proses, dan stabilitas pemosisian.
Paduan dan Substrat
Emas, perak, dan logam lain dapat merespons secara berbeda tergantung komposisi dan kondisi paduannya. Gunakan material produksi yang representatif untuk pengujian, bukan menganggap satu hasil berlaku untuk setiap paduan perhiasan.
Finishing dan Pelapisan
Permukaan yang dipoles, disikat, dilapisi logam, dilapisi, dioksidasi, atau bertekstur dapat mengubah kontras, respons panas, tekstur yang terlihat, dan besarnya perubahan permukaan di sekitarnya.
Kelengkungan dan Lokasi Tanda
Diameter, lebar pita, penempatan di dalam versus di luar, dan kelengkungan lokal memengaruhi fokus, akses berkas, jarak bebas fikstur, dan apakah dukungan rotari atau 3D perlu dievaluasi.
Ukuran dan Detail Tanda
Tinggi teks, lebar goresan, detail logo, ukuran sel kode, dan total area penandaan memengaruhi keterbacaan praktis, pilihan bidang, dan jendela proses yang harus diuji.
Laser dan Jendela Proses
Jenis sumber, rentang daya, perilaku pulsa, lensa, fokus, dan parameter penandaan berinteraksi dengan efek target. Daya yang lebih tinggi dengan sendirinya tidak menjamin hasil yang lebih baik atau lebih cepat.
Stabilitas Fikstur dan Gerakan
Keterulangan penjepitan, penyelarasan rotari, runout komponen, dan konsistensi pemuatan menentukan apakah sampel yang baik dapat direproduksi pada banyak benda kerja.
Penandaan Laser Emas
Gunakan panduan ini untuk pertimbangan khusus emas terkait paduan, kondisi permukaan, dan respons material sebelum pengujian sampel.
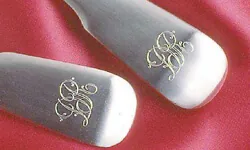
Penandaan Laser Perak
Gunakan panduan ini untuk pertimbangan khusus perak terkait reflektivitas, respons permukaan, dan pengujian sampel.
Hasil Target
Hasil penandaan seperti apa yang harus Anda targetkan?
Sampel tidak dapat diterima sampai pembeli mendefinisikan apa yang dimaksud dengan “baik”. Pisahkan persyaratan penampilan, efek permukaan, penempatan, keterbacaan, dan daya tahan alih-alih menggunakan target yang samar seperti “ukiran yang jelas.”
Penampilan Visual
Tentukan kontras yang diperlukan, kebersihan tepi, konsistensi dekoratif, dan apakah tanda harus halus atau menonjol secara visual pada permukaan akhir.
Kedalaman dan Perubahan Permukaan
Nyatakan apakah target merupakan tanda dangkal yang terlihat, ukiran yang lebih dalam, atau perubahan permukaan di sekitarnya yang minimal. Target-target ini mungkin memerlukan jendela proses yang berbeda.
Penempatan dan Orientasi
Tetapkan posisi, pemusatan, sudut, dan keterulangan yang dapat diterima untuk tanda di dalam pita, di luar pita, atau keliling.
Keterbacaan
Untuk teks kecil, nomor seri, atau tanda data, tentukan ukuran minimum yang dapat dibaca dan apakah verifikasi mesin atau pemindaian kode diperlukan.
Daya tahan
Jika penanganan, pembersihan, atau ketahanan aus penting, tentukan kondisi pascatanda relevan yang harus mampu ditahan oleh sampel alih-alih mengasumsikan kepermanenan hanya dari tampilan.
Target Waktu Siklus
Tetapkan target produksi yang realistis dengan menggunakan waktu pemuatan, pemosisian, penandaan, pembongkaran, dan inspeksi, bukan menganggap kecepatan pemindaian sebagai waktu siklus penuh.
Geometri, Akses & Pemegangan
Bagaimana kelengkungan, lokasi tanda, dan sistem fixture memengaruhi penyiapan?
Bagian ini membahas akses fisik dan pemosisian yang dapat diulang. Aliran data produksi, inspeksi, dan penanganan produk cacat dibahas secara terpisah dalam alur kerja produksi.
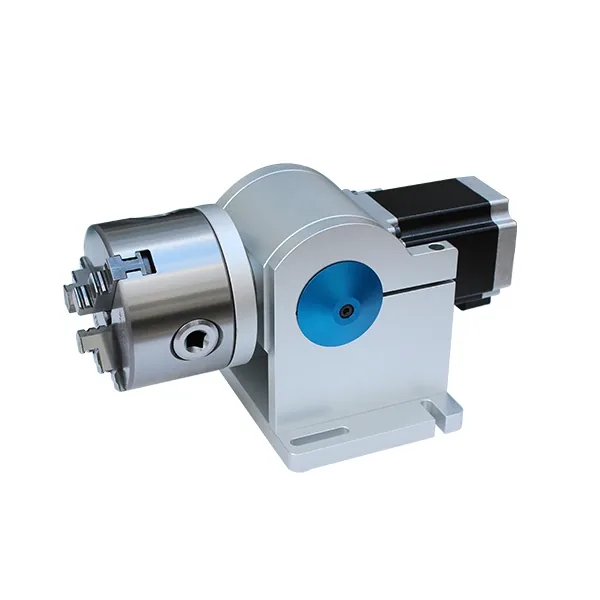
Tanda lokal pada permukaan luar yang stabil mungkin hanya memerlukan fixture yang dapat diulang. Tanda yang mengikuti keliling mungkin memerlukan gerakan rotari. Penandaan di sisi dalam gelang menambah kendala akses berkas, fokus, dan jarak bebas fixture, sedangkan gelang melengkung yang lebar dapat menimbulkan variasi tinggi fokus yang lebih besar di seluruh area penandaan.
Fixture harus memosisikan benda kerja tanpa menimbulkan goresan, deformasi, atau selip yang tidak dapat diterima. Karena itu, pengujian harus mengevaluasi bukan hanya apakah laser dapat membuat tanda, tetapi juga apakah posisi dan orientasi yang sama dapat direproduksi pada benda kerja representatif.
- Bagian luar gelang: periksa sudut tanda, kelengkungan lokal, penyelarasan rotari, dan rentang diameter.
- Bagian dalam cincin: pastikan akses optik, fokus, jarak bebas fixture, dan area penandaan yang dapat digunakan.
- Gelang terbuka: periksa apakah tekanan penjepitan mengubah geometri atau finishing.
- Gelang kaku: evaluasi mandrel, nest, atau fitur penempatan yang dapat diulang untuk konsistensi batch.
- Ukuran bervariasi: tentukan apakah satu fixture yang dapat disesuaikan sudah cukup atau apakah beberapa nest lebih dapat diulang.
Jalur Laser
Rute laser mana yang harus diuji terlebih dahulu?
Pilih rute pengujian pertama berdasarkan logam sebenarnya, finishing, dan hasil target. Rotari, fixture, visi, dan kontrol fokus 3D adalah fungsi konfigurasi, bukan pengganti untuk memilih proses laser yang benar.
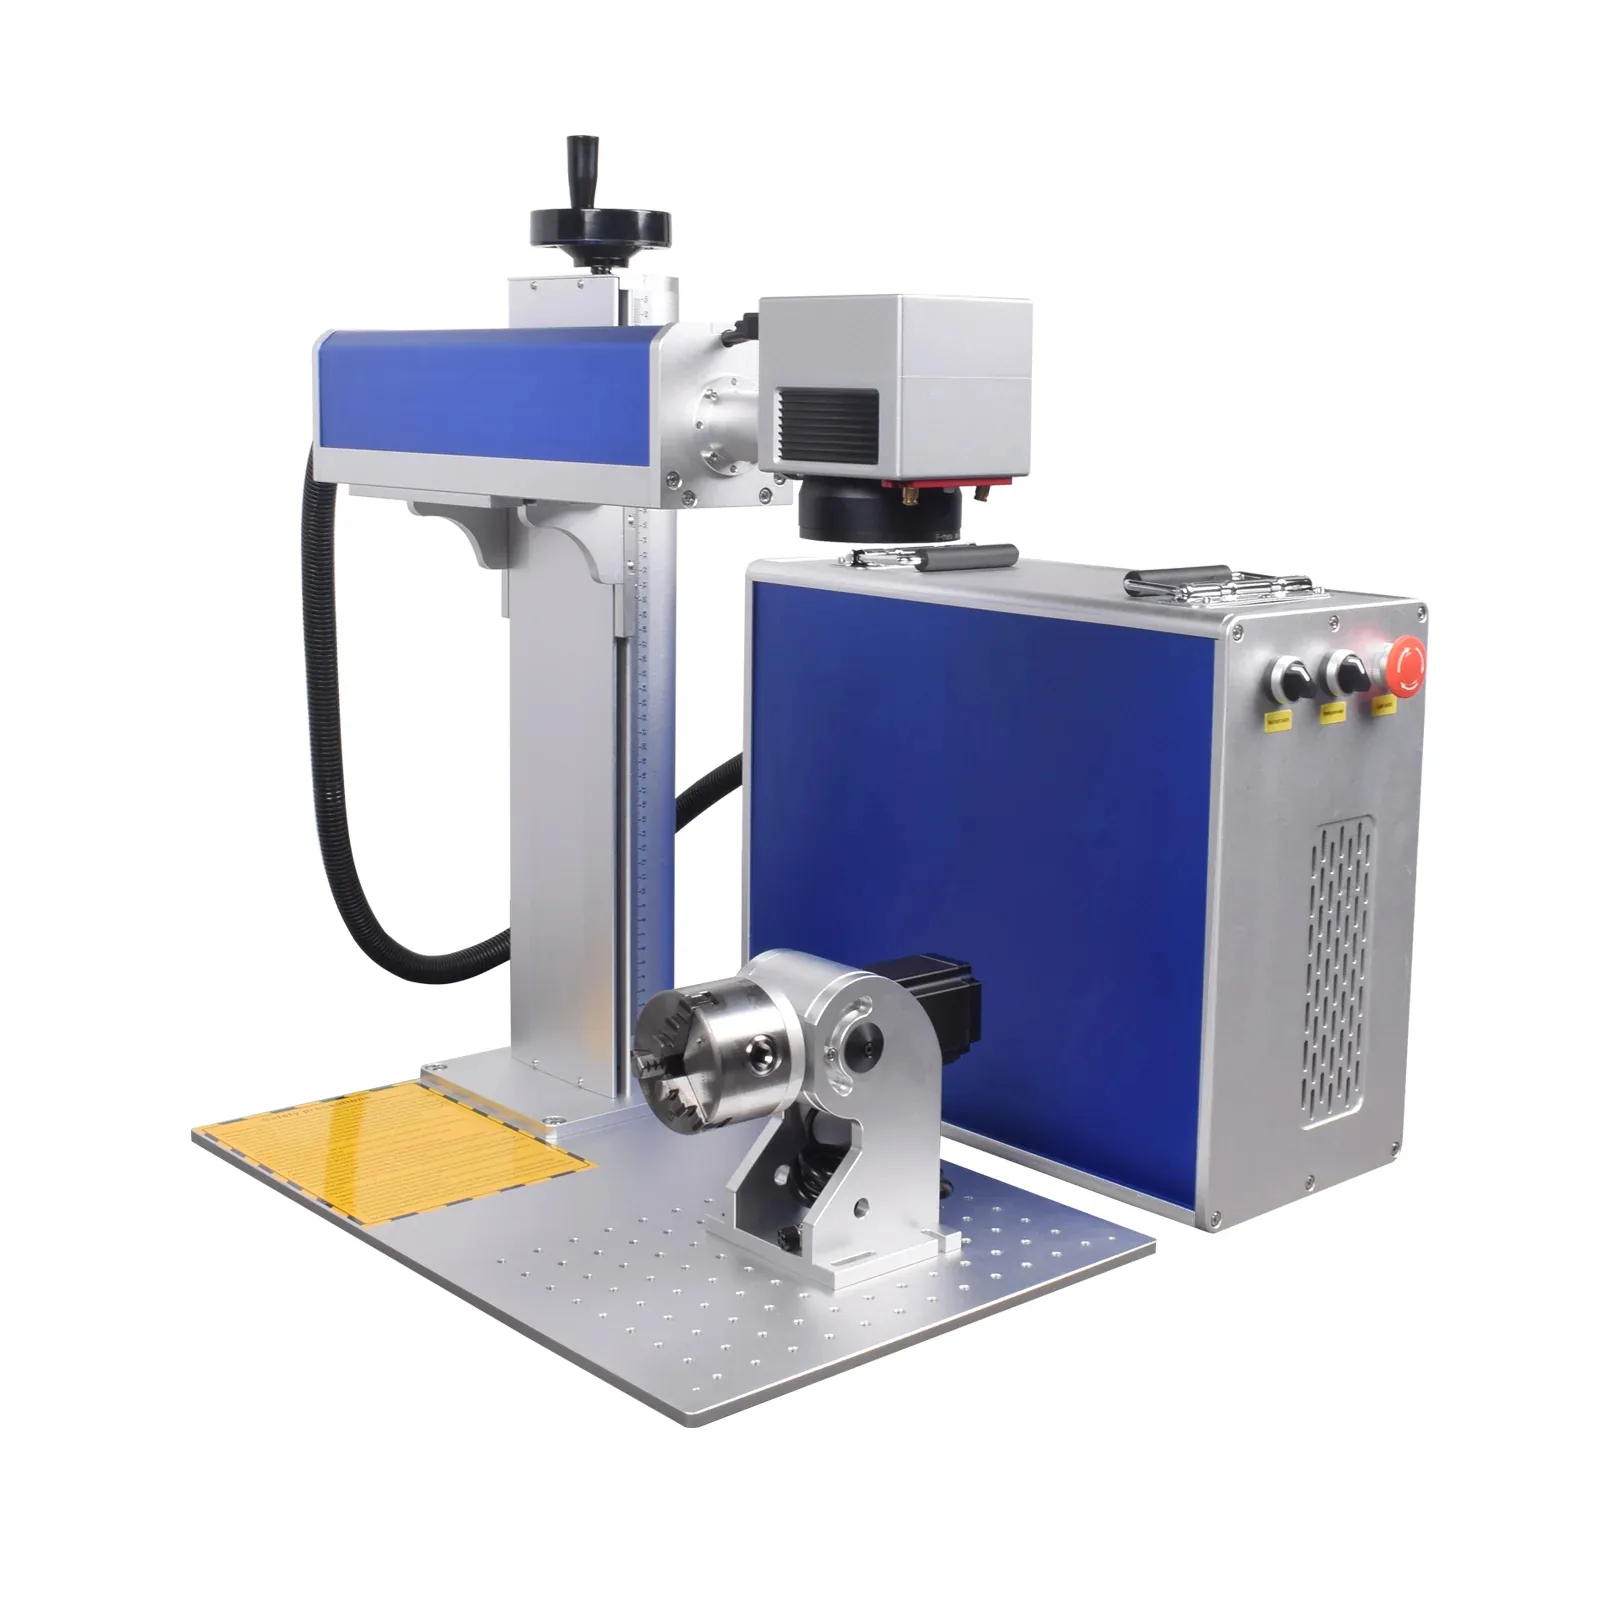
Untuk banyak tugas penandaan gelang dan bangle logam, sebuah platform penandaan laser fiber platform penandaan laser fiber merupakan arah evaluasi pertama yang praktis. Fiber Q-switched dan fiber MOPA sama-sama dapat relevan, tetapi pilihannya harus mengikuti hasil sampel, efek permukaan yang diperlukan, dan jendela proses yang berguna, bukan hanya berdasarkan nama sumber.
Jika tanda harus mengikuti keliling, uji proses laser bersama dengan gerakan rotari karena akurasi gerakan dan runout benda kerja memengaruhi hasil yang terlihat. Jika fokus 2D biasa tidak dapat mengakomodasi variasi ketinggian yang diperlukan, sebuah konfigurasi permukaan melengkung 3D dapat dievaluasi. Visi hanya boleh ditambahkan ketika pengenalan atau variasi penempatan merupakan masalah alur kerja yang nyata.
- Mulailah dengan hasil yang diperlukan: penampilan, kedalaman, keterbacaan, perubahan permukaan, dan target waktu siklus.
- Uji fiber terlebih dahulu jika sesuai: bandingkan Q-switched dan MOPA hanya ketika aplikasi memperoleh manfaat dari perbedaannya.
- Tambahkan rotary untuk kebutuhan gerakan: penandaan keliling dan pemosisian sudut, bukan sekadar karena bagiannya bulat.
- Tambahkan 3D hanya untuk kebutuhan ketinggian fokus: ketika kelengkungan atau variasi ketinggian tidak dapat ditangani secara andal oleh penyiapan yang lebih sederhana.
- Tambahkan visi untuk kebutuhan pemosisian: identifikasi dan variasi lokasi, bukan sebagai solusi untuk masalah fokus atau kelengkungan.
Mode Kegagalan
Apa yang biasanya salah saat menandai gelang dan bangle dengan laser?
Sebagian besar kegagalan tidak disebabkan oleh satu parameter saja. Gunakan cacat yang terlihat untuk melacak kembali ke masalah fokus, gerakan, penahanan, artwork, kondisi permukaan, atau jendela proses sebelum mengubah spesifikasi mesin.
Tanda Tidak Rata di Sekitar Lengkungan
Periksa variasi tinggi fokus, penyelarasan rotary, runout komponen, dan apakah area penandaan melebihi kemampuan setup 2D saat ini untuk menahannya secara konsisten.
Pergeseran Posisi Antar Benda
Tinjau fitur penentuan posisi fixture, variasi diameter, pemuatan yang tidak konsisten, dan apakah benda dapat berputar atau bergeser sebelum penandaan dimulai.
Slip Rotary atau Artwork yang Terdistorsi
Cengkeraman yang kurang, pemasangan mandrel yang tidak pas, atau pengaturan gerakan yang salah dapat meregangkan, menumpuk, atau membuat teks dan pola di sekeliling lingkar tidak sejajar.
Fixture Meninggalkan Bekas pada Perhiasan
Permukaan kontak yang keras, tekanan penjepitan yang berlebihan, atau dudukan yang tidak sesuai dapat menggores permukaan yang dipoles atau mengubah bentuk gelang terbuka.
Fokus di Bagian Dalam Gelang atau Kegagalan Akses
Fixture, jalur optik, atau kelengkungan lokal dapat mencegah laser mencapai area yang dituju dengan fokus stabil di seluruh marka.
Detail Halus Menjadi Tidak Terbaca
Tinjau ukuran artwork, lebar goresan, pilihan lensa/bidang, fokus, dan pengaturan proses sebelum berasumsi bahwa daya laser yang lebih besar akan menyelesaikan masalah.
Alur Kerja Penanganan & Produksi
Bagaimana penandaan gelang dan bangle masuk ke tahap produksi?
Penyiapan yang siap produksi harus mengendalikan pemuatan, posisi, data, penandaan, verifikasi, dan penanganan reject. Paparan laser hanyalah salah satu bagian dari siklus penuh.
Muat dan Identifikasi Bagian
Konfirmasi jenis gelang, ukuran, finishing, dan work order atau catatan personalisasi yang benar sebelum penjepitan.
Tentukan Posisi dan Jepit
Gunakan fixture, nest, atau pengaturan rotary yang telah ditentukan agar orientasi dan posisi tanda dapat diulang tanpa merusak permukaan perhiasan.
Muat Desain atau Data Variabel
Kendalikan nama, tanggal, nomor seri, atau konten variabel lainnya agar file yang benar dicocokkan dengan bagian yang benar sebelum penandaan.
Tandai
Jalankan resep dan urutan gerakan yang disetujui yang telah ditetapkan selama validasi sampel untuk material, finis, dan geometri yang relevan.
Verifikasi dan Terima
Periksa tampilan, posisi, dan keterbacaan; pindai tanda data bila diwajibkan oleh alur kerja; lalu catat penerimaan jika ketertelusuran diperlukan.
Tolak, Kerjakan Ulang, atau Rilis
Tentukan apa yang terjadi ketika tanda salah, tidak terbaca, atau salah tempat. Perhiasan yang tidak dapat dikerjakan ulang dengan aman harus dipisahkan sebelum pengepakan atau pembersihan di tahap berikutnya.
Penerimaan Sampel
Bagaimana sampel gelang atau bangle seharusnya diterima?
Pengujian sampel harus menghasilkan keputusan lulus/tidak lulus terhadap target aktual pembeli, bukan hanya satu contoh peragaan yang menarik secara visual.
| Pemeriksaan Penerimaan | Yang Perlu Ditinjau | Mengapa Ini Penting |
|---|---|---|
| Konten yang benar | Logo, nama, tanggal, nomor seri, kode, atau pola sesuai dengan file yang disetujui. | Mencegah kesalahan desain grafis dan data variabel disalahartikan sebagai masalah proses laser. |
| Posisi dan orientasi | Tanda berada di tengah/sejajar pada lokasi dalam, luar, atau keliling yang disyaratkan. | Memastikan keterulangan fixture, rotary, dan pemuatan. |
| Tampilan dan efek permukaan | Kontras, kualitas tepi, kedalaman, dan perubahan permukaan di sekitarnya memenuhi target yang ditetapkan. | Mengonfirmasi apakah jalur laser dan jendela proses yang dipilih dapat diterima. |
| Keterbacaan detail halus | Teks kecil, simbol, atau tanda data tetap dapat terbaca pada ukuran produksi sebenarnya. | Mengonfirmasi apakah artwork, lensa/bidang, dan fokus sudah sesuai. |
| Dampak perlengkapan penjepit | Tidak menimbulkan goresan, penyok, deformasi, atau bekas penjepitan yang tidak dapat diterima. | Mengonfirmasi bahwa metode penahanan aman untuk produksi perhiasan yang sudah jadi. |
| Keterulangan | Beberapa benda representatif memenuhi kriteria posisi dan kualitas yang sama. | Memisahkan sampel bagus satu kali dari proses produksi yang dapat diulang. |
| Verifikasi / daya tahan bila diperlukan | Pindai kode, periksa setelah pembersihan/penanganan yang relevan, atau terapkan pemeriksaan yang ditetapkan pembeli. | Mengonfirmasi persyaratan fungsional di luar tampilan visual awal. |
| Waktu siklus penuh | Ukur pemuatan, pemosisian, penandaan, pembongkaran, dan inspeksi secara bersamaan. | Menunjukkan apakah hambatan sebenarnya adalah pemrosesan laser, penanganan fixture, atau verifikasi. |
Hasil Uji → Konfigurasi Mesin
Bagaimana hasil pengujian sampel menentukan konfigurasi mesin akhir?
Mesin final harus berupa konfigurasi paling sederhana yang secara berulang memenuhi hasil dan alur kerja yang diterima. Tambahkan fungsi sumber, gerakan, pemosisian, atau otomatisasi hanya ketika pengujian menunjukkan kebutuhan yang nyata.
| Temuan Uji Sampel | Konsekuensi Konfigurasi | Apa yang Diselesaikannya |
|---|---|---|
| Tanda yang terlokalisasi lulus tanpa rotasi | Stasiun kerja fiber standar ditambah fixture yang sesuai mungkin sudah memadai. | Menghindari penambahan perangkat keras rotari ketika gerakan tidak diperlukan. |
| Penandaan harus mengikuti keliling. | Tambahkan sumbu rotari yang kompatibel serta mandrel atau fixture. | Mengontrol gerakan sudut dan penempatan melingkar. |
| Diameter atau bentuk komponen bervariasi. | Gunakan fixture yang dapat disetel, beberapa nest khusus, atau strategi penahan lain yang dapat diulang. | Mengontrol variasi pemuatan dan pemosisian. |
| Akses di dalam band terbatas | Rancang ulang geometri fixture/akses sebelum mengunci stasiun kerja. | Mencegah pembelian mesin yang secara fisik tidak dapat menjangkau area penandaan. |
| Fokus 2D tidak dapat mempertahankan area melengkung yang diperlukan | Evaluasi konfigurasi penandaan permukaan melengkung 3D. | Mengatasi variasi tinggi fokus, bukan masalah pemosisian. |
| Rute fiber standar memenuhi target yang disetujui | Pertahankan sumber fiber yang lebih sederhana yang disetujui dan jendela proses. | Menghindari kompleksitas atau biaya sumber yang tidak perlu. |
| MOPA memberikan jendela proses yang disetujui yang jauh lebih baik | Pilih konfigurasi fiber MOPA yang dibenarkan oleh hasil sampel. | Menghubungkan pilihan sumber dengan efek permukaan yang diperlukan dan stabilitas proses. |
| Detail kecil membutuhkan bidang pakai yang lebih sempit | Pilih ukuran lensa/bidang berdasarkan ukuran marka yang disetujui dan geometri kerja. | Menyeimbangkan area penandaan yang dapat digunakan dengan persyaratan detail. |
| Variasi penempatan menyebabkan penolakan | Perbaiki fitur penentuan lokasi terlebih dahulu; evaluasi pemosisian visi ketika variasi pengenalan atau lokasi komponen masih menjadi masalah nyata. | Menggunakan visi untuk identifikasi/pemosisian, bukan untuk koreksi fokus. |
| Personalisasi variabel menciptakan risiko data | Tambahkan alur kerja perangkat lunak/data yang diperlukan, kontrol templat, atau langkah verifikasi. | Mengurangi kesalahan nama, nomor seri, atau file yang salah. |
| Kualitas tanda yang diterima dapat diulang, tetapi waktu pemrosesan laser masih belum memenuhi target waktu siklus yang disyaratkan dengan margin proses yang memadai | Evaluasi jenis sumber dan rentang daya yang sesuai, lalu periksa kembali efek permukaan, masukan panas, stabilitas proses, dan waktu siklus penuh pada komponen representatif. | Membuat rentang daya menjadi keputusan konfigurasi yang diperoleh dari pengujian, bukan spesifikasi yang telah ditentukan sebelumnya. |
| Pemuatan atau inspeksi mendominasi waktu siklus | Perbaiki fixture, penanganan multi-bagian, atau alur kerja sebelum menambah daya laser. | Menyasar hambatan produksi yang sebenarnya. |
Persiapan RFQ
Apa yang harus Anda kirim untuk pengujian sampel gelang dan bangle?
RFQ harus meneruskan keputusan di atas. Semakin jelas benda kerja sebenarnya, hasil target, dan alur kerja didefinisikan, semakin mudah merencanakan uji sampel yang berguna dan menghindari opsi mesin yang tidak perlu.
Benda Kerja dan Permukaan
Jenis gelang, dimensi, rentang diameter, material/paduan jika diketahui, hasil akhir permukaan, kelengkungan, serta foto atau sampel representatif.
Isi Tanda dan Lokasi
Logo, teks, nama, tanggal, simbol bergaya hallmark, tanda seri atau data, dengan desain, ukuran target, dan posisi tepat di bagian dalam/luar/keliling.
Hasil Target
Tampilan yang dipersyaratkan, kontras atau kedalaman, perubahan permukaan di sekitarnya yang dapat diterima, toleransi penempatan, keterbacaan, dan pemeriksaan daya tahan yang relevan.
Produksi dan Pemuatan
Personalisasi satu kali, produksi batch kecil atau berulang; jumlah yang diharapkan; bagaimana benda kerja akan dimuat; dan apakah variasi diameter/finish diperkirakan.
Data dan Verifikasi
Nyatakan apakah konten berubah per unit, apakah kode harus dipindai, dan bagaimana operator harus memastikan data yang benar sebelum pelepasan.
Standar Penerimaan
Tentukan apa yang membuat sampel lulus: tampilan, posisi, keterulangan, dampak fixture, keterbacaan, waktu siklus, dan persyaratan penanganan hilir apa pun.
FAQ
FAQ Ukir Laser Gelang dan Bangle
Bisakah laser menandai gelang dan gelang kaku (bangle)?
Ya, banyak tugas penandaan gelang dan bangle logam dapat dievaluasi dengan sistem penandaan laser fiber. Proses yang berguna dan hasil akhir bergantung pada paduan logam yang sebenarnya, finishing permukaan, geometri, ukuran tanda, dan target penerimaan.
Apakah sumbu rotasi diperlukan?
Tidak selalu. Tanda lokal mungkin hanya memerlukan fixture yang stabil. Dukungan rotari menjadi relevan ketika tanda mengikuti keliling atau ketika gerakan sudut yang terkendali diperlukan.
Bisakah mesin tersebut membuat tanda di bagian dalam gelang yang melengkung?
Mungkin saja bisa, tetapi penandaan di sisi dalam gelang harus diuji untuk akses optik, fokus, bidang yang dapat digunakan, jarak bebas fixture, dan stabilitas penahan sebelum sistem difinalisasi.
Bisakah gelang model terbuka dan gelang kaku menggunakan dudukan yang sama?
Belum tentu. Gelang terbuka dapat berubah bentuk saat dijepit, sedangkan bangle kaku mungkin memerlukan penempatan yang lebih terkendali atau dukungan mandrel. Desain fixture harus mengikuti geometri aktual dan sensitivitas finis.
Sebaiknya saya memilih serat MOPA atau serat standar?
Jangan memutuskan hanya dari nama sumber. Uji material, finis, dan efek target yang sebenarnya, lalu pilih MOPA hanya ketika sampel yang disetujui menunjukkan keunggulan proses atau hasil yang berarti untuk aplikasi tersebut.
Dapatkah penandaan laser menggantikan persetujuan hallmarking legal?
Penandaan laser dapat menghasilkan simbol yang dapat dibaca atau konten bergaya hallmark, tetapi proses penandaan itu sendiri bukan merupakan persetujuan hallmarking yang sah secara hukum.
Apa saja yang harus lolos dalam validasi sampel?
Tetapkan kriteria penerimaan untuk konten yang benar, posisi, tampilan, efek permukaan, keterbacaan, dampak fixture, keterulangan, dan waktu siklus penuh. Tambahkan pemeriksaan pemindaian atau ketahanan saat alur kerja nyata membutuhkannya.
Bagaimana uji sampel memengaruhi mesin akhir?
Hasil yang diterima harus menentukan sumber dan rentang daya, lensa/medan, persyaratan rotary atau 3D, fixture/mandrel, visi opsional, alur kerja data, dan fungsi stasiun kerja lainnya, alih-alih memilih opsi tersebut terlebih dahulu.
Tinjauan Konfigurasi Uji Sampel
Gunakan sampel gelang atau bangle yang representatif untuk memilih mesin
Kirimkan geometri perhiasan yang sebenarnya, bahan dan finishing, gambar desain penandaan dan lokasi, hasil target, jumlah produksi, serta kriteria penerimaan. Zhuorui dapat menggunakan masukan tersebut untuk merencanakan pengujian sampel dan mengevaluasi sumber, lensa, rotary, fixture, positioning, dan konfigurasi stasiun kerja.