
Panduan material logam berlapis
Penandaan Laser pada Logam Bercat
Ya, logam bercat dapat ditandai dengan laser, tetapi hasilnya bergantung pada keseluruhan tumpukan lapisan pelapis. Kimia cat, ketebalan lapisan, pengerasan, pigmen, primer, reflektivitas substrat, dan praperlakuan menentukan apakah laser mengubah lapisan atas, menghapusnya secara selektif hingga lapisan yang ditentukan, atau merusak tepinya.
01 · Kelayakan
Bisakah Logam Bercat Ditandai dengan Laser?
Ya. Baja bercat, aluminium bercat, dan komponen logam berlapis lainnya dapat ditandai dengan laser bila interaksi laser disesuaikan dengan susunan cat/primer/substrat yang sebenarnya. Keputusan pertama adalah apakah proses harus menghilangkan lapisan pelapis atau menciptakan perubahan yang terlihat sambil menjaga lapisan tetap tertutup secara fungsional.
Hilangkan cat hingga lapisan yang ditentukan
Gunakan laser untuk membuka lapisan atas secara selektif sehingga primer atau lapisan logam menciptakan kontras yang diperlukan. Jalur ini harus mengontrol lapisan penghenti, lebar tepi, residu, daya rekat di sekitar tanda, dan kondisi logam yang baru terekspos.
Ubah lapisan pelapis tanpa sepenuhnya mengekspos logam
Gunakan laser untuk mengubah warna, reflektansi, atau tekstur di dalam cat ketika lapisan perlu tetap tertutup. Pemeriksaan penerimaan tetap harus mencari halo, penipisan, lubang jarum, melepuh, perubahan kilap, dan ketahanan setelah pembersihan atau penanganan.

02 · Kondisi permukaan
Sistem pelapisan akhir mengendalikan jendela proses
“Baja dicat” atau “aluminium dicat” tidak cukup untuk memilih mesin. Catat lapisan atas, primer, pengawetan, ketebalan, kilap, substrat, dan praperlakuan yang sebenarnya karena setiap lapisan mengubah penyerapan, aliran panas, selektivitas penghilangan, dan kondisi tepi yang terpapar.
Kimia dan pigmen lapisan atas
Resin, pigmen, pengisi, kilap, dan formulasi pemasok memengaruhi penyerapan, kontras, kepulan, dan residu. Nama warna adalah petunjuk penyaringan, bukan spesifikasi proses.
Ketebalan, pengawetan, dan adhesi
Variasi ketebalan lapisan, kurang pengawetan, pengawetan berlebih, pengerjaan ulang, dan adhesi mengubah ambang penghilangan dan risiko tepi yang terangkat atau berbulu.
Primer dan logam di bawahnya
Primer, praperlakuan, paduan, kekasaran permukaan, reflektivitas, dan perlindungan korosi menentukan apa yang dapat terpapar dan seberapa cepat panas menyebar setelah cat terbuka.
| Input | Apa yang dapat diubahnya | Catatan minimum | Mengapa ini penting |
|---|---|---|---|
| Lapisan atas / pigmen | Absorpsi, kontras yang terlihat, plume, dan residu | Pemasok, produk, warna, kilap, dan SDS jika tersedia | Dua cat dengan warna yang sama dapat memerlukan skrining yang berbeda. |
| Ketebalan dan pengawetan | Ambang batas penghilangan, lebar tepi, dan undercut | Ketebalan nominal, rute pengawetan, variasi lot, dan status pengerjaan ulang | Pengaturan titik pusat tunggal dapat gagal pada tepi yang tebal atau kurang terawetkan. |
| Primer / praperlakuan | Adhesi, penghalang korosi, dan respons penghentian | Jenis primer, praperlakuan, paparan yang diizinkan, dan perlindungan pasca-penandaan | “Logam terbuka” tidak otomatis merupakan hasil yang dapat diterima. |
| Paduan substrat dan finishing | Reflektivitas, aliran panas, perubahan warna, dan perilaku korosi | Paduan/grade, kekasaran permukaan, kondisi dipoles atau diblasting | Kondisi substrat menentukan kualitas lapisan yang terungkap. |
03 · Produk dan tujuan penandaan
Di Mana Bagian Logam Bercat Digunakan dan Mengapa Ditandai?
Bagian logam bercat digunakan ketika lapisan cat memberikan tampilan, perlindungan korosi, perlindungan lingkungan, atau permukaan akhir yang menghadap pelanggan. Penandaan laser biasanya dipertimbangkan ketika informasi harus permanen, diposisikan secara presisi, atau diintegrasikan ke dalam alur kerja ketertelusuran tanpa menambahkan label terpisah.
Enklosur peralatan dan panel kontrol
Rumah baja atau aluminium bercat mungkin memerlukan identifikasi model, legenda kontrol, simbol peringatan, skala, atau informasi seri. Tantangannya adalah menghasilkan informasi yang jelas tanpa merusak permukaan akhir di sekitar tanda.
Komponen otomotif dan EV
Braket, penutup, rumah, dan bagian fabrikasi bercat mungkin memerlukan identifikasi bagian atau ketertelusuran selama perakitan dan servis. Hasil yang dapat diterima bergantung pada apakah memperlihatkan primer atau logam diizinkan di area yang ditandai.
Peralatan rumah tangga, alat, dan barang tahan lama
Panel berlapis, pegangan, rumah, dan rangka dapat memuat branding, informasi model, simbol pengoperasian, atau identifikasi permanen. Konsistensi tampilan sering kali sama pentingnya dengan keterbacaan dasar.
Komponen lembaran logam fabrikasi dan kabinet
Panel yang dicat, kabinet listrik, pelindung mesin, dan komponen fabrikasi umum mungkin memerlukan ID perakitan, tanda orientasi, atau informasi aset permanen. Area yang luas dan geometri yang dibentuk dapat menjadikan penentuan posisi dan kontrol fokus sebagai bagian dari keputusan mesin.
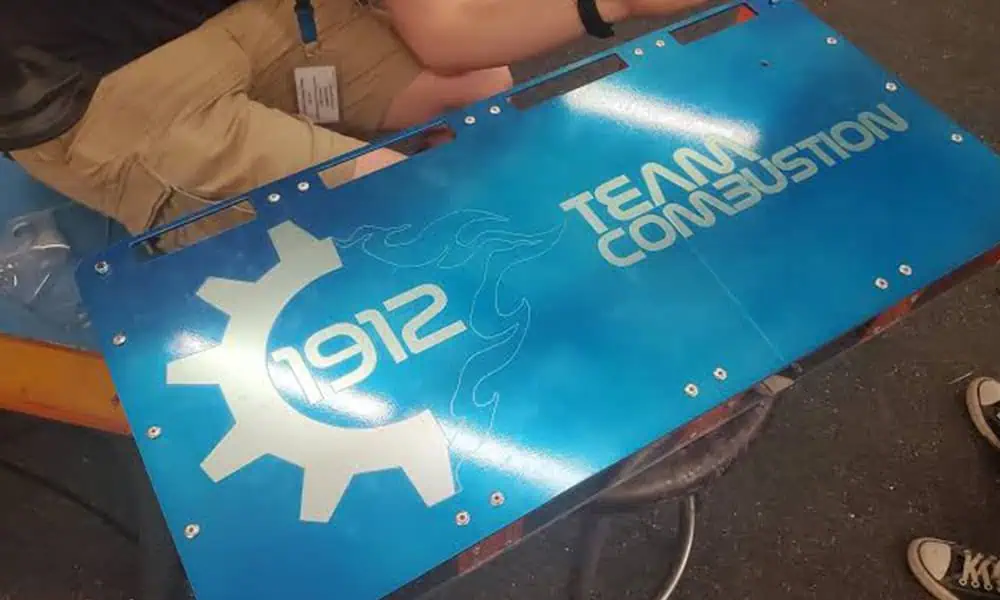
04 · Isi Tanda
Apa yang Biasanya Ditandai pada Logam Dicat?
Isinya menentukan ukuran fitur, kebutuhan kontras, toleransi penentuan posisi, dan metode verifikasi. Logo besar, kode Data Matrix kecil, dan legenda panel kontrol yang halus mungkin semuanya menggunakan substrat dicat yang sama tetapi memerlukan optik, jendela proses, dan aturan inspeksi yang berbeda.
Identifikasi
Nomor bagian, nomor seri, kode batch atau lot, ID aset, dan informasi model yang digunakan untuk manufaktur, inventaris, atau servis.
Kode ketertelusuran
Data Matrix, kode QR, dan barcode ketika aplikasi memerlukan identifikasi yang dapat dibaca mesin. Ukuran kode, zona tenang, kontras, dan metode verifikasi harus ditentukan sebelum pengujian.
Informasi fungsional dan keselamatan
Skala, simbol, legenda panel kontrol, tanda orientasi, peringatan, dan informasi pengoperasian yang keterbacaan serta posisinya relatif terhadap kontrol atau fitur menjadi penting.
Branding dan informasi produk
Logo, nama produk, dan informasi permanen yang ditujukan untuk pelanggan, di mana kualitas tepi, tampilan permukaan, dan konsistensi antar komponen dapat menjadi kriteria penerimaan utama.
05 · Definisikan hasil
Bagaimana Tanda pada Logam Bercat yang Dapat Diterima Seharusnya Terlihat?
Setelah kelayakan ditetapkan, tentukan penerimaan berdasarkan lapisan penghenti, kontras, kualitas tepi, integritas pelapisan, kondisi substrat, dan daya tahan. Tanda yang terlihat hanya berguna jika batas-batas tersebut terpenuhi pada komponen jadi yang sebenarnya.
Ablasi lapisan secara selektif dan pemaparan substrat
Hilangkan cat hingga batas yang ditentukan sehingga primer atau logam menciptakan kontras yang diperlukan. Periksa kelengkapan penghilangan lapisan, kondisi lapisan yang terpapar, posisi tepi, undercut, residu, daya rekat di sekitar tanda, dan segala konsekuensi perlindungan korosi.
- Lapisan penghenti target bersifat eksplisit.
- Tepi bersih tanpa penipisan bertahap atau pengangkatan.
- Substrat tidak terlalu panas atau berubah warna melebihi batas.
- Pembersihan dan perlindungan hilir termasuk dalam pengujian.
Perubahan warna atau tekstur yang terkendali di dalam cat
Ubah reflektansi, warna, atau tekstur sambil menjaga lapisan tetap tertutup. Hasilnya tetap perlu diperiksa untuk pergeseran glos, halo, kekasaran, lubang jarum, penipisan lokal, perubahan adhesi, dan ketahanan pada kondisi penggunaan akhir.
- Kontras tetap dapat terbaca dalam pencahayaan aktual.
- Lapisan tetap utuh secara fungsional di area yang disyaratkan.
- Tidak ada kerusakan tepi tersembunyi atau penggelembungan yang timbul setelah pembersihan.
- Pemeriksaan keausan, kimia, dan suhu sesuai dengan persyaratan komponen.
Hasil pelapisan yang disetujui
Desain grafis, kontras atau area penghilangan, lokasi tepi, dan kondisi lapisan yang terekspos memenuhi gambar dan aturan inspeksi yang disepakati.
Dapat dibaca tetapi tidak otomatis dapat diterima
Halo, perubahan kilap, kekasaran, residu, pergeseran tepi, penipisan lokal, atau paparan primer yang tidak pasti perlu ditinjau.
Kerusakan fungsi atau proteksi
Kerusakan substrat yang tidak disengaja, delaminasi, hilangnya penghalang korosi, terbakar, melepuh, atau area terbuka yang tidak terkendali menghalangi persetujuan.
06 · Geometri dan akses
Bagaimana Bentuk, Ketebalan, dan Ukuran Part Mengubah Prosesnya?
Tumpukan pelapis mengendalikan bagaimana permukaan bereaksi, tetapi geometri komponen mengendalikan apakah laser dapat mempertahankan fokus, kondisi titik, dan posisi yang sama di seluruh area penandaan yang sebenarnya. Evaluasi komponen produksi, bukan hanya kupon berlapis yang datar.
Lembaran datar dan panel datar
Area datar adalah kasus paling sederhana untuk menjaga fokus dan kedalaman penghilangan tetap konsisten. Bahkan di sini, ketebalan pelapis dan variasi posisi bidang harus diperiksa di seluruh area penandaan yang sebenarnya.
Selubung melengkung atau dibentuk
Perubahan tinggi mengubah fokus dan kepadatan energi efektif di seluruh marka. Kelengkungan kecil mungkin masih masuk dalam toleransi fokus yang dapat digunakan; variasi tinggi yang lebih besar dapat memerlukan penempatan ulang, kompensasi fokus 3D, atau strategi penandaan yang berbeda.
Komponen silindris
Marka sempit mungkin muat pada area tangen yang terlihat, sedangkan marka yang melingkari keliling dapat memerlukan gerakan rotari atau posisi terkoordinasi untuk menjaga geometri dan fokus tetap terkendali.
Logam lembaran tipis
Laser terutama berinteraksi dengan lapisan, tetapi lintasan berulang atau panas berlebihan tetap dapat mengubah warna substrat atau berkontribusi terhadap distorsi lokal. Komponen tipis harus diuji dalam kondisi penopang yang sebenarnya.
Panel dan selubung besar
Komponen besar mengalihkan masalah dari daya sumber saja ke ukuran bidang, akses komponen, konsistensi fokus, keterulangan fixture, sumbu gerak, dan terkadang penentuan posisi berbantuan visi.
Tepi, tekukan, lubang, dan area yang menjorok ke dalam
Ketebalan cat dan cakupan semprot dapat berbeda di dekat fitur yang dibentuk, sementara sudut akses dan aliran panas lokal juga berubah. Sertakan lokasi tepi dan sudut yang kritis dalam matriks sampel alih-alih hanya memvalidasi bagian tengah permukaan datar.
07 · Pemilihan Rute Laser
Rute Laser Mana yang Harus Anda Uji Terlebih Dahulu?
Untuk banyak komponen logam bercat buram yang tujuan utamanya adalah penghilangan pelapis secara terkendali, fiber Q-switched dan fiber MOPA merupakan rute pembanding pertama yang logis. UV menjadi lebih relevan ketika fitur halus, respons pelapis, atau sensitivitas panas memerlukan interaksi yang lebih sempit, sedangkan CO2 atau panjang gelombang lain mungkin berguna untuk kimia pelapis tertentu. Pilihan akhir tetap bergantung pada susunan pelapis yang tepat, lapisan penghenti, dan kriteria penerimaan.
| Arah | Di mana ini mungkin cocok | Batasan utama | Bukti yang diperlukan |
|---|---|---|---|
| Fiber / Q-switched 1064 nm | Arah skrining awal yang umum untuk penghilangan cat opak atau kontras pada bagian logam terpilih. | Dapat memanaskan logam yang terpapar, melebarkan tepi, mengubah warna substrat, atau berinteraksi secara tak terduga melalui pigmen dan primer. | Penghilangan selektif, kondisi substrat, kualitas tepi, residu, dan keterulangan pada berbagai variasi pelapisan. |
| MOPA 1064 nm | Bandingkan ketika kontrol lebar pulsa dan laju pengulangan dapat membantu memetakan penghilangan pelapisan terhadap panas substrat pada tumpukan yang tepat. | MOPA tidak secara otomatis lebih sedikit menimbulkan kerusakan atau lebih baik; energi pulsa, tumpang tindih, fokus, dan akumulasi panas tetap dapat mengangkat cat atau merusak lapisan yang terpapar. | Lebar tepi berdampingan, kontrol lapisan penghenti, kondisi substrat, residu, dan jendela yang dapat diulang pada berbagai variasi pelapisan. |
| Laser UV | Fitur halus atau pelapisan yang menyerap secara berguna pada panjang gelombang UV; hasil dengan efek panas yang lebih rendah adalah pertanyaan pengujian, bukan asumsi bawaan. | UV tidak bebas dari kerusakan; fluensi berlebihan, fokus yang buruk, atau kimia yang tidak cocok tetap dapat menyebabkan pengangkatan, residu, atau tepi yang lemah. | Fidelitas fitur, integritas lapisan, plume, lebar tepi, dan jendela stabil pada cat produksi aktual. |
| Laser CO2 | Interaksi bersyarat dengan lapisan atas organik, penghilangan dekoratif yang lebih besar, atau proyek yang catnya merespons lebih kuat pada panjang gelombang CO2. | Interaksi permukaan yang kuat dapat memperbesar area terpengaruh panas, kekasaran, asap, atau paparan substrat. | Keseragaman penghilangan, terbakarnya tepi, ekstraksi plume, panas substrat, dan tampilan hilir. |
| Rute proyek hijau atau lainnya | Kombinasi pelapis/substrat khusus yang penyerapan atau persyaratan fitur halusnya membenarkan uji banding. | Ketersediaan dan konfigurasi optik harus dikonfirmasi; panjang gelombang tidak boleh dipilih hanya berdasarkan warna cat. | Bukti sampel berdampingan, kualitas fitur, kontrol lapisan penghenti, dan keterulangan produksi. |
08 · Risiko dan mode kegagalan
Pahami mode kegagalan sebelum menambah energi
Kontras rendah tidak otomatis berarti “tambah daya.” Cacat yang terlihat harus memberi tahu Anda apakah perlu memeriksa penyerapan, fokus, strategi pemindaian, identitas lapisan, tegangan fixture, atau arah sumber.
Tepi terbakar atau melebar
Substrat yang menggelap, zona terpengaruh panas yang luas, atau tepi yang lembut dapat menunjukkan panas lokal berlebihan, beberapa lintasan, fokus yang buruk, atau substrat yang terkopel kuat setelah cat terbuka.
Cat terangkat dan delaminasi
Tepi terangkat, lepuhan, atau batas berbulu dapat menunjukkan daya rekat pelapisan, pematangan yang kurang, akumulasi panas, atau mekanisme penghilangan yang tidak sesuai. Periksa setelah pembersihan dan penanganan.
Residu dan redeposisi
Residu dapat berasal dari lapisan atas, primer, kontaminasi, atau ekstraksi yang tidak lengkap. Pisahkan “pusat bersih” dari “tepi bersih” dan catat proses pembersihan yang akan digunakan untuk komponen jadi.
Kontras atau eksposur yang tidak merata
Tanda bercak dapat terjadi akibat variasi ketebalan, distribusi pigmen, kelengkungan permukaan, posisi medan, atau pergeseran fokus. Bandingkan lot dan posisi yang representatif sebelum mengubah daya nominal.
| Gejala yang diamati | Periksa berikutnya | Arah keputusan |
|---|---|---|
| Gosong tepi atau perubahan warna substrat | Densitas energi, jumlah lintasan, fokus, kecepatan pemindaian, paduan substrat, dan waktu tinggal area yang terpapar | Persempit interaksi, ubah rute, atau tolak kondisi tepi. |
| Cat terangkat, lepuh, atau tepi berbulu | Pematangan pelapisan, adhesi, ketebalan, akumulasi panas, dan pembersihan | Kualifikasi ulang sistem lapisan sebelum menganggap cacat tersebut sebagai kosmetik. |
| Residu atau deposisi ulang | Titik ekstraksi, jalur plume, kimia pelapisan, kontaminasi, dan pascapembersihan | Sesuaikan ekstraksi/pembersihan dan periksa optik serta perlengkapan untuk penumpukan. |
| Kontras tidak merata atau tidak stabil | Variasi lot, pigmen, kilap, kelengkungan, posisi bidang, dan toleransi fokus | Perluas matriks sampel atau pilih rute dengan jendela yang dapat digunakan lebih lebar. |
09 · Validasi sampel
Bangun matriks sampel yang memperlihatkan variasi pelapisan dan tepi
Satu foto yang menarik atau satu kupon yang mudah tidak membuktikan jendela produksi. Pengujian harus menggunakan tumpukan pelapisan akhir, posisi tanda kritis, dan metode inspeksi yang akan mengatur rilis.
Bekukan mekanisme target
Pisahkan ablasi selektif dari perubahan warna/tekstur. Berikan artwork, fitur terkecil, toleransi tepi, dan lapisan penghenti yang diizinkan.
Kelompokkan permukaan akhir
Catat lapisan akhir, primer, pemasok, warna, kilap, curing, ketebalan, substrat, pra-perlakuan, dan variasi lot yang relevan.
Bandingkan jendela proses
Pertahankan pencahayaan, pembersihan, dan inspeksi tetap konstan saat membandingkan marka berulang di seluruh lot, posisi, dan variasi fokus yang representatif.
Terapkan ke produksi
Tambahkan keterulangan fixture, toleransi tinggi/posisi, ekstraksi, verifikasi, penanganan data, dan waktu siklus penuh sebelum menentukan ukuran mesin.
Rekomendasi rute
Arahan keluarga sumber bersyarat yang terkait dengan tumpukan pelapisan yang diajukan, lapisan penghenti, dan ukuran fitur.
Catatan bukti
Pengamatan sampel bertanda untuk kontras, kualitas tepi, lapisan yang terpapar, residu, dan keterulangan, dengan risiko terbuka yang dipisahkan secara jelas.
Input konfigurasi
Persyaratan yang dikonfirmasi untuk optik, fixture, ekstraksi, inspeksi, penanganan data, dan langkah tinjauan mesin berikutnya.
Untuk pertanyaan yang berguna: lampirkan komponen jadi atau kupon representatif, informasi pelapisan dan primer, gambar atau artwork penandaan, fitur terkecil, eksposur yang diizinkan, metode pembersihan, waktu siklus target, dan persyaratan inspeksi atau daya tahan. Permintaan penawaran memulai peninjauan; ini tidak menggantikan validasi tumpukan akhir.
| Rekam | Detail minimum | Mengapa |
|---|---|---|
| Identitas permukaan | Lapisan akhir, primer, pemasok, warna, kilap, pematangan, ketebalan, substrat, dan praperlakuan | Mencegah tumpukan permukaan yang berbeda diperlakukan sebagai satu material. |
| Mekanisme sasaran | Ablasi selektif atau perubahan warna/tekstur pada pelapisan tertutup; karya seni dan fitur terkecil | Menentukan interaksi dan batas penghentian. |
| Tepi dan substrat | Lebar tepi, undercut, pengangkatan, kondisi lapisan yang terpapar, perubahan warna, dan batas residu | Memisahkan yang dapat dibaca dari yang terkendali dan tahan lama. |
| Pemeriksaan pascaproses | Pemeriksaan kebersihan, adhesi, keausan, kimia, termal, dan terkait korosi bila diperlukan | Memastikan bahwa tanda tersebut tidak menghilangkan perlindungan yang dibutuhkan komponen. |
| Input produksi | Dimensi komponen, bidang, variasi fokus, fixture, visi, data, pemuatan, dan target siklus penuh | Mengarahkan hasil material ke konfigurasi mesin yang lengkap. |
10 · Konfigurasi mesin dan keselamatan
Hasil cat yang disetujui hanyalah satu bagian dari sistem lengkap
Setelah jalur material kredibel, tinjauan mesin mencocokkan interaksi yang diterima dengan optik, fixture, selungkup, ekstraksi, kontrol, dan alur kerja produksi. Penghilangan cat dapat menghasilkan asap dan partikel halus, sehingga titik proses dan rencana filter termasuk dalam tinjauan.
Sumber dan optik
Cocokkan panjang gelombang, perilaku pulsa, ukuran spot, bidang, dan fokus dengan fitur terkecil, ketebalan lapisan, dan toleransi tepi. Bidang yang lebih besar tidak otomatis menjadi pilihan terbaik untuk kualitas tepi.
Akses fixture dan part
Dukung kerataan, kelengkungan, orientasi, dan jarak tepi tanpa menggores atau memberi tekanan pada lapisan. Kompensasi rotari atau ketinggian mungkin diperlukan untuk permukaan yang bervariasi.
Ekstraksi dan kebersihan
Tinjau informasi lapisan atau SDS bila tersedia, penangkapan lokal, filtrasi, penanganan residu, kebersihan optik, dan penumpukan pada fixture. Kepulan aktual menentukan rencana ekstraksi.
Data dan verifikasi
Data variabel, pemosisian visi, verifikasi kode, penanganan reject, dan integrasi lini termasuk dalam aplikasi terkonfigurasi. Gunakan solusi visi yang relevan setelah kelayakan material disetujui.
11 · Pertanyaan yang sering diajukan
Pertanyaan tentang penandaan laser pada logam bercat
Dapatkah laser menghilangkan cat dan meninggalkan tanda logam yang bersih?
Hal ini dapat dievaluasi pada tumpukan cat/primer/substrat yang tepat. Persetujuan memerlukan lebih dari sekadar penghilangan yang terlihat: periksa posisi tepi, undercut, residu, panas/diskolorsi substrat, adhesi di sekitar tanda, dan segala konsekuensi perlindungan korosi.
Apakah sumber fiber 1064 nm selalu menjadi pilihan terbaik untuk logam bercat?
Tidak. Sumber fiber Q-switched dan MOPA harus dibandingkan berdasarkan perilaku pulsa, spot, tumpang tindih, dan akumulasi panas pada tumpukan pelapis yang tepat. UV, CO2, atau jalur lain mungkin lebih berguna untuk ukuran fitur, lapisan penghenti, atau batas panas tertentu. Bukti sampel harus menentukan.
Bisakah aluminium bercat dan baja bercat menggunakan satu pengaturan?
Tidak secara otomatis. Reflektivitas substrat, aliran panas, primer, kimia cat, dan ketebalan dapat mengubah jendela proses. Perlakukan paduan dan permukaan jadi sebagai kelompok kualifikasi terpisah kecuali pengujian membuktikan adanya jendela bersama.
Bagaimana cara menilai kualitas tepi?
Tentukan lebar tepi, feathering, undercut, lift, residu, halo, perubahan warna substrat, dan metode inspeksi sebelum pengujian. Periksa lokasi tanda kritis dan kondisi setelah pembersihan, bukan hanya foto pusat yang diperbesar.
Apakah tanda pada logam bercat selalu harus mengekspos logam telanjang?
Tidak. Beberapa aplikasi sengaja menghilangkan lapisan atas hingga ke primer atau lapisan logam, sementara yang lain memerlukan perubahan warna atau tekstur yang terlihat tanpa sepenuhnya membuka lapisan. Lapisan penghenti yang dapat diterima harus ditentukan sebelum uji laser karena paparan dapat mengubah tampilan, daya rekat, dan perlindungan korosi.
Apa yang harus saya kirim untuk uji sampel logam bercat?
Kirim bagian produksi jadi atau kupon representatif dengan informasi lapisan atas/primer, warna dan kilap, pengawetan dan ketebalan, substrat dan pra-perlakuan, artwork, fitur terkecil, mekanisme target, paparan yang diizinkan, metode pembersihan, dan konteks produksi.