
Penandaan Laser Kayu: Mengendalikan Gosong di Berbagai Serat dan Spesies
Mesin laser marking untuk kayu harus dipilih berdasarkan spesies sebenarnya, kepadatan, resin, serat, kadar air, sistem perekat, dan finishing—bukan hanya dari kata “kayu”. CO₂ adalah arah awal yang umum, tetapi kontras yang dapat diterima, kedalaman pembakaran, kualitas tepi, beban asap, dan waktu siklus harus dikonfirmasi pada material produksi.
Dapatkah kayu ditandai dengan laser?
Ya—banyak jenis kayu dan papan berbasis kayu dapat menghasilkan kontras yang terbaca atau hasil ukiran yang dangkal. Kualifikasi ini penting: warna dan kedalaman yang terlihat berasal dari pemanasan terkendali dan penghilangan material, sehingga variasi alami adalah bagian dari proses, bukan cacat yang dapat dihilangkan hanya dengan daya mesin.
Material yang padat dan berbutir rata biasanya menghasilkan grafis yang lebih seragam daripada papan dengan mata kayu, pita pertumbuhan keras dan lunak yang berselang-seling, kantong resin, atau venir yang tidak konsisten. Perekat kayu lapis, pengikat MDF, dan lapisan permukaan menambahkan lapisan material lain. Semuanya dapat mengubah asap, bau, penggelapan, dan residu bahkan ketika permukaan atas terlihat serupa.
Pertanyaan praktisnya bukan hanya “apakah ini akan menandai?” Ini adalah apakah papan akhir dapat mempertahankan detail garis, rentang warna, dan keterulangan yang diperlukan pada laju produksi yang dapat diterima sementara asap ditangkap dengan aman.
Apa yang perlu didokumentasikan oleh perbandingan kayu yang berguna: gambar-gambar ini menunjukkan contoh penandaan kayu yang terlihat, tetapi ini bukan uji perbandingan berdampingan yang terkontrol. Bila sampel produksi yang terdokumentasi tersedia, bandingkan spesies atau konstruksi papan, finishing atau pelapisan, hasil yang ditargetkan, dan kontras yang diamati, kualitas tepi, residu, serta kedalaman dalam kondisi pengujian yang teridentifikasi.
Pisahkan jenis kayu sebelum membandingkan hasil
Nama seperti ek, pinus, kayu lapis birch, atau MDF adalah titik awal yang berguna, tetapi papan produksi tetap memerlukan pengujiannya sendiri. Kepadatan, resin, pola pertumbuhan, garis lem, distribusi serat, dan finishing dapat mengubah respons dalam keluarga besar yang sama.
Kayu keras
Kayu keras dapat mendukung detail halus, tetapi pori-pori terbuka, coreng mineral, dan serat yang menonjol dapat membuat rona tampak tidak merata. Nama spesies, arah potong, dan pengamplasan permukaan harus dicatat bersama sampel.
Keputusan: setujui grafis pada area kayu awal dan kayu akhir di mana serat kayunya terlihat.
Kayu lunak
Kayu lunak sering menunjukkan perbedaan yang lebih kuat antar pita pertumbuhan dan mungkin mengandung kantong resin. Meningkatkan panas untuk menggelapkan pita yang terang dapat membuat area yang lebih gelap atau kaya resin terbakar berlebihan.
Keputusan: tetapkan variasi alami yang dapat diterima sebelum mencoba memaksa setiap pita ke warna yang sama.
Kayu lapis dan venir
Venir muka dapat membentuk tanda yang bersih, tetapi garis lem, rongga, atau lapisan muka yang tipis membatasi kedalaman. Venir dekoratif juga dapat memperlihatkan inti yang berbeda jika terlalu banyak material yang dihilangkan.
Keputusan: uji pemasok spesifik, ketebalan muka, sistem perekat, dan proses finishing.
MDF dan papan serat
Papan rekayasa lebih seragam secara visual, tetapi formulasi pengikat, kepadatan, dan perlakuan permukaan memengaruhi bau, residu, dan kebutuhan ekstraksi. Dokumentasi produsen dan data keselamatan papan harus ditinjau.
Keputusan: validasi pengendalian emisi dan pembersihan bersama dengan kontras.
Kayu jadi
Cat, pewarna kayu, sealant, pernis, laminasi, atau minyak berarti interaksi pertama mungkin terjadi dengan lapisan akhir, bukan kayu. Prosesnya dapat menghilangkan, mengubah warna, atau mengubah lapisan itu secara termal.
Keputusan: identifikasi setiap lapisan pelapis dan setujui hasilnya setelah langkah pembersihan pasca-penandaan yang sebenarnya.
Risiko umum dan mode kegagalan penandaan laser pada kayu
Kontras pada kayu sering berasal dari karbonisasi terkendali dan pengangkatan material yang terbatas, sehingga panas yang sama yang menciptakan tanda yang berguna juga dapat menciptakan warna yang tidak merata, halo bekas terbakar, garis yang melebar, arang yang lepas, asap, atau kerusakan pada lapisan akhir. Serat, resin, kelembapan, perekat, dan pelapis menentukan di mana kegagalan tersebut muncul lebih dulu.
Struktur material
Kepadatan, resin, kelembapan, pori-pori, serat, lem, dan lapisan akhir menentukan bagaimana energi diserap dan dihantarkan.
Energi per satuan luas
Pengaturan daya, kecepatan, fokus, jarak hatch, jarak garis, dan jumlah lintasan mengubah waktu tinggal dan panas yang terakumulasi.
Kontras dan kualitas tepi
Kegelapan, kedalaman, lebar garis, halo, residu, dan variasi antar-serat harus dinilai secara bersamaan.
| Gejala yang terlihat | Kemungkinan penyebab material atau proses | Arah peninjauan pertama |
|---|---|---|
| Satu grafis memiliki pita terang dan gelap | Kepadatan serat, resin, atau kelembapan yang berselang-seling | Uji melintang serat dan tentukan rentang tonal yang dapat diterima. |
| Tepi terlihat lebar atau kabur | Panas berlebih yang terakumulasi, defokus, endapan asap, atau serat lunak | Tinjau fokus, kecepatan, jarak, jumlah pass, dan ekstraksi secara bersamaan. |
| Hasil dalam tetapi detail lemah | Pemindahan material mendominasi kontrol garis halus | Pisahkan target kedalaman dari target kontras dan uji ulang. |
| Permukaan kotor saat dilap setelah penandaan | Arang lepas atau asap terkondensasi | Tambahkan langkah pembersihan yang sebenarnya ke penerimaan dan tingkatkan penangkapan di sumber. |
| Lapisan akhir terkelupas atau berubah warna | Respons pelapis berbeda dari substrat | Identifikasi lapisan akhir dan uji penghilangan atau perubahan warna sebagai mekanisme terpisah. |
Di mana penandaan laser kayu digunakan—dan mengapa?
Kayu ditandai ketika suatu produk memerlukan identifikasi visual yang tahan lama, branding, kustomisasi, atau detail dekoratif yang terkendali tanpa menambahkan tinta, label, atau langkah pencetakan terpisah. Persyaratan tepatnya tetap bergantung pada permukaan produk, penanganan, dan standar penerimaan.
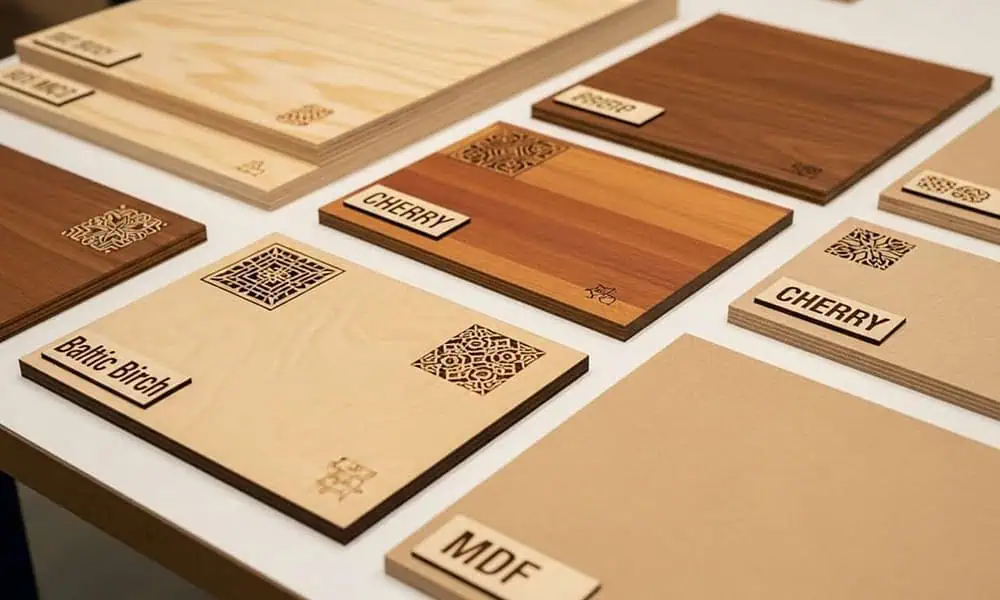
Furnitur dan komponen interior
Panel, bagian kabinet, gagang, trim, dan potongan dekoratif mungkin memerlukan logo, identifikasi bagian, referensi penyelarasan, atau grafik dekoratif. Hasil yang berguna biasanya berupa kontras bersih dengan halo terbatas sehingga tanda tidak terlihat seperti pembakaran yang tidak terkendali.
Kemasan kayu dan produk hadiah
Kotak, wadah, tutup, dan kemasan presentasi umumnya ditandai untuk branding, informasi produk, atau personalisasi. Hasil akhir permukaan penting karena pernis, pewarna, cat, atau minyak dapat bereaksi sebelum kayunya sendiri.
Papan tanda, plakat, dan produk pajangan
Teks, simbol, logo, dan gambar garis memerlukan tepi yang dapat terbaca di seluruh serat kayu yang terlihat. Area penandaan yang besar juga menjadikan ukuran bidang, kerataan, dan konsistensi dari sudut ke sudut sebagai bagian dari pengujian.
Kerajinan dan komponen produksi
Produk yang dipersonalisasi dan komponen produksi berulang mungkin memerlukan nama, informasi nomor seri, identifikasi batch, atau grafik. Alasan penandaan menentukan apakah tampilan, keterbacaan kode, keterulangan, atau waktu siklus menjadi kriteria penerimaan utama.
Apa yang biasanya ditandai pada kayu?
Konten itu sendiri mengubah persyaratan proses. Logo besar dapat menoleransi perilaku garis yang berbeda dari nomor seri kecil atau kode yang dapat dibaca mesin, sehingga desain dan fitur terkecil harus disertakan dalam uji sampel.
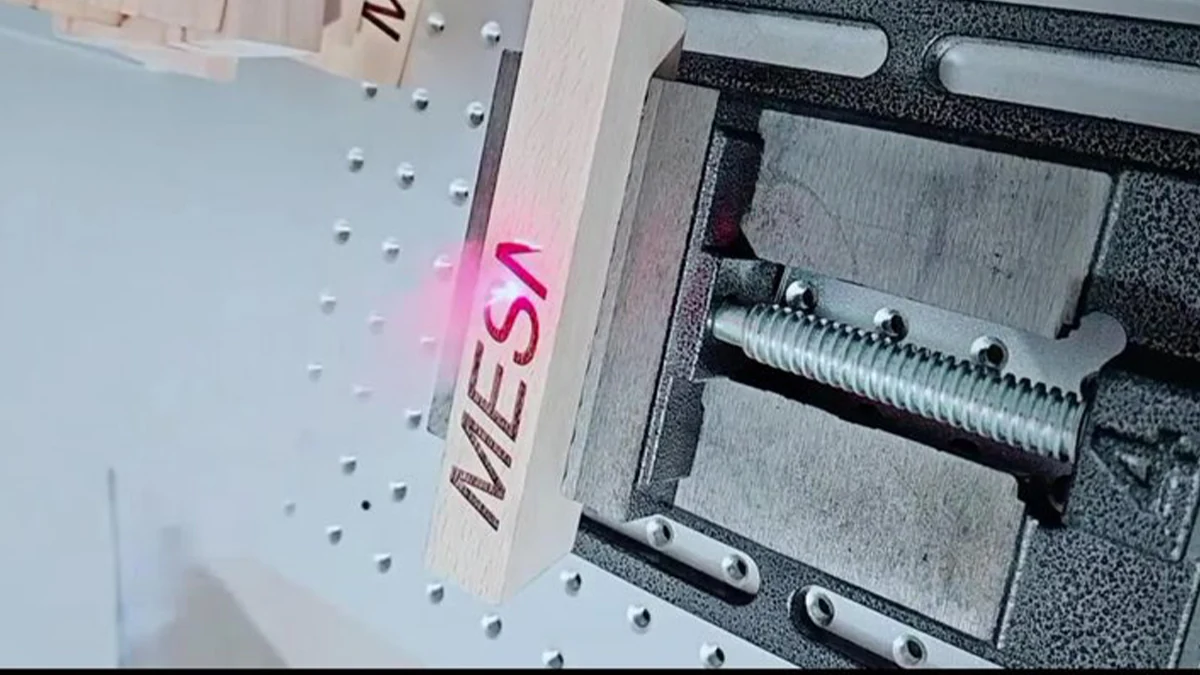
Logo dan tanda merek
Branding biasanya memprioritaskan kontras visual, tepi yang bersih, dan nada yang terkendali yang terlihat disengaja pada spesies dan hasil akhir yang dipilih.
Teks dan informasi produk
Nama, spesifikasi, instruksi, atau pengenal produk memerlukan bentuk karakter yang stabil dan kontras yang memadai setelah pembersihan dan penanganan normal.
Nomor seri, batch, dan nomor part
Identifikasi variabel memerlukan penempatan yang dapat diulang dan keterbacaan dari part ke part. Aliran data produksi dan metode pemuatan menjadi penting saat isinya berubah untuk setiap unit.
Kode QR atau Data Matrix
Kode yang dapat dibaca mesin dapat dievaluasi bila diperlukan, tetapi serat kayu, sebaran arang, ukuran modul, variasi permukaan, dan kondisi kamera dapat mengurangi keterbacaan. Setujui kode tersebut berdasarkan pemindaian aktual pada material produksi yang representatif, bukan hanya berdasarkan tampilan visual.
Grafik dekoratif dan seni garis
Karya seni rupa, potret, dan pola lebih menekankan kontrol fitur kecil, ketajaman tepi, dan konsistensi tonal daripada kedalaman ukiran.
Hasil penandaan kayu seperti apa yang sebenarnya Anda butuhkan?
Jangan memilih jalur laser hanya dari “kayu” saja. Tentukan terlebih dahulu apakah pekerjaan membutuhkan kontras permukaan, detail halus, pengurangan material yang terukur, atau perubahan terkendali pada lapisan. Setiap target menciptakan keseimbangan yang berbeda antara panas, kualitas garis, kedalaman, residu, dan waktu siklus.
| Hasil yang diinginkan | Seperti apa hasil yang baik | Trade-off utama | Apa yang harus diverifikasi pada sampel |
|---|---|---|---|
| Kontras permukaan gelap | Kontras cokelat ke gelap yang disengaja dengan tepi yang terbaca dan variasi alami yang terkendali. | Panas yang lebih terakumulasi dapat menggelapkan tanda tetapi juga melebarkan halo, meningkatkan residu, dan mengurangi detail halus. | Rentang tonal, fitur terkecil, lebar tepi, residu yang tersisa setelah dilap, dan konsistensi di seluruh zona serat kayu. |
| Teks atau grafis halus | Bersihkan fitur kecil, garis sempit, dan detail yang dapat dikenali tanpa penyebaran efek bakar yang berlebihan. | Pengaturan yang memaksimalkan kegelapan atau kedalaman dapat membuat fitur halus menyatu atau melunak. | Teks/garis terkecil, ketajaman tepi, jarak antarfitu, dan tampilan setelah pembersihan. |
| Ukiran dangkal | Penghilangan material terkendali dengan kedalaman dan kualitas tepi yang dapat diterima. | Meningkatkan penghilangan dapat mengorbankan detail, menambah asap, dan menyingkap lapisan berbeda pada veneer atau plywood. | Rentang kedalaman, kualitas tepi, integritas lapisan permukaan, residu, dan kemampuan pengulangan. |
| Penghilangan lapisan akhir atau perubahan warna | Lapisan pelapis berubah atau dihilangkan sesuai yang diinginkan sementara kayu di bawahnya tetap berada dalam batas visual. | Lapisan pelapis dapat terkelupas, berubah warna secara tidak terduga, atau menghasilkan profil asap/residu yang berbeda dari kayu mentah. | Identitas pelapisan, kondisi substrat, hasil pembersihan, kualitas tepi, dan persyaratan ekstraksi. |
Bagaimana bentuk, ketebalan, dan ukuran mengubah rencana penandaan?
Geometri tidak mengubah jenis kayu, tetapi mengubah kendali fokus, cakupan bidang, penanganan, desain perlengkapan, dan risiko penandaan ke lapisan yang tidak diinginkan. Masukan ini harus ditentukan sebelum konfigurasi mesin ditetapkan.
Papan dan panel datar
Bagian datar adalah kondisi awal yang paling sederhana karena permukaan penandaan dapat tetap berada dekat satu bidang fokus. Panel besar tetap memerlukan strategi pemosisian dan bidang penandaan yang dapat mencakup desain tanpa mengorbankan detail yang diperlukan.
Periksa: area penandaan yang dapat digunakan, metode penempatan komponen, kualitas sudut bidang, dan pemuatan berulang.
Lapisan muka veneer tipis dan kayu lapis
Untuk pengukiran dangkal, ketebalan total papan bukan satu-satunya batas. Veneer muka atau lapisan dekoratif mungkin jauh lebih tipis daripada panel utuh, sehingga pengupasan berlebih dapat memperlihatkan lem atau bahan inti.
Periksa: ketebalan lapisan muka, kedalaman yang dapat diterima, dan apakah substrat tetap dapat diterima secara visual.
Permukaan yang melengkung atau tidak rata
Variasi ketinggian memindahkan sebagian permukaan menjauh dari fokus yang dimaksud dan dapat mengubah lebar garis, kontras, atau kedalaman ukiran pada grafik yang sama.
Periksa: variasi ketinggian aktual, dukungan perlengkapan, dan apakah tanda secara keseluruhan tetap berada dalam rentang fokus yang dapat diterima.
Bagian besar atau bidang penandaan besar
Bidang yang lebih besar mengubah persyaratan optik dan pemosisian. Bidang akhir harus divalidasi dari segi detail dan konsistensi di seluruh area yang berguna, bukan hanya dipilih karena artwork muat di dalamnya.
Periksa: ukuran penandaan maksimum, fitur terkecil, hasil sudut ke sudut, jarak bebas pemuatan, dan ekspektasi waktu siklus.
Bagian kayu silindris atau tidak beraturan
Pegangan melengkung, komponen bubutan, atau kerajinan tidak beraturan mungkin memerlukan dukungan khusus, gerakan rotasi, atau metode pemosisian lain yang spesifik untuk proyek. Jalur yang tepat bergantung pada seberapa banyak permukaan yang harus tetap fokus selama penandaan.
Periksa: rentang diameter/tinggi, lokasi penandaan, orientasi, pemosisian berulang, dan akses fixture.

CO₂ biasanya menjadi teknologi pertama yang dievaluasi untuk kayu
Kayu umumnya menyerap energi laser CO₂ cukup baik untuk penggelapan permukaan dan ukiran dangkal, yang menjadikan CO₂ sebagai arah pengujian pertama yang praktis untuk banyak pekerjaan penandaan kayu. Sampel tetap menentukan apakah jalur ini memenuhi kontras, detail, kedalaman, dan laju produksi yang disyaratkan pada spesies, konstruksi papan, dan finishing aktual.
Jangan memilih mesin hanya berdasarkan watt. Desain sumber, panjang gelombang aktual, penghantaran berkas, fokus, bidang penandaan, strategi pass, duty cycle, enclosure, dan ekstraksi semuanya memengaruhi jendela proses yang dapat digunakan. Konfigurasi yang menghasilkan sampel gelap secara lambat mungkin bukan konfigurasi yang paling memenuhi throughput produksi.
Gunakan target hasil untuk menentukan pengujian pertama, lalu gunakan pengujian tersebut untuk mempersempit pilihan mesin. Jika uji coba CO₂ tidak dapat memenuhi kriteria penerimaan tanpa penghangusan yang tidak dapat diterima, kerusakan lapisan, kehilangan detail, atau waktu siklus, kembalilah ke tinjauan material/proses sebelum berkomitmen pada konfigurasi mesin. Setelah jalur divalidasi, bandingkan yang tersedia konfigurasi mesin laser marking CO₂ terhadap bidang yang dipersyaratkan, kebutuhan penanganan dan keselamatan.
Ekstraksi, pengendalian kebakaran, dan pengamanan laser termasuk dalam tinjauan
Penangkapan asap memengaruhi visibilitas, kebersihan optik, bau, residu, dan lingkungan kerja. Desain ekstraksi dan konfigurasi keselamatan laser harus ditinjau bersama material, bentuk mesin, dan laju produksi—bukan ditambahkan setelah sampel terlihat dapat diterima.
Identifikasi apa yang sedang dipanaskan
Catat jenis kayu atau papan, perekat, pewarna, cat, sealant, laminasi, dan bahan pembersih. Pelapis yang tidak diketahui dan pengikat papan rekayasa tidak boleh diperlakukan sebagai kayu mentah biasa. Tinjau dokumentasi pemasok dan data keselamatan yang berlaku.
Tangkap asap sedekat mungkin dengan tanda
Aliran udara, posisi hood, dan filtrasi harus sesuai dengan ukuran area dan volume asap tanpa mengganggu proses. Penangkapan yang buruk dapat mengendapkan kembali residu dan membuat uji parameter tampak kurang konsisten daripada sebenarnya.
Sertakan pengendalian kebakaran dan kebersihan area kerja
Kayu mudah terbakar. Prosedur operasi harus mencakup pengamatan aktif, material yang membara, debu atau residu yang menumpuk, pemeliharaan ekstraksi, dan penanganan aman setelah laser berhenti. Desain keselamatan akhir bergantung pada penilaian risiko mesin dan tempat kerja secara menyeluruh.
Validasi pada beban kerja produksi
Sampel singkat mungkin tidak mewakili bau, pembebanan filter, atau residu selama batch panjang. Ulangi pengujian pada siklus kerja yang realistis dan sertakan pemeriksaan pembersihan serta filter dalam tinjauan.
Konfirmasi pengamanan laser dan fungsi penghentian
Radiasi pemrosesan CO₂ biasanya tidak terlihat. Konfirmasi klasifikasi laser dan emisi yang dapat diakses pada sistem yang sudah selesai, selubung atau area terlindung, interlock pintu, tombol berhenti darurat, sirkuit keselamatan, sarana pengamatan, postur perlengkapan, dan akses aman selama pemuatan dan pemeliharaan. Gambar produk bukan merupakan persetujuan keselamatan; kontrol dan alat pelindung diri harus mengikuti penilaian risiko yang sebenarnya dan persyaratan lokal yang berlaku.
Gunakan material produksi sebenarnya untuk mengonfirmasi hasilnya
Uji berguna yang paling cepat dimulai dengan material produksi dan target penerimaan yang terukur. Foto saja tidak dapat mengungkap formulasi papan, finishing, atau rentang alami yang harus ditoleransi oleh tanda. Uji tersebut harus menunjukkan apa yang dapat diterima, apa yang gagal, dan seberapa besar variasi material normal yang dapat ditoleransi oleh proses.
Identitas material
Spesies, solid/kayu lapis/MDF, pemasok, ketebalan, vinir, perekat, kondisi kelembapan, dan finishing.
Persyaratan penandaan
Gambar kerja atau kode, fitur terkecil, ukuran bidang, nada yang diinginkan, kedalaman, sentuhan, dan halo gosong yang diizinkan.
Set variasi
Sampel yang mencakup perubahan serat, mata kayu, area resin, dan batch normal—bukan hanya potongan yang paling mudah.
Konteks produksi
Ukuran komponen, kerataan, metode pemuatan, kuantitas, siklus target, pembersihan, ekstraksi, dan metode inspeksi.
Pemeriksaan penerimaan
Sepakati bagaimana kontras, lebar garis, kedalaman, residu, bau, keterbacaan, dan keterulangan akan dinilai.
Keluaran uji pertama
Catat identitas sampel, rute yang dievaluasi, jendela kerja relatif, cacat yang terlihat, hasil pembersihan, pengamatan siklus, dan catatan ekstraksi. Uji pertama bukanlah jaminan produksi.
Cara menetapkan konfigurasi akhir mesin untuk pekerjaan penandaan kayu
Sampel yang berhasil mempersempit jendela proses; ini tidak menyelesaikan pemilihan mesin. Penawaran akhir harus menghubungkan tanda yang diterima dengan ukuran bidang, penanganan komponen, ekstraksi, konfigurasi keselamatan, dan beban produksi yang realistis.
Arah laser dan proses
Gunakan sampel yang diterima untuk mengonfirmasi rute sumber dan jendela kerja. Jangan mengganti daya nominal yang lebih tinggi untuk hasil proses yang gagal.
Bidang penandaan dan optik
Tentukan grafik terbesar yang diperlukan bersama dengan fitur terkecil. Konfirmasi detail yang dapat digunakan dan konsistensi di seluruh bidang yang dimaksud, bukan hanya di tengah.
Struktur mesin dan jarak bebas komponen
Sesuaikan konsep stasiun kerja, ketinggian-Z, akses, dan selubung dengan dimensi bagian yang sebenarnya, metode pemuatan, dan alur kerja operator.
Perkakas penjepit dan pemosisian
Tentukan bagaimana setiap bagian diposisikan, ditopang, dan diulang. Bagian yang melengkung, bengkok, atau tidak beraturan mungkin memerlukan perkakas penjepit khusus atau gerakan, bukan asumsi meja datar.
Ekstraksi dan keselamatan
Tentukan ukuran penangkapan dan filtrasi asap untuk material sebenarnya dan siklus kerja, lalu konfirmasi pengamanan, interlock, penghentian darurat, dan akses pengoperasian sistem yang telah selesai berdasarkan penilaian risiko yang sebenarnya.
Persyaratan produksi dan data
Berikan ukuran batch, siklus target, kebutuhan data variabel, persyaratan inspeksi kode, dan penanganan hulu/hilir apa pun yang mengubah konfigurasi mesin.
Apa yang perlu dikirim sebelum meminta penawaran akhir
Kirimkan informasi yang cukup untuk mereproduksi pekerjaan sebenarnya, bukan hanya menyebutkan materialnya. Ini mengurangi risiko menawarkan mesin yang cocok dengan kata “kayu” tetapi tidak dengan komponen sebenarnya atau target penerimaan.
FAQ Penandaan Laser Kayu
Jawaban-jawaban ini menetapkan arah awal yang aman. Nada akhir, kedalaman, kecepatan, dan ekstraksi tetap bergantung pada papan dan finishing yang sebenarnya.
Kayu mana yang menghasilkan marka laser paling konsisten?
Material yang seragam, berbutir halus, dan stabil umumnya memberikan detail yang lebih merata, tetapi nama spesies saja tidak cukup. Pemasok, potongan, kepadatan, kelembapan, dan finishing dapat mengubah hasil, sehingga batch produksi harus diambil sampelnya.
Mengapa satu area menghasilkan marka yang lebih gelap daripada area lain?
Pita pertumbuhan, resin, mata kayu, kelembapan, dan persiapan permukaan dapat mengubah penyerapan dan aliran panas. Sebelum menaikkan daya, bandingkan zona terang dan gelap dan tentukan apakah variasi tersebut alami dan dapat diterima.
Dapatkah penandaan laser menghindari semua gosong?
Tidak, jika kontras yang diinginkan bergantung pada penggelapan termal. Pengaturan dapat membatasi halo dan gosong lepas, tetapi klaim efek termal nol tidak realistis untuk penggelapan atau pengukiran kayu yang umum.
Apakah kayu lapis ditandai dengan cara yang sama seperti kayu solid?
Tidak. Veneer permukaan, perekat, rongga, dan lapisan inti memperkenalkan variabel yang tidak dimiliki kayu solid. Uji konstruksi kayu lapis yang tepat dan hindari menyetujui kedalaman yang dapat mengekspos inti.
Apakah saya memilih mesin berdasarkan watt?
Tidak. Material, hasil yang diinginkan, ukuran bidang, fokus, desain sumber, kecepatan, jumlah lintasan, ekstraksi, dan siklus kerja semuanya penting. Watt adalah salah satu input konfigurasi, bukan metode pemilihan.
Apa yang harus diperiksa setelah penandaan?
Tinjau kontras yang terlihat, fitur terkecil, kedalaman, halo tepi, residu lepas, hasil pembersihan, bau, keterulangan, dan persyaratan keterbacaan kode apa pun. Gunakan kriteria yang sama pada variasi batch normal.
Referensi teknis
Administrasi Keselamatan dan Kesehatan Kerja Amerika Serikat — Debu Kayu: Ikhtisar mendukung perlunya mengendalikan partikel kayu di udara dan meninjau paparan di tempat kerja. OSHA — Bahaya Laser: Ikhtisar mendukung perlunya menangani bahaya berkas dan non-berkas. Tidak satu pun sumber tersebut menggantikan penilaian spesifik material terhadap asap laser, pelapis, pengikat, mesin yang telah selesai, atau persyaratan lokal.
Kirim kayu asli, finishing, dan target penerimaan
Zhuorui Laser dapat menggunakan masukan tersebut untuk menentukan arah pengujian pertama, membandingkan hasilnya dengan kriteria penerimaan Anda, lalu mempersempit bidang penandaan, fixture, ekstraksi, keselamatan, dan konfigurasi mesin untuk penawaran. Persetujuan produksi akhir tetap memerlukan mesin sebenarnya, material yang representatif, dan siklus kerja yang realistis.