
Guia de material plástico revestido
Marcação a Laser em Plástico Revestido
O plástico revestido é um sistema de superfície: uma tinta, uma tinta de impressão, um filme ou um verniz fica sobre um substrato termoplástico. O resultado útil normalmente é a remoção controlada do revestimento ou a mudança de contraste, enquanto o processo deve permanecer dentro de uma janela térmica e de fumos estreita.
O que mais importa: o revestimento e o substrato plástico devem ser avaliados como um único sistema de materiais. O objetivo prático é criar o contraste necessário ou uma alteração seletiva do revestimento sem fusão inaceitável, empenamento, levantamento de bordas, resíduos ou problemas de controle de fumos.
Espinha de decisão de material
01 · Resposta direta
Plástico revestido pode ser marcado a laser?
Sim, muitas peças de plástico revestido podem ser marcadas a laser, mas o resultado depende tanto do revestimento quanto do plástico por baixo. O laser pode remover ou modificar seletivamente o revestimento, expor um substrato contrastante ou criar uma alteração legível na superfície. A janela de processo utilizável é limitada pela adesão do revestimento, pigmento e cura, sensibilidade térmica do substrato, geometria da peça, comportamento dos fumos e qualidade de borda exigida.
Bons candidatos
Peças acabadas em que o revestimento e o substrato criam uma janela de contraste controlável e o plástico consegue tolerar a energia local necessária sem deformação inaceitável.
Requer teste em amostra
Revestimentos desconhecidos, cores mistas, paredes finas, requisitos cosméticos rigorosos, códigos pequenos legíveis por máquina ou qualquer peça em que a formulação do revestimento e o grau do plástico não estejam totalmente documentados.
Não selecione apenas pelo nome do material
“ABS”, “PC” ou “plástico pintado” não são informações suficientes para uma escolha final de laser. O sistema de revestimento final, o alvo da marcação, a geometria e o método de aceitação determinam se o processo está pronto para produção.
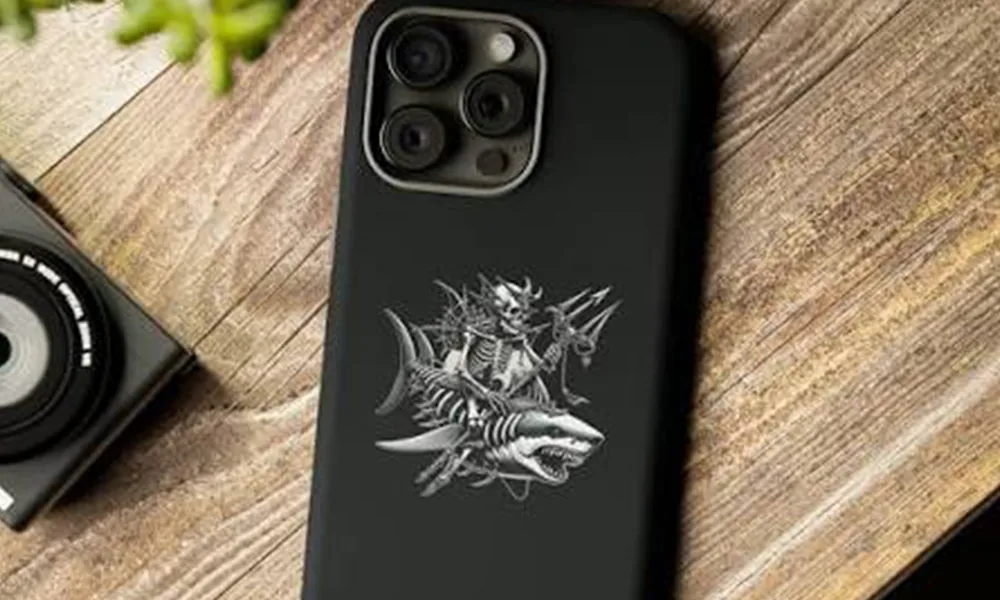
Exemplo de superfície revestida
O revestimento pode ser a camada de marcação
Uma carcaça revestida pode produzir uma marca visual forte quando o laser altera ou remove seletivamente a camada superior sem danos inaceitáveis ao plástico abaixo. A questão-chave não é se a peça é simplesmente “plástico”, mas como o revestimento e o substrato respondem como um único sistema de superfície.
02 · Fatores do material
O que determina os resultados da marcação a laser em plástico revestido?
Uma carcaça pintada de preto, uma tampa de ABS com tinta branca e um painel de policarbonato laqueado podem todos parecer “plástico revestido”, mas podem responder de maneira diferente. A camada superior, a resina, o estado de cura e a revelação desejada determinam a janela de processo utilizável.
Entradas que alteram o resultado
- Revestimento: pintura, tinta, laca, filme ou camada impressa; cor, carga de pigmento e adesão.
- Substrato: ABS, PC, PP, PA, POM ou um grau com carga/modificado; espessura de parede e geometria local.
- Alvo: remoção de revestimento, uma mudança de cor, um código legível, um logotipo ou um efeito tátil controlado.
- Limite térmico: empenamento, alteração de brilho, esbranquiçamento, borbulhamento, fluxo de fusão ou marcas de tensão devem permanecer dentro dos critérios de aceitação.
Por que uma única receita não serve para todo plástico revestido
Uma configuração que expõe de forma limpa um substrato claro sob um revestimento pode queimar, borrar ou deixar uma marca de baixo contraste em outro. A formulação da resina, as cargas, a cor do substrato, a química do revestimento, a espessura do revestimento, o estado de cura e a adesão podem alterar a absorção e a resposta ao calor.
Regra prática: use a descrição do material para escolher uma direção de teste e, em seguida, confirme o contraste, a qualidade da borda, a deformação, o resíduo e o desempenho do código na peça acabada antes de fixar a configuração da máquina.
03 · Aplicações
Onde são usadas peças plásticas revestidas e por que são marcadas?
O plástico revestido é comum sempre que uma peça moldada precisa de uma aparência acabada, além de identificação durável, símbolos ou informações variáveis. A tarefa de marcação geralmente está ligada à identificação do produto, operação, montagem, serviço ou rastreabilidade.
Carcaças de eletrônicos
Painéis de controle, adaptadores, tampas de instrumentos e invólucros elétricos podem precisar de informações de modelo, identificação de porta, símbolos, números de série ou códigos compactos sem adicionar uma etiqueta separada.
Plásticos automotivos e para veículos elétricos
Interruptores, carcaças de conectores, controles e peças internas revestidas podem exigir identificação de peça, símbolos funcionais, códigos de produção ou marcas de rastreabilidade que permaneçam alinhadas com a superfície acabada.
Eletrodomésticos e produtos de consumo
Botões, molduras, carcaças e peças de interface podem usar marcação a laser para logotipos, legendas, informações de modelo e símbolos de operação quando uma aparência limpa e repetível for importante.
Equipamentos industriais e técnicos
Carcaças de controladores, painéis de instrumentos e interfaces de máquinas podem precisar de legendas duráveis, informações de série, símbolos de aviso ou identificadores de serviço em uma superfície plástica revestida.
04 · Conteúdo da marcação
O que geralmente é marcado em peças plásticas revestidas?
O conteúdo da marca afeta o tamanho do elemento, o requisito de contraste, o método de inspeção e a janela de laser que deve ser desenvolvida. Um logotipo decorativo e um pequeno código legível por máquina não têm os mesmos critérios de aceitação.
Identificação
- Nomes de produtos e números de modelo
- Números de peça e identificadores de revisão
- Números de série, códigos de lote e códigos de data
Gráficos funcionais
- Logotipos e gráficos de marca
- Legendas de botões e símbolos de interface
- Símbolos de operação ou advertência, quando aplicável
Dados de rastreabilidade
- Códigos QR e códigos Data Matrix
- Dados de produção alfanuméricos compactos
- Identificadores variáveis vinculados a registros a jusante
Exemplo de rastreabilidade
Códigos pequenos elevam o rigor de aceitação
IDs alfanuméricos e símbolos legíveis por máquina exigem mais do que contraste visível. O tamanho do elemento, a definição das bordas, a textura da superfície, a iluminação e a posição da peça afetam a legibilidade, portanto, a peça de produção revestida real deve ser testada com o formato de código real.

05 · Resultados-alvo
Qual resultado de marcação você deve buscar?
O efeito físico do laser e o resultado de aceitação da produção estão relacionados, mas não são a mesma coisa. Primeiro defina o que deve acontecer com o revestimento e o substrato, depois defina como a marca acabada será aceita.
Exposição controlada
Remova revestimento suficiente para revelar o substrato desejado sem penetrar no plástico ou levantar a borda ao redor.
Verifique: contraste, largura de linha, resíduo de borda e deformação local.
Contraste com baixo calor
Para peças sensíveis ao calor ou de parede fina, priorize uma mudança visual legível, limitando descoloração, empenamento e alteração de brilho.
Verifique: mudança dimensional e aparência sob a iluminação acordada.
Codificação repetível
Para números de série, códigos QR ou identificadores de lote, avalie a marca com o conteúdo real, a geometria, o dispositivo de fixação e a configuração de inspeção.
Verificação do leitor: confirme a decodificabilidade sob a iluminação e a posição da peça pretendidas. Verificação do verificador: quando uma classificação formal for exigida, use o método de verificação acordado e controle o tamanho do módulo, a zona de silêncio, a iluminação, o foco e a condição da superfície.
06 · Geometria da peça
Como o formato, a espessura e o tamanho da peça alteram o processo?
O mesmo sistema de revestimento pode se comportar de maneira diferente em uma placa plana, uma parede moldada fina, uma tampa curva ou uma área de marcação rebaixada. A geometria altera o foco, o fluxo de calor, a estabilidade do dispositivo de fixação, o tamanho do campo e a extração de fumos ao redor da marca.
Paredes finas
Seções finas têm menos massa térmica e podem empenar, amolecer ou apresentar alteração de brilho mais cedo. Menor entrada de calor local, menor tempo de permanência e melhor suporte do dispositivo de fixação podem se tornar mais importantes.
Superfícies curvas
Alterações na altura da superfície podem afastar o revestimento do foco ideal, alterando o tamanho do ponto, a largura da linha e a consistência da remoção. Curvatura leve pode ser gerenciável; variação de altura maior pode exigir ópticas diferentes, posicionamento ou revisão de foco dinâmico.
Áreas rebaixadas ou obstruídas
Nervuras, paredes, bosses e conectores próximos podem restringir o caminho óptico, o acesso do dispositivo de fixação ou o fluxo de ar de extração. Uma marca que funciona em um cupom exposto pode falhar quando é transferida para a geometria moldada final.
Peças grandes ou com múltiplas alturas
Um campo maior altera a óptica e pode fazer uma troca entre área de marcação, tamanho do ponto e resolução de detalhes. Múltiplas alturas podem exigir ajuste no eixo Z, fixação dedicada, múltiplas posições ou uma revisão de marcação 3D.
07 · Triagem de rota a laser
Qual Rota de Laser Deve Ser Testada Primeiro?
Fibra, UV e CO₂ podem ser relevantes no trabalho com plásticos, mas a rota correta depende da absorção, da química do revestimento, da sensibilidade do substrato, do tamanho da marca e da geometria de produção. A tabela é um guia de triagem, não uma promessa de desempenho final.
| Rota a avaliar | Por que pode ser adequado | Riscos típicos a testar | Quando encaminhar para uma revisão de máquina |
|---|---|---|---|
| Marcação UV | Frequentemente vale a pena triar para detalhes finos, plásticos sensíveis ou remoção de revestimento quando uma pegada térmica menor é necessária. | Química do revestimento, resposta da resina, resíduo nas bordas, potência da fonte e requisitos de resfriamento. | Texto fino, códigos pequenos, paredes finas, cores mistas ou uma margem térmica estreita. |
| Fibra / MOPA | Pode ser adequado para plásticos selecionados pigmentados ou com aditivos e algumas superfícies revestidas quando a janela de absorção for favorável. | Baixo contraste, carbonização, fusão ou alteração de brilho, descolamento do revestimento e descoloração do substrato. | Plataforma de fibra existente, campos maiores, marcação serial ou necessidade de comparar o controle de pulso. |
| CO₂ | Pode ser relevante para alguns revestimentos orgânicos, filmes e superfícies plásticas quando o revestimento e o substrato absorvem de forma útil. | Entrada de calor ampla, fusão, fumaça, arredondamento de bordas e remoção inconsistente ao longo da espessura. | Gráficos de grande área, sistemas de filme/verniz ou uma pilha de materiais confirmada como compatível com CO₂. |
08 · Modos de falha
Quais São os Riscos e Modos de Falha Comuns?
Quando uma marcação em plástico revestido falha, aumentar a potência raramente é o primeiro passo de diagnóstico. Separe a resposta do revestimento, a carga térmica, o posicionamento e o comportamento da fumaça antes de alterar a configuração da máquina.
Exposição fraca ou irregular
Verifique a espessura do revestimento, o pigmento, o foco, a sobreposição de varredura e a altura da superfície antes de aumentar a energia.
Deformação térmica
Revise o comportamento do pulso, o tempo de permanência (dwell), a densidade de hachura, a espessura de parede e o contato com o dispositivo de fixação. Uma marca legível não é aceitável se a peça se mover.
Resíduo ou redeposição
Inspecione a degradação do revestimento, a posição de extração, o fluxo de ar e a limpeza pós-marcação. Resíduos podem alterar tanto a aparência quanto a verificação do código.
Levantamento de borda ou carbonização
Verifique a adesão, o espalhamento de calor e a estratégia de varredura. Uma borda mais nítida pode exigir uma fonte diferente ou uma janela de parâmetros diferente, não apenas mais potência.
Leia o defeito como evidência
Para uma análise de amostra real, registre o fornecedor do revestimento ou a formulação, se conhecidos, o grau do plástico, a cor, a espessura de parede, a marca alvo, a etapa de limpeza, o dispositivo de fixação e a iluminação de inspeção. Esses detalhes tornam útil a comparação de parâmetros; uma única foto que “parece boa” não basta.
- Fotografe o centro e a borda da marca na mesma escala.
- Registre se o substrato está exposto, descolorido, derretido ou ainda coberto.
- Verifique fumos, resíduo e odor em relação ao caminho planejado de extração e filtração.
- Repita em cores, lotes e localizações de peças representativas quando a variação de produção for relevante.
09 · Validação de amostra
Como uma amostra de plástico revestido deve ser testada e avaliada?
Um teste em plástico revestido deve fazer mais do que provar que uma marca visível é possível. A amostra deve representar o revestimento acabado, o substrato, a geometria e o método de inspeção para que o teste possa identificar uma janela de processo utilizável e traduzir esse resultado em uma configuração de máquina defensável.
Registro de material
Resina ou grau, formulação de revestimento/tinta/verniz e adesivo, se houver, cor, espessura, estado de cura, variação de lote e informações de SDS disponíveis.
Definição da marca
Logotipo, texto, código, largura de linha, caractere mínimo, localização, meta de contraste e qualquer requisito de profundidade ou tátil.
Plano de aceitação
Critérios visuais e dimensionais, verificação por leitor ou método formal de verificação, teste de limpeza/manuseio, meta de ciclos e definição de rejeição.
O que um relatório de amostra útil deve mostrar?
Um relatório útil deve conectar o resultado visível à decisão da máquina. Ele não precisa divulgar cada parâmetro proprietário, mas deve mostrar evidências suficientes para explicar por que uma rota é preferida em vez de outra.
Resultado da superfície
Se o revestimento foi removido, modificado ou ainda está presente; condição do substrato; levantamento de borda; resíduo; descoloração; alteração de brilho e deformação local.
Resultado de legibilidade
Tamanho mínimo útil de caractere ou elemento, contraste visual sob iluminação acordada, e resultado de leitura de código ou verificação formal quando aplicável.
Resultado de repetibilidade
Se o resultado permanece estável em marcações repetidas, cores representativas, diferentes localizações na peça e lotes relevantes de revestimento ou produção.
Implicação para a máquina
Rota de laser preferida, tamanho de campo e tolerância de foco exigidos, necessidades de fixação ou visão, implicações de exaustão e se é apropriada uma revisão de máquina padrão ou baseada em projeto.
10 · Configuração da máquina
Como é escolhida a configuração final da máquina?
Depois que a marca e o material forem definidos, a discussão sobre o equipamento pode ser específica, sem presumir que uma única máquina padrão atende a todas as superfícies plásticas revestidas.
Fonte e pulso
Compare rotas UV, fibra/MOPA ou CO₂ em relação à absorção, à sensibilidade térmica e à marca-alvo.
Óptica e foco
Ajuste o tamanho de campo, a distância de trabalho e a tolerância de foco à área de marcação e à altura da peça.
Dispositivo de fixação e visão
Revise ninhos de fixação, orientação, variação entre peças e se o posicionamento por visão ou um eixo rotativo se justifica.
Exaustão e segurança
Defina o local de captura, a filtragem, o enclausuramento, os intertravamentos e o acesso do operador para a configuração final.
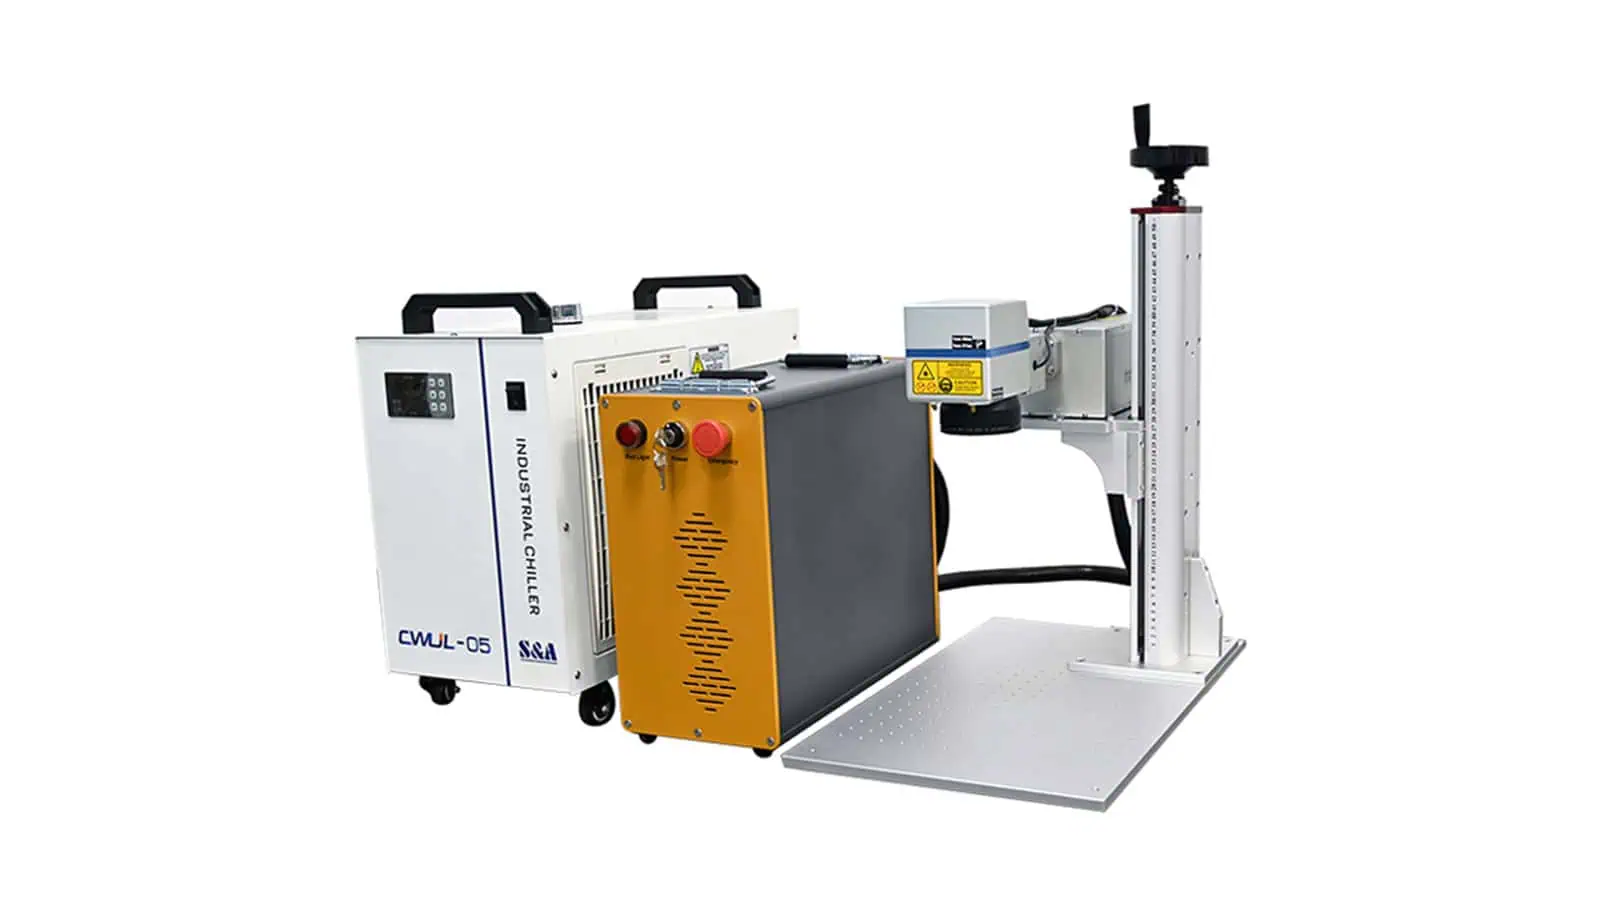
Direcionamento da máquina após os testes
Não trave a máquina antes que a janela de amostra seja comprovada
O resultado do teste deve determinar o tipo de fonte, a óptica, o resfriamento, a tolerância de foco, o suporte de fixação e os requisitos de exaustão. Uma plataforma UV pode ser uma forte candidata para trabalhos finos ou em plásticos revestidos sensíveis ao calor, mas não deve ser tratada como o padrão universal.
O que deve ser confirmado antes da cotação?
Dados de entrada de peça e marcação
- Grau do plástico, tipo de revestimento, cor e amostra final
- Dimensões da peça, tamanho da área de marcação e geometria da superfície
- Arte-final, texto, tipo de código, tamanho mínimo de detalhe e efeito desejado
- Critérios de aceitação para aparência, dimensões, legibilidade ou durabilidade
Entradas de produção
- Carregamento manual, conceito de dispositivo de fixação ou contexto de automação
- Volume de produção e meta de ciclo desejada
- Variação de peças, número de SKUs e requisitos de troca de produto
- Requisitos de visão, rotação, enclausuramento, exaustão e integração
11 · Perguntas práticas
FAQ sobre marcação a laser em plásticos revestidos
Todos os plásticos pintados ou revestidos podem ser marcados a laser?
Não. A viabilidade depende da química do revestimento, do grau do plástico, da cor, dos aditivos, da espessura, da geometria e do efeito desejado. Um teste em amostra com superfície acabada é a forma confiável de fazer a triagem do processo.
O UV é sempre a melhor escolha para plástico revestido?
Não. O UV pode valer a pena ser avaliado para trabalhos finos ou sensíveis ao calor, mas fibra/MOPA ou CO₂ podem se adequar a outras combinações de revestimento e substrato. Compare a janela de processo e o resultado de aceitação, não apenas o rótulo da fonte.
Como faço para evitar derreter ou empenar o plástico?
Controle a carga térmica por meio do comportamento de pulso, da velocidade de varredura, da sobreposição, do foco, da estratégia de hachura, do tempo de permanência e do suporte de fixação. Valide dimensões e aparência, não apenas o contraste visual.
Por que a extração de fumos faz parte da decisão sobre o material?
Revestimentos, tintas, adesivos e plásticos podem criar fumaça, vapores e resíduos específicos da formulação. Revise primeiro a FDS disponível. Formulações desconhecidas, PVC e outros materiais que contêm halogênios precisam de avaliação de EHS ou de segurança a laser antes do teste; essa avaliação deve determinar a captação, a filtragem e o manuseio de resíduos para a instalação pretendida.
Devo enviar uma peça de plástico ou um corpo de prova plano?
Envie a peça acabada quando a geometria, a espessura da parede, o dispositivo de fixação ou a posição de marcação afetarem o resultado. Um corpo de prova plano pode apoiar a triagem inicial, mas não pode substituir uma amostra de produção representativa.
Próximo passo
Comece com uma revisão de amostra de plástico revestido
Compartilhe a superfície acabada, a marca-alvo e os critérios de aceitação. A Zhuorui Laser pode então analisar a direção do laser, a configuração da máquina e quaisquer requisitos de dispositivo de fixação, visão ou extração que precisem de confirmação técnica.