
Identificação de Peças · Números de Série · Validação de Durabilidade
Marcação a Laser de Componentes Aeroespaciais
Planeje a marcação de componentes aeroespaciais definindo a peça, a finalidade da marca, o material e a condição da superfície, o resultado desejado, a zona de marcação controlada, o método de manuseio, a rota do laser no primeiro teste e os critérios de aceitação antes de selecionar a configuração final da máquina.
Definição da Aplicação
O que deve ser definido antes de marcar um componente aeroespacial?
Antes do teste em amostras, colete três grupos de entradas para que a peça de trabalho, a tarefa de marcação e as condições de aceitação sejam inequívocas. Essas entradas formam o pacote de teste; a seção posterior de variáveis de resultado explica como as condições da peça de trabalho alteram o processo de marcação.
Pacote de Peça e Desenho
- Componente real, liga ou polímero exato, tratamento térmico e superfície acabada
- Número da peça, status de revisão e desenho controlador ou especificação de marcação
- Zona de marcação aprovada, datum, áreas protegidas e etapa de pré ou pós-montagem
Pacote de Dados de Marcação
- Número da peça exigido, serial, lote, texto ou conteúdo legível por máquina
- Arte, tamanho de caractere ou de código, orientação e regras de localização
- Fonte de dados variáveis, regras de sequência e requisito de controle de duplicidade
Pacote de Produção e Aceitação
- Método de carregamento e meta exigida de takt ou tempo de ciclo
- Método de inspeção, scanner ou verificador quando aplicável
- Exposição à durabilidade, efeitos proibidos e fluxo de aprovação do cliente
Escopo do Componente
Quais componentes aeroespaciais normalmente precisam de identificação?
Suportes, Carcaças e Conexões Estruturais
Componentes de célula e estruturais usinados ou formados podem exigir números de peça, números de série, status de inspeção ou dados do fornecedor dentro de uma zona de marcação rigorosamente controlada.
- Confirmar datum e superfície útil
- Proteger áreas de vedação, de rolamentos e sensíveis à fadiga
- Validar a condição da superfície acabada
Fixadores Aeroespaciais, Conexões Hidráulicas e Ferragens Pequenas
Fixadores, conexões hidráulicas ou pneumáticas e outras ferragens aeroespaciais pequenas podem limitar a altura dos caracteres, o tamanho do código, o acesso ao dispositivo de fixação e o ângulo do scanner. A apresentação da peça pode se tornar tão importante quanto o próprio processo a laser.
- Definir orientação e repetibilidade
- Separar superfícies planas, curvas e irregulares
- Ajustar o conteúdo legível dentro da área disponível
Componentes de Atuador, Instrumento e Sistema de Controle
A identificação na etapa de montagem pode incluir carcaças de atuadores, carcaças de instrumentos, tampas, conectores selecionados ou peças substituíveis do sistema de controle nos casos em que a rastreabilidade deve permanecer vinculada ao registro correto.
- Confirmar a marcação de pré-montagem ou pós-montagem
- Proteger eletrônicos adjacentes e superfícies sensíveis
- Definir o tratamento de retrabalho e rejeição
Por Que Marcar
Por que componentes aeroespaciais são marcados?
Configuração e Identificação de Peças
Números de peça, revisões e identificadores aprovados ajudam a distinguir a configuração correta do componente durante fabricação, inspeção, montagem e serviço.
Rastreabilidade em Nível de Unidade
Números de série podem vincular um componente individual ao registro de fabricação, inspeção, manutenção ou ciclo de vida pretendido quando o sistema de dados de produção for projetado para preservar essa associação.
Rastreabilidade de Lote e Fornecedor
Informações de lote, batelada ou fornecedor podem dar suporte à rastreabilidade do histórico de fabricação e da cadeia de suprimentos quando esses campos forem exigidos pelo sistema de documentação do cliente.
Inspeção, Manutenção e Consulta Automatizada
Texto legível por humanos e códigos legíveis por máquinas podem dar suporte à inspeção, manutenção, reparo e revisão geral (MRO), e à consulta automatizada de registros, mas a marcação ainda precisa permanecer legível sob as condições definidas de visualização e exposição.
Conteúdo da marcação
O que é marcado em componentes aeroespaciais?
| Conteúdo da marcação | Finalidade de produção | Entrada para definir | Evidência de aceitação |
|---|---|---|---|
| Número da peça e revisão | Identificação de configuração | Caracteres aprovados, formato, localização e regra de revisão | Valor, posição e legibilidade corretos |
| Número de série | Rastreabilidade no nível da unidade | Fonte de dados, sequência, controle de duplicatas e associação de registros | Identificador único correto vinculado ao registro da peça pretendida |
| Código de lote, lote de produção ou fornecedor | Rastreabilidade de fabricação e da cadeia de suprimentos | Comprimento do campo, sistema de origem e requisito de retenção | Conteúdo legível e associação documentada |
| Texto legível por humanos | Identificação de inspeção, manutenção e serviço | Tamanho mínimo do caractere, idioma e condição de visualização | Legibilidade sob a condição de inspeção definida |
| Código legível por máquina | Consulta automatizada e registros do ciclo de vida | Tipo de código, payload, tamanho, zona de silêncio, scanner e regra de qualidade | Verificação antes e depois da exposição exigida |
Variáveis de Resultado
O que determina o resultado da marcação a laser?
Material base
Definir: a liga exata, o polímero ou outro substrato. Por que isso importa: o substrato altera a absorção, a resposta térmica, o comportamento de ablação e qual mecanismo de marcação pode produzir o resultado necessário.
Tratamento Térmico e Condição da Superfície
Definir: têmpera, estado encruado, galvanoplastia, anodização, revestimento, pintura ou acabamento. Por que isso importa: essas condições podem restringir a janela de processo utilizável – a faixa de configurações que consegue atingir o alvo sem ultrapassar limites de superfície, profundidade ou durabilidade – e podem mudar se o laser modifica, remove ou expõe uma camada.
Efeito de Marcação Requerido
Definir: contraste superficial, modificação de revestimento, gravação leve, gravação mais profunda ou outro efeito permitido. Por que isso importa: esses resultados dependem de diferentes formas de entrega de energia e não podem ser tratados como uma receita universal.
Tamanho da Marca e Densidade de Conteúdo
Definir: altura do caractere, tamanho do código, carga útil e área de marcação disponível. Por que isso importa: textos pequenos e códigos densos alteram o tamanho de ponto necessário, o campo óptico e o método de verificação.
Geometria e Condição de Foco
Definir: planicidade, curvatura, variação de altura, proximidade das bordas e acesso. Por que isso importa: a geometria altera o foco, o ângulo do scanner e a repetibilidade de posicionamento, e pode exigir um dispositivo dedicado ou um método de gerenciamento de foco.
Alteração de Superfície Permitida
Definir: profundidade permitida, efeito térmico, oxidação, remoção de revestimento e zonas protegidas. Por que isso importa: uma marca visualmente forte ainda pode falhar se exceder os limites de engenharia do componente.
Durabilidade e Método de Inspeção
Definir: exposição necessária, condição de visualização, scanner ou verificador e critérios de aprovação. Por que isso importa: o processo deve permanecer aceitável após a sequência real de inspeção e exposição, não apenas imediatamente após a marcação.
Quantidade de Produção e Takt
Definir: peças por turno, tempo de carregamento, tempo de marcação e tempo de verificação. Por que isso importa: o sistema final deve reproduzir a marca aceita enquanto atende ao ciclo de produção exigido.
Resultado Desejado
O que uma marca aceitável de componente aeroespacial deve alcançar?
Um resultado aceitável é definido pelos requisitos do projeto, e não apenas pela escuridão. O plano de amostragem deve converter o desenho, a especificação e a necessidade de produção em verificações de aceitação observáveis ou mensuráveis.
- Peça, número de série, revisão, lote ou dados legíveis por máquina corretos
- Texto legível por humanos sob a condição de inspeção definida
- Desempenho de código legível por máquina com o scanner ou verificador nomeado, quando exigido
- Marca localizada dentro da zona de marcação aprovada
- Profundidade da superfície, efeito térmico e alteração de revestimento dentro dos limites permitidos
- Legibilidade exigida após o manuseio, a limpeza, a abrasão ou a exposição ambiental definidos
- Aparência e posição repetíveis em peças de produção representativas
- Associação correta entre os dados marcados e o registro de produção pretendido
Geometria e Manuseio
Como o formato da peça e o carregamento afetam o processo de marcação?
Controles de Geometria, Foco e Acesso
Cupons planos podem confirmar uma resposta básica do material, mas não provam que o mesmo processo permanecerá estável no componente real.
- Variação de curvatura e altura pode afastar a superfície da condição de foco pretendida.
- Bordas, roscas, faces de vedação e zonas restritas podem limitar a janela de marcação utilizável.
- Peças pequenas podem exigir ninhos dedicados, manuseio rotativo ou escolhas mais restritas de campo óptico.
Controles de Carregamento: Posição e Repetibilidade
O método de produção deve apresentar a mesma zona de marcação de forma suficientemente consistente para o processo aprovado e o método de inspeção.
- Defina o datum, a orientação e os pontos de contato do dispositivo de fixação.
- Separe o carregamento manual de peça única da apresentação em bandeja, ninho, rotativa ou automatizada.
- Confirme se a peça é marcada antes da montagem ou depois da montagem.
- Inclua o manuseio de descarga, verificação, rejeição e retrabalho no plano de ciclo.
Rota de Laser do Primeiro Teste
Qual Rota de Laser Deve Ser Testada Primeiro?
| Condição da peça de trabalho | Primeira pergunta | Rota inicial de avaliação | O que a amostra deve comprovar |
|---|---|---|---|
| Componente metálico bruto ou tratado | Que contraste, profundidade e efeito de superfície são permitidos? | Para muitos metais aeroespaciais, comece avaliando um 1064 nm adequado marcação a laser de fibra janela de processo na liga e no acabamento exatos. | Contraste, qualidade de borda, profundidade permitida ou alteração de superfície, efeito térmico, durabilidade e tempo de ciclo |
| Metal que exige controle de pulso mais rigoroso | A janela aceitável exige mais controle sobre a duração do pulso e a energia entregue? | Compare uma configuração de fibra MOPA dentro da rota de fibra quando o objetivo da amostra se beneficia de uma faixa mais ampla de controle de pulso. | Se o controle de pulso adicional melhora o resultado aceito sem criar um novo problema de superfície ou de produtividade |
| Superfície anodizada, metalizada, pintada ou revestida | A marca deve preservar, modificar ou remover a camada superficial? | Defina primeiro a interação de camada pretendida e, em seguida, teste janelas de processo de fibra controladas em peças acabadas representativas. | Comportamento da camada, proteção da superfície subjacente, legibilidade e durabilidade após a exposição necessária |
| Inserto de polímero ou termossensível | Que resina, corante, pacote de aditivos e limite térmico se aplicam? | Avalie a rota UV ou outra rota de menor impacto térmico somente depois que o material exato e o efeito de marcação exigido forem identificados. | Contraste, deformação, fissuração, resíduo, aderência ou compatibilidade de montagem, conforme aplicável |
Modos de Falha
Onde a marcação a laser de componentes aeroespaciais pode falhar?
| Falha observada | Causa possível | O que verificar a seguir |
|---|---|---|
| A marca é legível no início, mas se degrada após a exposição | Contraste apenas superficial, janela de processo inadequada ou resposta de revestimento incompatível | Repita a sequência de exposição definida e compare a legibilidade, a condição da superfície e as configurações de processo antes e depois da exposição. |
| Profundidade ou alteração superficial excede o limite permitido | Ablação excessiva, energia de pulso, sobreposição ou mecanismo de marcação inadequado | Confirme o efeito permitido, inspecione a superfície marcada e reduza ou altere a rota do processo em vez de otimizar apenas a escuridão. |
| As bordas estão ásperas, derretidas ou afetadas termicamente | Densidade de energia local excessiva (fluência), erro de foco, estratégia de varredura lenta ou sobreposição excessiva | Verifique o foco, a entrega de pulsos, a velocidade de varredura, o espaçamento de hachura e a condição real do material. |
| O revestimento é removido quando deveria ser preservado | O mecanismo de marcação escolhido entra em conflito com o comportamento de camada exigido | Esclareça preservar vs. modificar vs. remover e, em seguida, reconstrua a matriz de amostras com base nesse objetivo. |
| O Data Matrix ou outro código é lido de forma inconsistente | Baixo contraste, ofuscamento, curvatura, células pequenas, foco ruim ou variação de posição | Teste o scanner/verificador indicado sob a iluminação e a geometria de produção pretendidas, não apenas em uma amostra plana. |
| A posição da marca se desloca entre as peças | O datum, o dispositivo de fixação, o carregamento ou a orientação não são repetíveis | Meça primeiro a repetibilidade de apresentação; use correção mecânica antes de adicionar visão, a menos que a variação das peças exija isso. |
| Número de série errado ou identificador duplicado é marcado | Falha na fonte de dados, no sequenciamento ou no controle de software | Verifique a fonte de serialização, a prevenção de duplicatas, a seleção de trabalho, a verificação e a associação de registros. |
| A marca parece aceitável, mas a engenharia a rejeita | Localização, profundidade, efeito térmico ou alteração superficial viola o requisito controlador | Compare a amostra com o desenho, a especificação de processo e os critérios de aceitação definidos, em vez de apenas com a aparência visual. |
Fluxo de Trabalho de Produção
Como o processo de marcação deve ser controlado na produção?
1. Carregue e identifique a peça
Apresente o componente correto em relação ao datum ou ninho definido, confirme a orientação e proteja as superfícies restritas.
2. Recupere os dados corretos
Carregue a receita pretendida e o conteúdo de marcação, incluindo dados seriais ou variáveis, com controles para seleção de trabalho e prevenção de duplicatas.
3. Marque e verifique
Execute a sequência de marcação controlada e, em seguida, verifique a posição, a legibilidade, a qualidade do código ou outros pontos de aceitação definidos antes que a peça seja liberada.
4. Registro e Destinação
Armazene o resultado exigido ou registro de rastreabilidade, separe as peças reprovadas e defina o tratamento de retrabalho ou rejeição antes da liberação da produção.
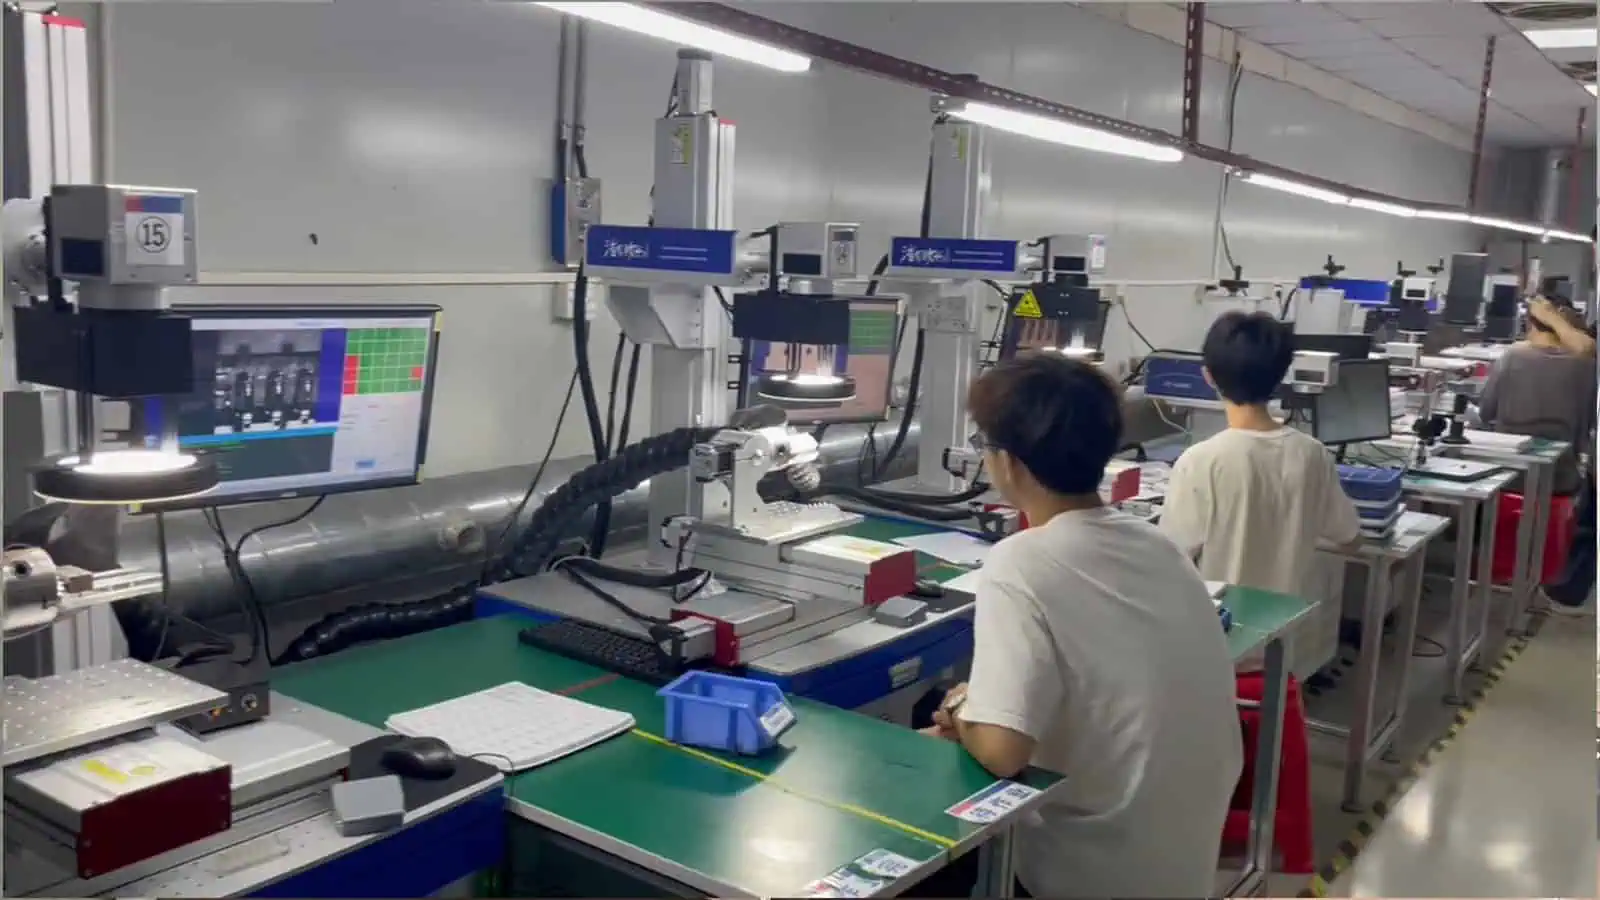
Aceitação de amostra
Como Componentes Aeroespaciais Representativos Devem Ser Validados?
- Use peças representativas. Teste a liga real, o tratamento, o acabamento, a geometria e a zona de marcação de produção em vez de confiar apenas em corpos de prova planos.
- Use conteúdo de marcação real. Inclua arte aprovada, tamanhos de caracteres, exemplos de números de série e cargas úteis legíveis por máquina que representem a tarefa de produção.
- Construa uma matriz de processo controlada. Altere deliberadamente as variáveis do laser, mantendo rastreáveis a condição da peça, a configuração óptica e o método de inspeção.
- Inspecione o resultado imediato. Verifique conteúdo, posição, legibilidade, qualidade do código quando exigido, e qualquer efeito de superfície ou profundidade proibido.
- Execute a exposição exigida e a reinspeção. Aplique os processos especificados de limpeza, manuseio, abrasão ou exposição ambiental e repita as verificações de aceitação.
- Confirme a repetibilidade e registre a janela de processo aceita. Repita em peças representativas e documente a faixa de configurações que atende repetidamente aos critérios de aceitação definidos, juntamente com o dispositivo de fixação e o método de inspeção. Encaminhe esse resultado pelo processo de aprovação de engenharia ou qualidade do cliente.
Configuração Final da Máquina
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina final deve ser configurada a partir da janela de processo aceita e do método real de produção. A fonte laser é apenas uma parte dessa decisão.
| O que o teste ou a revisão de produção mostra | O que isso determina no sistema final |
|---|---|
| Janela de processo aceita e efeito de marcação exigido | Rota da fonte de laser, capacidade de controle de pulso e faixa de potência utilizável |
| Tamanho necessário de caractere ou Data Matrix | Meta de tamanho de spot, scanner e seleção óptica |
| Campo de marcação necessário | Escolha de lente / tamanho de campo e restrições de distância de trabalho |
| Variação de curvatura ou altura | Estratégia de fixação, método de gerenciamento de foco e se é necessário avaliar o foco dinâmico ou outra abordagem com capacidade 3D |
| Variação de orientação e posição da peça | Fixação mecânica primeiro; posicionamento por visão quando a variação restante não puder ser controlada mecanicamente |
| Componentes redondos, rotacionais ou muito pequenos | Eixo rotativo, ninho dedicado ou dispositivo de fixação específico para a peça |
| Produção serializada ou com dados variáveis | Software de controle, fonte de dados, gerenciamento de trabalhos e escopo de rastreabilidade/integração de dados |
| Aceitação de código legível por máquina | Scanner, verificador ou método de verificação por visão e fluxo de trabalho de aprovado/reprovado |
| Takt time exigido e método de carregamento | Nível de manuseio manual, semiautomático ou automatizado, além de sequenciamento de ciclos |
| Requisitos de fumos, partículas e segurança do operador | Arquitetura de invólucro, exaustão e célula de produção |


Revisão de Engenharia
Prepare um Teste de Amostra de Marcação de Componente Aeroespacial
Compartilhe o componente real, o material e a condição da superfície, a zona de marcação, o conteúdo exigido, os efeitos proibidos, o método de inspeção, o requisito de durabilidade e as premissas de produção para que a rota do primeiro teste e a configuração final da máquina possam ser avaliadas em conjunto.