
Teileidentifikation · Seriennummern · Dauerhaftigkeitsvalidierung
Laserbeschriftung von Luft- und Raumfahrtkomponenten
Planen Sie die Kennzeichnung von Luft- und Raumfahrtkomponenten, indem Sie das Teil, den Kennzeichnungszweck, Material- und Oberflächenzustand, das Zielergebnis, die kontrollierte Kennzeichnungszone, die Handhabungsmethode, die Laserroute für den ersten Test und die Abnahmekriterien definieren, bevor die endgültige Maschinenkonfiguration ausgewählt wird.
Anwendungsdefinition
Was muss vor der Kennzeichnung einer Luft- und Raumfahrtkomponente definiert werden?
Vor der Musterprüfung sind drei Eingabegruppen zu erfassen, damit Werkstück, Markierungsaufgabe und Abnahmebedingungen eindeutig sind. Diese Eingaben bilden das Prüfpaket; der spätere Abschnitt zu Ergebnisvariablen erklärt, wie die Werkstückbedingungen den Markierungsprozess verändern.
Bauteil- und Zeichnungspaket
- Tatsächliches Bauteil, genaue Legierung oder Polymer, Wärmebehandlung und Endoberfläche
- Teilenummer, Revisionsstatus und maßgebliche Zeichnung oder Kennzeichnungsspezifikation
- Freigegebene Kennzeichnungszone, Bezug, geschützte Bereiche und Phase vor oder nach der Montage
Markierungsdatenpaket
- Erforderliche Teilenummer, Seriennummer, Charge, Text oder maschinenlesbarer Inhalt
- Grafik, Zeichen- oder Codegröße, Ausrichtung und Positionierungsregeln
- Variablendatenquelle, Sequenzregeln und Anforderung zur Duplikatkontrolle
Produktions- und Abnahmepaket
- Ladeverfahren und erforderliches Takt- oder Zykluszeitziel
- Prüfverfahren, Scanner oder Verifizierer, sofern zutreffend
- Dauerhaftigkeitsbelastung, verbotene Auswirkungen und Weg zur Kundenfreigabe
Komponentenumfang
Welche Luft- und Raumfahrtkomponenten müssen üblicherweise identifiziert werden?
Halterungen, Gehäuse und strukturelle Anschlussstücke
Gefräste oder geformte Zellen- und Strukturbauteile können Teilenummern, Seriennummern, Prüfstatus oder Lieferantendaten innerhalb einer streng kontrollierten Kennzeichnungszone erfordern.
- Bezugsdatum und nutzbare Oberfläche bestätigen
- Dichtungs-, Lager- und ermüdungsempfindliche Bereiche schützen
- Zustand der fertigen Oberfläche validieren
Luft- und Raumfahrt-Befestigungselemente, Hydraulikanschlüsse und kleine Hardware
Befestigungselemente, Hydraulik- oder Pneumatikanschlüsse und andere kleine Luft- und Raumfahrt-Hardware können Zeichenhöhe, Codegröße, Zugriff auf die Vorrichtung und Scannerwinkel begrenzen. Die Teilepräsentation kann ebenso wichtig werden wie der Laserprozess selbst.
- Ausrichtung und Wiederholbarkeit definieren
- Flache, gekrümmte und unregelmäßige Oberflächen trennen
- Lesbaren Inhalt in den verfügbaren Bereich einpassen
Aktor-, Instrumenten- und Steuerungssystem-Komponenten
Die Identifizierung in der Montagephase kann Aktorgehäuse, Instrumentengehäuse, Abdeckungen, ausgewählte Steckverbinder oder austauschbare Steuerungssystemteile umfassen, wenn die Rückverfolgbarkeit mit dem korrekten Datensatz verknüpft bleiben muss.
- Kennzeichnung vor oder nach der Montage bestätigen
- Angrenzende Elektronik und empfindliche Oberflächen schützen
- Umgang mit Nacharbeit und Ausschuss definieren
Warum markieren
Warum werden Luft- und Raumfahrtkomponenten markiert?
Konfigurations- und Teileidentifikation
Teilenummern, Revisionen und genehmigte Identifikatoren helfen dabei, die korrekte Komponentenkonfiguration während Fertigung, Prüfung, Montage und Service zu unterscheiden.
Rückverfolgbarkeit auf Einheitenebene
Seriennummern können eine einzelne Komponente mit dem vorgesehenen Fertigungs-, Inspektions-, Wartungs- oder Lebenszyklusdatensatz verknüpfen, wenn das Produktionsdatensystem darauf ausgelegt ist, diese Zuordnung zu bewahren.
Chargen- und Lieferantenrückverfolgbarkeit
Los-, Chargen- oder Lieferanteninformationen können die Rückverfolgbarkeit der Fertigungshistorie und Lieferkette unterstützen, wenn diese Felder vom Dokumentationssystem des Kunden gefordert werden.
Inspektion, Wartung und automatisierter Abruf
Für Menschen lesbarer Text und maschinenlesbare Codes können Inspektion, Wartung, Reparatur und Überholung (MRO) sowie den automatisierten Abruf von Datensätzen unterstützen, aber die Markierung muss unter den definierten Betrachtungs- und Belichtungsbedingungen weiterhin lesbar bleiben.
Markierungsinhalt
Was wird auf Luft- und Raumfahrtkomponenten markiert?
| Markierungsinhalt | Fertigungszweck | Eingabe zur Definition | Abnahmenachweis |
|---|---|---|---|
| Teilenummer und Revision | Konfigurationsidentifikation | Zugelassene Zeichen, Format, Position und Revisionsregel | Korrekter Wert, korrekte Position und Lesbarkeit |
| Seriennummer | Rückverfolgbarkeit auf Einheitenebene | Datenquelle, Sequenz, Duplikatkontrolle und Datensatzzuordnung | Korrekte eindeutige Kennung, verknüpft mit dem vorgesehenen Teiledatensatz |
| Los-, Chargen- oder Lieferantencode | Rückverfolgbarkeit in Fertigung und Lieferkette | Feldlänge, Quellsystem und Aufbewahrungsanforderung | Lesbarer Inhalt und dokumentierte Zuordnung |
| Menschenlesbarer Text | Identifikation für Inspektion, Wartung und Service | Mindestzeichengröße, Sprache und Betrachtungsbedingung | Lesbarkeit unter der definierten Inspektionsbedingung |
| Maschinenlesbarer Code | Automatisierte Abfrage und Lebenszyklusdatensätze | Codetyp, Nutzdaten, Größe, Ruhezone, Scanner und Qualitätsregel | Verifikation vor und nach der erforderlichen Exposition |
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
Grundmaterial
Definieren: die genaue Legierung, das Polymer oder ein anderes Substrat. Warum das wichtig ist: das Substrat verändert Absorption, Wärmereaktion, Ablationsverhalten und welcher Markierungsmechanismus das erforderliche Ergebnis erzeugen kann.
Wärmebehandlung und Oberflächenzustand
Definieren: Anlassen, kaltverfestigter Zustand, Galvanisierung, Eloxierung, Beschichtung, Lackierung oder Oberflächenfinish. Warum das wichtig ist: diese Bedingungen können das nutzbare Prozessfenster einengen – den Bereich der Einstellungen, die das Ziel erreichen können, ohne Oberflächen-, Tiefen- oder Haltbarkeitsgrenzen zu überschreiten – und können verändern, ob der Laser eine Schicht modifiziert, entfernt oder freilegt.
Erforderlicher Markierungseffekt
Definieren: Oberflächenkontrast, Beschichtungsmodifikation, leichte Gravur, tiefere Gravur oder ein anderer zulässiger Effekt. Warum das wichtig ist: diese Ergebnisse beruhen auf unterschiedlicher Energieabgabe und können nicht als ein universelles Rezept behandelt werden.
Markierungsgröße und Inhaltsdichte
Definieren: Zeichenhöhe, Codegröße, Dateninhalt und verfügbare Markierungsfläche. Warum das wichtig ist: Kleiner Text und dichte Codes verändern die erforderliche Spotgröße, das optische Feld und die Verifizierungsmethode.
Geometrie und Fokusbedingung
Definieren: Ebenheit, Krümmung, Höhenvariation, Kantennähe und Zugänglichkeit. Warum das wichtig ist: Geometrie verändert den Fokus, den Scannerwinkel und die Positionierwiederholbarkeit und kann eine dedizierte Vorrichtung oder eine Fokusmanagement-Methode erfordern.
Zulässige Oberflächenveränderung
Definieren: zulässige Tiefe, Wärmeeinwirkung, Oxidation, Beschichtungsabtrag und geschützte Bereiche. Warum das wichtig ist: Eine visuell starke Markierung kann dennoch fehlschlagen, wenn sie die technischen Grenzen des Bauteils überschreitet.
Haltbarkeit und Prüfmethode
Definieren: erforderliche Exposition, Betrachtungsbedingung, Scanner oder Verifizierer und Abnahmekriterien. Warum das wichtig ist: Der Prozess muss auch nach der tatsächlichen Prüf- und Expositionssequenz akzeptabel bleiben, nicht nur unmittelbar nach der Markierung.
Produktionsmenge und Takt
Definieren: Teile pro Schicht, Ladezeit, Markierzeit und Verifizierungszeit. Warum das wichtig ist: Das endgültige System muss die akzeptierte Markierung reproduzieren und dabei den geforderten Produktionszyklus einhalten.
Zielergebnis
Was sollte eine akzeptable Markierung einer Luft- und Raumfahrtkomponente erreichen?
Ein akzeptables Ergebnis wird durch die Projektanforderungen definiert, nicht allein durch die Dunkelheit. Der Musterplan sollte die Zeichnung, Spezifikation und den Produktionsbedarf in beobachtbare oder messbare Abnahmeprüfungen umsetzen.
- Korrekte Teil-, Serien-, Revisions-, Chargen- oder maschinenlesbare Daten
- Für Menschen lesbarer Text, lesbar unter der definierten Prüfbedingung
- Leistung des maschinenlesbaren Codes mit dem benannten Scanner oder Verifizierer, sofern erforderlich
- Markierung innerhalb der zugelassenen Markierungszone
- Oberflächentiefe, Wärmeeinwirkung und Beschichtungsänderung innerhalb der zulässigen Grenzen
- Erforderliche Lesbarkeit nach der definierten Handhabung, Reinigung, Abrasion oder Umgebungseinwirkung
- Wiederholbares Erscheinungsbild und Position über repräsentative Produktionsteile hinweg
- Korrekte Zuordnung zwischen markierten Daten und der vorgesehenen Produktionsaufzeichnung
Geometrie und Handhabung
Wie beeinflussen Bauteilform und Beladung den Markierungsprozess?
Geometriesteuerung: Fokus und Zugriff
Flache Prüfkörper können eine grundlegende Materialreaktion bestätigen, aber sie beweisen nicht, dass derselbe Prozess am tatsächlichen Bauteil stabil bleibt.
- Krümmung und Höhenvariation können die Oberfläche von der vorgesehenen Fokusbedingung wegbewegen.
- Kanten, Gewinde, Dichtflächen und eingeschränkte Bereiche können das nutzbare Markierungsfenster begrenzen.
- Kleine Teile können dedizierte Nester, Rotationshandhabung oder engere Auswahl des optischen Felds erfordern.
Beladung steuert Position und Wiederholbarkeit
Das Produktionsverfahren muss die gleiche Markierungszone ausreichend konsistent für den zugelassenen Prozess und die Prüfmethode darbieten.
- Definieren Sie das Bezugssystem, die Ausrichtung und die Kontaktpunkte der Vorrichtung.
- Trennen Sie manuelles Einzelteilbeladen von Tablett-, Nest-, Rotations- oder automatisierter Bereitstellung.
- Bestätigen Sie, ob das Teil vor der Montage oder nach der Montage markiert wird.
- Beziehen Sie Entladen, Verifizierung, Ausschuss- und Nacharbeitsabwicklung in den Zyklusplan ein.
Laserroute für den Ersttest
Welche Laser-Route sollte zuerst getestet werden?
| Werkstückzustand | Erste Frage | Start der Bewertungsroute | Was das Muster beweisen muss |
|---|---|---|---|
| Blankes oder behandeltes metallisches Bauteil | Welcher Kontrast, welche Tiefe und welcher Oberflächeneffekt sind zulässig? | Bei vielen Metallen der Luft- und Raumfahrt beginnen Sie mit der Bewertung eines geeigneten 1064-nm- Faserlasermarkierung Prozessfensters für die exakte Legierung und Oberflächenausführung. | Kontrast, Kantenqualität, zulässige Tiefe oder Oberflächenänderung, Wärmeeffekt, Dauerhaftigkeit und Zykluszeit |
| Metall, das eine engere Pulssteuerung erfordert | Erfordert das akzeptable Fenster mehr Kontrolle über Pulsdauer und abgegebene Energie? | Vergleichen Sie eine MOPA-Faserkonfiguration innerhalb des Faserwegs, wenn das Probenziel von einem breiteren Pulssteuerungsbereich profitiert. | Ob die zusätzliche Pulssteuerung das akzeptierte Ergebnis verbessert, ohne ein neues Oberflächen- oder Durchsatzproblem zu erzeugen |
| Eloxierte, plattierte, lackierte oder beschichtete Oberfläche | Soll die Markierung die Oberflächenschicht erhalten, verändern oder entfernen? | Definieren Sie zuerst die beabsichtigte Schichtwechselwirkung und testen Sie dann kontrollierte Faser-Prozessfenster an repräsentativen Fertigteilen. | Schichtverhalten, Schutz der darunterliegenden Oberfläche, Lesbarkeit und Beständigkeit nach der erforderlichen Exposition |
| Polymer- oder wärmeempfindliches Insert | Welches Harz, welches Farbmittel, welches Additivpaket und welche thermische Grenze gelten? | Bewerten Sie UV oder ein anderes Verfahren mit geringerer thermischer Wirkung erst, nachdem das genaue Material und der erforderliche Markierungseffekt bestimmt wurden. | Kontrast, Verformung, Rissbildung, Rückstände, Haftung oder Montagekompatibilität, sofern zutreffend |
Fehlerarten
Wo kann die Lasermarkierung von Luft- und Raumfahrtkomponenten fehlschlagen?
| Beobachteter Fehler | Mögliche Ursache | Was als Nächstes prüfen |
|---|---|---|
| Die Markierung ist zunächst lesbar, verschlechtert sich jedoch nach der Exposition. | Rein oberflächlicher Kontrast, ungeeignetes Prozessfenster oder unverträgliche Beschichtungsreaktion | Wiederholen Sie die definierte Belichtungssequenz und vergleichen Sie Lesbarkeit, Oberflächenzustand und Prozesseinstellungen vor und nach der Belichtung. |
| Tiefen- oder Oberflächenveränderung überschreitet die zulässige Grenze | Übermäßige Ablation, Pulsenergie, Überlappung oder ein ungeeigneter Markierungsmechanismus | Bestätigen Sie den zulässigen Effekt, prüfen Sie die markierte Oberfläche und reduzieren oder ändern Sie die Prozessroute, statt nur die Dunkelheit zu optimieren. |
| Kanten sind rau, geschmolzen oder thermisch beeinträchtigt | Übermäßige lokale Energiedichte (Fluenz), Fokusfehler, langsame Scanstrategie oder übermäßige Überlappung | Prüfen Sie Fokus, Pulsabgabe, Scangeschwindigkeit, Hatch-Abstand und den tatsächlichen Materialzustand. |
| Beschichtung wird entfernt, obwohl sie erhalten bleiben sollte | Der gewählte Markierungsmechanismus steht im Konflikt mit dem erforderlichen Schichtverhalten | Klären Sie Erhalten vs. Verändern vs. Entfernen und bauen Sie dann die Probenmatrix um dieses Ziel herum neu auf. |
| Data Matrix oder ein anderer Code wird inkonsistent gescannt | Geringer Kontrast, Blendung, Krümmung, kleine Zellen, schlechter Fokus oder Positionsvariation | Testen Sie den genannten Scanner/Verifizierer unter der vorgesehenen Beleuchtung und Produktionsgeometrie, nicht nur an einer flachen Probe. |
| Die Markierungsposition verschiebt sich zwischen Bauteilen | Bezug, Vorrichtung, Beladung oder Ausrichtung ist nicht wiederholbar | Messen Sie zuerst die Wiederholbarkeit der Präsentation; verwenden Sie eine mechanische Korrektur, bevor Sie Bildverarbeitung hinzufügen, es sei denn, die Bauteilvariation erfordert es. |
| Falsche Seriennummer oder doppelte Kennung wird markiert | Fehler bei Datenquelle, Sequenzierung oder Softwaresteuerung | Prüfen Sie Serialisierungsquelle, Duplikatvermeidung, Auftragsauswahl, Verifizierung und Datensatzzuordnung. |
| Die Markierung sieht akzeptabel aus, aber die Konstruktion lehnt sie ab | Position, Tiefe, Wärmeeinwirkung oder Oberflächenveränderung verstößt gegen die maßgebliche Anforderung | Vergleichen Sie das Muster mit der Zeichnung, der Prozessspezifikation und den definierten Abnahmekriterien statt nur mit dem visuellen Erscheinungsbild. |
Produktionsablauf
Wie sollte der Markierungsprozess in der Produktion gesteuert werden?
1. Teil laden und identifizieren
Positionieren Sie das korrekte Bauteil am definierten Bezug oder in der Aufnahme, bestätigen Sie die Ausrichtung und schützen Sie eingeschränkte Oberflächen.
2. Die korrekten Daten abrufen
Laden Sie das vorgesehene Rezept und den Markierungsinhalt, einschließlich Serien- oder variabler Daten, mit Steuerungen für Auftragsauswahl und Duplikatsvermeidung.
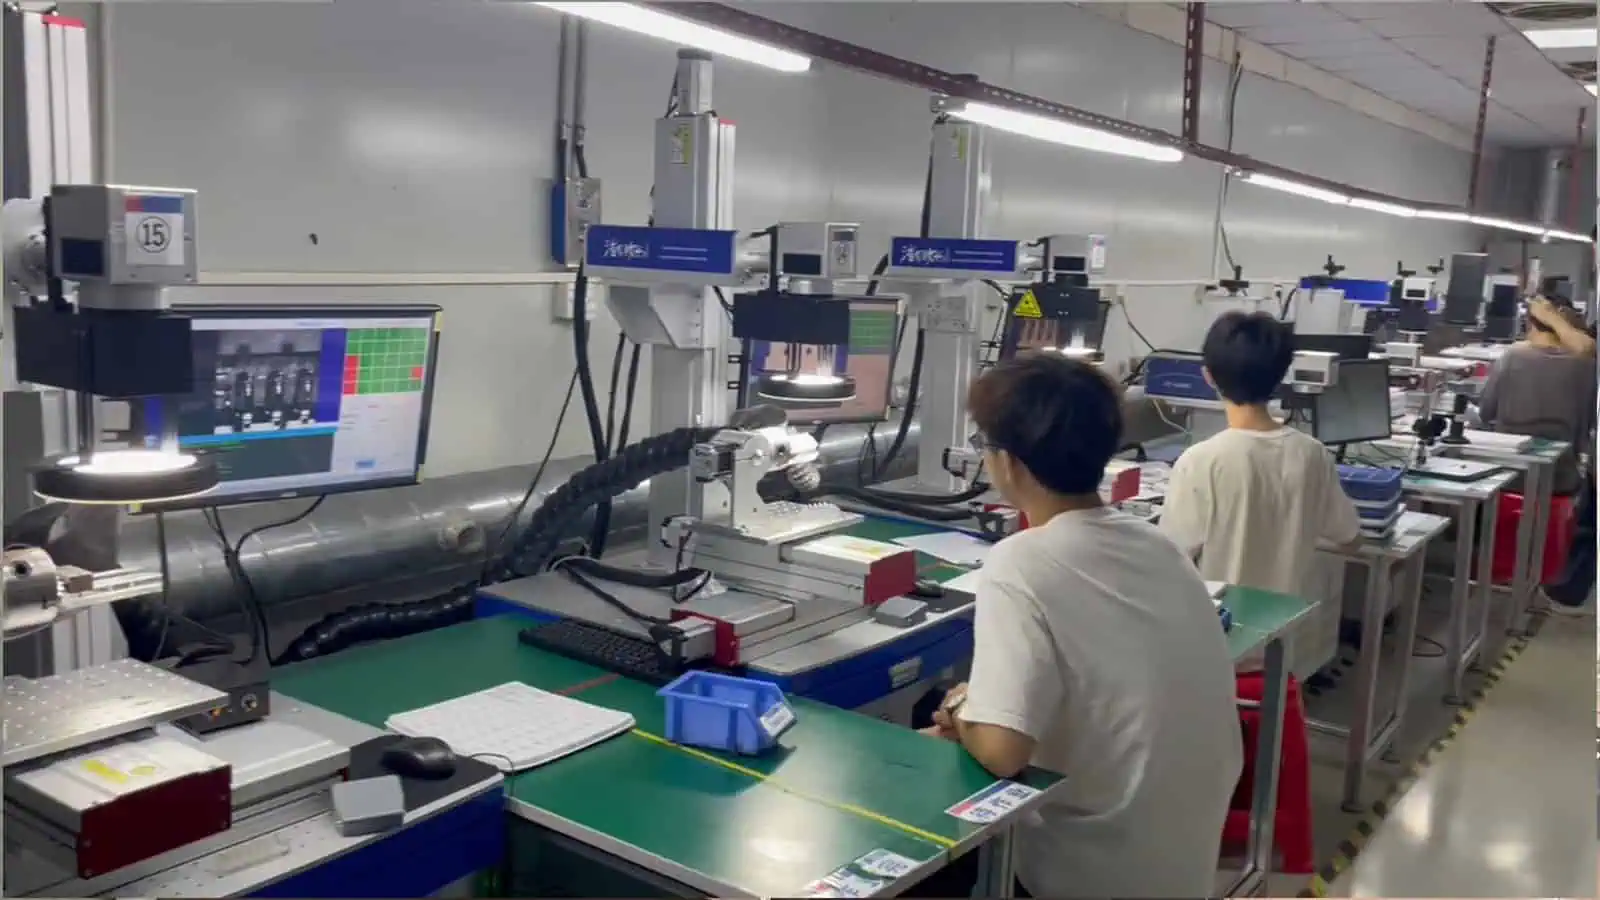
3. Markieren und Verifizieren
Führen Sie die kontrollierte Markierungssequenz aus und prüfen Sie dann Position, Lesbarkeit, Codequalität oder andere festgelegte Abnahmepunkte, bevor das Teil freigegeben wird.
4. Erfassen und Disposition
Speichern Sie das erforderliche Ergebnis oder den Rückverfolgbarkeitsdatensatz, trennen Sie fehlerhafte Teile aus und definieren Sie die Nacharbeits- oder Ausschussbehandlung vor der Produktionsfreigabe.
Musterabnahme
Wie sollten repräsentative Luft- und Raumfahrtkomponenten validiert werden?
- Verwenden Sie repräsentative Teile. Testen Sie die tatsächliche Legierung, Behandlung, Oberflächenbeschaffenheit, Geometrie und Produktionsmarkierungszone, anstatt sich nur auf flache Prüfkörper zu verlassen.
- Verwenden Sie echten Markierungsinhalt. Beziehen Sie freigegebene Grafiken, Zeichengrößen, Serienbeispiele und maschinenlesbare Nutzdaten ein, die die Produktionsaufgabe repräsentieren.
- Erstellen Sie eine kontrollierte Prozessmatrix. Ändern Sie die Laservariablen gezielt, während Werkstückzustand, optischer Aufbau und Prüfmethode nachvollziehbar bleiben.
- Prüfen Sie das unmittelbare Ergebnis. Prüfen Sie Inhalt, Position, Lesbarkeit, bei Bedarf Codequalität sowie jegliche unzulässige Oberflächen- oder Tiefenwirkung.
- Führen Sie die erforderliche Exposition und Nachinspektion durch. Wenden Sie die spezifizierte Reinigung, Handhabung, Abrasion oder Umweltbelastung an und wiederholen Sie die Abnahmeprüfungen.
- Bestätigen Sie die Wiederholbarkeit und dokumentieren Sie das akzeptierte Prozessfenster. Wiederholen Sie dies an repräsentativen Teilen und dokumentieren Sie den Bereich von Einstellungen, der die definierten Abnahmekriterien wiederholt erfüllt, zusammen mit der Vorrichtung und der Prüfmethode. Leiten Sie dieses Ergebnis durch den Engineering- bzw. Qualitätsfreigabeprozess des Kunden.
Endgültige Maschinenkonfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte anhand des akzeptierten Prozessfensters und der tatsächlichen Produktionsmethode konfiguriert werden. Die Laserquelle ist nur ein Teil dieser Entscheidung.
| Was die Test- oder Produktionsprüfung zeigt | Was es im endgültigen System bestimmt |
|---|---|
| Akzeptiertes Prozessfenster und erforderlicher Markierungseffekt | Laserquellen-Route, Pulssteuerungsfähigkeit und nutzbarer Leistungsbereich |
| Erforderliche Zeichen- oder Data-Matrix-Größe | Spotgrößen-Ziel, Scanner- und Optikauswahl |
| Erforderliches Markierungsfeld | Objektiv-/Feldgrößenauswahl und Arbeitsabstandsbeschränkungen |
| Krümmung oder Höhenvariation | Vorrichtungsstrategie, Fokusmanagementmethode und ob dynamischer Fokus oder ein anderer 3D-fähiger Ansatz bewertet werden muss |
| Bauteilorientierung und Positionsvariation | Mechanische Vorrichtung zuerst; Vision-Positionierung wenn die verbleibende Abweichung nicht mechanisch beherrscht werden kann |
| Runde, rotierende oder sehr kleine Bauteile | Drehachse, dediziertes Nest oder teilespezifische Vorrichtung |
| Serialisierte oder variablendatenbasierte Produktion | Steuerungssoftware, Datenquelle, Auftragsverwaltung und Umfang der Rückverfolgbarkeit/Datenintegration |
| Annahme maschinenlesbarer Codes | Scanner-, Verifizierer- oder Vision-Check-Methode und Bestanden/Nicht-bestanden-Workflow |
| Erforderliche Taktzeit und Beladungsmethode | Manuelle, halbautomatische oder automatisierte Handhabungsstufe sowie Zyklussequenzierung |
| Anforderungen an Rauch, Partikel und Bedienersicherheit | Einhausungs-, Absaug- und Produktionszellenarchitektur |


Technische Überprüfung
Vorbereitung eines Musterbeschriftungstests für eine Luft- und Raumfahrtkomponente
Geben Sie die tatsächliche Komponente, das Material und den Oberflächenzustand, die Markierungszone, den erforderlichen Inhalt, unzulässige Effekte, die Prüfmethode, die Dauerhaftigkeitsanforderung und die Produktionsannahmen an, damit die Ersttest-Route und die endgültige Maschinenkonfiguration gemeinsam bewertet werden können.