
Identifikasi Komponen · Nomor Seri · Validasi Ketahanan
Penandaan Laser Komponen Kedirgantaraan
Rencanakan penandaan komponen kedirgantaraan dengan menetapkan komponen, tujuan penandaan, material dan kondisi permukaan, hasil target, zona penandaan terkendali, metode penanganan, rute laser uji pertama, dan kriteria penerimaan sebelum konfigurasi mesin akhir dipilih.
Definisi Aplikasi
Apa yang Harus Didefinisikan Sebelum Menandai Komponen Kedirgantaraan?
Sebelum pengujian sampel, kumpulkan tiga kelompok masukan agar benda kerja, tugas penandaan, dan kondisi penerimaan tidak ambigu. Masukan ini membentuk paket pengujian; bagian variabel hasil selanjutnya menjelaskan bagaimana kondisi benda kerja mengubah proses penandaan.
Paket Bagian dan Gambar
- Komponen aktual, paduan atau polimer yang tepat, perlakuan panas, dan permukaan akhir
- Nomor bagian, status revisi, dan gambar pengendali atau spesifikasi penandaan
- Zona penandaan yang disetujui, datum, area terlindungi, dan tahap pra- atau pasca-perakitan
Paket Data Penandaan
- Nomor bagian, serial, lot, teks, atau konten yang dapat dibaca mesin yang diwajibkan
- Aturan desain grafis, ukuran karakter atau kode, orientasi, dan lokasi
- Sumber data variabel, aturan urutan, dan persyaratan kontrol duplikat
Paket Produksi dan Penerimaan
- Metode pemuatan dan target takt atau waktu siklus yang diperlukan
- Metode inspeksi, pemindai, atau pemverifikasi bila berlaku
- Paparan ketahanan, efek yang dilarang, dan jalur persetujuan pelanggan
Cakupan Komponen
Komponen Kedirgantaraan Apa yang Umumnya Memerlukan Identifikasi?
Braket, Rumah, dan Fitting Struktural
Komponen rangka pesawat dan struktural yang dimesin atau dibentuk mungkin memerlukan nomor part, nomor seri, status inspeksi, atau data pemasok dalam zona penandaan yang dikendalikan secara ketat.
- Pastikan datum dan permukaan yang dapat digunakan
- Lindungi area perapat, bantalan, dan area yang sensitif terhadap kelelahan
- Validasi kondisi permukaan akhir
Pengencang Kedirgantaraan, Fitting Hidrolik, dan Perangkat Keras Kecil
Pengencang, fitting hidrolik atau pneumatik, dan perangkat keras kedirgantaraan kecil lainnya dapat membatasi tinggi karakter, ukuran kode, akses fixture, dan sudut pemindai. Penyajian part dapat menjadi sama pentingnya dengan proses laser itu sendiri.
- Tentukan orientasi dan repetabilitas
- Pisahkan permukaan datar, melengkung, dan tidak beraturan
- Sesuaikan konten yang dapat dibaca agar muat dalam area yang tersedia
Aktuator, Instrumen, dan Komponen Sistem Kontrol
Identifikasi tahap perakitan dapat mencakup rumah aktuator, rumah instrumen, penutup, konektor terpilih, atau bagian sistem kontrol yang dapat diganti jika ketertelusuran harus tetap tertaut ke catatan yang benar.
- Konfirmasi penandaan pra-perakitan atau pasca-perakitan
- Lindungi elektronik yang berdekatan dan permukaan sensitif
- Tetapkan penanganan pengerjaan ulang dan penolakan
Mengapa Menandai
Mengapa Komponen Kedirgantaraan Ditandai?
Konfigurasi dan Identifikasi Part
Nomor part, revisi, dan pengenal yang disetujui membantu membedakan konfigurasi komponen yang benar selama manufaktur, inspeksi, perakitan, dan servis.
Ketertelusuran Tingkat Unit
Nomor seri dapat menghubungkan komponen individual ke catatan manufaktur, inspeksi, pemeliharaan, atau siklus hidup yang dimaksud ketika sistem data produksi dirancang untuk mempertahankan keterkaitan tersebut.
Ketertelusuran Lot dan Pemasok
Informasi lot, batch, atau pemasok dapat mendukung ketertelusuran riwayat produksi dan rantai pasok ketika bidang tersebut diwajibkan oleh sistem dokumentasi pelanggan.
Inspeksi, Pemeliharaan, dan Pencarian Otomatis
Teks yang dapat dibaca manusia dan kode yang dapat dibaca mesin dapat mendukung inspeksi, pemeliharaan, perbaikan, dan overhaul (MRO), serta pencarian catatan otomatis, tetapi tanda tersebut tetap harus dapat dibaca dalam kondisi penglihatan dan paparan yang ditentukan.
Konten Penandaan
Apa yang Ditandai pada Komponen Kedirgantaraan?
| Konten tanda | Tujuan produksi | Masukan untuk ditentukan | Bukti penerimaan |
|---|---|---|---|
| Nomor part dan revisi | Identifikasi konfigurasi | Karakter, format, lokasi, dan aturan revisi yang disetujui | Nilai, posisi, dan keterbacaan yang benar |
| Nomor Seri | Ketertelusuran tingkat unit | Sumber data, urutan, kontrol duplikat, dan asosiasi catatan | Pengenal unik yang benar yang ditautkan ke catatan part yang dimaksud |
| Kode lot, batch, atau pemasok | Ketertelusuran manufaktur dan rantai pasok | Panjang bidang, sistem sumber, dan persyaratan retensi | Konten yang dapat dibaca dan keterkaitan yang terdokumentasi |
| Teks yang dapat dibaca manusia | Identifikasi inspeksi, pemeliharaan, dan servis | Ukuran karakter minimum, bahasa, dan kondisi peninjauan | Keterbacaan dalam kondisi inspeksi yang ditetapkan |
| Kode yang dapat dibaca mesin | Pencarian otomatis dan catatan siklus hidup | Jenis kode, muatan data, ukuran, zona hening, pemindai, dan aturan kualitas | Verifikasi sebelum dan sesudah pemaparan yang disyaratkan |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
Bahan Dasar
Definisikan: paduan, polimer, atau substrat lain yang tepat. Mengapa ini penting: substrat mengubah penyerapan, respons termal, perilaku ablasi, dan mekanisme penandaan mana yang dapat menghasilkan hasil yang diperlukan.
Perlakuan Panas dan Kondisi Permukaan
Definisikan: temper, kondisi pengerasan kerja, pelapisan listrik, anodisasi, pelapisan, cat, atau penyelesaian akhir. Mengapa ini penting: kondisi-kondisi ini dapat mempersempit jendela proses yang dapat digunakan – rentang pengaturan yang dapat memenuhi target tanpa melampaui batas permukaan, kedalaman, atau daya tahan – dan dapat mengubah apakah laser memodifikasi, menghilangkan, atau menyingkap suatu lapisan.
Efek Penandaan yang Diperlukan
Definisikan: kontras permukaan, modifikasi lapisan, pengukiran ringan, pengukiran lebih dalam, atau efek lain yang diizinkan. Mengapa ini penting: hasil-hasil ini bergantung pada pengiriman energi yang berbeda dan tidak dapat dianggap sebagai satu resep universal.
Ukuran Tanda dan Kepadatan Konten
Definisikan: tinggi karakter, ukuran kode, muatan data, dan area penandaan yang tersedia. Mengapa ini penting: teks kecil dan kode padat mengubah ukuran titik, bidang optik, dan metode verifikasi yang diperlukan.
Geometri dan Kondisi Fokus
Definisikan: kerataan, kelengkungan, variasi ketinggian, kedekatan tepi, dan akses. Mengapa ini penting: perubahan geometri memengaruhi fokus, sudut pemindai, dan keterulangan penempatan, serta mungkin memerlukan fixture khusus atau metode pengelolaan fokus.
Perubahan Permukaan yang Diizinkan
Definisikan: kedalaman yang diizinkan, efek panas, oksidasi, penghilangan lapisan, dan zona terlindungi. Mengapa ini penting: tanda yang secara visual kuat tetap dapat gagal jika melebihi batas rekayasa komponen.
Daya Tahan dan Metode Inspeksi
Definisikan: paparan yang disyaratkan, kondisi pengamatan, pemindai atau pemverifikasi, dan kriteria kelulusan. Mengapa ini penting: proses harus tetap dapat diterima setelah urutan inspeksi dan paparan yang sebenarnya, bukan hanya segera setelah penandaan.
Kuantitas Produksi dan Takt
Definisikan: komponen per shift, waktu pemuatan, waktu penandaan, dan waktu verifikasi. Mengapa ini penting: sistem akhir harus dapat mereproduksi tanda yang diterima sekaligus memenuhi siklus produksi yang disyaratkan.
Hasil Target
Apa yang Harus Dicapai oleh Tanda Komponen Kedirgantaraan yang Dapat Diterima?
Hasil yang dapat diterima ditentukan oleh persyaratan proyek, bukan hanya oleh tingkat kegelapan. Rencana sampel harus mengubah gambar, spesifikasi, dan kebutuhan produksi menjadi pemeriksaan penerimaan yang dapat diamati atau diukur.
- Part yang benar, nomor seri, revisi, lot, atau data yang dapat dibaca mesin
- Teks yang dapat dibaca manusia yang dapat dibaca dalam kondisi inspeksi yang ditentukan
- Performa kode yang dapat dibaca mesin dengan pemindai atau verifikator yang disebutkan bila diperlukan
- Tanda terletak di dalam zona penandaan yang disetujui
- Kedalaman permukaan, efek panas, dan perubahan pelapisan dalam batas yang diizinkan
- Keterbacaan yang diperlukan setelah penanganan, pembersihan, abrasi, atau paparan lingkungan yang ditentukan
- Penampilan dan posisi yang dapat diulang pada bagian produksi yang representatif
- Keterkaitan yang benar antara data yang ditandai dan catatan produksi yang dimaksud
Geometri dan Penanganan
Bagaimana Bentuk dan Pemuatan Komponen Memengaruhi Proses Penandaan?
Kontrol Geometri: Fokus dan Akses
Kupon datar dapat mengonfirmasi respons material dasar, tetapi tidak membuktikan bahwa proses yang sama akan tetap stabil pada komponen sebenarnya.
- Variasi kelengkungan dan ketinggian dapat menggeser permukaan menjauh dari kondisi fokus yang dimaksudkan.
- Tepi, ulir, permukaan penyegel, dan zona terbatas dapat membatasi jendela penandaan yang dapat digunakan.
- Komponen kecil dapat memerlukan dudukan khusus, penanganan rotari, atau pilihan bidang optik yang lebih ketat.
Pemuatan Mengontrol Posisi dan Repetabilitas
Metode produksi harus menghadirkan zona penandaan yang sama secara cukup konsisten untuk proses dan metode inspeksi yang disetujui.
- Tentukan datum, orientasi, dan titik kontak fixture.
- Pisahkan pemuatan satu komponen secara manual dari penyajian menggunakan baki, nest, rotari, atau otomatis.
- Konfirmasikan apakah komponen ditandai sebelum perakitan atau setelah perakitan.
- Sertakan penanganan pembongkaran, verifikasi, penolakan, dan pengerjaan ulang dalam rencana siklus.
Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
| Kondisi benda kerja | Pertanyaan pertama | Rute evaluasi awal | Apa yang harus dibuktikan oleh sampel |
|---|---|---|---|
| Komponen metalik tanpa lapisan atau yang diberi perlakuan | Kontras, kedalaman, dan efek permukaan apa yang diizinkan? | Untuk banyak logam kedirgantaraan, mulailah dengan mengevaluasi 1064 nm yang sesuai penandaan laser fiber jendela proses pada paduan dan finishing yang tepat. | Kontras, kualitas tepi, kedalaman atau perubahan permukaan yang diizinkan, efek panas, daya tahan, dan waktu siklus |
| Logam yang memerlukan kontrol pulsa lebih ketat | Apakah jendela yang dapat diterima memerlukan kontrol lebih besar atas durasi pulsa dan energi yang dikirim? | Bandingkan konfigurasi serat MOPA di dalam jalur serat ketika tujuan sampel memperoleh manfaat dari rentang kontrol pulsa yang lebih luas. | Apakah kontrol pulsa tambahan meningkatkan hasil yang diterima tanpa menimbulkan masalah permukaan atau throughput baru |
| Permukaan yang dianodisasi, dilapisi logam, dicat, atau dilapisi | Haruskah marka mempertahankan, memodifikasi, atau menghilangkan lapisan permukaan? | Tentukan dulu interaksi lapisan yang dimaksud, lalu uji jendela proses serat yang terkontrol pada bagian jadi yang representatif. | Perilaku lapisan, perlindungan permukaan di bawahnya, keterbacaan, dan daya tahan setelah paparan yang diperlukan |
| Insert polimer atau peka panas | Resin, pewarna, paket aditif, dan batas termal mana yang berlaku? | Evaluasi UV atau jalur lain dengan dampak termal lebih rendah hanya setelah material yang tepat dan efek penandaan yang diperlukan diidentifikasi. | Kontras, deformasi, keretakan, residu, adhesi, atau kompatibilitas perakitan sebagaimana berlaku |
Mode Kegagalan
Di Mana Penandaan Laser Komponen Kedirgantaraan Dapat Gagal?
| Kegagalan yang teramati | Kemungkinan penyebab | Apa yang harus diperiksa selanjutnya |
|---|---|---|
| Tanda terbaca pada awalnya tetapi memburuk setelah pemaparan | Kontras hanya pada permukaan, jendela proses tidak sesuai, atau respons pelapisan yang tidak kompatibel | Ulangi urutan pemaparan yang ditentukan dan bandingkan keterbacaan, kondisi permukaan, dan pengaturan proses sebelum dan sesudah pemaparan. |
| Perubahan kedalaman atau permukaan melebihi batas yang diizinkan | Ablasi, energi pulsa, atau tumpang tindih yang berlebihan, atau mekanisme penandaan yang tidak sesuai | Pastikan efek yang diizinkan, periksa permukaan yang ditandai, dan kurangi atau ubah alur proses alih-alih hanya mengoptimalkan kegelapan. |
| Tepi kasar, meleleh, atau terpengaruh secara termal | Kepadatan energi lokal (fluence) yang berlebihan, kesalahan fokus, strategi pemindaian yang lambat, atau tumpang tindih yang berlebihan | Periksa fokus, penyaluran pulsa, kecepatan pemindaian, jarak hatch, dan kondisi material yang sebenarnya. |
| Coating terhapus padahal seharusnya dipertahankan. | Mekanisme penandaan yang dipilih bertentangan dengan perilaku lapisan yang disyaratkan. | Perjelas mana yang harus dipertahankan vs. diubah vs. dihilangkan, lalu susun ulang matriks sampel berdasarkan target tersebut. |
| Data Matrix atau kode lain dipindai secara tidak konsisten. | Kontras rendah, silau, kelengkungan, sel kecil, fokus buruk, atau variasi posisi. | Uji pemindai/verifikator yang disebutkan dalam kondisi pencahayaan dan geometri produksi yang dimaksud, bukan hanya pada sampel datar. |
| Posisi tanda bergeser antar part | Datum, fixture, pemuatan, atau orientasi tidak dapat diulang. | Ukur terlebih dahulu repeatabilitas penyajian; gunakan koreksi mekanis sebelum menambahkan sistem visi kecuali variasi komponen memerlukannya. |
| Nomor seri yang salah atau pengenal duplikat ditandai | Kegagalan sumber data, pengurutan, atau kontrol perangkat lunak | Periksa sumber serialisasi, pencegahan duplikat, pemilihan pekerjaan, verifikasi, dan keterkaitan rekaman. |
| Tanda terlihat dapat diterima tetapi fungsi engineering menolaknya | Lokasi, kedalaman, efek panas, atau perubahan permukaan melanggar persyaratan yang mengendalikan | Bandingkan sampel dengan gambar, spesifikasi proses, dan kriteria penerimaan yang ditetapkan, bukan hanya tampilan visual. |
Alur Kerja Produksi
Bagaimana Seharusnya Proses Penandaan Dikendalikan dalam Produksi?
1. Muat dan Identifikasi Komponen
Hadirkan komponen yang benar pada datum atau nest yang ditentukan, pastikan orientasinya, dan lindungi permukaan yang dibatasi.
2. Ambil Data yang Tepat
Muat resep yang dimaksudkan dan konten penandaan, termasuk data serial atau variabel, dengan kontrol untuk pemilihan pekerjaan dan pencegahan duplikasi.
3. Tandai dan Verifikasi
Jalankan urutan penandaan yang terkendali, lalu periksa posisi, keterbacaan, kualitas kode, atau titik penerimaan lain yang ditetapkan sebelum komponen dirilis.
4. Catat dan Disposisi
Simpan hasil yang diperlukan atau catatan ketertelusuran, pisahkan komponen yang gagal, dan tentukan penanganan pengerjaan ulang atau penolakan sebelum rilis produksi.
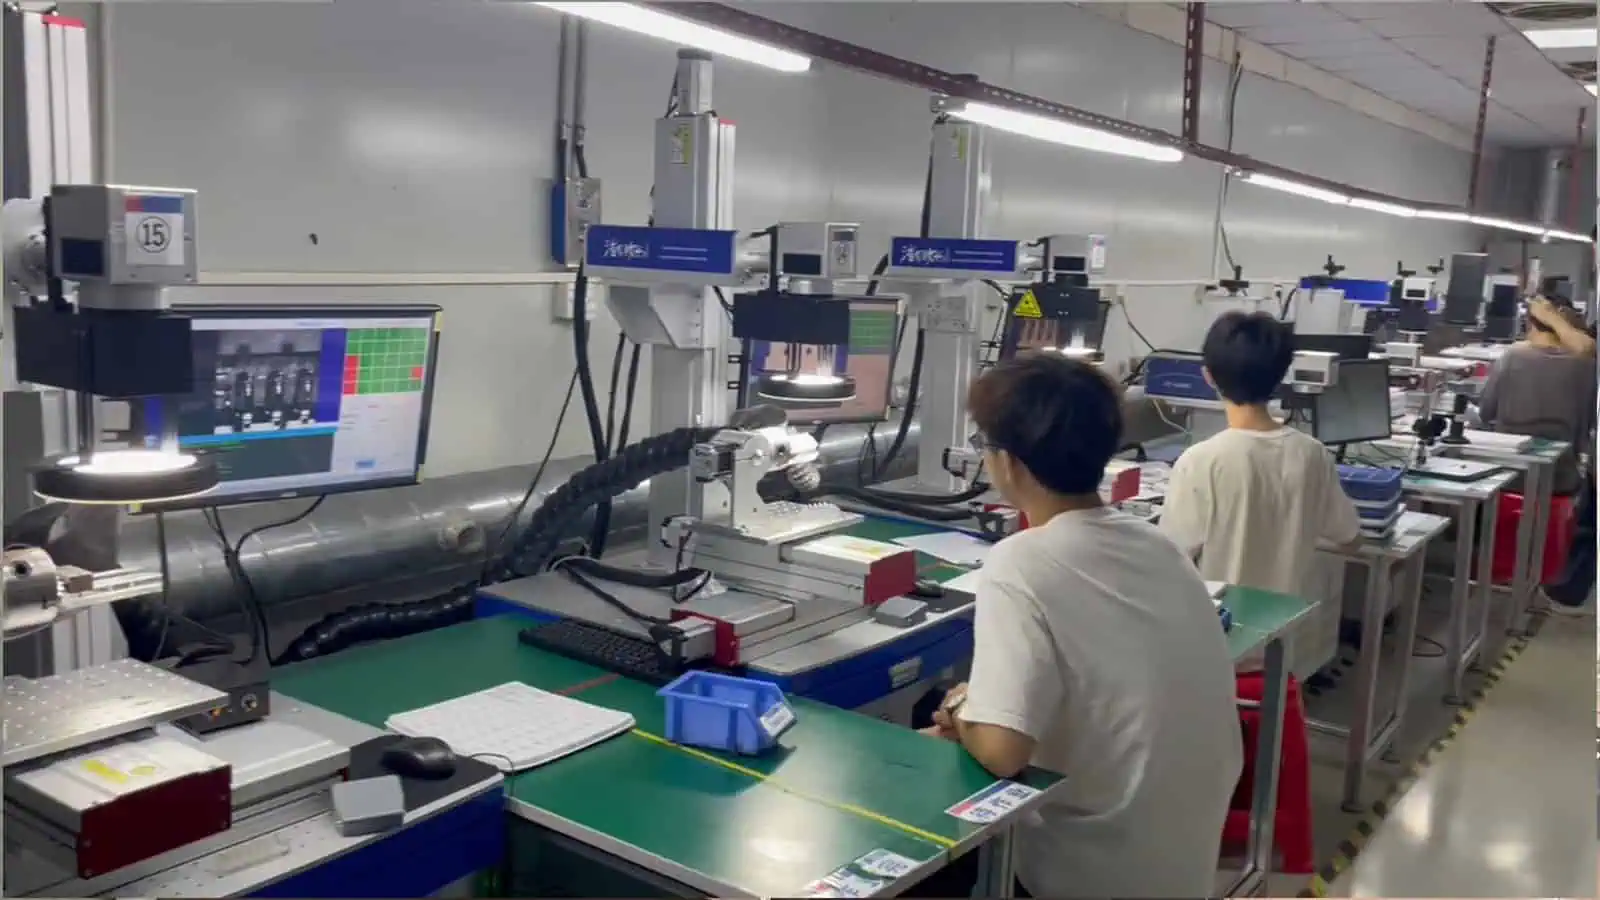
Penerimaan Sampel
Bagaimana Seharusnya Komponen Kedirgantaraan yang Representatif Divalidasi?
- Gunakan komponen yang representatif. Uji paduan, perlakuan, finishing, geometri, dan zona penandaan produksi yang sebenarnya, alih-alih hanya mengandalkan kupon datar.
- Gunakan konten penandaan yang nyata. Sertakan artwork yang disetujui, ukuran karakter, contoh serial, dan payload yang dapat dibaca mesin yang mewakili tugas produksi.
- Bangun matriks proses yang terkendali. Ubah variabel laser secara sengaja sambil menjaga kondisi benda kerja, pengaturan optik, dan metode inspeksi tetap dapat dilacak.
- Periksa hasil segera. Periksa isi, posisi, keterbacaan, kualitas kode bila diperlukan, dan setiap efek permukaan atau kedalaman yang dilarang.
- Jalankan paparan yang disyaratkan dan inspeksi ulang. Terapkan pembersihan, penanganan, abrasi, atau paparan lingkungan yang ditentukan dan ulangi pemeriksaan penerimaan.
- Konfirmasi keterulangan dan catat jendela proses yang diterima. Ulangi pada komponen representatif dan dokumentasikan rentang pengaturan yang secara berulang memenuhi kriteria penerimaan yang ditetapkan, bersama dengan fixture dan metode inspeksi. Salurkan hasil tersebut melalui proses persetujuan teknik atau mutu pelanggan.
Konfigurasi Akhir Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin final harus dikonfigurasi berdasarkan jendela proses yang diterima dan metode produksi yang sebenarnya. Sumber laser hanyalah salah satu bagian dari keputusan itu.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Apa yang ditentukannya dalam sistem final |
|---|---|
| Jendela proses yang diterima dan efek tanda yang disyaratkan | Jalur sumber laser, kemampuan kontrol pulsa, dan rentang daya yang dapat digunakan |
| Ukuran karakter atau Data Matrix yang disyaratkan | Target ukuran spot, pemilihan pemindai dan optik |
| Bidang penandaan yang diperlukan | Pilihan lensa / ukuran bidang dan batasan jarak kerja |
| Variasi kelengkungan atau ketinggian | Strategi fixture, metode manajemen fokus, dan apakah fokus dinamis atau pendekatan lain yang berkemampuan 3D harus dievaluasi |
| Variasi orientasi dan posisi komponen | Fixture mekanis terlebih dahulu; pemosisian visi ketika variasi yang tersisa tidak dapat dikendalikan secara mekanis |
| Komponen bulat, rotasional, atau sangat kecil | Sumbu putar, dudukan khusus, atau fixture khusus komponen |
| Produksi terserialisasi atau data variabel | Perangkat lunak kontrol, sumber data, manajemen pekerjaan, dan cakupan ketertelusuran/integrasi data |
| Penerimaan kode yang dapat dibaca mesin | Metode pemindai, verifier, atau pemeriksaan visi dan alur kerja lulus/gagal |
| Takt yang diperlukan dan metode pemuatan | Tingkat penanganan manual, semiotomatis, atau otomatis, plus urutan siklus |
| Persyaratan asap, partikel, dan keselamatan operator | Arsitektur enklosur, ekstraksi, dan sel produksi |


Tinjauan Teknik
Persiapkan Uji Sampel Penandaan Komponen Kedirgantaraan
Bagikan komponen sebenarnya, material dan kondisi permukaan, zona penandaan, konten yang diperlukan, efek yang dilarang, metode inspeksi, persyaratan daya tahan, dan asumsi produksi agar rute pengujian pertama dan konfigurasi akhir mesin dapat dievaluasi bersama.