
部品識別 · シリアル番号 · 耐久性検証
航空宇宙部品のレーザーマーキング
航空宇宙部品のマーキングを計画するには、最終的な装置構成を選定する前に、部品、マーキング目的、材料と表面状態、目標結果、管理されたマーキング領域、取り扱い方法、初回試験のレーザ経路、および合格基準を定義します。.
用途定義
航空宇宙部品にマーキングする前に定義すべきことは何か?
サンプル試験の前に、ワークピース、マーキング作業、および合格条件があいまいでないように、3つの入力グループを収集します。これらの入力は試験パッケージを構成します。後述の結果変数セクションでは、ワークピースの状態がマーキングプロセスをどのように変えるかを説明します。.
部品および図面パッケージ
- 実部品、正確な合金またはポリマー、熱処理および仕上げ面
- 部品番号、改訂状況、および管理図面またはマーキング仕様
- 承認されたマーキング領域、データム、保護領域、および組立前または組立後の段階
マーキングデータパッケージ
- 必須の部品番号、シリアル、ロット、テキストまたは機械可読コンテンツ
- アートワーク、文字またはコードのサイズ、向きおよび位置の規則
- 可変データソース、シーケンス規則、および重複管理要件
生産および受入パッケージ
- ローディング方法、および必要なタクトまたはサイクルタイム目標
- 検査方法、該当する場合はスキャナーまたは検証機
- 耐久性曝露、禁止される影響、および顧客承認経路
コンポーネント範囲
航空宇宙コンポーネントで一般に識別が必要なものは何ですか?
ブラケット、ハウジング、構造用金具
機械加工または成形された機体および構造コンポーネントには、厳密に管理されたマーキング領域内に部品番号、シリアル番号、検査ステータス、またはサプライヤーデータが必要になる場合があります。.
- データムと使用可能な表面を確認する
- シール、ベアリング、疲労に敏感な領域を保護する
- 仕上げ面の状態を検証する
航空宇宙用ファスナー、油圧継手、小型ハードウェア
ファスナー、油圧または空気圧継手、その他の小型航空宇宙ハードウェアでは、文字高さ、コードサイズ、治具へのアクセス、スキャナー角度が制限されることがあります。部品の提示方法は、レーザー工程自体と同じくらい重要になる場合があります。.
- 向きと再現性を定義する
- 平面、曲面、不規則な表面を分ける
- 利用可能な領域内に読み取り可能な内容を収める
アクチュエータ、計器、および制御システムコンポーネント
組立段階の識別には、アクチュエータハウジング、計器ハウジング、カバー、選択されたコネクタ、または交換可能な制御システム部品が含まれる場合があり、トレーサビリティが正しい記録にリンクされたまま維持される必要があります。.
- 組立前または組立後のマーキングを確認する
- 隣接する電子機器および敏感な表面を保護する
- 手直しおよび不合格品の処理を定義する
なぜマーキングするのか
なぜ航空宇宙部品にマーキングするのか?
構成および部品の識別
部品番号、リビジョン、および承認済み識別子は、製造、検査、組立、およびサービス中に正しいコンポーネント構成を区別するのに役立ちます。.
ユニットレベルのトレーサビリティ
シリアル番号は、製造データシステムがその関連付けを保持するように設計されている場合、個々のコンポーネントを意図された製造、検査、保守、またはライフサイクル記録に結び付けることができます。.
ロットおよびサプライヤのトレーサビリティ
ロット、バッチ、またはサプライヤー情報は、顧客の文書システムでそれらのフィールドが要求される場合、製造履歴とサプライチェーンのトレーサビリティを支援できます。.
検査、保守、および自動検索
人間が読めるテキストと機械可読コードは、点検、整備、修理およびオーバーホール(MRO)、ならびに自動記録照会を支援できますが、マークは定義された視認条件および曝露条件の下でも判読可能なままでなければなりません。.
マーキング内容
航空宇宙部品には何がマーキングされるのか?
| マーク内容 | 生産目的 | 定義するための入力 | 受入証拠 |
|---|---|---|---|
| 部品番号および改訂 | 構成識別 | 承認された文字、書式、位置、および改訂ルール | 正しい値、位置、および判読性 |
| シリアル番号 | ユニットレベルのトレーサビリティ | データソース、順序、重複管理、および記録の関連付け | 対象の部品レコードにリンクされた正しい一意の識別子 |
| ロット、バッチ、またはサプライヤーコード | 製造およびサプライチェーンのトレーサビリティ | フィールド長、ソースシステム、および保持要件 | 可読内容と文書化された関連付け |
| 人間が読めるテキスト | 検査、保守、およびサービス識別 | 最小文字サイズ、言語、および視認条件 | 定義された検査条件における判読性 |
| 機械読み取り可能コード | 自動検索とライフサイクル記録 | コードの種類、ペイロード、サイズ、クワイエットゾーン、スキャナー、品質ルール | 必要な曝露の前後における検証 |
結果の変動要因
レーザーマーキングの結果を決定するものは何か?
基材
定義: 正確な合金、ポリマー、またはその他の基材。. なぜ重要か: 基材は、吸収、熱応答、アブレーション挙動、およびどのマーキング機構が必要な結果を生み出せるかを変化させる。.
熱処理と表面状態
定義: 調質、加工硬化状態、めっき、陽極酸化、コーティング、塗装または表面仕上げ。. なぜ重要か: これらの条件は、使用可能なプロセスウィンドウ – 表面、深さ、耐久性の限界を超えることなく目標を達成できる設定範囲 – を狭める可能性があり、レーザーが層を改質するのか、除去するのか、露出させるのかを変える可能性があります。.
必要なマーク効果
定義: 表面コントラスト、コーティングの改質、浅い彫刻、より深い彫刻、または別の許容される効果。. なぜ重要か: これらの結果は異なるエネルギー供給に依存しており、単一の万能なレシピとして扱うことはできません。.
マークサイズと内容密度
定義: 文字の高さ、コードサイズ、ペイロード、および利用可能なマーキング領域。. なぜ重要か: 小さな文字と高密度のコードは、必要なスポットサイズ、光学フィールド、検証方法を変えます。.
形状と焦点条件
定義: 平坦度、曲率、高さ変動、エッジへの近接性、およびアクセス。. なぜ重要か: 形状は焦点、スキャナ角度、配置の再現性を変化させ、専用治具または焦点管理方法が必要になる場合があります。.
許容される表面変化
定義: 許容される深さ、熱影響、酸化、コーティング除去、および保護領域。. なぜ重要か: 視覚的に強いマークでも、部品のエンジニアリング上の限界を超えると不合格になる可能性があります。.
耐久性と検査方法
定義: 必要な露光、観察条件、スキャナまたはベリファイア、および合格基準。. なぜ重要か: プロセスは、マーキング直後だけでなく、実際の検査および曝露シーケンスの後でも許容可能なままでなければならない。.
生産数量とタクト
定義: シフトあたりの部品数、ロード時間、マーキング時間、および検証時間。. なぜ重要か: 最終システムは、要求される生産サイクルを満たしながら、合格したマークを再現できなければならない。.
目標結果
航空宇宙部品の許容可能なマークは、何を達成すべきか?
許容可能な結果は、単に濃さだけによってではなく、プロジェクト要件によって定義される。サンプル計画は、図面、仕様、および生産ニーズを、観察可能または測定可能な受入チェックに変換すべきである。.
- 正しい部品、シリアル、リビジョン、ロット、または機械可読データ
- 定義された検査条件下で判読可能な人間可読テキスト
- 必要に応じ、指定されたスキャナーまたはベリファイアによる機械可読コードの性能
- マークが承認されたマーキング領域内に位置していること
- 表面深さ、熱影響およびコーティング変化が許容限度内であること
- 所定の取扱い、洗浄、摩耗または環境曝露後における必要な可読性
- 代表的な生産部品間で再現可能な外観と位置
- マーキングされたデータと意図された製造記録との正しい関連付け
形状および取り扱い
部品形状とローディングはマーキング工程にどのような影響を与えるか?
形状が焦点位置とアクセスを左右する
平板試験片は基本的な材料応答を確認できるが、同じプロセスが実際の部品上でも安定して維持されることを証明するものではない。
- 曲率と高さの変動により、表面が意図した焦点条件から外れる可能性がある。.
- エッジ、ねじ山、シール面、および制限領域は、使用可能なマーキングウィンドウを制限する可能性がある。.
- 小型部品では、専用のネスト、回転ハンドリング、またはより厳密な光学フィールドの選択が必要になる場合がある。.
ローディングが位置と再現性を制御する
製造方法は、承認された工程および検査方法に対して、同じマーキング領域を十分に一貫して提示できなければならない。.
- 基準、方向、および治具の接触点を定義する。.
- 手動での単品投入を、トレイ、ネスト、ロータリー、または自動供給と分離する。.
- 部品が組立前にマーキングされるか、組立後にマーキングされるかを確認する。.
- サイクル計画に、アンロード、検証、不合格品、および再加工の処理を含める。.
初回テストのレーザールート
どのレーザールートを最初にテストすべきか?
| ワークの状態 | 最初の質問 | 評価開始ルート | サンプルが証明すべきこと |
|---|---|---|---|
| 未処理または処理済みの金属コンポーネント | 許容されるコントラスト、深さ、表面効果は何ですか? | 多くの航空宇宙用金属では、まず適切な1064 nmの ファイバレーザマーキング プロセスウィンドウを、該当する合金と仕上げについて評価することから始めてください。. | コントラスト、エッジ品質、許容される深さまたは表面変化、熱影響、耐久性、サイクルタイム |
| より厳密なパルス制御を必要とする金属 | 許容ウィンドウでは、パルス幅と供給エネルギーをより細かく制御する必要がありますか? | サンプルの目的がより広いパルス制御範囲の恩恵を受ける場合は、ファイバルート内でMOPAファイバ構成を比較してください。. | 追加のパルス制御が、新たな表面問題やスループット問題を生じさせることなく、認められた結果を改善するかどうか |
| 陽極酸化処理、めっき、塗装、またはコーティングが施された表面 | マークは表面層を保持、改変、または除去すべきですか? | まず意図する層の相互作用を定義し、次に代表的な完成部品で制御されたファイバープロセスウィンドウをテストします。 | 必要な暴露後の層の挙動、下地表面の保護、可読性、および耐久性 |
| ポリマー製または熱に敏感なインサート | どの樹脂、着色剤、添加剤パッケージ、および耐熱限界が該当しますか? | 正確な材料と要求されるマーク効果が特定された後にのみ、UVまたは熱影響のより低い別の手法を評価してください。 | 必要に応じて、コントラスト、変形、ひび割れ、残留物、密着性、または組立適合性 |
故障モード
航空宇宙部品のレーザーマーキングはどこで失敗する可能性があるか?
| 観察された失敗 | 考えられる原因 | 次に確認すべきこと |
|---|---|---|
| マークは最初は判読できるが、曝露後に劣化する | 表面のみのコントラスト、不適切なプロセスウィンドウ、または不適合なコーティング応答 | 定義された曝露シーケンスを繰り返し、曝露前後で判読性、表面状態、およびプロセス設定を比較する。. |
| 深さまたは表面の変化が許容限界を超えている | 過剰なアブレーション、パルスエネルギー、重なり、または不適切なマーキング機構 | 許容される効果を確認し、マーキングされた表面を検査し、暗さだけを最適化するのではなく、プロセス経路を低減または変更してください。. |
| エッジが粗い、溶融している、または熱影響を受けている | 過剰な局所エネルギー密度(フルエンス)、焦点誤差、遅いスキャン戦略、または過剰な重なり | 焦点、パルス供給、スキャン速度、ハッチ間隔、および実際の材料状態を確認してください。. |
| 保持されるべきコーティングが除去されている | 選択したマーキング機構が、要求される層の挙動と矛盾している | 保持、変更、除去のどれを目標とするかを明確にし、その目標に合わせてサンプルマトリクスを再構築してください。. |
| Data Matrix またはその他のコードのスキャンが不安定 | 低コントラスト、グレア、湾曲、小さいセル、ピント不良、または位置変動 | 指定されたスキャナー/ベリファイアは、平坦なサンプル上だけでなく、意図された照明と生産時の配置形状の下でテストしてください。. |
| 部品間でマーク位置がずれる | データム、治具、ローディング、または向きに再現性がない | まずプレゼンテーションの再現性を測定し、部品のばらつきがそれを必要とする場合を除き、ビジョンを追加する前に機械的補正を使用してください。. |
| 誤ったシリアル番号または重複識別子がマークされる | データソース、シーケンシング、またはソフトウェア制御の障害 | シリアル化ソース、重複防止、ジョブ選択、検証、および記録の関連付けを確認してください。. |
| マークは許容できるように見えるが、エンジニアリングがそれを拒否する | 位置、深さ、熱影響、または表面変化が管理要件に違反している | サンプルは、目視による外観だけに頼らず、図面、工程仕様、および定義された受け入れ基準と比較してください。. |
生産ワークフロー
生産においてマーキング工程はどのように管理されるべきか?
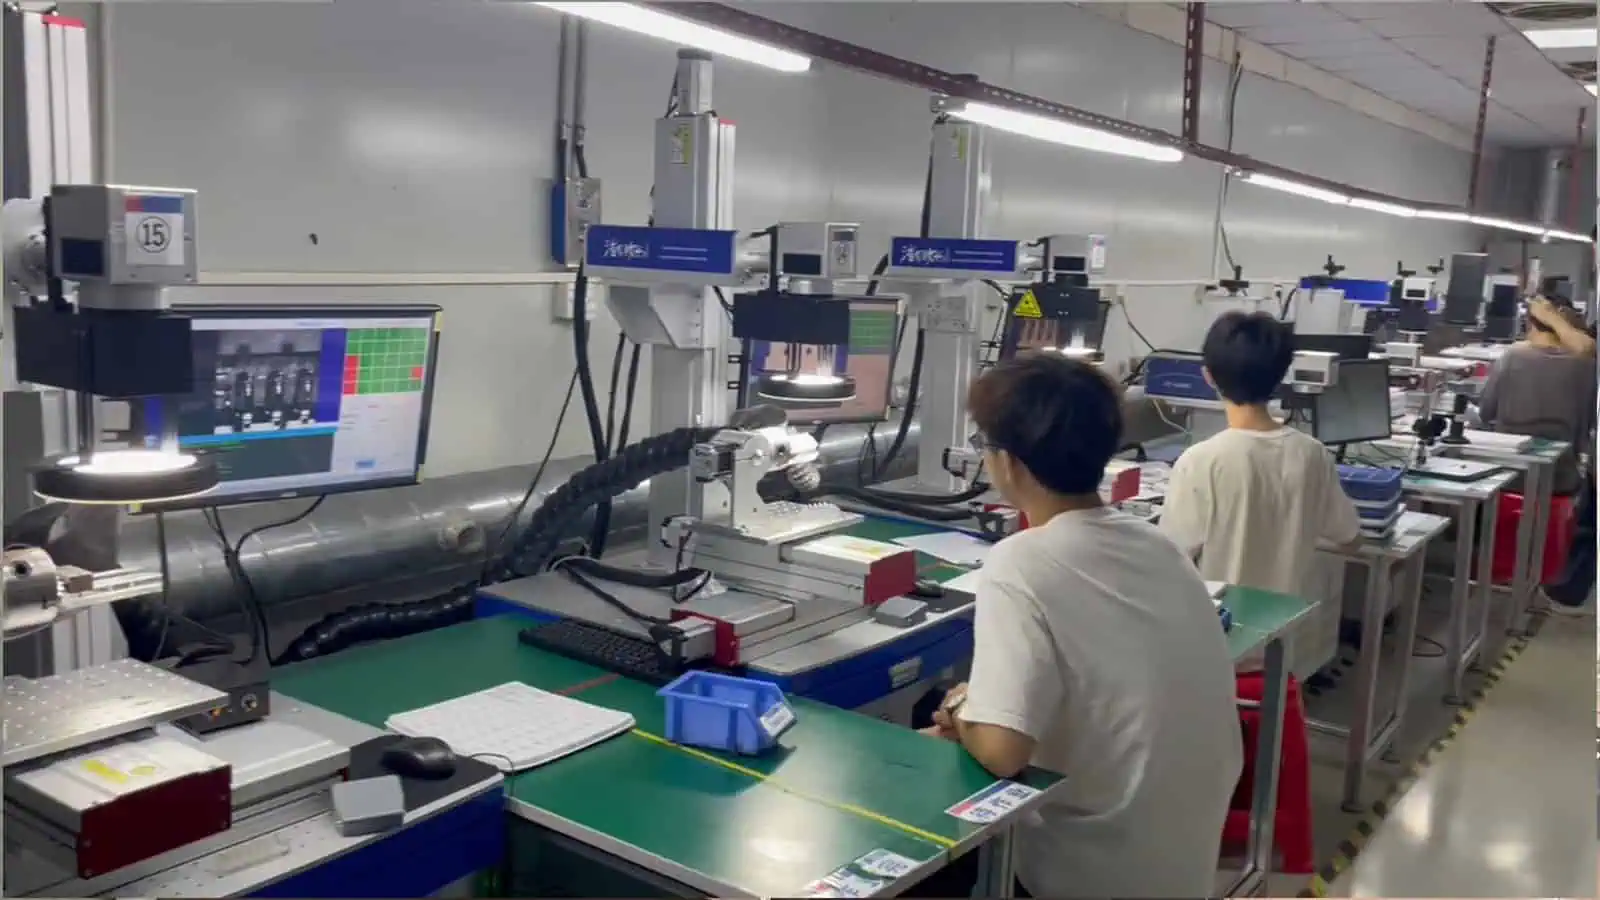
1. 部品をロードして識別する
正しい部品を、定義されたデータムまたはネストに当接させ、向きを確認し、保護対象面を保護します。.
2. 正しいデータを読み出す
意図したレシピとマーキング内容(シリアルデータまたは可変データを含む)を読み込み、ジョブ選択と重複防止のための管理を行います。.
3. マーキングと検証
管理されたマーキングシーケンスを実行し、部品をリリースする前に、位置、可読性、コード品質、その他の定義された合否判定ポイントを確認します。.
4. 記録と処置
必要な結果またはトレーサビリティ記録を保存し、不合格部品を分離し、生産リリース前に手直しまたは不合格処理を定義する。.
サンプル受入
代表的な航空宇宙部品はどのように妥当性確認されるべきか?
- 代表的な部品を使用する。. 平坦なクーポンだけに頼るのではなく、実際の合金、処理、仕上げ、形状、および生産マーキング領域を試験する。.
- 実際のマーキング内容を使用してください。. 製造タスクを表す、承認済みのアートワーク、文字サイズ、シリアル例、および機械可読ペイロードを含めてください。.
- 管理されたプロセス行列を構築してください。. ワークピースの状態、光学系の設定、および検査方法を追跡可能に保ちながら、レーザー変数を意図的に変更してください。.
- 直後の結果を検査してください。. 内容、位置、可読性、必要な場合はコード品質、および禁止されている表面効果または深さ効果がないことを確認してください。.
- 必要な暴露と再検査を実施してください。. 指定された洗浄、取り扱い、摩耗、または環境曝露を適用し、受け入れチェックを繰り返してください。.
- 再現性を確認し、承認済みプロセスウィンドウを記録する。. 代表的な部品で繰り返し、定められた受入基準を繰り返し満たす設定範囲を、治具および検査方法とともに文書化する。その結果を顧客のエンジニアリングまたは品質承認プロセスに回付する。.
最終機械構成
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な機械は、承認済みプロセスウィンドウと実際の生産方法に基づいて構成する必要があります。レーザー光源は、その決定の一部にすぎません。.
| テストまたは生産レビューが示すもの | 最終システムにおいてこれが決定するもの |
|---|---|
| 承認済みプロセスウィンドウと要求されるマーク効果 | レーザー光源の方式、パルス制御能力、および使用可能な出力範囲 |
| 必要な文字またはデータマトリックスのサイズ | スポットサイズの目標、スキャナおよび光学系の選定 |
| 必要なマーキングフィールド | レンズ/フィールドサイズの選択と作動距離の制約 |
| 曲率または高さの変動 | 治具戦略、フォーカス管理方法、およびダイナミックフォーカスまたは別の3D対応アプローチを評価する必要があるかどうか |
| 部品の向きと位置の変動 | まず機械式治具; ビジョン位置決め 残りのばらつきを機械的に制御できない場合 |
| 円形、回転体、または非常に小さな部品 | 回転軸、専用ネスト、または部品専用治具 |
| シリアル化または可変データの生産 | 制御ソフトウェア、データソース、ジョブ管理、およびトレーサビリティ/データ統合の範囲 |
| 機械可読コードの受け入れ | スキャナー、ベリファイア、またはビジョン検査方式と合否ワークフロー |
| 要求タクトタイムと投入方法 | 手動、半自動、または自動のハンドリングレベル、およびサイクルシーケンス |
| ヒューム、パーティクル、および作業者安全要件 | 筐体、排気、および生産セル構成 |


エンジニアリングレビュー
航空宇宙部品のマーキングサンプル試験を準備する
初回テストのルートと最終的な装置構成をまとめて評価できるよう、実際の部品、材質と表面状態、マーキング領域、必要な内容、禁止される影響、検査方法、耐久性要件、生産上の前提条件を共有してください。