
Penandaan Laser untuk Barang Kulit
Sebuah proyek penandaan barang kulit ditentukan oleh produk, konstruksi kulit atau permukaan yang tepat, tanda yang harus dibuat, tampilan yang diterima, cara komponen diposisikan, dan volume produksi. Pengujian sampel harus mengonfirmasi jendela proses dan fitur mesin yang diperlukan untuk produksi yang dapat diulang.
- Produk dan area penandaan
- Konstruksi dan finishing kulit
- Tampilan dan ketahanan yang ditargetkan
- Pemuatan, pemosisian, dan volume produksi
Barang Kulit Apa Saja yang Umumnya Menggunakan Penandaan Laser?
Mulailah dari produk yang sebenarnya, bukan dari kata “kulit.” Tambalan datar, sabuk panjang, dan tas tangan yang sudah jadi menciptakan kebutuhan akses, fokus, perlengkapan, dan produksi yang berbeda meskipun desainnya serupa.
Tas, casing, dan panel
Tas tangan, tas tote, casing, panel penutup, dan bagian kulit lainnya tempat logo, grafik, atau pengenal dapat ditandai sebelum atau setelah perakitan.
Dompet dan tempat kartu
Barang jadi yang ringkas dengan area penandaan kosmetik yang kecil, lipatan, kantong, jahitan, dan toleransi pemosisian yang ketat.
Sabuk dan tali
Bagian panjang dan sempit yang mungkin memerlukan penandaan berulang, jarak tepi yang terkendali, penopang lurus, serta penempatan ulang secara terindeks atau manual.
Tag, patch, dan label
Komponen datar atau bertekstur ringan yang sering kali lebih mudah dipasang pada alat pemegang sebelum dijahit atau dilekatkan ke produk jadi.
Aksesori kulit kecil
Tempat kunci, sampul, wadah, dan produk serupa, di mana area penandaan yang dapat digunakan mungkin dibatasi oleh tepi, lipatan, perangkat keras, atau fitur dekoratif.
Barang jadi yang dipersonalisasi
Produk jadi yang ditandai dengan nama, inisial, atau desain khusus pesanan, di mana akses, perlindungan produk, dan kontrol data variabel menjadi bagian dari proses.
Mengapa Barang Kulit Ditandai?
Tujuan penandaan menentukan apa yang harus terlihat, seberapa konsisten penandaan tersebut, apakah setiap unit identik atau bervariasi, dan pemeriksaan hilir mana yang penting.
Branding
Terapkan logo, grafik koleksi, dan elemen merek secara langsung ke produk, patch, atau panel tanpa menambahkan label tercetak terpisah.
Personalisasi
Tambahkan nama, inisial, pesan singkat, atau karya seni khusus pesanan untuk batch kecil dan produk sekali jadi, di mana pencocokan file ke produk menjadi penting.
Identifikasi produk
Tambahkan referensi model, informasi ukuran, pengenal batch, atau kode internal saat tanda harus tetap terbaca dan dapat diterima secara visual.
Diferensiasi dekoratif
Buat grafik dan pola permukaan yang terkendali di mana hasil visual merupakan bagian dari desain produk, bukan hanya tanda identifikasi.
Apa yang Biasanya Ditandai pada Barang Kulit?
Pisahkan informasi atau karya seni yang ditandai dari efek permukaan yang digunakan untuk membuatnya. Logo yang sama dapat memerlukan proses yang berbeda ketika konstruksi kulit, finishing, atau tampilan yang diinginkan berubah.
Karya seni tetap
Logo merek, grafik koleksi, motif dekoratif, pola tepi, dan desain lain yang tetap sama di seluruh batch.
Personalisasi variabel
Nama, inisial, teks pendek, dan grafik khusus pesanan yang terkait dengan produk individual atau catatan pelanggan.
Informasi produk
Informasi model, ukuran, batch, tanggal, atau referensi internal jika permukaan kulit memberikan kontras dan definisi fitur yang cukup.
Tanda khusus posisi
Karya seni yang ditempatkan relatif terhadap jahitan, tepi, gesper, kantong, lipatan, garis potong, atau fitur produk lain yang menjadi perkakas penepat atau referensi visi.
Contoh Penandaan Kulit yang Representatif
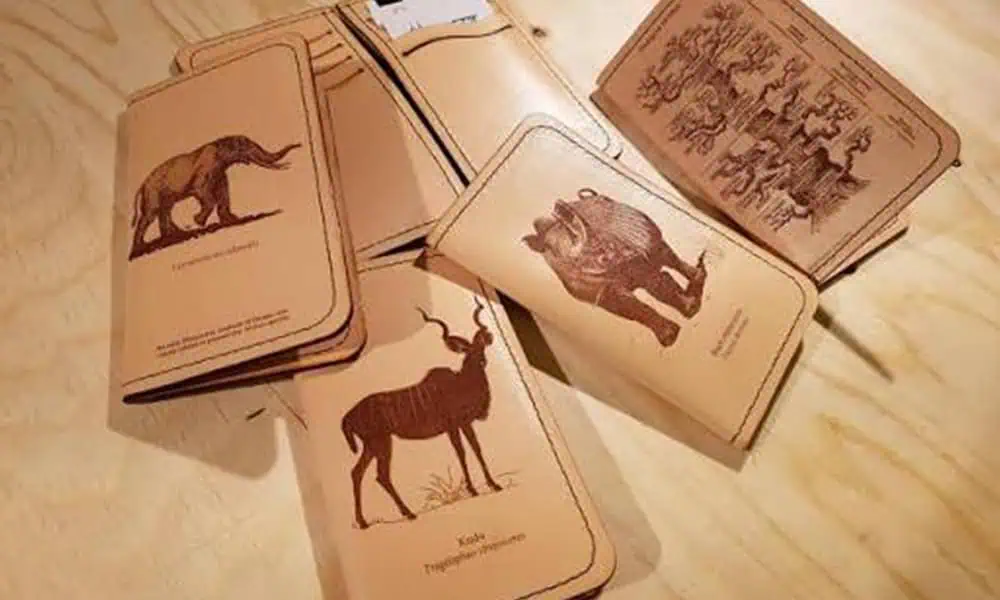
Gambar contoh ini membantu menunjukkan jenis kontras grafis, area terisi, dan detail dekoratif halus yang harus ditentukan sebelum pengujian proses. Ini adalah referensi visual, bukan parameter universal atau klaim hasil produksi.
Apa yang Menentukan Hasil Penandaan Laser pada Produk Kulit?
Nama material saja tidak cukup. Kualitas hasil dikendalikan oleh susunan kulit atau sintetis, finishing permukaan, desain grafis, geometri, efek target, dan kondisi produksi yang bekerja bersama.
| Variabel | Mengapa ini mengubah hasil | Apa yang harus dicatat |
|---|---|---|
| Konstruksi kulit atau sintetis | Kulit alami, kulit berlapis, dan susunan sintetis menyerap dan bereaksi terhadap energi laser secara berbeda. | Pemasok, tingkat mutu, bahan dasar, lapisan atas, lapisan belakang, dan aditif apa pun yang diketahui. |
| Warna, zat pewarna, dan hasil akhir permukaan | Pigmen, lapisan atas, kilau, tekstur, dan variasi lot dapat mengubah kontras, tampilan tepi, dan residu. | Warna/SKU, hasil akhir, tekstur, batch, dan informasi pelapisan atau perlakuan apa pun. |
| Efek target | Perubahan nada warna, kontras yang terlihat, ukiran dangkal, atau interaksi hasil akhir yang terkendali memerlukan jendela proses yang berbeda. | Sampel yang disetujui, warna target, kedalaman yang dapat diterima, sensasi sentuhan, dan tampilan permukaan. |
| Karya Seni | Teks kecil, garis tipis, area terisi yang besar, dan grafik padat bereaksi secara berbeda terhadap kerapatan energi dan strategi pemindaian. | File vektor, ukuran marka, fitur terkecil, area terisi, dan orientasi yang diperlukan. |
| Geometri dan fokus | Kelengkungan, lipatan, sambungan, variasi ketinggian, dan permukaan yang tidak ditopang dapat mengubah fokus, posisi, dan respons panas lokal. | Zona penandaan yang dapat digunakan, rentang ketinggian, datum, jarak bebas sambungan/tepi, dan kondisi penopang. |
| Persyaratan produksi | Volume, campuran SKU, personalisasi, dan frekuensi pergantian menentukan apakah penyiapan manual sudah cukup atau diperlukan stasiun kerja yang lebih terkendali. | Kuantitas, ekspektasi takt/siklus, campuran SKU, pola pergantian, dan metode pemuatan. |
Untuk perilaku spesifik material, gunakan Penandaan Laser pada Kulit panduan bersama dengan pengujian sampel representatif. Keputusan aplikasi tetap bergantung pada produk jadi, fixture, dan persyaratan produksi.
Seperti Apa Tanda Jadi yang Seharusnya Terlihat?
Tentukan hasilnya sebelum menyetel laser. “Tanda yang baik” tidak hanya terlihat; tanda tersebut juga harus memenuhi persyaratan tampilan, posisi, permukaan, dan daya tahan produk tanpa menimbulkan kerusakan yang tidak dapat diterima.
Hasil visual dan permukaan
- Perubahan kontras atau rona yang diperlukan.
- Definisi tepi yang bersih pada fitur terkecil.
- Kilap, tekstur, dan rasa sentuhan yang dapat diterima.
- Kedalaman terkendali atau interaksi hasil akhir bila diperlukan.
- Tidak ada bekas gosong, halo, pelelehan, keretakan, atau residu yang tidak dapat diterima.
Posisi, daya tahan, dan konsistensi
- Posisi dan orientasi desain tetap berada dalam toleransi produk.
- Potongan berulang menunjukkan rentang tampilan yang dapat diterima.
- Pemeriksaan kelenturan, gosokan, pembersihan, keringat/kontak, atau pelapukan sesuai dengan persyaratan produk sebenarnya.
- Teks atau pengenal yang dipersonalisasi tetap dapat dibaca dan dicocokkan dengan benar dengan produk.
- Perbedaan antar lot diidentifikasi sebelum produksi dirilis.
Bagaimana Geometri dan Pemuatan Produk Memengaruhi Penandaan Barang Kulit?
Desain yang sama dapat memerlukan perkakas penepat, strategi fokus, dan tahap produksi yang berbeda saat berpindah dari panel potong datar ke sabuk panjang atau tas jadi.
| Barang kulit | Area penandaan tipikal | Kendala utama | Apa yang harus ditinjau |
|---|---|---|---|
| Panel tas dan tambalan | Area datar atau bertekstur ringan sebelum perakitan | Registrasi artwork, variasi serat, dan konsistensi batch | Datum panel, desain nest, variasi lot, dan apakah penandaan dilakukan sebelum penjahitan. |
| Sabuk dan tali | Permukaan panjang sempit, posisi berulang, atau zona ujung | Kelurusan, dukungan umpan, jarak pengulangan, dan jarak tepi | Panjang komponen, pitch tanda, zona datar yang dapat digunakan, interferensi gesper, dan pemuatan manual versus terindeks. |
| Dompet dan tempat kartu | Area kosmetik kecil di dekat lipatan, jahitan, atau kantong | Penyelarasan halus dan menghindari deformasi | Kondisi terbuka/tertutup, jarak bebas jahitan, dukungan penyangga, fitur terkecil, dan perubahan rona yang dapat diterima. |
| Tas dan casing jadi | Permukaan melengkung, cekung, atau terakit | Variasi fokus, risiko tabrakan, dan penjepitan yang sulit | Ruang jangkauan akses, penopang produk, variasi ketinggian, kebutuhan kamera, dan apakah penandaan harus dipindahkan lebih awal dalam produksi. |
| Gesper dan aksesori logam | Komponen logam terpisah | Substrat dan jalur laser berbeda | Evaluasi sebagai tugas penandaan logam; jangan mengasumsikan bahwa konfigurasi kulit menandai perangkat keras. |
Kapan Tanda Harus Diterapkan Sebelum Perakitan?
Panel datar biasanya lebih mudah ditopang dan diposisikan daripada tas jadi. Pilih tahap penandaan berdasarkan penyelarasan akhir, operasi hilir, dan kualitas produk—bukan hanya berdasarkan kemudahan mesin.
Sebelum pemotongan atau penjahitan
Berguna ketika karya seni dapat diregistrasi ke lembaran atau panel yang stabil dan operasi selanjutnya tidak akan mendistorsi, menutupi, atau merusak tanda.
Setelah pemotongan panel
Berguna ketika garis potong menyediakan datum perlengkapan yang dapat diulang dan setiap panel dapat disusun bersarang secara konsisten sebelum perakitan.
Setelah perakitan akhir
Berguna untuk personalisasi atau pengodean akhir, tetapi kelengkungan, jahitan, perangkat keras, rentang fokus, dan jarak bebas tabrakan harus disertakan dalam tinjauan sistem.
Keputusan praktis: jika produk jadi membuat fokus, akses, atau penjepitan tidak stabil, bandingkan rute produk jadi dengan operasi panel datar sebelumnya sebelum menambah kompleksitas pada mesin.
Laser Mana yang Harus Diuji Terlebih Dahulu?
Pertama, lakukan penyaringan material untuk kompatibilitas laser yang aman. Lalu bandingkan rute laser terhadap efek target, fitur terkecil, sensitivitas panas, dan geometri produk yang sebenarnya.
Penyaringan keselamatan material harus didahulukan. Jangan gunakan laser untuk “mengidentifikasi” kulit sintetis atau lapisan yang tidak diketahui. Jangan memproses dengan laser PVC/vinil, lapisan yang mengandung klorin atau lapisan lain yang mengandung halogen, atau kulit/kulit buatan yang diketahui mengandung kromium(VI). Jika komposisinya tidak pasti, hentikan dan dapatkan dokumentasi pemasok serta informasi keselamatan sebelum pengujian.
| Rute uji pertama | Di mana ini mungkin cocok | Mengapa ini dievaluasi | Apa yang harus dibuktikan oleh sampel |
|---|---|---|---|
| Mesin laser marking CO₂ | Banyak permukaan kulit asli dan konstruksi sintetis atau berlapis tanpa klorin yang terpilih dan terkonfirmasi kompatibel dengan laser | Rute awal yang umum untuk perubahan warna yang terlihat, interaksi permukaan, dan ukiran dangkal pada banyak produk organik. | Kontras yang disyaratkan, kualitas tepi, efek termal yang dapat diterima, tingkat residu/bau, dan keterulangan pada sampel representatif. |
| mesin laser marking UV | Pelapis kompatibel terpilih atau lapisan sintetis sensitif panas ketika detail halus atau jejak termal yang lebih rendah menjadi prioritas | Berguna sebagai rute pembanding ketika CO₂ menimbulkan efek panas lokal yang terlalu besar atau fitur yang diperlukan sangat halus. | Apakah detail, kondisi permukaan, dan waktu siklus benar-benar lebih baik pada konstruksi sebenarnya. |
| Mesin laser marking fiber | Gesper logam, plakat, kait, atau perangkat keras terpisah | Perangkat keras merupakan substrat yang berbeda dan biasanya memerlukan jalur pengujian yang berorientasi pada logam. | Kontras/kedalaman logam yang diperlukan dan apakah diperlukan stasiun atau langkah proses terpisah. |
Apa yang perlu dibandingkan selama pengujian pertama
- Kontras atau rona pada ukuran artwork yang diperlukan.
- Kualitas tepi teks, garis, dan area terisi terkecil.
- Gosong, perubahan kilap, meleleh, halo, residu, dan sensasi sentuhan.
- Toleransi fokus pada area penandaan sebenarnya.
- Repeatabilitas di seluruh rentang warna, finishing, dan lot aktual.
- Waktu siklus hanya setelah jendela kualitas stabil.
Pengujian dilakukan sebelum konfigurasi akhir. Sumber, optik, area kerja, selubung, ekstraksi, dan fixture harus dipilih berdasarkan sampel yang memenuhi syarat dan persyaratan produksi.
Apa yang Sering Salah saat Menandai Barang Kulit dengan Laser?
Hasil yang gagal hanya berguna jika mengarah pada pemeriksaan yang spesifik. Pisahkan variasi material, respons termal, serta masalah fokus dan posisi sebelum mengubah beberapa pengaturan laser sekaligus.
| Masalah yang teramati | Variabel yang mungkin | Apa yang harus diperiksa selanjutnya |
|---|---|---|
| Kontras lemah atau tidak merata | Finishing, pewarna, variasi warna/lot, kepadatan energi yang tidak memadai atau tidak konsisten, variasi fokus | Bandingkan artwork yang sama pada sampel terdokumentasi dari lot yang terdampak sebelum mengubah jalur produksi. |
| Gosong parah, tepi rapuh, atau residu berlebihan | Masukan termal terlalu besar, pemindaian lambat, lintasan berulang, kimia permukaan, ekstraksi buruk | Kurangi beban termal secara sistematis dan pastikan bahwa material tersebut cocok untuk pemrosesan laser. |
| Pelelehan yang tidak diinginkan atau tonjolan mengkilap | Lapisan atas sintetis atau pelapis yang sensitif terhadap panas, energi lokal berlebihan | Konfirmasi komposisi, hentikan jika material tidak aman, lalu bandingkan jendela proses dengan beban termal lebih rendah atau rute alternatif yang kompatibel. |
| Halo atau perubahan hasil akhir di luar desain | Respons pelapisan, area terisi yang besar, penyebaran panas, paparan berulang | Tinjau isian desain, strategi pemindaian, dan kerapatan energi sambil menjaga material dan fokus tetap. |
| Posisi tanda berubah antar bagian | Datum lemah, dukungan bagian yang fleksibel, pemuatan tidak konsisten, variasi sambungan atau tepi | Perbaiki penahan/sarang fixture atau gunakan visi hanya jika variasi penempatan yang sebenarnya membenarkannya. |
| Sampel datar yang bagus tetapi hasil produk jadi buruk | Kelengkungan, variasi ketinggian, jarak bebas tabrakan, penyangga tidak stabil | Bandingkan strategi fixture/pemfokusan yang lebih baik dengan memindahkan tanda ke tahap produksi panel datar yang lebih awal. |
| Satu warna atau lot berfungsi, yang lain tidak | Variasi pewarna, finishing, ketebalan pelapisan, atau pemasok | Kualifikasikan warna/lot representatif untuk skenario terburuk dan simpan jendela proses yang disetujui secara terpisah bila diperlukan. |
Apa yang Harus Dikendalikan Sebelum Penandaan Barang Kulit Masuk ke Produksi?
Sebelum proses kandidat dirilis ke produksi, tetapkan bagaimana material/SKU, file pekerjaan, posisi komponen, pemeriksaan first-off, inspeksi batch, dan pergantian tetap tertaut. Bagian kualifikasi sampel di bawah ini menyediakan gerbang rilis untuk alur kerja tersebut.
1. Verifikasi material dan SKU
Konfirmasi produk, warna, finishing, lot, dan jendela proses khusus material yang disetujui sebelum memuat pekerjaan.
2. Muat artwork atau data yang benar
Pisahkan grafik tetap dari nama variabel, nomor seri, atau data pesanan dan cocokkan catatan dengan produk yang benar.
3. Posisikan dan fokuskan komponen
Gunakan nest, stop, datum, pengaturan ketinggian, atau rutinitas visi yang disetujui agar area penandaan sebenarnya kembali ke kondisi terkualifikasi.
4. Setujui komponen pertama
Periksa posisi, tampilan, dan keterbacaan sebelum merilis batch, terutama setelah pergantian SKU, artwork, atau fixture.
5. Kendalikan batch
Lakukan inspeksi pada frekuensi yang disyaratkan oleh risiko produk, pantau variasi lot/warna, dan pisahkan produk yang ditolak atau bagian yang perlu ditinjau.
6. Catat kondisi pergantian proses
Pastikan pekerjaan yang telah disetujui, fixture, referensi fokus, dan jendela proses tetap terkait dengan SKU sehingga proses berikutnya tidak perlu memulai lagi dari coba-coba.
Bagaimana Sampel Produk Kulit yang Representatif Harus Dikualifikasi?
Tujuannya bukan menghasilkan satu sampel yang menarik. Tujuannya adalah memastikan jendela proses yang dapat diulang pada material yang representatif, lalu membuktikan bahwa hasilnya memenuhi persyaratan visual, posisi, dan ketahanan produk.
Masukan untuk pengujian yang berguna
- Produk: tas, sabuk, dompet, tag, patch, atau aksesori yang telah dirakit.
- Bahan: konstruksi asli atau sintetis, pemasok, tingkat mutu, warna, hasil akhir, dan batch.
- Informasi keselamatan: SDS ditambah konfirmasi pemasok bila melibatkan lapisan sintetis, berlapis, atau tidak pasti.
- Desain: file vektor, ukuran tanda, fitur terkecil, toleransi posisi dan orientasi.
- Geometri: area datar/melengkung, sambungan, lipatan, jarak tepi, perangkat keras dan datum perlengkapan yang tersedia.
- Hasil target: kontras/nada, kedalaman yang dapat diterima, sensasi tangan, kilap dan gosong/halo/residu yang tidak dapat diterima.
- Daya tahan: metode lentur, gosok, pembersihan, keringat/kontak, pelarut, atau pelapukan cuaca yang relevan dengan produk.
- Produksi: kuantitas, campuran SKU, data personalisasi, ekspektasi siklus dan metode pemuatan.
1. Konfirmasi keamanan material
Identifikasi konstruksi dan kecualikan material tidak aman yang berupa PVC/terklorinasi, mengandung halogen, atau mengandung kromium(VI) sebelum paparan laser.
2. Pilih sampel yang representatif
Sertakan warna, finishing, lot, dan rentang geometri yang sebenarnya—termasuk SKU yang sulit atau SKU dengan kasus terburuk bila hal itu penting.
3. Saring jendela proses
Jaga material, artwork, dan pengaturan tetap konstan sambil mengubah variabel laser yang dikendalikan untuk menemukan wilayah kualitas yang stabil.
4. Periksa tampilan dan posisi
Periksa kontras, ketajaman tepi, kilap/tekstur, residu, deformasi, posisi, dan fitur terkecil yang diperlukan.
5. Lakukan pemeriksaan daya tahan yang diperlukan
Terapkan metode penerimaan riil dari pelanggan—lentur, gosok, pembersihan, keringat/kontak, atau metode khusus produk lainnya.
6. Ulangi dan dokumentasikan
Konfirmasi hasil pada potongan yang representatif, catat rentang yang disetujui, dan baru setelah itu rilis konfigurasi untuk produksi.
Bagaimana Hasil Pengujian Menentukan Konfigurasi Akhir Mesin?
Uji sampel harus mengubah persyaratan produk menjadi keputusan mesin. Sistem akhir dipilih dari jendela proses yang terkualifikasi, selubung benda kerja, toleransi pemosisian, beban ekstraksi, dan metode produksi—bukan hanya dari kata “kulit”.
| Apa yang ditunjukkan oleh pengujian atau produk | Apa yang diubahnya pada mesin | Mengapa |
|---|---|---|
| CO₂ memberikan tampilan stabil yang diperlukan | Keluarga sumber CO₂ dan rentang daya menjadi kandidat utama | Pemilihan sumber mengikuti respons material yang terkualifikasi dan persyaratan siklus. |
| UV memberikan detail yang lebih baik atau efek termal yang lebih rendah pada permukaan yang kompatibel | Sumber UV menjadi jalur kandidat | Jalur alternatif dibenarkan oleh kualitas sampel yang terukur, bukan dengan mengasumsikan UV secara universal lebih baik. |
| Teks sangat kecil atau grafik halus | Lensa medan, bidang penandaan, optik, dan jarak kerja | Ukuran fitur dan ukuran bidang harus seimbang; bidang yang lebih besar tidak otomatis menjadi pilihan terbaik. |
| Gambar berukuran besar atau area penandaan produk yang besar | Bidang yang lebih besar, pergerakan terindeks, atau perkakas penepat multi-posisi | Area penandaan yang diperlukan mungkin melebihi satu bidang pemindaian yang praktis. |
| Produk jadi yang melengkung atau bervariasi ketinggiannya | Pergerakan Z, penyesuaian fokus, fixture/penyangga, dan kemungkinan strategi kontrol fokus | Tanda harus tetap berada di dalam rentang fokus yang memenuhi syarat. |
| Sabuk panjang atau posisi tali yang berulang | Fixture panjang, umpan terindeks, penyangga meja kerja, atau penanganan bergaya konveyor jika dibenarkan | Panjang part dan pitch berulang menentukan metode pemuatan. |
| Penempatan bervariasi pada panel yang dipotong atau orientasi campuran | Pemosisian visi hanya bila toleransi mengharuskannya | Visi menyelesaikan variasi lokasi part; ini tidak menggantikan kontrol fokus atau kualifikasi material. |
| Tas atau kotak jadi berukuran besar | Ruang bebas stasiun kerja, bukaan selubung, ukuran meja, dan cakupan Z/benda kerja | Produk harus benar-benar muat tanpa tabrakan dan tetap mencapai zona penandaan yang disetujui. |
| Campuran SKU yang tinggi atau personalisasi | Kontrol pekerjaan, alur kerja data variabel, input barcode/pesanan, dan strategi izin file sesuai kebutuhan | Pencocokan data ke produk menjadi bagian dari kualitas produksi. |
| Beban asap, partikulat, atau bau yang mencolok | Tinjauan kapasitas ekstraksi, saluran/filtrasi, dan aliran udara enclosure | Ekstraksi harus sesuai dengan material aktual dan beban produksi. |
| Waktu takt yang ketat atau volume yang lebih tinggi | Metode pemuatan, jumlah fixture, strategi pemindaian, rentang daya sumber, dan tingkat otomatisasi | Throughput adalah hasil sistem; daya sumber saja tidak menentukan total waktu siklus. |

Paket tinjauan akhir: sampel yang memenuhi kualifikasi + kriteria tampilan/daya tahan yang disetujui + selubung produk + datum fixture + bauran SKU + target siklus + kebutuhan ekstraksi. Secara bersama-sama, inilah yang harus menjadi dasar penawaran harga dan konfigurasi mesin.
FAQ Penandaan Laser Barang Kulit
Dapatkah penandaan laser menggantikan hot stamping atau embossing?
Ini dapat menciptakan efek visual dan taktil yang berbeda, tetapi bukan pengganti otomatis. Bandingkan opsi warna, sensasi sentuhan, kedalaman, daya tahan, perkakas, kebutuhan personalisasi, dan biaya produksi yang dibutuhkan pada produk representatif.
Bisakah satu konfigurasi mesin menandai kulit dan perangkat keras logam sekaligus?
Terkadang satu stasiun kerja dapat mendukung beberapa tugas, tetapi permukaan kulit dan gesper atau plakat logam biasanya memerlukan evaluasi proses laser yang berbeda. Jangan berasumsi bahwa pengaturan kulit atau pilihan sumber juga akan memenuhi syarat untuk perangkat keras logam.
Kirim Produk, Material, Desain, dan Standar Penerimaan
Sertakan foto produk, konstruksi dan finishing kulit, desain, posisi penandaan, tampilan target, pemeriksaan daya tahan, dimensi produk, bauran SKU, kebutuhan personalisasi, ekspektasi siklus, dan batasan fixture, visi, enclosure, atau ekstraksi.