
Zhuorui Laser / Sumber Daya / Panduan Teknologi / Teknologi Penandaan Laser CO₂
Panduan Teknologi Laser
Teknologi Penandaan Laser CO₂
Penandaan laser CO₂ menggunakan energi laser inframerah gelombang panjang untuk menciptakan perubahan permanen pada atau di dekat permukaan suatu material tanpa kontak fisik. Sistem CO₂ industri paling umum beroperasi pada sekitar 10,6 μm, meskipun sumber 9,3 μm dan 10,2 μm juga digunakan ketika karakteristik penyerapannya lebih cocok dengan substrat tertentu.
Oleh karena itu, pertanyaan rekayasa yang penting bukan sekadar apakah sebuah mesin menggunakan laser CO₂. Pertanyaan yang berguna adalah apakah panjang gelombang yang dipilih terkopel secara efektif dengan material yang sebenarnya, perubahan fisik apa yang ditimbulkan oleh interaksi tersebut, dan apakah tanda yang dihasilkan dapat memenuhi kebutuhan aplikasi tanpa kerusakan yang tidak dapat diterima.
Inilah sebabnya teknologi CO₂ banyak dikaitkan dengan kayu, kertas, karton, kulit, tekstil, akrilik, karet, kaca, pelapis, material kemasan, dan plastik tertentu. Bergantung pada substratnya, tanda yang terlihat dapat dihasilkan dari karbonisasi, penghilangan material secara terlokalisasi, pelelehan atau pembusaan, penghilangan pelapis, atau modifikasi permukaan yang terkendali. Respons material—bukan hanya nama lasernya—menentukan hasilnya.
Apa Itu Penandaan Laser CO₂ dan Bagaimana Cara Kerjanya?
Laser CO₂ adalah laser gas yang menghasilkan radiasi inframerah tak terlihat. Pada mesin penandaan galvo yang umum, sumber laser menghasilkan berkas, cermin galvanometer mengarahkannya melintasi jalur penandaan yang telah diprogram, dan optik pemfokusan membawa berkas ke titik yang diperlukan pada benda kerja. Galvanometer menjalankan fungsi pemindaian; lensa pemfokusan memusatkan berkas di seluruh bidang penandaan yang dapat digunakan.
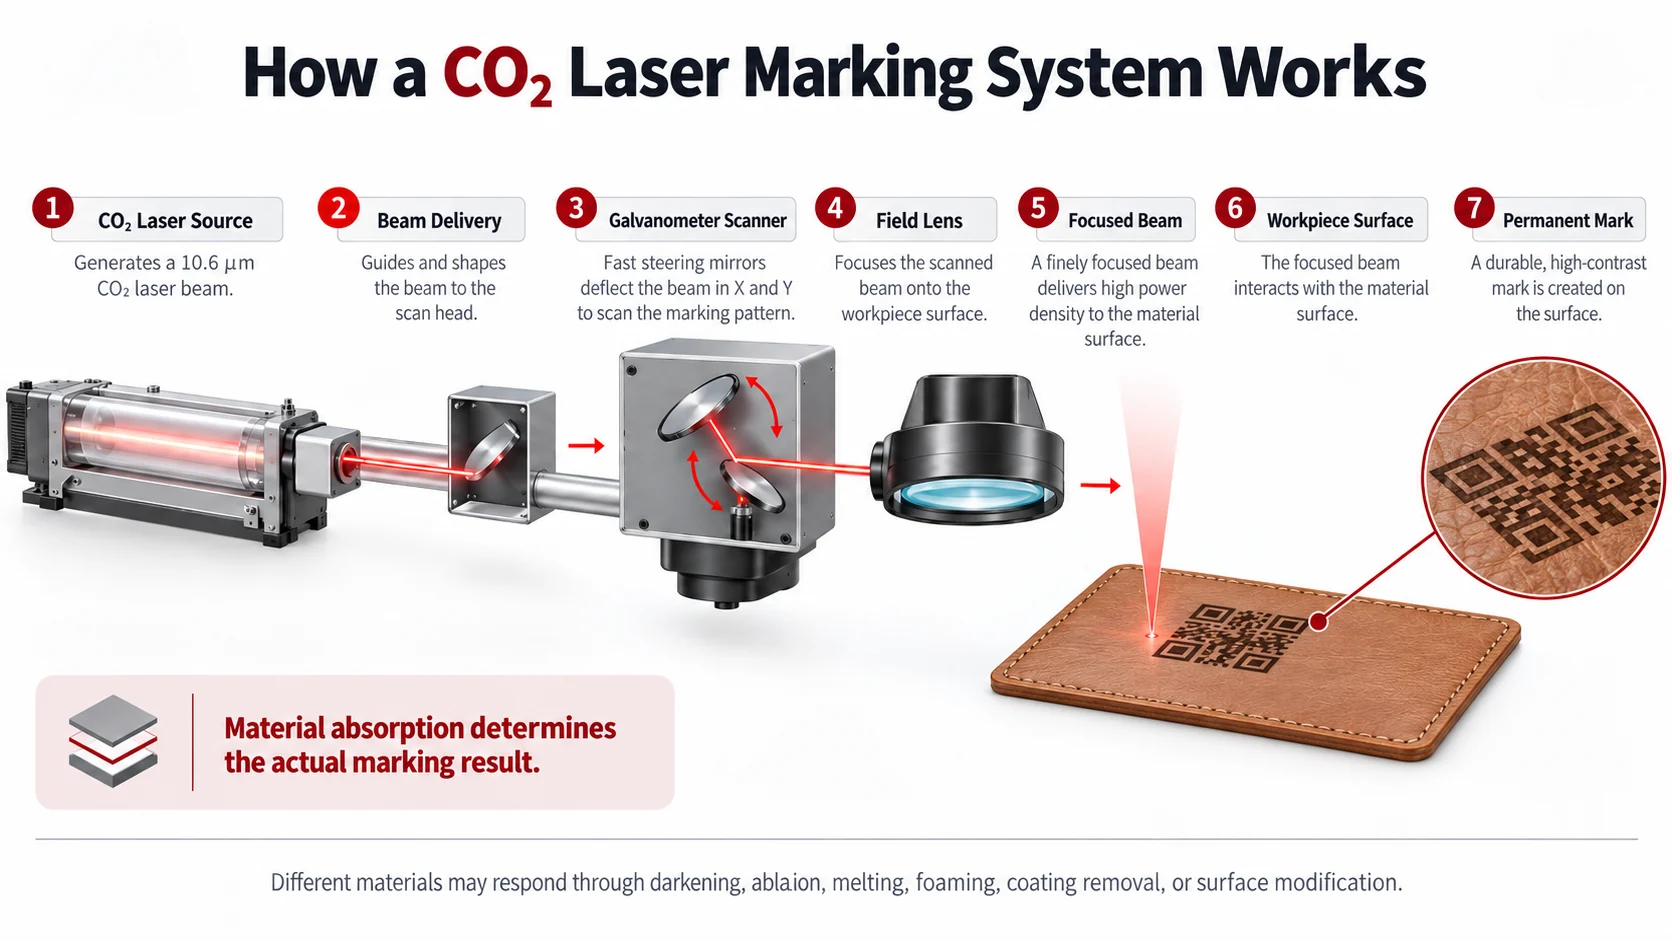
Ketika berkas mencapai benda kerja, energinya tidak otomatis menjadi tanda. Sebagian energi dapat dipantulkan, sebagian dapat melewati material, dan sebagian dapat diserap. Bagian yang diserap itulah yang dapat mendorong perubahan fisik. Untuk banyak aplikasi CO₂, energi yang diserap tersebut menghasilkan pemanasan lokal, tetapi hasilnya sangat bergantung pada substrat.
Kayu dan kertas dapat menjadi gelap melalui dekomposisi termal lokal. Polimer dapat meleleh, berbusa, berubah warna, atau kehilangan lapisan permukaan yang tipis. Lapisan dapat dihilangkan untuk menampakkan material kontras di bawahnya. Kaca dapat memperoleh tampilan putih atau buram melalui modifikasi permukaan yang terkendali dan mikroperetakan.
Perbedaan ini penting karena Penandaan laser CO₂ adalah teknologi sumber laser, bukan satu mekanisme penandaan universal. Keluarga laser yang sama dapat menghasilkan tanda yang sangat berbeda pada material yang berbeda.
Sistem CO₂ juga banyak digunakan untuk pengukiran dan pemotongan, tetapi proses-proses tersebut memiliki tujuan yang berbeda. Panduan ini berfokus pada penandaan, pengkodean, modifikasi permukaan, dan penghilangan material yang relatif dangkal, bukan pemotongan tembus. Untuk penjelasan yang lebih luas tentang rantai interaksi lengkap, lihat cara kerja penandaan laser.
Mengapa Penandaan Laser CO₂ Sangat Cocok untuk Banyak Material Nonlogam?
Alasan utamanya adalah hubungan antara panjang gelombang laser dan penyerapan material. Daya laser yang tinggi saja tidak membuat suatu proses menjadi cocok. Material harus menyerap energi yang cukup pada panjang gelombang yang dipilih, dan energi yang diserap itu harus menciptakan respons permukaan yang berguna, bukan kerusakan yang berlebihan.
Panjang gelombang CO₂ serbaguna yang paling umum adalah sekitar 10,6 μm. Banyak material organik dan nonlogam menyerap energi inframerah gelombang panjang dengan cukup kuat pada atau sekitar panjang gelombang ini untuk mendukung penandaan, pengukiran, atau modifikasi permukaan yang praktis. Inilah salah satu alasan sistem CO₂ umumnya diterapkan pada kayu, kertas, karton, kulit, karet, akrilik, kaca, substrat kemasan, dan polimer tertentu.
Namun, nama kategori suatu material tidak sepenuhnya mendefinisikan respons optiknya. “Plastik,” misalnya, dapat merujuk pada polimer dengan kimia resin, pengisi, pigmen, penghambat api, pelapis, dan struktur lapisan yang sangat berbeda. Oleh karena itu, dua komponen plastik yang tampak serupa dapat bereaksi secara berbeda terhadap sumber CO₂ yang sama.
Inilah juga sebabnya teknologi CO₂ industri tidak terbatas pada 10,6 μm. Sumber 9,3 μm dan 10,2 μm digunakan dalam aplikasi tertentu karena perubahan panjang gelombang dapat mengubah seberapa kuat suatu resin, film, lapisan, atau material transparan tertentu menyerap energi laser. Informasi aplikasi teknis dari KEYENCE dan Novanta mendokumentasikan perilaku yang bergantung pada panjang gelombang pada material termasuk resin transparan, PET, polipropilena, polikarbonat, dan film kemasan.
Hasil tersebut tidak boleh ditafsirkan sebagai peringkat universal di mana satu panjang gelombang CO₂ selalu lebih baik daripada yang lain. Kesimpulan yang tepat lebih sempit: panjang gelombang CO₂ yang paling sesuai bergantung pada perilaku penyerapan material yang sebenarnya dan efek permukaan yang dibutuhkan aplikasi.
Untuk banyak aplikasi biasa pada kayu, kertas, kulit, karet, akrilik, dan non-logam umum, 10,6 μm tetap menjadi titik awal yang alami. Panjang gelombang alternatif menjadi lebih penting ketika polimer, film, kemasan multilayer, lapisan, atau substrat transparan tertentu tidak merespons secara memadai terhadap panjang gelombang default.
Apa Saja Keunggulan Utama Penandaan Laser CO₂?
Keunggulan paling kuat dari teknologi CO₂ adalah kegunaannya pada kelompok material organik dan non-logam yang luas. Produsen yang menangani karton, produk kayu, barang kulit, komponen akrilik, karet, kaca, film, atau substrat lain yang sesuai dapat menangani banyak tugas penandaan dan pengkodean dalam keluarga sumber laser yang sama.
Proses ini juga non-kontak. Laser tidak memerlukan alat potong atau kepala cetak untuk menekan benda kerja, sehingga operasi penandaan tidak menimbulkan gaya penandaan mekanis. Ini dapat berguna ketika permukaan berisiko tergores, berubah bentuk, terkontaminasi, atau sulit diproses menggunakan metode kontak.
Ketika tanda dibentuk secara langsung dengan memodifikasi atau menghilangkan material, tanda tersebut dapat menjadi bagian permanen dari permukaan, bukan lapisan tinta terpisah. Hal ini membuat penandaan CO₂ berguna untuk identifikasi produk, kode tanggal dan lot, nomor seri, barcode, kode 2D, logo, grafik, dan informasi variabel lain pada substrat yang sesuai.
Penandaan laser langsung juga dapat mengurangi ketergantungan pada tinta, pita, label, atau pelat cetak pada tahap penandaan. Manfaat itu tidak boleh dibesar-besarkan: sistem lengkap tetap dapat memerlukan filter ekstraksi, pembersihan, komponen perawatan, udara bertekanan, atau sumber daya produksi lain. Keunggulan yang lebih spesifik adalah tanda itu sendiri sering kali dapat dibuat tanpa mengendapkan bahan habis pakai pencetakan konvensional ke benda kerja.
Teknologi CO₂ juga kompatibel dengan stasiun kerja tetap maupun produksi otomatis. Keluarga laser yang sama dapat dikonfigurasi untuk suku cadang yang dimuat secara manual, lembaran, karton, botol, film, atau produk bergerak, meskipun arsitektur mesin akhir akan bergantung pada kebutuhan penanganan dan produksi.
Keunggulan-keunggulan ini paling kuat ketika tiga kondisi selaras: material menyerap panjang gelombang secara efektif, perubahan permukaan yang dihasilkan dapat diterima, dan sistem produksi dapat mereproduksi perubahan itu secara konsisten.
Material Apa yang Dapat Ditandai oleh Laser CO₂?
Daftar kompatibilitas hanya berguna jika membantu pembaca mengambil keputusan. Pertanyaan yang lebih berguna adalah bagaimana suatu material biasanya merespons energi CO₂, jenis tanda seperti apa yang mungkin dihasilkan dari respons tersebut, dan batasan apa yang harus diperiksa sebelum proses diterima.
| Keluarga Material | Interaksi CO₂ Tipikal | Hasil Umum | Poin Utama yang Perlu Divalidasi |
|---|---|---|---|
| Kayu | Pemanasan dan karbonisasi lokal | Penandaan gelap atau ukiran dangkal | Serat, resin, kelembapan, dan pengarangan berlebihan |
| Kertas / Karton | Penggelapan termal atau penghilangan lokal | Kode, teks, dan grafik | Tembus bakar, perubahan warna, dan variasi pelapisan |
| Kulit | Karbonisasi atau penghilangan permukaan | Kontras, logo, dan ukiran dekoratif | Konstruksi, pelapisan, gosong, dan bau |
| Tekstil | Peleburan, karbonisasi, atau penghilangan yang bergantung pada serat | Pola, label, dan tanda kontras | Jenis serat, lapisan belakang, peleburan, dan tepi berjumbai |
| Akrilik / PMMA | Penyerapan dan ablasi | Tampilan buram atau terukir | Efek panas dan kualitas tepi |
| Karet | Modifikasi termal atau ablasi | Kontras atau penghilangan dangkal | Formulasi, asap dan residu |
| Plastik Terpilih | Pelelehan, pembentukan busa, perubahan warna atau ablasi | Pengodean, kontras atau modifikasi permukaan | Resin, aditif, pigmen dan panjang gelombang |
| Film | Interaksi yang bergantung pada panjang gelombang dan lapisan | Pengodean atau perubahan permukaan selektif | Ketebalan film, struktur multilapis dan kerusakan akibat panas |
| Kaca | Tegangan termal lokal dan mikrokeretakan permukaan | Tanda putih atau buram | Retak dan kerusakan permukaan yang dapat diterima |
| Pelapis / Tinta | Penghilangan atau modifikasi lapisan atas secara selektif | Lapisan kontras yang terekspos | Selektivitas dan kerusakan pada material dasar |
| Substrat Kemasan | Respons permukaan spesifik material | Tanggal, lot, barcode, kode 2D, dan grafik | Keterbacaan, integritas kemasan, dan konsistensi produksi |
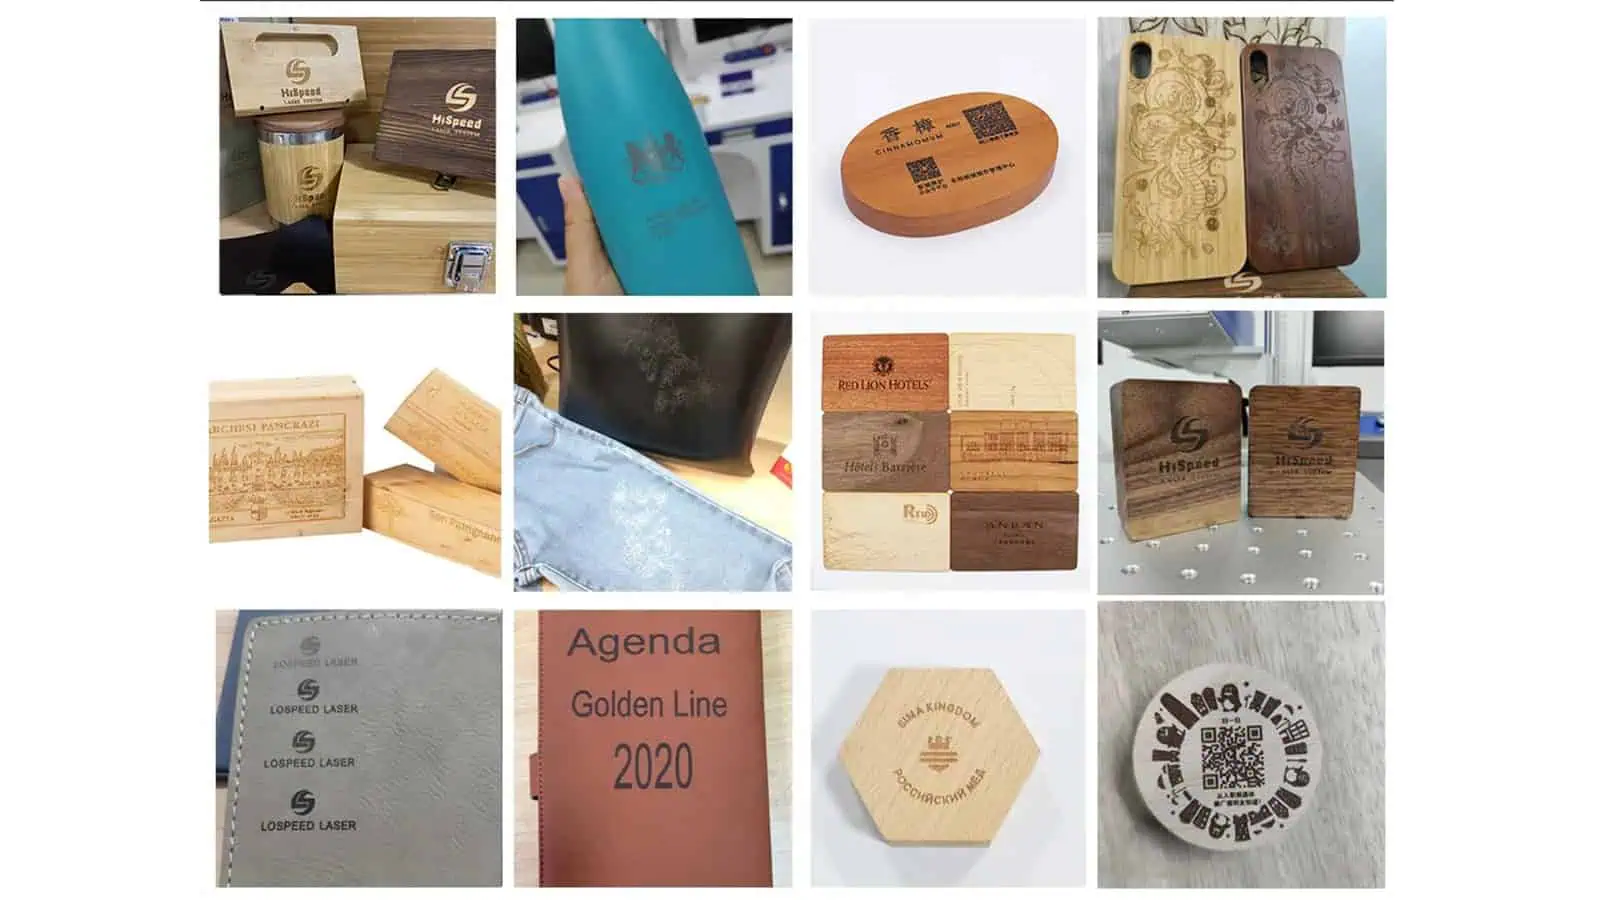
Tabel ini harus diperlakukan sebagai peta orientasi, bukan sebagai jaminan kompatibilitas universal. Untuk panduan spesifik material tentang kayu, kulit, kertas, karton, dan tekstil, lanjutkan ke panduan penandaan bahan organik.
Kayu, kertas, dan karton termasuk di antara aplikasi CO₂ yang paling intuitif karena pemanasan lokal dapat dengan mudah menghasilkan kontras yang terlihat atau penghilangan terkendali. Namun, kesederhanaan yang tampak ini bisa menyesatkan. Spesies kayu, urat kayu, kandungan resin, kelembapan, lapisan kertas, kandungan daur ulang, dan konstruksi papan semuanya dapat mengubah cara permukaan bereaksi. Oleh karena itu, satu sampel yang menarik tidak menetapkan jendela proses untuk setiap batch atau pemasok.
Akrilik adalah material CO₂ lain yang sudah mapan karena dapat menyerap energi inframerah gelombang panjang dengan cukup kuat untuk menghasilkan tampilan buram atau terukir yang khas. Bahkan di sini, “akrilik” bukanlah spesifikasi teknik yang lengkap. Kelas, ketebalan, pigmen, aditif, dan metode produksi dapat memengaruhi hasil.
Karet menghadirkan kekhawatiran yang berbeda. Material ini mungkin relatif mudah menerima tanda yang terlihat, tetapi masalah produksinya justru menjadi asap, bau, residu karbon, variasi formulasi, atau kerusakan akibat panas berlebihan. Pertanyaan tekniknya karena itu bukan sekadar apakah karet dapat ditandai, melainkan apakah tanda yang dihasilkan dan produk sampingannya dapat diterima.
Plastik dan film memerlukan kehati-hatian khusus saat membuat klaim kompatibilitas yang luas. Dua produk yang keduanya digambarkan sebagai “film plastik” mungkin memiliki kimia polimer, bahan pengisi, pigmen, penghambat api, pelapis, atau struktur lapisan yang berbeda. Pekerjaan teknis pada panjang gelombang CO₂ alternatif menunjukkan mengapa hal ini penting: PET, polipropilena, polikarbonat, dan substrat lain dapat merespons secara berbeda ketika panjang gelombang berubah.
Respons tekstil juga pertama-tama bergantung pada komposisi serat, tetapi konstruksi secara keseluruhan tetap penting. Tenunan, pewarna, pelapis, lapisan pendukung, perekat, kelembapan, dan tegangan produksi dapat mengubah bagaimana panas berkembang di permukaan dan oleh karena itu memengaruhi pelelehan, kualitas tepi, kontras, dan keterulangan. Hasil yang bersih pada satu tekstil poliester tidak boleh dianggap sebagai bukti bahwa proses yang sama akan berpindah tanpa perubahan ke konstruksi kain lain.
Kulit juga harus diperlakukan sebagai sistem material yang lengkap, bukan sekadar kategori substrat tunggal. Konstruksi alami dan sintetis dapat merespons secara berbeda, sementara pigmen, lapisan akhir pelindung, lapisan pendukung, dan ketebalan dapat mengubah kontras, penghilangan material, perilaku gosong, dan bau. Oleh karena itu, kulit produksi yang sebenarnya adalah bukti yang lebih bermakna daripada klaim generik bahwa sebuah mesin “kompatibel dengan kulit.”
Kaca dapat ditandai dengan CO₂, tetapi mekanismenya memerlukan pola pikir penerimaan yang berbeda. Panduan penandaan CO₂ dari KEYENCE menjelaskan hasil putih atau buram yang terkait dengan mikrofraktur permukaan setempat. Mekanisme yang sama menjelaskan mengapa tanda yang terlihat bagus tidak secara otomatis membuktikan bahwa kondisi permukaan dapat diterima untuk komponen kaca yang sensitif terhadap kekuatan.
Jenis Tanda Apa yang Dapat Dihasilkan oleh Laser CO₂?
Memahami mekanisme penandaan fisik lebih berguna daripada menghafal daftar material yang kompatibel karena tanda yang terlihat hanyalah konsekuensi akhir dari bagaimana substrat merespons energi yang diserap.

Karbonisasi dan Penggelapan Termal
Kayu, kertas, karton, kulit, dan beberapa bahan organik lainnya dapat menjadi gelap ketika energi laser yang diserap menaikkan suhu lokal cukup untuk mengubah permukaan. Hasil yang berguna adalah kontras yang terkendali. Mode kegagalan berkembang dari proses termal yang sama: penggelapan yang berguna dapat berkembang menjadi hangus berlebihan, penyebaran tepi, perubahan warna di luar tanda, atau kerusakan material. Oleh karena itu, lebih banyak energi tidak secara otomatis menghasilkan hasil yang lebih baik.
Ablasi dan Penghilangan Material
Ketika cukup energi diserap untuk menghilangkan lapisan tipis material, hasilnya menjadi fitur yang teretsa atau terukir, bukan sekadar perubahan warna. Prinsip yang sama dapat digunakan untuk menghilangkan cat, tinta, atau lapisan pelapis dan mengekspos lapisan kontras di bawahnya. Dalam aplikasi ini, selektivitas menjadi krusial: proses harus menghilangkan cukup banyak lapisan yang dituju tanpa menyebabkan kerusakan yang tidak dapat diterima pada substrat di bawahnya.
Pembusaan Polimer, Peleburan, dan Modifikasi Permukaan
Beberapa polimer menghasilkan kontras melalui peleburan lokal, pembusaan, penataan ulang, atau perubahan warna, bukan karbonisasi sederhana. Ini adalah alasan lain mengapa pernyataan “CO₂ dapat menandai plastik” terlalu luas. Dua polimer mungkin sama-sama menerima tanda yang terlihat, tetapi mencapai hasil tersebut melalui perubahan fisik yang berbeda dan karena itu memiliki batas kualitas yang berbeda.
Penandaan Buram pada Kaca
Kaca kembali berperilaku berbeda. Stres termal yang terlokalisasi dapat menciptakan retakan permukaan yang sangat kecil yang menyebarkan cahaya dan tampak putih atau buram. Ini dapat menghasilkan tanda permanen yang terlihat, tetapi mekanisme visual yang diinginkan dan mekanisme kerusakannya saling terkait erat. Interaksi yang berlebihan dapat mendorong permukaan melampaui batas kosmetik atau mekanis yang dapat diterima.
Di seluruh mekanisme ini, prinsip yang berguna tetap sama: tanda tercipta oleh respons material, bukan oleh sumber laser semata. Oleh karena itu, sebuah foto yang hanya diberi label sebagai “sampel laser CO₂” memberikan bukti rekayasa yang terbatas kecuali substrat dan mekanisme permukaan yang dihasilkan juga dipahami.
Di Mana Penandaan Laser CO₂ Umumnya Digunakan?
Pengemasan dan pengkodean data variabel adalah salah satu penggunaan industri paling mapan dari teknologi CO₂. Karton, label, botol, film, foil, kemasan berlapis, dan substrat lain dapat memuat tanggal pembuatan, tanggal kedaluwarsa, nomor lot, kode ketertelusuran, barcode, kode 2D, atau branding yang dibuat langsung oleh laser. Untuk contoh spesifik aplikasi, lihat aplikasi pengemasan dan pengkodean.
Kemasan juga menunjukkan mengapa label umum “kompatibel CO₂” tidak cukup. Papan kertas, PET, film polipropilena, karton berlapis, dan wadah kaca adalah sistem material yang sangat berbeda. Studi aplikasi spesifik panjang gelombang menunjukkan bahwa mengubah panjang gelombang CO₂ dapat secara signifikan mengubah respons aplikasi PET atau polipropilena tertentu, sehingga substrat kemasan yang sebenarnya tetap menjadi bagian dari keputusan teknologi.
Produk kayu umumnya menggunakan penandaan CO₂ untuk branding, identifikasi, grafik, pola dekoratif, dan pengukiran dangkal. Variasi alami penting di sini: urat kayu, resin, finishing permukaan, dan kelembapan dapat menyebabkan perbedaan yang terlihat bahkan ketika peralatannya sendiri stabil.
Aplikasi kulit dan tekstil meliputi logo, label, pola dekoratif, efek permukaan, dan identifikasi. Ini adalah aplikasi CO₂ yang valid, tetapi keberhasilannya sangat bergantung pada konstruksi sebenarnya, bukan sekadar kata “kain” atau “kulit”. Jenis serat, finishing, lapisan pendukung, pelapis, tegangan, hangus, berjumbai, dan penanganan tetap menjadi variabel aplikasi yang penting tanpa mendefinisikan teknologi CO₂ secara keseluruhan.
Akrilik, karet, dan plastik tertentu dapat mendukung branding, kode, grafik, dan modifikasi permukaan ketika perilaku penyerapannya sesuai. Botol kaca, wadah, dan produk kaca datar membentuk kelompok aplikasi umum lainnya di mana tanda buram permanen dapat diterima.
Faktor pemersatu di seluruh industri ini bukanlah kategori produknya. Melainkan keberadaan permukaan yang menyerap energi CO₂ cukup kuat untuk menciptakan perubahan yang terkendali, berguna, dan dapat diulang.
Apa Saja Keterbatasan Utama Penandaan Laser CO₂?
CO₂ bekerja dengan baik pada banyak material non-logam, tetapi itu tidak menjadikannya laser default untuk setiap aplikasi non-logam.
Batas yang paling jelas adalah penandaan langsung pada logam tanpa lapisan. Untuk logam industri umum seperti baja tahan karat, baja karbon, aluminium, dan titanium, teknologi laser Fiber umumnya merupakan rute awal yang lebih alami. Permukaan logam yang dicat, dilapisi, dianodisasi, atau reaktif terhadap laser dapat berperilaku berbeda karena laser mungkin terutama berinteraksi dengan lapisan atas, bukan langsung dengan logam tanpa lapisan. Oleh karena itu, interaksi logam tanpa lapisan dan interaksi lapisan tidak boleh diperlakukan sebagai aplikasi yang sama.
Sensitivitas panas menciptakan batas lain. Penandaan CO₂ umumnya bergantung pada interaksi termal. Jika persyaratan penerimaan hampir tidak mengizinkan terjadinya pelelehan, deformasi, perubahan warna, pembengkakan, atau efek panas di sekitarnya, sumber UV mungkin layak dievaluasi bahkan ketika substrat secara teknis dapat menghasilkan tanda CO₂.
Variabilitas material juga dapat mempersempit jendela proses. Hal ini terutama relevan untuk polimer, tekstil, kulit, pelapis, material alami, dan kemasan multilayer. Proses yang terkualifikasi pada satu formulasi mungkin tidak dapat ditransfer secara andal ke formulasi lain, bahkan ketika kedua produk memiliki deskripsi komersial umum yang sama.
Kaca adalah contoh lebih lanjut dari material yang dapat ditandai tetapi tetap memerlukan batas penerimaan yang jelas. Tanda buram mungkin benar secara visual tetapi menimbulkan lebih banyak mikrokeretakan atau kerusakan permukaan daripada yang dapat ditoleransi oleh produk tertentu.
Batasan terakhir bersifat komersial, bukan semata-mata fisik: dapat ditandai tidak selalu berarti dapat diproduksi. Sampel yang terlihat tetap dapat gagal jika keterbacaannya bervariasi, penandaan memakan waktu terlalu lama, batch material mengubah kontras, residu berlebihan terbentuk, ekstraksi menjadi tidak praktis, atau hasilnya tidak dapat direproduksi dalam kondisi produksi yang dimaksudkan.
Oleh karena itu, keputusan kelayakan yang berguna harus melampaui apakah laser dapat membuat tanda yang terlihat.
Apa Saja Risiko dan Tindakan Pencegahan yang Harus Dipertimbangkan dalam Penandaan Laser CO₂?
Kesesuaian teknis dan pemrosesan yang aman adalah dua pertanyaan yang berbeda. Suatu substrat mungkin menerima tanda CO₂ berkualitas tinggi sementara prosesnya tetap menghasilkan emisi yang tidak dapat diterima, risiko kebakaran, kontaminasi, risiko akses laser, atau kerusakan produk.
Identifikasi Material dan Emisi Proses
Plastik, kulit sintetis, film, pelapis, perekat, busa, dan produk multilayer yang tidak diketahui tidak boleh diidentifikasi hanya dari penampilannya. Produk dekomposisi termal bergantung pada komposisi kimia material yang sebenarnya.
Penelitian NIOSH tentang pemrosesan laser CO₂ pada kain dan polimer mendeteksi emisi partikulat dan volatil yang bergantung pada material dan menemukan bahwa ventilasi pembuangan lokal penting untuk pengendalian kontaminan dalam sistem yang dievaluasi. Penelitian tersebut melibatkan pemotongan laser, bukan penandaan biasa yang hanya menghilangkan sedikit material, sehingga konsentrasi terukurnya tidak boleh ditransfer langsung ke setiap proses penandaan. Kesimpulan yang berguna lebih sempit: emisi yang dihasilkan laser bergantung pada material maupun intensitas proses, sehingga keamanan polimer yang tidak diketahui tidak boleh diterka.
Ekstraksi karena itu harus dianggap sebagai bagian dari desain proses. Selain mengendalikan kontaminan udara, ekstraksi yang efektif dapat menghilangkan asap dan bau, mengurangi residu pada benda kerja, serta membantu membatasi kontaminasi pada optik dan peralatan di sekitarnya. Kapasitas ekstraksi yang dibutuhkan tetap bergantung pada apa yang diproses dan seberapa agresif material dimodifikasi. Untuk panduan implementasi yang lebih mendalam, lihat panduan ekstraksi asap.
Panas, Bahan Mudah Terbakar, dan Risiko Kebakaran
Kayu, kertas, karton, tekstil, busa, kulit, dan beberapa polimer dapat mengarang atau terbakar jika pemanasan lokal menjadi berlebihan. Ini bukan sekadar cacat kosmetik. Hal ini memengaruhi desain enklosur, pengawasan, pengelolaan residu, ekstraksi, penghentian darurat, dan cara mesin secara keseluruhan dioperasikan.
Material yang berhasil ditandai dalam satu kondisi juga dapat menjadi kurang stabil ketika kepadatan pemrosesan, waktu tinggal, kontaminasi, atau akumulasi residu berubah. Oleh karena itu, validasi produksi harus mempertimbangkan apakah proses tetap terkendali dalam variasi operasi yang dapat diperkirakan, bukan hanya apakah satu sampel terlihat dapat diterima.
Radiasi Laser dan Perlindungan Tingkat Mesin
Sumber laser industri dapat menimbulkan bahaya optik yang tinggi, tetapi klasifikasi sumber dan bahaya yang dapat diakses dari mesin lengkap tidak otomatis sama. Sumber berbahaya tinggi dapat dimasukkan ke dalam mesin tertutup dan berinterlock yang mencegah akses berkas berbahaya selama operasi normal.
Panduan keselamatan laser OSHA menjelaskan kontrol enklosur dan interlock sebagai bagian dari pendekatan pengendalian teknik untuk sumber laser berbahaya lebih tinggi yang tertanam. Oleh karena itu, pertimbangan keselamatan yang relevan berada pada tingkat sistem lengkap dan harus mempertimbangkan enklosur, bukaan akses, interlock, jalur berkas, akses servis, kontrol darurat, prosedur operasi, dan persyaratan lokal yang berlaku.
Kerusakan Produk Juga Merupakan Risiko
Tinjauan risiko harus mencakup benda kerja serta operator. Tanda yang tampak dapat diterima tetap bisa ditolak karena melemahkan kaca, melelehkan tepi tekstil, menghanguskan kertas di luar kode, mendistorsi film tipis, menembus lapisan terlalu dalam, atau menghasilkan residu berlebihan. Kondisi kegagalan ini harus ditentukan sebelum pengujian agar sampel yang terlihat bagus tidak disalahartikan sebagai proses yang memenuhi syarat.
Penandaan Laser CO₂ vs Fiber vs UV: Apa Perbedaannya?
CO₂, Fiber, dan UV tidak boleh dipahami sebagai tiga tingkat daya dari alat penandaan yang sama. Panjang gelombang yang berbeda mengubah cara material menyerap energi laser, itulah sebabnya area penerapan yang paling alami untuk masing-masing berbeda.
| Keluarga Laser | Titik Awal yang Umum | Mengapa Ini Biasanya Dipertimbangkan |
|---|---|---|
| CO₂ | Kayu, kertas, kulit, tekstil, akrilik, karet, kaca, kemasan, dan plastik tertentu | Penyerapan dan interaksi termal yang berguna pada berbagai permukaan organik dan nonlogam |
| Fiber | Baja tahan karat, baja, aluminium, titanium, dan banyak logam industri lainnya | Rute pertama yang umum untuk penandaan logam industri secara langsung |
| UV | Plastik tertentu, substrat sensitif, fitur halus, dan aplikasi dengan batas termal yang ketat | Panjang gelombang pendek dapat memberikan penyerapan kuat dengan pengaruh termal yang tidak diinginkan yang lebih rendah pada material yang sesuai |
Ini adalah peta pemilihan awal, bukan bagan kompatibilitas universal.
Plastik menggambarkan mengapa klasifikasi sederhana gagal. Bergantung pada formulasi resin dan hasil yang dibutuhkan, CO₂, Fiber, atau UV semuanya mungkin menjadi kandidat yang kredibel. Kaca juga melintasi batas teknologi karena aplikasi yang berbeda mungkin memprioritaskan efek buram, modifikasi permukaan halus, kontras, atau kerusakan permukaan yang lebih rendah. Logam berlapis memberikan contoh lain: laser mungkin terutama berinteraksi dengan lapisan, bukan logam di bawahnya.
Karena itu, keputusan pertama adalah keluarga laser mana yang memberikan titik awal paling kredibel. Keputusan kedua dan yang lebih penting adalah apakah sumber tersebut menghasilkan hasil yang diperlukan pada substrat sebenarnya tanpa melanggar batas kualitas atau keamanan aplikasi.
Untuk perbandingan teknologi yang lebih mendalam, lanjutkan ke Penandaan laser Fiber vs CO₂ atau Penandaan laser UV vs CO₂. Untuk tujuan halaman ini, prinsip pentingnya adalah bahwa panjang gelombang, respons material, dan tanda yang diperlukan harus dievaluasi bersama.
Bagaimana Anda Mengetahui Apakah CO₂ Tepat untuk Aplikasi Anda?
Proses pemilihan yang berguna dimulai dari benda kerja, bukan dari lembar spesifikasi laser.
Pertama, identifikasi material sespesifik yang memungkinkan bagi proyek. “Plastik,” “kain,” “kulit,” atau “pelapis” mungkin memadai untuk diskusi awal, tetapi jarang cukup untuk penilaian teknik akhir. Keluarga resin, komposisi serat, hasil akhir permukaan, pigmen, pelapis, alas, perekat, dan konstruksi lapisan semuanya dapat mengubah respons.
Selanjutnya, tentukan hasil fisik yang benar-benar dibutuhkan aplikasi. Logo gelap, kode putih buram, ukiran dangkal, penghilangan lapisan, pola dekoratif, dan DataMatrix dengan keterbacaan tinggi adalah tujuan proses yang berbeda. Suatu substrat mungkin mendukung beberapa di antaranya, tetapi belum tentu melalui keluarga laser atau mekanisme penandaan yang sama.
Kriteria penolakan sama pentingnya. Proyek yang mengizinkan penggelapan sedang memiliki jendela proses yang sangat berbeda dari proyek yang tidak mengizinkan pelelehan, keretakan, halo, residu, tembus bakar, pembengkakan, atau perubahan warna yang terlihat di sekitar kode. Tanpa batasan ini, sampel yang secara teknis mengesankan tetap dapat gagal dalam aplikasi nyata.
Pada titik itu, pemilihan keluarga laser menjadi lebih bermakna. Material organik dan banyak permukaan non-logam sering menjadikan CO₂ kandidat awal yang kuat. Penandaan langsung pada logam telanjang umumnya mengarahkan evaluasi awal ke Fiber. Material yang sangat peka panas, fitur halus, atau aplikasi yang mengharuskan perubahan termal di sekitarnya diminimalkan dapat membenarkan evaluasi UV.
Kondisi produksi kemudian menentukan seberapa besar keyakinan yang dapat diberikan pada sampel laboratorium. Lembaran datar yang dimuat secara manual, botol melengkung, karton yang bergerak, film kontinu, dan web tekstil yang dikencangkan dapat menimbulkan persyaratan fokus, posisi, penanganan, ekstraksi, dan keterulangan yang berbeda-beda bahkan ketika material itu sendiri telah terbukti berhasil ditandai.
Setelah CO₂ tampak layak secara teknis, pertanyaan berikutnya seharusnya bukan “daya berapa watt yang harus saya beli?” Melainkan:
Dapatkah substrat sebenarnya menghasilkan tanda yang diperlukan, dalam batas penolakan yang ditetapkan, di bawah kondisi yang mewakili produksi?
Pada titik itulah kompatibilitas material secara umum menjadi keputusan aplikasi yang berbasis bukti.
Apa yang Harus Diverifikasi dalam Uji Sampel Laser CO₂?
Uji sampel yang berguna harus menjawab pertanyaan produksi yang telah ditentukan, bukan sekadar membuktikan bahwa laser dapat membuat tanda yang terlihat. Uji yang paling kuat menggunakan material yang representatif terhadap produksi, menetapkan efek yang disyaratkan sebelum pengujian, mencatat apa yang dianggap sebagai penolakan, dan mengevaluasi apakah hasilnya relevan dengan kondisi manufaktur yang dimaksud.

Untuk tinjauan yang bermakna, paket sampel idealnya harus menetapkan lima hal:
- Material sebenarnya: grade atau formulasi yang relevan, warna, pelapisan, finishing, ketebalan, lapisan pendukung, perekat, atau konstruksi lapisan.
- Persyaratan penandaan yang sebenarnya: desain grafis, jenis kode, ukuran tanda, fitur kritis terkecil, tampilan yang diinginkan, kontras, dan persyaratan keterbacaan apa pun.
- Kriteria penolakan: gosong, meleleh, retak, terbakar tembus, residu, pembengkakan, kerusakan lapisan, pergeseran warna, deformasi, atau hilangnya integritas mekanis yang tidak dapat diterima.
- Kondisi produksi yang dimaksud: apakah produk diam atau bergerak, dimuat secara manual atau otomatis, dan apakah material normal atau variasi batch harus direpresentasikan.
- Metode penerimaan: bagaimana keberhasilan sebenarnya akan dinilai, seperti tampilan visual, keterbacaan mesin, daya tahan, kondisi dimensi, atau kriteria inspeksi lain yang disepakati.
Pengujian itu sendiri harus menjawab keputusan nyata alih-alih menghasilkan kumpulan pengaturan secara acak. Jika kekhawatirannya adalah apakah 10,6 μm menyebabkan pembengkakan terlalu besar pada resin tertentu, perbandingan panjang gelombang yang sesuai dapat menguji hipotesis tersebut. Jika kekhawatirannya adalah apakah tanda kaca menghasilkan retak yang tidak dapat diterima, inspeksi harus mengevaluasi batas kerusakan dan bukan hanya kontras. Data aplikasi produsen dapat membantu menentukan pertanyaan-pertanyaan ini, tetapi pengaturan yang didemonstrasikan pada material atau mesin lain tidak boleh disalin sebagai resep universal.
Tinjauan sampel yang berhasil pada akhirnya harus menetapkan tiga hal: tanda yang diperlukan dapat dihasilkan, tanda tersebut dapat dihasilkan tanpa konsekuensi material atau keselamatan yang tidak dapat diterima, dan buktinya cukup relevan dengan lingkungan produksi yang dimaksud untuk membenarkan tahap berikutnya dalam pemilihan mesin.
Perbedaan itu penting. Sampel yang tampak bagus membuktikan jauh lebih sedikit daripada aplikasi yang tervalidasi. Tujuan pengujian adalah untuk beralih dari “CO₂ tampak sesuai” ke salah satu dari tiga kesimpulan yang berguna: CO₂ sesuai pada kondisi yang diuji, validasi lebih lanjut diperlukan, atau keluarga laser lain harus dievaluasi.
Jika CO₂ tampak sebagai teknologi awal yang tepat, sertakan material sebenarnya, tanda target, kriteria penolakan, dan kondisi produksi yang dituju dalam permintaan Anda agar aplikasi dapat ditinjau sebelum pemilihan mesin. Minta Penawaran.