
Guias de Comparação de Marcação a Laser
Compare tecnologias de marcação a laser, mecanismos de marcação e alternativas não a laser antes que a especificação de uma máquina seja redigida. Comece pelo material, pela marca exigida, pelo método de produção e pelo teste de aceitação; depois, use o guia relevante para comparar as opções em detalhes.
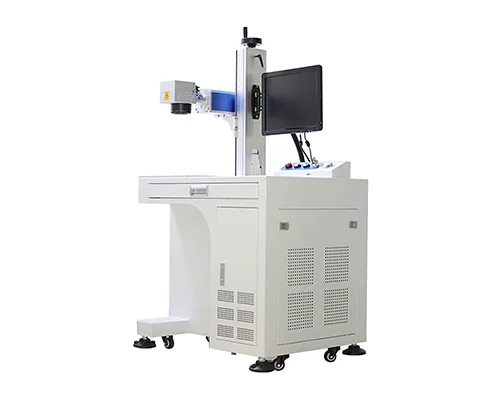
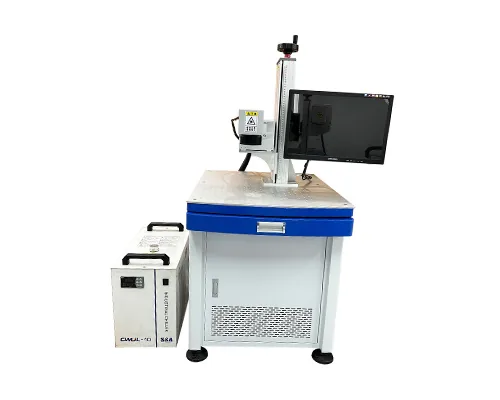
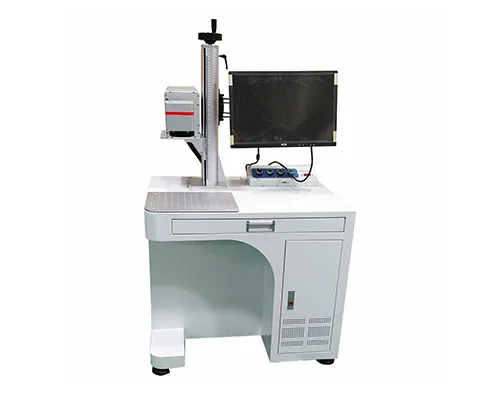
Imagens representativas de equipamentos a fibra, UV e CO2. Elas mostram apenas as famílias de equipamentos; os resultados reais de marcação ainda dependem da amostra e da configuração da máquina.
Escolha seu Caminho de Comparação de Marcação a Laser
Não comece pela potência ou pelo preço da máquina. Primeiro decida se a questão não resolvida é a fonte de laser, a marca física ou um processo de codificação diferente. Cada caminho abaixo leva a um guia técnico focado.
Escolha uma fonte de laser
Compare família de comprimento de onda, resposta do material, entrada de calor, comportamento do pulso, efeito da marca e restrições operacionais práticas.
Veja quatro comparações de fontesDefina o resultado físico
Separe a marcação superficial da gravação por remoção de material e do ataque químico ou eletroquímico antes de discutir equipamentos.
Compare marcação, gravação e ataque químicoCompare outro processo de codificação
Avalie permanência, contato, consumíveis, manutenção, integração com a linha e inspeção em comparação com marcação por microimpacto ou jato de tinta.
Consulte guias de processos alternativosFibra, MOPA, UV ou CO2: Por Onde Você Deve Começar?
Use isto como uma tabela de triagem, não como uma aprovação de material. O mesmo nome de material pode responder de forma diferente devido ao grau, aos aditivos, ao revestimento, à cor, à geometria e à marcação exigida.
| Ponto de decisão | Fibra | Fibra MOPA | UV | CO2 |
|---|---|---|---|---|
| Posição tecnológica | Via de laser de fibra pulsado comumente avaliada para marcação industrial em metais e plásticos selecionados. | Uma arquitetura de fibra pulsada com maior flexibilidade de controle de pulso do que muitas fontes Q-switched convencionais; não é uma família de comprimento de onda separada. | Via de comprimento de onda curto comumente avaliada quando detalhes finos, sensibilidade superficial ou menor influência térmica importam. | Rota de maior comprimento de onda comumente avaliada para muitas superfícies orgânicas, de embalagens e outras superfícies não metálicas que absorvem bem a radiação de CO2. |
| Boa primeira pergunta | A peça precisa de identificação permanente em metal, gravação ou marcação de alta produtividade? | Uma rota de fibra já é adequada, mas a largura de pulso, a entrada de calor ou o efeito na superfície ainda precisa de mais controle? | O substrato é sensível ao calor, tem detalhes finos, é revestido ou é difícil de marcar de forma limpa com uma rota de fibra? | A superfície alvo é papel, madeira, couro, polímero, revestimento ou embalagem, onde a absorção de CO2 é favorável? |
| O que pode mudar a resposta? | Liga, acabamento, revestimento, aditivos, profundidade exigida, tamanho do campo e meta de ciclo. | Arquitetura da fonte, faixa de largura de pulso disponível, janela de frequência/energia, acabamento superficial e efeito visual desejado. | Formulação real, transparência, pilha de revestimento, tamanho do detalhe, limite de dano e requisito de ciclo. | Substrato ou revestimento exato, absorção, mecanismo de marcação, extração, velocidade da linha e contexto de manutenção. |
| Cuidado principal | “Metal” ou “plástico” por si só não é suficiente para aprovar o processo. | Não presuma que o MOPA produz automaticamente cor, melhor contraste ou menos calor em cada peça. | “Marcação a frio” não é processamento sem calor, e UV não é automaticamente a melhor rota para toda peça de plástico ou vidro. | Não presuma a marcação em metal nu nem um resultado de contraste específico sem testar a superfície real. |
Use a tabela para escolher uma direção de teste. A seleção final ainda deve se basear na peça real, no arquivo de marcação, na meta de produção e nos critérios de aceitação.
Quatro Tarefas de Fabricação e a Rota de Comparação a Abrir Primeiro
Estes são pontos de partida práticos, não seleções de máquina garantidas. O objetivo deles é traduzir variáveis de engenharia em situações de produção reconhecíveis.

Comece com fibra. Compare com MOPA quando a flexibilidade de pulso, o desenvolvimento de cor, a entrada de calor ou uma janela de processo mais ampla forem importantes. Valide a legibilidade, a condição da superfície e o tempo de ciclo na peça real.

Compare fibra e UV na formulação de polímero real. Pigmentos, cargas, aditivos e cor podem alterar a absorção, o contraste e o risco de dano, portanto o nome da resina por si só não é suficiente.

Compare UV e CO2 onde o substrato pode responder a qualquer uma das rotas. Se a linha também usar jato de tinta, inclua consumíveis, limpeza, ventilação, verificação de código e troca de configuração na comparação.

Compare a gravação a laser com o puncionamento por pontos quando profundidade e permanência forem importantes. Verifique a deformação permitida, a rigidez da peça, a profundidade da marca, o ruído, o acesso da ferramenta, o tempo de ciclo e os requisitos de qualidade do código.
Compare as opções de marcação a laser Fibra, MOPA, UV e CO2
Escolher uma família de fontes reduz as opções, mas não confirma que o processo funcionará em uma peça específica. Condição da superfície, aditivos, revestimentos, geometria, tamanho do campo, foco, configurações de pulso e o teste de aceitação podem alterar o resultado prático.
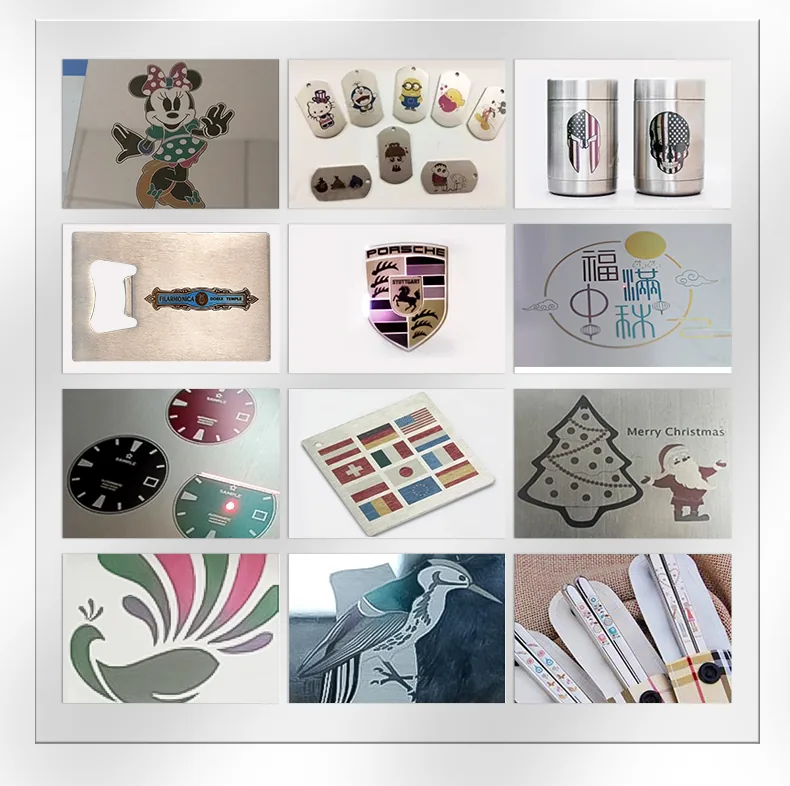
Compare a Marcação a Laser com Gravação, Ataque Químico, Marcação por Micropontos e Jato de Tinta
Dois sistemas podem produzir caracteres legíveis, mas criam alterações superficiais, tarefas de manutenção e requisitos de validação muito diferentes. Antes de comparar equipamentos, defina o que a marca ainda deve atender após limpeza, desgaste, calor ou exposição química.
Comparação Inicial de Processos
Antes de comparar modelos de máquina, separe como a marca é criada. Marcação superficial, remoção deliberada de material, indentação mecânica e tinta depositada criam diferentes requisitos de durabilidade, manutenção e inspeção.
| Ponto de decisão | Marcação superficial a laser | Gravação / Corrosão a Laser | Marcação por Micropontos | Codificação por Jato de Tinta |
|---|---|---|---|---|
| Como a marca é formada | A interação a laser sem contato altera a cor, a química ou a aparência da superfície com pouca ou nenhuma profundidade intencional. | A energia do laser remove ou modifica intencionalmente o material para criar uma marca rebaixada ou texturizada; a terminologia exata de “etching” deve ser definida para a aplicação. | Um stylus faz indentação mecânica na superfície. | A tinta é depositada sobre a superfície. |
| Deformação da peça / remoção de material | Geralmente baixo, mas efeitos térmicos ou de superfície ainda exigem validação. | A remoção de material ou uma alteração mensurável na superfície faz parte do resultado pretendido. | A deformação mecânica é inerente ao processo. | Não há remoção intencional do substrato; adesão e secagem tornam-se variáveis-chave. |
| Consumíveis / itens de desgaste | Nenhuma tinta ou estilete é consumido no ponto de marcação; filtros de extração e manutenção normal ainda podem ser aplicáveis. | Manutenção semelhante à de sistemas a laser, com atenção adicional a detritos e extração quando o material é removido. | O desgaste da ponteira/ferramenta e a manutenção mecânica fazem parte do processo. | Tinta, make-up/solvente e requisitos de limpeza são variáveis operacionais centrais. |
| Abra esta comparação quando… | Você precisa de identificação permanente, sem contato, com alteração visual ou de superfície controlada. | Profundidade, resultado tátil, rugosidade ou remoção de material fazem parte da especificação. | Identificação permanente rebaixada pode justificar indentação mecânica controlada. | A codificação de alta velocidade pode usar uma marca depositada, e o gerenciamento de consumíveis é aceitável. |
Esclareça se o objetivo é uma mudança de cor ou textura da superfície, remoção deliberada de material ou um mecanismo de ataque químico. Profundidade, rugosidade, detritos, comportamento frente à corrosão e limites dimensionais são questões diferentes.
Abrir o guia de terminologia e mecanismoCompare o processamento sem contato com a indentação mecânica permanente. Rigidez da peça, deformação da superfície, ruído, desgaste da ferramenta, necessidades de dados e profundidade legível fazem parte da decisão.
Abrir o guia de laser vs. marcação por impactoCompare uma marca criada a laser com tinta depositada. Resposta do substrato, contraste, velocidade de linha, trocas, consumíveis, limpeza, ventilação e verificação de código devem ser avaliados em conjunto.
Abra o guia de laser vs. jato de tintaEscolha o Guia de Comparação de Marcação a Laser Ideal
| Condição inicial | Abra este guia primeiro | Tenha estas variáveis em mãos |
|---|---|---|
| Metais e plásticos selecionados; UV também está em avaliação | Fibra vs UV | Grau de liga ou polímero, acabamento superficial, meta de contraste, tamanho do recurso, limite de calor e produtividade. |
| Rota focada em metal comparada com superfícies orgânicas ou revestidas | Fibra vs CO2 | Família de materiais, pilha de revestimentos, mecanismo necessário, tamanho do campo, extração e contexto de manutenção. |
| Processamento fino ou termossensível comparado com materiais responsivos ao CO2 | UV vs CO2 | Absorção superficial, limiar de dano, detalhe da marcação, condição da embalagem ou do material orgânico e meta de ciclo. |
| Uma rota de fibra é selecionada, mas a flexibilidade de pulso não está resolvida. | MOPA vs Q-switched | Cor ou contraste exigidos, necessidade de largura de pulso, velocidade de marcação, faixa da fonte e método de aceitação de amostras. |
| O resultado solicitado é descrito de forma inconsistente | Marcação vs gravação vs ataque químico | Profundidade desejada, rugosidade, remoção de material, integridade da superfície, requisito de corrosão ou limpeza. |
| A identificação industrial permanente pode usar indentação mecânica | Laser vs. marcação por pontos | Rigidez da peça, deformação permitida, profundidade necessária, ruído, acesso à ferramenta, dados e manutenção. |
| Uma linha de produção atualmente usa ou considera tinta depositada | Laser vs. jato de tinta | Substrato, adesão da tinta, consumíveis, limpeza, velocidade da linha, verificação de código e ventilação. |
Use um único método de evidência para cada comparação
Uma comparação útil mantém a amostra e o teste de aceitação constantes. Caso contrário, o resultado pode refletir uma condição do material, um arquivo de marcação ou um objetivo de produção diferentes, em vez de uma rota de processo melhor.
- 1
Fixe a condição da peça
Registre o grau do material, a cor, o acabamento, o revestimento, a contaminação, a espessura da parede e a geometria.
- 2
Defina a marcação necessária
Forneça o arquivo, o tamanho, a largura de linha, o tipo de código, o contraste, a profundidade, a textura e as áreas protegidas.
- 3
Compare o sistema de produção
Inclua carregamento, dispositivo de fixação, controle de foco, meta de ciclo, extração, proteções, software e verificação.
- 4
Aprove com um teste repetível
Defina a iluminação de inspeção, o leitor e o método de aceitação de limpeza, abrasão, calor, produtos químicos ou dimensional.

Perguntas de comparação de marcação a laser
Use estas respostas como ponto de partida. O guia detalhado e um teste controlado com amostra devem confirmar a escolha final.
Qual tecnologia de marcação a laser é a melhor?
Não existe uma fonte universalmente melhor. A escolha prática depende da resposta do material e da superfície, do efeito de marcação exigido, da geometria, da meta de ciclo, da integração, dos controles de segurança e do teste de aceitação. Use as comparações de fontes para restringir a rota de teste.
O MOPA é uma família de laser separada da fibra?
O MOPA é um tipo de arquitetura de laser de fibra pulsado, não uma família de comprimento de onda não relacionada. Compare-o com uma fonte de fibra Q-switched convencional quando a flexibilidade da largura de pulso ou efeitos selecionados de cor e contraste forem importantes.
Uma potência maior torna uma rota melhor?
Não. A potência nominal, por si só, não define absorção, potência de pico, comportamento de pulso, tamanho do ponto, aporte térmico, qualidade da marcação ou tempo de ciclo. Compare a fonte completa, a óptica, as configurações e o resultado da amostra.
Quando a marcação dot peen deve ser comparada com a marcação a laser?
Compare-as quando a identificação industrial permanente puder aceitar indentação mecânica. Profundidade necessária, deformação da superfície, rigidez da peça, ruído, desgaste da ferramenta, acesso e fluxo de trabalho de dados são variáveis centrais.
Quando a impressão a jato de tinta deve ser comparada com a marcação a laser?
Compare-as quando uma linha puder usar tinta depositada ou uma marca criada a laser. Revise em conjunto a compatibilidade com o substrato, o contraste, os consumíveis, a limpeza, a troca de produto, a velocidade da linha, a ventilação, a manutenção e a verificação.
Um guia de comparação pode substituir os testes em amostras?
Não. Um guia pode identificar a rota mais adequada para testar primeiro, mas não pode confirmar contraste, danos, aderência, profundidade, durabilidade, grau do código ou tempo de ciclo em uma peça de produção que ainda não foi vista.
Prepare um briefing de marcação a laser que possa ser testado
A Zhuorui Laser fornece máquinas padrão, oferece suporte a upgrades de função e configurações personalizadas de máquinas, e pode avaliar requisitos de automação por projeto. Uma recomendação é mais confiável quando você fornece a peça real, o requisito de marcação, as condições de produção e os critérios de aceitação antes do orçamento.
Teste o percurso antes de selecionar a máquina
Compartilhe o material, a condição da superfície, o arquivo de marcação, a meta de produção e o método de aprovação/reprovação. A Zhuorui Laser poderá então recomendar uma fonte, configuração e plano de teste de amostra com base na aplicação real, e não apenas na tabela de comparação.