
Marcação a Laser em Prata
A prata pode ser marcada a laser, gravada e codificada, mas o resultado depende fortemente do tipo de prata, acabamento superficial, condição de oxidação, estrutura de revestimento, geometria da peça e da marca desejada. Uma recomendação útil de máquina começa com a peça real de produção e um teste controlado em amostra.
Sim — mas “prata” sozinha não é suficiente para escolher o processo
Muitas peças de prata podem ser marcadas a laser, gravadas ou codificadas. A questão prática não é apenas se o laser consegue produzir uma marca visível, mas se a marca final consegue atender ao contraste, profundidade, aparência, legibilidade de código e condição pós-limpeza exigidos, sem deformação inaceitável ou perda de metal precioso.
Antes de selecionar uma fonte ou classe de potência, confirme o tipo de prata, a superfície final, o revestimento ou a camada, a espessura da peça, o conteúdo da marca, o resultado desejado e quaisquer requisitos de polimento, limpeza, desgaste ou contato elétrico após a marcação.
Qual tipo de prata e condição de superfície você está marcando?
Composição e condição de superfície são variáveis diferentes. Uma peça de prata esterlina 925 e uma peça de prata fina 999 não devem compartilhar automaticamente a mesma suposição de parâmetro, e a mesma liga pode responder de forma diferente após polimento, oxidação, revestimento ou limpeza.
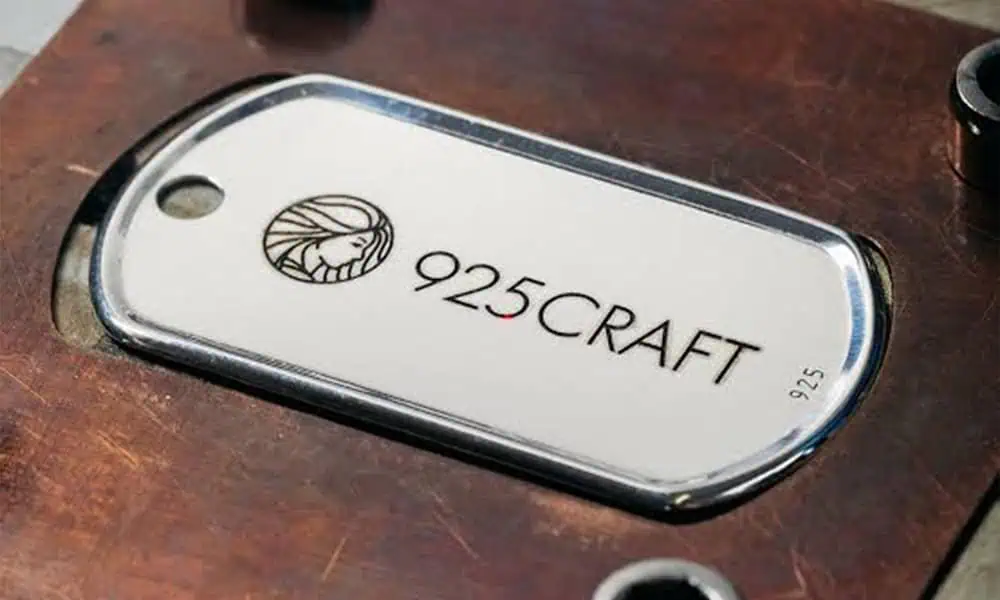
Exemplo de marcação em prata 925
Útil para discutir contraste, identificação e gravação em prata esterlina. Os parâmetros finais ainda precisam de aprovação no acabamento real e na geometria da peça.
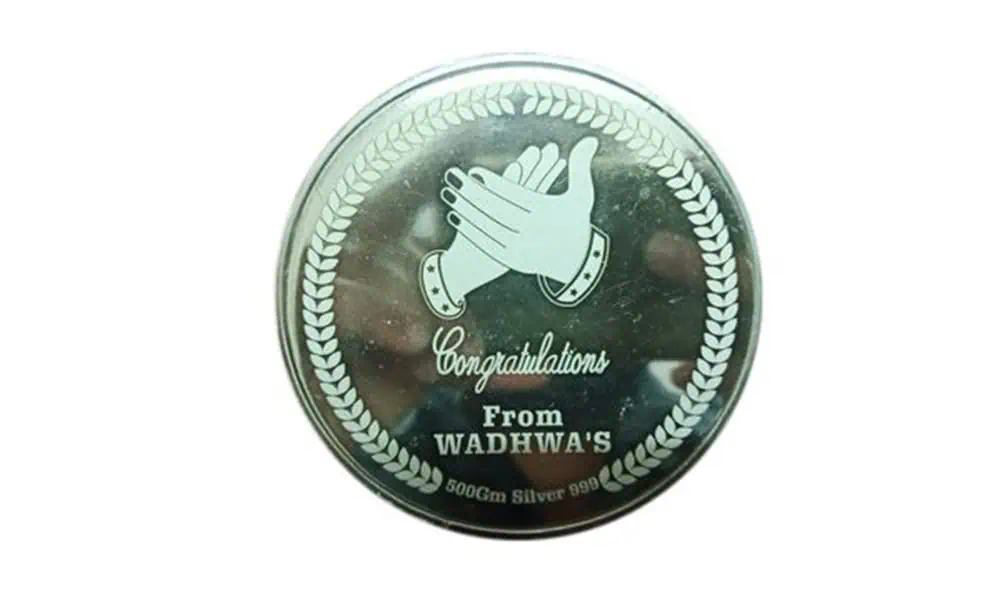
Exemplo de marcação em prata 999
A prata fina é macia e sensível ao valor, então a aparência exigida, a profundidade de gravação e a perda de material devem ser confirmadas em conjunto.
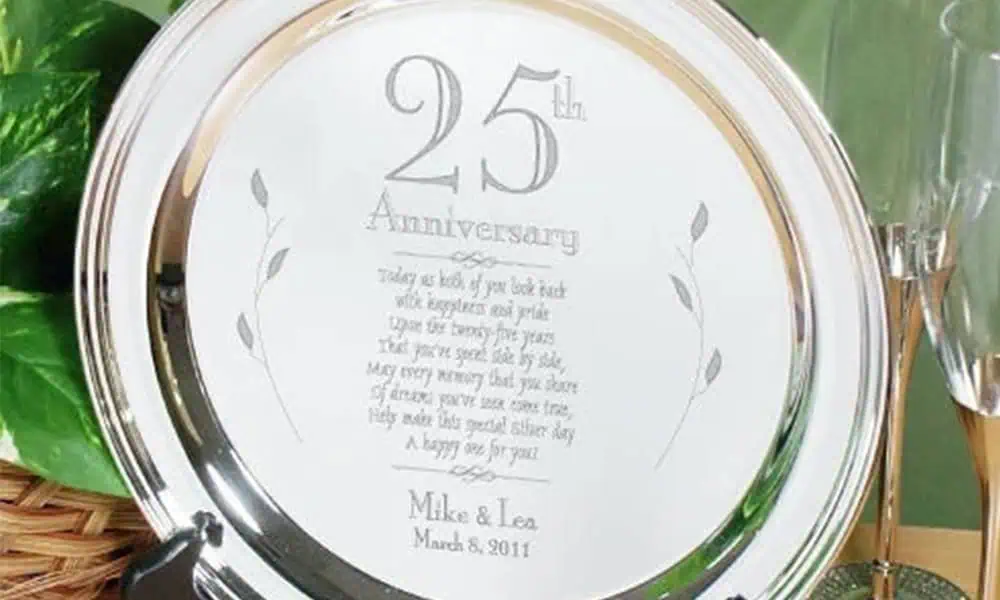
Exemplo de marcação em peça banhada a prata
Peças banhadas precisam de um limite de processo separado, porque a remoção excessiva pode expor o metal base ou alterar permanentemente a aparência da superfície.
Tipo de prata / pureza
Prata fina / prata 999
Material com alto teor de prata é relativamente macio e pode ser sensível a alterações cosméticas, profundidade de gravação e perda de material. O acabamento final e a sensibilidade ao peso devem ser definidos antes de uma marcação mais profunda.
Prata esterlina / prata 925
Elementos de liga podem alterar a oxidação, a resposta de cor e a janela prática de processo. Um resultado desenvolvido em prata fina deve ser revalidado em prata esterlina.
Outras ligas de prata
Se a composição exata for desconhecida, trate o material como uma liga desconhecida, em vez de presumir que ele se comporta como prata 925 ou 999. Use a peça real ou um corpo de prova verificado equivalente para os testes.
Peças banhadas a prata
Peças banhadas a prata não representam o mesmo problema de processo que a prata maciça. A espessura do banho, o material base e se qualquer exposição do substrato é aceitável devem ser confirmados antes da marcação por remoção de material.
Condição da superfície
Polido espelhado
Superfícies polidas brilhantes não perdoam visualmente. Pequenas alterações no contraste, na coloração por calor, na textura ou na qualidade da borda podem permanecer óbvias após a marcação.
Escovado ou fosco
A textura existente pode mudar a forma como a marca é percebida. A mesma configuração de laser pode parecer diferente em um acabamento escovado ou fosco do que em uma superfície polida espelhada.
Deslustrado ou oxidado
O deslustre altera a química da superfície e pode tornar os resultados visuais menos consistentes. O estado de limpeza deve ser padronizado antes de comparar amostras de laser.
Revestido, laqueado ou contaminado
Laca, óleo, composto de polimento e outras camadas superficiais podem alterar o contraste, os resíduos e o comportamento dos fumos. Confirme se o laser está marcando a própria prata ou uma camada superficial.
Refletividade, condução térmica, maciez e oxidação estreitam a janela de processo
A prata não é simplesmente outro metal genérico. Sua resposta óptica, rápida dissipação de calor, superfície macia e tendência a oxidar influenciam como o contraste, a profundidade de gravação e a qualidade estética se desenvolvem.
Alta refletividade
Superfícies de prata brilhantes podem ser difíceis de acoplar de forma consistente, especialmente quando o acabamento é altamente polido. A mesma configuração nominal pode produzir resultados visuais diferentes à medida que o acabamento e a interação do feixe mudam.
Rápida propagação de calor
A prata conduz calor com eficiência, então simplesmente aumentar a potência não garante uma marca mais escura ou mais profunda. A estratégia de pulsos, o tempo de permanência, o número de passadas e a interação do spot ainda precisam ser equilibrados com o resultado desejado.
Material macio e sensível ao valor
Joias finas, peças de prata premium e produtos sensíveis ao peso podem apresentar deformação, rebarbas, danos nas bordas ou perda indesejada de material se a gravação for agressiva demais.
A oxidação altera a superfície
Prata recém-polidá e prata oxidada não devem ser tratadas como a mesma superfície inicial. O estado de limpeza e a exposição após a marcação podem alterar a aparência final e devem fazer parte da validação.
Onde peças de prata são usadas e por que são marcadas
Os requisitos de marcação de prata diferem porque a função do produto é diferente. Um anel decorativo, uma barra de investimento e um contato elétrico banhado a prata não têm os mesmos critérios de aceitação.
Joias e acessórios
Anéis, pulseiras, pingentes e outros produtos de prata podem precisar de personalização, logotipos, informações de pureza ou identificação, padrões decorativos e pequenas marcas de série. O acabamento estético e o comportamento pós-polimento geralmente são críticos.
Moedas, medalhas e colecionáveis
As necessidades típicas incluem identificação, numeração de edição limitada, gráficos decorativos, logotipos e rastreabilidade. A aparência superficial, a repetibilidade e os limites de perda de material podem ser mais importantes do que a profundidade máxima de gravação.
Barras, placas e etiquetas de prata
Essas peças podem conter números de série, informações de peso ou teor, identificação da marca e dados de lote. A profundidade da marcação e a perda de peso devem ser analisadas quando o valor depende da massa do material.
Componentes banhados a prata
Ferragens decorativas, acessórios banhados e componentes revestidos precisam de controle rigoroso da profundidade de penetração para que o material de base não seja exposto involuntariamente.
Componentes elétricos e de contato
Contatos de prata ou prateados podem exigir números de peça, rastreabilidade de lote ou códigos de produção, enquanto a área real de contato elétrico pode precisar permanecer sem marcação.
Produtos decorativos de prata
Artigos para presente, acessórios premium e componentes decorativos podem usar marcação a laser para logotipos, nomes, padrões ou efeitos foscos localizados, quando a aparência é o principal critério de aceitação.
O que normalmente é marcado na prata?
O conteúdo da marcação determina o tamanho necessário do elemento, profundidade, contraste e método de verificação. Textos finos, arte decorativa e códigos legíveis por máquina não devem compartilhar um único padrão de aceitação.
Identificação
- Número de peça
- Número de modelo ou lote
- Número de série
- Data ou código de produção
Informações de pureza / teor
- Informações de pureza ou teor
- Identificação do material
- Informações de rastreabilidade
Marca e personalização
- Logotipo
- Nome ou iniciais
- Datas
- Arte personalizada
Códigos e decoração
- Código QR
- Data Matrix
- Padrões decorativos
- Efeitos foscos ou texturizados
Escolha o resultado necessário antes de escolher a máquina
Uma marca de contraste escuro, uma gravação rasa, uma gravação profunda e uma textura fosca decorativa são alvos de processo diferentes. Elas não devem compartilhar um mesmo conjunto de parâmetros nem um mesmo padrão de aceitação.
| Resultado desejado | Finalidade típica | Variáveis principais | O que validar |
|---|---|---|---|
| Marca de contraste escuro | Texto legível, logotipo ou identificação sem remoção profunda intencional. | Acabamento, estado de oxidação, limpeza, controle de pulso e ângulo de visualização. | Contraste após limpeza, aparência sob iluminação normal e resistência ao processo de manuseio esperado. |
| Gravação superficial | Texto permanente, logotipo, número de série ou linha decorativa. | Alvo de profundidade, espessura da prata, número de passadas, foco e fixação da peça. | Profundidade, rebarba, deformação, qualidade da borda, sensibilidade ao peso e tempo de ciclo. |
| Gravação mais profunda | Aplicações em que a profundidade visível é necessária. | Perda de material, acumulação térmica, uniformidade de profundidade e número de passagens. | Profundidade medida, deformação, qualidade superficial, perda de peso aceitável e tempo de produção. |
| Texto fino / QR / Data Matrix | Microidentificação e rastreabilidade legível por máquina. | Tamanho da característica, ofuscamento, estabilidade de foco, repetibilidade do dispositivo de fixação e acabamento superficial. | Tamanho final do código, legibilidade pelo scanner e repetibilidade em peças de produção. |
| Textura decorativa | Efeitos cosméticos mate, jateado ou padronizado. | Acabamento superficial, estratégia de pulsos, limpeza e processo pós-polimento. | Uniformidade, aparência aprovada e estabilidade após o processo de acabamento real. |
| Marca da camada de revestimento | Identificação ou decoração em componentes com revestimento de prata. | Espessura do revestimento, material base, adesão e profundidade de remoção necessária. | Se o metal-base está exposto, consistência das bordas, resíduo e durabilidade a jusante. |
Formato, espessura e área de marcação alteram o processo
A resposta do material prata é apenas uma parte da decisão. A curvatura, a espessura, a área de marcação e a repetibilidade do dispositivo de fixação determinam se uma configuração padrão de campo plano é suficiente ou se funções rotativas, 3D ou de visão devem ser avaliadas.
| Condição da peça | O que muda | Configuração a avaliar |
|---|---|---|
| Etiquetas, barras, placas ou moedas planas | Controle de campo de marcação, fixação, foco e profundidade de gravação. | Campo padrão e fixação dimensionados para a área real da marca. |
| Anéis, braceletes ou peças cilíndricas | A curvatura altera a posição focal e o ângulo de marcação ao redor da circunferência. | Marcação Rotativa e Cilíndrica |
| Pingentes curvos ou joias moldadas | A variação de altura pode reduzir a consistência de foco ao longo da marca. | Marcação em Superfície Curva 3D quando a variação de altura é significativa. |
| Peças de prata finas ou delicadas | A entrada de calor, a força de fixação e a remoção de material podem causar distorção ou danos estéticos. | Fixação de baixo estresse e rota conservadora de validação de amostras. |
| Peças grandes ou grandes áreas de marcação | Tamanho do campo, tamanho da característica e trade-offs ópticos tornam-se mais importantes. | Lente / campo de marcação escolhidos com base na peça real e no detalhe exigido. |
| Peças pequenas ou micro marcas | A repetibilidade de posicionamento, o ofuscamento e a legibilidade de detalhes pequenos tornam-se críticos. | Posicionamento por Visão quando a tolerância de localização justifica isso. |
Qual rota de laser deve ser testada primeiro para prata?
A seleção do laser deve seguir o alvo da marcação, a condição da superfície, a geometria e o resultado da amostra. Apenas o nome do material não é suficiente para escolher uma fonte ou classe de potência.
| Rota do laser | Onde normalmente é avaliado | Limite importante |
|---|---|---|
| Fibra Q-switched | Identificação geral de metais, textos, logotipos e gravação superficial quando a resposta da amostra é aceitável. | A prata polida pode estreitar a janela de processo utilizável; não presuma um resultado cosmético escuro sem testar. |
| Fibra MOPA | Projetos que se beneficiam de uma janela mais ampla de controle de pulso para contraste, acúmulo de calor, reação de superfície ou ajuste estético. | O MOPA não garante automaticamente uma marcação em prata mais escura ou melhor; a vantagem deve ser demonstrada na peça real. |
| Laser UV | Trabalhos selecionados de detalhes finos, microcódigos ou montagens delicadas, em que a precisão e a sensibilidade térmica justificam a avaliação. | O UV não é a escolha padrão para toda peça de prata. |
| Laser verde | Tarefas selecionadas com metais preciosos em que testes de amostra mostram uma vantagem de processo útil. | Escolha-o porque o resultado da amostra é melhor para o requisito, e não porque a prata exige automaticamente comprimento de onda verde. |
| Laser CO2 | Embalagens, etiquetas ou algumas camadas superficiais orgânicas associadas a produtos de prata. | Geralmente não é a via normal para a marcação direta de prata metálica sem revestimento. |
O que pode dar errado ao marcar prata?
Um bom teste de amostra de prata deve procurar intencionalmente os modos de falha mais prováveis, em vez de aprovar uma marca apenas porque ela parece aceitável imediatamente após a marcação.
Contraste fraco ou instável
Polimento, contaminação, oxidação, configurações de pulso, limpeza e ângulo de visualização podem alterar o contraste aparente.
Deformação relacionada ao calor
Joias finas e peças delicadas podem se deformar se o acúmulo de calor, o foco ou o número de passadas forem agressivos demais.
Perda excessiva de material
A gravação mais profunda em produtos de metais preciosos pode afetar o peso, a qualidade das bordas e o tempo de ciclo. A profundidade deve seguir a necessidade real.
Rompimento do revestimento
Em peças banhadas a prata, a remoção excessiva pode expor o metal base e alterar permanentemente a aparência ou a função.
Perda da marca após polimento
Uma marca rasa de contraste superficial pode ser enfraquecida ou removida por polimento, reacabamento ou limpeza abrasiva posteriores.
Alteração de cor por mancha / limpeza
A aparência imediatamente após a marcação pode não corresponder à aparência após limpeza, armazenamento, manuseio ou formação posterior de manchas.
Foto legível, código ilegível
As marcações QR e Data Matrix devem ser verificadas com o leitor ou método de verificação pretendido; a aparência visual por si só não é suficiente.
Risco de reflexão e resíduos
Superfícies brilhantes, peças revestidas e remoção de metal exigem uma revisão adequada do controle do feixe, do enclausuramento e da extração para a configuração final da máquina.
- A espessura do revestimento é desconhecida e não é aceitável expor o metal base.
- A aparência aprovada se altera após o processo real de limpeza, polimento ou acabamento.
- Peças finas se deformam, criam rebarbas ou perdem uma quantidade inaceitável de material na profundidade de gravação exigida.
- Um QR Code ou Data Matrix parece aceitável, mas falha com o leitor ou método de verificação pretendido.
- A marca entra em uma área funcional de contato elétrico ou em outra zona de não marcação.
- Um requisito de pureza, teor ou identificação ainda possui uma exigência legal ou de marcação de garantia não resolvida no mercado de destino.
Limpeza, polimento e deslustre podem alterar a marca final
A prata não deve ser aprovada apenas com base na aparência imediatamente após a marcação a laser. O processo real de acabamento e manuseio pode alterar o contraste, a textura e a visibilidade.
Após a limpeza
Remova os resíduos do processo e compare a superfície limpa com a aparência de produção exigida. Uma marca que depende de resíduo removível não é um resultado estável.
Após o polimento
Se o produto for polido após a marcação, use a sequência real de polimento durante a validação. O contraste superficial raso pode ser reduzido pela remoção de material.
Após exposição ao deslustre
A prata pode mudar de aparência durante o armazenamento e o uso. Quando a consistência estética de longo prazo for importante, avalie se o deslustre altera a relação de contraste entre a marca e a superfície ao redor.
Após manuseio ou desgaste
Joias, produtos decorativos e componentes manuseados devem ser verificados nas condições de limpeza, desgaste ou contato que importam para o comprador.
Aprove o resultado no teor real de prata, no acabamento e no pós-tratamento
Um corpo de prova metálico substituto pode dar a resposta errada. O teste de prata mais útil usa o mesmo tipo de material, condição de superfície, estrutura de revestimento, geometria e processo de acabamento da produção.
Confirme os dados de entrada
- Tipo de prata / pureza ou liga, se conhecido.
- Construção em prata maciça ou com revestimento; espessura do revestimento, se disponível.
- Condição da superfície: polida, escovada, fosca, manchada, revestida ou limpa.
- Espessura da peça, geometria, faces cosméticas e zonas sem marcação.
Confirme o alvo
- Informações de pureza / identificação, logotipo, número de série, QR, Data Matrix ou arte decorativa.
- Contraste, profundidade, largura de linha, tamanho do código ou textura necessários.
- Se restrições de polimento, limpeza, revestimento, desgaste ou contato elétrico se aplicam após a marcação.
Confirme o resultado da aceitação
- Aparência e contraste após a limpeza.
- Profundidade, rebarba, deformação e perda de material para gravação.
- Exposição do metal base em peças revestidas.
- Legibilidade de códigos pelo scanner.
- Resultado pós-polimento / desgaste quando exigido.
| Item a registrar | Por que é importante |
|---|---|
| Material / pureza | Mostra se o resultado veio de prata esterlina 925, prata fina 999, outra liga ou uma peça banhada. |
| Condição da superfície | Define se a amostra foi polida, escovada, fosca, manchada, revestida ou limpa. |
| Rota do laser | Identifica se o resultado veio de fibra Q-switched, fibra MOPA, UV, verde ou outra rota verificada. |
| Resultado desejado | Indica se a amostra foi desenvolvida para contraste, gravação, legibilidade de código ou decoração. |
| Condição pós-tratamento | Mostra se a aparência aprovada foi verificada após limpeza, polimento ou outra etapa de acabamento. |
| Método de aceitação | Registra o critério visual, dimensional, de leitura de código ou de durabilidade usado para aprovação. |
Como o resultado da amostra de prata se torna uma configuração final da máquina
A máquina final é mais do que uma fonte de laser. Assim que a amostra de prata aprovada estabelece o resultado exigido, a peça de produção e o fluxo de trabalho determinam o campo óptico, o dispositivo de fixação, as funções de posicionamento, a carenagem de segurança e os requisitos de extração e de dados.
1. Fonte de laser & janela de processo
Selecione fibra, MOPA, UV ou verde a partir do resultado validado. A potência necessária deve seguir a profundidade, o tamanho da marca, a expectativa de ciclo e a janela de processo testada, em vez de uma regra universal de potência em watts para prata.
2. Lente & campo de marcação
Escolha o campo com base na área real de marcação, no tamanho da peça e no detalhe necessário do recurso. Um campo maior não é automaticamente a melhor escolha para marcas pequenas e com alto nível de detalhe.
3. Dispositivo de fixação & fixação da peça de trabalho
Proteja as faces estéticas, mantenha o foco e controle a repetibilidade. Peças finas ou polidas podem precisar de superfícies de contato de baixa tensão e orientação definida.
4. Rotativo / visão / 3D
Avalie o rotativo para anéis e peças cilíndricas, a visão quando a tolerância de localização ou o posicionamento aleatório o justificar, e o 3D quando a variação de altura exceder a tolerância de foco normal em campo plano.
5. Invólucro & extração
A segurança final depende do comprimento de onda do laser, do modo de acesso e da configuração completa da máquina. Resíduos de gravação, revestimentos, galvanoplastia e polimento também afetam os requisitos de extração e filtragem.
6. Fluxo de produção
Confirme o tamanho do lote, o método de carregamento, a troca de configuração, a expectativa de ciclo, as necessidades de dados variáveis e a verificação de código antes de finalizar o orçamento.
A marcação de prata reflexiva exige controle do feixe e avaliação de fumos
A prata polida pode gerar preocupações com reflexão, enquanto peças galvanizadas, revestidas, com óleo ou polidas podem alterar o perfil de fumos e resíduos. As decisões de segurança se aplicam à configuração completa da máquina, e não apenas à fonte de laser.
Controle de reflexão
- Analise dispositivos de fixação brilhantes e peças polidas quanto a caminhos de reflexão especular.
- Use o invólucro final e a geometria de fixação da peça ao avaliar a exposição do operador.
- Serviços de manutenção ou trabalho em modo aberto exigem procedimentos controlados adequados ao sistema a laser real.
Proteção da máquina
- Avalie o invólucro, o intertravamento da porta, a parada de emergência, a janela de visualização e o acesso à peça de trabalho para a configuração selecionada.
- Óculos de proteção, quando exigidos, devem ser compatíveis com o comprimento de onda real e com a avaliação de riscos.
- Não presuma uma classe de segurança final apenas com base na fonte de laser.
Controle de fumos & resíduos
- Solicite informações sobre revestimento ou FDS quando a prata for folheada, laqueada, oleada, pintada ou tratada quimicamente.
- Use extração e filtração locais adequadas para partículas metálicas e resíduos de revestimento.
- Defina a coleta e os procedimentos de limpeza e organização quando o material de metal precioso removido tiver valor.
A prata não deve compartilhar uma suposição de parâmetros com outros metais
Ouro, aço inoxidável e cobre podem todos exigir marcação de identificação ou decorativa, mas sua química superficial, comportamento térmico e riscos de validação diferem dos da prata.
Prata
Refletiva, macia, sensível a deslustre e sensível ao valor; acabamento, revestimento e comportamento pós-polimento são importantes.
Ouro
Marcação de metais preciosos com considerações diferentes de liga, superfície e controle de perdas.
Aço Inoxidável
Comportamento diferente da camada passiva, considerações sobre corrosão e mecanismos de contraste.
Cobre
Alta refletividade e condução térmica, com diferentes considerações sobre óxido, revestimento e contato elétrico.
Perguntas sobre marcação a laser em prata
A prata pode ser marcada a laser?
Sim. Muitas peças de prata podem ser marcadas, gravadas ou codificadas a laser. O resultado depende do tipo de prata, do acabamento da superfície, da oxidação, do revestimento, da geometria, da marca exigida e do processamento pós-marcação.
Qual laser geralmente é testado primeiro para prata?
Fibras Q-switched e fibras MOPA são rotas iniciais comuns para muitas tarefas de marcação em metal, enquanto UV ou verde podem ser avaliados para requisitos selecionados de detalhes finos, delicados ou específicos do processo. O resultado real da amostra deve decidir a rota.
Um laser pode fazer uma marca preta na prata?
Uma marca escura pode ser possível em superfícies de prata selecionadas, mas o enegrecimento não deve ser tratado como um resultado padrão ou garantido. Acabamento, oxidação, controle de pulso, limpeza e condições de visualização afetam a aparência.
A oxidação pode alterar a aparência de uma marca a laser em prata?
Sim. A oxidação altera a superfície de prata circundante e pode mudar a relação de contraste visual ao longo do tempo. Quando a estabilidade estética for importante, inclua a limpeza e condições realistas de armazenamento ou manuseio na validação.
O polimento pode enfraquecer ou remover uma marca a laser em prata?
Pode sim. Marcas rasas de contraste na superfície são mais vulneráveis a polimento ou reacabamento posteriores do que gravuras mais profundas. Se o polimento fizer parte da produção, aprove a amostra após o processo real de polimento.
As peças prateadas podem ser marcadas sem expor o metal-base?
Às vezes, mas depende da espessura do revestimento, do material de base, da profundidade de marcação necessária e da janela de processo. Uma peça revestida deve ser testada especificamente quanto à exposição do substrato, em vez de tratada como prata maciça.
A marcação vai deformar joias de prata delgadas?
Pode, sim, se a acumulação de calor, o foco, o número de passagens ou a fixação da peça forem inadequados. Anéis finos, pingentes e componentes delicados devem ser testados com a geometria final e o acabamento superficial.
Envie a peça de prata real e a marcação desejada
Compartilhe o tipo ou a pureza da prata, a construção maciça ou revestida, o acabamento superficial final, as dimensões da peça, a arte da marcação, o contraste ou a profundidade desejados, o tamanho do código, o processo de pós-limpeza ou polimento, a quantidade de produção e quaisquer áreas funcionais que não devem ser marcadas. A Zhuorui Laser pode analisar a aplicação, testar a rota de laser adequada e converter a amostra aprovada em uma configuração de máquina e orçamento.