
Aplicações de Marcação a Laser · Autopeças
Marcação a Laser de Autopeças para Números de Série, Códigos Data Matrix & Rastreabilidade
A marcação a laser de autopeças é usada para números de série, números de peça, códigos Data Matrix, dados de lote e outras identificações duráveis diretamente no componente. A configuração correta depende de mais do que o material: local de marcação, geometria da peça, repetibilidade do dispositivo de fixação, etapa de produção e requisitos de código podem todos alterar a configuração da máquina.
Este guia ajuda você a definir esses dados de entrada antes dos testes com amostras e da seleção do equipamento.
- Requisito de peça & marcação — defina a peça, o código, a área de marcação e o requisito de produção.
- Geometria & fixação — verifique o acesso, a orientação, a repetibilidade e se é necessária capacidade rotativa ou 3D.
- Posição no processo — confirme se a marcação ocorre antes ou depois da usinagem, do tratamento térmico ou do revestimento.
- Validação de amostra — verifique a qualidade da marcação, a legibilidade e a repetibilidade da produção em peças representativas.
Escopo da aplicação
Marcação a laser de autopeças: o que definir antes de escolher uma máquina
A marcação a laser é frequentemente avaliada quando um componente automotivo precisa de identificação permanente sem adicionar uma etiqueta ou entrar em contato com a superfície. Antes de escolher o equipamento, primeiro defina a peça, a marcação e as condições de produção.
Quais autopeças esta aplicação abrange?
O escopo aqui se concentra em componentes automotivos mecânicos e estruturais em geral, como peças de freio, eixos e pinos, engrenagens e rodas dentadas em geral, suportes, fixadores, componentes de direção e suspensão, e outras peças fundidas, forjadas, usinadas ou estampadas.
Peças específicas do trem de força, como blocos de motor, cabeçotes, virabrequins, comandos de válvulas, bielas e componentes de transmissão, são melhor avaliadas em Motor e Transmissão. Para outras famílias de tarefas automotivas, use Marcação de VIN e Chassi para identificação do veículo ou do chassi, Conectores e Plásticos Automotivos para componentes de conectores e polímeros, e Energia e Baterias para células, módulos e barras coletoras de bateria.
O que deve ser definido antes de avaliar uma configuração de marcação a laser?
- Nome da peça, desenho ou fotos nítidas
- Grau do material e condição da superfície
- Conteúdo de marcação necessário e área de marcação disponível
- Posição da marcação, orientação e geometria da superfície
- Onde a marcação se encaixa no processo de fabricação
- Taxa de produção alvo e método de carregamento
- Requisitos de leitor, verificação ou rastreabilidade para códigos legíveis por máquina
- Critérios de aceitação definidos pelo cliente para aparência, legibilidade e durabilidade
A adequação da marcação a laser depende, em primeiro lugar, do material real, da superfície e do resultado exigido. Uma vez estabelecida a viabilidade, a geometria, o posicionamento, a taxa de produção e os requisitos de validação determinam a configuração do equipamento.
Por que marcar autopeças
Por que peças automotivas são marcadas a laser?
A marca normalmente faz parte de um requisito mais amplo de identificação ou rastreabilidade. Seu valor vem de vincular o componente físico às informações necessárias para controle de produção, registros de qualidade, serviço ou identificação definida pelo cliente.
Rastrear a peça física
- Identificação serializada — conectar um componente individual ao seu registro de produção, inspeção ou montagem.
- Contenção de lotes e bateladas — identificar quais peças pertencem a um lote de produção definido quando a revisão de qualidade ou contenção for necessária.
- Identificação da montagem — ajudar a distinguir variantes de peças, orientação ou informações de configuração quando o processo de fabricação exigir.
Conter Informações de Produção e Ciclo de Vida
- Rastreabilidade legível por máquina — colocar Data Matrix ou outros dados 2D diretamente no componente quando as etiquetas não forem adequadas.
- Registros de qualidade e de processo — associar a peça marcada a data, turno, processo ou dados de inspeção definidos pelo sistema do cliente.
- Necessidades de serviço, recall e especificação — manter números de peça, números de série, logotipos, classificações ou outras marcas exigidas por desenhos, programas OEM ou fluxos de trabalho de serviço.
O objetivo da marcação deve ser definido antes da rota do laser. Um número de peça legível por humanos, um código DPM serializado e uma marca de serviço durável podem impor requisitos diferentes de contraste, tamanho do elemento, posição, verificação e durabilidade a jusante.
Peças típicas
Autopeças Típicas e Seus Requisitos de Marcação a Laser
Comece pela família de peças, depois verifique a área de marcação e a geometria. Os exemplos abaixo mostram configurações iniciais comuns; a configuração final ainda precisa ser confirmada na peça real.
| Peça automotiva | Marcação típica | Área de marcação | Geometria | Configuração inicial |
|---|---|---|---|---|
| Discos e tambores de freio | Número de série, código de data, logotipo | Área da face ou do aro | Plana ou levemente curvada | Máquina padrão com dispositivo de fixação repetível |
| Eixos, pinos e buchas | Número da peça, número de série, lote | Diâmetro externo ou face de extremidade | Cilíndrico | Marcação na face de extremidade ou avaliação rotativa para marcação no diâmetro externo |
| Engrenagens e rodas dentadas em geral | Número da peça, serial, dados de tratamento térmico | Face ou área do cubo | Face plana com requisito de orientação | Máquina padrão com dispositivo de localização; engrenagens específicas de transmissão pertencem a Motor e Transmissão |
| Suportes e ferragens de montagem | Número da peça, lote, código de rastreio | Face plana ou angular | Multiface / angular | Dispositivo dedicado; configuração multiposição quando necessário |
| Fixadores | Marca de grau, logotipo, código de lote | Cabeça ou face de extremidade | Pequena área de marcação | Marcação padrão com dispositivo de fixação; alimentação automatizada em maior volume |
| Peças de suspensão e direção | Número de série, número da peça, data | Superfície forjada ou usinada | Curva ou cilíndrica | Dispositivo de fixação, avaliação rotativa ou 3D dependendo da localização da marca |
| Carcaças em geral e componentes usinados | Número de série, Data Matrix, lote | Face usinada, bolsão ou parede lateral | Plana, rebaixada ou com altura variável | Configuração padrão, com visão ou 3D dependendo do acesso e da variação de altura |
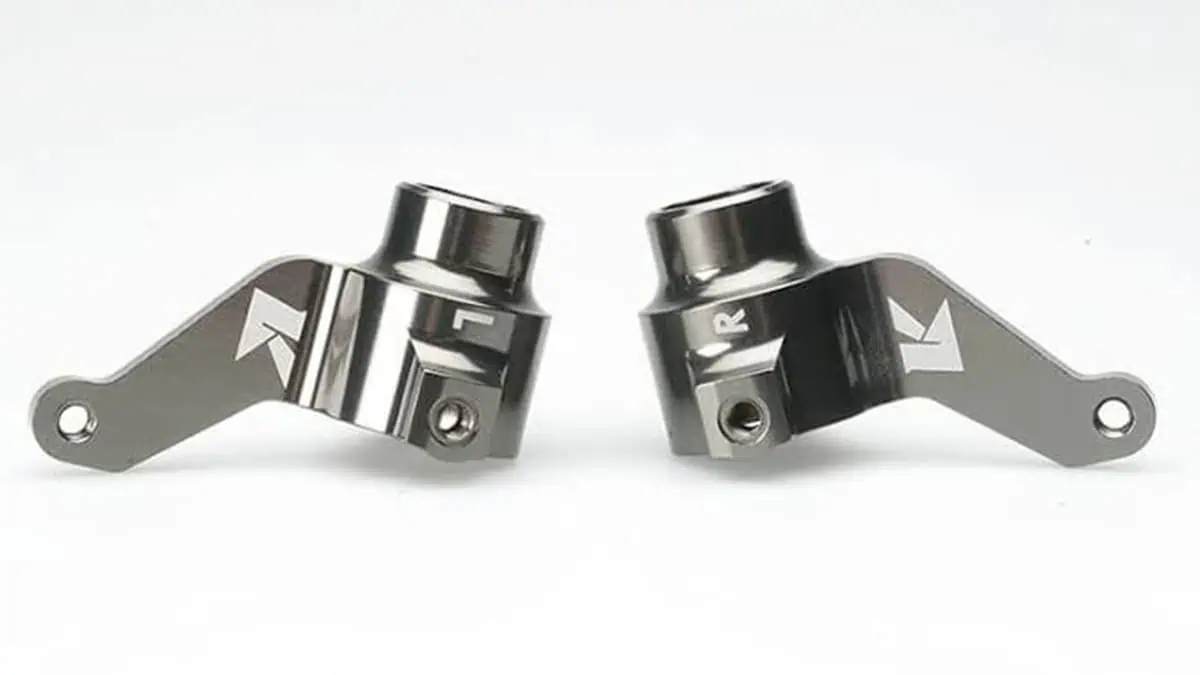
Contexto de marcação de peças metálicas automotivas. A área de marcação, a geometria da superfície e o método de localização devem ser revisados em conjunto antes que o dispositivo de fixação e a configuração da máquina sejam finalizados.
Marcas de orientação e outros identificadores visíveis podem parecer simples, mas sua posição final, contraste e durabilidade ainda precisam ser confirmados na peça de produção real.
O que é marcado
O que normalmente é marcado em peças automotivas?
Peças automotivas podem conter identificação legível por humanos, códigos legíveis por máquina, dados variáveis de produção ou marcas de especificação definidas pelo cliente. O conteúdo, o tamanho e a posição da marca afetam a resolução, o tamanho do campo, a precisão do dispositivo de fixação, o tratamento de dados e a validação.
Números de série, números de peça e códigos de lote
Para identificação legível por humanos, defina o menor tamanho de caractere, a quantidade de linhas, a área disponível e a tolerância de posição exigida. Se a marca for usada para registros de produção ou recall, defina também como os dados variáveis são gerados e verificados.
Códigos Data Matrix, QR e legíveis por máquina
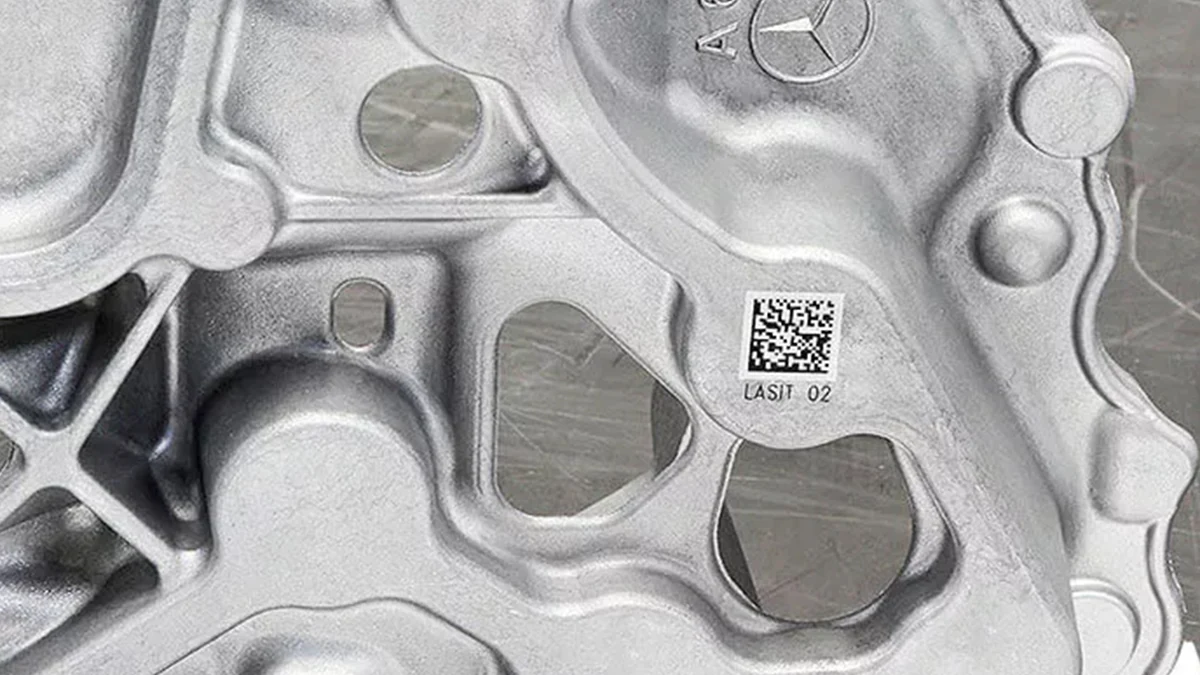
Para Data Matrix e outros códigos legíveis por máquina, defina o tamanho do código, o conteúdo dos dados, a área de marcação disponível e as condições de leitura pretendidas. Um leitor de produção responde se o código pode ser decodificado sob a iluminação, a distância e o ângulo reais usados na linha. A classificação formal da qualidade do símbolo é um requisito separado e deve seguir o método e o grau de aceitação especificados pelo cliente ou pela norma aplicável.
Para marcação direta a laser em peças (DPM) e outros símbolos 2D marcados diretamente, a verificação formal pode usar um método específico para DPM, como ISO/IEC 29158, juntamente com a especificação relevante de qualidade de símbolo 2D. Não presuma um grau mínimo, a menos que ele seja definido pelo cliente, pelo desenho ou pelo requisito do programa.
Tamanho da marca, posição e área de marcação disponível
Um código que cabe facilmente em uma face plana grande pode se tornar difícil em uma cabeça de fixador pequena, flange estreita ou bolsão rebaixado. Confirme a área utilizável, a folga de borda, a orientação e se a marca deve permanecer dentro de uma tolerância de posição especificada.
Dados variáveis, rastreabilidade e requisitos de produção
Se cada peça recebe dados únicos, defina a fonte dos dados e o método de transferência antes de finalizar a estação. Os projetos podem variar de números de série inseridos pelo operador a trabalhos orientados por código de barras, comunicação com PLC ou um sistema de rastreabilidade mais amplo. A estação de marcação deve implementar o requisito de dados do cliente, em vez de inventar a regra de rastreabilidade. Para integração de PLC, MES, banco de dados e leitura de código, prossiga para Rastreabilidade, PLC, MES e Integração de Dados.
Requisito de marcação antes do modelo da máquina. Texto legível por humanos, códigos DPM, dados variáveis e tolerância de posição criam demandas diferentes em relação a tamanho de campo, resolução, tratamento de dados e verificação. Defina essas entradas antes de comparar potência ou modelos de equipamento.
Marcação de código diretamente na peça. Um código 2D em um componente automotivo deve caber na superfície disponível, permanecer dentro da tolerância de posição exigida e ser legível nas condições de produção previstas.
A decodificação operacional e a verificação formal de código de barras são verificações separadas; o método de aceitação exigido deve ser definido pelo cliente ou pela especificação aplicável.
Variáveis de Resultado
O que Determina os Resultados da Marcação a Laser em Peças Automotivas?
O nome da peça sozinho não é suficiente para prever o resultado. A liga ou formulação real, a superfície acabada, o tamanho da característica, a geometria e o processo posterior determinam o que pode ser produzido e quão estável o processo será.
| Variável | Por que é importante | O que confirmar antes de testar |
|---|---|---|
| Material base e grau | Ligas e formulações diferentes podem responder de maneira diferente ao mesmo comprimento de onda e às mesmas condições de pulso. | Família do material, grau quando conhecido e se o lote de produção pode variar. |
| Revestimento, banho metálico, óxido ou tinta | O laser pode estar alterando a camada superficial, expondo o substrato ou interagindo com ambos. | Tratamento superficial final, condição aproximada da camada e se a marca pode remover ou alterar essa camada. |
| Rugosidade, marcas de usinagem, óleo e contaminação | A textura superficial e os resíduos podem alterar o contraste visível, a uniformidade das células do código e a consistência do processo. | Use superfícies de produção representativas, incluindo condições normais de limpeza e manuseio. |
| Tratamento térmico e etapa do processo | Carepa, cor, dureza e química da superfície podem mudar antes ou depois do tratamento térmico. | Se a marcação ocorre antes ou depois do tratamento térmico e quais etapas subsequentes se seguem. |
| Tamanho da marca e densidade de características | Caracteres pequenos e códigos 2D densos exigem controle mais rigoroso do tamanho do ponto, do tamanho do campo, do foco e do posicionamento. | Tamanho mínimo de caractere, dimensões do código, capacidade de dados e área de marcação disponível. |
| Curvatura e variação de altura | Alterações de foco ao longo da área de marcação podem reduzir o contraste, a nitidez ou a consistência do código. | Pontos mais altos e mais baixos da superfície, largura da marca, diâmetro e ângulo de marcação acessível. |
| Variação de posição entre peças | Um processo a laser estável ainda pode produzir marcas mal posicionadas ou incompletas se a peça não for posicionada de forma repetível. | Referência de localização, repetibilidade do dispositivo de fixação, orientação de entrada e método de carregamento. |
| Limpeza, revestimento e desgaste subsequentes | Uma marca que parece aceitável imediatamente após a marcação pode mudar após lavagem, revestimento, abrasão ou exposição em serviço. | Quais condições a jusante devem ser incluídas nos testes de aceitação. |
Precisa de orientação de resposta específica para o material? Use o relevante Metais, Plásticos ou Revestimentos e Tratamentos de Superfície guia quando a principal incerteza é como o material ou a superfície real responde. Esta página de aplicação permanece focada na tarefa de autopeça, geometria, condições de produção e caminho de validação.
Resultado Desejado
Qual resultado de marcação você deve almejar em autopeças?
Defina o resultado em termos que possam ser inspecionados ou testados. “Marcação a laser permanente” é amplo demais: um Data Matrix legível, um número de peça de alto contraste, gravação rasa e remoção controlada de revestimento são alvos diferentes.
| Resultado desejado | Objetivo típico | A aceitação deve definir |
|---|---|---|
| Identificação legível por humanos de alto contraste | Torne números de série, números de peça, datas ou especificações fáceis de ler. | Tamanho dos caracteres, legibilidade, expectativa de contraste, posição e limites cosméticos. |
| Código DPM legível por máquina | Crie um Data Matrix marcado diretamente ou outro símbolo 2D que possa ser decodificado de forma confiável no processo pretendido. | Tamanho do código, condições do leitor, método de verificação, se necessário, posição e consistência entre peças. |
| Gravação rasa ou remoção controlada de material | Crie uma marca física em que profundidade visível ou resistência ao desgaste da superfície faça parte do requisito. | Profundidade ou alteração superficial permitida, qualidade da borda, legibilidade e quaisquer limites dimensionais ou sensíveis à fadiga definidos pelo proprietário da peça. |
| Contraste do revestimento ou da camada | Use a diferença entre uma superfície tratada e a camada subjacente para criar a marca. | Se a camada pode ser removida, exposição aceitável do substrato, contraste e requisitos posteriores de corrosão ou aparência. |
| Distúrbio superficial ou térmico mínimo | Priorize a identificação precisa, limitando descoloração, fusão ou remoção de material indesejadas. | Coloração térmica permitida, alteração de textura, remoção, efeito de borda e restrições de superfície funcional. |
Não escolha a máquina apenas pelo nome do material. Primeiro defina o resultado aceitável, depois teste a rota do laser que pode alcançar esse resultado na superfície acabada real sem criar um efeito colateral inaceitável.
Geometria, Posicionamento e Carregamento
Como a Geometria da Peça, o Posicionamento e o Carregamento Afetam a Configuração?
A estação deve posicionar a superfície de marcação em uma posição óptica repetível. Verifique o acesso, a precisão de localização, a variação de altura da superfície e como as peças chegam à estação, porque o método de carregamento pode alterar o projeto do dispositivo de fixação, o tempo de ciclo e a necessidade de visão ou automação.
Peças Planas e Superfícies de Marcação Simples
Superfícies planas e acessíveis são o caso mais simples. Uma configuração de marcação padrão pode ser suficiente, mas o dispositivo de fixação ainda precisa de um datum de localização confiável se a posição da marca for importante.
Eixos, Pinos e Outras Peças Automotivas Cilíndricas
Uma peça cilíndrica não exige automaticamente um eixo rotativo. Se a marca for colocada em uma face terminal plana ou em uma área estreita do diâmetro externo (OD) dentro do alcance de foco utilizável, uma configuração fixa pode funcionar. A marcação rotativa torna-se relevante quando a marca contorna a circunferência ou a largura de marcação necessária excede o que pode ser tratado em uma única área tangente. Para métodos de configuração circunferencial e de diâmetro externo (OD), consulte Marcação Rotativa e Cilíndrica.
Superfícies curvas, rebaixadas e com altura variável
Carcaças curvas, cavidades e superfícies forjadas podem criar variação de foco ou bloquear a linha de visão. Verifique os pontos mais altos e mais baixos na área de marcação, a folga da lente e se é necessário um método de marcação 3D ou uma orientação diferente do dispositivo de fixação. Para compensação de altura em superfícies curvas, consulte Marcação 3D em superfícies curvas.
Peças com múltiplos lados e posição variável da peça
Para peças que precisam de marcas em várias faces, decida se o operador reposicionará a peça, se um dispositivo de fixação a indexará ou se uma estação automatizada moverá a peça. Se a orientação de entrada variar, Posicionamento por Visão pode ser mais importante do que uma potência de laser maior. Para manuseio indexado ou projetos com várias estações, avalie Células de Marcação Automáticas.
Referências de localização, repetibilidade e acesso para marcação
Antes de aprovar um dispositivo de fixação, confirme a referência de localização, a variação de posição entre peças, a repetibilidade de fixação, a folga da cabeça do laser e a direção de carregamento. Uma marca que parece correta em uma amostra posicionada manualmente ainda pode falhar em produção se o dispositivo de fixação não conseguir repetir a mesma localização.
Método de Carregamento e Fluxo de Produção
Carregamento manual, bandejas, ninhos, alimentadores, transportadores e manuseio por robô criam condições diferentes de posicionamento e tempo de ciclo. Defina como o operador ou a automação apresenta a peça, se a orientação pode variar, como as peças rejeitadas são tratadas e se a marcação deve ser sincronizada com outros equipamentos.
Processo de Fabricação
Quando as peças automotivas devem ser marcadas a laser no processo de fabricação?
A mesma marca pode ter desempenho diferente dependendo de quando é aplicada. Antes de escolher a estação de marcação, verifique todos os processos que ocorrem antes e depois da marcação a laser.
Marcação a Laser Antes ou Depois da Usinagem
Não posicione a marca em uma área que posteriormente será cortada, retificada ou removida por usinagem. Se a usinagem alterar a condição final da superfície, avalie a marca na superfície acabada em vez de presumir que um teste antes da usinagem representará a produção.
Marcação a Laser Antes ou Depois do Tratamento Térmico
O tratamento térmico pode alterar carepa, cor, dureza e condição superficial. Se a marcação for realizada antes do tratamento, valide o resultado final após o processo térmico completo. Se a marcação for realizada após o tratamento, avalie a superfície tratada real.
Marcação a Laser Antes ou Depois de Revestimento, Galvanização ou Pintura
Um revestimento posterior pode cobrir, reduzir ou alterar a aparência de uma marca. A marcação após anodização, galvanoplastia, pintura ou outro tratamento de superfície pode exigir um processo diferente da marcação em metal nu. Sempre que possível, use a superfície de produção final para os testes de amostra.
A limpeza ou a montagem afetará a marca final?
Verifique lavagem, solventes, óleo, abrasão, jateamento de granalha, contato com montagem e qualquer outra exposição posterior relevante para a peça. Quando for exigida durabilidade de longo prazo, os critérios de aceitação devem vir do cliente ou da especificação aplicável e ser testados sob condições representativas.
Rota do Laser
Qual rota de laser deve ser testada primeiro para autopeças?
A primeira rota de teste deve seguir o material acabado e o resultado desejado. Para peças metálicas comuns, a fibra geralmente é a família inicial; a fibra MOPA ou outro comprimento de onda é avaliada quando o contraste, o controle de características ou a resposta de superfície exigidos não puderem ser estabelecidos com a primeira rota.
Fibra padrão para muitas autopeças metálicas
Para muitas superfícies metálicas nuas, usinadas, oxidadas ou de outra forma responsivas a laser, o laser de fibra é a primeira família a ser avaliada para números de série, textos, logotipos e códigos de peça diretos. A amostra ainda precisa confirmar contraste, efeito de superfície, qualidade de características e tempo de ciclo na liga e na superfície acabada reais. Depois de validado, compare máquinas de marcação a laser de fibra no nível da família de produtos.
Fibra MOPA quando o controle de pulso altera a janela de processo
O MOPA ainda é uma rota de laser de fibra, mas sua faixa mais ampla de controle de pulso pode ser útil quando o teste precisa de mais flexibilidade para ajuste de contraste, detalhes finos ou redução de carga térmica indesejada. Ele deve ser selecionado porque o resultado da amostra se beneficia dessa faixa de controle, e não simplesmente porque a fonte é mais configurável.
UV ou outro comprimento de onda para plásticos, revestimentos ou superfícies sensíveis
UV ou outra família de laser pode ser avaliada quando um polímero, revestimento ou superfície sensível ao calor responde mal à rota inicial por fibra, ou quando a característica exigida e o efeito de superfície exigem uma interação diferente. O comportamento específico do material deve ser verificado no Plásticos ou Revestimentos e Tratamentos de Superfície guia relevante e confirmado em peças representativas.
Use o resultado da amostra para decidir se deve mudar de rota
Se a primeira rota apresentar contraste fraco, células de código instáveis, remoção excessiva, efeito térmico indesejado ou alteração superficial inaceitável, não resolva o problema apenas aumentando a potência. Verifique novamente o resultado desejado, a janela de processo e a condição do material, depois avalie um regime de pulso diferente ou uma família de laser diferente quando as evidências justificarem.
Modos de Falha
Quais São os Riscos e Modos de Falha Comuns?
Um resultado ruim nem sempre é causado pela fonte de laser. Variação da superfície, foco, design do código, repetibilidade do dispositivo de fixação, posição do processo e ciclo completo da estação podem criar falhas que só aparecem quando a aplicação passa de uma amostra de bancada para a produção.
| Sintoma de falha | Áreas prováveis de investigação | O que verificar |
|---|---|---|
| Contraste fraco ou inconsistente | Variação do material, condição do revestimento, rugosidade, óleo ou uma janela de parâmetros instável. | Condição representativa da superfície, repetibilidade do processo e se o efeito desejado é realista para essa superfície. |
| Data Matrix é lido de forma intermitente | Tamanho do código, qualidade da célula, foco, contraste, textura da superfície, ângulo do leitor ou iluminação. | Decodificação operacional em várias peças e verificação formal quando o projeto exigir. |
| A posição da marca varia de peça para peça | Datum de localização fraco, folga no dispositivo de fixação, carregamento inconsistente ou orientação de entrada variável. | Repetibilidade do dispositivo de fixação, fixação, direção de carregamento e se a visão é necessária. |
| Marcas curvas ou rebaixadas perdem nitidez | Variação de foco, acesso bloqueado, largura de marcação excessiva em uma superfície curva ou orientação inadequada. | Faixa de altura da superfície, distância de trabalho, campo utilizável e se a capacidade rotativa ou 3D é justificada. |
| Remoção excessiva, descoloração por calor ou alteração indesejada da superfície | Janela de processo agressiva demais para o resultado ou a condição da superfície pretendidos. | Profundidade permitida, textura, descoloração e limites de superfície funcional antes de alterar potência ou velocidade. |
| A remoção do revestimento expõe a camada errada | Variação de espessura de camada ou um resultado-alvo que não foi definido com clareza suficiente. | Conjunto de revestimento acabado, exposição aceitável do substrato e requisitos de aparência ou corrosão a jusante. |
| Alterações na marcação após limpeza, tratamento térmico ou revestimento | O teste foi realizado na etapa de fabricação errada ou sem exposição representativa a jusante. | Posição no processo de produção e aceitação após as etapas a jusante que importam. |
| A amostra parece boa, mas a produção não atende ao ciclo ou à repetibilidade | Apenas o tempo de laser ligado ou uma peça posicionada manualmente no melhor cenário foi avaliada. | Ciclo completo de carga, localização, marcação, leitura, rejeição e descarga, bem como resultados repetidos em peças representativas. |
A revisão de modos de falha evita atualizações desnecessárias da máquina. Um eixo rotativo, cabeçote 3D, sistema de visão ou fonte de maior potência deve resolver um problema verificado de geometria, posicionamento, janela de processo ou tempo de ciclo — não compensar um requisito não definido.
Aceitação de amostra
Como as amostras de peças automotivas devem ser testadas e aceitas?
Um teste de amostra útil começa com o requisito de aceitação, não com as configurações do laser. Teste peças representativas na condição superficial de produção e, em seguida, verifique a marca, a durabilidade a jusante, a repetibilidade e o ciclo completo antes de usar o resultado como base para o equipamento de produção.
Sequência de Teste de Amostras Antes da Liberação para Produção
- Confirme a peça e a superfície. Registre o grau do material, revestimento ou tratamento, rugosidade e local da marcação.
- Confirme a marca. Defina o texto, o tipo de código, o tamanho, o conteúdo dos dados e o resultado visual aceitável.
- Verifique a geometria e a fixação. Confirme o acesso, a variação de foco, o datum de localização e a repetibilidade.
- Execute uma janela de processo inicial. Teste um laser adequado e uma faixa de parâmetros em peças representativas.
- Inspecione o resultado. Verificar aparência, posição, conteúdo legível e qualquer efeito de superfície que seja relevante para a aplicação.
- Validar os requisitos de produção. Testar a leitura do código em operação, a durabilidade a jusante e o tempo de ciclo real quando fizerem parte da aceitação.
- Confirmar a base de liberação da produção. Repetir o teste em peças representativas e registrar a condição de superfície aceita, os critérios de marcação, as condições do leitor, as verificações a jusante e a expectativa de ciclo completo que a estação final deve reproduzir.
Qualidade da Marca, Contraste e Legibilidade do Código
Verificar a marca real quanto à legibilidade, contraste, posição e consistência. Para códigos legíveis por máquina, use o leitor de produção pretendido sob condições representativas de iluminação, distância e ângulo. Um código que lê uma vez em condições ideais de bancada não é evidência suficiente para uma estação de produção.
Verificação de Data Matrix e Condições do Leitor
Um leitor de produção e um verificador de código de barras respondem a perguntas diferentes. O leitor confirma a decodificação operacional. Um verificador é usado quando o projeto exige classificação formal da qualidade do símbolo. Para símbolos 2D marcados diretamente, o método de verificação DPM aplicável e a nota mínima devem ser definidos pelo cliente ou pela especificação relevante.
Durabilidade ao Longo das Condições de Processamento Posterior e de Serviço
Defina as exposições que importam para a peça real: lavagem, solventes, abrasão, ambiente corrosivo, temperatura ou processamento superficial posterior. A vida útil exigida para a marcação é um critério de aceitação do cliente e deve ser confirmada em condições representativas, em vez de presumida a partir do tipo de laser.
Repetibilidade e Tempo de Ciclo Real de Produção
Meça o ciclo de produção completo: carregamento, localização, marcação, leitura ou inspeção, rejeição se necessário e descarregamento. Repita o teste em várias peças para verificar a repetibilidade do dispositivo de fixação e a estabilidade do processo antes de usar o resultado para a seleção do equipamento.
Segurança a laser e fumos de processo. Os requisitos de segurança dependem da fonte laser final e da configuração completa da máquina. Invólucros de proteção, pontos de acesso e intertravamentos devem ser avaliados como parte do produto laser acabado. O processamento a laser também pode gerar partículas ou vapores provenientes de revestimentos, plásticos, óleos ou contaminação, portanto a ventilação ou exaustão deve ser avaliada para o material e o processo reais.
A Zhuorui Laser monta, configura e testa máquinas completas de marcação a laser, e a marcação de amostras em peças reais é usada para reduzir a incerteza da aplicação antes que a configuração final seja confirmada. Para agendar um teste, envie as informações da peça e os requisitos de aceitação por meio de Fale Conosco.

Lógica de configuração
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina deve ser a consequência da tarefa validada. Use os resultados da amostra e da produção para decidir a família de laser, o campo de marcação, o dispositivo de fixação, o movimento, o posicionamento, a segurança, a extração e os requisitos de automação, em vez de selecionar opções antecipadamente.
| Resultado de teste ou de produção | O que isso lhe diz | Consequência da configuração |
|---|---|---|
| A rota de fibra testada produz o contraste ou a qualidade de código exigidos sem alteração inaceitável da superfície. | A interação básica entre laser e material é adequada. | Mantenha a fibra como candidata da família de laser e dimensione o restante da máquina em torno do campo, do dispositivo de fixação e das necessidades de produção. |
| O resultado necessário exige uma janela de controle de pulso mais ampla, caso contrário a primeira configuração de fibra criará efeitos térmicos ou superficiais indesejados. | A janela de processo, e não apenas a potência nominal, precisa ser ajustada. | Avalie fibra MOPA ou outra rota de fonte validada antes de congelar a máquina. |
| Texto fino ou um código DPM denso só é aprovado em um campo utilizável menor. | O trade-off entre resolução e tamanho do campo está afetando a qualidade da marcação. | Selecione a lente e o campo de marcação a partir do tamanho de recurso validado, em vez de escolher o maior campo por padrão. |
| A variação de altura da superfície causa perda de foco ao longo da área de marcação exigida. | Uma configuração de foco fixo não consegue reproduzir o resultado aceito em toda a geometria. | Reoriente o dispositivo de fixação ou avalie a marcação 3D quando a faixa de altura medida justificar isso. |
| A marca deve envolver um eixo, pino ou outro diâmetro externo cilíndrico. | A largura de marcação exigida ultrapassa uma marca estável em área tangente. | Adicione um eixo rotativo e um dispositivo de fixação que controlem diâmetro, concentricidade e orientação. |
| A orientação de entrada ou a posição da marca varia demais para um dispositivo de fixação fixo. | A apresentação da peça é o fator limitante. | Melhore o dispositivo de localização ou avalie o posicionamento por visão se a variação real exigir correção automática. |
| O ciclo manual de carregar-localizar-marcar-ler-descarregar não consegue atender ao ciclo-alvo nem à repetibilidade. | O processo no nível da estação, e não o tempo de laser ligado, está limitando a produtividade. | Avalie bandejas, alimentadores, indexação, manuseio por transportador ou uma célula de marcação automática baseada em projeto. |
| Cada peça requer dados variáveis, confirmação do leitor ou transferência para o sistema da planta. | A estação de marcação deve participar do fluxo de dados do cliente. | Defina entrada de código de barras, comunicação com PLC/MES/banco de dados, lógica de leitura de retorno e rejeição como parte do sistema configurado. |
| O processo gera partículas ou vapores significativos provenientes de óleo, revestimentos ou polímeros. | As emissões do processo fazem parte do projeto da estação. | Avalie extração, enclausuramento e acesso seguro junto com a fonte final e a peça de trabalho. |
A aprovação da configuração deve ser rastreável a um requisito observado. Cada opção adicionada — rotativo, visão, 3D, automação, integração de dados, gabinete de proteção ou extração — deve responder a um resultado, geometria, posicionamento, ciclo, dado ou condição de segurança específicos encontrados durante a avaliação.
Perguntas Frequentes
Perguntas frequentes sobre marcação a laser de autopeças
A marcação a laser pode ser usada na minha peça automotiva?
Muitas peças metálicas automotivas comuns são candidatas à marcação a laser de fibra ou MOPA, mas a adequação depende da liga exata, do revestimento, do estado da superfície, do contraste ou da profundidade exigidos e do processamento posterior. Plásticos e componentes revestidos podem exigir uma família de laser diferente. A maneira confiável de confirmar a viabilidade é testar uma peça representativa em sua condição de superfície de produção.
Qual máquina de marcação a laser preciso para autopeças?
Comece pela tarefa de marcação, e não pela potência. Defina primeiro a peça, o material e a superfície acabados, o conteúdo da marcação, o resultado desejado, a geometria, o método de carregamento e a taxa de produção. Em seguida, use os resultados dos testes em amostras para determinar a família de laser, o tamanho do campo, o dispositivo de fixação e se o rotativo, a visão, o 3D, a extração ou a automação são realmente necessários. Uma máquina padrão pode ser suficiente para peças planas simples; peças mais complexas precisam de configuração em torno da tarefa validada.
As autopeças devem ser marcadas a laser antes ou depois do revestimento ou do tratamento térmico?
Depende da sequência de produção e do requisito da marca final. Usinagem posterior, tratamento térmico, revestimento, galvanoplastia, pintura ou limpeza agressiva podem alterar ou cobrir uma marca anterior. Quando possível, teste a marca na mesma posição de processo e condição de superfície que serão usadas na produção e, depois, inspecione-a após as etapas posteriores que importam.
Eixos e peças cilíndricas sempre precisam de um eixo rotativo?
Não. Um eixo marcado na face de topo ou em uma área tangencial estreita pode ser processado sem rotação. Um eixo rotativo torna-se útil quando a marca precisa contornar a circunferência ou cobrir uma área maior do diâmetro externo (OD) enquanto mantém o foco e o posicionamento. A decisão depende da largura da marca, do diâmetro, da distorção permitida e do projeto do dispositivo de fixação.
Como os códigos Data Matrix são verificados após a marcação a laser?
Primeiro, confirme que o leitor de produção pretendido consegue decodificar o código sob condições representativas de iluminação, distância e ângulo. Se o cliente exigir classificação formal da qualidade do símbolo, use o método de verificação e o grau de aceitação aplicáveis. Leitura operacional e verificação formal são verificações diferentes, portanto o requisito deve ser definido antes que a máquina seja finalizada.
Como faço para confirmar que a marca sobreviverá ao meu processo de produção?
Defina as exposições que importam para a peça real, como lavagem, solventes, abrasão, ambiente corrosivo, calor ou processamento superficial posterior. Em seguida, teste peças marcadas representativas nessas condições e inspecione-as de acordo com os critérios de aceitação do cliente. A durabilidade da marca deve ser validada para a aplicação, em vez de presumida com base no tipo de laser.
Quais informações devo enviar para um teste de marcação a laser de autopeças?
Envie um desenho ou fotos nítidas, classe do material, revestimento ou tratamento superficial, conteúdo da marcação, área de marcação disponível, efeito desejado da marca, taxa de produção necessária e qualquer requisito de leitor, verificação, automação ou integração de dados. Se possível, forneça também peças representativas para teste. Essas informações permitem que a aplicação e a configuração da máquina sejam analisadas com mais precisão.
Próximas Etapas
Inicie Sua Avaliação de Marcação a Laser para Autopeças
Envie-nos o desenho ou fotos da peça, o material e a condição da superfície, o conteúdo da marcação, a área de marcação disponível e a taxa de produção desejada. Se códigos legíveis por máquina forem necessários, inclua o tamanho do código, o formato dos dados e qualquer requisito de leitor ou verificação.
Podemos usar essas informações para analisar a aplicação, determinar se o teste de amostra é necessário e definir a configuração de máquina padrão ou personalizada apropriada.
Prepare-se para uma revisão técnica mais rápida: