
Aplikasi Penandaan Laser · Komponen Otomotif
Penandaan Laser Komponen Otomotif untuk Nomor Seri, Kode Data Matrix & Ketertelusuran
Penandaan laser komponen otomotif digunakan untuk nomor seri, nomor komponen, kode Data Matrix, data batch, dan identifikasi tahan lama lainnya langsung pada komponen. Penyiapan yang tepat bergantung pada lebih dari sekadar material: lokasi penandaan, geometri komponen, keterulangan fixture, tahap produksi, dan persyaratan kode semuanya dapat mengubah konfigurasi mesin.
Panduan ini membantu Anda menentukan masukan tersebut sebelum pengujian sampel dan pemilihan peralatan.
- Persyaratan komponen & penandaan — tentukan komponen, kode, area penandaan, dan persyaratan produksi.
- Geometri & Pemasangan Fixture — periksa akses, orientasi, keterulangan, dan apakah diperlukan kemampuan rotari atau 3D.
- Posisi Proses — konfirmasi apakah penandaan dilakukan sebelum atau setelah permesinan, perlakuan panas, atau pelapisan.
- Validasi sampel — verifikasi kualitas tanda, keterbacaan, dan repetabilitas produksi pada komponen representatif.
Cakupan Aplikasi
Penandaan Laser Komponen Otomotif: Apa yang Harus Didefinisikan Sebelum Memilih Mesin
Penandaan laser sering dievaluasi ketika komponen otomotif memerlukan identifikasi permanen tanpa menambahkan label atau menyentuh permukaan.
Komponen Otomotif Apa yang Dicakup oleh Aplikasi Ini?
Cakupan di sini berfokus pada komponen otomotif mekanis dan struktural umum seperti komponen rem, poros dan pin, roda gigi dan sproket umum, braket, pengencang, komponen kemudi dan suspensi, serta komponen cor, tempa, hasil pemesinan, atau hasil stamping lainnya.
Komponen khusus powertrain seperti blok mesin, kepala silinder, poros engkol, poros bubungan, batang penghubung, dan komponen transmisi lebih baik dievaluasi di bawah Mesin & Transmisi. Untuk kelompok tugas otomotif lainnya, gunakan Penandaan VIN & Sasis untuk identifikasi kendaraan atau rangka, Konektor & Plastik Otomotif untuk komponen konektor dan polimer, dan Energi & Baterai untuk sel baterai, modul, dan busbar.
Apa yang Harus Ditetapkan Sebelum Mengevaluasi Penyiapan Penandaan Laser?
- Nama komponen, gambar, atau foto yang jelas
- Grade material dan kondisi permukaan
- Isi penandaan yang diperlukan dan area penandaan yang tersedia
- Posisi penandaan, orientasi, dan geometri permukaan
- Letak penandaan dalam proses manufaktur
- Target laju produksi dan metode pemuatan
- Persyaratan pembaca, verifikasi, atau ketertelusuran untuk kode yang dapat dibaca mesin
- Kriteria penerimaan yang ditentukan pelanggan untuk penampilan, keterbacaan, dan daya tahan
Apakah penandaan laser cocok bergantung terlebih dahulu pada material aktual, permukaan, dan hasil yang disyaratkan. Setelah kelayakan ditetapkan, geometri, posisi, laju produksi, dan persyaratan validasi menentukan pengaturan peralatan.
Mengapa Menandai Suku Cadang Otomotif
Mengapa Suku Cadang Otomotif Ditandai dengan Laser?
Tanda tersebut biasanya merupakan bagian dari kebutuhan identifikasi atau ketertelusuran yang lebih luas. Nilainya berasal dari menghubungkan komponen fisik dengan informasi yang diperlukan untuk kontrol produksi, catatan kualitas, servis, atau identifikasi yang ditentukan pelanggan.
Lacak Komponen Fisik
- Identifikasi serial — menghubungkan komponen individual dengan catatan produksi, inspeksi, atau perakitannya.
- Penahanan lot dan batch — mengidentifikasi bagian mana yang termasuk dalam lot produksi tertentu saat tinjauan kualitas atau penahanan diperlukan.
- Identifikasi Perakitan — membantu membedakan varian komponen, orientasi, atau informasi pembuatan bila proses manufaktur memerlukannya.
Membawa Informasi Produksi dan Siklus Hidup
- Ketertelusuran yang dapat dibaca mesin — letakkan Data Matrix atau data 2D lainnya langsung pada komponen saat label tidak sesuai.
- Catatan mutu dan proses — kaitkan part yang ditandai dengan tanggal, shift, data proses, atau data inspeksi yang ditentukan oleh sistem pelanggan.
- Kebutuhan servis, penarikan kembali, dan spesifikasi — pertahankan nomor part, nomor seri, logo, rating, atau tanda lain yang disyaratkan oleh gambar, program OEM, atau alur kerja servis.
Tujuan penandaan harus ditentukan sebelum rute laser. Nomor part yang dapat dibaca manusia, kode DPM berserial, dan tanda servis yang tahan lama dapat memberlakukan persyaratan berbeda pada kontras, ukuran fitur, posisi, verifikasi, dan ketahanan di tahap hilir.
Komponen Tipikal
Suku Cadang Otomotif Tipikal dan Persyaratan Penandaan Lasernya
Mulailah dengan keluarga part, lalu periksa area penandaan dan geometri. Contoh di bawah ini menunjukkan penyiapan awal yang umum; konfigurasi akhir tetap perlu dikonfirmasi pada part sebenarnya.
| Suku cadang otomotif | Tanda tipikal | Area penandaan | Geometri | Penyiapan awal |
|---|---|---|---|---|
| Cakram rem dan tromol rem | Serial, kode tanggal, logo | Area muka atau tepi | Datar atau melengkung landai | Mesin standar dengan fixture yang dapat diulang |
| Poros, pin, dan bushing | Nomor part, serial, batch | Diameter luar atau muka ujung | Silindris | Penandaan muka ujung atau evaluasi rotasi untuk penandaan diameter luar |
| Roda gigi dan sproket umum | Nomor part, serial, data perlakuan panas | Area permukaan atau hub | Permukaan datar dengan persyaratan orientasi | Mesin standar dengan fixture pemosisian; roda gigi khusus transmisi termasuk dalam Mesin & Transmisi |
| Braket dan perangkat keras pemasangan | Nomor part, batch, kode penelusuran | Permukaan datar atau bersudut | Multi-permukaan / bersudut | Fixture khusus; penyiapan multi-posisi bila diperlukan |
| Pengencang | Tanda grade, logo, kode lot | Permukaan kepala atau ujung | Area penandaan kecil | Penandaan standar dengan fixture; pengumpanan otomatis pada volume lebih tinggi |
| Komponen suspensi dan kemudi | Nomor seri, nomor part, tanggal | Permukaan hasil tempa atau pemesinan | Melengkung atau silindris | Evaluasi fixture, rotary, atau 3D bergantung pada lokasi penandaan |
| Housing umum dan komponen yang diproses mesin | Seri, Data Matrix, batch | Bidang pemesinan, pocket, atau dinding samping | Datar, terbenam, atau ketinggian bervariasi | Pengaturan standar, vision, atau 3D bergantung pada akses dan variasi ketinggian |
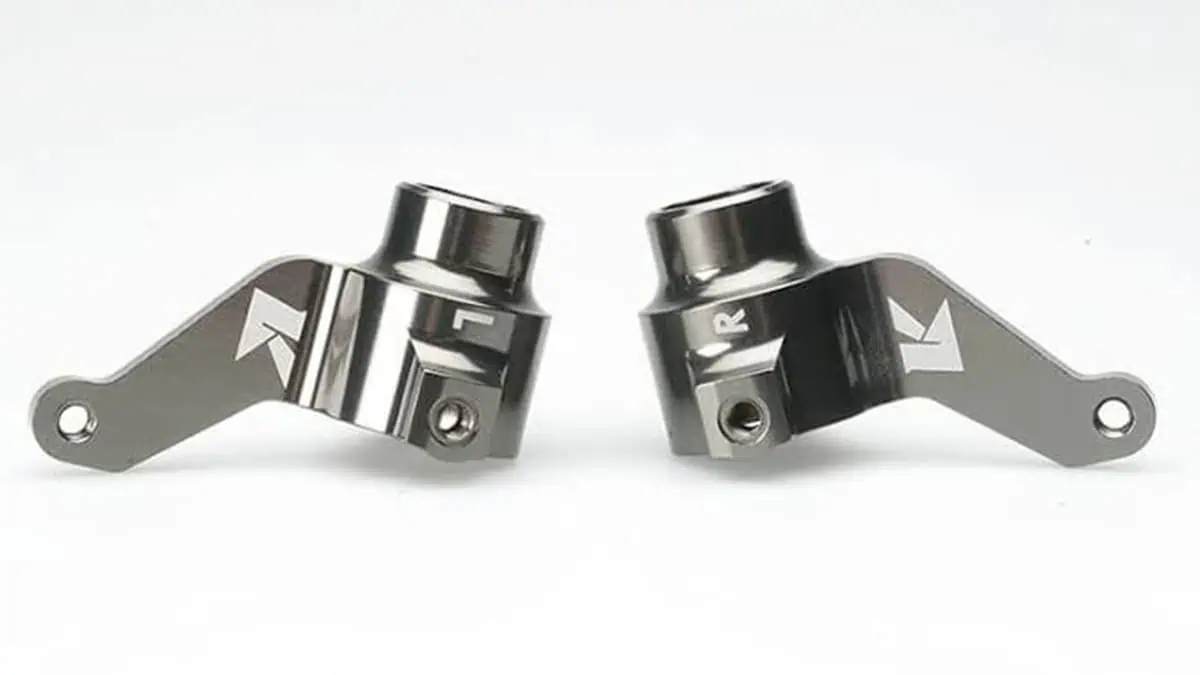
Konteks penandaan komponen logam otomotif. Area penandaan, geometri permukaan, dan metode penentuan posisi harus ditinjau bersama sebelum konfigurasi fixture dan mesin ditetapkan.
Tanda orientasi dan penanda visual lainnya mungkin terlihat sederhana, tetapi posisi akhir, kontras, dan ketahanannya tetap perlu dikonfirmasi pada komponen produksi yang sebenarnya.
Apa yang Ditandai
Apa yang Biasanya Ditandai pada Suku Cadang Otomotif?
Suku cadang otomotif dapat membawa identifikasi yang dapat dibaca manusia, kode yang dapat dibaca mesin, data produksi variabel, atau tanda spesifikasi yang ditentukan pelanggan. Isi, ukuran, dan posisi tanda memengaruhi resolusi, ukuran bidang, akurasi fixture, penanganan data, dan validasi.
Nomor Seri, Nomor Part, dan Kode Batch
Untuk identifikasi yang dapat dibaca manusia, tentukan ukuran karakter terkecil, jumlah baris, area yang tersedia, dan toleransi posisi yang diperlukan. Jika tanda digunakan untuk catatan produksi atau penarikan kembali, tentukan juga bagaimana data variabel dihasilkan dan diperiksa.
Data Matrix, QR, dan Kode yang Dapat Dibaca Mesin
Untuk Data Matrix dan kode lain yang dapat dibaca mesin, tentukan ukuran kode, isi data, area penandaan yang tersedia, dan kondisi pembacaan yang dimaksudkan. Pembaca produksi menjawab apakah kode dapat didekodekan di bawah pencahayaan, jarak, dan sudut nyata yang digunakan di lini. Penilaian kualitas simbol formal adalah persyaratan terpisah dan harus mengikuti metode serta tingkat penerimaan yang ditentukan pelanggan atau standar yang berlaku.
Untuk penandaan langsung komponen dengan laser (DPM) dan simbol 2D lain yang ditandai secara langsung, verifikasi formal dapat menggunakan metode khusus DPM seperti ISO/IEC 29158 bersama dengan spesifikasi kualitas simbol 2D yang relevan. Jangan mengasumsikan tingkat minimum kecuali ditentukan oleh pelanggan, gambar, atau persyaratan program.
Ukuran Tanda, Posisi, dan Area Penandaan yang Tersedia
Kode yang mudah dimuat pada permukaan datar yang besar bisa menjadi sulit pada kepala pengencang yang kecil, flens sempit, atau kantong reses. Konfirmasikan area yang dapat digunakan, jarak bebas tepi, orientasi, dan apakah tanda harus tetap berada dalam toleransi posisi yang ditentukan.
Data Variabel, Ketertelusuran, dan Persyaratan Produksi
Jika setiap komponen menerima data unik, tentukan sumber data dan metode serah terima sebelum menyelesaikan stasiun. Proyek dapat berkisar dari nomor seri yang dimasukkan operator hingga pekerjaan berbasis barcode, komunikasi PLC, atau sistem ketertelusuran yang lebih luas. Stasiun penandaan harus menerapkan persyaratan data pelanggan, bukan menciptakan aturan ketertelusuran. Untuk integrasi PLC, MES, basis data, dan pembacaan kode, lanjutkan ke Ketertelusuran, PLC, MES & Integrasi Data.
Persyaratan penandaan sebelum model mesin. Teks yang dapat dibaca manusia, kode DPM, data variabel, dan toleransi posisi menciptakan tuntutan yang berbeda pada ukuran bidang, resolusi, penanganan data, dan verifikasi. Tentukan input tersebut sebelum membandingkan daya atau model peralatan.
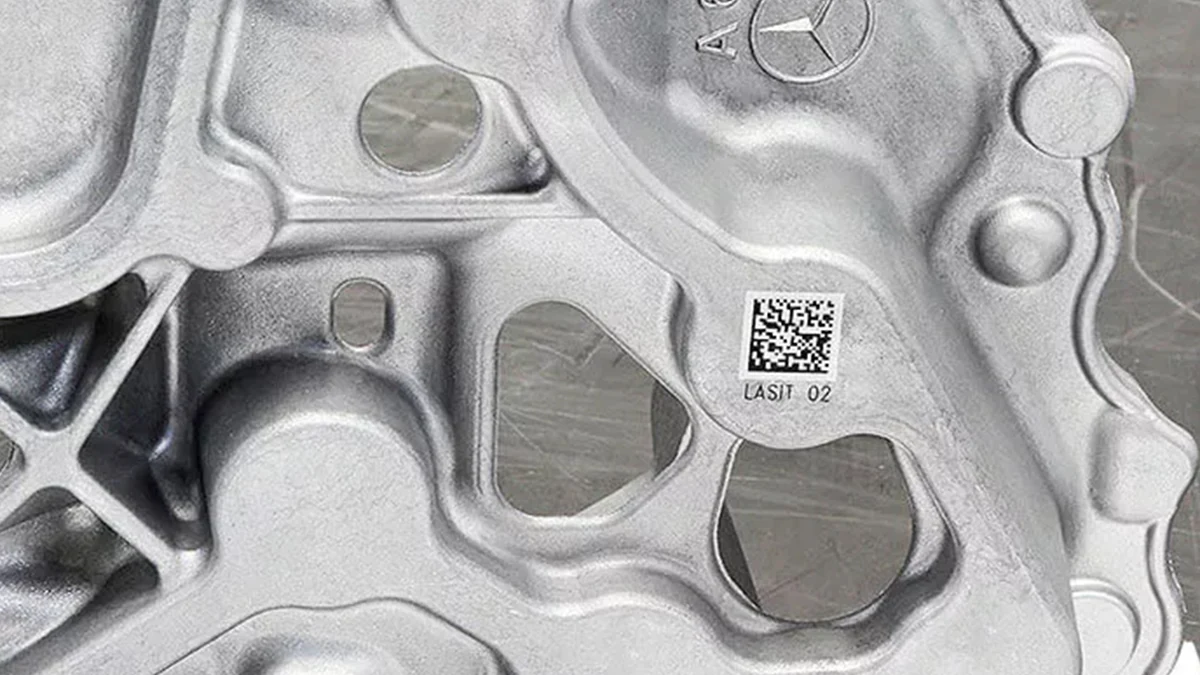
Penandaan kode langsung pada komponen. Kode 2D pada komponen otomotif harus muat pada permukaan yang tersedia, tetap berada dalam toleransi posisi yang disyaratkan, dan dapat dibaca dalam kondisi produksi yang dimaksud.
Dekode operasional dan verifikasi barcode formal adalah pemeriksaan yang terpisah; metode penerimaan yang disyaratkan harus ditentukan oleh pelanggan atau spesifikasi yang berlaku.
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser pada Suku Cadang Otomotif?
Nama komponen saja tidak cukup untuk memprediksi hasilnya. Paduan atau formulasi aktual, permukaan akhir, ukuran fitur, geometri, dan proses hilir menentukan apa yang dapat dihasilkan dan seberapa stabil prosesnya.
| Variabel | Mengapa ini penting | Apa yang perlu dikonfirmasi sebelum pengujian |
|---|---|---|
| Material dasar dan grade | Paduan dan formulasi yang berbeda dapat merespons secara berbeda terhadap panjang gelombang dan kondisi pulsa yang sama. | Keluarga material, grade jika diketahui, dan apakah lot produksi dapat bervariasi. |
| Pelapisan, penyepuhan, oksida, atau cat | Laser dapat mengubah lapisan permukaan, mengekspos substrat, atau berinteraksi dengan keduanya. | Perlakuan permukaan akhir, perkiraan kondisi lapisan, dan apakah tanda tersebut dapat menghilangkan atau mengubah lapisan itu. |
| Kekasaran, bekas pengerjaan mesin, minyak, dan kontaminasi | Tekstur permukaan dan residu dapat mengubah kontras yang terlihat, keseragaman sel kode, dan konsistensi proses. | Gunakan permukaan produksi yang representatif, termasuk kondisi pembersihan dan penanganan normal. |
| Perlakuan panas dan tahap proses | Kerak, warna, kekerasan, dan kimia permukaan dapat berubah sebelum atau sesudah perlakuan panas. | Apakah penandaan terjadi sebelum atau sesudah perlakuan panas dan langkah hilir apa yang menyusul. |
| Ukuran tanda dan kepadatan fitur | Karakter kecil dan kode 2D yang padat menuntut kontrol yang lebih ketat atas ukuran spot, ukuran bidang, fokus, dan pemosisian. | Ukuran karakter minimum, dimensi kode, kapasitas data, dan area penandaan yang tersedia. |
| Kelengkungan dan variasi ketinggian | Perubahan fokus di seluruh area tanda dapat mengurangi kontras, ketajaman, atau konsistensi kode. | Titik permukaan tertinggi dan terendah, lebar tanda, diameter, dan sudut penandaan yang dapat diakses. |
| Variasi posisi antar bagian | Proses laser yang stabil tetap dapat menghasilkan tanda yang salah posisi atau tidak lengkap jika komponen tidak ditempatkan secara berulang. | Datum penempatan, keberulangan fixture, orientasi kedatangan, dan metode pemuatan. |
| Pembersihan, pelapisan, dan keausan di hilir | Tanda yang terlihat dapat diterima segera setelah penandaan dapat berubah setelah pencucian, pelapisan, abrasi, atau paparan penggunaan. | Kondisi hilir mana yang harus disertakan dalam pengujian penerimaan. |
Butuh panduan respons khusus material? Gunakan yang relevan Logam, Plastik atau Pelapis & Perlakuan Permukaan panduan ketika ketidakpastian utama adalah bagaimana material atau permukaan sebenarnya merespons. Halaman aplikasi ini tetap berfokus pada tugas komponen otomotif, geometri, kondisi produksi, dan jalur validasi.
Hasil Target
Hasil Penandaan Apa yang Sebaiknya Anda Targetkan pada Suku Cadang Otomotif?
Definisikan hasilnya dalam istilah yang dapat diperiksa atau diuji. “Tanda laser permanen” terlalu luas: Data Matrix yang dapat dibaca, nomor suku cadang berkontras tinggi, ukiran dangkal, dan penghilangan lapisan yang terkendali adalah target yang berbeda.
| Hasil target | Tujuan tipikal | Penerimaan harus menetapkan |
|---|---|---|
| Identifikasi yang dapat dibaca manusia dengan kontras tinggi | Buat nomor seri, nomor komponen, tanggal, atau spesifikasi mudah dibaca. | Ukuran karakter, keterbacaan, ekspektasi kontras, posisi, dan batas kosmetik. |
| Kode DPM yang dapat dibaca mesin | Buat Data Matrix yang ditandai langsung atau simbol 2D lainnya yang dapat didekodekan secara andal dalam proses yang dimaksud. | Ukuran kode, kondisi pembaca, metode verifikasi jika diperlukan, posisi, dan konsistensi antar komponen. |
| Ukiran dangkal atau penghilangan material terkendali | Buat tanda fisik di mana kedalaman yang terlihat atau ketahanan terhadap keausan permukaan menjadi bagian dari persyaratan. | Kedalaman atau perubahan permukaan yang diizinkan, kualitas tepi, keterbacaan, dan batas sensitif dimensi atau kelelahan yang ditentukan oleh pemilik komponen. |
| Kontras pelapisan atau lapisan | Gunakan perbedaan antara permukaan yang diberi perlakuan dan lapisan di bawahnya untuk membuat tanda. | Apakah lapisan boleh dihilangkan, paparan substrat yang dapat diterima, kontras, serta persyaratan korosi atau tampilan di proses berikutnya. |
| Gangguan permukaan atau termal minimal | Prioritaskan identifikasi yang rinci sambil membatasi perubahan warna, pelelehan, atau penghilangan material yang tidak diinginkan. | Pewarnaan akibat panas yang diizinkan, perubahan tekstur, penghilangan, efek tepi, dan pembatasan permukaan fungsional. |
Jangan memilih mesin hanya berdasarkan nama materialnya. Pertama, tentukan hasil yang dapat diterima, lalu uji rute laser yang dapat mencapai hasil tersebut pada permukaan jadi yang sebenarnya tanpa menimbulkan efek samping yang tidak dapat diterima.
Geometri, Pemosisian & Pemuatan
Bagaimana Geometri, Pemosisian, dan Pemuatan Bagian Memengaruhi Penyiapan?
Stasiun harus menempatkan permukaan penandaan pada posisi optik yang dapat diulang. Periksa akses, akurasi lokasi, variasi ketinggian permukaan, dan cara komponen tiba di stasiun, karena metode pemuatan dapat mengubah desain fixture, waktu siklus, dan kebutuhan akan visi atau otomatisasi.
Bagian Datar dan Permukaan Penandaan Sederhana
Permukaan datar dan mudah diakses adalah kasus paling sederhana. Pengaturan penandaan standar mungkin sudah cukup, tetapi fikstur tetap memerlukan datum penempatan yang andal jika posisi tanda penting.
Poros, Pin, dan Suku Cadang Otomotif Silindris Lainnya
Komponen silindris tidak secara otomatis memerlukan sumbu putar. Jika tanda ditempatkan pada permukaan ujung datar atau area OD sempit dalam rentang fokus yang dapat digunakan, pengaturan tetap mungkin berfungsi. Penandaan rotari menjadi relevan ketika tanda melingkari keliling atau lebar penandaan yang diperlukan melebihi apa yang dapat ditangani pada satu area tangensial. Untuk metode penyiapan keliling dan OD, lihat Penandaan Rotari & Silindris.
Permukaan Melengkung, Cekung, dan Ketinggian Bervariasi
Selubung melengkung, kantong, dan permukaan tempa dapat menimbulkan variasi fokus atau menghalangi garis pandang. Periksa titik tertinggi dan terendah di area tanda, jarak bebas lensa, dan apakah metode penandaan 3D atau orientasi fikstur yang berbeda diperlukan. Untuk kompensasi ketinggian pada permukaan melengkung, lihat Penandaan Permukaan Melengkung 3D.
Komponen Multi-Sisi dan Posisi Komponen yang Bervariasi
Untuk komponen yang memerlukan tanda pada beberapa sisi, tentukan apakah operator akan memindahkan posisi komponen, fikstur akan mengindeksnya, atau stasiun otomatis akan memindahkan komponen. Jika orientasi saat masuk bervariasi, Pemosisian Visi mungkin lebih penting daripada daya laser yang lebih tinggi. Untuk penanganan terindeks atau proyek multi-stasiun, evaluasi Sel Penandaan Otomatis.
Datum Penempatan, Keterulangan, dan Akses Penandaan
Sebelum menyetujui fikstur, konfirmasi datum penempatan, variasi posisi antarkomponen, keterulangan penjepitan, jarak bebas kepala laser, dan arah pemuatan. Tanda yang terlihat benar pada satu sampel yang diposisikan secara manual masih dapat gagal dalam produksi jika fikstur tidak dapat mengulang lokasi yang sama.
Metode Pemuatan dan Alur Produksi
Pemuatan manual, baki, nest, feeder, konveyor, dan penanganan robot menciptakan kondisi pemosisian dan waktu siklus yang berbeda. Tentukan bagaimana operator atau otomasi menyajikan komponen, apakah orientasi dapat bervariasi, bagaimana produk cacat ditangani, dan apakah penandaan harus disinkronkan dengan peralatan lain.
Proses Manufaktur
Kapan Suku Cadang Otomotif Harus Ditandai Laser dalam Proses Manufaktur?
Tanda yang sama dapat berperilaku berbeda bergantung pada kapan diterapkan. Sebelum memilih stasiun penandaan, periksa setiap proses yang terjadi sebelum dan sesudah penandaan laser.
Penandaan Laser Sebelum atau Sesudah Pemesinan
Jangan letakkan tanda pada area yang nantinya akan dipotong, digerinda, atau dibuang melalui pemesinan. Jika pemesinan mengubah kondisi permukaan akhir, evaluasi tanda pada permukaan jadi alih-alih mengasumsikan bahwa pengujian sebelum pemesinan akan mewakili produksi.
Penandaan Laser Sebelum atau Sesudah Perlakuan Panas
Perlakuan panas dapat mengubah kerak, warna, kekerasan, dan kondisi permukaan. Jika penandaan dilakukan sebelum perlakuan, validasi hasil akhir setelah proses termal lengkap. Jika penandaan dilakukan setelah perlakuan, evaluasi permukaan sebenarnya yang telah diperlakukan.
Penandaan Laser Sebelum atau Sesudah Pelapisan, Pelapisan Listrik, atau Pengecatan
Pelapisan yang dilakukan kemudian dapat menutupi, mengurangi, atau mengubah tampilan tanda. Penandaan setelah anodisasi, pelapisan listrik, pengecatan, atau perlakuan permukaan lainnya mungkin memerlukan proses yang berbeda daripada menandai logam tanpa lapisan. Gunakan permukaan produksi akhir untuk pengujian sampel bila memungkinkan.
Apakah Pembersihan atau Perakitan Akan Memengaruhi Tanda Akhir?
Periksa pencucian, pelarut, oli, abrasi, shot blasting, kontak saat perakitan, dan paparan hilir lain yang relevan terhadap komponen. Jika daya tahan jangka panjang diperlukan, kriteria penerimaan harus berasal dari pelanggan atau spesifikasi yang berlaku dan diuji dalam kondisi yang representatif.
Jalur Laser
Rute Laser Mana yang Harus Diuji Terlebih Dahulu untuk Suku Cadang Otomotif?
Rute pengujian pertama harus mengikuti material akhir dan hasil target. Untuk suku cadang logam umum, fiber biasanya menjadi keluarga awal; fiber MOPA atau panjang gelombang lain dievaluasi ketika kontras, kontrol fitur, atau respons permukaan yang dibutuhkan tidak dapat dicapai dengan rute pertama.
Fiber Standar untuk Banyak Suku Cadang Otomotif Logam
Untuk banyak permukaan logam yang tanpa lapisan, dikerjakan mesin, teroksidasi, atau dengan cara lain responsif terhadap laser, laser fiber adalah keluarga pertama yang dievaluasi untuk nomor seri, teks, logo, dan kode langsung suku cadang. Sampel tetap perlu mengonfirmasi kontras, efek permukaan, kualitas fitur, dan waktu siklus pada paduan sebenarnya dan permukaan akhir. Setelah tervalidasi, bandingkan mesin penandaan laser serat pada tingkat keluarga produk.
Fiber MOPA Ketika Kontrol Pulsa Mengubah Jendela Proses
MOPA masih merupakan rute laser fiber, tetapi rentang kontrol pulsa yang lebih luas dapat berguna ketika pengujian memerlukan lebih banyak fleksibilitas untuk penyetelan kontras, fitur halus, atau pengurangan pembebanan termal yang tidak diinginkan. MOPA harus dipilih karena hasil sampel memperoleh manfaat dari rentang kontrol tersebut, bukan semata-mata karena sumbernya lebih dapat dikonfigurasi.
UV atau Panjang Gelombang Lain untuk Plastik, Pelapis, atau Permukaan Sensitif
UV atau keluarga laser lain dapat dievaluasi ketika polimer, pelapis, atau permukaan sensitif panas merespons dengan buruk terhadap rute fiber awal, atau ketika fitur yang diperlukan dan efek permukaan menuntut interaksi yang berbeda. Perilaku spesifik material harus diperiksa dalam Plastik atau Pelapis & Perlakuan Permukaan panduan yang relevan dan dikonfirmasi pada part representatif.
Gunakan Hasil Sampel untuk Memutuskan Apakah Akan Mengubah Rute
Jika rute pertama memberikan kontras lemah, sel kode tidak stabil, pengikisan berlebihan, efek panas yang tidak diinginkan, atau perubahan permukaan yang tidak dapat diterima, jangan selesaikan masalah hanya dengan menaikkan daya. Periksa kembali hasil target, jendela proses, dan kondisi material, lalu evaluasi rezim pulsa atau keluarga laser yang berbeda ketika bukti membenarkannya.
Mode Kegagalan
Apa Saja Risiko dan Mode Kegagalan yang Umum?
Hasil yang buruk tidak selalu disebabkan oleh sumber laser. Variasi permukaan, fokus, desain kode, keterulangan fixture, posisi proses, dan siklus stasiun lengkap semuanya dapat menciptakan kegagalan yang muncul hanya ketika aplikasi berpindah dari sampel bangku ke produksi.
| Gejala kegagalan | Area yang mungkin perlu diselidiki | Apa yang perlu diverifikasi |
|---|---|---|
| Kontras lemah atau tidak konsisten | Variasi material, kondisi coating, kekasaran, oli, atau jendela parameter yang tidak stabil. | Kondisi permukaan yang representatif, keterulangan proses, dan apakah efek target realistis untuk permukaan tersebut. |
| Pembacaan Data Matrix bersifat intermiten. | Ukuran kode, kualitas sel, fokus, kontras, tekstur permukaan, sudut pembaca, atau pencahayaan. | Decoding operasional pada berbagai komponen dan verifikasi formal saat proyek memerlukannya. |
| Posisi tanda bervariasi dari komponen ke komponen. | Datum lokasi yang lemah, kelonggaran fixture, pemuatan yang tidak konsisten, atau orientasi masuk yang bervariasi. | Keterulangan fixture, penjepitan, arah pemuatan, dan apakah visi diperlukan. |
| Marka yang melengkung atau cekung kehilangan ketajamannya | Variasi fokus, akses terhalang, lebar marka berlebihan pada permukaan melengkung, atau orientasi yang tidak sesuai. | Rentang tinggi permukaan, jarak kerja, bidang yang dapat digunakan, dan apakah kemampuan rotari atau 3D dapat dibenarkan. |
| Penghilangan berlebihan, warna akibat panas, atau perubahan permukaan yang tidak diinginkan | Jendela proses terlalu agresif untuk hasil target atau kondisi permukaan. | Kedalaman, tekstur, perubahan warna, dan batas permukaan fungsional yang diizinkan sebelum mengubah daya atau kecepatan. |
| Penghilangan pelapis menyingkap lapisan yang salah | Variasi ketebalan lapisan atau hasil target yang tidak ditetapkan dengan cukup jelas. | Tumpukan pelapisan akhir, paparan substrat yang dapat diterima, serta persyaratan penampilan atau korosi di tahap hilir. |
| Perubahan tanda setelah pembersihan, perlakuan panas, atau pelapisan. | Pengujian dilakukan pada tahap manufaktur yang salah atau tanpa paparan hilir yang representatif. | Posisi proses produksi dan penerimaan setelah langkah-langkah hilir yang penting. |
| Sampel terlihat bagus tetapi produksi tidak memenuhi siklus atau keterulangan. | Hanya waktu laser menyala atau komponen yang diposisikan secara manual dalam kondisi terbaik yang dievaluasi. | Siklus lengkap muat-lokasi-tandai-baca-tolak-bongkar dan hasil berulang pada komponen representatif. |
Tinjauan mode kegagalan mencegah peningkatan mesin yang tidak perlu. Sumbu putar, kepala 3D, sistem visi, atau sumber dengan keluaran lebih tinggi harus menyelesaikan masalah geometri, pemosisian, jendela proses, atau waktu siklus yang terverifikasi—bukan mengompensasi persyaratan yang tidak terdefinisi.
Penerimaan Sampel
Bagaimana Sampel Part Otomotif Harus Diuji dan Diterima?
Uji sampel yang bermanfaat dimulai dari persyaratan penerimaan, bukan pengaturan laser. Ujilah part representatif dalam kondisi permukaan produksi, lalu periksa tanda, ketahanan hilir, keterulangan, dan siklus lengkap sebelum menggunakan hasilnya sebagai dasar untuk peralatan produksi.
Urutan Uji Sampel Sebelum Rilis Produksi
- Pastikan part dan permukaan. Catat kelas material, pelapisan atau perlakuan, kekasaran, dan lokasi penandaan.
- Pastikan tanda. Tentukan teks, jenis kode, ukuran, konten data, dan hasil visual yang dapat diterima.
- Periksa geometri dan pemasangan fixture. Konfirmasi akses, variasi fokus, datum penempatan, dan keterulangan.
- Jalankan jendela proses awal. Uji laser yang sesuai dan rentang parameter pada part yang representatif.
- Periksa hasilnya. Periksa tampilan, posisi, konten yang dapat dibaca, dan efek permukaan apa pun yang penting untuk aplikasi.
- Validasi persyaratan produksi. Uji pembacaan kode operasional, ketahanan hilir, dan waktu siklus sebenarnya jika hal-hal ini merupakan bagian dari penerimaan.
- Konfirmasi dasar rilis produksi. Ulangi pengujian pada suku cadang representatif dan catat kondisi permukaan yang diterima, kriteria tanda, kondisi pembaca, pemeriksaan hilir, dan ekspektasi siklus lengkap yang harus direproduksi oleh stasiun akhir.
Kualitas Tanda, Kontras, dan Keterbacaan Kode
Periksa tanda yang sebenarnya untuk keterbacaan, kontras, posisi, dan konsistensi. Untuk kode yang dapat dibaca mesin, gunakan pembaca produksi yang dimaksudkan dalam kondisi pencahayaan, jarak, dan sudut yang representatif. Kode yang terbaca sekali dalam kondisi meja uji yang ideal bukanlah bukti yang cukup untuk stasiun produksi.
Verifikasi Data Matrix dan Kondisi Pembaca
Pembaca produksi dan verifikator barcode menjawab pertanyaan yang berbeda. Pembaca memastikan dekode operasional. Verifikator digunakan ketika proyek membutuhkan penilaian mutu simbol formal. Untuk simbol 2D yang ditandai langsung, metode verifikasi DPM yang berlaku dan nilai minimum harus ditentukan oleh pelanggan atau spesifikasi yang relevan.
Ketahanan Melalui Kondisi Hilir dan Layanan
Definisikan paparan yang penting bagi komponen nyata: pencucian, pelarut, abrasi, lingkungan korosi, suhu, atau pemrosesan permukaan selanjutnya. Masa pakai tanda yang diperlukan adalah kriteria penerimaan pelanggan dan harus dikonfirmasi dalam kondisi yang representatif, bukan diasumsikan dari jenis laser.
Repetabilitas dan Waktu Siklus Produksi Nyata
Ukur siklus produksi lengkap: muat, posisikan, tandai, baca atau periksa, tolak jika diperlukan, dan bongkar. Ulangi pengujian pada beberapa part untuk memeriksa repetabilitas fixture dan stabilitas proses sebelum menggunakan hasilnya untuk pemilihan peralatan.
Keselamatan laser & asap proses. Persyaratan keselamatan bergantung pada sumber laser akhir dan konfigurasi mesin lengkap. Selungkup, titik akses, dan interlock harus dievaluasi sebagai bagian dari produk laser jadi. Pemrosesan laser juga dapat menghasilkan partikel atau uap dari pelapis, plastik, oli, atau kontaminasi, sehingga ventilasi atau ekstraksi harus dinilai untuk material dan proses yang sebenarnya.
Zhuorui Laser merakit, mengonfigurasi, dan menguji mesin penandaan laser lengkap, dan penandaan sampel part nyata digunakan untuk mengurangi ketidakpastian aplikasi sebelum konfigurasi akhir dikonfirmasi. Untuk mengatur pengujian, kirimkan informasi part dan persyaratan penerimaan melalui Hubungi Kami.

Logika Konfigurasi
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin harus merupakan konsekuensi dari tugas yang telah divalidasi. Gunakan temuan dari sampel dan produksi untuk menentukan keluarga laser, bidang penandaan, fixture, gerakan, pemosisian, keselamatan, ekstraksi, dan persyaratan otomatisasi, alih-alih memilih opsi terlebih dahulu.
| Temuan pengujian atau produksi | Apa yang diberitahukannya kepada Anda | Konsekuensi konfigurasi |
|---|---|---|
| Rute serat yang diuji menghasilkan kontras atau kualitas kode yang diperlukan tanpa perubahan permukaan yang tidak dapat diterima. | Interaksi dasar laser-material sudah sesuai. | Pertahankan serat sebagai kandidat keluarga laser dan sesuaikan ukuran mesin yang tersisa dengan kebutuhan bidang, fixture, dan produksi. |
| Hasil yang diperlukan membutuhkan jendela kontrol pulsa yang lebih lebar, atau penyiapan serat pertama menimbulkan efek termal atau permukaan yang tidak diinginkan. | Jendela proses, bukan hanya daya nominal, perlu disesuaikan. | Evaluasi fiber MOPA atau jalur sumber tervalidasi lainnya sebelum memfinalkan mesin. |
| Teks kecil atau kode DPM yang padat hanya lolos di dalam bidang pakai yang lebih kecil. | Trade-off antara resolusi dan ukuran bidang memengaruhi kualitas penandaan. | Pilih lensa dan bidang penandaan dari ukuran fitur tervalidasi, bukan memilih bidang terbesar secara default. |
| Variasi ketinggian permukaan menyebabkan hilangnya fokus di seluruh area penandaan yang diperlukan. | Pengaturan fokus tetap tidak dapat mereproduksi hasil yang diterima di seluruh geometri. | Ubah orientasi fixture atau evaluasi penandaan 3D ketika rentang ketinggian terukur membenarkannya. |
| Penandaan harus melingkari poros, pin, atau diameter luar silindris lainnya. | Lebar penandaan yang diperlukan melampaui tanda area tangen yang stabil. | Tambahkan sumbu putar dan fixture yang mengendalikan diameter, konsentrisitas, dan orientasi. |
| Orientasi masuk atau posisi tanda terlalu bervariasi untuk fixture tetap. | Penyajian part merupakan faktor pembatas. | Perbaiki fixture penempatan atau evaluasi pemosisian visi jika variasi aktual memerlukan koreksi otomatis. |
| Pemuatan-penempatan-penandaan-pembacaan-pembongkaran secara manual tidak dapat memenuhi target siklus atau repeatabilitas. | Proses di tingkat stasiun, bukan waktu laser menyala, yang membatasi throughput. | Evaluasi baki, pengumpan, pengindeksan, penanganan konveyor, atau sel penandaan otomatis berbasis proyek. |
| Setiap komponen memerlukan data variabel, konfirmasi pembaca, atau penyerahan ke sistem pabrik. | Stasiun penandaan harus berpartisipasi dalam alur kerja data pelanggan. | Definisikan input barcode, komunikasi PLC/MES/database, logika baca-balik dan penolakan sebagai bagian dari sistem yang dikonfigurasi. |
| Proses ini menghasilkan partikel atau uap yang signifikan dari minyak, pelapis, atau polimer. | Emisi proses adalah bagian dari desain stasiun. | Evaluasi ekstraksi, selungkup, dan akses aman bersama dengan sumber akhir dan benda kerja. |
Persetujuan konfigurasi harus dapat ditelusuri hingga persyaratan yang diamati. Setiap opsi tambahan—rotari, visi, 3D, otomasi, integrasi data, selungkup, atau ekstraksi—harus menjawab hasil, geometri, pemosisian, siklus, data, atau kondisi keselamatan spesifik yang ditemukan selama evaluasi.
FAQ
Pertanyaan Umum Tentang Penandaan Laser Suku Cadang Otomotif
Dapatkah penandaan laser digunakan pada komponen otomotif saya?
Banyak komponen logam otomotif umum merupakan kandidat untuk penandaan laser fiber atau MOPA, tetapi kelayakannya bergantung pada paduan yang tepat, pelapisan, kondisi permukaan, kontras atau kedalaman yang diperlukan, dan pemrosesan hilir. Plastik dan komponen berlapis mungkin memerlukan keluarga laser yang berbeda. Cara yang andal untuk memastikan kelayakan adalah menguji bagian yang representatif dalam kondisi permukaan produksinya.
Mesin laser marking apa yang saya perlukan untuk suku cadang otomotif?
Mulailah dari tugas penandaan, bukan dari watt. Tentukan terlebih dahulu bagian, material jadi dan permukaan, konten penandaan, hasil target, geometri, metode pemuatan, dan laju produksi. Kemudian gunakan hasil uji sampel untuk menentukan keluarga laser, ukuran bidang, fixture, dan apakah rotary, vision, 3D, ekstraksi, atau otomatisasi benar-benar diperlukan. Mesin standar mungkin cukup untuk bagian datar sederhana; bagian yang lebih kompleks memerlukan konfigurasi yang disesuaikan dengan tugas yang telah divalidasi.
Apakah suku cadang otomotif harus ditandai laser sebelum atau setelah pelapisan atau perlakuan panas?
Tergantung pada urutan produksi dan persyaratan tanda akhir. Pemesinan, perlakuan panas, pelapisan, penyepuhan, pengecatan, atau pembersihan agresif yang dilakukan kemudian dapat mengubah atau menutupi tanda sebelumnya. Jika memungkinkan, uji tanda pada posisi proses dan kondisi permukaan yang sama seperti yang akan digunakan dalam produksi, lalu periksa setelah langkah-langkah hilir yang penting.
Apakah poros dan komponen silindris selalu memerlukan sumbu putar?
Tidak. Poros yang ditandai pada permukaan ujungnya atau pada area tangensial yang sempit mungkin dapat ditangani tanpa rotasi. Sumbu putar menjadi berguna ketika tanda harus membungkus keliling atau mencakup area diameter luar yang lebih lebar sambil mempertahankan fokus dan posisi. Keputusannya bergantung pada lebar tanda, diameter, distorsi yang diizinkan, dan desain fixture.
Bagaimana kode Data Matrix diperiksa setelah penandaan laser?
Pertama, pastikan bahwa pembaca produksi yang dimaksud dapat mendekode kode dalam kondisi pencahayaan, jarak, dan sudut yang representatif. Jika pelanggan memerlukan penilaian mutu simbol secara formal, gunakan metode verifikasi dan tingkat penerimaan yang berlaku. Pembacaan operasional dan verifikasi formal adalah pemeriksaan yang berbeda, sehingga persyaratan tersebut harus ditentukan sebelum mesin diselesaikan.
Bagaimana cara saya memastikan tanda akan bertahan melalui proses produksi saya?
Tentukan paparan yang penting untuk komponen aktual, seperti pencucian, pelarut, abrasi, lingkungan korosif, panas, atau pemrosesan permukaan selanjutnya. Kemudian uji komponen bertanda yang representatif melalui kondisi tersebut dan periksa terhadap kriteria penerimaan pelanggan. Ketahanan tanda harus divalidasi untuk aplikasi tersebut, bukan diasumsikan berdasarkan jenis laser.
Informasi apa yang harus saya kirim untuk pengujian penandaan laser komponen otomotif?
Kirimkan gambar atau foto yang jelas, kelas material, pelapisan atau perlakuan permukaan, konten penandaan, area penandaan yang tersedia, efek tanda yang diinginkan, laju produksi yang diperlukan, dan persyaratan pembaca, verifikasi, otomatisasi, atau integrasi data apa pun. Jika memungkinkan, sertakan juga komponen representatif untuk pengujian. Masukan ini memungkinkan aplikasi dan konfigurasi mesin ditinjau dengan lebih akurat.
Langkah Selanjutnya
Mulai Evaluasi Penandaan Laser Suku Cadang Otomotif Anda
Kirimkan kepada kami gambar komponen atau foto, material dan kondisi permukaan, konten penandaan, area penandaan yang tersedia, dan laju produksi target. Jika kode yang dapat dibaca mesin diperlukan, sertakan ukuran kode, format data, dan persyaratan pembaca atau verifikasi apa pun.
Kami dapat menggunakan masukan tersebut untuk meninjau aplikasi, menentukan apakah pengujian sampel diperlukan, dan menetapkan konfigurasi mesin standar atau khusus yang sesuai.
Bersiaplah untuk tinjauan teknis yang lebih cepat: