
レーザーマーキングの用途 · 自動車部品
シリアル番号、データマトリックスコード、トレーサビリティのための自動車部品レーザーマーキング
自動車部品のレーザーマーキングは、シリアル番号、部品番号、データマトリックスコード、バッチデータ、その他の耐久性のある識別情報を部品に直接付与するために使用されます。適切なセットアップは材質だけで決まるものではありません。マーキング位置、部品の形状、治具の再現性、生産段階、コード要件によって、装置構成が変わる可能性があります。.
このガイドは、サンプルテストと設備選定の前に、これらの入力条件を明確にするのに役立ちます。.
- 部品とマーキング要件 — 部品、コード、マーキング領域、生産要件を定義します。.
- 形状と治具 — アクセス、方向、再現性、およびロータリーまたは3D機能が必要かどうかを確認します。.
- 工程位置 — マーキングが機械加工、熱処理、コーティングの前に行われるか後に行われるかを確認します。.
- サンプル検証 — 代表的な部品で、マーク品質、可読性、生産の再現性を検証します。.
適用範囲
自動車部品のレーザーマーキング:装置を選ぶ前に定義すべきこと
レーザーマーキングは、自動車部品にラベルを追加することなく、また表面に接触させることなく、恒久的な識別が必要な場合によく検討されます。装置を選ぶ前に、まず部品、マーク、生産条件を定義してください。.
このアプリケーションはどの自動車部品を対象としていますか?
ここでの範囲は、ブレーキ部品、シャフトとピン、一般的な歯車とスプロケット、ブラケット、ファスナー、ステアリングおよびサスペンション部品、その他の鋳造、鍛造、機械加工またはプレス加工部品など、一般的な機械的および構造的な自動車部品に焦点を当てています。.
エンジンブロック、シリンダーヘッド、クランクシャフト、カムシャフト、コネクティングロッド、トランスミッション部品などのパワートレイン固有の部品は、以下で評価する方が適切です エンジン&トランスミッション. 。その他の自動車関連のタスクファミリーには、次を使用します VIN&シャーシマーキング 車両またはフレームの識別用、, 自動車用コネクタ&プラスチック コネクタおよびポリマー部品用、および エネルギー・電池 バッテリーセル、モジュール、バスバー向け。.
レーザーマーキング設備を評価する前に定義すべき事項は何か?
- 部品名、図面、または鮮明な写真
- 材料グレードと表面状態
- 必要なマーキング内容と利用可能なマーキング領域
- マーキング位置、向き、表面形状
- 製造プロセスにおいてマーキングがどこに位置するか
- 目標生産速度とローディング方法
- 機械可読コードに対するリーダー、検証、またはトレーサビリティ要件
- 顧客定義の外観、可読性、耐久性に関する受入基準
レーザーマーキングが適しているかどうかは、まず実際の材料、表面、および要求される結果によって決まります。実現可能性が確認されると、形状、位置決め、生産速度、および検証要件が設備構成を決定します。.
自動車部品にマーキングする理由
自動車部品にレーザーマーキングが施されるのはなぜですか?
そのマークは通常、より広範な識別またはトレーサビリティ要件の一部です。その価値は、物理的なコンポーネントを、生産管理、品質記録、サービス、または顧客定義の識別に必要な情報に結び付けることにあります。.
物理的な部品を追跡する
- シリアル化された識別 — 個々のコンポーネントを、その生産、検査、または組立て記録に結び付けます。.
- ロットおよびバッチの封じ込め — 品質レビューまたは封じ込めが必要なときに、どの部品が定義された生産ロットに属するかを識別します。.
- 組立識別 — 製造プロセスで必要な場合に、部品のバリエーション、向き、またはビルド情報を区別するのに役立ちます。.
生産およびライフサイクル情報を伝える
- 機械可読なトレーサビリティ — ラベルが適さない場合に、Data Matrix またはその他の 2D データをコンポーネントに直接配置します。.
- 品質およびプロセス記録 — マークされた部品を、顧客システムで定義された日付、シフト、プロセス、または検査データに関連付けます。.
- サービス、リコール、仕様のニーズ — 図面、OEMプログラム、またはサービスワークフローで要求される部品番号、シリアル、ロゴ、定格、その他のマークを保持します。.
マーキングの目的は、レーザー方式を決める前に定義する必要があります。. 人間が読める部品番号、シリアル化されたDPMコード、耐久性のあるサービス用マークは、コントラスト、フィーチャサイズ、位置、検証、および後続工程での耐久性に異なる要件を課す可能性があります。.
代表的な部品
代表的な自動車部品とそのレーザーマーキング要件
まず部品ファミリーから始め、次にマーキング領域と形状を確認します。以下の例は一般的な初期設定を示していますが、最終構成は実際の部品で確認する必要があります。.
| 自動車部品 | 代表的なマーク | マーキングエリア | 形状 | 初期設定 |
|---|---|---|---|---|
| ブレーキディスクおよびブレーキドラム | シリアル、デートコード、ロゴ | 端面またはリム部 | 平坦または緩やかな曲面 | 再現性のある治具を備えた標準機 |
| シャフト、ピン、ブッシュ | 部品番号、シリアル、バッチ | 外径面または端面 | 円筒面 | 端面マーキング、または外径マーキングのための回転評価 |
| 一般歯車およびスプロケット | 部品番号、シリアル、熱処理データ | 端面またはハブ部 | 方向性が要求される平坦面 | 標準機(位置決め治具付き)。トランスミッション専用ギアはエンジン&トランスミッションに分類されます |
| ブラケットおよび取付金具 | 部品番号、バッチ、トレースコード | 平面または傾斜面 | 多面 / 角度付き | 専用治具;必要に応じて多位置セットアップ |
| ファスナー | グレードマーク、ロゴ、ロットコード | 頭部または端面 | 小さなマーキング領域 | 治具付き標準マーキング;高生産量では自動供給 |
| サスペンションおよびステアリング部品 | シリアル、部品番号、日付 | 鍛造面または機械加工面 | 曲面または円筒状 | マーク位置に応じた治具、回転式または3D評価 |
| 一般的なハウジングおよび機械加工部品 | シリアル、データマトリックス、バッチ | 機械加工面、ポケットまたは側壁 | 平坦、凹状または高さ可変 | アクセス性と高さ変動に応じた標準、ビジョンまたは3D設定 |
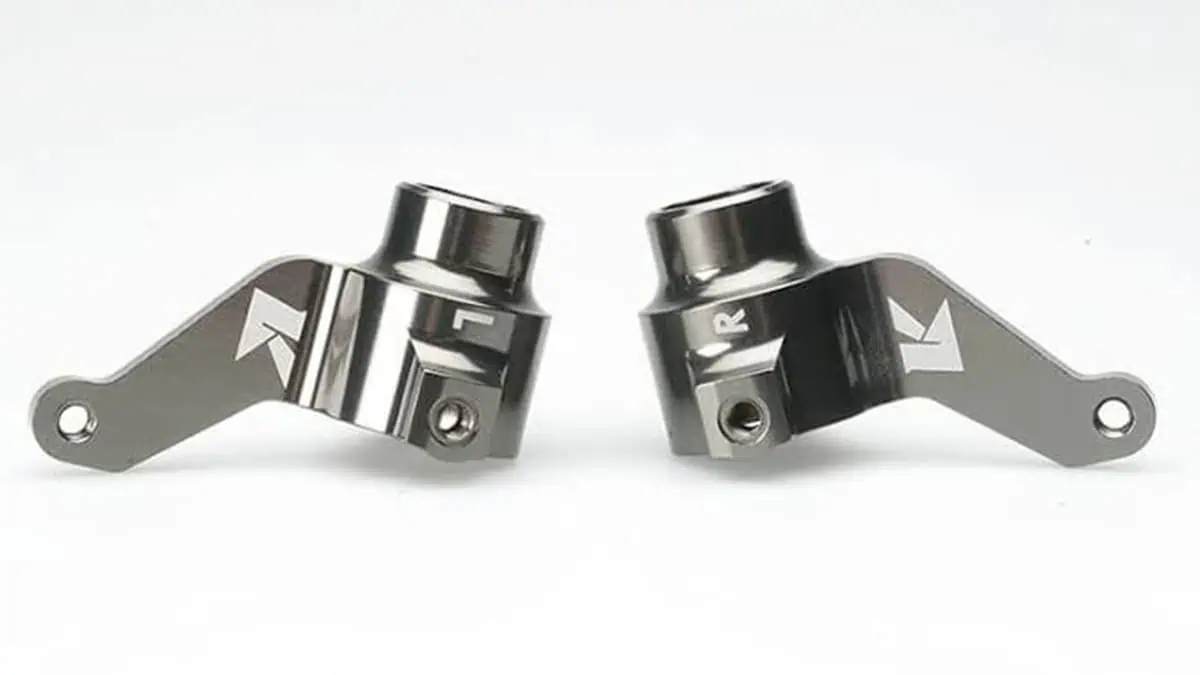
自動車用金属部品のマーキングのコンテキスト。. マーキング領域、表面形状、および位置決め方法は、治具と機械構成を最終決定する前に、まとめて検討する必要があります。.
方向マークおよびその他の可視識別子は単純に見えるかもしれませんが、その最終的な位置、コントラスト、および耐久性は、実際の生産部品で確認する必要があります。.
マーキング対象
自動車部品には通常何がマーキングされますか?
自動車部品には、人可読の識別情報、機械可読コード、変動する生産データ、または顧客定義の仕様マークが付されている場合があります。マークの内容、サイズ、位置は、解像度、フィールドサイズ、治具の精度、データ処理、検証に影響します。.
シリアル番号、部品番号、バッチコード
人間が判読できる識別のために、最小文字サイズ、行数、使用可能な領域、および必要な位置公差を定義します。そのマークが生産記録またはリコール記録に使用される場合は、可変データがどのように生成され、確認されるかも定義します。.
データマトリックス、QR、および機械可読コード
データマトリックスおよびその他の機械可読コードについては、コードサイズ、データ内容、使用可能なマーキング領域、および意図する読み取り条件を定義します。生産用リーダーは、ラインで使用される実際の照明、距離、角度の下でコードがデコードできるかどうかを判定します。正式なシンボル品質グレーディングは別個の要件であり、顧客または適用規格によって指定された方法と合格グレードに従う必要があります。.
レーザー直接部品マーキング(DPM)およびその他の直接マーキングされた2次元シンボルでは、正式な検証に ISO/IEC 29158 などの DPM 固有の方法を、関連する2次元シンボル品質仕様と併せて使用する場合があります。顧客、図面、またはプログラム要件によって定義されていない限り、最小グレードを前提としてはなりません。.
マークサイズ、位置、および使用可能なマーキング領域
大きな平らな面には容易に収まるコードでも、小さな締結具頭部、狭いフランジ、または窪んだポケットでは難しくなる場合があります。使用可能な領域、エッジクリアランス、向き、およびマークが指定された位置公差内に収まる必要があるかどうかを確認します。.
可変データ、トレーサビリティ、および生産要件
各部品に固有のデータが与えられる場合は、ステーションを確定する前にデータソースと受け渡し方法を定義すること。プロジェクトは、オペレーターが入力するシリアル番号から、バーコードで駆動されるジョブ、PLC通信、またはより広範なトレーサビリティシステムまで多岐にわたる場合がある。マーキングステーションは、トレーサビリティ規則を勝手に考案するのではなく、顧客のデータ要件を実装すべきである。PLC、MES、データベース、コード読み取りの統合については、「トレーサビリティ、PLC、MES、データ統合」に進んでください。.
機械モデルより先にマーキング要件を定める。. 人可読テキスト、DPMコード、可変データ、位置公差は、フィールドサイズ、解像度、データ処理、検証に対して異なる要求を生じさせる。ワット数や装置モデルを比較する前に、これらの入力条件を定義すること。.
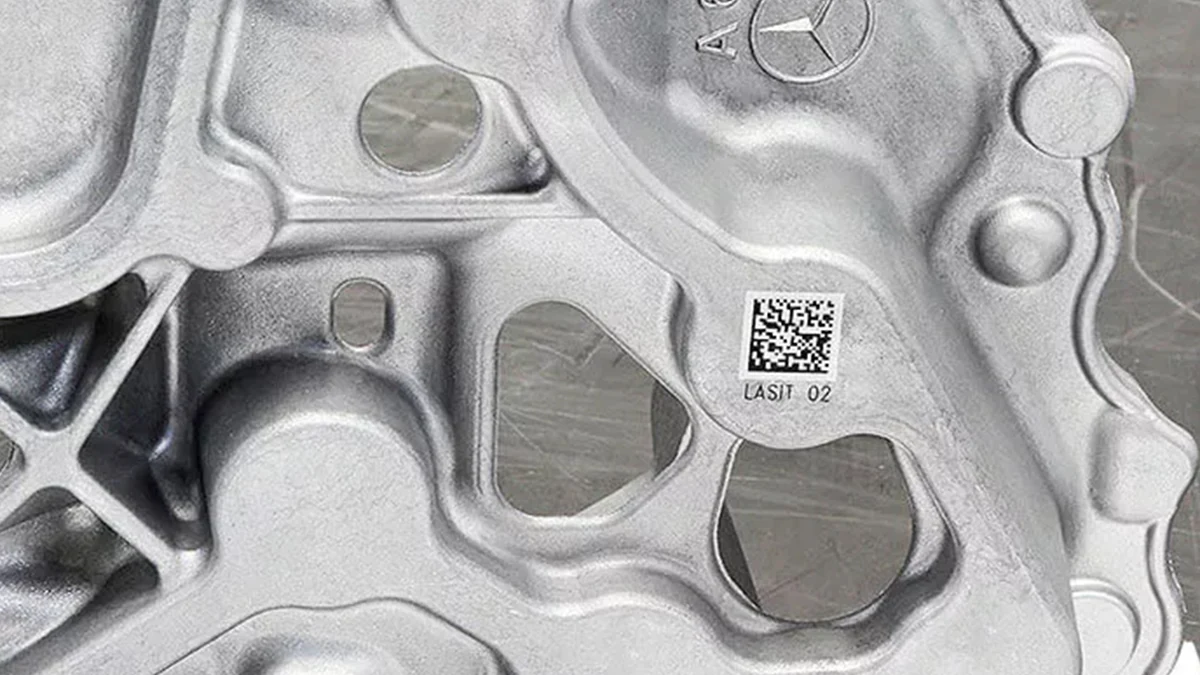
部品直接コードマーキング。. 自動車部品上の2Dコードは、利用可能な表面に収まり、要求される位置公差内に留まり、意図された生産条件下で読み取り可能でなければならない。.
運用上のデコードと正式なバーコード検証は別個のチェックである。必要な合格判定方法は、顧客または適用される仕様によって定義されるべきである。.
結果の変動要因
自動車部品のレーザーマーキング結果を決める要因は何か?
部品名だけでは結果を予測するには十分ではありません。実際の合金または配合、仕上げ面、特徴寸法、形状、および後工程が、何を製造できるか、またプロセスがどれほど安定するかを決定します。.
| 変動要因 | 重要な理由 | テスト前に確認すべきこと |
|---|---|---|
| 基材とグレード | 異なる合金や配合は、同じ波長とパルス条件に対して異なる応答を示すことがあります。. | 材料ファミリー、既知の場合はグレード、および生産ロットが変動し得るかどうか。. |
| コーティング、めっき、酸化被膜、または塗装 | レーザーは表面層を変化させたり、基材を露出させたり、あるいはその両方と相互作用している可能性があります。. | 最終表面処理、おおよその層の状態、およびマークがその層を除去または変化させる可能性があるかどうか。. |
| 粗さ、機械加工痕、油分や汚染 | 表面性状と残留物は、可視コントラスト、コードセルの均一性、プロセスの一貫性を変化させる可能性があります。. | 通常の洗浄および取り扱い状態を含む、代表的な生産表面を使用してください。. |
| 熱処理とプロセス段階 | スケール、色、硬さ、表面化学的特性は、熱処理の前後で変化する可能性があります。. | マーキングが熱処理の前に行われるか後に行われるか、またその後にどのような後続工程が続くか。. |
| マークサイズとフィーチャ密度 | 小さな文字や高密度の2Dコードでは、スポットサイズ、フィールドサイズ、フォーカス、位置決めをより厳密に制御する必要があります。. | 最小文字サイズ、コード寸法、データ容量、使用可能なマーキング領域。. |
| 曲率と高さの変動 | マーク領域全体での焦点変化は、コントラスト、鮮明度、コードの一貫性を低下させる可能性があります。. | 表面の最高点と最低点、マーク幅、直径、アクセス可能なマーキング角度。. |
| 部品間の位置変動 | 安定したレーザープロセスでも、部品が再現性よく位置決めされない場合、位置ずれしたマークや不完全なマークが生じることがあります。. | 位置決め基準、治具の再現性、投入姿勢、装着方法。. |
| 後工程の洗浄、コーティング、摩耗 | マーキング直後は許容できるように見えるマークでも、洗浄、コーティング、摩耗、または使用環境への曝露後に変化する可能性があります。. | どの後工程条件を受入試験に含める必要がありますか。. |
材料固有の応答に関するガイダンスが必要ですか? 該当する 金属, プラスチック または コーティングと表面処理 ガイドを、主な不確実性が実際の材料または表面がどのように応答するかである場合に使用してください。このアプリケーションページは、自動車部品のタスク、形状、生産条件、および検証パスに焦点を当てています。.
目標結果
自動車部品では、どのようなマーキング結果を目標にすべきですか?
結果は、検査または試験できる表現で定義してください。「永続的なレーザーマーク」は範囲が広すぎます。読み取り可能なデータマトリックス、高コントラストの部品番号、浅い彫刻、制御されたコーティング除去は、それぞれ異なる目標です。.
| 目標結果 | 典型的な目的 | 受入基準で定義すべきこと |
|---|---|---|
| 高コントラストの目視可能な識別情報 | シリアル番号、部品番号、日付、仕様を読みやすくする。. | 文字サイズ、判読性、コントラストの期待値、位置、外観上の許容範囲。. |
| 機械読み取り可能なDPMコード | 意図した工程で確実にデコードできる、直接マーキングされたデータマトリックスまたはその他の2次元シンボルを作成する。. | コードサイズ、リーダー条件、必要に応じた検証方法、位置、部品間での一貫性。. |
| 浅い彫刻または制御された材料除去 | 目に見える深さや表面摩耗への耐性が要件の一部である場合に、物理的なマークを作成する。. | 許容される深さまたは表面変化、エッジ品質、読み取りやすさ、および部品所有者によって定義された寸法上または疲労に敏感なあらゆる限界。. |
| コーティングまたは層のコントラスト | 処理された表面と下地層との差を利用してマークを作成する。. | 層を除去してよいか、許容される基材の露出、コントラスト、および下流工程での腐食または外観要件。. |
| 最小限の表面または熱的擾乱 | 不要な変色、溶融、または材料除去を抑えつつ、微細な識別を優先する。. | 許容されるヒートティント、テクスチャ変化、除去、エッジ効果、および機能面の制約。. |
材料名だけで装置を選ばないでください。. まず許容できる結果を定義し、次に、許容できない副作用を生じさせずに実際の仕上げ面でその結果を達成できるレーザー経路をテストします。.
形状、位置決め、およびローディング
部品の形状、位置決め、およびローディングはセットアップにどのように影響しますか?
ステーションは、マーキング面を再現可能な光学的位置に配置する必要があります。アクセス性、位置決め精度、表面高さの変動、および部品がステーションにどのように到達するかを確認してください。ローディング方法によって、治具の設計、サイクルタイム、ビジョンや自動化の必要性が変わる可能性があるためです。.
平坦な部品と単純なマーキング面
平坦でアクセスしやすい表面は最も単純なケースです。標準的なマーキングセットアップで十分な場合もありますが、マーク位置が重要なら、治具には依然として信頼できる位置決め基準が必要です。.
シャフト、ピン、その他の円筒形自動車部品
円筒形部品は必ずしも回転軸を必要とするわけではありません。マークが平らな端面、または使用可能な焦点範囲内の狭い外径(OD)領域に配置される場合、固定セットアップで対応できることがあります。マークが円周方向に回り込む場合、または必要なマーキング幅が1つの接線領域で処理できる範囲を超える場合に、ロータリーマーキングが重要になります。円周方向およびODのセットアップ方法については、次を参照してください 回転・円筒マーキング.
曲面、凹部、高さ可変の表面
湾曲したハウジング、ポケット、鍛造表面は、焦点変動を引き起こしたり、視線を遮ったりする可能性があります。マーク領域の最高点と最低点、レンズのクリアランス、および3Dマーキング方法や別の治具の向きが必要かどうかを確認してください。曲面全体の高さ補正については、次を参照してください 3D曲面マーキング.
多面部品および可変部品位置
複数の面にマークが必要な部品については、作業者が部品を再配置するのか、治具が割り出しを行うのか、自動ステーションが部品を移動するのかを決定してください。投入時の向きが変動する場合、, ビジョン位置決め より高いレーザー出力よりも重要な場合があります。割り出し処理またはマルチステーションのプロジェクトでは、自動マーキングセルを評価してください。.
位置決めデータム、再現性、マーキング用アクセス
治具を承認する前に、位置決めデータム、部品間の位置変動、クランプの再現性、レーザーヘッドのクリアランス、投入方向を確認してください。手作業で位置決めした1つのサンプルで正しく見えるマークでも、治具が同じ位置を再現できなければ、生産では依然として不良となる可能性があります。.
ローディング方法と生産フロー
手動ローディング、トレイ、ネスト、フィーダー、コンベヤ、ロボットハンドリングでは、位置決めとサイクルタイムの条件が異なります。オペレーターまたは自動化が部品をどのように供給するか、向きが変わり得るか、不良品をどのように処理するか、マーキングを他の設備と同期させる必要があるかを定義してください。.
製造プロセス
製造プロセスにおいて、自動車部品にレーザーマーキングはいつ行うべきか?
同じマークでも、施すタイミングによって結果が異なる場合があります。マーキングステーションを選定する前に、レーザーマーキングの前後に行われるすべての工程を確認してください。.
機械加工の前または後にレーザーマーキング
後で切断、研削、または機械加工で除去される領域にマークを付けないでください。機械加工によって最終的な表面状態が変わる場合は、加工前の試験が生産を代表すると仮定するのではなく、仕上げ面でマークを評価してください。.
熱処理の前または後に行うレーザーマーキング
熱処理は、スケール、色、硬さ、および表面状態を変化させる可能性があります。処理の前にマーキングを行う場合は、熱処理プロセス全体の完了後に最終結果を検証してください。処理の後にマーキングを行う場合は、実際に処理された表面を評価してください。.
コーティング、めっき、または塗装の前または後に行うレーザーマーキング
後工程のコーティングは、マークを覆ったり、薄めたり、外観を変えたりする可能性があります。陽極酸化処理、めっき、塗装、または別の表面処理の後にマーキングする場合は、裸の金属にマーキングする場合とは異なるプロセスが必要になることがあります。可能な限り、サンプル試験には最終生産表面を使用してください。.
洗浄や組立ては最終マークに影響を与えますか?
洗浄、溶剤、油、摩耗、ショットブラスト、組立時の接触、および部品に関連するその他の後工程での曝露を確認してください。長期耐久性が要求される場合、合格基準は顧客または該当する仕様から得るものとし、代表的な条件下で試験する必要があります。.
レーザー方式
自動車部品では、どのレーザールートを最初にテストすべきですか?
最初のテストルートは、最終的な材料と目標とする結果に従うべきです。一般的な金属部品では、通常ファイバーが出発点となるファミリーです。必要なコントラスト、特徴の制御、または表面応答が最初のルートでは確立できない場合に、MOPAファイバーや別の波長を評価します。.
多くの金属製自動車部品向けの標準ファイバー
多くの未処理、機械加工済み、酸化処理済み、またはその他の方法でレーザーに反応する金属表面では、シリアル番号、テキスト、ロゴ、ダイレクトパーツコードを評価するための最初のファミリーとしてファイバーレーザーが挙げられます。サンプルは、実際の合金と最終表面において、コントラスト、表面効果、特徴品質、サイクルタイムを依然として確認する必要があります。検証後は、比較してください ファイバーレーザーマーカー 製品ファミリーのレベルで。.
パルス制御がプロセスウィンドウを変える場合のMOPAファイバー
MOPAは依然としてファイバーレーザールートですが、そのより広いパルス制御範囲は、テストでコントラスト調整、微細な特徴、または不要な熱負荷の低減により高い柔軟性が必要な場合に役立ちます。MOPAは、光源の設定自由度が高いからというだけではなく、サンプル結果がその制御範囲から恩恵を受けるために選択されるべきです。.
プラスチック、コーティング、または敏感な表面向けのUVまたは別の波長
ポリマー、コーティング、または熱に敏感な表面が初期のファイバールートに十分に応答しない場合、あるいは必要なフィーチャと表面効果が異なる相互作用を必要とする場合には、UVまたは別のレーザーファミリーを評価することがあります。材料固有の挙動は、該当する プラスチック または コーティングと表面処理 ガイドで確認し、代表的な部品で確認する必要があります。.
サンプル結果を使用して、ルートを変更すべきかどうかを判断する
最初のルートで弱いコントラスト、不安定なコードセル、過剰な除去、望ましくない熱影響、または許容できない表面変化が生じる場合、出力を上げるだけで問題を解決しようとしないでください。目標結果、プロセスウィンドウ、材料状態を再確認し、証拠がそれを正当化する場合には、異なるパルスレジームまたはレーザーファミリーを評価してください。.
故障モード
一般的なリスクと故障モードとは何ですか?
悪い結果が常にレーザー光源によって引き起こされるわけではありません。表面のばらつき、焦点、コード設計、治具の再現性、プロセス位置、ステーションサイクル全体はすべて、アプリケーションがベンチサンプルから生産に移行したときにのみ現れる失敗を引き起こす可能性があります。.
| 故障症状 | 調査すべき可能性が高い領域 | 確認すべき事項 |
|---|---|---|
| 弱い、または不安定なコントラスト | 材料のばらつき、コーティング状態、粗さ、油分、または不安定なパラメータウィンドウ。. | 代表的な表面状態、プロセスの再現性、およびその表面に対して目標とする効果が現実的かどうか。. |
| データマトリックスの読み取りが断続的 | コードサイズ、セル品質、フォーカス、コントラスト、表面テクスチャ、リーダーの角度、または照明。. | 複数の部品にわたる実運用でのデコード、およびプロジェクトで要求される場合の正式な検証。. |
| マーク位置が部品ごとに変動する | 位置決め基準が弱い、治具の遊び、投入状態のばらつき、または搬入向きの変動。. | 治具の再現性、クランプ、投入方向、およびビジョンが必要かどうか。. |
| 曲面または凹部のマークは鮮明さを失う | 焦点変動、アクセス妨害、曲面上の過剰なマーキング幅、または不適切な向き。. | 表面高さ範囲、作業距離、使用可能なフィールド、および回転または3D機能が正当化されるかどうか。. |
| 過剰な除去、熱による変色、または不要な表面変化 | 目標結果または表面状態に対してプロセスウィンドウがアグレッシブすぎる。. | 出力または速度を変更する前に許容される深さ、テクスチャ、変色、および機能面の限界。. |
| コーティング除去により誤った層が露出する | 層厚のばらつき、または十分に明確に定義されていなかった目標結果。. | 完成したコーティングスタック、許容可能な基材露出、および後工程の外観または腐食要件。. |
| 洗浄、熱処理、またはコーティング後のマークの変化 | 試験が誤った製造段階で、または代表的な後工程曝露なしで実施された。. | 重要な後工程ステップ後の製造プロセス上の位置付けと受け入れ。. |
| サンプルは良好に見えるが、生産ではサイクルまたは再現性が不足している | レーザーON時間のみ、または最良条件で手動位置決めされた部品のみが評価された。. | ロード-位置決め-マーク-読み取り-リジェクト-アンロードの全サイクルと、代表的な部品にわたる繰り返し結果。. |
故障モードレビューは、不要な機械のアップグレードを防ぐ。. ロータリー軸、3Dヘッド、ビジョンシステム、またはより高出力の光源は、検証済みの形状、位置決め、プロセスウィンドウ、またはサイクルタイムの問題を解決すべきであり、未定義の要件を補うものではない。.
サンプル受入
自動車部品サンプルはどのように試験し、承認すべきか?
有用なサンプル試験は、レーザー設定ではなく、受け入れ要件から始まる。生産時の表面状態にある代表的な部品を試験し、その後、マーク、下流での耐久性、再現性、完全なサイクルを確認してから、その結果を生産設備の根拠として使用する。.
生産リリース前のサンプル試験手順
- 部品と表面を確認する。. 材料グレード、コーティングまたは処理、粗さ、およびマーキング位置を記録する。.
- マークを確認する。. テキスト、コードタイプ、サイズ、データ内容、および許容される視覚的結果を定義する。.
- 形状と固定治具を確認する。. アクセス、焦点変動、位置決め基準、および再現性を確認する。.
- 初期プロセスウィンドウを実行する。. 代表的な部品で適切なレーザーとパラメータ範囲をテストする。.
- 結果を検査する。. 外観、位置、読み取り可能な内容、およびアプリケーションにとって重要な表面効果を確認する。.
- 生産要件を検証する。. 受け入れ要件の一部である場合は、運用時のコード読み取り、後工程での耐久性、実際のサイクルタイムをテストする。.
- 量産リリースの根拠を確認する。. 代表的な部品でテストを繰り返し、最終ステーションが再現しなければならない、承認された表面状態、マーク基準、リーダー条件、後工程チェック、完全サイクルの期待値を記録する。.
マーク品質、コントラスト、コード可読性
実際のマークについて、可読性、コントラスト、位置、一貫性を確認する。機械可読コードの場合は、代表的な照明、距離、角度条件の下で、意図された生産用リーダーを使用する。理想的なベンチ条件で一度読み取れたコードは、生産ステーションにとって十分な証拠にはならない。.
データマトリックス検証とリーダー条件
生産用リーダーとバーコード検証機は、異なる問いに答える。リーダーは運用上のデコードを確認する。検証機は、プロジェクトが正式なシンボル品質グレーディングを要求する場合に使用する。直接マーキングされた2Dシンボルについては、適用可能なDPM検証方法と最低グレードを、顧客または関連仕様によって定義する必要がある。.
後工程および使用条件を通じた耐久性
実部品にとって重要な曝露条件を定義してください:洗浄、溶剤、摩耗、腐食環境、温度、または後工程の表面処理などです。要求されるマーク寿命は顧客の受入基準であり、レーザー方式から推測するのではなく、代表的な条件で確認する必要があります。.
再現性と実際の生産サイクルタイム
完全な生産サイクルを測定します:投入、位置決め、マーキング、読み取りまたは検査、必要に応じた排除、搬出。設備選定にその結果を使用する前に、複数の部品にわたってテストを繰り返し、治具の再現性とプロセスの安定性を確認してください。.
レーザー安全性とプロセスヒューム。. 安全要件は、最終的なレーザー光源と完全な機械構成によって異なります。筐体、アクセス箇所、インターロックは、完成したレーザー製品の一部として評価する必要があります。また、レーザー加工ではコーティング、プラスチック、油、汚染物質から粒子や蒸気が発生する可能性があるため、実際の材料とプロセスに応じて換気または排気を評価する必要があります。.
Zhuorui Laserは、レーザーマーキング装置全体の組立、構成、試験を行っており、最終構成を確定する前にアプリケーションの不確実性を低減するために、実部品サンプルへのマーキングを使用しています。テストを手配するには、部品情報と受入要件を経由して送信してください。 お問い合わせ.

構成ロジック
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
機械は検証済みのタスクの結果であるべきです。事前にオプションを選定するのではなく、サンプルおよび生産での知見を用いて、レーザーファミリー、マーキングフィールド、治具、モーション、位置決め、安全、排気、自動化の要件を決定してください。.
| テストまたは生産での知見 | それが示すこと | 構成上の帰結 |
|---|---|---|
| テストしたファイバー経路は、許容できない表面変化なしに、要求されるコントラストまたはコード品質を実現します。. | 基本的なレーザーと材料の相互作用は適切です。. | ファイバーをレーザーファミリーの候補として維持し、残りの機械はフィールド、治具、生産ニーズに合わせて設計します。. |
| 要求される結果には、より広いパルス制御ウィンドウが必要であるか、最初のファイバー構成が望ましくない熱影響または表面影響を生じさせます。. | 調整が必要なのは公称出力だけでなく、プロセスウィンドウです。. | 装置仕様を確定する前に、MOPAファイバーまたは別の検証済み光源ルートを評価してください。. |
| 微細なテキストまたは高密度のDPMコードは、より狭い使用可能フィールド内でのみ合格します。. | 解像度とフィールドサイズのトレードオフがマーキング品質に影響しています。. | 既定で最大フィールドを選ぶのではなく、検証済みの特徴サイズに基づいてレンズとマーキングフィールドを選択してください。. |
| 表面高さの変動により、必要なマーキング領域全体で焦点が合わなくなります。. | 固定焦点の構成では、ジオメトリ全体にわたり承認済みの結果を再現できません。. | 測定された高さ範囲がそれを正当化する場合、治具の向きを変更するか、3Dマーキングを評価してください。. |
| マークは、シャフト、ピン、その他の円筒状の外径(OD)を回り込む必要があります。. | 必要なマーキング幅は、安定した接線領域のマークを超えて広がります。. | 直径、同心度、および向きを制御する回転軸と治具を追加します。. |
| 固定治具では対応できないほど、投入時の向きまたはマーク位置のばらつきが大きすぎます。. | 部品の提示方法が制限要因です。. | 位置決め治具を改善するか、実際のばらつきが自動補正を必要とする場合は、ビジョン位置決めを評価します。. |
| 手動での投入・位置決め・マーキング・読み取り・取り出しは、目標サイクルまたは再現性を満たせません。. | スループットを制限しているのは、レーザー照射時間ではなく、ステーション単位のプロセスです。. | トレイ、フィーダー、インデックス機構、コンベア搬送、またはプロジェクトベースの自動マーキングセルを評価する。. |
| 各部品には、可変データ、リーダーによる確認、またはプラントシステムへの受け渡しが必要である。. | マーキングステーションは、顧客のデータワークフローに参加しなければならない。. | バーコード入力、PLC/MES/データベース通信、読み戻し、およびリジェクト論理を、構成済みシステムの一部として定義する。. |
| このプロセスでは、油、コーティング剤、またはポリマーからかなりの量の粒子や蒸気が発生する。. | プロセス排出物は、ステーション設計の一部である。. | 最終的な光源およびワークピースと併せて、排気、囲い、および安全なアクセスを評価する。. |
構成の承認は、観察された要件にトレース可能であるべきである。. 追加されるすべてのオプション—ロータリー、ビジョン、3D、自動化、データ統合、エンクロージャーまたは排気—は、評価中に確認された特定の結果、形状、位置決め、サイクル、データ、または安全条件に応えるものでなければなりません。.
FAQ
自動車部品のレーザーマーキングに関するよくある質問
レーザーマーキングは私の自動車部品に使用できますか?
多くの一般的な自動車用金属部品は、ファイバーまたはMOPAレーザーマーキングの候補になりますが、適否は正確な合金、コーティング、表面状態、必要なコントラストまたは深さ、および後工程によって異なります。プラスチックやコーティングされた部品には、別のレーザーファミリーが必要になる場合があります。実現可能性を確認する信頼できる方法は、代表的な部品をその生産時の表面状態でテストすることです。.
自動車部品にはどのレーザーマーカーが必要ですか?
ワット数ではなく、マーキング作業から始めます。まず、部品、最終的な材料と表面、マーキング内容、目標結果、形状、装着方法、生産速度を定義します。次に、サンプルテストの結果を使用して、レーザーファミリー、フィールドサイズ、治具、およびロータリー、ビジョン、3D、排気、自動化が実際に必要かどうかを判断します。単純な平らな部品には標準機で十分な場合があります。より複雑な部品では、検証済みの作業に合わせた構成が必要です。.
自動車部品のレーザーマーキングは、コーティングや熱処理の前と後どちらに行うべきですか?
それは生産シーケンスと最終的なマーク要件によって異なります。後続の機械加工、熱処理、コーティング、めっき、塗装、または強力な洗浄は、以前のマークを変化させたり覆ったりする可能性があります。可能な場合は、生産で使用されるのと同じ工程位置と表面状態でマークをテストし、その後、重要な後工程の後に検査します。.
シャフトや円筒部品には、常に回転軸が必要ですか?
いいえ。端面や狭い接線領域にマーキングするシャフトは、回転なしで処理できる場合があります。マークが円周に沿って回り込む必要がある場合や、焦点と位置決めを維持しながらより広い外径領域をカバーする必要がある場合には、回転軸が有用です。この判断は、マーク幅、直径、許容されるひずみ、および治具設計によって異なります。.
レーザーマーキング後にデータマトリックスコードはどのように検査されますか?
まず、実際の生産で使用する予定のリーダーが、代表的な照明、距離、角度の条件下でコードをデコードできることを確認します。顧客が正式なシンボル品質グレーディングを要求する場合は、該当する検証方法と合格グレードを使用します。運用上の読み取りと正式な検証は異なるチェックであるため、要件は機械の最終決定前に定義しておく必要があります。.
マークが生産工程に耐えられることをどのように確認すればよいですか?
実際の部品にとって重要な曝露条件(洗浄、溶剤、摩耗、腐食環境、熱、後工程の表面処理など)を定義します。次に、代表的なマーキング済み部品をそれらの条件に通して試験し、顧客の合格基準に照らして検査します。マークの耐久性は、レーザーの種類から推測するのではなく、用途に応じて検証する必要があります。.
自動車部品のレーザーマーキング試験には、どのような情報を送ればよいですか?
図面または鮮明な写真、材料グレード、コーティングまたは表面処理、マーキング内容、使用可能なマーキングエリア、目標とするマーク効果、必要な生産速度、およびリーダー、検証、自動化、データ統合の要件があれば送付してください。可能であれば、試験用の代表部品もご提供ください。これらの情報により、用途と機械構成をより正確に検討できます。.
次のステップ
自動車部品のレーザーマーキング評価を始めましょう
部品図面または写真、材質と表面状態、マーキング内容、使用可能なマーキング領域、目標生産速度をお送りください。機械可読コードが必要な場合は、コードサイズ、データ形式、リーダーまたは検証要件がある場合はそれも含めてください。.
これらの情報を使用して、用途を検討し、サンプルテストが必要かどうかを判断し、適切な標準またはカスタムのマシン構成を定義できます。.
より迅速な技術レビューのためにご準備ください: