
Data Matrix Aeroespacial · Verificação · Rastreabilidade
Marcação Data Matrix Aeroespacial
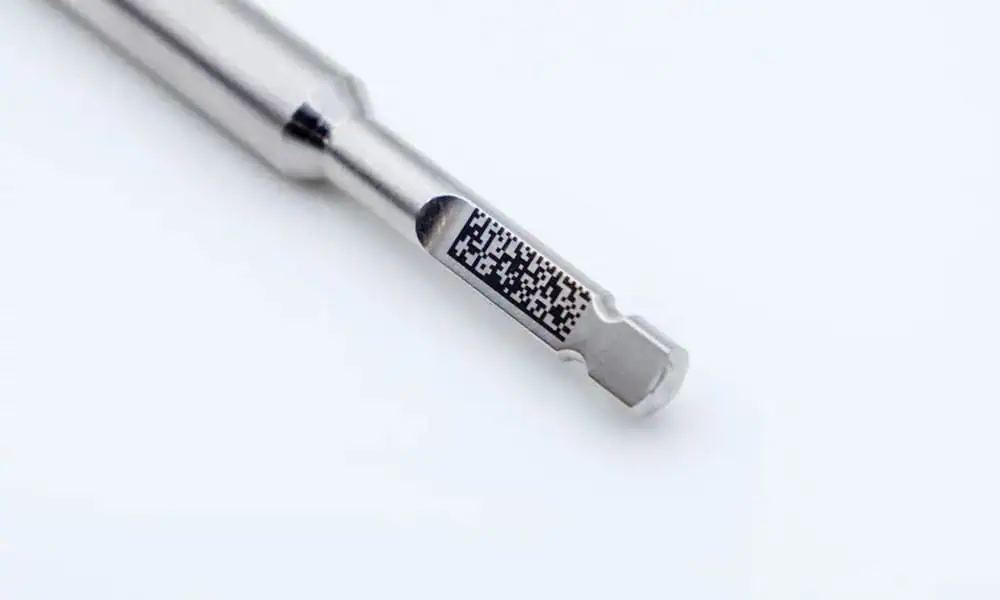
A marcação Data Matrix aeroespacial não se trata apenas de produzir um pequeno código legível por máquina. A tarefa completa é colocar os dados corretos e aprovados na peça correta, dentro da zona de marcação permitida, com um efeito de superfície aceitável, um resultado de verificação definido e os registros de produção necessários para manter a rastreabilidade.
O caminho de engenharia deve, portanto, começar pela peça de trabalho real, superfície final, dados codificados, limites da zona de marcação, resultado desejado, método de carregamento, produtividade, regra de verificação e requisito de durabilidade. A primeira rota a laser é então triada em amostras representativas, e a configuração final da máquina segue o resultado do teste, em vez de ser escolhida apenas pela palavra “aeroespacial”.
Quais peças aeroespaciais costumam precisar de identificação Data Matrix?
A identificação Data Matrix é mais relevante quando uma peça aeroespacial precisa de um identificador compacto e controlado que possa ser vinculado ao registro correto de produção ou de ciclo de vida. O tipo exato da peça não determina se a marcação a laser é permitida, mas ajuda a definir a área de marcação, o método de manuseio e as condições de qualificação que devem ser avaliadas.
- Carcaças e suportes usinados: muitas vezes fornecem uma zona de identificação definida, mas podem incluir cavidades, nervuras, raios ou superfícies acabadas que restringem onde o código pode ser posicionado.
- Fixadores, conexões, válvulas e componentes de sistemas de fluidos: podem ter área de marcação muito limitada, geometria cilíndrica ou superfícies funcionais controladas que tornam a localização e a fixação críticas.
- Componentes de atuação e mecânicos: pode exigir identidade serializada, ao mesmo tempo que impõe restrições definidas em desenho sobre onde uma marca permanente é permitida.
- Corpos de conectores e carcaças elétricas ou mecatrônicas: podem combinar pequenas zonas de marcação com materiais mistos, revestimentos, superfícies moldadas ou carregamento sensível à orientação.
- Pequenos componentes metálicos de precisão: podem tornar a densidade de símbolos, a definição de células, a estabilidade de foco e a apresentação repetível mais exigentes do que em uma placa plana grande.
- Peças de reposição ou de serviço serializadas: podem exigir que o identificador físico permaneça corretamente associado a registros controlados de inspeção, manutenção ou ciclo de vida.
Importante: uma categoria típica de peça de trabalho não autoriza marcação a laser. O desenho de engenharia, o requisito do cliente ou do contrato, o material e o acabamento final, o processo aprovado e os procedimentos de qualidade aplicáveis determinam se a marca direta na peça proposta é permitida.
Por que peças aeroespaciais são marcadas com códigos Data Matrix?
A marcação Data Matrix aeroespacial fornece uma identidade compacta e legível por máquina que pode oferecer suporte à serialização, identificação de peças, controle de lote e rastreabilidade quando o espaço para marcação é limitado.
O requisito principal não é apenas que o código pareça claro, mas que os dados corretos sejam colocados na peça correta, no local aprovado, e permaneçam vinculados ao registro de produção exigido.
Que informações normalmente são codificadas no Data Matrix?
Comece com a estrutura de dados real liberada, incluindo a sequência de caracteres mais longa esperada. Mais caracteres codificados podem aumentar a densidade do símbolo e reduzir o disponível tamanho da célula (a dimensão de cada módulo individual do Data Matrix) dentro do envelope do símbolo (a largura e a altura máximas disponíveis para o código completo).
| Tipo de informação | Função típica na tarefa de marcação | O que deve ser controlado |
|---|---|---|
| Número da peça ou identificador do item | Identifica a família de peças ou o item controlado | Formato liberado, relacionamento de revisão e fonte de dados aprovada |
| Número de série | Cria uma identidade única da peça onde a serialização é necessária | Criação de números, prevenção de duplicidade, tratamento de novas tentativas e regras de consumo |
| Identificador de lote ou batelada | Conecta uma peça a um grupo de produção ou lote de material/processo | Sintaxe aprovada e associação correta à ordem de trabalho |
| Identificador de fornecedor ou fabricante | Dá suporte à identificação da origem quando exigido pelo programa | Identificador aprovado e regras de formatação |
| Cadeia de dados definida pelo cliente | Dá suporte à identificação ou à lógica de rastreabilidade específica do programa | Conjunto de caracteres, separadores, prefixos, campos obrigatórios e validação de dados |
O histórico completo de fabricação, inspeção, manutenção ou ciclo de vida não precisa ser presumido como existente dentro do próprio símbolo. Em muitos fluxos de trabalho, o identificador marcado é o que vincula a peça física ao registro controlado. O requisito do projeto deve definir quais campos são codificados diretamente e quais registros são associados por meio do sistema de rastreabilidade.
O que determina o resultado da marcação de Data Matrix aeroespacial?
A fonte laser é apenas uma variável. A viabilidade e a repetibilidade são determinadas pela interação entre a peça de trabalho, o requisito do símbolo, a geometria, o método de verificação, a sequência de produção e as condições de manuseio. A janela de processo é a faixa de configurações e condições de operação que continuam a produzir um resultado aceito, e não apenas uma amostra com boa aparência.
| Variável de decisão | Perguntas a definir antes dos testes | Por que é importante |
|---|---|---|
| Material e superfície final | Qual é o substrato? Ele é nu, anodizado, pintado, eletrodepositado, com revestimento de conversão, texturizado, polido ou com outro acabamento? | A resposta ao laser, o contraste, o efeito local na superfície, a refletividade e a janela de processo podem todos mudar. |
| Dados e densidade do símbolo | Quais são as cadeias reais mais longas e mais curtas? Qual é o envelope permitido do símbolo e o texto legível por humanos exigido? | O comprimento dos dados e a área disponível afetam o tamanho do símbolo, o tamanho da célula, a resolução óptica e a estabilidade do processo. |
| Zona de marcação e geometria | A zona é plana, curva, cilíndrica, rebaixada, próxima a uma borda ou próxima de uma superfície funcional controlada? | A geometria altera o foco, o acesso, a distorção, o projeto do dispositivo de fixação, a iluminação e a apresentação da verificação. |
| Sequência do processo | A marcação ocorre antes ou depois de usinagem, limpeza, jateamento, tratamento térmico, anodização, pintura, passivação, montagem ou outro acabamento? | O processamento subsequente pode reduzir o contraste, preencher células, alterar a refletividade ou remover parte da marcação. |
| Requisito de verificação e durabilidade | O requisito é apenas de decodificação, verificação formal, inspeção dimensional, comparação de conteúdo ou uma combinação? A que exposições a marcação deve resistir? | O método de aceitação determina o que deve ser medido e o que uma amostra aprovada realmente significa. |
| Requisito de produção | Quais são o tamanho do lote, o takt time (ritmo de produção exigido) ou a meta de throughput, o método de carregamento, o mix de peças, a frequência de troca, o nível de automação e as interfaces de dados exigidas? | Um processo de amostra estável ainda pode exigir diferentes dispositivos de fixação, controles, verificação ou automação para se tornar um processo de produção. |
O que uma marcação Data Matrix aeroespacial aceitável deve alcançar?
Defina o resultado alvo antes de escolher o equipamento final. Uma marca qualificada não é simplesmente “escura o suficiente” ou “fácil de escanear”. O pacote de aceitação deve declarar o que deve ser verdadeiro sobre os dados, a localização, o resultado óptico, a condição da superfície, a durabilidade e o registro de rastreabilidade.
- Dados corretos: o identificador liberado e as regras de formatação são reproduzidos com precisão.
- Peça e localização corretas: o símbolo é aplicado à peça aprovada e dentro da zona de marcação permitida.
- Legibilidade ou verificação exigidas: a marca atende ao método e ao limiar especificados, não apenas a uma verificação casual com scanner.
- Efeito superficial aceitável: o processo não cria uma alteração inaceitável no material controlado ou no acabamento.
- Durabilidade exigida: o resultado permanece aceitável após os testes definidos de exposição a jusante ou de ciclo de vida.
- Associação de registro correta: a marca, a ordem de serviço, o resultado da verificação e a disposição estão vinculados conforme necessário.
- Resultado de produção repetível: a variação representativa em superfície, carregamento, orientação e condição da peça permanece dentro da janela de processo aceita.
Legível Não É o Mesmo que Verificado
Um leitor de código de barras responde a uma pergunta prática: esse dispositivo consegue decodificar o símbolo sob sua iluminação, ângulo, óptica e configurações de software atuais? Um verificador é um dispositivo de medição controlado usado para avaliar características definidas de qualidade de símbolo sob um método especificado; ele não é simplesmente outro leitor de código de barras. Um símbolo pode ser lido em um dispositivo e ainda assim falhar na regra de verificação exigida.
A verificação de produção deve, portanto, definir o verificador, a lente ou o campo de visão, o método de iluminação, a prática de calibração, a apresentação da peça, o software controlado quando aplicável, o limite de aceitação, a frequência de amostragem e se o resultado deve ser armazenado.
- Use superfícies de produção representativas, não apenas cupons planos ideais.
- Verifique os formatos de dados aprovados mais longos ou mais exigentes durante a qualificação.
- Separe a exatidão do conteúdo da qualidade óptica do símbolo.
- Defina o que acontece quando o símbolo é lido, mas não atende ao limite de verificação exigido.
- Defina o que acontece quando a apresentação, a curvatura, a refletividade ou a orientação impedem um resultado de verificação válido.
Como a zona de marcação, a geometria e o manuseio da peça afetam o processo?
A caixa de marcação nominal nem sempre é a área utilizável
Bordas, raios, rebaixos, zonas de fixadores, superfícies de vedação, superfícies de contato, sobremetal de usinagem, revestimentos e tolerâncias entre peças podem reduzir a área estável disponível para o símbolo. O desenho ou a instrução de trabalho aprovada deve identificar a localização permitida e quaisquer zonas de exclusão.
Peças planas, curvas, rebaixadas e pequenas se comportam de maneira diferente
Uma superfície plana acessível é mais fácil de focalizar e verificar do que um furo curvo, uma flange estreita, uma cavidade rebaixada ou um pequeno componente cilíndrico. A curvatura pode alterar a geometria da célula ao longo do símbolo. Rebaixos podem bloquear o feixe de marcação, a iluminação ou a visão do verificador. Peças pequenas podem se mover durante o carregamento e podem precisar de um ninho repetível.

O posicionamento estável vem antes da compensação desnecessária
Defina a direção de carregamento, superfícies de referência (as superfícies ou características de referência usadas para localizar a peça), tolerância de localização, orientação permitida e variação da família de peças. Um dispositivo de fixação estável costuma ser mais eficaz do que tentar compensar uma peça não controlada com software adicional. Foco automático, posicionamento por visão, movimento rotativo ou controle de foco tridimensional só devem ser avaliados quando a geometria ou o método de produção realmente exigir.
Qual rota de laser deve ser triada primeiro?
Comece pelo material real e pela superfície final, depois escolha uma primeira direção de triagem de acordo com o mecanismo de marcação que você tem permissão para criar. A tabela abaixo é uma lógica inicial para testes de amostra, não uma receita aeroespacial universal. Fonte final, comportamento de pulso, óptica e configurações ainda precisam ser qualificados na peça de trabalho representativa.
| Condição real da peça de trabalho / superfície | Primeira direção de triagem | O que determina se essa rota deve ser mantida |
|---|---|---|
| Superfície metálica nua ou responsiva ao laser | Comece fazendo a triagem de uma rota de fibra de infravermelho próximo. Se um controle mais preciso da largura de pulso puder ajudar a equilibrar contraste, definição de célula e efeito de superfície, inclua uma configuração de fibra MOPA nessa triagem. | Contraste exigido, geometria da célula, alteração de superfície permitida, limite de profundidade ou textura, resultado da verificação e repetibilidade na liga e no acabamento reais. |
| Metal anodizado, pintado, metalizado ou com qualquer outro revestimento | Primeiro, defina se o mecanismo necessário é mudança de cor na camada superior, modificação ou remoção controlada do revestimento, ou marcação do substrato. Faça a triagem da rota de laser com base nesse mecanismo, e não apenas no nome do metal-base. | Se o revestimento permanece dentro da condição permitida, se o substrato é exposto ou danificado sem intenção, e se o código final sobrevive ao processo a jusante e ao requisito de verificação. |
| Polímero, tinta, camada isolante ou outra superfície sensível ao calor | UV a 355 nm pode ser uma rota de triagem inicial quando o material real se beneficia de absorção em comprimento de onda mais curto ou formação de detalhes mais finos. Uma rota de fibra de 1064 nm ainda pode ser viável para materiais, pigmentos, cargas ou aditivos que respondem bem a ela. | Contraste, fusão ou formação de espuma, definição de borda, uniformidade da célula, danos à superfície, resultado da verificação e resposta do material lote a lote. |
| Superfície que responde mal à rota inicial de 1064 nm | Considere se um comprimento de onda diferente é justificado pela absorção real e pelo efeito alvo. O verde em 532 nm pode ser um candidato de triagem para superfícies refletivas selecionadas ou com desafios de absorção; não é um padrão aeroespacial automático. | Qualidade da marcação medida no substrato real, efeito térmico e superficial permitido, verificação do símbolo e se o comprimento de onda alternativo oferece uma janela de processo estável mais ampla. |
| Data Matrix muito pequeno ou de alta densidade em qualquer material | Faça a triagem da fonte compatível com o material junto com o campo óptico, a formação do spot, a estratégia de foco e o método de posicionamento. Não trate o comprimento de onda como a única variável de resolução. | Definição da célula no tamanho real do símbolo, sensibilidade ao foco, vibração, variação da posição da peça, textura da superfície e apresentação do verificador. |
Use o requisito real durante a triagem
- Use a superfície real. Registre substrato, revestimento ou acabamento, cor, textura, refletividade e variação esperada de lote.
- Defina o efeito de processo permitido. Confirme se alteração local de cor, modificação de revestimento, alteração de textura ou remoção de material são permitidas.
- Use o símbolo real. Teste a densidade real dos dados, o envelope do símbolo, o tamanho da célula, a orientação e o texto legível por humanos adjacente.
- Inclua a geometria real. Teste na condição real de marcação plana, curva, rebaixada ou cilíndrica quando a geometria puder afetar o foco ou a verificação.
- Compare as rotas com o resultado alvo. Avalie a formação da marca, a verificação, o efeito na superfície, a durabilidade e a repetibilidade antes de selecionar a janela de processo preferida.
A óptica e o campo de trabalho devem suportar a formação de células exigida, bem como a área total de marcação. Um campo maior pode reduzir a resolução de marcação disponível, enquanto um símbolo pequeno e denso pode se tornar mais sensível ao foco, à vibração, à posição da peça e à variação da superfície. Por isso, a primeira rota de laser e a configuração óptica devem ser avaliadas em conjunto quando a densidade do código for exigente.
Quais falhas comuns de marcação de Data Matrix devem ser verificadas?
O diagnóstico de falhas deve começar pelo sintoma observado. Não trate todo problema como uma questão de potência do laser; controle de dados, repetibilidade do dispositivo de fixação, condição da superfície, geometria, configuração do verificador e processamento a jusante podem criar padrões de falha diferentes.
| Problema observado | O que verificar primeiro | Por que é importante |
|---|---|---|
| O código é lido, mas falha na verificação formal | Formação de células, contraste, refletividade da superfície, apresentação, iluminação, configuração do verificador e o método de verificação especificado | A decodificação bem-sucedida não comprova conformidade com a regra de verificação exigida. |
| As células estão irregulares ao longo do símbolo | Foco, curvatura, variação local de altura, repetibilidade do dispositivo de fixação e posição da peça | A geometria e o posicionamento podem alterar a marca efetiva ao longo do código, mesmo quando uma área parece aceitável. |
| O contraste cai após o acabamento ou a limpeza | Sequência de marcação, interação com revestimento ou acabamento, processamento posterior e exposição durante o ciclo de vida | Uma amostra que parece aceitável antes da próxima etapa de fabricação pode não permanecer aceitável depois. |
| A marca parece correta, mas contém dados incorretos | Fonte de dados liberada, controles de entrada manual, seleção de programa e confirmação da peça | Isso é uma falha de rastreabilidade, não uma falha de qualidade do laser. |
| Um identificador duplicado ou uma associação de peça incorreta aparece | Regras de serialização, prevenção de duplicatas, lógica de nova tentativa, associação de ordem de trabalho e tratamento de exceções | Uma boa marca óptica ainda pode criar um registro de rastreabilidade inválido. |
| O contraste é forte, mas o efeito de superfície é inaceitável | Efeito de processo permitido, rota do laser, janela de processo e requisito de superfície controlada | A marca visualmente mais escura não é automaticamente o resultado de engenharia correto. |
| Os resultados variam entre peças nominalmente semelhantes | Variação do lote superficial, espessura do revestimento, textura, repetibilidade do dispositivo de fixação, foco e orientação de carregamento | A robustez da produção depende da variação em torno da amostra nominal, não apenas do melhor resultado individual. |
O que o fluxo de trabalho de marcação de produção deve incluir?
O processo de produção deve controlar os dados e a peça física em conjunto. Um fluxo de trabalho robusto torna difícil marcar o código correto na peça errada, reutilizar um identificador consumido, perder um registro de verificação com falha ou sobrescrever uma exceção sem uma disposição autorizada.
- Libere os dados aprovados. Receba o identificador correto da ordem de trabalho aprovada, arquivo controlado, banco de dados, PLC, MES, ERP ou outra fonte autorizada.
- Confirme a peça e o programa. Verifique a identidade da peça de trabalho, o desenho ou a revisão quando exigido, a receita de marcação e o local de marcação permitido.
- Carregue e posicione a peça. Use o datum definido, o dispositivo de fixação, a orientação e a condição de foco.
- Aplique a marca. Execute a receita qualificada e impeça alterações não autorizadas de parâmetros.
- Decodifique ou verifique conforme necessário. Aplique o método definido de leitor ou verificador e capture o resultado exigido.
- Vincule a marca ao registro. Associe o identificador da peça, o conteúdo codificado, a ordem de serviço, a revisão da receita, o resultado, a estação, o horário e outros campos obrigatórios.
- Faça a disposição do resultado. Defina regras de aprovação, retrabalho, rejeição, substituição, nova tentativa ou escalonamento antes do início da produção.

Planeje exceções e retrabalho antes da liberação
Decida como o processo lida com um número duplicado, peça errada, ciclo interrompido, marca parcial, verificação malsucedida, símbolo ilegível, peça rejeitada, peça de substituição ou retrabalho aprovado. Não sobrescreva automaticamente uma marca malsucedida nem emita um novo número de série sem a disposição autorizada.
Como Amostras Aeroespaciais Representativas Devem Ser Qualificadas?
A seção de resultado-alvo define o que a marca deve atingir. A qualificação deve estabelecer como esse resultado foi demonstrado em peças representativas e preserve evidência suficiente para reproduzir a condição aceita.
- Congele o pacote de requisitos. Confirme o desenho, a zona de marcação, as strings de dados reais, o envelope do símbolo, o material, o acabamento, a sequência de processo, o método de verificação, o limite, a amostragem, o registro e os requisitos de durabilidade.
- Teste peças representativas. Use a geometria e a condição de superfície reais, incluindo a variação esperada de produção. Cupons podem apoiar a triagem inicial, mas não devem substituir a peça representativa final quando a geometria ou o acabamento afetam o resultado.
- Estabeleça uma janela de processo controlada. Avalie a formação da marca, a precisão dos dados, a posição, a sensibilidade ao foco, o efeito na superfície, o resultado da verificação e o risco da peça. Registre a receita testada, a óptica e a condição do dispositivo de fixação em vez de salvar apenas a amostra de melhor aparência.
- Execute testes a jusante e de ciclo de vida. Aplique as exposições exigidas de limpeza, acabamento, abrasão, ambientais ou outras definidas pelo programa e, em seguida, repita as verificações exigidas de legibilidade e verificação.
- Confirme os controles de produção. Verifique a liberação de dados, a prevenção de duplicatas, o acesso à receita, a identificação de peças, a frequência de inspeção, o armazenamento de registros, o tratamento de falhas, a autorização de retrabalho e as verificações de manutenção antes da liberação.
Que Evidências o Registro de Qualificação Deve Preservar?
- Identidade da amostra: número da peça ou ID da amostra, material, acabamento, lote ou condição relevante e geometria representativa.
- Requisito de marcação real: dados codificados, tamanho do símbolo, tamanho da célula, orientação, texto legível por humanos e zona de marcação aprovada.
- Condição de processo testada: rota do laser, receita controlada, óptica ou campo, condição de foco e a janela de processo que foi avaliada.
- Fixação e apresentação: referência, condição do ninho ou do dispositivo de fixação, orientação de carregamento e qualquer método rotativo, de foco ou de visão usado durante o teste.
- Evidências de inspeção: verificação de conteúdo, método de legibilidade ou verificação, equipamento/configuração usado, resultado medido quando necessário e qualquer inspeção dimensional ou de superfície.
- Exposição e reinspeção: teste de acabamento a jusante, limpeza, abrasão, ambiental ou de ciclo de vida realizado e o resultado da inspeção pós-exposição.
- Evidência de variação de produção: variação relevante entre peças, superfície, orientação, carregamento ou lote avaliada, em vez de apenas um único corpo de prova ideal.
- Condição de liberação aceita: a receita, o dispositivo de fixação, o método de verificação, os controles de produção, as regras de exceção e o limite de controle de alterações que correspondem ao teste aceito.
Uma amostra aprovada prova apenas a combinação definida que foi testada. Ela não aprova qualquer liga, revestimento, geometria, densidade de dados ou condição de produção. Alterações que possam afetar o resultado qualificado devem ser analisadas pelo processo de controle de alterações aplicável.
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina final deve ser configurada com base no que o teste da amostra demonstra, e não a partir de um rótulo genérico de aplicação. O teste revela qual janela de processo, qual conjunto óptico, qual método de posicionamento, qual fluxo de trabalho de verificação, qual interface de dados e quais controles de produção são realmente necessários.
| Resultado do teste em amostra | Implicação de configuração a ser avaliada | Fronteira de decisão |
|---|---|---|
| O material e o acabamento só atingem o resultado alvo dentro de uma única janela de processo estável | A fonte de laser final, as características do pulso, a faixa de potência e o controle da receita devem seguir a rota qualificada | Não transfira um resultado de amostra para outro material ou acabamento sem revisão. |
| Um símbolo pequeno ou denso é sensível ao tamanho do campo e ao foco | Avalie a resolução óptica, o tamanho do campo, a estabilidade de foco, o controle de vibração e a repetibilidade de posicionamento | A viabilidade final ainda depende do símbolo real e da condição da superfície. |
| Curvatura ou variação de altura altera a formação de células | Avalie o projeto do dispositivo de fixação, o manuseio rotativo ou o foco tridimensional controlado quando justificado | Use o método mais simples que mantenha o resultado aceito. |
| A posição da peça carregada varia | Melhore a fixação mecânica primeiro; avalie o posicionamento por visão quando a variação restante exigir correção | A visão deve resolver um problema de posicionamento definido, não compensar um processo evitavelmente instável. |
| Verificação formal e resultados salvos são necessários | Adicione um verificador compatível, apresentação controlada, prática de calibração e fluxo de trabalho de armazenamento de registros | O requisito do cliente ou do programa define o método de verificação e o limite. |
| São necessárias várias peças, receitas ou trocas frequentes. | Avalie o gerenciamento de receitas, a confirmação de peças, a estratégia de fixação, as permissões e os controles de troca. | A complexidade da produção pode determinar os controles do sistema mesmo quando a própria marca a laser permanece inalterada. |
| A serialização liberada deve estar vinculada aos registros de produção. | Avaliar arquivo controlado, banco de dados, PLC, MES, ERP ou outra interface de dados aprovada e associação de registros | A arquitetura necessária depende do sistema de produção e rastreabilidade do cliente. |
| Throughput ou manuseio automático é um requisito de liberação | Avaliar método de carregamento, quantidade de dispositivos de fixação, lógica de acionamento, nível de automação e momento da verificação | A viabilidade do tempo de ciclo deve ser demonstrada na sequência real de produção, e não inferida apenas pela velocidade de varredura a laser. |
Quais normas e requisitos do cliente controlam a aceitação?
A simbologia Data Matrix, a verificação de marcação direta na peça, a qualidade de marcação aeroespacial e os requisitos de implementação específicos do cliente estão relacionados, mas não são intercambiáveis. A equipe do projeto deve identificar quais documentos controlam a construção do símbolo, o método de marcação, a verificação, a aprovação do processo, o conteúdo de dados e os registros de produção.
- SAE AS9132B: define requisitos uniformes de qualidade e técnicos do Data Matrix especificamente para marcação de peças metálicas no setor de aviação, espaço e defesa. O laser é um dos processos de marcação abordados. A norma não define quais informações devem ser codificadas; confirme a aplicabilidade do programa e o repasse de requisitos do cliente.
- ISO/IEC 29158:2025: especificação de teste de qualidade do símbolo de marcação direta em peça usada para métodos definidos de verificação de DPM.
- ISO/IEC 16022:2024: Especificação da simbologia de código de barras Data Matrix.
- ISO/IEC 15415:2024: especificação de teste de qualidade de impressão de símbolo bidimensional que pode ser aplicada quando exigido, em vez de substituir automaticamente um método DPM.
Aplique a ordem de precedência correta
O contrato vigente, a especificação do cliente, o desenho de engenharia, o plano de fabricação aprovado e os procedimentos do sistema de qualidade determinam o caminho real de aceitação. As normas apoiam a decisão, mas não autorizam, por si sós, um local de marcação, alteração de material, desvio de processo ou retrabalho. Confirme a revisão aplicável e as emendas do cliente antes da qualificação ou liberação.
Referências técnicas
- SAE International — AS9132B: Requisitos de Qualidade do Data Matrix para Marcação de Peças
- ISO — ISO/IEC 29158:2025, Especificação de Teste de Qualidade de Símbolo de Marcação Direta em Peça
- ISO — ISO/IEC 16022:2024, Especificação de Simbologia de Código de Barras Data Matrix
- ISO — ISO/IEC 15415:2024, Especificação de Teste de Qualidade de Impressão de Símbolo Bidimensional
Prepare um Pacote Representativo de Amostras para Teste
Para uma análise de viabilidade útil, envie as informações de entrada que controlam a decisão, em vez de apenas uma foto do produto.
- Peças representativas ou amostras controladas: inclua a geometria real quando o foco, o acesso ou a apresentação da verificação puderem afetar o resultado.
- Material e condição da superfície: grau, revestimento, acabamento, cor, textura e variação de lote relevante.
- Zona de marcação definida no desenho: área utilizável, zonas de exclusão, datum de localização ou elemento de referência, e orientação permitida.
- Requisitos de dados reais: cadeias de caracteres mais longas e mais curtas, envelope do símbolo, orientação e texto legível por humanos.
- Requisito de aceitação: norma exigida ou método do cliente, limiar de verificação, plano de amostragem e requisito de registro salvo.
- Sequência de fabricação e testes de exposição: limpeza, acabamento, abrasão, ambientais ou outros requisitos de ciclo de vida.
- Condições de produção: método de carregamento, família de peças, tamanho do lote, meta de vazão, necessidades de troca de formato, nível de automação e interfaces exigidas do sistema de produção.
O resultado do teste de amostra deve então ser usado para decidir a rota final do laser, a óptica, o dispositivo de fixação ou método de movimento, a configuração de verificação, a interface de dados e a configuração de produção.