
Aerospace-Data-Matrix · Verifizierung · Rückverfolgbarkeit
Data-Matrix-Markierung in der Luft- und Raumfahrt
Bei der Aerospace-Data-Matrix-Markierung geht es nicht nur darum, einen kleinen maschinenlesbaren Code zu erzeugen. Die vollständige Aufgabe besteht darin, die korrekten freigegebenen Daten auf dem korrekten Bauteil, innerhalb der zulässigen Markierungszone, mit einer akzeptablen Oberflächenwirkung, einem definierten Verifizierungsergebnis und den für die Aufrechterhaltung der Rückverfolgbarkeit erforderlichen Produktionsaufzeichnungen anzubringen.
Der technische Pfad sollte daher mit dem tatsächlichen Werkstück, der endgültigen Oberfläche, den codierten Daten, den Grenzen der Markierungszone, dem Zielergebnis, der Beschickungsmethode, dem Durchsatz, der Verifizierungsregel und der Haltbarkeitsanforderung beginnen. Die erste Laserroute wird dann an repräsentativen Proben geprüft, und die endgültige Maschinenkonfiguration richtet sich nach dem Testergebnis, anstatt allein aufgrund des Wortes “Aerospace” gewählt zu werden.
Welche Luft- und Raumfahrtteile benötigen häufig eine Data-Matrix-Identifizierung?
Die Data-Matrix-Identifizierung ist am relevantesten, wenn ein Luft- und Raumfahrt-Werkstück eine kompakte, kontrollierte Kennung benötigt, die dem korrekten Produktions- oder Lebenszyklusdatensatz zugeordnet werden kann. Der genaue Teiletyp bestimmt nicht, ob Lasermarkierung zulässig ist, hilft aber dabei, den Markierungsbereich, die Handhabungsmethode und die Qualifizierungsbedingungen zu definieren, die bewertet werden müssen.
- Bearbeitete Gehäuse und Halterungen: bieten oft eine definierte Identifizierungszone, können aber Taschen, Rippen, Radien oder fertigbearbeitete Oberflächen enthalten, die einschränken, wo der Code platziert werden kann.
- Befestigungselemente, Fittings, Ventile und Komponenten von Fluidsystemen: können einen sehr begrenzten Markierungsbereich, eine zylindrische Geometrie oder kontrollierte Funktionsflächen aufweisen, die die Positionierung und Aufspannung kritisch machen.
- Aktuatorik- und mechanische Komponenten: können eine serialisierte Identität erfordern, während sie gleichzeitig zeichnungsdefinierte Einschränkungen auferlegen, wo eine dauerhafte Markierung zulässig ist.
- Steckverbinderkörper und elektrische oder mechatronische Gehäuse: können kleine Markierungszonen mit gemischten Materialien, Beschichtungen, geformten Oberflächen oder orientierungsabhängiger Belastung kombinieren.
- Kleine Präzisionsbauteile aus Metall: können Symboldichte, Zelldefinition, Fokusstabilität und reproduzierbare Darstellung anspruchsvoller machen als auf einer großen flachen Platte.
- Serialisierte Ersatz- oder Serviceteile: erfordern möglicherweise, dass die physische Kennung weiterhin korrekt mit kontrollierten Prüf-, Wartungs- oder Lebenszyklusaufzeichnungen verknüpft bleibt.
Wichtig: eine typische Werkstückkategorie berechtigt nicht zur Lasermarkierung. Die technische Zeichnung, Kunden- oder Vertragsanforderung, Material und Endbearbeitung, genehmigtes Verfahren und geltende Qualitätsverfahren bestimmen, ob die vorgeschlagene Direktmarkierung am Bauteil zulässig ist.
Warum werden Luft- und Raumfahrtteile mit Data-Matrix-Codes markiert?
Die Data-Matrix-Markierung in der Luft- und Raumfahrt bietet eine kompakte, maschinenlesbare Identität, die Serialisierung, Teileidentifikation, Loskontrolle und Rückverfolgbarkeit unterstützen kann, wenn der Platz für die Markierung begrenzt ist.
Die entscheidende Anforderung ist nicht nur, dass der Code klar aussieht, sondern dass die richtigen Daten am richtigen Bauteil an der genehmigten Stelle angebracht werden und mit der erforderlichen Produktionsaufzeichnung verknüpft bleiben.
Welche Informationen werden üblicherweise in der Data Matrix kodiert?
Beginnen Sie mit der tatsächlichen freigegebenen Datenstruktur, einschließlich der längsten erwarteten Zeichenkette. Mehr kodierte Zeichen können die Symboldichte erhöhen und die verfügbare Zellgröße (die Abmessung jedes einzelnen Data-Matrix-Moduls) innerhalb der Symbolhülle (die maximale Breite und Höhe, die für den vollständigen Code verfügbar sind).
| Informationstyp | Typische Rolle bei der Markierungsaufgabe | Was kontrolliert werden muss |
|---|---|---|
| Teilenummer oder Artikelkennung | Identifiziert die Teilefamilie oder den kontrollierten Artikel | Freigegebenes Format, Revisionsbeziehung und genehmigte Datenquelle |
| Seriennummer | Erzeugt eine eindeutige Teileidentität, wenn eine Serialisierung erforderlich ist | Nummernerstellung, Duplikatverhinderung, Wiederholungsbehandlung und Verbrauchsregeln |
| Los- oder Chargenkennung | Verbindet ein Teil mit einer Produktionsgruppe oder einem Material-/Prozesslos | Genehmigte Syntax und korrekte Arbeitsauftragszuordnung |
| Lieferanten- oder Herstellerkennung | Unterstützt die Quellenidentifikation, wenn dies durch das Programm gefordert wird | Genehmigte Kennung und Formatierungsregeln |
| Kundendefinierte Datenzeichenfolge | Unterstützt programmspezifische Identifikations- oder Rückverfolgbarkeitslogik | Zeichensatz, Trennzeichen, Präfixe, Pflichtfelder und Datenvalidierung |
Es muss nicht angenommen werden, dass die vollständige Fertigungs-, Prüf-, Wartungs- oder Lebenszyklushistorie im Symbol selbst enthalten ist. In vielen Arbeitsabläufen ist die markierte Kennung das, was das physische Bauteil mit dem kontrollierten Datensatz verknüpft. Die Projektanforderung sollte definieren, welche Felder direkt kodiert werden und welche Datensätze über das Rückverfolgbarkeitssystem zugeordnet werden.
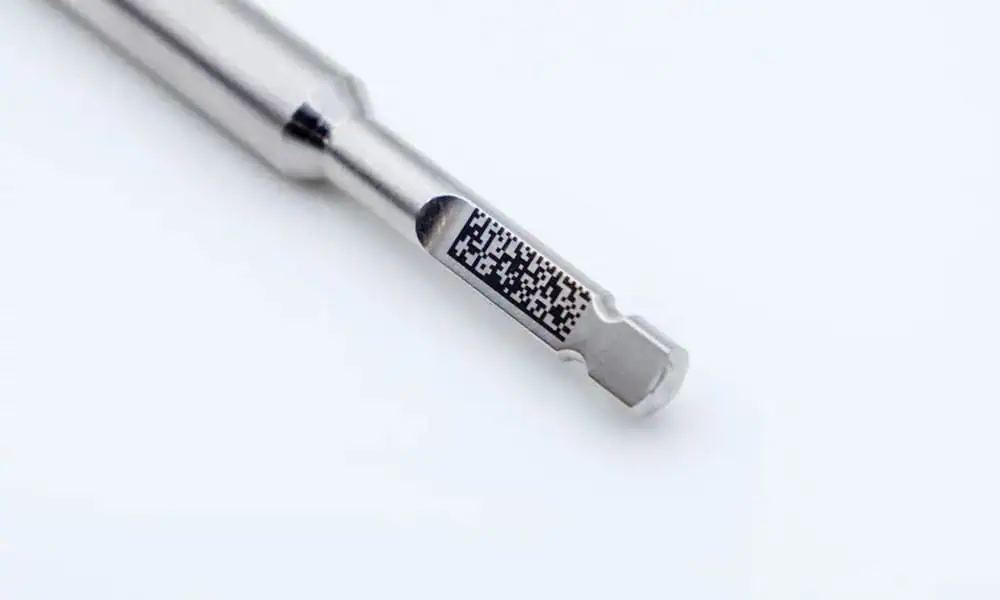
Was bestimmt das Ergebnis der Data-Matrix-Markierung in der Luft- und Raumfahrt?
Die Laserquelle ist nur eine Variable. Machbarkeit und Wiederholbarkeit werden durch das Zusammenspiel zwischen Werkstück, Symbolanforderung, Geometrie, Verifikationsmethode, Produktionsablauf und Handhabungsbedingungen bestimmt. Das Prozessfenster ist der Bereich von Einstellungen und Betriebsbedingungen, die weiterhin ein akzeptiertes Ergebnis liefern, statt nur ein einziges gut aussehendes Muster.
| Entscheidungsvariable | Fragen, die vor dem Test definiert werden müssen | Warum es wichtig ist |
|---|---|---|
| Material und Endoberfläche | Was ist das Substrat? Ist es blank, eloxiert, lackiert, galvanisch beschichtet, konversionsbeschichtet, texturiert, poliert oder anderweitig endbearbeitet? | Laserreaktion, Kontrast, lokale Oberflächenwirkung, Reflexionsvermögen und Prozessfenster können sich alle ändern. |
| Daten- und Symboldichte | Was sind die längsten und kürzesten realen Zeichenfolgen? Was ist die zulässige Symbolhüllkurve und der erforderliche Klartext? | Datenlänge und verfügbare Fläche beeinflussen Symbolgröße, Zellgröße, optische Auflösung und Prozessstabilität. |
| Markierungszone und Geometrie | Ist die Zone flach, gekrümmt, zylindrisch, vertieft, nahe einer Kante oder in der Nähe einer kontrollierten Funktionsfläche? | Geometrie verändert Fokus, Zugänglichkeit, Verzerrung, Vorrichtungskonstruktion, Beleuchtung und Darstellung der Verifikation. |
| Prozessreihenfolge | Erfolgt die Markierung vor oder nach der Zerspanung, Reinigung, Strahlbehandlung, Wärmebehandlung, Eloxierung, Lackierung, Passivierung, Montage oder einer anderen Oberflächenbehandlung? | Nachgelagerte Prozesse können den Kontrast verringern, Zellen füllen, das Reflexionsvermögen verändern oder einen Teil der Markierung entfernen. |
| Anforderung an Verifizierung und Haltbarkeit | Handelt es sich bei der Anforderung um reine Decodierung, formale Verifizierung, dimensionale Prüfung, Inhaltsvergleich oder eine Kombination? Welchen Belastungen muss die Markierung standhalten? | Die Abnahmemethode bestimmt, was gemessen werden muss und was ein erfolgreiches Muster tatsächlich bedeutet. |
| Produktionsanforderung | Wie lauten die Losgröße, die Taktzeit (erforderliches Produktionstempo) oder das Durchsatzziel, das Beladeverfahren, der Teilemix, die Rüsthäufigkeit, der Automatisierungsgrad und die erforderlichen Datenschnittstellen? | Ein stabiler Musterprozess kann dennoch andere Vorrichtungen, Steuerungen, Verifizierung oder Automatisierung erfordern, um zu einem Produktionsprozess zu werden. |
Was sollte eine akzeptable Aerospace-Data-Matrix-Markierung erreichen?
Definieren Sie das Zielergebnis, bevor Sie die endgültige Ausrüstung auswählen. Eine qualifizierte Markierung ist nicht einfach “dunkel genug” oder “leicht zu scannen”. Das Abnahmepaket sollte angeben, was in Bezug auf die Daten, die Position, das optische Ergebnis, den Oberflächenzustand, die Haltbarkeit und die Rückverfolgbarkeitsaufzeichnung zutreffen muss.
- Korrekte Daten: die freigegebene Kennung und die Formatierungsregeln werden genau wiedergegeben.
- Korrektes Bauteil und korrekte Position: das Symbol wird auf dem freigegebenen Werkstück und innerhalb der zulässigen Markierungszone angebracht.
- Erforderliche Lesbarkeit oder Verifizierung: die Markierung erfüllt die festgelegte Methode und den festgelegten Schwellenwert, nicht nur eine beiläufige Scannerprüfung.
- Akzeptabler Oberflächeneffekt: der Prozess verursacht keine inakzeptable Veränderung des kontrollierten Materials oder der Oberflächenbeschaffenheit.
- Erforderliche Haltbarkeit: das Ergebnis bleibt nach den definierten nachgelagerten oder lebenszyklusbezogenen Belastungstests akzeptabel.
- Korrekte Zuordnung der Aufzeichnungen: die Markierung, der Arbeitsauftrag, das Verifizierungsergebnis und die Disposition sind wie erforderlich verknüpft.
- Reproduzierbares Produktionsergebnis: repräsentative Variation bei Oberfläche, Beladung, Ausrichtung und Teilezustand bleibt innerhalb des akzeptierten Prozessfensters.
Lesbar ist nicht dasselbe wie verifiziert
Ein Barcode-Lesegerät beantwortet eine praktische Frage: Kann dieses Gerät das Symbol unter seinen aktuellen Beleuchtungs-, Winkel-, Optik- und Softwareeinstellungen dekodieren? Ein Prüfgerät ist ein kontrolliertes Messgerät, das verwendet wird, um definierte Symbolqualitätsmerkmale nach einer festgelegten Methode zu bewerten; es ist nicht einfach ein weiterer Barcode-Leser. Ein Symbol kann auf einem Gerät gelesen werden und dennoch die erforderliche Verifizierungsregel nicht erfüllen.
Die Produktionsverifikation sollte daher den Verifizierer, das Objektiv bzw. das Sichtfeld, die Beleuchtungsmethode, die Kalibrierungspraxis, die Werkstückpräsentation, die kontrollierte Software, sofern zutreffend, den Akzeptanzschwellenwert, die Stichprobenhäufigkeit und ob das Ergebnis gespeichert werden muss, definieren.
- Verwenden Sie repräsentative Produktionsoberflächen, nicht nur ideale flache Coupons.
- Verifizieren Sie während der Qualifizierung die längsten oder anspruchsvollsten zugelassenen Datenformate.
- Trennen Sie die Inhaltsgenauigkeit von der optischen Symbolqualität.
- Definieren Sie, was geschieht, wenn das Symbol gelesen wird, aber den erforderlichen Verifizierungsschwellenwert nicht erreicht.
- Definieren Sie, was geschieht, wenn Präsentation, Krümmung, Reflexionsvermögen oder Ausrichtung ein gültiges Verifizierungsergebnis verhindern.
Wie beeinflussen Markierungszone, Geometrie und Teilehandhabung den Prozess?
Die nominale Markierungsbox ist nicht immer die nutzbare Fläche
Kanten, Radien, Aussparungen, Befestigungsbereiche, Dichtflächen, Kontaktflächen, Bearbeitungszugaben, Beschichtungen und Toleranzen zwischen Teilen können die für das Symbol verfügbare stabile Fläche verringern. Die Zeichnung oder die zugelassene Arbeitsanweisung sollte den zulässigen Ort und alle Sperrzonen angeben.
Flache, gekrümmte, vertiefte und kleine Werkstücke verhalten sich unterschiedlich
Eine flache, zugängliche Oberfläche ist leichter zu fokussieren und zu verifizieren als eine gekrümmte Bohrung, ein schmaler Flansch, eine vertiefte Tasche oder ein kleines zylindrisches Bauteil. Krümmung kann die Zellgeometrie über das Symbol hinweg verändern. Vertiefungen können den Markierungsstrahl, die Beleuchtung oder die Sicht des Verifizierers blockieren. Kleine Teile können sich während der Beladung bewegen und benötigen möglicherweise eine wiederholbare Aufnahme.

Stabile Positionierung kommt vor unnötiger Kompensation
Lastrichtung definieren, Bezugsflächen (die Referenzflächen oder Merkmale, die zum Positionieren des Teils verwendet werden), Positionstoleranz, zulässige Orientierung und Variation der Teilefamilie. Eine stabile Vorrichtung ist oft wirksamer, als zu versuchen, ein unkontrolliertes Teil durch zusätzliche Software zu kompensieren. Autofokus, Vision-Positionierung, Rotationsbewegung oder dreidimensionale Fokussteuerung sollten nur dann bewertet werden, wenn die Geometrie oder das Produktionsverfahren sie tatsächlich erfordern.
Welche Laserroute sollte zuerst geprüft werden?
Gehen Sie vom realen Material und der endgültigen Oberfläche aus und wählen Sie dann eine erste Screening-Richtung entsprechend dem Markierungsmechanismus, den Sie erzeugen dürfen. Die folgende Tabelle ist eine Ausgangslogik für Probentests, kein universelles Luft- und Raumfahrt-Rezept. Endgültige Quelle, Pulsverhalten, Optik und Einstellungen müssen noch am repräsentativen Werkstück qualifiziert werden.
| Tatsächliches Werkstück / Oberflächenzustand | Erste Screening-Richtung | Was entscheidet, ob diese Route beibehalten wird |
|---|---|---|
| Unbeschichtete oder laserreaktive metallische Oberfläche | Beginnen Sie mit dem Screening einer Nahinfrarot-Faserroute. Wenn eine engere Pulsbreitensteuerung helfen kann, Kontrast, Zellendefinition und Oberflächeneffekt auszubalancieren, beziehen Sie eine MOPA-Faserkonfiguration in dieses Screening ein. | Erforderlicher Kontrast, Zellgeometrie, zulässige Oberflächenveränderung, Tiefen- oder Texturgrenze, Verifikationsergebnis und Wiederholbarkeit auf der tatsächlichen Legierung und Oberflächenbeschaffenheit. |
| Eloxiertes, lackiertes, plattiertes oder anderweitig beschichtetes Metall | Definieren Sie zunächst, ob der erforderliche Mechanismus eine Farbänderung in der Deckschicht, eine kontrollierte Modifizierung oder Entfernung der Beschichtung oder eine Markierung des Substrats ist. Prüfen Sie die Laserroute gegen diesen Mechanismus und nicht allein gegen den Namen des Grundmetalls. | Ob die Beschichtung im zulässigen Zustand bleibt, ob das Substrat unbeabsichtigt freigelegt oder beschädigt wird und ob der endgültige Code den nachgelagerten Prozess und die Verifizierungsanforderung übersteht. |
| Polymer, Lack, Isolierschicht oder eine andere wärmeempfindliche Oberfläche | UV bei 355 nm kann eine frühe Screening-Route sein, wenn das tatsächliche Material von kürzerer Wellenlängenabsorption oder feinerer Merkmalsausbildung profitiert. Eine 1064-nm-Faserroute kann für Materialien, Pigmente, Füllstoffe oder Additive, die gut darauf ansprechen, weiterhin tragfähig sein. | Kontrast, Schmelzen oder Schäumen, Kantenschärfe, Zellgleichmäßigkeit, Oberflächenschäden, Verifizierungsergebnis und Materialverhalten von Charge zu Charge. |
| Oberfläche, die schlecht auf die anfängliche 1064-nm-Route anspricht | Prüfen Sie, ob eine andere Wellenlänge durch die tatsächliche Absorption und den Zieleffekt gerechtfertigt ist. Grün bei 532 nm kann ein Screening-Kandidat für ausgewählte reflektierende oder bei der Absorption herausfordernde Oberflächen sein; es ist kein automatischer Standard für die Luft- und Raumfahrt. | Gemessene Markierungsqualität auf dem realen Substrat, zulässiger thermischer und Oberflächeneffekt, Symbolverifizierung und ob die alternative Wellenlänge ein breiteres stabiles Prozessfenster bietet. |
| Sehr kleine oder hochdichte Data Matrix auf jedem Material | Prüfen Sie die materialkompatible Quelle zusammen mit dem optischen Feld, der Spotbildung, der Fokusstrategie und der Positionierungsmethode. Betrachten Sie die Wellenlänge nicht als die einzige Auflösungsvariable. | Zelldefinition bei der realen Symbolgröße, Fokusempfindlichkeit, Vibration, Bauteilpositionsvariation, Oberflächentextur und Verifier-Präsentation. |
Verwenden Sie die tatsächliche Anforderung beim Screening
- Verwenden Sie die tatsächliche Oberfläche. Erfassen Sie Substrat, Beschichtung oder Oberflächenbehandlung, Farbe, Textur, Reflexionsvermögen und erwartete Chargenvariation.
- Definieren Sie den zulässigen Prozesseffekt. Bestätigen Sie, ob lokale Farbänderung, Beschichtungsänderung, Texturänderung oder Materialabtrag zulässig ist.
- Verwenden Sie das tatsächliche Symbol. Testen Sie die tatsächliche Datendichte, Symbolhülle, Zellgröße, Ausrichtung und den angrenzenden menschenlesbaren Text.
- Beziehen Sie die tatsächliche Geometrie ein. Testen Sie unter der tatsächlichen ebenen, gekrümmten, vertieften oder zylindrischen Markierungsbedingung, wenn die Geometrie den Fokus oder die Verifizierung beeinflussen kann.
- Vergleichen Sie die Prozessrouten mit dem Zielergebnis. Beurteilen Sie Markierungsbildung, Verifizierung, Oberflächeneffekt, Haltbarkeit und Wiederholbarkeit, bevor Sie das bevorzugte Prozessfenster auswählen.
Optik und Arbeitsfeld müssen sowohl die erforderliche Zellbildung als auch die gesamte Markierungsfläche unterstützen. Ein größeres Feld kann die verfügbare Markierungsauflösung reduzieren, während ein kleines dichtes Symbol empfindlicher auf Fokus, Vibration, Bauteilposition und Oberflächenvariation reagieren kann. Deshalb sollten die erste Laserroute und die optische Konfiguration gemeinsam gescreent werden, wenn die Codedichte anspruchsvoll ist.
Welche häufigen Data-Matrix-Markierungsfehler sollten überprüft werden?
Die Fehlerdiagnose sollte mit dem beobachteten Symptom beginnen. Behandeln Sie nicht jedes Problem als ein Laserleistungsproblem; Datenkontrolle, Wiederholgenauigkeit der Vorrichtung, Oberflächenbeschaffenheit, Geometrie, Verifizierungsaufbau und nachgelagerte Verarbeitung können unterschiedliche Fehlermuster erzeugen.
| Beobachtetes Problem | Was zuerst zu prüfen ist | Warum es wichtig ist |
|---|---|---|
| Der Code lässt sich lesen, besteht aber die formale Verifikation nicht | Zellbildung, Kontrast, Oberflächenreflektivität, Darstellung, Beleuchtung, Verifizierer-Setup und die angegebene Verifikationsmethode | Erfolgreiches Dekodieren beweist nicht die Einhaltung der erforderlichen Verifikationsregel. |
| Die Zellen sind über das Symbol hinweg ungleichmäßig. | Fokus, Krümmung, lokale Höhenvariation, Wiederholbarkeit der Vorrichtung und Position des Bauteils | Geometrie und Positionierung können die effektive Markierung über den Code hinweg verändern, selbst wenn ein Bereich akzeptabel aussieht. |
| Der Kontrast nimmt nach der Endbearbeitung oder Reinigung ab | Markierungsreihenfolge, Wechselwirkung mit Beschichtung oder Endbearbeitung, nachgelagerte Verarbeitung und Lebenszyklusbelastung | Ein Muster, das vor dem nächsten Fertigungsschritt akzeptabel aussieht, muss danach möglicherweise nicht akzeptabel bleiben. |
| Die Markierung sieht korrekt aus, enthält aber die falschen Daten | Freigegebene Datenquelle, Kontrollen für manuelle Eingabe, Programmauswahl und Teilebestätigung | Dies ist ein Rückverfolgbarkeitsfehler, kein Laserqualitätsfehler. |
| Eine doppelte Kennung oder eine Zuordnung zum falschen Teil tritt auf | Serialisierungsregeln, Duplikatvermeidung, Wiederholungslogik, Arbeitsauftragszuordnung und Ausnahmebehandlung | Eine gute optische Markierung kann dennoch einen ungültigen Rückverfolgbarkeitsdatensatz erzeugen. |
| Der Kontrast ist stark, aber der Oberflächeneffekt ist nicht akzeptabel | Zulässiger Prozesseffekt, Laserroute, Prozessfenster und kontrollierte Oberflächenanforderung | Die visuell dunkelste Markierung ist nicht automatisch das korrekte technische Ergebnis. |
| Ergebnisse variieren zwischen nominell ähnlichen Teilen | Oberflächenchargenvariation, Beschichtungsdicke, Textur, Wiederholgenauigkeit der Vorrichtung, Fokus und Beladungsorientierung | Produktionsrobustheit hängt von der Variation um die nominale Probe ab, nicht nur vom besten Einzelergebnis. |
Was muss der Workflow für die Produktionskennzeichnung umfassen?
Der Produktionsprozess muss die Daten und das physische Teil gemeinsam kontrollieren. Ein robuster Workflow macht es schwierig, den richtigen Code auf dem falschen Teil zu markieren, eine verbrauchte Kennung wiederzuverwenden, einen fehlgeschlagenen Verifizierungsdatensatz zu verlieren oder eine Ausnahme ohne autorisierte Disposition zu überschreiben.
- Geben Sie die freigegebenen Daten frei. Empfangen Sie die korrekte Kennung aus dem freigegebenen Arbeitsauftrag, der kontrollierten Datei, Datenbank, SPS, MES, ERP oder einer anderen autorisierten Quelle.
- Bestätigen Sie das Teil und das Programm. Prüfen Sie die Werkstückidentität, falls erforderlich die Zeichnung oder Revision, das Markierungsrezept und die zulässige Markierungsposition.
- Laden und positionieren Sie das Teil. Verwenden Sie das definierte Bezugssystem, die Vorrichtung, die Ausrichtung und die Fokussierbedingung.
- Bringen Sie die Markierung an. Führen Sie das qualifizierte Rezept aus und verhindern Sie unbefugte Parameteränderungen.
- Decodieren oder verifizieren Sie nach Bedarf. Wenden Sie die definierte Leser- oder Verifizierermethode an und erfassen Sie das erforderliche Ergebnis.
- Verknüpfen Sie die Markierung mit dem Datensatz. Verknüpfen Sie die Teilekennung, den codierten Inhalt, den Arbeitsauftrag, die Rezeptrevision, das Ergebnis, die Station, die Zeit und andere erforderliche Felder.
- Legen Sie die Disposition des Ergebnisses fest. Definieren Sie Regeln für Bestehen, Nacharbeit, Ablehnung, Ersatz, erneuten Versuch oder Eskalation, bevor die Produktion beginnt.

Ausnahmen und Nacharbeit vor der Freigabe planen
Entscheiden Sie, wie der Prozess mit einer doppelten Nummer, einem falschen Teil, einem unterbrochenen Zyklus, einer unvollständigen Markierung, einer fehlgeschlagenen Verifizierung, einem unlesbaren Symbol, einem zurückgewiesenen Teil, einem Ersatzteil oder einer genehmigten Nacharbeit umgeht. Überschreiben Sie eine fehlgeschlagene Markierung nicht automatisch und vergeben Sie keine neue Seriennummer ohne die autorisierte Disposition.
Wie sollten repräsentative Luft- und Raumfahrtmuster qualifiziert werden?
Der Abschnitt „Zielergebnis“ definiert was die Markierung erreichen muss. Die Qualifizierung sollte belegen, wie dieses Ergebnis nachgewiesen wurde an repräsentativen Teilen, und genügend Nachweise bewahren, um den akzeptierten Zustand reproduzieren zu können.
- Das Anforderungspaket einfrieren. Bestätigen Sie die Zeichnung, Markierungszone, reale Datenstrings, Symbolhülle, Material, Oberflächenbeschaffenheit, Prozessfolge, Verifizierungsmethode, Schwellenwert, Stichprobenentnahme, Aufzeichnung und Haltbarkeitsanforderungen.
- Testen Sie repräsentative Teile. Verwenden Sie die tatsächliche Geometrie und Oberflächenbeschaffenheit, einschließlich der erwarteten Fertigungsabweichungen. Prüfkörper können die frühe Bewertung unterstützen, sollten jedoch nicht das endgültige repräsentative Teil ersetzen, wenn Geometrie oder Oberflächenbeschaffenheit das Ergebnis beeinflussen.
- Legen Sie ein kontrolliertes Prozessfenster fest. Bewerten Sie Markierungsbildung, Datengenauigkeit, Position, Fokusempfindlichkeit, Oberflächeneffekt und Verifikationsergebnis sowie Bauteilrisiko. Dokumentieren Sie das getestete Rezept, die Optik und den Zustand der Vorrichtung, anstatt nur die am besten aussehende Probe aufzubewahren.
- Führen Sie nachgelagerte und Lebenszyklus-Tests durch. Führen Sie die erforderliche Reinigung, Nachbearbeitung, Abrasion, Umgebungs- oder andere programmspezifisch definierte Beanspruchungen durch und wiederholen Sie dann die erforderlichen Lesbarkeits- und Verifikationsprüfungen.
- Bestätigen Sie die Produktionskontrollen. Überprüfen Sie Datenfreigabe, Duplikatvermeidung, Rezeptzugriff, Bauteilidentifikation, Prüfhäufigkeit, Datenspeicherung, Fehlerbehandlung, Nacharbeitsgenehmigung und Wartungsprüfungen vor der Freigabe.
Welche Nachweise sollte der Qualifizierungsdatensatz bewahren?
- Probenidentität: Teilenummer oder Proben-ID, Material, Oberflächenbeschaffenheit, relevantes Los oder relevanter Zustand und repräsentative Geometrie.
- Tatsächliche Markierungsanforderung: codierte Daten, Symbolgröße, Zellgröße, Ausrichtung, menschenlesbarer Text und freigegebene Markierungszone.
- Getestete Prozessbedingung: Laserweg, kontrolliertes Rezept, Optik oder Feld, Fokusbedingung und das bewertete Prozessfenster.
- Vorrichtung und Präsentation: Bezugspunkt, Nest- oder Vorrichtungszustand, Beladeorientierung und jegliche während des Tests verwendete Rotations-, Fokus- oder Vision-Methode.
- Inspektionsnachweise: Inhaltsprüfung, Lesbarkeit oder Verifikationsmethode, verwendete Ausrüstung/Aufbau, gemessenes Ergebnis, sofern erforderlich, sowie jegliche Dimensions- oder Oberflächenprüfung.
- Exposition und Nachprüfung: nachgelagerte Endbearbeitung, Reinigung, Abrieb-, Umwelt- oder Lebenszyklusprüfung, die durchgeführt wurde, und das Inspektionsergebnis nach der Exposition.
- Nachweise zur Produktionsvariation: relevante Bauteil-zu-Bauteil-, Oberflächen-, Orientierungs-, Belastungs- oder Losvariation bewertet statt nur eines einzelnen idealen Prüflings.
- Akzeptierte Freigabebedingung: das Rezept, die Vorrichtung, die Verifikationsmethode, die Produktionskontrollen, die Ausnahmeregeln und die Grenze der Änderungskontrolle, die dem akzeptierten Test entsprechen.
Ein bestandenes Muster belegt nur die definierte Kombination, die getestet wurde. Es gibt nicht jede Legierung, Beschichtung, Geometrie, Datendichte oder Produktionsbedingung frei. Änderungen, die das qualifizierte Ergebnis beeinflussen können, sollten über den zutreffenden Änderungskontrollprozess geprüft werden.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte anhand dessen konfiguriert werden, was der Mustertest zeigt, nicht anhand einer generischen Anwendungsbezeichnung. Der Test zeigt, welches Prozessfenster, welche Optik, Positionierungsmethode, welcher Verifikationsworkflow, welche Datenschnittstelle und welche Produktionssteuerungen tatsächlich benötigt werden.
| Befund des Mustertests | Zu bewertende Auswirkung auf die Konfiguration | Entscheidungsgrenze |
|---|---|---|
| Material und Oberflächenfinish erreichen das Zielergebnis nur innerhalb eines stabilen Prozessfensters. | Die endgültige Laserquelle, die Pulscharakteristik, der Leistungsbereich und die Rezeptsteuerung sollten der qualifizierten Route folgen. | Ein Mustertestergebnis darf nicht ohne Prüfung auf ein anderes Material oder Finish übertragen werden. |
| Ein kleines oder dichtes Symbol ist empfindlich gegenüber Feldgröße und Fokus | Bewerten Sie optische Auflösung, Feldgröße, Fokusstabilität, Vibrationskontrolle und Wiederholgenauigkeit der Positionierung | Die endgültige Machbarkeit hängt weiterhin vom tatsächlichen Symbol und der Oberflächenbeschaffenheit ab. |
| Krümmung oder Höhenvariation verändert die Zellbildung | Bewerten Sie Vorrichtungsdesign, Rotationshandhabung oder kontrollierte dreidimensionale Fokussierung, sofern gerechtfertigt | Verwenden Sie die einfachste Methode, die das akzeptierte Ergebnis beibehält. |
| Die Position des beladenen Teils variiert | Verbessern Sie zuerst die mechanische Fixierung; bewerten Sie die Vision-Positionierung, wenn die verbleibende Abweichung eine Korrektur erfordert | Vision sollte ein definiertes Platzierungsproblem lösen, nicht einen vermeidbar instabilen Prozess kompensieren. |
| Formale Verifikation und gespeicherte Ergebnisse sind erforderlich | Fügen Sie einen kompatiblen Verifizierer, eine kontrollierte Darstellung, eine Kalibrierungspraxis und einen Workflow zur Speicherung von Aufzeichnungen hinzu | Die Kunden- oder Programmanforderung definiert die Verifikationsmethode und den Schwellenwert. |
| Mehrere Teile, Rezepte oder häufige Umrüstungen sind erforderlich | Bewerten Sie Rezeptverwaltung, Teilebestätigung, Vorrichtungsstrategie, Berechtigungen und Umrüstkontrollen | Produktionskomplexität kann die Systemsteuerung bestimmen, selbst wenn die Lasermarkierung selbst unverändert bleibt. |
| Freigegebene Serialisierung muss an Produktionsaufzeichnungen gebunden sein | Bewerten Sie kontrollierte Datei, Datenbank, SPS, MES, ERP oder eine andere genehmigte Datenschnittstelle und Datensatzverknüpfung. | Die erforderliche Architektur hängt vom Produktions- und Rückverfolgbarkeitssystem des Kunden ab. |
| Durchsatz oder automatische Handhabung ist eine Freigabeanforderung. | Bewerten Sie die Belademethode, die Anzahl der Vorrichtungen, die Auslöselogik, den Automatisierungsgrad und den Zeitpunkt der Verifizierung. | Die Machbarkeit der Zykluszeit muss unter der realen Produktionsabfolge nachgewiesen werden und darf nicht allein aus der Laserscangeschwindigkeit abgeleitet werden. |
Welche Normen und Kundenanforderungen bestimmen die Abnahme?
Data-Matrix-Symbologie, Verifizierung der Direktteilemarkierung, Markierungsqualität in der Luft- und Raumfahrt und kundenspezifische Implementierungsanforderungen stehen in Beziehung zueinander, sind aber nicht austauschbar. Das Projektteam sollte ermitteln, welche Dokumente die Symbolkonstruktion, das Markierungsverfahren, die Verifizierung, die Prozessfreigabe, den Dateninhalt und die Produktionsaufzeichnungen steuern.
- SAE AS9132B: definiert einheitliche Data-Matrix-Qualitäts- und technische Anforderungen speziell für Kennzeichnung von Metallteilen in der Luftfahrt-, Raumfahrt- und Verteidigungsindustrie. Laser ist eines der abgedeckten Kennzeichnungsverfahren. Die Norm legt nicht fest, welche Informationen codiert werden müssen; bestätigen Sie die Anwendbarkeit des Programms und den Kunden-Flow-down.
- ISO/IEC 29158:2025: Spezifikation der Symbolqualitätsprüfung für Direct Part Marking, die für definierte DPM-Verifizierungsmethoden verwendet wird.
- ISO/IEC 16022:2024: Spezifikation der Data-Matrix-Barcode-Symbologie.
- ISO/IEC 15415:2024: Spezifikation für die Druckqualitätsprüfung zweidimensionaler Symbole, die bei Bedarf angewendet werden kann und nicht automatisch eine DPM-Methode ersetzt.
Wenden Sie die korrekte Rangfolge an
Der aktuelle Vertrag, die Kundenspezifikation, die technische Zeichnung, der genehmigte Fertigungsplan und die Verfahren des Qualitätssystems bestimmen den tatsächlichen Abnahmepfad. Normen unterstützen die Entscheidung, genehmigen jedoch nicht von sich aus eine Markierungsposition, Materialänderung, Prozessabweichung oder Nacharbeit. Bestätigen Sie vor der Qualifizierung oder Freigabe die geltende Revision und Kundenänderungen.
Technische Referenzen
- SAE International — AS9132B: Data-Matrix-Qualitätsanforderungen für die Teilekennzeichnung
- ISO — ISO/IEC 29158:2025, Spezifikation für die Qualitätsprüfung von Direct-Part-Mark-Symbolen
- ISO — ISO/IEC 16022:2024, Spezifikation für die Data-Matrix-Strichcode-Symbologie
- ISO — ISO/IEC 15415:2024, Prüfspezifikation für die Druckqualität zweidimensionaler Symbole
Bereiten Sie ein repräsentatives Proben-Testpaket vor.
Für eine aussagekräftige Machbarkeitsprüfung senden Sie die Eingangsdaten, die die Entscheidung bestimmen, anstatt nur ein Produktfoto.
- Repräsentative Teile oder kontrollierte Muster: Beziehen Sie die tatsächliche Geometrie ein, wenn Fokus, Zugang oder Darstellung der Verifizierung das Ergebnis beeinflussen können.
- Material- und Oberflächenbeschaffenheit: Güte, Beschichtung, Oberflächenausführung, Farbe, Textur und relevante Chargenvariation.
- In der Zeichnung festgelegter Markierungsbereich: nutzbare Fläche, Sperrzonen, Positionierbezug oder Referenzmerkmal und zulässige Ausrichtung.
- Anforderungen an reale Daten: längste und kürzeste Zeichenketten, Symbolhülle, Ausrichtung und menschenlesbarer Text.
- Abnahmeanforderung: erforderliche Norm- oder Kundenmethode, Verifizierungsschwelle, Stichprobenplan und Anforderung an die Speicherung von Aufzeichnungen.
- Fertigungsablauf und Expositionstests: Reinigungs-, Veredelungs-, Abrieb-, Umwelt- oder sonstige Lebenszyklusanforderungen.
- Produktionsbedingungen: Beladeverfahren, Teilefamilie, Losgröße, Durchsatzziel, Rüstbedarf, Automatisierungsgrad und erforderliche Schnittstellen zum Produktionssystem.
Das Ergebnis des Probetests sollte dann verwendet werden, um die endgültige Laserroute, Optik, Vorrichtung oder Bewegungsmethode, Verifizierungsaufbau, Datenschnittstelle und Produktionskonfiguration zu bestimmen.