
航空宇宙向けデータマトリックス · 検証 · トレーサビリティ
航空宇宙データマトリックス刻印
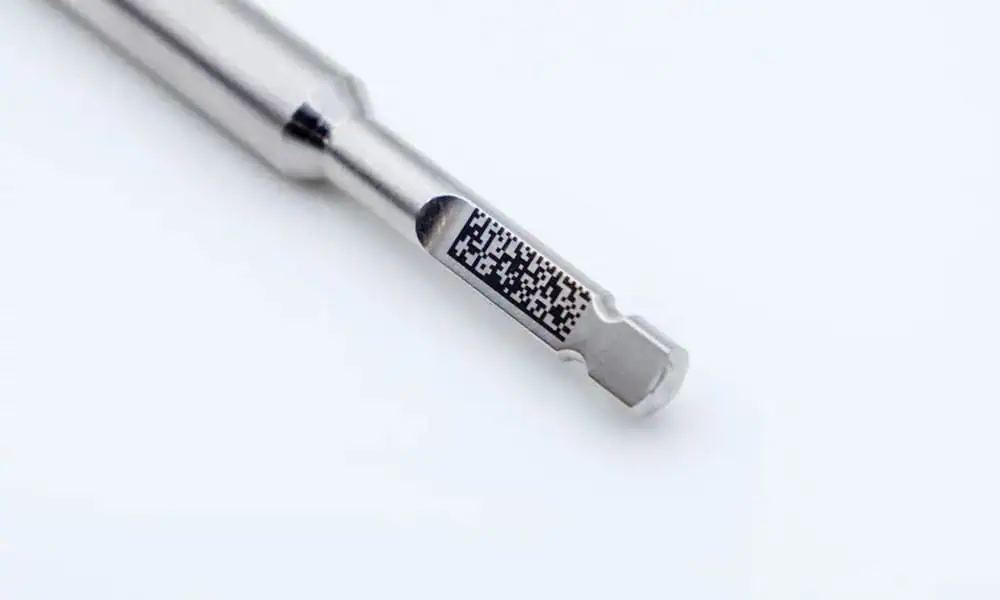
航空宇宙向けデータマトリックス刻印は、小さな機械可読コードを生成することだけを意味するものではありません。完全な作業とは、承認された正しいデータを、正しい部品上の許可された刻印ゾーン内に、許容できる表面影響、定義された検証結果、およびトレーサビリティを維持するために必要な生産記録とともに配置することです。.
したがって、エンジニアリングの進め方は、実際のワークピース、最終表面、エンコードされたデータ、刻印ゾーンの限界、目標結果、ローディング方法、スループット、検証ルール、および耐久性要件から始めるべきです。次に、最初のレーザー方式を代表サンプルでスクリーニングし、最終的な装置構成は、単に「航空宇宙」という言葉だけで選ぶのではなく、テスト結果に従って決定します。.
どの航空宇宙部品が一般的にデータマトリックス識別を必要としますか?
データマトリックス識別は、航空宇宙用ワークピースが、正しい生産記録またはライフサイクル記録に紐付けられる、コンパクトで管理された識別子を必要とする場合に最も重要である。正確な部品タイプは、レーザーマーキングが許可されるかどうかを決定するものではないが、評価する必要があるマーキング領域、取り扱い方法、および認定条件を定義するのに役立つ。.
- 機械加工ハウジングおよびブラケット: 多くの場合、定義された識別ゾーンを提供するが、コードを配置できる場所を制約するポケット、リブ、アール、または仕上げ面を含むことがある。.
- ファスナー、継手、バルブ、および流体システム構成部品: マーキング領域が非常に限られていたり、円筒形状であったり、管理された機能面を有していたりする場合があり、その場合、位置決めと治具固定が極めて重要になる。.
- アクチュエーションおよび機械構成部品: シリアル化された識別情報を必要とする一方で、永久マークを許可する場所に関する図面で定義された制限を課す場合がある。.
- コネクタ本体、および電気またはメカトロニクスハウジング: 小さなマーキング領域が、異種材料、コーティング、成形面、または方向に敏感なローディングと組み合わさることがあります。.
- 小型精密金属部品: シンボル密度、セル定義、焦点安定性、および再現可能な提示を、大きな平板の場合よりも要求の厳しいものにする可能性があります。.
- シリアル化された交換部品またはサービス部品: 物理的な識別子が、管理された検査、保守、またはライフサイクル記録と正しく関連付けられたままである必要がある場合があります。.
重要: 典型的なワークピースカテゴリは、レーザーマーキングを許可するものではありません。提案された直接部品マークが許可されるかどうかは、設計図面、顧客または契約要件、材料および最終仕上げ、承認されたプロセス、ならびに適用される品質手順によって決まります。.
なぜ航空宇宙部品にはデータマトリックスコードがマーキングされるのですか?
航空宇宙用データマトリックスマーキングは、マーキングスペースが限られている場合に、シリアル化、部品識別、ロット管理、およびトレーサビリティを支援できる、コンパクトで機械可読な識別情報を提供します。.
重要な要件は、コードが明確に見えることだけではなく、正しいデータが正しい部品の承認された位置に配置され、必要な製造記録に紐づけられたままであることです。
Data Matrix には通常どのような情報がエンコードされますか?
まず、実際にリリースされたデータ構造から始め、想定される最長の文字列も含めてください。エンコードする文字数が増えると、シンボル密度が高くなり、利用可能な セルサイズ セルサイズ(各 Data Matrix モジュールの寸法)がシンボルエンベロープ シンボルエンベロープ (コード全体に利用可能な最大幅と高さ)内で小さくなる可能性があります。
| 情報の種類 | マーキング作業における典型的な役割 | 管理すべきもの |
|---|---|---|
| 部品番号または品目識別子 | 部品ファミリまたは管理対象品目を識別する | リリース済みフォーマット、リビジョン関係、および承認済みデータソース |
| シリアル番号 | シリアル化が必要な場合に一意の部品識別情報を作成する | 番号の生成、重複防止、再試行処理、および消費ルール |
| ロットまたはバッチ識別子 | 部品を生産グループまたは材料/プロセスロットに結び付けます | 承認された構文と正しい作業指示書の関連付け |
| サプライヤーまたは製造業者識別子 | プログラムで要求される場合に、供給元識別をサポートします | 承認済み識別子およびフォーマット規則 |
| 顧客定義のデータ文字列 | プログラム固有の識別またはトレーサビリティのロジックをサポートします | 文字セット、区切り文字、接頭辞、必須フィールド、およびデータ検証 |
製造、検査、保守、またはライフサイクルの完全な履歴が、シンボル自体の中に存在することを想定する必要はありません。多くのワークフローでは、マークされた識別子が、物理的な部品を管理対象レコードに結び付けるものです。プロジェクト要件では、どのフィールドを直接エンコードし、どのレコードをトレーサビリティシステムを通じて関連付けるかを定義する必要があります。.
航空宇宙データマトリックス刻印結果を決める要因は何か?
レーザー光源は変数の一つにすぎません。実現可能性と再現性は、ワークピース、シンボル要件、形状、検証方法、生産順序、および取り扱い条件の間の相互作用によって決まります。その プロセスウィンドウ は、見栄えの良いサンプルを一つ作るだけでなく、合格する結果を継続的に生み出し続ける設定と動作条件の範囲です。.
| 決定変数 | 試験前に定義すべき質問 | 重要な理由 |
|---|---|---|
| 材料と最終表面 | 基材は何ですか?それは、未処理、陽極酸化、塗装、めっき、化成処理、テクスチャ加工、研磨、その他の仕上げのいずれですか? | レーザー応答、コントラスト、局所的な表面効果、反射率、およびプロセスウィンドウは、すべて変化する可能性があります。. |
| データとシンボルの密度 | 最長および最短の実文字列は何ですか?許容されるシンボルエンベロープと必要な人間可読テキストは何ですか? | データ長と利用可能な領域は、シンボルサイズ、セルサイズ、光学解像度、およびプロセスの安定性に影響します。. |
| マーキングゾーンと形状 | そのゾーンは平ら、曲面、円筒形、凹部、端の近く、または管理された機能面に近いですか? | 形状は、焦点、アクセス、歪み、治具設計、照明、および検証表示を変化させます。. |
| 工程順序 | マーキングは、機械加工、洗浄、ブラスト処理、熱処理、陽極酸化、塗装、不動態化、組立、またはその他の仕上げの前と後のどちらに行われますか? | 後工程の処理は、コントラストを低下させたり、セルを埋めたり、反射率を変化させたり、マークの一部を除去したりする可能性があります。. |
| 検証および耐久性の要件 | 要件は、デコードのみ、正式な検証、寸法検査、内容比較、またはその組み合わせのいずれですか?マークはどのような曝露に耐えなければなりませんか? | 合格判定方法は、何を測定する必要があるか、および成功したサンプルが実際に何を意味するかを決定します。. |
| 生産要件 | バッチサイズ、タクトタイム(要求される生産ペース)またはスループット目標、投入方法、品種構成、段取り替え頻度、自動化レベル、および必要なデータインターフェースは何ですか? | 安定したサンプル工程であっても、生産工程になるには、異なる治具、制御、検証、または自動化が必要になる場合があります。. |
許容可能な航空宇宙用データマトリックスマークは何を達成すべきか?
最終的な装置を選定する前に、目標とする結果を定義する。適格なマークとは、単に“十分に暗い”または“スキャンしやすい”というだけではない。受入パッケージには、データ、位置、光学結果、表面状態、耐久性、およびトレーサビリティ記録について、何が成立していなければならないかを明記すべきである。.
- 正しいデータ: リリースされた識別子と書式規則が正確に再現されている。.
- 正しい部品と位置: シンボルが承認済みワークピースに付され、かつ許可されたマーキングゾーン内にある。.
- 必要な可読性または検証: マークは、単なる簡易スキャナー確認だけでなく、指定された方法としきい値を満たしている。.
- 許容される表面への影響: プロセスによって、管理対象の材料または仕上げに許容できない変化が生じない。
- 要求される耐久性: 定義された下流工程またはライフサイクル曝露試験後も、結果は許容可能なままである。
- 正しい記録の関連付け: マーク、作業指示書、検証結果、および処置は、要求どおりに関連付けられている。
- 再現可能な生産結果: 表面、負荷、方向、および部品状態における代表的な変動が、許容されたプロセスウィンドウ内にとどまる。
読み取れることと検証済みであることは同じではない
バーコードリーダーは実用的な問いに答えます。その装置が現在の照明、角度、光学系、ソフトウェア設定の下でシンボルをデコードできるかどうかです。 検証機 ベリファイアは、指定された方法の下で定義されたシンボル品質特性を評価するために使用される管理された測定装置であり、単なる別のバーコードリーダーではありません。シンボルはある装置では読み取れても、要求される検証規則に合格しないことがあります。
したがって、生産検証では、ベリファイア、レンズまたは視野、照明方法、校正方法、部品の提示方法、該当する場合は管理されたソフトウェア、許容しきい値、サンプリング頻度、および結果を保存する必要があるかどうかを定義する必要があります。
- 理想的な平坦クーポンだけでなく、実際の生産を代表する表面を使用してください。
- 適格性確認時に、承認済みのデータ形式のうち最も長いものまたは最も要求の厳しいものを検証する。.
- 内容の正確さと光学シンボル品質を切り離す。.
- シンボルが読み取れても、要求される検証しきい値を満たさない場合にどうなるかを定義する。.
- 提示、曲率、反射率、または向きが有効な検証結果を妨げる場合にどうなるかを定義する。.
マーキングゾーン、形状、部品ハンドリングはプロセスにどのように影響しますか?
公称マークボックスは常に使用可能な領域とは限らない
エッジ、半径、凹部、締結具領域、シール面、接触面、機械加工取り代、コーティング、および部品間公差は、シンボルに利用できる安定領域を減少させる可能性があります。図面または承認された作業指示書で、許可される位置とキープアウトゾーンを特定する必要があります。.
平坦、曲面、凹部、および小さなワークピースは異なる挙動を示します
平らでアクセス可能な表面は、湾曲したボア、狭いフランジ、凹んだポケット、または小さな円筒部品よりも、焦点を合わせたり検証したりするのが容易です。曲率は、シンボル全体でセルの形状を変化させる可能性があります。凹部は、マーキングビーム、照明、またはベリファイアの視界を遮る可能性があります。小さな部品はローディング中に動くことがあり、再現性のあるネストが必要になる場合があります。.

安定した位置決めは、不要な補正より優先されます
ローディング方向を定義し、, データム面 (部品の位置決めに使用される基準面または基準フィーチャ)、位置公差、許容される向き、および部品ファミリーのばらつき。安定した治具は、制御されていない部品を追加ソフトウェアで補償しようとするよりも、しばしば効果的です。オートフォーカス、ビジョン位置決め、回転運動、または3次元フォーカス制御は、形状または製造方法が実際にそれらを必要とする場合にのみ評価すべきです。.
最初にスクリーニングすべきレーザー経路はどれか?
実際の材料と最終表面から始め、作成が許可されているマーク機構に応じて、最初のスクリーニング方向を選択します。以下の表はサンプル試験のための出発点となるロジックであり、万能な航空宇宙向けレシピではありません。最終的な光源、パルス挙動、光学系、および設定は、代表的なワークピース上で依然として適合性を確認する必要があります。.
| 実際のワークピース/表面状態 | 最初のスクリーニング方向 | その経路を維持するかどうかを決める要因 |
|---|---|---|
| むき出しの、またはレーザー応答性のある金属表面 | まず近赤外ファイバー経路をスクリーニングします。より厳密なパルス幅制御がコントラスト、セルの明確さ、表面効果のバランスに役立つ可能性がある場合は、そのスクリーニングにMOPAファイバー構成を含めます。. | 実際の合金および表面仕上げにおける、要求されるコントラスト、セル形状、許容される表面変化、深さまたはテクスチャの限界、検証結果、および繰り返し性。. |
| 陽極酸化処理、塗装、めっき、またはその他の方法でコーティングされた金属 | まず、必要なメカニズムが、最上層の色変化、制御されたコーティングの改質または除去、あるいは基材のマーキングのいずれであるかを定義する。レーザー経路は、母材金属の名称だけでなく、そのメカニズムに照らしてスクリーニングする。. | コーティングが許容状態内に保たれているか、基材が意図せず露出または損傷していないか、および最終コードが下流工程と検証要件を経ても維持されるか。. |
| ポリマー、塗料、絶縁層、その他の熱に敏感な表面 | 355 nmのUVは、実際の材料がより短波長の吸収またはより微細な特徴形成の利点を得られる場合の初期スクリーニング手段となり得る。1064 nmファイバー方式は、それに良好に応答する材料、顔料、フィラー、または添加剤にとって依然として有効であり得る。. | コントラスト、溶融または発泡、エッジの明瞭さ、セル均一性、表面損傷、検証結果、およびロット間の材料応答。. |
| 初期の1064 nm方式に応答が乏しい表面 | 実際の吸収と目標効果によって異なる波長が正当化されるか検討する。532 nmのグリーンは、選択された反射性または吸収が難しい表面に対するスクリーニング候補となり得るが、航空宇宙分野における自動的なデフォルトではない。. | 実基材上で測定されたマーク品質、許容される熱的および表面的影響、シンボル検証、および代替波長がより広い安定したプロセスウィンドウを提供するかどうか。. |
| 任意の材料上の非常に小さいまたは高密度のData Matrix | 材料適合性のある光源を、光学フィールド、スポット形成、フォーカス戦略、位置決め方法と併せてスクリーニングしてください。波長だけを唯一の解像度変数として扱わないでください。. | 実際のシンボルサイズでのセル定義、焦点感度、振動、部品位置のばらつき、表面テクスチャ、およびベリファイア表示。. |
スクリーニング時には実際の要件を使用してください
- 実際の表面を使用してください。. 基材、コーティングまたは仕上げ、色、テクスチャ、反射率、および予想されるロット変動を記録してください。.
- 許容される加工効果を定義する。. 局所的な色変化、コーティングの改質、テクスチャの変化、または材料除去が許容されるかどうかを確認する。.
- 実際のシンボルを使用する。. 実際のデータ密度、シンボルエンベロープ、セルサイズ、向き、および隣接する人間可読テキストをテストする。.
- 実際の形状を含める。. 形状が焦点または検証に影響を与える可能性がある場合は、実際の平坦面、曲面、凹面、または円筒面のマーキング条件でテストする。.
- ルートを目標結果と比較する。. 好ましいプロセスウィンドウを選択する前に、マーク形成、検証、表面効果、耐久性、および再現性を判断する。.
光学系と作業フィールドは、必要なセル形成だけでなく、マーキング領域全体も支える必要があります。フィールドが大きいと利用可能なマーキング解像度が低下する可能性があり、一方、小さく高密度なシンボルは、焦点、振動、部品位置、表面変動により敏感になり得ます。そのため、コード密度が厳しい場合には、最初のレーザ経路と光学構成を一緒にスクリーニングする必要があります。.
確認すべき一般的なデータマトリックス刻印不良とは?
不良診断は、観察された症状から始めるべきです。すべての問題をレーザ出力の問題として扱わないでください。データ制御、治具の再現性、表面状態、形状、検証設定、下流工程は、それぞれ異なる不良パターンを生み出す可能性があります。.
| 観察された問題 | 最初に確認すべきこと | 重要な理由 |
|---|---|---|
| コードは読み取れるが、正式な検証に失敗する | セル形成、コントラスト、表面反射率、提示、照明、ベリファイア設定、指定された検証方法 | 復号に成功しても、要求された検証ルールに準拠していることの証明にはなりません。. |
| シンボル全体でセルが不均一である | 焦点、曲率、局所的な高さ変動、治具の再現性、部品位置 | ジオメトリと位置決めは、たとえ一つの領域が許容範囲に見えても、コード全体で有効なマークを変化させることがあります。. |
| 仕上げまたは洗浄後にコントラストが低下する | マーキング順序、コーティングまたは仕上げとの相互作用、下流工程、およびライフサイクル曝露 | 次の製造工程の前に許容範囲に見えるサンプルでも、その後も許容範囲のままであるとは限りません。. |
| マークは正しく見えるが、誤ったデータが含まれている | リリース済みデータソース、手動入力管理、プログラム選択、および部品確認 | これはレーザー品質の不具合ではなく、トレーサビリティの不具合です。. |
| 重複した識別子または誤った部品の関連付けが発生する | シリアライゼーションルール、重複防止、リトライロジック、作業指示との関連付け、および例外処理 | 良好な光学マークでも、無効なトレーサビリティ記録を作成してしまう可能性があります。. |
| コントラストは強いが、表面の影響は許容できない | 許容されるプロセス効果、レーザー経路、プロセスウィンドウ、および管理された表面要件 | 視覚的に最も暗いマークが、自動的に正しいエンジニアリング結果であるわけではありません。. |
| 結果は、公称上は類似した部品間でもばらつきます。 | 表面ロットのばらつき、コーティング厚、テクスチャ、治具の再現性、焦点、およびローディング方向 | 生産のロバスト性は、最良の単一結果だけでなく、公称サンプル周辺のばらつきに依存します。. |
生産マーキングのワークフローには何を含める必要がありますか?
生産プロセスは、データと物理的な部品を一体として管理しなければなりません。ロバストなワークフローでは、間違った部品に正しいコードをマークすること、使用済み識別子を再利用すること、不合格の検証記録を失うこと、または承認された処置なしに例外を上書きすることが困難になります。.
- 承認されたデータをリリースする。. 承認された作業指示書、管理されたファイル、データベース、PLC、MES、ERP、またはその他の承認されたソースから正しい識別子を受け取る。.
- 部品とプログラムを確認する。 ワークの識別情報、必要に応じて図面またはリビジョン、マーキングレシピ、および許可されたマーク位置を確認する。
- 部品を装着して位置決めする。 定義されたデータム、治具、方向、および焦点条件を使用する。
- マークを付与する。 認定済みレシピを実行し、許可されていないパラメータ変更を防止する。
- 必要に応じてデコードまたは検証する。 定義されたリーダーまたはベリファイア方式を適用し、必要な結果を取得する。
- マークを記録に紐付ける。 部品識別子、エンコードされた内容、作業指示書、レシピ改訂、結果、ステーション、時刻、およびその他の必須フィールドを関連付けます。.
- 結果を処置します。. 生産開始前に、合格、手直し、不合格、交換、再試行、またはエスカレーションのルールを定義します。.

リリース前に例外と手直しを計画する
重複番号、誤った部品、中断されたサイクル、部分的なマーク、失敗した検証、読み取り不能なシンボル、不合格部品、交換部品、または承認された手直しを、プロセスでどのように処理するかを決定します。承認された処置なしに、失敗したマークを自動的に上書きしたり、新しいシリアル番号を発行したりしないでください。.
代表的な航空宇宙サンプルの適格性確認はどのように行うべきか?
目標結果セクションは定義します 何を マークが達成しなければならないか。適格性確認では確立すべき その結果がどのように実証されたか 代表部品で行い、承認された状態を再現するのに十分な証拠を保存すること。.
- 要求パッケージを凍結する。. 図面、マーク領域、実データ文字列、シンボルエンベロープ、材料、仕上げ、工程順序、検証方法、しきい値、サンプリング、記録、および耐久性要件を確認する。.
- 代表部品を試験する。. 実際の形状および表面状態を使用し、予想される製造ばらつきを含めること。クーポンは初期スクリーニングを支援できるが、形状または仕上げが結果に影響する場合、最終的な代表部品の代わりにすべきではない。.
- 管理されたプロセスウィンドウを確立する。. マーク形成、データ精度、位置、焦点感度、表面影響、検証結果、および部品リスクを評価する。最も見栄えの良いサンプルだけを保存するのではなく、試験したレシピ、光学系、および治具条件を記録する。.
- 下流およびライフサイクル試験を実施する。. 必要な洗浄、仕上げ、摩耗、環境、またはその他プログラムで定義された曝露を適用し、その後、必要な可読性および検証チェックを繰り返す。.
- 生産管理を確認する。. リリース前に、データリリース、重複防止、レシピアクセス、部品識別、検査頻度、記録保管、不具合処理、手直し承認、および保守点検を検証する。.
適格性確認記録はどのような証拠を保存すべきか?
- サンプル識別情報: 部品番号またはサンプルID、材質、表面処理、関連するロットまたは状態、および代表的な形状。
- 実際のマーキング要件: エンコードされたデータ、シンボルサイズ、セルサイズ、方向、人可読テキスト、および承認済みマークゾーン。
- 試験されたプロセス条件: レーザー経路、管理されたレシピ、光学系またはフィールド、焦点条件、および評価されたプロセスウィンドウ。
- 治具固定と提示: データム、ネストまたは治具の状態、装着方向、および試験中に使用した回転・焦点合わせ・ビジョン方式。
- 検査エビデンス: 内容確認、可読性または検証方法、使用した設備/セットアップ、必要な場合の測定結果、および寸法・表面検査。
- 曝露および再検査: 下流の仕上げ、洗浄、摩耗、環境、またはライフサイクル試験が実施され、曝露後の検査結果。.
- 生産ばらつきのエビデンス: 単一の理想的な試験片のみを評価するのではなく、関連する部品間、表面、配向、負荷、またはロットのばらつきが評価されている。.
- 承認されたリリース条件: 承認された試験に対応するレシピ、治具、検証方法、生産管理、例外ルール、および変更管理の境界。.
合格したサンプルは、試験された定義済みの組み合わせのみを証明する。すべての合金、コーティング、形状、データ密度、または生産条件を承認するものではない。適格性が確認された結果に影響を与える可能性のある変更は、該当する変更管理プロセスを通じてレビューする必要がある。.
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な装置は、一般的なアプリケーションラベルではなく、サンプル試験が実証する内容に基づいて構成する必要がある。試験により、どのプロセスウィンドウ、光学系、位置決め方法、検証ワークフロー、データインターフェース、および生産管理が実際に必要かが明らかになる。.
| サンプルテストの所見 | 評価すべき構成上の影響 | 決定境界 |
|---|---|---|
| 材料と表面仕上げは、1つの安定したプロセスウィンドウ内でのみ目標結果を満たす | 最終的なレーザー光源、パルス特性、出力範囲、レシピ制御は、認定されたルートに従う必要がある | レビューなしに、サンプル結果を別の材料や表面仕上げに転用しないでください。. |
| 小さなまたは高密度のシンボルは、フィールドサイズとフォーカスに敏感である | 光学解像度、フィールドサイズ、焦点安定性、振動制御、位置決め再現性を評価する | 最終的な実現可能性は、依然として実際のシンボルと表面状態に依存する。. |
| 曲率または高さのばらつきがセル形成を変化させる | 正当化される場合には、治具設計、回転ハンドリング、または制御された三次元フォーカスを評価する | 承認された結果を維持する最も単純な方法を使用する。. |
| ロードされた部品の位置が変動する | まず機械的な固定を改善し、残りの変動に補正が必要な場合はビジョン位置決めを評価する | ビジョンは定義された配置問題を解決すべきであり、回避可能な不安定なプロセスを補償すべきではない。. |
| 正式な検証と保存された結果が求められる | 互換性のある検証器、制御された提示、校正手順、および記録保存ワークフローを追加する | 顧客またはプログラムの要件によって、検証方法としきい値が定義されます。. |
| 複数の部品、レシピ、または頻繁な段取り替えが必要です。 | レシピ管理、部品確認、治具戦略、権限、および段取り替え制御を評価します。 | 生産の複雑さは、レーザーマーク自体が変更されていなくても、システム制御を必要とすることがあります。. |
| リリースされたシリアライゼーションは、生産記録に紐付けられなければなりません。 | 管理されたファイル、データベース、PLC、MES、ERP、またはその他の承認されたデータインターフェースと記録の関連付けを評価します。 | 必要なアーキテクチャは、顧客の生産およびトレーサビリティシステムに依存します。. |
| スループットまたは自動ハンドリングがリリース要件です。 | 装着方法、治具数、トリガーロジック、自動化レベル、検証タイミングを評価する | サイクルタイムの実現可能性は、レーザー走査速度だけから推測するのではなく、実際の生産シーケンス下で実証しなければならない。 |
受け入れを管理する規格と顧客要求はどれか?
Data Matrixシンボル体系、直接部品マーキング検証、航空宇宙マーキング品質、および顧客固有の実装要件は関連していますが、相互に置き換え可能ではありません。プロジェクトチームは、シンボル構成、マーキング方法、検証、プロセス承認、データ内容、および製造記録を管理する文書を特定する必要があります。
- SAE AS9132B: 特に、以下に対する統一されたData Matrix品質および技術要件を定義しています: 金属部品マーキング (航空・宇宙・防衛産業向け)。レーザーは、対象となるマーキングプロセスの1つです。この規格は、エンコードしなければならない情報を定義していません。プログラムへの適用可否と顧客からの要求展開(フローダウン)を確認してください。
- ISO/IEC 29158:2025: 定義されたDPM検証方法に使用される直接部品マークのシンボル品質試験仕様。.
- ISO/IEC 16022:2024: Data Matrixバーコードのシンボル体系仕様。.
- ISO/IEC 15415:2024: 必要な場合に適用されることがある二次元シンボルの印刷品質試験仕様であり、DPM方式を自動的に置き換えるものではない。.
正しい優先順位を適用する
現在の契約、顧客仕様書、設計図面、承認された製造計画、および品質システム手順が、実際の合否判定経路を決定する。標準はその判断を支援するが、単独でマーク位置、材料変更、工程逸脱、または再作業を承認するものではない。認定またはリリースの前に、適用される改訂版および顧客による修正事項を確認すること。.
技術参考資料
代表的なサンプル試験パッケージを準備する
有用な実現可能性レビューのために、製品写真だけでなく、判断を左右する入力情報を送付してください。.
- 代表的な部品または管理されたサンプル: 焦点、アクセス、または検証の提示が結果に影響し得る場合は、実際の形状を含めてください。.
- 材料および表面状態: グレード、コーティング、仕上げ、色、テクスチャ、および関連するロット変動。.
- 図面で定義されたマーキング領域: 使用可能領域、キープアウトゾーン、位置決めデータムまたは基準フィーチャ、および許容される方向。.
- 実データ要件: 最長および最短の文字列、シンボルエンベロープ、向き、および人間が読めるテキスト。.
- 受入要件: 受け入れ要件:要求される規格または顧客の方法、検証しきい値、サンプリング計画、および記録保存要件。
- 製造シーケンスと暴露試験: 洗浄、仕上げ、摩耗、環境、その他のライフサイクル要件。.
- 生産条件: 投入方法、部品ファミリー、バッチサイズ、スループット目標、段取り替え要件、自動化レベル、および必要な生産システムインターフェース。.
その後、サンプル試験の結果を使用して、最終的なレーザー経路、光学系、治具またはモーション方式、検証セットアップ、データインターフェース、および生産構成を決定する必要があります。.