
Data Matrix aérospatial · Vérification · Traçabilité
Marquage Data Matrix aérospatial
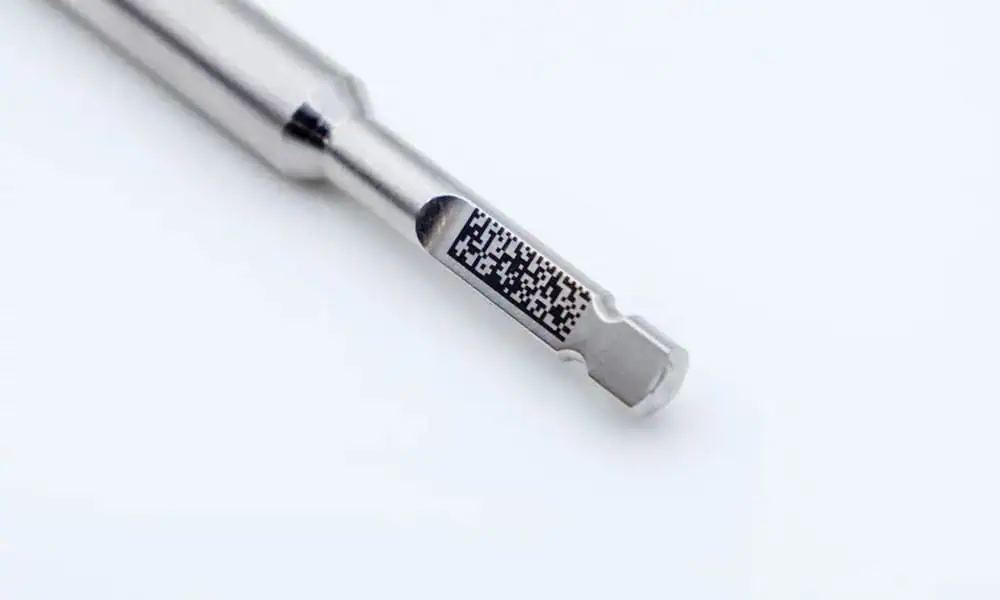
Le marquage Data Matrix aérospatial ne consiste pas seulement à produire un petit code lisible par machine. La tâche complète consiste à placer les données approuvées correctes sur la pièce correcte, à l'intérieur de la zone de marquage autorisée, avec un effet de surface acceptable, un résultat de vérification défini et les enregistrements de production nécessaires pour maintenir la traçabilité.
La démarche d'ingénierie doit donc commencer par la pièce réelle, la surface finale, les données encodées, les limites de la zone de marquage, le résultat cible, la méthode de chargement, le débit, la règle de vérification et l'exigence de durabilité. La première voie laser est ensuite évaluée sur des échantillons représentatifs, et la configuration finale de la machine découle du résultat des essais plutôt que d'être choisie à partir du seul mot “ aérospatial ”.
Quelles pièces aérospatiales ont couramment besoin d’une identification Data Matrix ?
L’identification par Data Matrix est surtout pertinente lorsqu’une pièce aérospatiale a besoin d’un identifiant compact et contrôlé pouvant être associé au bon dossier de production ou de cycle de vie. Le type exact de pièce ne détermine pas si le marquage laser est autorisé, mais il aide à définir la zone de marquage, la méthode de manutention et les conditions de qualification qui doivent être évaluées.
- Boîtiers et supports usinés : offrent souvent une zone d’identification définie, mais peuvent comporter des poches, des nervures, des rayons ou des surfaces finies qui limitent l’emplacement possible du code.
- Fixations, raccords, vannes et composants de circuits fluidiques : peuvent avoir une zone de marquage très limitée, une géométrie cylindrique ou des surfaces fonctionnelles contrôlées qui rendent le positionnement et le bridage critiques.
- Composants d’actionnement et mécaniques : peuvent nécessiter une identité sérialisée tout en imposant des restrictions définies par le plan quant à l’emplacement autorisé d’une marque permanente.
- Corps de connecteurs et boîtiers électriques ou mécatroniques : peuvent combiner de petites zones de marquage avec des matériaux mixtes, des revêtements, des surfaces moulées ou un chargement sensible à l’orientation.
- Petits composants métalliques de précision : peuvent rendre la densité des symboles, la définition des cellules, la stabilité de la mise au point et une présentation reproductible plus exigeantes que sur une grande plaque plane.
- Pièces de rechange ou de service sérialisées : peuvent nécessiter que l’identifiant physique reste correctement associé aux enregistrements contrôlés d’inspection, de maintenance ou de cycle de vie.
Important : une catégorie typique de pièce à usiner n’autorise pas le marquage laser. Le dessin technique, l’exigence du client ou du contrat, le matériau et la finition finale, le procédé approuvé et les procédures qualité applicables déterminent si le marquage direct sur pièce proposé est autorisé.
Pourquoi les pièces aérospatiales sont-elles marquées avec des codes Data Matrix ?
Le marquage Data Matrix aérospatial fournit une identité compacte et lisible par machine qui peut prendre en charge la sérialisation, l’identification des pièces, le contrôle des lots et la traçabilité lorsque l’espace de marquage est limité.
L’exigence clé n’est pas seulement que le code paraisse clair, mais que les données correctes soient placées sur la bonne pièce, à l’emplacement approuvé, et restent liées à l’enregistrement de production requis.
Quelles informations sont habituellement encodées dans le Data Matrix ?
Commencez par la structure de données réelle publiée, y compris la chaîne attendue la plus longue. Davantage de caractères encodés peuvent augmenter la densité des symboles et réduire l’espace disponible. taille de cellule (la dimension de chaque module Data Matrix individuel) à l'intérieur de l' enveloppe du symbole (la largeur et la hauteur maximales disponibles pour le code complet).
| Type d'information | Rôle typique dans la tâche de marquage | Ce qui doit être contrôlé |
|---|---|---|
| Numéro de pièce ou identifiant d'article | Identifie la famille de pièces ou l'article contrôlé | Format publié, relation de révision et source de données approuvée |
| Numéro de série | Crée une identité unique de pièce lorsque la sérialisation est requise | Création de numéros, prévention des doublons, gestion des nouvelles tentatives et règles de consommation |
| Identifiant de lot ou de batch | Relie une pièce à un groupe de production ou à un lot de matière/procédé | Syntaxe approuvée et association correcte à l'ordre de fabrication |
| Identifiant du fournisseur ou du fabricant | Prend en charge l'identification de la source lorsque le programme l'exige | Identifiant approuvé et règles de formatage |
| Chaîne de données définie par le client | Prend en charge une logique d'identification ou de traçabilité propre au programme | Jeu de caractères, séparateurs, préfixes, champs obligatoires et validation des données |
L'historique complet de fabrication, d'inspection, de maintenance ou de cycle de vie n'a pas besoin d'être supposé présent à l'intérieur du symbole lui-même. Dans de nombreux flux de travail, l'identifiant marqué est ce qui relie la pièce physique à l'enregistrement contrôlé. L'exigence du projet doit définir quels champs sont codés directement et quels enregistrements sont associés par l'intermédiaire du système de traçabilité.
Qu'est-ce qui détermine le résultat du marquage Data Matrix aérospatial ?
La source laser n'est qu'une variable. La faisabilité et la répétabilité sont déterminées par l'interaction entre la pièce, l'exigence du symbole, la géométrie, la méthode de vérification, la séquence de production et les conditions de manutention. Le fenêtre de process est la plage de réglages et de conditions de fonctionnement permettant de produire durablement un résultat accepté plutôt qu'un seul échantillon d'aspect correct.
| Variable de décision | Questions à définir avant les essais | Pourquoi c'est important |
|---|---|---|
| Matériau et surface finale | Quel est le substrat ? Est-il nu, anodisé, peint, plaqué, revêtu par conversion, texturé, poli ou autrement fini ? | La réponse laser, le contraste, l'effet de surface local, la réflectivité et la fenêtre de process peuvent tous varier. |
| Densité des données et des symboles | Quelles sont les chaînes réelles les plus longues et les plus courtes ? Quelle est l'enveloppe de symbole autorisée et le texte lisible par l'homme requis ? | La longueur des données et la zone disponible influent sur la taille du symbole, la taille des cellules, la résolution optique et la stabilité du process. |
| Zone de marquage et géométrie | La zone est-elle plate, courbe, cylindrique, en creux, près d'un bord ou proche d'une surface fonctionnelle contrôlée ? | La géométrie modifie la mise au point, l’accès, la distorsion, la conception des montages, l’éclairage et la présentation de la vérification. |
| Séquence du procédé | Le marquage a-t-il lieu avant ou après l’usinage, le nettoyage, le sablage, le traitement thermique, l’anodisation, la peinture, la passivation, l’assemblage ou une autre finition ? | Le traitement en aval peut réduire le contraste, remplir les cellules, modifier la réflectivité ou retirer une partie de la marque. |
| Exigence de vérification et de durabilité | L’exigence est-elle limitée au décodage, à une vérification formelle, à une inspection dimensionnelle, à une comparaison de contenu ou à une combinaison ? À quelles expositions la marque doit-elle survivre ? | La méthode d’acceptation détermine ce qui doit être mesuré et ce que signifie réellement un échantillon réussi. |
| Exigence de production | Quels sont la taille du lot, le temps de takt (cadence de production requise) ou l’objectif de débit, la méthode de chargement, la mixité des pièces, la fréquence de changement de série, le niveau d’automatisation et les interfaces de données requises ? | Un procédé stable appliqué à un échantillon peut encore nécessiter des montages, des contrôles, une vérification ou une automatisation différents pour devenir un procédé de production. |
Quels résultats un marquage Data Matrix aérospatial acceptable doit-il atteindre ?
Définissez le résultat cible avant de choisir l’équipement final. Un marquage qualifié n’est pas simplement “ assez sombre ” ou “ facile à scanner ”. Le dossier d’acceptation doit indiquer ce qui doit être vrai concernant les données, l’emplacement, le résultat optique, l’état de surface, la durabilité et l’enregistrement de traçabilité.
- Données correctes : l’identifiant publié et les règles de formatage sont reproduits avec exactitude.
- Pièce et emplacement corrects : le symbole est appliqué sur la pièce approuvée et à l'intérieur de la zone de marquage autorisée.
- Lisibilité ou vérification requise : la marque répond à la méthode et au seuil spécifiés, pas seulement à un contrôle occasionnel au scanner.
- Effet de surface acceptable : le processus ne crée pas de changement inacceptable dans le matériau ou la finition contrôlés.
- Durabilité requise : le résultat reste acceptable après les tests d'exposition en aval ou de cycle de vie définis.
- Association correcte des enregistrements : la marque, l'ordre de travail, le résultat de vérification et la disposition sont liés comme requis.
- Résultat de production répétable : les variations représentatives de surface, de chargement, d'orientation et d'état de la pièce restent à l'intérieur de la fenêtre de processus acceptée.
Lisible n'est pas la même chose que vérifié
Un lecteur de codes-barres répond à une question pratique : cet appareil peut-il décoder le symbole dans ses conditions actuelles d'éclairage, d'angle, d'optique et de paramètres logiciels ? A vérificateur est un appareil de mesure contrôlé utilisé pour évaluer des caractéristiques définies de qualité des symboles selon une méthode spécifiée ; il ne s'agit pas simplement d'un autre lecteur de codes-barres. Un symbole peut être lu sur un appareil et néanmoins ne pas satisfaire à la règle de vérification requise.
La vérification en production doit donc définir le vérificateur, l'objectif ou le champ de vision, la méthode d'éclairage, la pratique d'étalonnage, la présentation des pièces, le logiciel contrôlé lorsqu'il s'applique, le seuil d'acceptation, la fréquence d'échantillonnage et si le résultat doit être stocké.
- Utilisez des surfaces de production représentatives, et non seulement des coupons plats idéaux.
- Vérifiez les formats de données approuvés les plus longs ou les plus exigeants pendant la qualification.
- Séparez l'exactitude du contenu de la qualité optique du symbole.
- Définissez ce qui se passe lorsque le symbole est lu mais ne satisfait pas au seuil de vérification requis.
- Définissez ce qui se passe lorsque la présentation, la courbure, la réflectivité ou l'orientation empêchent un résultat de vérification valide.
Comment la zone de marquage, la géométrie et la manipulation des pièces affectent-elles le processus ?
La zone de marquage nominale n'est pas toujours la surface utilisable
Les bords, les rayons, les évidements, les zones de fixation, les surfaces d'étanchéité, les surfaces de contact, les surépaisseurs d'usinage, les revêtements et les tolérances d'une pièce à l'autre peuvent réduire la surface stable disponible pour le symbole. Le plan ou l'instruction de travail approuvée doit identifier l'emplacement autorisé et toutes les zones à exclure.
Les pièces plates, courbes, en retrait et de petite taille se comportent différemment
Une surface plane accessible est plus facile à mettre au point et à vérifier qu’un alésage courbe, une bride étroite, une poche en retrait ou un petit composant cylindrique. La courbure peut modifier la géométrie des cellules sur l’ensemble du symbole. Les renfoncements peuvent bloquer le faisceau de marquage, l’éclairage ou la vue du vérificateur. Les petites pièces peuvent bouger pendant le chargement et peuvent nécessiter un logement reproductible.

Le positionnement stable passe avant une compensation inutile
Définir la direction de chargement, surfaces de référence (les surfaces ou caractéristiques de référence utilisées pour localiser la pièce), la tolérance de localisation, l’orientation autorisée et la variation de la famille de pièces. Un montage stable est souvent plus efficace que d’essayer de compenser une pièce non maîtrisée avec un logiciel supplémentaire. La mise au point automatique, le positionnement par vision, le mouvement rotatif ou le contrôle de mise au point tridimensionnel ne doivent être évalués que lorsque la géométrie ou le procédé de production l’exige réellement.
Quelle voie laser doit être présélectionnée en premier ?
Partez du matériau réel et de la surface finale, puis choisissez une première direction de présélection en fonction du mécanisme de marquage qu’il vous est permis de créer. Le tableau ci-dessous constitue une logique de départ pour les essais sur échantillons, et non une recette aérospatiale universelle. La source finale, le comportement des impulsions, l’optique et les réglages doivent encore être qualifiés sur la pièce représentative.
| Pièce réelle / état de surface | Première direction de présélection | Ce qui détermine si l’on conserve cette voie |
|---|---|---|
| Surface métallique nue ou réactive au laser | Commencez par évaluer une voie à fibre proche infrarouge. Si un contrôle plus serré de la largeur d'impulsion peut aider à équilibrer le contraste, la définition des cellules et l'effet de surface, incluez une configuration à fibre MOPA dans cette évaluation. | Contraste requis, géométrie des cellules, modification de surface autorisée, limite de profondeur ou de texture, résultat de vérification et répétabilité sur l'alliage et la finition réels. |
| Métal anodisé, peint, plaqué ou autrement revêtu | Commencez par définir si le mécanisme requis est un changement de couleur dans la couche supérieure, une modification ou un retrait contrôlé du revêtement, ou un marquage du substrat. Évaluez la voie laser par rapport à ce mécanisme plutôt que par rapport au seul nom du métal de base. | Si le revêtement reste dans l'état autorisé, si le substrat est exposé ou endommagé de manière non intentionnelle, et si le code final survit au processus en aval et à l'exigence de vérification. |
| Polymère, peinture, couche isolante ou autre surface thermosensible | L'UV à 355 nm peut constituer une voie d'évaluation précoce lorsque le matériau réel bénéficie d'une absorption à plus courte longueur d'onde ou d'une formation de motifs plus fine. Une voie à fibre de 1064 nm peut encore être viable pour les matériaux, pigments, charges ou additifs qui y réagissent bien. | Contraste, fusion ou moussage, définition des bords, uniformité des cellules, dommages de surface, résultat de vérification et réponse du matériau lot par lot. |
| Surface qui répond mal à la voie initiale de 1064 nm | Vérifiez si une longueur d'onde différente est justifiée par l'absorption réelle et l'effet cible. Le vert à 532 nm peut être un candidat d'évaluation pour certaines surfaces réfléchissantes ou difficiles à absorber ; il ne s'agit pas d'un choix par défaut automatique pour l'aérospatiale. | Qualité de marque mesurée sur le substrat réel, effet thermique et de surface autorisé, vérification du symbole, et si la longueur d'onde alternative offre une fenêtre de procédé stable plus large. |
| Data Matrix très petit ou à haute densité sur tout matériau | Évaluez la source compatible avec le matériau conjointement avec le champ optique, la formation du spot, la stratégie de mise au point et la méthode de positionnement. Ne traitez pas la longueur d'onde comme la seule variable de résolution. | Définition des cellules à la taille réelle du symbole, sensibilité à la mise au point, vibration, variation de position de la pièce, texture de surface et présentation au vérificateur. |
Utilisez l'exigence réelle lors de la sélection.
- Utilisez la surface réelle. Enregistrez le substrat, le revêtement ou la finition, la couleur, la texture, la réflectivité et la variation attendue du lot.
- Définissez l'effet de procédé autorisé. Confirmez si un changement de couleur local, une modification du revêtement, un changement de texture ou un enlèvement de matière est autorisé.
- Utilisez le symbole réel. Testez la densité de données réelle, l'enveloppe du symbole, la taille des cellules, l'orientation et le texte adjacent lisible par l'humain.
- Incluez la géométrie réelle. Testez dans la condition de marquage réelle, plane, courbe, en creux ou cylindrique, lorsque la géométrie peut affecter la mise au point ou la vérification.
- Comparez les itinéraires au résultat cible. Évaluez la formation de la marque, la vérification, l’effet de surface, la durabilité et la répétabilité avant de sélectionner la fenêtre de processus préférée.
L’optique et le champ de travail doivent prendre en charge la formation de cellules requise ainsi que la zone de marquage globale. Un champ plus grand peut réduire la résolution de marquage disponible, tandis qu’un petit symbole dense peut devenir plus sensible à la mise au point, aux vibrations, à la position de la pièce et aux variations de surface. C’est pourquoi la première voie laser et la configuration optique doivent être évaluées ensemble lorsque la densité de code est exigeante.
Quels défauts courants de marquage Data Matrix faut-il vérifier ?
Le diagnostic des défaillances doit commencer par le symptôme observé. Ne traitez pas chaque problème comme un problème de puissance laser ; le contrôle des données, la répétabilité du montage, l’état de la surface, la géométrie, la configuration de vérification et le traitement en aval peuvent créer différents schémas de défaillance.
| Problème observé | Ce qu'il faut vérifier en premier | Pourquoi c'est important |
|---|---|---|
| Le code se lit mais échoue à la vérification formelle | Formation des cellules, contraste, réflectivité de la surface, présentation, éclairage, configuration du vérificateur et méthode de vérification spécifiée | Un décodage réussi ne prouve pas la conformité à la règle de vérification requise. |
| Les cellules sont irrégulières sur l’ensemble du symbole | Mise au point, courbure, variation locale de hauteur, répétabilité du montage et position de la pièce | La géométrie et le positionnement peuvent modifier le marquage effectif sur l’ensemble du code, même lorsqu’une zone semble acceptable. |
| Le contraste diminue après finition ou nettoyage | Séquence de marquage, interaction avec le revêtement ou la finition, traitement en aval et exposition au cycle de vie | Un échantillon qui semble acceptable avant l’étape de fabrication suivante peut ne pas le rester par la suite. |
| Le marquage semble correct mais contient des données erronées | Source de données validée, contrôles de saisie manuelle, sélection de programme et confirmation de pièce | Il s'agit d'une défaillance de traçabilité, et non d'une défaillance de qualité laser. |
| Un identifiant en double ou une association à une mauvaise pièce apparaît | Règles de sérialisation, prévention des doublons, logique de nouvelle tentative, association à l'ordre de fabrication et gestion des exceptions | Une bonne marque optique peut tout de même générer un enregistrement de traçabilité invalide. |
| Le contraste est fort, mais l'effet de surface est inacceptable | Effet de procédé autorisé, parcours laser, fenêtre de procédé et exigence de surface contrôlée | La marque visuellement la plus sombre n'est pas automatiquement le résultat d'ingénierie correct. |
| Les résultats varient entre des pièces nominalement similaires | Variation du lot de surface, épaisseur du revêtement, texture, répétabilité du montage, mise au point et orientation de chargement | La robustesse de production dépend de la variation autour de l'échantillon nominal, et non uniquement du meilleur résultat unique. |
Que doit inclure le flux de travail de marquage de production ?
Le processus de production doit contrôler les données et la pièce physique ensemble. Un flux de travail robuste rend difficile de marquer le bon code sur la mauvaise pièce, de réutiliser un identifiant consommé, de perdre un enregistrement de vérification échouée ou d'écraser une exception sans disposition autorisée.
- Libérer les données approuvées. Recevoir l'identifiant correct à partir de l'ordre de fabrication approuvé, du fichier contrôlé, de la base de données, de l'automate programmable (PLC), du MES, de l'ERP ou de toute autre source autorisée.
- Confirmer la pièce et le programme. Vérifier l'identité de la pièce, le plan ou la révision si nécessaire, la recette de marquage et l'emplacement de marquage autorisé.
- Charger et positionner la pièce. Utiliser la référence, le montage, l'orientation et la condition de mise au point définis.
- Appliquer la marque. Exécuter la recette qualifiée et empêcher toute modification non autorisée des paramètres.
- Décoder ou vérifier selon les besoins. Appliquer la méthode de lecture ou de vérification définie et capturer le résultat requis.
- Lier la marque à l'enregistrement. Associez l’identifiant de pièce, le contenu encodé, l’ordre de fabrication, la révision de la recette, le résultat, le poste, l’heure et les autres champs requis.
- Déterminez la disposition du résultat. Définissez les règles d’acceptation, de retouche, de rejet, de remplacement, de nouvelle tentative ou d’escalade avant le début de la production.

Planifiez les exceptions et les retouches avant la libération
Décidez comment le processus traite un numéro en double, une mauvaise pièce, un cycle interrompu, un marquage partiel, une vérification échouée, un symbole illisible, une pièce rejetée, une pièce de remplacement ou une retouche approuvée. N’écrasez pas automatiquement un marquage échoué et n’attribuez pas un nouveau numéro de série sans la disposition autorisée.
Comment les échantillons aérospatiaux représentatifs doivent-ils être qualifiés ?
La section du résultat cible définit ce que le marquage doit atteindre. La qualification doit établir comment ce résultat a été démontré sur des pièces représentatives et conserver suffisamment de preuves pour reproduire la condition acceptée.
- Figer le lot d'exigences. Confirmer le plan, la zone de marquage, les chaînes de données réelles, l'enveloppe du symbole, le matériau, la finition, la séquence de processus, la méthode de vérification, le seuil, l'échantillonnage, l'enregistrement et les exigences de durabilité.
- Tester des pièces représentatives. Utiliser la géométrie et l’état de surface réels, y compris la variation de production attendue. Les éprouvettes peuvent soutenir un criblage précoce, mais ne doivent pas remplacer la pièce représentative finale lorsque la géométrie ou la finition affecte le résultat.
- Établir une fenêtre de procédé contrôlée. Évaluer la formation de marquage, l’exactitude des données, la position, la sensibilité à la mise au point, l’effet de surface, le résultat de vérification et le risque lié à la pièce. Enregistrer la recette testée, les optiques et l’état du montage plutôt que de conserver uniquement l’échantillon le plus esthétique.
- Exécuter les tests en aval et les tests de cycle de vie. Appliquer les expositions requises de nettoyage, de finition, d’abrasion, environnementales ou autres définies par le programme, puis répéter les contrôles de lisibilité et de vérification requis.
- Confirmer les contrôles de production. Vérifier la libération des données, la prévention des doublons, l’accès aux recettes, l’identification des pièces, la fréquence d’inspection, le stockage des enregistrements, la gestion des défaillances, l’autorisation de retouche et les contrôles de maintenance avant la libération.
Quelles preuves le dossier de qualification doit-il conserver ?
- Identité de l'échantillon : numéro de pièce ou identifiant d'échantillon, matériau, finition, lot ou condition pertinents, et géométrie représentative.
- Exigence de marquage réelle : données encodées, taille du symbole, taille de cellule, orientation, texte lisible par l'humain, et zone de marquage approuvée.
- Condition de procédé testée : trajectoire laser, recette contrôlée, optique ou champ, condition de focalisation, et la fenêtre de procédé qui a été évaluée.
- Fixation et présentation : référence, état du nid ou du montage, orientation de chargement, et toute méthode rotative, de mise au point ou de vision utilisée pendant l'essai.
- Éléments de preuve d'inspection : vérification du contenu, méthode de lisibilité ou de vérification, équipement/montage utilisé, résultat mesuré lorsque requis, et toute inspection dimensionnelle ou de surface.
- Exposition et réinspection : finition en aval, nettoyage, abrasion, essai environnemental ou de cycle de vie réalisé, et le résultat de l'inspection après exposition.
- Éléments de preuve de variation de production : variation pertinente d'une pièce à l'autre, de surface, d'orientation, de chargement ou de lot évaluée, plutôt qu'un seul spécimen idéal.
- Condition de libération acceptée : la recette, le montage, la méthode de vérification, les contrôles de production, les règles d'exception et la frontière de contrôle des changements qui correspondent à l'essai accepté.
Un échantillon ayant réussi ne prouve que la combinaison définie qui a été testée. Il n'approuve pas tous les alliages, revêtements, géométries, densités de données ou conditions de production. Les changements susceptibles d'affecter le résultat qualifié doivent être examinés via le processus de contrôle des changements applicable.
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La machine finale doit être configurée d'après ce que démontre l'essai sur échantillon, et non d'après une étiquette d'application générique. L'essai révèle quelle fenêtre de procédé, quelles optiques, quelle méthode de positionnement, quel flux de vérification, quelle interface de données et quels contrôles de production sont réellement nécessaires.
| Constat d’essai sur échantillon | Implication de configuration à évaluer | Limite de décision |
|---|---|---|
| Le matériau et la finition n'atteignent le résultat cible que dans une fenêtre de procédé stable unique | La source laser finale, les caractéristiques d'impulsion, la plage de puissance et le contrôle de la recette doivent suivre la voie qualifiée | Ne transférez pas un résultat d'échantillon à un autre matériau ou à une autre finition sans examen. |
| Un symbole petit ou dense est sensible à la taille du champ et à la mise au point | Évaluer la résolution optique, la taille du champ, la stabilité de la mise au point, le contrôle des vibrations et la répétabilité de positionnement | La faisabilité finale dépend encore du symbole réel et de l'état de surface. |
| La courbure ou la variation de hauteur modifie la formation des cellules | Évaluer la conception du montage, la manipulation rotative ou une mise au point tridimensionnelle contrôlée lorsque cela est justifié | Utiliser la méthode la plus simple qui maintient le résultat accepté. |
| La position de la pièce chargée varie | Améliorer d'abord la fixation mécanique ; évaluer le positionnement par vision lorsque la variation restante nécessite une correction | La vision doit résoudre un problème de placement défini, et non compenser un processus inutilement instable. |
| Une vérification formelle et des résultats enregistrés sont requis | Ajouter un vérificateur compatible, une présentation contrôlée, une pratique d'étalonnage et un flux de travail de stockage des enregistrements | L'exigence du client ou du programme définit la méthode de vérification et le seuil. |
| Plusieurs pièces, recettes ou changements fréquents sont requis | Évaluer la gestion des recettes, la confirmation des pièces, la stratégie de fixation, les autorisations et les contrôles des changements de série | La complexité de production peut imposer des contrôles du système même lorsque le marquage laser lui-même reste inchangé. |
| La sérialisation libérée doit être liée aux enregistrements de production | Évaluer l’interface de données contrôlée (fichier, base de données, PLC, MES, ERP ou autre interface approuvée) et l’association des enregistrements | L’architecture requise dépend du système de production et de traçabilité du client. |
| Le débit ou la manipulation automatique est une exigence de libération | Évaluer la méthode de chargement, le nombre de dispositifs de fixation, la logique de déclenchement, le niveau d’automatisation et le moment de la vérification | La faisabilité du temps de cycle doit être démontrée dans la séquence de production réelle, et non déduite de la seule vitesse de balayage laser. |
Quelles normes et exigences client régissent l’acceptation ?
La symbologie Data Matrix, la vérification du marquage direct des pièces, la qualité de marquage aérospatial et les exigences de mise en œuvre propres au client sont liées, mais non interchangeables. L’équipe projet doit identifier quels documents régissent la construction du symbole, la méthode de marquage, la vérification, l’approbation du processus, le contenu des données et les enregistrements de production.
- SAE AS9132B: définit des exigences uniformes de qualité et techniques pour les codes Data Matrix, spécifiquement pour le marquage des pièces métalliques dans l'industrie aéronautique, spatiale et de la défense. Le laser est l'un des procédés de marquage couverts. La norme ne définit pas quelles informations doivent être encodées ; confirmez l'applicabilité du programme et la répercussion des exigences du client.
- ISO/IEC 29158:2025: spécification d'essai de qualité de symbole de marquage direct sur pièce utilisée pour les méthodes de vérification DPM définies.
- ISO/IEC 16022:2024: Spécification de symbologie de codes-barres Data Matrix.
- ISO/IEC 15415:2024: spécification d'essai de qualité d'impression de symbole bidimensionnel qui peut s'appliquer lorsque cela est requis, plutôt que de remplacer automatiquement une méthode DPM.
Appliquer le bon ordre de priorité
Le contrat en vigueur, la spécification client, le dessin technique, le plan de fabrication approuvé et les procédures du système qualité déterminent la voie d'acceptation réelle. Les normes étayent la décision mais n'autorisent pas à elles seules un emplacement de marquage, un changement de matériau, une déviation de processus ou une reprise. Confirmez la révision applicable et les avenants client avant la qualification ou la libération.
Références techniques
- SAE International — AS9132B : Exigences de qualité Data Matrix pour le marquage des pièces
- ISO — ISO/IEC 29158:2025, Spécification d'essai de qualité des symboles de marquage direct de pièce
- ISO — ISO/IEC 16022:2024, Spécification de symbologie du code à barres Data Matrix
- ISO — ISO/IEC 15415:2024, Spécification d'essai de qualité d'impression des symboles bidimensionnels
Préparez un ensemble représentatif pour essai d’échantillon
Pour une revue de faisabilité utile, envoyez les données d’entrée qui déterminent la décision plutôt qu’une simple photo du produit.
- Pièces représentatives ou échantillons contrôlés : incluez la géométrie réelle lorsque la mise au point, l’accès ou la présentation de la vérification peuvent affecter le résultat.
- Matériau et état de surface : qualité, revêtement, finition, couleur, texture et variation de lot pertinente.
- Zone de marquage définie par le dessin : zone utilisable, zones d’exclusion, référence de positionnement ou élément de référence, et orientation autorisée.
- Exigences relatives aux données réelles : chaînes les plus longues et les plus courtes, enveloppe de symboles, orientation et texte lisible par l'humain.
- Exigence d'acceptation : norme requise ou méthode client, seuil de vérification, plan d'échantillonnage et exigence de conservation des enregistrements.
- Séquence de fabrication et tests d'exposition : exigences de nettoyage, de finition, d'abrasion, environnementales ou autres exigences liées au cycle de vie.
- Conditions de production : méthode de chargement, famille de pièces, taille de lot, objectif de débit, besoins de changement de série, niveau d'automatisation et interfaces requises avec le système de production.
Le résultat de l'essai sur échantillon doit ensuite servir à déterminer la gamme laser finale, l'optique, la méthode de fixation ou de mouvement, la configuration de vérification, l'interface de données et la configuration de production.