
Data Matrix Kedirgantaraan · Verifikasi · Ketertelusuran
Penandaan Data Matrix Dirgantara
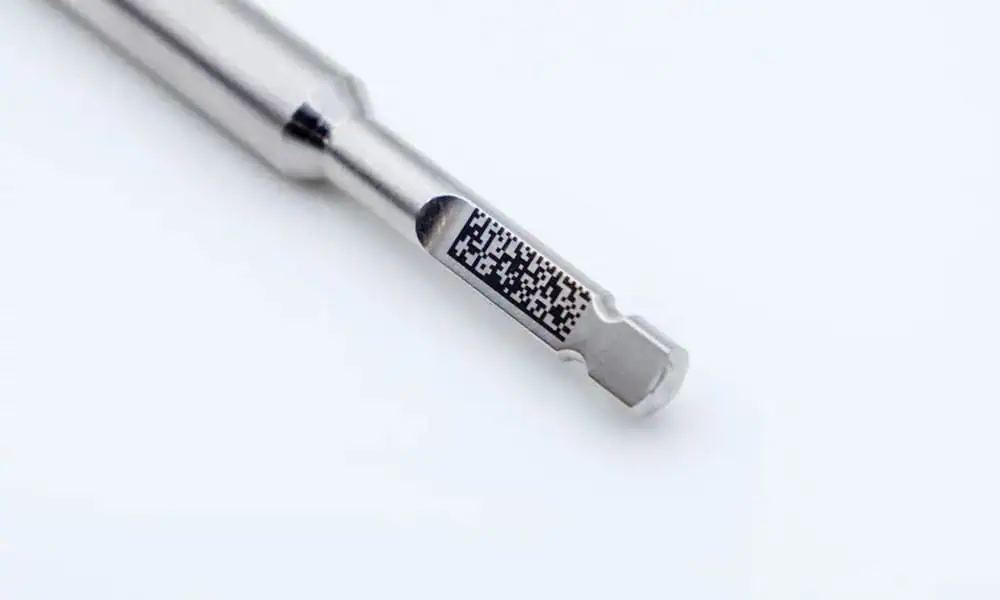
Penandaan Data Matrix kedirgantaraan bukan hanya tentang menghasilkan kode kecil yang dapat dibaca mesin. Tugas lengkapnya adalah menempatkan data yang benar dan telah disetujui pada komponen yang benar, di dalam zona penandaan yang diizinkan, dengan efek permukaan yang dapat diterima, hasil verifikasi yang terdefinisi, dan catatan produksi yang diperlukan untuk mempertahankan ketertelusuran.
Oleh karena itu, jalur rekayasa harus dimulai dari benda kerja aktual, permukaan akhir, data terenkode, batas zona penandaan, hasil target, metode pemuatan, laju keluaran, aturan verifikasi, dan persyaratan ketahanan. Rute laser pertama kemudian disaring pada sampel representatif, dan konfigurasi mesin akhir mengikuti hasil pengujian, bukan dipilih hanya dari kata “kedirgantaraan”.
Komponen Kedirgantaraan Mana yang Umumnya Memerlukan Identifikasi Data Matrix?
Identifikasi Data Matrix paling relevan ketika benda kerja kedirgantaraan memerlukan pengenal ringkas yang terkendali yang dapat dikaitkan dengan catatan produksi atau siklus hidup yang benar. Jenis komponen yang tepat tidak menentukan apakah penandaan laser diizinkan, tetapi membantu menentukan area penandaan, metode penanganan, dan kondisi kualifikasi yang harus dievaluasi.
- Rumah dan braket hasil pemesinan: sering menyediakan zona identifikasi yang telah ditentukan tetapi mungkin mencakup kantong, rusuk, radius, atau permukaan jadi yang membatasi tempat kode dapat ditempatkan.
- Pengencang, fitting, katup, dan komponen sistem fluida: mungkin memiliki area penandaan yang sangat terbatas, geometri silindris, atau permukaan fungsional terkendali yang membuat penempatan dan pemasangan fixture menjadi kritis.
- Komponen aktuasi dan mekanis: mungkin memerlukan identitas berseri sekaligus memberlakukan pembatasan yang ditentukan gambar mengenai tempat tanda permanen diizinkan.
- Bodi konektor dan housing elektrik atau mekatronik: dapat menggabungkan zona penandaan kecil dengan material campuran, pelapis, permukaan hasil cetakan, atau pemuatan yang sensitif terhadap orientasi.
- Komponen logam presisi kecil: dapat membuat kepadatan simbol, definisi sel, stabilitas fokus, dan penyajian yang dapat diulang lebih menuntut daripada pada pelat datar yang besar.
- Suku cadang pengganti atau suku cadang servis berseri: mungkin memerlukan pengenal fisik agar tetap terhubung dengan benar ke catatan inspeksi, pemeliharaan, atau siklus hidup yang terkendali.
Penting: kategori benda kerja yang umum tidak memberi otorisasi untuk penandaan laser. Gambar teknik, persyaratan pelanggan atau kontrak, material dan hasil akhir akhir, proses yang disetujui, serta prosedur mutu yang berlaku menentukan apakah tanda langsung pada komponen yang diusulkan diizinkan.
Mengapa Komponen Dirgantara Ditandai dengan Kode Data Matrix?
Penandaan Data Matrix dirgantara memberikan identitas ringkas yang dapat dibaca mesin yang dapat mendukung serialisasi, identifikasi komponen, kontrol lot, dan ketertelusuran saat ruang penandaan terbatas.
Persyaratan utamanya bukan hanya bahwa kode terlihat jelas, tetapi bahwa data yang benar ditempatkan pada komponen yang benar, di lokasi yang disetujui, dan tetap terhubung ke catatan produksi yang diwajibkan.
Informasi Apa yang Biasanya Dikodekan dalam Data Matrix?
Mulailah dengan struktur data rilis yang sebenarnya, termasuk string terpanjang yang diperkirakan. Semakin banyak karakter yang dikodekan dapat meningkatkan kepadatan simbol dan mengurangi ruang yang tersedia ukuran sel (dimensi setiap modul Data Matrix individual) di dalam selubung simbol (lebar dan tinggi maksimum yang tersedia untuk kode lengkap).
| Jenis informasi | Peran tipikal dalam tugas penandaan | Apa yang harus dikendalikan |
|---|---|---|
| Nomor bagian atau pengenal item | Mengidentifikasi keluarga bagian atau item yang dikendalikan | Format yang dirilis, hubungan revisi, dan sumber data yang disetujui |
| Nomor Seri | Membuat identitas bagian yang unik jika serialisasi diperlukan | Aturan pembuatan nomor, pencegahan duplikat, penanganan percobaan ulang, dan konsumsi |
| Pengenal lot atau batch | Menghubungkan sebuah part ke grup produksi atau lot material/proses | Sintaks yang disetujui dan keterkaitan work order yang benar |
| Pengenal pemasok atau produsen | Mendukung identifikasi sumber bila diwajibkan oleh program | Pengenal yang disetujui dan aturan pemformatan |
| String data yang ditentukan pelanggan | Mendukung logika identifikasi atau ketertelusuran yang khusus untuk program | Set karakter, pemisah, prefiks, bidang wajib, dan validasi data |
Riwayat lengkap manufaktur, inspeksi, pemeliharaan, atau siklus hidup tidak perlu diasumsikan ada di dalam simbol itu sendiri. Dalam banyak alur kerja, pengenal yang ditandai adalah yang menghubungkan komponen fisik ke catatan terkendali. Persyaratan proyek harus menetapkan bidang mana yang dikodekan secara langsung dan catatan mana yang dikaitkan melalui sistem ketertelusuran.
Apa yang Menentukan Hasil Penandaan Data Matrix Kedirgantaraan?
Sumber laser hanyalah satu variabel. Kelayakan dan keterulangan ditentukan oleh interaksi antara benda kerja, persyaratan simbol, geometri, metode verifikasi, urutan produksi, dan kondisi penanganan. jendela proses adalah kisaran pengaturan dan kondisi operasi yang terus menghasilkan hasil yang diterima, bukan hanya satu sampel yang tampak baik.
| Variabel Keputusan | Pertanyaan yang perlu ditetapkan sebelum pengujian | Mengapa ini penting |
|---|---|---|
| Material dan permukaan akhir | Apa substratnya? Apakah substratnya tanpa lapisan, dianodisasi, dicat, dilapisi logam, dilapisi konversi, bertekstur, dipoles, atau difinishing dengan cara lain? | Respons laser, kontras, efek permukaan lokal, reflektivitas, dan jendela proses semuanya dapat berubah. |
| Kepadatan data dan simbol | Berapa panjang string nyata terpanjang dan terpendek? Apa selubung simbol yang diizinkan dan teks yang dapat dibaca manusia yang diwajibkan? | Panjang data dan area yang tersedia memengaruhi ukuran simbol, ukuran sel, resolusi optik, dan stabilitas proses. |
| Zona penandaan dan geometri | Apakah zona tersebut datar, melengkung, silindris, terbenam, dekat tepi, atau dekat dengan permukaan fungsional yang terkontrol? | Geometri mengubah fokus, akses, distorsi, desain fikstur, iluminasi, dan penyajian verifikasi. |
| Urutan proses | Apakah penandaan terjadi sebelum atau setelah pemesinan, pembersihan, blasting, perlakuan panas, anodisasi, pengecatan, pasivasi, perakitan, atau penyelesaian akhir lainnya? | Pemrosesan hilir dapat mengurangi kontras, mengisi sel, mengubah reflektivitas, atau menghilangkan sebagian tanda. |
| Persyaratan verifikasi dan daya tahan | Apakah persyaratannya hanya dekode, verifikasi formal, inspeksi dimensi, perbandingan konten, atau kombinasi? Paparan apa yang harus dapat ditahan oleh tanda? | Metode penerimaan menentukan apa yang harus diukur dan apa arti sebenarnya dari sampel yang berhasil. |
| Persyaratan produksi | Berapa ukuran batch, takt time (laju produksi yang dibutuhkan) atau target throughput, metode pemuatan, campuran part, frekuensi pergantian, tingkat otomatisasi, dan antarmuka data yang dibutuhkan? | Proses sampel yang stabil mungkin masih memerlukan fixturing, kontrol, verifikasi, atau otomatisasi yang berbeda agar menjadi proses produksi. |
Apa yang Harus Dicapai oleh Tanda Data Matrix Kedirgantaraan yang Dapat Diterima?
Tetapkan hasil target sebelum memilih peralatan akhir. Tanda yang memenuhi kualifikasi bukan sekadar “cukup gelap” atau “mudah dipindai.” Paket penerimaan harus menyatakan apa yang harus benar tentang data, lokasi, hasil optik, kondisi permukaan, daya tahan, dan catatan ketertelusuran.
- Data yang benar: pengenal yang dirilis dan aturan pemformatan direproduksi secara akurat.
- Bagian dan lokasi yang benar: simbol diterapkan pada benda kerja yang disetujui dan di dalam zona penandaan yang diizinkan.
- Keterbacaan atau verifikasi yang diperlukan: tanda memenuhi metode dan ambang batas yang ditentukan, bukan hanya pemeriksaan pemindai sekilas.
- Efek permukaan yang dapat diterima: proses tidak menciptakan perubahan yang tidak dapat diterima pada material atau finishing yang dikendalikan.
- Ketahanan yang disyaratkan: hasil tetap dapat diterima setelah uji paparan hilir atau siklus hidup yang ditetapkan.
- Keterkaitan catatan yang benar: tanda, perintah kerja, hasil verifikasi, dan disposisi ditautkan sebagaimana disyaratkan.
- Hasil produksi yang dapat diulang: variasi representatif dalam permukaan, pembebanan, orientasi, dan kondisi komponen tetap berada di dalam jendela proses yang diterima.
Dapat Dibaca Tidak Sama dengan Terverifikasi
Pembaca barcode menjawab pertanyaan praktis: dapatkah perangkat tersebut mendekode simbol dalam kondisi pencahayaan, sudut, optik, dan pengaturan perangkat lunaknya saat ini? A verifikator adalah perangkat pengukuran terkendali yang digunakan untuk mengevaluasi karakteristik kualitas simbol yang telah ditetapkan menurut metode tertentu; ini bukan sekadar pembaca barcode lain. Suatu simbol dapat terbaca pada satu perangkat dan tetap gagal memenuhi aturan verifikasi yang disyaratkan.
Oleh karena itu, verifikasi produksi harus menetapkan verifikator, lensa atau bidang pandang, metode pencahayaan, praktik kalibrasi, penyajian bagian, perangkat lunak terkendali jika berlaku, ambang penerimaan, frekuensi pengambilan sampel, dan apakah hasilnya harus disimpan.
- Gunakan permukaan produksi yang representatif, bukan hanya kupon datar yang ideal.
- Verifikasi format data yang disetujui terpanjang atau paling menantang selama kualifikasi.
- Pisahkan akurasi konten dari kualitas optik simbol.
- Tetapkan apa yang terjadi ketika simbol terbaca tetapi tidak memenuhi ambang verifikasi yang disyaratkan.
- Tetapkan apa yang terjadi ketika penyajian, kelengkungan, reflektivitas, atau orientasi mencegah hasil verifikasi yang valid.
Bagaimana Zona Penandaan, Geometri, dan Penanganan Bagian Memengaruhi Proses?
Kotak penandaan nominal tidak selalu merupakan area yang dapat digunakan
Tepi, radius, cekungan, zona pengikat, permukaan penyegel, permukaan kontak, kelonggaran pemesinan, pelapisan, dan toleransi antar-bagian dapat mengurangi area stabil yang tersedia untuk simbol. Gambar atau instruksi kerja yang disetujui harus mengidentifikasi lokasi yang diizinkan dan setiap zona yang harus dihindari.
Benda kerja datar, melengkung, cekung, dan kecil berperilaku berbeda
Permukaan datar yang dapat diakses lebih mudah difokuskan dan diverifikasi daripada lubang bor melengkung, flensa sempit, kantong cekung, atau komponen silindris kecil. Kelengkungan dapat mengubah geometri sel di seluruh simbol. Cekungan dapat menghalangi berkas penandaan, iluminasi, atau pandangan pemverifikasi. Bagian kecil dapat bergerak selama pemuatan dan mungkin memerlukan dudukan yang dapat diulang.

Pemosisian stabil didahulukan daripada kompensasi yang tidak perlu
Tentukan arah pemuatan, permukaan datum (permukaan atau fitur referensi yang digunakan untuk menentukan posisi bagian), toleransi lokasi, orientasi yang diizinkan, dan variasi keluarga bagian. Perlengkapan pencekam yang stabil sering kali lebih efektif daripada mencoba mengompensasi bagian yang tidak terkendali dengan perangkat lunak tambahan. Autofokus, pemosisian visi, gerakan putar, atau kontrol fokus tiga dimensi hanya boleh dievaluasi jika geometri atau metode produksi benar-benar memerlukannya.
Jalur Laser Mana yang Harus Disaring Terlebih Dahulu?
Mulai dari material sebenarnya dan permukaan akhir, lalu pilih arah penyaringan awal sesuai dengan mekanisme penandaan yang diizinkan untuk Anda buat. Tabel di bawah ini adalah logika awal untuk pengujian sampel, bukan resep kedirgantaraan universal. Sumber final, perilaku pulsa, optik, dan pengaturan tetap harus dikualifikasi pada benda kerja representatif.
| Kondisi benda kerja / permukaan aktual | Arah penyaringan awal | Apa yang menentukan apakah jalur tersebut dipertahankan |
|---|---|---|
| Permukaan logam tanpa lapisan atau yang responsif terhadap laser | Mulailah dengan menapis jalur serat inframerah dekat. Jika kontrol lebar pulsa yang lebih ketat dapat membantu menyeimbangkan kontras, definisi sel, dan efek permukaan, sertakan konfigurasi serat MOPA dalam penapisan tersebut. | Kontras yang disyaratkan, geometri sel, perubahan permukaan yang diizinkan, batas kedalaman atau tekstur, hasil verifikasi, dan keterulangan pada paduan dan finishing yang sebenarnya. |
| Logam yang dianodisasi, dicat, dilapisi elektroplating, atau dilapisi dengan cara lain | Pertama, tentukan apakah mekanisme yang disyaratkan adalah perubahan warna pada lapisan atas, modifikasi atau penghilangan lapisan yang terkendali, atau penandaan substrat. Tapis jalur laser berdasarkan mekanisme tersebut, bukan hanya berdasarkan nama logam dasar. | Apakah lapisan tetap berada dalam kondisi yang diizinkan, apakah substrat tanpa sengaja terekspos atau rusak, dan apakah kode akhir lolos dari proses hilir serta persyaratan verifikasi. |
| Polimer, cat, lapisan isolasi, atau permukaan lain yang sensitif terhadap panas | UV pada 355 nm dapat menjadi jalur penapisan awal ketika material sebenarnya memperoleh manfaat dari absorpsi panjang gelombang yang lebih pendek atau pembentukan fitur yang lebih halus. Jalur serat 1064 nm masih dapat layak untuk material, pigmen, pengisi, atau aditif yang meresponsnya dengan baik. | Kontras, pelelehan atau pembentukan busa, definisi tepi, keseragaman sel, kerusakan permukaan, hasil verifikasi, dan respons material dari lot ke lot. |
| Permukaan yang merespons dengan buruk terhadap jalur 1064 nm awal | Pertimbangkan apakah panjang gelombang yang berbeda dibenarkan oleh absorpsi aktual dan efek target. Hijau pada 532 nm dapat menjadi kandidat penapisan untuk permukaan reflektif tertentu atau permukaan yang menantang absorpsi; ini bukan default otomatis untuk kedirgantaraan. | Kualitas tanda terukur pada substrat sebenarnya, efek termal dan permukaan yang diizinkan, verifikasi simbol, dan apakah panjang gelombang alternatif memberikan jendela proses stabil yang lebih lebar. |
| Data Matrix yang sangat kecil atau berkerapatan tinggi pada material apa pun | Saring sumber yang kompatibel dengan material bersama dengan bidang optik, pembentukan spot, strategi fokus, dan metode pemosisian. Jangan memperlakukan panjang gelombang sebagai satu-satunya variabel resolusi. | Definisi sel pada ukuran simbol sebenarnya, sensitivitas fokus, getaran, variasi posisi komponen, tekstur permukaan, dan penyajian verifier. |
Gunakan persyaratan sebenarnya selama penyaringan.
- Gunakan permukaan sebenarnya. Catat substrat, pelapisan atau finishing, warna, tekstur, reflektivitas, dan variasi lot yang diharapkan.
- Definisikan efek proses yang diizinkan. Konfirmasikan apakah perubahan warna lokal, modifikasi pelapisan, perubahan tekstur, atau penghilangan material diizinkan.
- Gunakan simbol sebenarnya. Uji kepadatan data aktual, selubung simbol, ukuran sel, orientasi, dan teks yang dapat dibaca manusia di sekitarnya.
- Sertakan geometri sebenarnya. Uji pada kondisi penandaan datar, melengkung, cekung, atau silindris yang sebenarnya ketika geometri dapat memengaruhi fokus atau verifikasi.
- Bandingkan rute terhadap hasil target. Nilai pembentukan tanda, verifikasi, efek permukaan, daya tahan, dan keterulangan sebelum memilih jendela proses yang diinginkan.
Optik dan bidang kerja harus mendukung pembentukan sel yang diperlukan serta area penandaan secara keseluruhan. Bidang yang lebih besar dapat mengurangi resolusi penandaan yang tersedia, sementara simbol padat yang kecil dapat menjadi lebih sensitif terhadap fokus, getaran, posisi komponen, dan variasi permukaan. Itulah sebabnya rute laser pertama dan konfigurasi optik harus disaring bersama ketika kepadatan kode menuntut.
Kegagalan Penandaan Data Matrix Umum Apa yang Harus Diperiksa?
Diagnosis kegagalan harus dimulai dari gejala yang diamati. Jangan menganggap setiap masalah sebagai masalah daya laser; kontrol data, keterulangan fixture, kondisi permukaan, geometri, penyiapan verifikasi, dan pemrosesan hilir dapat menciptakan pola kegagalan yang berbeda.
| Masalah yang teramati | Apa yang harus diperiksa terlebih dahulu | Mengapa ini penting |
|---|---|---|
| Kode terbaca tetapi gagal verifikasi formal | Pembentukan sel, kontras, reflektivitas permukaan, penyajian, pencahayaan, penyiapan verifier, dan metode verifikasi yang ditentukan | Keberhasilan pendekodean tidak membuktikan kepatuhan terhadap aturan verifikasi yang disyaratkan. |
| Sel tidak merata di seluruh simbol | Fokus, kelengkungan, variasi tinggi lokal, keterulangan fixture, dan posisi komponen | Geometri dan pemosisian dapat mengubah tanda efektif di sepanjang kode bahkan ketika satu area terlihat dapat diterima. |
| Kontras menurun setelah finishing atau pembersihan | Urutan penandaan, interaksi pelapisan atau finishing, pemrosesan hilir, dan paparan siklus hidup | Sampel yang terlihat dapat diterima sebelum langkah manufaktur berikutnya mungkin tidak tetap dapat diterima setelahnya. |
| Tanda terlihat benar tetapi berisi data yang salah | Sumber data yang dirilis, kontrol entri manual, pemilihan program, dan konfirmasi komponen | Ini adalah kegagalan ketertelusuran, bukan kegagalan kualitas laser. |
| Pengenal duplikat atau asosiasi bagian yang salah muncul | Aturan serialisasi, pencegahan duplikat, logika percobaan ulang, asosiasi perintah kerja, dan penanganan pengecualian | Tanda optik yang baik tetap dapat menghasilkan catatan ketertelusuran yang tidak valid. |
| Kontras kuat tetapi efek permukaan tidak dapat diterima | Efek proses yang diizinkan, jalur laser, jendela proses, dan persyaratan permukaan terkendali | Tanda yang paling gelap secara visual tidak otomatis merupakan hasil rekayasa yang benar. |
| Hasil bervariasi di antara bagian yang secara nominal serupa | Variasi lot permukaan, ketebalan lapisan, tekstur, keterulangan fixture, fokus, dan orientasi pemuatan | Ketangguhan produksi bergantung pada variasi di sekitar sampel nominal, bukan hanya hasil tunggal terbaik. |
Apa yang Harus Termasuk dalam Alur Kerja Penandaan Produksi?
Proses produksi harus mengendalikan data dan komponen fisik secara bersamaan. Alur kerja yang tangguh membuat sulit untuk menandai kode yang benar pada komponen yang salah, menggunakan kembali pengenal yang telah terpakai, kehilangan catatan verifikasi yang gagal, atau menimpa pengecualian tanpa disposisi yang berwenang.
- Rilis data yang disetujui. Terima pengenal yang benar dari perintah kerja yang disetujui, file terkendali, basis data, PLC, MES, ERP, atau sumber berwenang lainnya.
- Konfirmasi komponen dan program. Periksa identitas benda kerja, gambar atau revisi bila diperlukan, resep penandaan, dan lokasi tanda yang diizinkan.
- Muat dan posisikan komponen. Gunakan datum yang telah ditentukan, fixture, orientasi, dan kondisi fokus.
- Bubuhkan tanda. Jalankan resep yang terkualifikasi dan cegah perubahan parameter yang tidak sah.
- Dekode atau verifikasi sesuai kebutuhan. Terapkan metode pembaca atau pemverifikasi yang ditentukan dan rekam hasil yang diperlukan.
- Ikat tanda ke catatan. Kaitkan pengenal bagian, konten yang dikodekan, perintah kerja, revisi resep, hasil, stasiun, waktu, dan bidang lain yang diperlukan.
- Tentukan disposisi hasil. Tentukan aturan kelulusan, pengerjaan ulang, penolakan, penggantian, percobaan ulang, atau eskalasi sebelum produksi dimulai.

Rencanakan pengecualian dan pengerjaan ulang sebelum pelepasan
Putuskan bagaimana proses menangani nomor duplikat, komponen salah, siklus terputus, marka sebagian, verifikasi gagal, simbol tidak terbaca, komponen ditolak, komponen pengganti, atau pengerjaan ulang yang disetujui. Jangan secara otomatis menimpa marka yang gagal atau menerbitkan nomor seri baru tanpa disposisi yang berwenang.
Bagaimana Sampel Kedirgantaraan Representatif Seharusnya Dikualifikasi?
Bagian hasil target mendefinisikan apa yang harus dicapai marka. Kualifikasi harus menetapkan bagaimana hasil itu ditunjukkan pada komponen representatif dan simpan bukti yang cukup untuk mereproduksi kondisi yang diterima.
- Bekukan paket persyaratan. Konfirmasi gambar, zona penandaan, string data aktual, envelope simbol, material, finishing, urutan proses, metode verifikasi, ambang batas, pengambilan sampel, rekaman, dan persyaratan durabilitas.
- Uji part representatif. Gunakan geometri dan kondisi permukaan aktual, termasuk variasi produksi yang diharapkan. Kupon dapat mendukung penyaringan awal tetapi tidak boleh menggantikan part representatif akhir ketika geometri atau finishing memengaruhi hasil.
- Tetapkan jendela proses yang terkontrol. Evaluasi pembentukan marka, akurasi data, posisi, sensitivitas fokus, efek permukaan, hasil verifikasi, dan risiko part. Catat resep yang diuji, optik, dan kondisi fixture, bukan hanya menyimpan sampel yang tampak paling bagus.
- Jalankan pengujian hilir dan siklus hidup. Terapkan pembersihan, finishing, abrasi, paparan lingkungan, atau paparan lain yang ditentukan program yang diwajibkan, lalu ulangi pemeriksaan keterbacaan dan verifikasi yang diwajibkan.
- Konfirmasi kontrol produksi. Verifikasi rilis data, pencegahan duplikasi, akses resep, identifikasi part, frekuensi inspeksi, penyimpanan rekaman, penanganan kegagalan, otorisasi pengerjaan ulang, dan pemeriksaan pemeliharaan sebelum rilis.
Bukti Apa yang Harus Dipertahankan oleh Rekaman Kualifikasi?
- Identitas sampel: nomor part atau ID sampel, material, finishing, lot atau kondisi yang relevan, dan geometri yang representatif.
- Persyaratan penandaan sebenarnya: data terenkode, ukuran simbol, ukuran sel, orientasi, teks yang dapat dibaca manusia, dan zona penandaan yang disetujui.
- Kondisi proses yang diuji: jalur laser, resep terkontrol, optik atau bidang, kondisi fokus, dan jendela proses yang dievaluasi.
- Pemasangan fixture dan penyajian: datum, kondisi nest atau fixture, orientasi pemuatan, dan metode rotari, fokus, atau visi apa pun yang digunakan selama pengujian.
- Bukti inspeksi: pemeriksaan konten, metode keterbacaan atau verifikasi, peralatan/penyiapan yang digunakan, hasil terukur jika diperlukan, dan inspeksi dimensi atau permukaan apa pun.
- Paparan dan inspeksi ulang: finishing hilir, pembersihan, abrasi, lingkungan, atau uji siklus hidup yang dilakukan dan hasil inspeksi pascapaparan.
- Bukti variasi produksi: variasi antarpart, permukaan, orientasi, pembebanan, atau lot yang relevan dievaluasi, bukan hanya satu spesimen ideal.
- Kondisi rilis yang diterima: resep, perkakas pemasangan, metode verifikasi, kontrol produksi, aturan pengecualian, dan batas kendali perubahan yang sesuai dengan pengujian yang diterima.
Sampel yang lulus hanya membuktikan kombinasi tertentu yang diuji. Sampel tersebut tidak menyetujui semua paduan, pelapis, geometri, kepadatan data, atau kondisi produksi. Perubahan yang dapat memengaruhi hasil terkualifikasi harus ditinjau melalui proses kendali perubahan yang berlaku.
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin akhir harus dikonfigurasi berdasarkan apa yang ditunjukkan oleh uji sampel, bukan dari label aplikasi generik. Pengujian tersebut mengungkapkan jendela proses, optik, metode pemosisian, alur kerja verifikasi, antarmuka data, dan kontrol produksi mana yang sebenarnya diperlukan.
| Temuan uji sampel | Implikasi konfigurasi yang harus dievaluasi | Batas keputusan |
|---|---|---|
| Material dan finishing hanya memenuhi hasil target dalam satu jendela proses yang stabil | Sumber laser akhir, karakteristik pulsa, rentang daya, dan kontrol resep harus mengikuti jalur yang telah dikualifikasi | Jangan mentransfer hasil sampel ke material atau finishing lain tanpa peninjauan. |
| Simbol yang kecil atau padat sensitif terhadap ukuran bidang dan fokus | Evaluasi resolusi optik, ukuran bidang, stabilitas fokus, kontrol getaran, dan keterulangan pemosisian | Kelayakan akhir masih bergantung pada simbol sebenarnya dan kondisi permukaan. |
| Kelengkungan atau variasi tinggi mengubah pembentukan sel | Evaluasi desain fixture, penanganan rotari, atau fokus tiga dimensi terkendali bila dibenarkan | Gunakan metode paling sederhana yang mempertahankan hasil yang diterima. |
| Posisi komponen yang dimuat bervariasi | Perbaiki fixture mekanis terlebih dahulu; evaluasi penentuan posisi berbasis visi ketika variasi yang tersisa memerlukan koreksi | Visi harus menyelesaikan masalah penempatan yang terdefinisi, bukan mengompensasi proses yang tidak stabil yang dapat dihindari. |
| Verifikasi formal dan hasil yang tersimpan diperlukan | Tambahkan verifier yang kompatibel, penyajian terkendali, praktik kalibrasi, dan alur kerja penyimpanan catatan | Persyaratan pelanggan atau program mendefinisikan metode verifikasi dan ambang batas. |
| Diperlukan beberapa komponen, resep, atau pergantian yang sering | Evaluasi manajemen resep, konfirmasi komponen, strategi fixture, izin, dan kontrol pergantian | Kompleksitas produksi dapat mendorong perlunya kontrol sistem bahkan ketika marka laser itu sendiri tidak berubah. |
| Serialisasi yang dirilis harus terhubung ke catatan produksi | Evaluasi file terkendali, basis data, PLC, MES, ERP, atau antarmuka data lain yang disetujui dan keterkaitan rekaman | Arsitektur yang diperlukan bergantung pada sistem produksi dan ketertelusuran pelanggan. |
| Throughput atau penanganan otomatis merupakan persyaratan rilis | Evaluasi metode pemuatan, jumlah fixture, logika pemicu, tingkat otomatisasi, dan waktu verifikasi | Kelayakan waktu siklus harus dibuktikan berdasarkan urutan produksi sebenarnya, bukan hanya disimpulkan dari kecepatan pemindaian laser. |
Standar dan Persyaratan Pelanggan Mana yang Mengendalikan Penerimaan?
Simbologi Data Matrix, verifikasi penandaan langsung komponen, kualitas penandaan kedirgantaraan, dan persyaratan implementasi khusus pelanggan saling terkait tetapi tidak dapat dipertukarkan. Tim proyek harus mengidentifikasi dokumen mana yang mengendalikan konstruksi simbol, metode penandaan, verifikasi, persetujuan proses, konten data, dan catatan produksi.
- SAE AS9132B: menetapkan persyaratan kualitas dan teknis Data Matrix yang seragam secara khusus untuk penandaan komponen logam dalam industri penerbangan, antariksa, dan pertahanan. Laser adalah salah satu proses penandaan yang dicakup. Standar ini tidak menetapkan informasi apa yang harus dikodekan; konfirmasikan keberlakuan program dan penurunan persyaratan pelanggan.
- ISO/IEC 29158:2025: spesifikasi uji kualitas simbol penandaan langsung komponen yang digunakan untuk metode verifikasi DPM yang ditetapkan.
- ISO/IEC 16022:2024: Spesifikasi simbologi barcode Data Matrix.
- ISO/IEC 15415:2024: spesifikasi pengujian mutu cetak simbol dua dimensi yang dapat berlaku bila diperlukan, bukan secara otomatis menggantikan metode DPM.
Terapkan urutan prioritas yang benar
Kontrak yang berlaku saat ini, spesifikasi pelanggan, gambar teknik, rencana manufaktur yang disetujui, dan prosedur sistem mutu menentukan jalur penerimaan yang sebenarnya. Standar mendukung keputusan tersebut tetapi tidak dengan sendirinya mengizinkan lokasi penandaan, perubahan material, penyimpangan proses, atau pengerjaan ulang. Konfirmasikan revisi yang berlaku dan amandemen dari pelanggan sebelum kualifikasi atau rilis.
Referensi teknis
- SAE International — AS9132B: Persyaratan Mutu Data Matrix untuk Penandaan Komponen
- ISO — ISO/IEC 29158:2025, Spesifikasi Uji Mutu Simbol Penandaan Langsung pada Komponen
- ISO — ISO/IEC 16022:2024, Spesifikasi Simbologi Kode Batang Data Matrix
- ISO — ISO/IEC 15415:2024, Spesifikasi Uji Kualitas Cetak Simbol Dua Dimensi
Siapkan Paket Uji Sampel Representatif
Untuk tinjauan kelayakan yang berguna, kirimkan input yang mengendalikan keputusan, bukan hanya foto produk.
- Komponen representatif atau sampel terkontrol: sertakan geometri sebenarnya ketika fokus, akses, atau penyajian verifikasi dapat memengaruhi hasil.
- Kondisi material dan permukaan: grade, pelapisan, hasil akhir, warna, tekstur, dan variasi lot yang relevan.
- Zona penandaan yang ditentukan gambar: area yang dapat digunakan, zona terlarang, datum penempatan atau fitur referensi, dan orientasi yang diizinkan.
- Persyaratan data nyata: string terpanjang dan terpendek, envelope simbol, orientasi, dan teks yang dapat dibaca manusia.
- Persyaratan penerimaan: standar atau metode pelanggan yang disyaratkan, ambang verifikasi, rencana pengambilan sampel, dan persyaratan rekaman tersimpan.
- Urutan manufaktur dan pengujian paparan: pembersihan, pengerjaan akhir, abrasi, lingkungan, atau persyaratan siklus hidup lainnya.
- Kondisi produksi: metode pemuatan, keluarga komponen, ukuran batch, target throughput, kebutuhan pergantian, tingkat otomatisasi, dan antarmuka sistem produksi yang diperlukan.
Hasil uji sampel kemudian harus digunakan untuk menentukan rute laser akhir, optik, fixture atau metode gerak, pengaturan verifikasi, antarmuka data, dan konfigurasi produksi.