
Alat Tangan · Soket & Perkakas · Komponen Alat Bertenaga
Penandaan Laser Alat
Rencanakan penandaan laser untuk alat tangan, soket, alat ukur, dan komponen alat bertenaga dengan menetapkan material dan permukaan, hasil penandaan yang diperlukan, geometri komponen, metode penanganan, laju produksi, dan kriteria penerimaan sampel sebelum memilih konfigurasi mesin akhir.
Cakupan Alat / Benda Kerja
Alat dan Komponen Apa yang Umumnya Ditandai Laser?
Mulailah dengan benda kerja yang sebenarnya, bukan nama mesin. Keluarga alat berbeda dalam material, hasil akhir, area penandaan yang tersedia, kelengkungan, status perakitan, dan penanganan produksi, sehingga setiap lokasi penandaan harus ditentukan sebelum pengujian sampel.
Alat manual, pengukur, dan alat bengkel
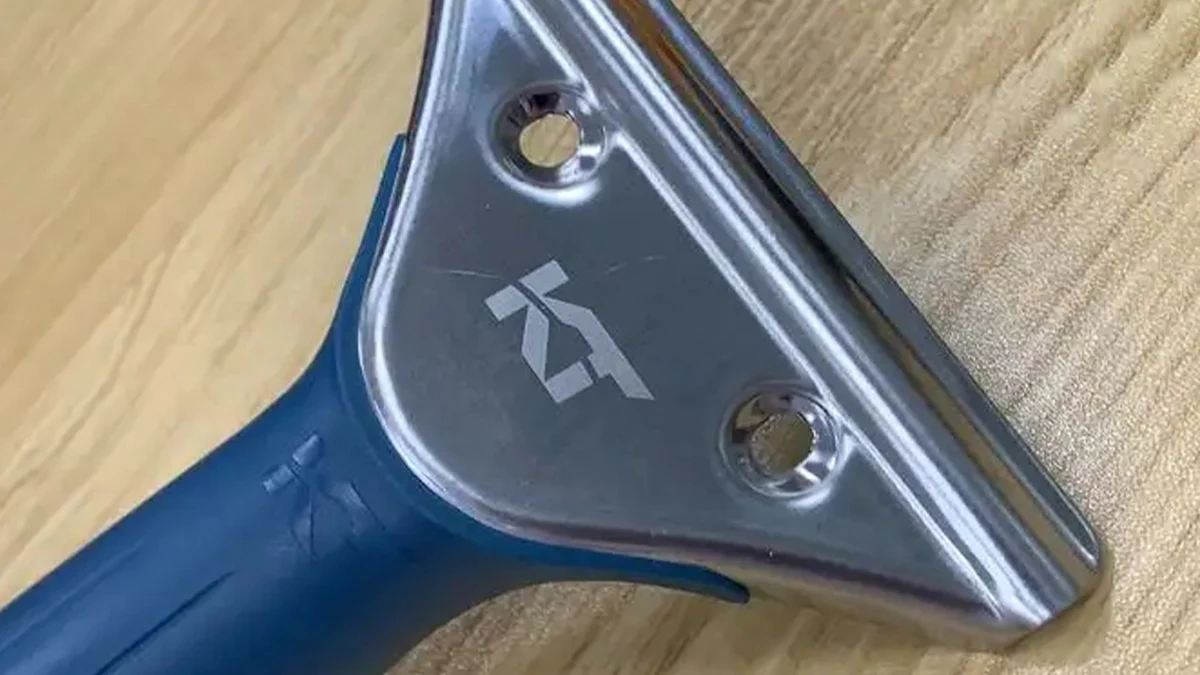
Kunci pas, tang, obeng, pemotong, palu, klem, penggaris, pengukur, dan alat sejenis mungkin memerlukan identifikasi yang terlihat yang tetap terbaca selama penanganan dan servis.
- Zona penandaan yang datar, hasil tempa, sempit, atau cekung
- Informasi ukuran, model, merek, nomor seri, atau inspeksi
- Permukaan mentah, dipoles, teroksidasi, disepuh, atau dilapisi
Soket, bit, poros, dudukan, dan suku cadang yang dapat diganti
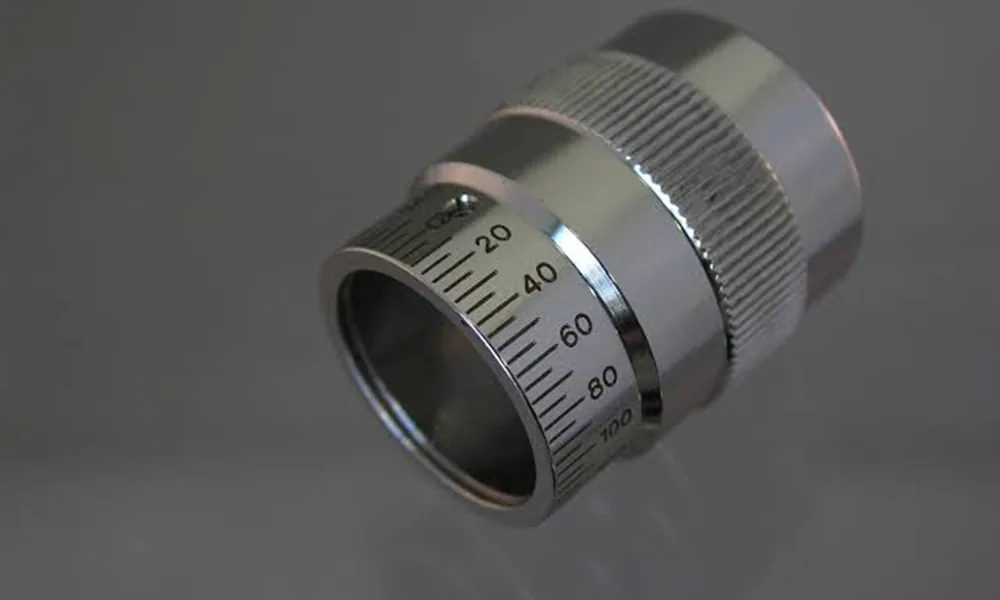
Komponen silindris kecil atau yang dapat dipertukarkan sering kali membuat pemosisian dan orientasi penandaan sama pentingnya dengan proses laser itu sendiri.
- Area penandaan melengkung atau melingkar
- Karakter kecil, ID ukuran, atau kode yang dapat dibaca mesin
- Berbagai diameter dan pergantian produk yang sering
Komponen dan rumah perkakas listrik
Bor, gerinda, gergaji, obeng, dan produk terkait dapat menggabungkan logam tanpa lapisan, logam berlapis, plastik cetak, dan label dalam satu rakitan. Setiap lokasi penandaan yang dituju harus dievaluasi secara terpisah.
- Informasi model, spesifikasi, kepatuhan, dan servis
- Kode serial, batch, atau ketertelusuran
- Akses di sekitar pengaman, gagang, sisipan, dan fitur rakitan
Mengapa Menandai
Mengapa Perkakas Ditandai?
Alasan penandaan menentukan informasi apa yang diperlukan, berapa lama informasi tersebut harus tetap terbaca, dan bagaimana hasilnya harus diterima. Logo merek, tanda ukuran soket, dan kode Data Matrix berseri semuanya dapat ada pada “perkakas”, tetapi semuanya menciptakan persyaratan proses dan verifikasi yang sangat berbeda.
Pengenalan produk dan ukuran
Tanda merek, model, ukuran, arah, atau spesifikasi membantu operator dan pengguna mengidentifikasi perkakas yang benar dengan cepat.
Riwayat serial, batch, dan produksi
Data variabel dapat menghubungkan perkakas atau komponen fisik dengan catatan manufaktur, kualitas, servis, atau inventaris saat alur kerja data telah ditentukan.
Status kualitas, kalibrasi, dan pemeliharaan
Alat pengukur, perkakas pengukur, dan peralatan bengkel yang dikendalikan mungkin memerlukan identifikasi inspeksi, kalibrasi, aset, atau pemeliharaan yang tetap terbaca selama periode layanan yang disyaratkan.
Konten Penandaan
Apa yang Umumnya Ditandai pada Perkakas?
| Konten tanda | Tujuan | Informasi sebelum pengujian | Pemeriksaan penerimaan |
|---|---|---|---|
| Merek, logo, dan model | Identitas produk | Desain, ukuran penanda, lokasi, dan target visual | Tampilan, penempatan, dan konsistensi |
| Ukuran, skala, atau spesifikasi | Pemilihan dan penggunaan alat yang tepat | Tinggi karakter, arah, dan toleransi | Keterbacaan pada jarak pandang yang diharapkan |
| Nomor seri atau kode batch | Ketertelusuran produksi dan layanan | Format data, sumber penomoran, dan kontrol duplikat | Data, posisi, dan keterkaitan rekaman yang benar |
| Kode QR atau Data Matrix | Ketertelusuran digital atau inventaris | Ukuran kode, pemindai, target verifikasi, dan geometri | Keterbacaan sebelum dan sesudah uji ketahanan yang dipersyaratkan |
| ID inspeksi atau kalibrasi | Status kualitas dan pemeliharaan | Alur kerja, aturan pembaruan, dan daya tahan yang dibutuhkan | Status, revisi, dan keterbacaan yang benar |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser pada Perkakas?
Nama perkakas saja tidak menentukan laser yang dipilih. Hasilnya berasal dari interaksi antara substrat dan permukaan aktual, efek penandaan yang diinginkan, zona penandaan yang tersedia, dan kondisi produksi.
| Variabel | Mengapa ini mengubah hasil | Apa yang perlu ditentukan sebelum pengujian |
|---|---|---|
| Bahan dasar | Baja perkakas, baja tahan karat, aluminium, dan plastik cetak menyerap energi laser secara berbeda dan mendukung mekanisme penandaan yang berbeda. | Paduan, kelas, atau keluarga resin yang diketahui; informasi pemasok jika tersedia |
| Kondisi permukaan | Pemolesan, oksida hitam, pelapisan logam, cat, pelapisan bubuk, anodisasi, dan finishing lainnya dapat menjadi lapisan aktual yang berinteraksi dengan laser. | Jenis finishing, warna, kondisi pelapisan atau plating, dan apakah lapisan tersebut harus dipertahankan |
| Efek tanda yang diperlukan | Tanda kontras gelap, tanda kontras terang, ukiran, atau penghilangan lapisan yang terkendali menggunakan jendela proses yang berbeda. | Target visual, kedalaman atau penghilangan material yang dapat diterima, dan perubahan permukaan yang dilarang |
| Isi dan ukuran tanda | Logo besar lebih toleran daripada karakter kecil atau kode Data Matrix padat yang bergantung pada resolusi dan kualitas tepi. | Desain grafis, fitur terkecil, ukuran modul kode, ukuran bidang, dan persyaratan pemindai |
| Geometri dan akses | Kelengkungan, cekungan, perubahan ketinggian, dan fitur di sekitarnya memengaruhi fokus, akses sinar, dan penempatan yang dapat diulang. | Diameter, variasi ketinggian, sudut penandaan, jarak bebas yang tersedia, dan tahap perakitan |
| Lingkungan keausan | Oli, cairan pendingin, gesekan, pembersihan, paparan korosi, panas, atau benturan dapat mengubah apa yang dimaksud “tahan lama” untuk proyek tersebut. | Paparan pemakaian sebenarnya dan uji ketahanan lulus/gagal yang ditetapkan |
| Laju produksi dan penanganan | Proses yang berhasil pada satu sampel yang dimuat secara manual mungkin tidak memenuhi waktu takt, pergantian, atau keterulangan yang disyaratkan dalam produksi. | Komponen per batch atau jam, target takt, langkah operator, jumlah SKU, dan ekspektasi pergantian |
| Data dan verifikasi | Serialisasi dan kode yang dapat dibaca mesin menambahkan persyaratan kontrol data dan verifikasi di luar sekadar membuat tanda yang terlihat. | Sumber data, aturan kontrol duplikat, pemindai, asosiasi catatan, dan logika penolakan |
Hasil Target
Hasil Apa yang Harus Anda Targetkan?
Tentukan kriteria lulus sebelum mengoptimalkan parameter laser. Sampel yang tampak paling bagus tidak otomatis menjadi hasil produksi terbaik jika merusak permukaan, gagal pada pemindai, aus saat digunakan, atau terlalu lama untuk diproduksi.
Kontras yang terbaca
Teks, tanda ukuran, dan logo harus dapat terbaca dalam kondisi penglihatan yang dimaksudkan tanpa memerlukan kerusakan permukaan yang berlebihan.
Mekanisme penandaan yang benar
Sepakati apakah targetnya adalah kontras permukaan, perubahan warna, pengukiran, atau penghilangan lapisan secara terkendali sebelum menilai sampel.
Tidak ada kerusakan fungsional yang tidak dapat diterima
Periksa adanya burr, tepi tajam, penghilangan lapisan yang tidak diinginkan, kekasaran berlebihan, atau perubahan yang dapat memengaruhi kecocokan, perlindungan terhadap korosi, atau penggunaan.
Keterbacaan oleh manusia dan pemindai
Kode yang dapat dibaca mesin harus diuji dengan pemindai atau metode verifikasi yang dimaksud, bukan hanya dinilai dari tampilannya.
Posisi dan tampilan yang stabil
Tanda harus tetap berada dalam posisi dan rentang kualitas yang dipersyaratkan di seluruh bagian, orientasi, dan varian produk yang representatif.
Ketahanan aus setelah paparan nyata
Ketahanan aus adalah persyaratan penerimaan, bukan klaim otomatis. Uji tanda tersebut terhadap penanganan, oli, cairan pendingin, pembersihan, abrasi, atau paparan lingkungan yang penting bagi perkakas.
Definisikan “permanen” sebagai pengujian
Tentukan metode paparan, durasi atau jumlah siklus, aturan lulus/gagal, dan apakah persyaratan akhirnya adalah pengenalan visual, keterbacaan pemindai, atau keduanya. Bandingkan hasil sebelum dan sesudah paparan yang ditentukan alih-alih mengandalkan deskripsi umum “tanda permanen”.
Geometri & Penanganan
Bagaimana Geometri, Pemosisian, dan Penanganan Bagian Memengaruhi Proses?
Geometri menentukan lebih dari sekadar apakah laser dapat mencapai permukaan. Produksi juga bergantung pada bagaimana operator atau otomatisasi menetapkan posisi, fokus, dan orientasi yang sama dari satu bagian ke bagian lainnya.
Area datar, sempit, dan menjorok ke dalam
Pastikan garis pandang yang jelas, akses fokus, dan apakah rib, pelindung, pegangan, atau fixture menghalangi zona penandaan.
Soket, poros, dan komponen silindris
Catat diameter, lebar tanda, sudut, dan apakah tanda tersebut bersifat lokal atau melingkar. Kelengkungan dapat menimbulkan batas fokus dan distorsi yang harus diperiksa pada komponen sebenarnya.
Cegah pemuatan terbalik atau bergeser
Tentukan permukaan penempatan dan fitur orientasi. Fixture sederhana mungkin cukup untuk satu keluarga komponen; varian campuran mungkin memerlukan pemosisian yang lebih terkendali.
Beragam ukuran dan pergantian yang sering
Ukuran kunci, diameter soket, atau varian housing dapat memerlukan fixture yang dapat disetel, beberapa nest, resep tersimpan, atau strategi pergantian lain.
Tandai sebelum atau setelah perakitan
Evaluasi apakah gagang, pelindung, sisipan, atau material yang berdekatan membatasi akses setelah perakitan dan apakah tanda harus selaras dengan fitur produk jadi.
Pemuatan satu bagian atau batch
Bandingkan pemuatan manual satu bagian dengan fixture multi-bagian atau penanganan otomatis terhadap waktu takt, gerakan operator, verifikasi, dan persyaratan pergantian.

Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Pilih pengujian pertama dari material dan permukaan atas, lalu bandingkan hasilnya dengan efek yang diperlukan. Rute di bawah ini adalah arahan awal untuk evaluasi sampel, bukan resep mesin universal.
| Permukaan alat / benda kerja | Arah pengujian pertama yang umum | Apa yang harus diselesaikan oleh sampel |
|---|---|---|
| Baja perkakas tanpa lapisan, baja karbon, baja tahan karat, dan banyak komponen logam | Mulailah dengan rute laser serat 1064 nm. Bandingkan sumber serat MOPA ketika kontrol lebar pulsa yang lebih luas berguna untuk kontras, efek permukaan, atau masukan panas yang diperlukan. | Kontras versus gravir, kekasaran permukaan, kualitas tepi, waktu siklus, dan daya tahan |
| Logam oksida hitam, dilapisi listrik, dicat, atau dilapisi bubuk | Pertama, tentukan apakah lapisan atas harus dipertahankan, dimodifikasi, atau dihilangkan. Laser serat atau laser serat MOPA sering kali menjadi rute perbandingan logam/pelapis yang praktis, tetapi hasil akhir yang sebenarnya harus diuji dengan sampel. | Kerusakan pelapis, paparan substrat, konsistensi warna, implikasi perlindungan korosi, dan ketahanan aus |
| Komponen perkakas aluminium yang dianodisasi atau diperlakukan permukaannya dengan cara lain | Bandingkan rute menurut lapisan anodisasi, warna, dan efek yang diinginkan alih-alih memperlakukan semua aluminium dengan cara yang sama. Fiber adalah rute awal yang umum; UV atau panjang gelombang lain dapat dibandingkan ketika hasil yang lebih halus atau berdampak termal lebih rendah diperlukan. | Kontras, integritas lapisan, resolusi detail, dan apakah tanda yang dimaksud dihasilkan di dalam atau melalui perlakuan permukaan |
| Casing plastik untuk perkakas listrik dan komponen hasil cetakan | Uji resin, pigmen, dan aditif yang sebenarnya. Fiber dapat bekerja pada beberapa plastik rekayasa; UV atau hijau 532 nm dapat menjadi rute pembanding yang berguna untuk formulasi yang sensitif, berwarna terang, atau sulit. | Perubahan warna, perilaku pembusaan atau ablasi, pelelehan, halo panas, kontras, kualitas detail halus, dan konsistensi antar-batch material |
| Rakitan material campuran atau finishing pemasok yang tidak diketahui | Pisahkan setiap lokasi yang ditandai dan identifikasi lapisan teratas sebelum memilih rute. Jangan berasumsi bahwa satu set parameter atau satu arah laser akan cocok untuk setiap permukaan pada rakitan. | Respons spesifik material, akses, risiko bagian yang berdekatan, dan apakah resep atau stasiun penandaan terpisah diperlukan |
MOPA adalah subtipe laser serat, bukan keluarga panjang gelombang tersendiri
Alasan praktis untuk membandingkan sumber serat MOPA adalah rentang kendali pulsanya, bukan karena “MOPA” menggambarkan kategori material yang berbeda. Pemilihan akhir tetap harus didasarkan pada hasil sampel aktual dan jendela produksi.
Diagnosis Kegagalan
Di Mana Proyek Penandaan Laser Perkakas Biasanya Gagal?
Sampel yang gagal berguna ketika gejalanya terhubung dengan penyebab yang dapat diuji. Ubah satu variabel relevan pada satu waktu dan konfirmasi koreksinya pada bagian representatif alih-alih menganggap daya sebagai satu-satunya penyesuaian.
| Masalah yang teramati | Periksa terlebih dahulu | Cara memverifikasi koreksi |
|---|---|---|
| Kontras terlalu rendah atau tidak konsisten | Variasi material/finish, mekanisme penandaan yang dimaksud, fokus dan jendela proses | Uji ulang pada batch permukaan yang teridentifikasi dan bandingkan kontras dalam kondisi pengamatan yang sama |
| Tanda berubah di seluruh soket atau poros yang melengkung | Variasi fokus, kelengkungan, lebar tanda, orientasi, dan apakah diperlukan rotasi terkendali | Periksa seluruh area penandaan pada diameter sebenarnya dan ulangi setelah memuat ulang komponen |
| Pelapisan, oksida, atau coating rusak tanpa sengaja | Apakah proses harus mempertahankan atau menghilangkan lapisan teratas, serta konsentrasi energi dan variasi pelapisan | Periksa lapisan di sekitar dan di dalam tanda dan ulangi uji korosi/keausan yang diperlukan jika berlaku |
| Ukiran meninggalkan tepi kasar atau burr yang tidak dapat diterima | Target kedalaman, jumlah pass, distribusi pulsa/energi, dan apakah ukiran benar-benar diperlukan | Ukur atau periksa permukaan akhir terhadap aturan penerimaan fungsional |
| Kode QR/Data Matrix kecil tidak dapat dipindai secara andal | Ukuran kode, ukuran modul, kontras, definisi tepi, fokus, kelengkungan, dan pengaturan pemindai | Gunakan pemindai atau metode verifikasi yang dimaksud pada beberapa komponen bertanda dan posisi |
| Posisi tanda bergeser antar part | Datum fixture, toleransi part, arah pembebanan operator, dan pemilihan resep | Muat ulang dan tandai sampel berulang, lalu bandingkan posisi terhadap toleransi yang ditentukan |
| Sampel lolos secara visual tetapi gagal dalam durabilitas | Mekanisme penandaan, kedalaman/efek, perilaku pelapisan, dan apakah pengujian mencerminkan paparan layanan nyata | Ulangi pengujian keausan/pembersihan/oli yang ditentukan setelah penyesuaian proses |
| Batch perkakas yang berbeda bereaksi secara berbeda | Perubahan paduan atau resin, perlakuan panas, pemasok plating/coating, warna, aditif, atau variasi persiapan permukaan | Catat identitas batch dan konfirmasi jendela proses pada sampel representatif atau sampel kasus terburuk |
Alur Kerja Produksi
Bagaimana Proses Penandaan Alat Masuk ke Produksi?
Perencanaan produksi dimulai setelah penandaan itu sendiri layak. Alur kerja harus mengendalikan benda kerja yang benar, orientasi, data, posisi tanda, keputusan penerimaan, dan pergantian tanpa menambah langkah operator yang dapat dihindari.
1. Identifikasi komponen
Konfirmasi keluarga alat, SKU, kondisi permukaan, tahap perakitan, dan resep penandaan yang benar.
2. Muat benda kerja
Gunakan permukaan penempatan atau nest yang telah ditentukan dan cegah orientasi terbalik atau salah bila diperlukan.
3. Konfirmasi data tanda
Muat artwork tetap atau terima data serial, batch, kode, atau inspeksi yang diperlukan dengan aturan pengendalian duplikat bila berlaku.
4. Tandai komponen
Jalankan proses tervalidasi dalam fokus, bidang, resep, dan jendela waktu siklus yang disetujui.
5. Verifikasi hasil
Lakukan pemeriksaan visual, posisi, atau pemindai yang ditetapkan, alih-alih hanya mengandalkan mesin menyelesaikan satu siklus.
6. Tangani ketidaksesuaian
Tetapkan apa yang terjadi pada tanda yang tidak terbaca, salah tempat, atau tidak dapat diterima secara kosmetik dan cegah data variabel duplikat.
7. Catat data yang diperlukan
Jika ketertelusuran diperlukan, kaitkan pengenal yang ditandai dengan catatan produksi, kualitas, atau layanan yang diperlukan.
8. Lakukan pergantian dengan aman
Kendalikan perubahan fixture, fokus, resep, dan data di antara ukuran alat atau keluarga produk, serta verifikasi bagian pertama setelah pergantian.
Penerimaan Sampel
Bagaimana Sampel Penandaan Alat Seharusnya Diterima?
Jangan menyetujui arah mesin hanya berdasarkan satu sampel yang menarik. Rencana sampel harus mewakili rentang material dan finishing yang sebenarnya, geometri yang sulit, serta hasil produksi yang harus dapat diulang.
| Area penerimaan | Yang perlu diperiksa | Bukti sampel yang direkomendasikan |
|---|---|---|
| Hasil visual | Kontras, kualitas tepi, tampilan, dan konsistensi terhadap target yang disepakati | Part representatif yang diperiksa dalam kondisi inspeksi yang dimaksud |
| Akurasi konten | Logo, teks, ukuran, nomor seri, batch, atau informasi inspeksi yang benar | Perbandingan file artwork/data yang disetujui dengan komponen yang ditandai |
| Keterbacaan kode | Kode QR/Data Matrix atau kode lainnya dapat dibaca oleh pemindai yang dituju atau metode verifikasi | Beberapa pemindaian pada komponen, lokasi, dan nilai kode yang representatif |
| Integritas permukaan | Tidak ada burr yang tidak dapat diterima, tepi tajam, pelelehan, kerusakan lapisan, atau perubahan fungsi | Inspeksi visual/dengan perbesaran dan setiap pemeriksaan dimensi atau permukaan yang khusus untuk proyek |
| Daya tahan | Tanda tetap dapat diterima setelah paparan gosokan, oli, cairan pendingin, pembersihan, korosi, atau kondisi servis lain yang telah ditentukan | Perbandingan sebelum/sesudah menggunakan metode pengujian yang ditetapkan proyek dan aturan lulus/gagal |
| Keterulangan produksi | Posisi, kualitas, dan waktu siklus tetap dapat diterima di seluruh pemuatan ulang, varian, dan batch permukaan yang representatif | Bagian berulang termasuk geometri sulit, rentang SKU yang diharapkan, dan sampel kasus terburuk jika memungkinkan. |
Konfigurasi Akhir Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Pengujian sampel bukan hanya pemeriksaan kelayakan. Ini mengubah persyaratan benda kerja, kualitas penandaan, dan produksi menjadi pilihan optik, mekanis, perangkat lunak, keselamatan, dan otomasi yang dibutuhkan untuk aplikasi sebenarnya.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Keputusan konfigurasi yang dapat dipengaruhi |
|---|---|
| Material dan hasil akhir merespons paling baik dalam jendela proses tertentu. | Keluarga atau subtipe sumber laser, rentang daya, dan kemampuan kontrol pulsa |
| Tanda yang diperlukan berukuran kecil, rapat, atau mencakup bidang yang ditentukan | Pengaturan optik, lensa bidang, bidang penandaan, jarak kerja, dan persyaratan resolusi |
| Permukaannya berbentuk silinder atau tanda melingkari benda kerja | Strategi pemosisian rotari/terindeks, desain fixture, dan urutan gerakan |
| Tinggi komponen atau sudut permukaan bervariasi melampaui penyetelan fokus tetap sederhana | Penyesuaian Z, metode kontrol fokus, atau pendekatan 3D/pemfokusan dinamis bila dibenarkan oleh geometri |
| Posisi komponen bervariasi atau beberapa varian serupa menggunakan stasiun yang sama | Strategi fixture, fitur poka-yoke, dan apakah penentuan posisi berbantuan visi berguna |
| Nomor seri atau kode yang dapat dibaca mesin diperlukan | Perangkat lunak penandaan, input data variabel, perangkat keras pemindai/verifikasi, dan logika pencatatan data |
| Target takt tidak dapat dipenuhi dengan penanganan manual satu per satu | Fixture untuk banyak komponen, perubahan alur kerja operator, atau tingkat otomasi yang lebih tinggi setelah proses penandaan itu sendiri divalidasi |
| Penandaan menghilangkan lapisan atau menghasilkan residu proses | Detail ekstraksi asap/debu dan enclosure yang sesuai dengan material dan proses aktual |
| Operator, tata letak pabrik, atau integrasi memerlukan akses terkendali | Enklosur, pengaman, interlock, dan tata letak integrasi berdasarkan penilaian risiko sistem akhir |


Langkah Selanjutnya
Evaluasi Persyaratan Penandaan Perkakas Anda
Bagikan perkakas aktual, permukaan yang ditandai, hasil target, artwork atau kode variabel, lokasi tanda, geometri, laju produksi, dan persyaratan penerimaan. Zhuorui Laser dapat meninjau aplikasi dan menentukan jalur uji sampel sebelum konfigurasi peralatan final dipilih.
Siapkan: foto atau gambar perkakas; informasi material dan permukaan; file tanda; ukuran dan lokasi tanda; persyaratan kode dan pemindai; ukuran batch dan takt time; metode pemuatan; uji daya tahan; tujuan dan tegangan.