
Resposta do material · limite do revestimento
Marcação a laser em máscara de solda: controle de mudança de cor e limites de ablação
Sim — a marcação a laser pode ser avaliada em máscara de solda curada, mas uma marca legível não é automaticamente aceitável. O resultado utilizável depende da formulação e cor reais da máscara, da cura, da espessura, da condição da superfície e do cobre ou laminado abaixo dela. A primeira decisão é se você precisa de contraste visível mantendo a máscara funcionalmente intacta, ou de remoção deliberada da máscara até uma camada de parada definida.
Defina o limite de parada
Diagrama de engenharia representativo — não é um corte transversal de placa testada.
Variáveis da janela de processo
A pilha de superfície acabada—não o nome da placa—controla a resposta
Duas placas, ambas descritas como “PCB verde”, podem reagir de forma diferente. Registre o produto ou a família real da máscara de solda, cor, cura, espessura, condição da superfície e camada subjacente antes de comparar uma fonte de laser ou janela de parâmetros.
Química e cor da máscara
Resina, pigmento, carga e formulação do fornecedor alteram a absorção, o contraste, a pluma e o resíduo. A cor é uma pista de triagem, não uma especificação de processo.
Cura e espessura
Cura insuficiente, cura excessiva, variação de espessura e retrabalho podem alterar a resposta de cor, o limiar de ablação, a qualidade da borda e a margem antes do rompimento da camada.
Camada subjacente
Cobre, acabamento superficial, laminado, vias e condutores próximos alteram a dissipação de calor e a consequência do rompimento. Defina o que pode e o que não pode ser exposto.
A tinta de legenda é uma camada separada
Tinta de legenda / serigrafia, material conformal, contaminação, resíduos de limpeza, textura e brilho podem alterar a interação da superfície superior. Não trate a legenda branca ou preta impressa sobre a máscara de solda como se fosse a própria máscara de solda; registre e teste as camadas separadamente quando a marca cruza ambas.
| Variável | O que pode mudar | Sinal de falha | Controle de teste |
|---|---|---|---|
| Formulação ou cor da máscara | Absorção, contraste, pluma e resíduo | Baixo contraste, queima, tom irregular ou redeposição | Separe as amostras por fornecedor, produto e cor; não agrupe os resultados. |
| Cura e espessura | Limiar e margem antes da penetração | Pequenos furos, exposição inesperada, borda irregular ou remoção incompleta | Use placas curadas em produção e inclua variação conhecida de espessura. |
| Cobre / acabamento de superfície / laminado abaixo | Fluxo de calor e resposta da camada de parada | Ataque ao cobre, descoloração, borda levantada ou danos ao laminado | Mapeie a arte para a pilha real e inspecione a camada abaixo. |
| Legenda / sobreimpressão / contaminação | Absorção da camada superior, contraste local e sequência de remoção | Resultado irregular, borda falsa, remoção da legenda em primeiro lugar ou aparência dependente da limpeza | Teste áreas de máscara de solda exposta e áreas cobertas por serigrafia separadamente quando ambas ocorrerem na arte. |
Contexto de aplicação
Onde a marcação a laser em máscara de solda é usada — e por quê?
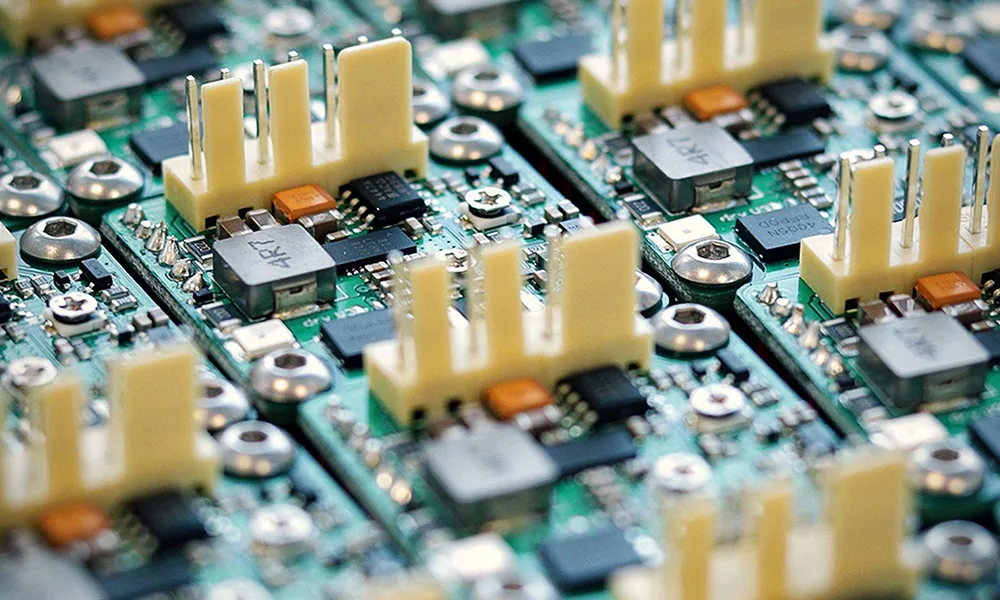
A marcação a laser é considerada quando uma PCB ou PCBA precisa de identificação permanente diretamente na superfície de uma placa finalizada para produção. A questão do material é se o contraste ou a remoção necessários podem ser criados sem comprometer a função da máscara de solda ou a camada abaixo.
Identificação de PCB e painel
Fabricantes de placas e fabricantes de eletrônicos podem precisar de um identificador permanente em placas individuais ou em painéis antes da singulação. A localização da marca deve permanecer compatível com pads, vias, elementos de cobre e operações de montagem posteriores.
Rastreabilidade de produto e de processo
Marcas serializadas ou específicas de lote podem conectar uma placa a registros de produção, inspeção ou manutenção. A página do material determina se a superfície pode portar a marca; vinculação de dados, leitores e lógica de MES são decisões separadas do sistema de produção.
Informações legíveis sem etiqueta adicionada
A marcação direta pode ser avaliada quando etiquetas, etapas adicionais de impressão ou identificadores removíveis são indesejáveis. O requisito ainda deve ser definido pela legibilidade, durabilidade e limites funcionais da placa — não apenas pela aparência.
Conteúdo da marcação
O que geralmente é marcado na máscara de solda?
A arte muda os requisitos ópticos e de posicionamento. Texto grande legível por humanos é um problema de processo diferente de um código denso legível por máquina com módulos pequenos e requisitos rigorosos de zona de silêncio.
Códigos 2D e identificação serializada
Data Matrix, códigos QR e outros identificadores legíveis por máquina especificados pelo projeto podem ser usados para rastreabilidade. Defina o tamanho do código, o tamanho do módulo ou da célula, a zona de silêncio, o leitor necessário e o método de verificação antes de selecionar o campo final e a óptica.
Texto, informações de peças e símbolos
Números de peça, identificadores de revisão, números de série, identificadores de inspeção, símbolos e outras informações legíveis por humanos podem ser avaliados onde o layout da placa permitir. Traços pequenos, gráficos densos e áreas mistas de legenda/máscara de solda exigem foco mais cuidadoso e controle de bordas.
Não misture conteúdo com identidade de superfície: uma legenda impressa já pode conter designadores de referência e símbolos, mas a marcação a laser da máscara de solda é um processo separado. Se a arte a laser se sobrepuser à tinta da legenda, teste essa pilha como uma condição distinta.
Responda primeiro
Defina o resultado da marcação antes de escolher o laser
Para um projeto de marcação a laser, o primeiro alvo usual é o contraste visível controlado, mantendo a máscara de solda funcionalmente intacta. A ablação deliberada da máscara de solda é um alvo de processamento separado, com requisitos diferentes de camada de parada e inspeção.
Contraste visível controlado
Criar contraste óptico legível sem abrir intencionalmente a máscara de solda. A aprovação deve incluir contraste ou legibilidade do código, além de verificações de halo, alteração de brilho, rugosidade, afinamento, pinholes e exposição não intencional de cobre.
Ablação controlada de máscara de solda
Se o requisito for remover a máscara e expor uma área definida ou camada de parada, trate isso como uma tarefa de ablação em vez de marcação de identificação comum. Posição de borda, subcorte, resíduo, área exposta e a condição do cobre ou do laminado tornam-se critérios primários de aceitação.
Condição e geometria da placa
Como a construção, o tamanho e a planicidade da PCB alteram o resultado?
A mesma máscara de solda pode se comportar de maneira diferente quando a altura focal, a condição de suporte, o padrão de cobre subjacente ou a localização da marca mudam. Esses fatores também determinam se uma estação de marcação simples é suficiente ou se controle de Z, visão ou fixação personalizada devem ser avaliados.
Espessura da máscara
A espessura altera a margem entre uma resposta superficial útil e uma penetração indesejada. Use placas curadas em produção e inclua a variação normal de espessura na matriz de teste.
Planicidade e empenamento da placa
A variação de altura afasta a superfície do foco calibrado. Códigos finos e textos pequenos geralmente são menos tolerantes a erro de foco do que marcas grandes e simples.
Tamanho do painel e campo de marcação
Uma placa ou painel maior pode exigir um campo maior, posicionamento indexado ou vários locais de marcação. Não se deve presumir que um campo maior preserve o mesmo tamanho de ponto e desempenho de recursos finos.
Cobre subjacente, vias e bordas
Planos de terra, trilhas, pads, vias, bordas da placa e recortes podem alterar o fluxo de calor local e a consequência do rompimento. Mapeie a localização real da marcação para a pilha de camadas real.
PCB sem componentes versus PCBA populada
Componentes podem introduzir mudanças de altura, sombreamento, limites de acesso e restrições de colisão. O suporte do dispositivo de fixação e a distância de trabalho disponível podem, portanto, mudar após a montagem.
Painel versus placa individualizada
Painéis inteiros e placas individuais criam requisitos diferentes para suporte, uso de fiduciais, posicionamento repetível, carregamento e tempo de ciclo. Valide o mesmo formato físico que será marcado na produção.
Triagem condicional da fonte
Qual rota de laser você deve testar primeiro?
A UV costuma ser uma rota prática de triagem inicial para detalhes finos em máscaras de solda selecionadas, especialmente quando o controle de borda e a alteração limitada na zona termicamente afetada são importantes. A janela utilizável ainda depende da formulação real, do comportamento de pulso, do tamanho do ponto, do foco e da estratégia de varredura. Lasers de fibra ou MOPA em 1064 nm devem ser tratados como uma comparação condicional quando a formulação da máscara, o pigmento ou a interação com o alvo justificar. Evidências comparativas de amostras — não apenas a cor da máscara — devem decidir a rota.
- Nenhum comprimento de onda deve ser aprovado apenas com base na cor da máscara.
- A potência média da máquina não define a energia entregue a um detalhe.
- O tamanho do ponto, o comportamento de pulso, o foco, a posição no campo e a estratégia de varredura afetam o limite.
- A janela de parâmetros útil deve tolerar variação normal de material e posicionamento.
| Direção | Por que pode ser triado | Limite principal | Evidência de aprovação |
|---|---|---|---|
| UV | Ensaios de triagem inicial de recursos finos, mudança de cor ou remoção controlada quando a máscara real absorve de forma útil e a configuração óptica consegue resolver a borda necessária. | O UV não é automaticamente “frio”; fluência excessiva, foco ruim ou uma formulação inadequada ainda podem criar resíduo, subcorte, ruptura ou contraste ruim. | Fidelidade de recursos, contraste/remoção, condição de borda, inspeção da camada inferior e uma janela de processo repetível em placas representativas. |
| Fibra / MOPA | Ensaios condicionais nos quais a absorção da máscara, o pigmento ou a interação desejada favorece o processamento em 1064 nm. | Pode acoplar-se fortemente ao metal exposto ou gerar mais variação de calor/contraste do que o desejado. | Integridade da máscara de solda, interação com o metal, halo, variação entre lotes e repetibilidade. |

Regra de seleção: Regra de seleção: compare as direções da fonte na placa acabada usando a mesma arte e o mesmo método de inspeção. Aprove uma janela estável, e não apenas o ajuste único com melhor aparência.
Riscos e modos de falha
Uma marca legível ainda pode estar fora da janela de processo segura.
Defina os limites de falha antes do teste. A legibilidade por si só não pode se sobrepor à integridade da máscara de solda, à proteção do condutor, ao resíduo aceitável ou à função da placa nas etapas posteriores.
Resultado de material aprovado
Arte-final, contraste ou área de remoção, localização da borda e condição da superfície atendem ao requisito acordado sem alteração não intencional de camada.
Legível, mas não automaticamente aceitável.
Halo, alteração de brilho, rugosidade, pequeno resíduo, desvio de borda ou afinamento local podem exigir microscopia, limpeza ou revisão funcional.
Dano funcional ou de limite
Exposição não intencional de cobre, ataque ao condutor, delaminação da máscara, perda de isolamento, dano ao laminado ou alteração da função da placa impedem a aprovação.
Do teste de material à produção
Quando a viabilidade da máscara de solda se torna uma decisão do sistema de produção?
Assim que uma janela de marcação de máscara de solda repetível e sem danos for comprovada, os requisitos de suporte da placa, posicionamento, verificação, carregamento e ciclo tornam-se entradas de projeto da máquina. Os próximos passos são validar essa janela em placas de produção representativas e, em seguida, traduzi-la na configuração final da máquina.
Validação representativa
Como uma amostra real de máscara de solda deve ser validada?
Um único cupom atraente não prova uma janela de produção. Use placas acabadas de produção dos grupos de máscara, fornecedor, cura, espessura e acabamento de superfície que importam, e inspecione a marca novamente após os processos posteriores que a placa real passará.
Congele o alvo
Separe a mudança de cor da ablação. Forneça a arte-final, o menor elemento, a tolerância de borda e a camada de parada permitida.
Agrupe o material
Registre produto da máscara, cor, fornecedor, cura, espessura, legenda, acabamento da placa e lote, quando disponível.
Compare uma janela
Mantenha o método de inspeção constante e mapeie configurações estáveis em variação representativa, não apenas um ponto central.
Verificar novamente após o processamento a jusante
Inspecionar após o processo de limpeza acordado e, quando relevante para a rota real de fabricação, após refusão ou outra exposição a jusante especificada. Verificar novamente contraste ou legibilidade do código, resíduo, condição das bordas, bolhas, trincas, levantamento e qualquer alteração na integridade da máscara de solda.
Transferir a janela aprovada para a produção
Adicionar tolerância de foco, posição de campo, repetibilidade do dispositivo de fixação, carregamento, verificação, extração e metas de ciclo antes de selecionar a configuração completa da máquina.
| Registro | Detalhe mínimo | Por quê |
|---|---|---|
| Identidade da superfície | Produto/cor da máscara, cura, espessura, legenda, acabamento da placa e camada subjacente | Evita tratar diferentes empilhamentos de superfície como um único material. |
| Resultado desejado | Alteração de cor ou ablação; arte-final; menor elemento; localização da marca | Define o mecanismo e o limite de inspeção. |
| Limite visual | Contraste, halo, brilho, rugosidade, desvio de borda, resíduo e método de limpeza | Separa o que é legível do que é cosmeticamente aceitável. |
| Limite da camada | Exposição de cobre permitida, camada de parada, subcorte e limite de pinhole | Protege os requisitos de condutor e isolamento. |
| Verificações funcionais | Resultado de limpeza; verificação de refusão ou de outro processo a jusante quando relevante; testes elétricos, de adesão, ambientais ou específicos do projeto quando necessário | Confirma que uma marca que parece aceitável imediatamente após o processamento a laser permanece aceitável no processo real da placa. |
| Entradas de produção | Tamanho da placa/painel, planicidade, campo, variação de foco, dispositivo de fixação, visão, carregamento, extração, dados/verificação e meta de ciclo | Converte a janela de material aprovada nos requisitos reais da máquina e do fluxo de trabalho. |
Importante: uma aprovação em pré-limpeza ou pré-reflow não é automaticamente uma aprovação de produção. Se a placa marcada for limpa, submetida a reflow, revestida ou exposta a outro processo a jusante definido, inclua essa condição no plano de aceitação.
Configuração da máquina e RFQ
Como o resultado da amostra determina a configuração final da máquina?
O resultado aprovado do material define a rota de laser utilizável e a margem de processo. A máquina final é então dimensionada com base no tamanho da característica, na geometria da placa, na tolerância de posicionamento, no volume de produção, nas necessidades de verificação, na extração e na segurança — e não apenas na potência do laser.
Fonte de laser e janela de processo
Selecione a família de fontes a partir de testes comparativos em placas e, em seguida, confirme uma janela operacional estável em variações representativas de máscara e placa, em vez de copiar uma única configuração visualmente atraente.
Estratégia de lente, campo e foco
Módulos pequenos e traços finos aumentam a importância do tamanho do ponto, da escolha do campo e da estabilidade do foco. Painéis grandes, múltiplos locais de marcação ou placas empenadas podem exigir indexação, ajuste de Z ou gerenciamento adicional de foco.
Fixação, posicionamento e visão
Escolha recursos de suporte e localização em torno do formato real da placa. Se a posição da marca precisar seguir fiduciais, variação da placa ou múltiplos locais, avalie a correção por visão em vez de assumir que o dispositivo de fixação sozinho consegue manter a tolerância exigida.
Extração, verificação e ciclo
Captura de pluma, filtragem, acesso para limpeza, requisitos de leitor/verificador, método de carregamento e o ciclo completo de produção podem alterar o invólucro final e o escopo de automação depois que a viabilidade do material for comprovada.
Entradas de material e marcação
- Amostras de PCB ou PCBA acabadas de produção
- Produto/família da máscara de solda, cor, cura e espessura, se disponível
- Detalhes da legenda/serigrafia quando a marca se sobrepõe a ela
- Cobre subjacente / acabamento / laminado no local da marca
- Arte-final, tipo de código, menor elemento e posição da marca
- Resultado alvo e limites permitidos de exposição do cobre / danos
Entradas de produção e aceitação
- Dimensões da placa ou do painel, planicidade/empenamento e formato de carregamento
- Taxa de produção necessária ou meta de ciclo completo
- Necessidades de dispositivo de fixação, fiducial, visão ou correção de posição
- Requisitos de leitor/verificador e de vinculação de dados, se aplicável
- Limpeza, refusão ou outras verificações de aceitação a jusante
- Restrições de invólucro, extração e integração de linha
Perguntas frequentes
Perguntas frequentes sobre marcação a laser de máscara de solda
Um laser pode marcar máscara de solda sem expor o cobre?
Pode ser avaliado, mas a resposta depende da amostra. Defina o contraste necessário e inspecione a placa real para verificar afinamento da máscara, pinholes, desvio de borda e exposição indesejada de cobre. Uma marca legível por si só não é aprovação.
A UV é sempre a melhor fonte para máscara de solda?
Não. A UV é uma direção comum de triagem inicial para marcas finas em máscaras selecionadas, mas o processo utilizável depende da formulação, cura, espessura, acabamento subjacente, óptica e resultado pretendido. Evidências comparativas de amostras devem decidir.
Uma mesma configuração pode ser reutilizada entre fornecedores de PCB?
Não automaticamente. A formulação da máscara, o pigmento, a cura, a espessura, a legenda e o acabamento superficial podem mudar. Use um plano controlado de requalificação quando um material, um fornecedor ou o stackup da placa mudar.
Qual é a diferença entre mudança de cor e ablação?
A mudança de cor visa criar contraste óptico, mantendo a máscara funcionalmente intacta. A ablação remove intencionalmente a máscara até uma área definida ou camada de parada. Seus critérios de aceitação e riscos de falha são diferentes.
A máscara de solda é a mesma coisa que serigrafia ou tinta de legenda?
Não. A máscara de solda é o revestimento protetor funcional sobre a superfície da PCB, enquanto a tinta de legenda/serigrafia é uma camada de marcação impressa separada que geralmente é colocada sobre a máscara de solda curada. Se a arte a laser atravessar ambas, registre e valide as duas condições de superfície separadamente.
O que devo enviar para um teste de amostra?
Envie placas acabadas de produção, informações sobre máscara de solda e stackup da placa, detalhes da legenda quando relevante, arte, menor recurso, resultado desejado, local da marcação, limite de exposição do cobre, condições de limpeza e de processos a jusante, verificações de aceitação, variação de lote, dimensões da placa e contexto de produção.
Próximo passo
Envie a placa finalizada, a marca-alvo e os limites de aceitação
Forneça amostras finalizadas de produção, identificação e cor da máscara de solda, informações de cura/espessura quando disponíveis, qualquer camada de legenda no local da marcação, o empilhamento subjacente, a arte, o menor elemento, o resultado alvo, exposição ou dano permitidos, verificações de processos a jusante, dimensões da placa, requisitos de posicionamento e meta de ciclo. A Zhuorui Laser pode então planejar uma comparação de amostras e traduzir a janela aprovada para a configuração da máquina para orçamento.
Solicitar OrçamentoConsulta OEM e PersonalizadaFale Conosco