
Marcação a Laser de Carregador e Adaptador de Energia
Marcação de placa de identificação, certificação e rastreabilidade para carcaças de carregadores e adaptadores de energia — informações nominais, números de modelo e de série, códigos de data e marcas de fabricante produzidas sem tinta, almofadas ou outros consumíveis de marcação.
Esta página aborda a visão de tarefa do setor para selecionar uma máquina de marcação a laser para carregador: por que esses produtos são marcados, o que é marcado, quais condições de material e superfície controlam o resultado, qual resultado almejar, como a carcaça deve ser posicionada, qual direção do laser testar primeiro, o que pode falhar em produção e como os resultados de testes de amostras determinam a configuração final da máquina.
Marcação a laser de carregador e adaptador de energia em resumo
Sim — a marcação a laser é um método estabelecido para adicionar identificação durável a carcaças de carregadores e adaptadores de energia. Na fabricação de produtos de energia, carcaças de plástico e alumínio podem conter informações nominais, símbolos de certificação e advertência, marcas de fabricante, números de modelo, números de série e códigos de data ou de lote. O contraste e a aparência alcançáveis dependem do material real, da cor e do acabamento da superfície. A questão prática não é se uma carcaça de carregador pode ser marcada, mas o que deve ser marcado, qual resultado é aceitável, quais variáveis de material e geometria controlam esse resultado, como a peça será posicionada em produção, e qual direção do laser deve ser testada em amostra primeiro.
O comportamento do material — por que graus de ABS e policarbonato, carcaças pretas e brancas, e superfícies revestidas ou anodizadas respondem de maneira diferente — pertence às páginas dedicadas a materiais vinculadas ao longo do texto, não a esta página. Se sua pergunta for sobre Marcação de PCB ou Marcação de cabos e fios dentro ou ao lado do carregador, essas são páginas de aplicação separadas sob a mesma Eletrônicos e Elétricos seção.
Por que carregadores e adaptadores de energia são marcados?
O trabalho de marcação não é apenas branding cosmético. Ele normalmente combina identificação do produto, informações de classificação ou relacionadas à conformidade, e rastreabilidade de produção — com o conteúdo exato exigido definido pelo design do produto e pelos requisitos de mercado ou certificação aplicáveis.
Informações do produto e identificação
As carcaças de carregadores e adaptadores normalmente precisam de informações visíveis de modelo, valores nominais elétricos, avisos, símbolos de certificação e identificação da marca. O processo a laser pode ser avaliado como uma forma de criar esse conteúdo sem depender de uma camada de tinta aplicada à superfície, embora o texto, os símbolos e o método de marcação exigidos permaneçam sujeitos aos requisitos aplicáveis do produto e do mercado.
Rastreabilidade e verificação
Números de série, códigos de data ou de lote e símbolos legíveis por máquina podem conectar uma unidade individual a registros de produção, qualidade ou verificação. Quando o conteúdo muda por unidade, a tarefa de marcação também se torna um problema de tratamento de dados e verificação: o valor correto deve chegar ao marcador, ser colocado na zona correta e, quando necessário, ser lido de volta antes que a peça seja liberada.
O que carregadores e adaptadores de energia normalmente recebem marcação a laser
Depois que o objetivo da marcação estiver claro, defina as peças físicas e o conteúdo exato que precisa ser marcado. Projetos de carregadores e adaptadores geralmente envolvem carcaças de plástico moldado, carcaças de alumínio e componentes selecionados de plugue ou de montagem, com conteúdo de marcação diferente em cada superfície.
Placas de identificação e informações de certificação
A marca mais reconhecível em qualquer carregador ou adaptador é a sua placa de identificação — tensão e corrente de entrada, tensão e corrente de saída, potência nominal, número de modelo e os símbolos de certificação e advertência exigidos para o mercado-alvo. Em carcaças de plástico moldado, esse conteúdo pode, de outra forma, ser impresso ou moldado; a marcação a laser evita depender de uma camada de tinta aplicada à superfície, mas a legibilidade e a durabilidade finais ainda precisam ser verificadas na carcaça real. O que a placa deve conter, e se a marcação a laser é aceitável como método de marcação para um determinado esquema de certificação, é definido pelos organismos de certificação e pelas regulamentações do mercado-alvo — não pelo processo a laser.
Códigos de marca, modelo e rastreabilidade
Logotipos de marca e marcações de modelo são gravados na face mais visível da carcaça para identificação. Números de série, códigos de data (comumente nos formatos ano-semana), códigos de lote e símbolos QR ou Data Matrix são marcados para rastreabilidade — e, cada vez mais, para antifalsificação, em que um código na carcaça vincula a unidade a um registro de verificação. Quando o valor do código é gerado por unidade por um banco de dados ou MES e deve ser verificado após a marcação, o design do fluxo de dados pertence à solução de rastreabilidade e integração de dados, e não a esta página do aplicativo.
Peças típicas no escopo
As peças de trabalho mais comuns nesta página são carcaças de plástico moldado para carregadores ou adaptadores, carcaças de alumínio para adaptadores e componentes selecionados de plugue intercambiável ou adaptador de viagem. O material e o acabamento exatos da carcaça ainda importam mais adiante no caminho de decisão, porque misturas de ABS / PC, cores diferentes, alumínio nu, alumínio anodizado e superfícies revestidas não produzem a mesma resposta de marcação.
| Família de peças | Conteúdo típico da marcação | Localização típica |
|---|---|---|
| Carcaça de plástico (mistura de ABS / PC) | Placa de características, símbolos de certificação e advertência, logotipo da marca, modelo, número de série, código de data, QR / Data Matrix | Face principal ou face inferior — deve permanecer legível para o usuário final |
| Carcaça de alumínio (nua, anodizada ou revestida) | Placa de identificação, logotipo da marca, modelo, número de série, código de data | Faixa plana na face principal ou na parte inferior |
| Componentes de plugue intercambiável / adaptador de viagem | ID da peça, código de lote, marca de montagem | Face interna plana ou face de borda, conforme o design do produto |
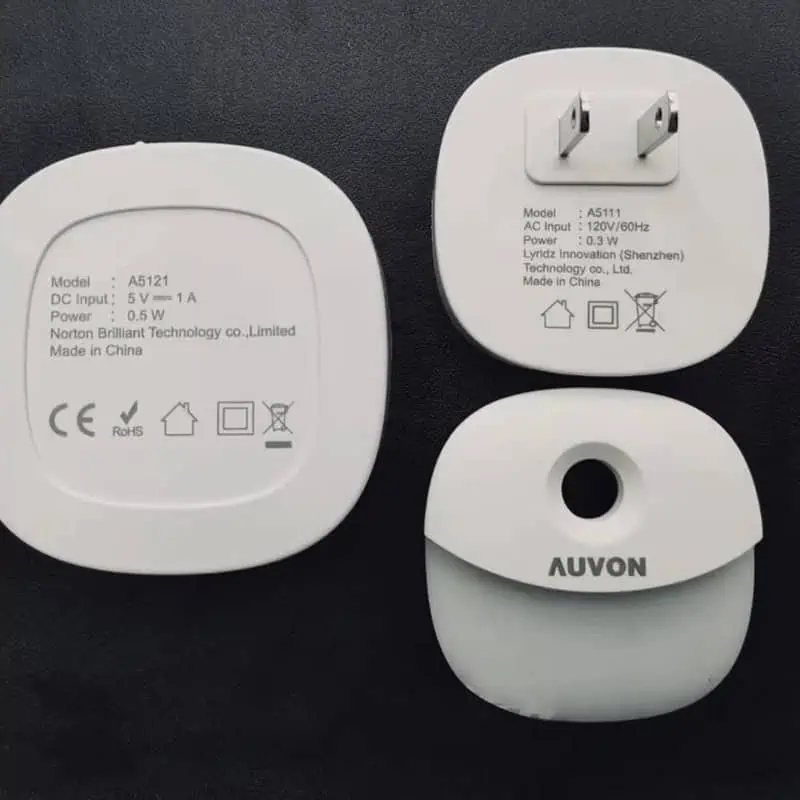
Placa de Identificação e Marcas de Identificação em Carcaças de Carregadores
As carcaças de carregadores normalmente trazem informações de modelo, classificações elétricas, símbolos de certificação e outros conteúdos de identificação em uma superfície voltada para fora. A marcação a laser pode ser avaliada quando um processo de marcação permanente e sem consumíveis é necessário.
Conclusão de engenharia: a placa de identificação deve ficar em uma face voltada para fora e legível — essa é a regra prática para carregadores, ao contrário de peças marcadas em zonas ocultas.
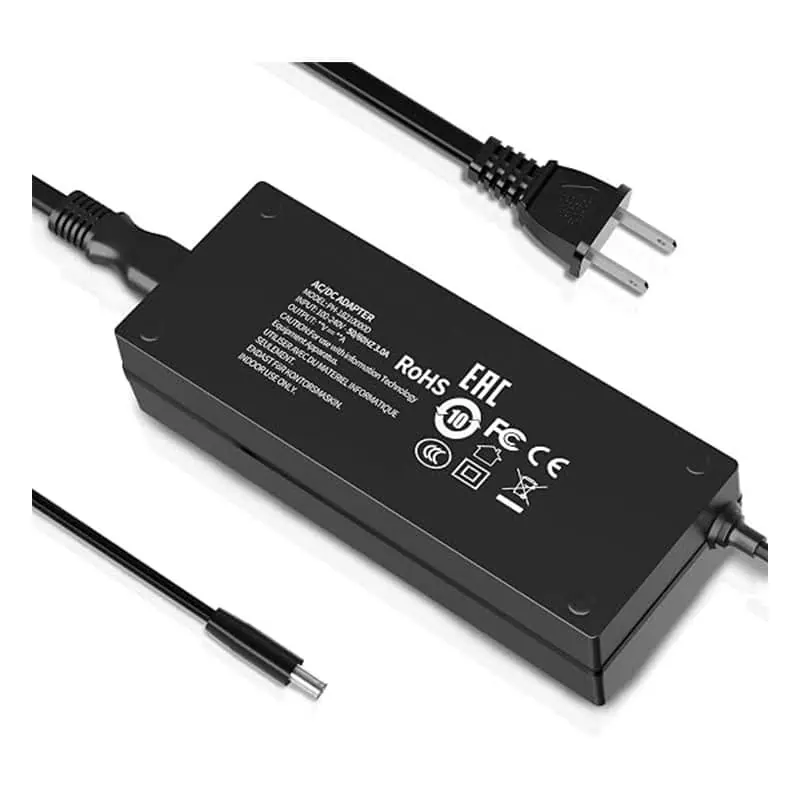
Marcas de Classificação e Identificação em uma Carcaça de Adaptador de Energia
A carcaça de um adaptador de energia pode conter modelo, especificações elétricas, símbolos de certificação e outras informações de identificação em uma face externa plana. O contraste final do laser e a durabilidade devem ser confirmados no material e na superfície reais da carcaça.
Conclusão de engenharia: o material da carcaça, a cor, o revestimento superficial e o contraste desejado afetam o resultado do laser, portanto o adaptador real deve ser testado em amostra antes que o processo seja finalizado.
O que determina os resultados da marcação a laser em carregadores e adaptadores de energia?
O nome do material da carcaça, por si só, não é suficiente para selecionar o processo. O resultado é controlado pela combinação de formulação do material, cor e acabamento, tamanho e conteúdo da marca, geometria da superfície, apresentação da peça e critérios de aceitação que a marca finalizada deve atender.
Material, cor e condição da superfície
ABS, policarbonato e misturas retardantes de chama podem responder de maneira diferente mesmo quando as peças parecem semelhantes. Colorantes, aditivos e textura superficial podem alterar o contraste e a janela de parâmetros utilizável. O alumínio também precisa ser separado por estado de superfície — nu, anodizado, pintado ou com outro revestimento — porque a camada na superfície altera como a marca se forma. Portanto, a carcaça real de nível de produção é mais útil para testes do que um corpo de prova plano genérico.
Tamanho da marca, densidade do código e área disponível
Textos pequenos de especificações, números de série e símbolos QR ou Data Matrix impõem exigências diferentes à configuração óptica. O menor caractere, o tamanho da célula do código, a área total de marcação e a área sólida disponível na carcaça afetam todos o tamanho do campo e a janela de processo que devem ser avaliados. Quando um scanner fixo fará a leitura do código, a tolerância de posição passa a fazer parte do requisito de resultado, em vez de ser uma consideração separada de última hora.
| Variável | Por que isso altera o resultado | O que confirmar para o teste |
|---|---|---|
| Material da carcaça / formulação | Resinas, blendas e aditivos diferentes podem produzir contraste e resposta térmica diferentes | Carcaça real de produção; informações de grau ou formulação, se disponíveis |
| Cor | Carcaças escuras, claras e com cores da marca podem exigir diferentes alvos de contraste e janelas de parâmetros | Cores representativas da produção |
| Acabamento superficial / revestimento | Textura, tinta, anodização ou outras camadas alteram como a marca se forma | Superfície acabada, não apenas o material de base |
| Conteúdo da marca e menor detalhe | Textos finos e códigos densos podem estreitar a janela óptica e de processo utilizável | Arte-final, tamanho de caractere, tamanho de código e área de marcação |
| Variação de geometria e de altura | Curvatura e variação de altura da peça afetam o foco e a qualidade da borda | Peça completa, desenho e geometria da face marcada |
| Carregamento e posicionamento | A repetibilidade do dispositivo ou da apresentação afeta onde a marca é aplicada | Bandeja, dispositivo, posicionamento aleatório ou método de apresentação em linha |
| Critério de aceitação | A janela de processo só é significativa quando os limites de contraste, código, durabilidade e posição estão definidos | Critérios de aprovação/reprovação para a marca finalizada |
Qual resultado de marcação você deve buscar?
Antes de escolher a máquina, defina como é uma marca aprovada. Um logotipo visualmente aceitável, uma pequena placa de identificação e um código de rastreabilidade legível por máquina podem exigir critérios de aceitação diferentes, mesmo na mesma carcaça.
Resultado visual e do código
- Contraste e legibilidade — o texto deve ser legível na cor real da carcaça sob as condições de inspeção pretendidas.
- Qualidade dos caracteres e das bordas — textos pequenos com valores nominais devem permanecer nítidos o suficiente para atender ao requisito do desenho ou da marca.
- Legibilidade do código — símbolos QR ou Data Matrix devem ser testados com o leitor ou verificador pretendido.
- Posição — a marca deve permanecer dentro da zona permitida e dentro de qualquer tolerância de posição do scanner ou cosmética.
Resultado de superfície, funcionalidade e durabilidade
- Aparência da superfície — evitar queimaduras, amarelamento, derretimento, rugosidade ou remoção irregular de revestimento inaceitáveis.
- Integridade da carcaça — o processo não deve criar danos inaceitáveis a paredes finas, juntas, portas ou outras zonas funcionais.
- Durabilidade — defina as verificações necessárias de fricção, limpeza, umidade, suor, agentes de limpeza ou exposição à temperatura para a aplicação.
- Consistência — o efeito aceito deve permanecer repetível na apresentação de produção pretendida e em lotes representativos de carcaças.
Um briefing útil de teste de amostra, portanto, descreve o resultado em termos mensuráveis ou inspecionáveis — não apenas “marcar esta carcaça do carregador”, mas o conteúdo exigido, tamanho, direção do contraste, requisito de leitura de código, zona de marcação permitida, limites de superfície, verificações de durabilidade e meta do ciclo de produção.
Onde a Marca Vai: Faces Legíveis vs Zonas de Exclusão
Posição é uma decisão de projeto tanto quanto uma decisão de laser. Quando a norma de produto aplicável, o esquema de certificação ou o projeto do produto exigir que a identificação permaneça acessível externamente, as informações exigidas de placa de identificação ou de certificação devem ser colocadas em uma face legível designada — enquanto portas, pinos, aberturas de ventilação e emendas permanecem livres.
Faces externas legíveis
Para a identificação que a norma aplicável, o esquema de certificação ou o projeto do produto exigem que permaneça legível externamente, a face principal ou a face inferior é um alvo comum. A localização exata deve seguir os requisitos de marcação e inspeção do produto; códigos de rastreabilidade podem ser colocados onde o projeto permitir, muitas vezes ao lado do bloco de valores nominais ou na face inferior, perto do texto do modelo. Em adaptadores de alumínio, uma faixa plana ao longo do corpo ou da face inferior geralmente fornece uma superfície de marcação mais estável.
Zonas de exclusão
- Portas e pinos — Contatos USB, CC e de rede elétrica são superfícies funcionais; marcar perto deles põe em risco a zona do conector e não serve a nenhum propósito de legibilidade.
- Ranhuras e furos de ventilação — interromper o feixe através de uma ranhura produz caracteres quebrados; a marca deve caber em uma área sólida.
- Costuras de montagem e linhas de encaixe — a área de junção desempenha função mecânica e alinhamento estético.
- Transições de borda curvas — curvatura acentuada desfocaliza o feixe e distorce os caracteres; se a única área sólida for curva, uma abordagem 3D ou de campo reduzido entra na avaliação.
Geometria, Fixação e Posicionamento
Carregadores e adaptadores são invólucros pequenos, em sua maioria planos ou levemente curvos, produzidos em quantidades muito grandes. A questão geométrica é menos sobre alcançabilidade do que sobre apresentar muitas peças pequenas ao feixe de forma precisa e repetível.
Carcaças planas e marcação em bandeja
Uma carcaça de face plana em uma bandeja dedicada é o caso mais simples: a bandeja posiciona muitas unidades em um único campo, e a máquina as marca em uma ou várias passadas. A repetibilidade do dispositivo de fixação — não o laser — geralmente é o que limita a precisão de posição na marcação em bandeja, portanto o projeto da bandeja e a tolerância da carcaça merecem tanta atenção quanto os parâmetros de marcação.
Carcaças levemente curvas
Uma curvatura suave ao longo da zona de marcação reduz a profundidade de foco utilizável: caracteres na borda de uma área curva podem ficar desfocados, enquanto o centro permanece nítido. Se a curva se ajusta à tolerância de foco é uma questão de amostragem e cálculo; quando não se ajusta, uma abordagem de marcação 3D com foco dinâmico ou um campo menor com reposicionamento entra na avaliação.
Posicionamento aleatório e posicionamento por visão
Quando as carcaças chegam em posições aleatórias — em um alimentador, em bandejas soltas ou manuseadas por operadores — o posicionamento por visão localiza cada peça e corrige automaticamente a posição da marcação. A abordagem de visão e sua integração com o ciclo de marcação são cobertas pela solução de posicionamento por visão; a família de máquinas de visão CCD é a direção de produto correspondente.
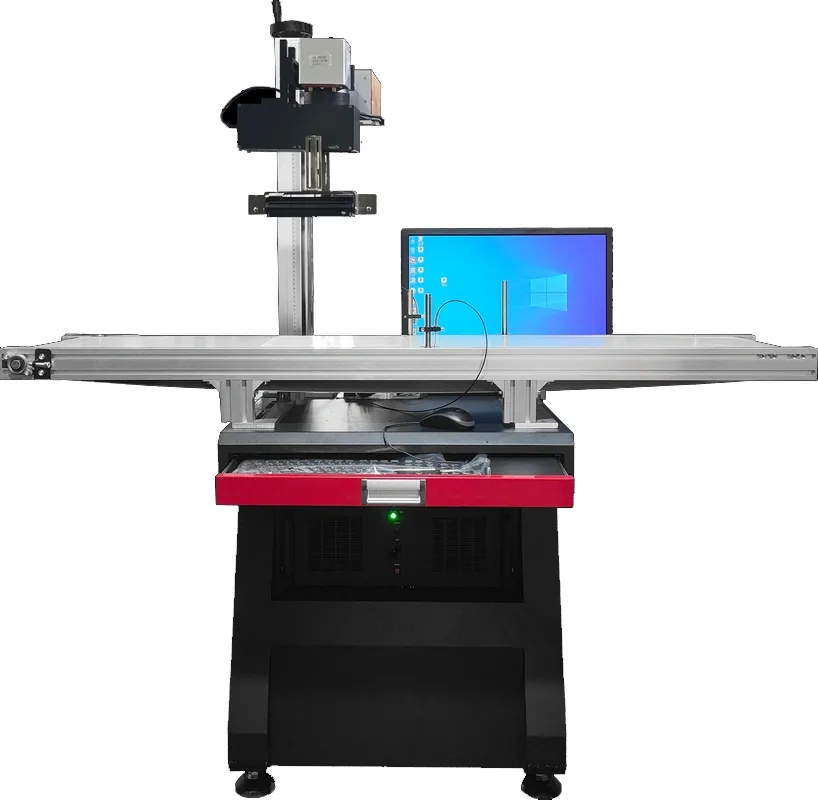
A marcação guiada por visão pode reduzir a dependência de dispositivos de localização X/Y de precisão quando a altura da peça, a apresentação e o foco permanecem controlados. A câmera localiza cada carcaça e corrige posição e rotação dentro do campo antes que o laser dispare no ponto desejado. Isso é útil para marcação flexível ou de peças mistas de carregador quando as posições das bandejas não são repetíveis, e para códigos serializados que devem permanecer dentro da tolerância de posição de um leitor. A visão não corrige por si só altura, foco ou estabilidade da peça não controlados.
Conclusão de engenharia: a visão pode compensar a posição X/Y e a rotação, mas a estação de trabalho ainda precisa controlar a altura, o foco e a estabilidade da peça. Use a visão quando o posicionamento lateral não for repetível; não a trate como substituta para todos os requisitos de fixação.
| Geometria da peça | Fixação típica | Direção de configuração |
|---|---|---|
| Face plana da carcaça, alta densidade | Bandeja dedicada de múltiplas cavidades | Máquina padrão de bancada ou dividida, lote em bandeja |
| Face levemente curvada | Bandeja ou berço que apresenta o plano tangente | Verificação de profundidade de foco na amostra; 3D se a curva exceder a tolerância |
| Apenas a face inferior (placa de identificação) | Dispositivo de fixação basculante ou apresentação em duas estações | Bandeja de indexação / segunda montagem |
| Posicionamento aleatório | Posicionamento guiado por visão | Máquina de visão CCD / solução de visão |
Qual direção de laser avaliar primeiro
As carcaças de carregadores se dividem claramente por material, então a direção inicial segue a carcaça que você está marcando — e a escolha final depende da cor da carcaça, do contraste alvo e dos resultados de amostras.
Carcaças plásticas: ABS e PC
Para carcaças moldadas de ABS e policarbonato, Lasers UV (em torno de 355 nm) costumam ser a primeira direção a avaliar: o comprimento de onda curto e a baixa entrada de calor favorecem textos finos e limpos tanto em plásticos escuros quanto claros, com menor risco de marcas de queimadura em paredes finas. Lasers de fibra (1064 nm) também marcam algumas formulações plásticas, mas o resultado é específico da resina e da cor — aditivos antichama, corantes e textura superficial alteram o resultado, e é por isso que o contraste realista pertence às páginas de materiais plásticos em vez de uma regra geral aqui.
Carcaças de alumínio
Para carcaças de adaptadores de alumínio, um laser de fibra Q-switched (cerca de 1064 nm) costuma ser a primeira direção a avaliar. O contraste e a aparência finais em alumínio nu dependem da liga, do estado da superfície e da janela de parâmetros, portanto a marca real deve ser confirmada na amostra da carcaça. Carcaças anodizadas e revestidas se comportam de modo diferente — a camada altera como a marca se forma — e esses casos são abordados nas alumínio anodizado e superfície revestida páginas de materiais.
Quando as metas de contraste mudam a escolha
Se o objetivo é uma marca clara em uma carcaça escura, uma marca escura em uma carcaça clara, ou um efeito de remoção de revestimento, a direção e a janela de parâmetros podem mudar. Esses alvos são específicos para material e cor, e a maneira correta de decidir é um teste de amostra na carcaça real — não uma regra geral.
| Material / superfície da carcaça | Direção inicial | Página do material para detalhes |
|---|---|---|
| Carcaça de ABS / PC, escura ou clara | UV (355 nm) frequentemente em primeiro lugar | ABS / Policarbonato |
| Blenda plástica retardante de chama | UV frequentemente em primeiro lugar; específico para a resina | Plásticos e Polímeros |
| Carcaça de alumínio sem revestimento | Fibra Q-switched (1064 nm) | Alumínio |
| Carcaça de alumínio anodizado | Fibra / MOPA, específico por camada | Alumínio Anodizado |
| Carcaça de plástico revestido | Avaliação de remoção de revestimento ou alteração de contraste na amostra | Plástico Revestido |
| Carcaça de alumínio pintada ou revestida | Avaliação de remoção de revestimento ou de fibra específica da camada na amostra | Metal pintado |
Quais falhas comuns de marcação em carregadores e adaptadores o teste de amostra deve detectar?
Um teste de amostra é mais útil quando é projetado para expor modos de falha antes que a estação de trabalho seja finalizada. O problema não é apenas se uma amostra pode ser marcada, mas se o resultado permanece legível, posicionado corretamente e seguro para produção em toda a peça e janela de processo pretendidas.
| Modo de falha | Fator típico a investigar | O que o teste deve determinar |
|---|---|---|
| O contraste está fraco ou inconsistente | Formulação, cor, aditivos, revestimento ou janela de parâmetros da carcaça | Se a direção atual do laser e a janela de parâmetros são adequadas na carcaça real |
| O plástico fica amarelo, queima, derrete ou fica áspero | Carga térmica excessiva para a carcaça e o efeito desejado | Se uma janela de processo com menor aquecimento ou uma direção de laser diferente deve ser avaliada |
| Textos pequenos perdem nitidez ou ficam distorcidos | Tamanho do elemento, foco, escolha do campo, curvatura ou variação de altura | Se é necessário alterar a óptica, o tamanho do campo, a fixação ou o controle de foco 3D |
| Leituras de QR / Data Matrix inconsistentes | Contraste, tamanho do símbolo, textura da superfície, foco ou variação de posição | Se é necessário ajustar o tamanho do código, as configurações do processo, o dispositivo de fixação ou o posicionamento por visão |
| A posição da marca varia entre as peças | Tolerância da bandeja, repetibilidade do dispositivo de fixação ou posicionamento aleatório | Se se justifica um dispositivo de fixação dedicado, uma apresentação melhorada ou visão CCD |
| Marcação no revestimento acabado fica irregular | Tipo de revestimento, espessura ou variação da superfície | Se a superfície de produção acabada precisa de uma janela de processo separada |
| Aparência aprovada, mas durabilidade reprovada | Parâmetros otimizados apenas para o efeito visual | Se o processo ainda passa nos testes exigidos de fricção, limpeza ou ambientais |
| O resultado varia entre lotes de produção | Variação na resina, no pigmento, no pacote de aditivos ou no acabamento superficial | Se a aceitação deve incluir lotes representativos de produção antes da liberação |
Taxa de produção, produção em lote e integração de linha
Para a marcação de carregadores e adaptadores em produção, a pergunta útil não é apenas se um invólucro pode ser marcado, mas se o ciclo completo consegue cumprir o tempo takt exigido com posicionamento repetível, verificação e tratamento de dados. O método de produção adequado depende da taxa-alvo medida e de como as peças são apresentadas à estação.
O que compõe o ciclo completo
O ciclo completo de marcação é carregamento, posicionamento, marcação, verificação e descarregamento — o tempo de varredura do laser é apenas uma parte dele. Para carcaças alimentadas por bandeja, o carregamento e o posicionamento frequentemente dominam o ciclo; para marcação em linha, a velocidade da esteira e a sincronização do encoder definem o ritmo. É por isso que uma varredura mais rápida por si só não garante uma linha mais rápida: o ciclo prático deve ser medido na disposição real.
Opções de bandeja, em linha e automáticas
A marcação em lote com alimentação por bandeja e carregamento manual ou semiautomático é um ponto de partida comum quando as peças podem ser apresentadas em posições repetíveis. Marcação em linha ou em movimento e células de carregamento automático entram na avaliação quando o takt time exigido, o método de manuseio das peças ou a arquitetura da linha tornam a produção com paradas para carregamento ineficiente. Esses são tópicos de nível de solução abordados pela solução de marcação em movimento e online e pela solução de célula de marcação automática, com a família de máquinas de marcação a laser em movimento como uma direção de produto.
Fluxo de dados, verificação e rejeição
Quando números de série, códigos de data ou valores de QR / Data Matrix variam de uma unidade para outra, o fluxo de produção deve definir mais do que o disparo do laser. O projeto deve identificar de onde vêm os dados, como o registro correto é associado à carcaça apresentada, se o código marcado é lido de volta e o que acontece quando a verificação falha. Um fluxo prático é carregamento / identificação → posicionamento → recebimento ou geração de dados de marcação → marcação → verificação → liberação de peças OK ou encaminhamento de peças NOK para a ação definida de rejeição / retrabalho. Se os registros de rastreabilidade precisarem ser armazenados ou trocados com um banco de dados ou MES, essa interface faz parte da configuração da estação de trabalho, e não algo pensado depois; a solução de rastreabilidade e integração de dados cobre essa camada do sistema com mais detalhes.
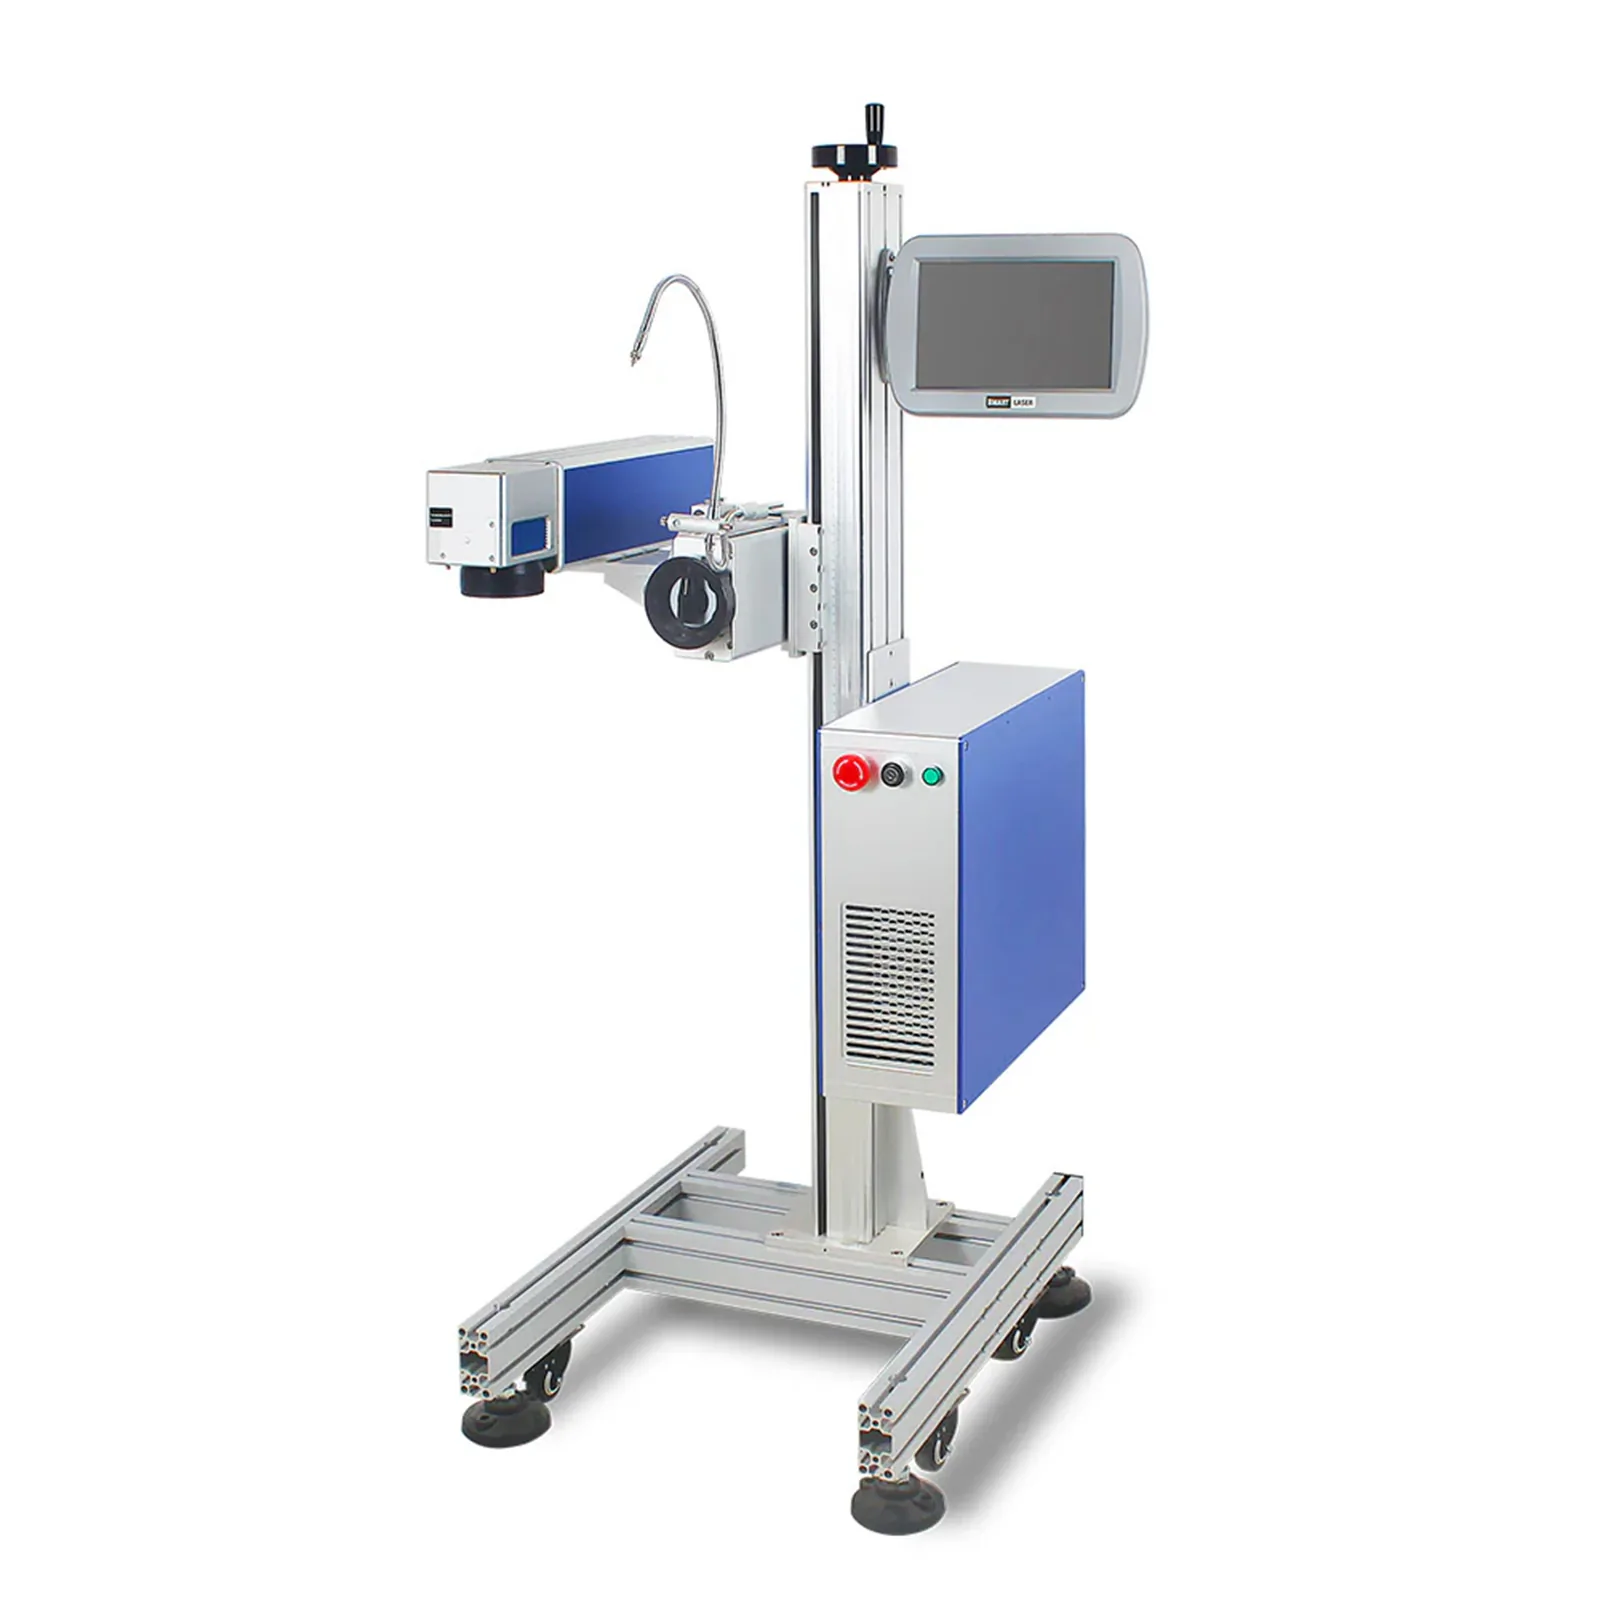
Na marcação em movimento ou online, as carcaças se deslocam continuamente sob o feixe e a marca é gravada em movimento, sincronizada com o movimento do transportador. Isso pode remover uma etapa de parada e carregamento do ciclo, mas só é a direção melhor quando o tempo de takt exigido, a janela de marcação, o espaçamento entre peças e o método de posicionamento suportam marcação contínua. A integração é uma avaliação no nível do projeto, não uma escolha de prateleira.
Conclusão de engenharia: compare as opções de bandeja, em linha e automáticas com base no ciclo completo medido — carregamento, posicionamento, marcação, verificação e descarregamento — e não apenas na velocidade de varredura.
Durabilidade, Validação e Aceitação
Uma marca na carcaça de um carregador precisa resistir ao uso real: conexões e desconexões diárias, atrito em bolsas e bolsos, suor e umidade, agentes de limpeza e calor ao redor da carcaça durante a operação. A resistência de uma determinada marca depende do material da carcaça, da cor e dos parâmetros do laser — portanto, a validação é baseada em amostras, não presumida.
Abrasão, suor, agentes de limpeza e temperatura
Os testes de durabilidade comuns para marcas em carregadores e adaptadores incluem testes de fricção e abrasão na face marcada, exposição a suor e umidade, limpeza com agentes de limpeza ou álcool e ciclagem térmica em torno da faixa de operação da carcaça. A integridade da carcaça também faz parte da revisão: a marca não deve afinar nem enfraquecer uma parede retardante de chamas além dos limites de projeto do produto, o que é mais um motivo para que carcaças de parede fina sejam marcadas com janelas de parâmetros de baixo calor na peça real, e não em cupons planos.
Teste de amostras: o que preparar e o que é verificado
O teste de amostras é a forma prática de confirmar contraste, legibilidade do código, posição da marca e durabilidade na carcaça real. A Zhuorui Laser fornece marcação de amostras, configuração de parâmetros e revisão de processo como parte do serviço padrão da fábrica — uma carcaça real e uma especificação clara da marca produzem uma resposta muito mais útil do que uma descrição verbal. Para o teste de amostra, envie a carcaça ou amostra de material, um desenho ou foto, o conteúdo e o tamanho exigidos para a marca, o efeito desejado, o método pretendido de carregamento ou apresentação da peça, a taxa de produção e o volume esperado, e qualquer requisito de dados variáveis ou verificação por scanner.
Dimensões de aceitação
| Dimensão | O que é verificado |
|---|---|
| Contraste e legibilidade | Texto de classificação legível sob a iluminação especificada, na cor real da carcaça |
| Tamanho dos caracteres e do código | Atende aos mínimos do desenho ou da especificação de código |
| Legibilidade do código | Leitura de retorno com o scanner ou verificador pretendido |
| Precisão de posição | Posição da marcação repetível dentro da tolerância do leitor |
| Abrasão / atrito | Teste de atrito conforme o requisito da marca ou do cliente |
| Solvente / suor / temperatura | Teste de exposição definido pela aplicação |
| Integridade da carcaça | Sem enfraquecimento de paredes finas ou da seção retardante de chama além dos limites de projeto |
| Fluxo de dados / verificação | Os dados variáveis corretos chegam à marca; a resposta do leitor ou verificador pretendido e o tratamento de NOK são confirmados quando exigido |
| Tempo de ciclo | Medido na configuração real, incluindo carregamento, posicionamento, marcação, verificação e descarregamento |
Os próprios critérios de aceitação são definidos pelo cliente ou pelo proprietário da marca — o papel da Zhuorui Laser’s é configurar e testar de acordo com esses critérios, não inventá-los. O controle de qualidade e a capacidade de testes da fábrica são descritos na página de controle de qualidade e capacidade de testes.
Como os resultados de testes de amostras determinam a configuração final da máquina?
O teste de amostra deve terminar com uma decisão de configuração, não apenas com uma conclusão de que “a marcação funciona”. A janela de processo aceita, a geometria da peça, a tolerância de posicionamento, o takt time e os requisitos de verificação determinam em conjunto a fonte de laser, a óptica, o dispositivo de fixação e o nível de automação de que a máquina de produção precisa.
| Constatação do teste de amostra / produção | Decisão de configuração que ele informa |
|---|---|
| A melhor marcação aceitável requer UV, fibra Q-switched ou outra via verificada | Família da fonte de laser e a janela de processo a levar para os testes de produção |
| O menor texto/código e a área total de marcação são confirmados | Direção da lente e do campo de marcação, equilibrando o campo utilizável com a qualidade da característica |
| A variação de curvatura ou de altura permanece dentro / excede a tolerância de foco | Configuração 2D padrão com apresentação controlada, ou avaliação 3D de foco dinâmico |
| A posição de marcação necessária não é repetível com o método de carregamento atual | Dispositivo de fixação dedicado, bandeja multicavidades, apresentação por indexação ou posicionamento por visão CCD |
| O ciclo completo medido não atinge o takt time exigido | Densidade da bandeja, indexação, carregamento automático, avaliação em linha / em movimento ou uma análise de automação baseada em projeto |
| Dados de série ou de código mudam por unidade | Software de marcação mais o banco de dados / MES necessário ou outra interface de dados |
| A leitura de retorno faz parte da aceitação | Integração de scanner ou verificador com a lógica necessária de tratamento de OK / NOK |
| O material ou o processo cria um requisito de segurança / controle de fumos | Revisão do invólucro e do intertravamento da máquina e, quando o material ou o processo exigir, extração de fumos ou ventilação adequadas |
A máquina final, portanto, é selecionada a partir do resultado combinado dos testes. Uma marcação bem-sucedida em uma única carcaça responde apenas à questão de viabilidade do processo; a liberação para produção também exige que a configuração escolhida repita o resultado aceito na posição e no tempo de ciclo exigidos, com o fluxo pretendido de carregamento, dados e verificação.
Perguntas Frequentes
A marcação a laser pode substituir a impressão a tinta ou tampográfica em carcaças de carregadores?
Para muitas fábricas, sim — esse é um motivo comum pelo qual esta aplicação é avaliada. A marcação a laser evita a dependência de uma camada de tinta aplicada na superfície e elimina tinta, almofadas e consumíveis de marcação relacionados do processo. Ainda assim, é preciso confirmar, por meio de teste em amostra na carcaça real, se o resultado a laser atende aos critérios exigidos de legibilidade, aparência e durabilidade.
Por que o contraste da marcação difere entre carcaças de carregador pretas e brancas?
Porque os plásticos respondem de maneira diferente ao laser: em muitas carcaças pretas, a marca aparece como um contraste claro ou cinza, enquanto em carcaças brancas ou claras ela aparece escura. O grau da resina, os aditivos retardantes de chama e os corantes alteram o resultado. Os mecanismos são explicados nas páginas dedicadas a materiais plásticos páginas de materiais plásticos, e o resultado específico para a sua carcaça é uma questão de teste em amostra.
As marcas de certificação e as placas de identificação podem ser marcadas a laser?
A marcação a laser pode ser avaliada para os símbolos e textos que aparecem em uma placa de características. O que a placa deve conter, e se uma placa marcada a laser, em vez de moldada ou impressa, é aceitável sob determinado esquema de certificação ou regulamentação de mercado, é definido pelos organismos de certificação e pelas regulamentações — confirme isso com sua área de conformidade antes de assumir o processo.
Carcaças curvas de carregadores precisam de dispositivos de fixação especiais ou marcação 3D?
A curvatura leve é verificada primeiro em relação à profundidade de foco: se a zona de marcação se encaixar dentro da tolerância de foco, a marcação padrão funciona com uma bandeja ou berço que apresente o plano tangente. Quando a curva excede a tolerância, uma abordagem de foco dinâmico 3D ou um campo menor com reposicionamento entra na avaliação.
A marca pode resistir ao atrito diário, suor e agentes de limpeza?
Depende do material da carcaça, da cor e dos parâmetros do laser — é exatamente isso que um teste de amostra verifica. Testes de fricção, exposição a suor e umidade, limpeza com álcool ou produtos de limpeza e ciclagem térmica são as verificações comuns, e os critérios de aceitação são definidos pelo cliente ou proprietário da marca.
A marcação pode ser integrada a uma linha de montagem de carregadores de alto volume?
Sim. A marcação em lote com alimentação por bandeja é um ponto de partida comum quando as peças podem ser posicionadas de forma repetível. A marcação em linha ou em movimento e o carregamento automático são avaliados quando o takt time exigido, o manuseio das peças e o layout da linha tornam vantajosa a apresentação contínua ou automatizada. A viabilidade de integração — tempo de ciclo, posicionamento e interface de dados — é analisada como um projeto, e as relevantes páginas de soluções descrevem as abordagens.
Teste de amostra ou orçamento
A maneira mais rápida de confirmar o que é possível fazer na carcaça do seu carregador ou adaptador é um teste de amostra no material, na cor e na superfície acabada reais. Envie a amostra da carcaça ou do material, um desenho ou foto, o conteúdo e o tamanho da marcação, o efeito desejado e os critérios de aceitação, o método de carregamento pretendido, a taxa de produção e qualquer requisito de dados variáveis ou de verificação por scanner. O resultado do teste pode então ser usado para definir a direção do laser, a óptica, o dispositivo de fixação ou o requisito de visão, o método de produção e a configuração de verificação.
Para qualquer estação de marcação de carregadores ou adaptadores, a análise do equipamento inclui controles de segurança a laser para a configuração específica da máquina — opções de invólucro e intertravamento são especialmente relevantes quando a estação opera sem supervisão em uma área de produção de alto volume.