
Aplikasi Pengemasan & Pengkodean
Penandaan & Pengkodean Laser untuk Kemasan
Pengkodean laser layak dievaluasi ketika karton, label, film, kantong, botol, wadah, tutup, penutup, atau kemasan jadi lainnya memerlukan penandaan tanggal, batch, lot, kedaluwarsa, identifikasi, barcode, kode 2D, atau grafik sederhana yang dapat diulang.
Jangan memilih mesin hanya berdasarkan nama kemasan. Mulailah dari kemasan jadi yang sebenarnya, konten kode, konstruksi permukaan, hasil target, geometri, aliran data, metode produksi, dan kriteria penerimaan. Input ini menentukan rute laser pertama yang akan diuji, apa yang harus divalidasi, dan bagaimana mesin akhir harus dikonfigurasi.
Format Kemasan Mana yang Harus Dievaluasi?
Format kemasan mendefinisikan masalah penanganan; material jadi dan konstruksi permukaan menentukan apakah proses laser layak secara teknis. Karton, botol, tutup, label, atau kantong bukanlah resep laser. Format kemasan yang sama dapat menggunakan substrat, pigmen, pelapis, laminasi, tinta, pernis, atau lapisan penghalang yang berbeda yang merespons secara berbeda terhadap panjang gelombang yang sama.
| Format kemasan | Pertimbangan penandaan yang umum | Apa yang perlu dikonfirmasi sebelum pengujian |
|---|---|---|
| Karton, paperboard & karton bergelombang | Panel datar atau terlipat, permukaan tercetak, pelapis, kontras, kepadatan kode, penyajian jalur bergerak | Konstruksi papan, lapisan cetak/pelapis, area kode, kecepatan lini, perubahan warna atau ablasi yang diizinkan |
| Label & label berpelapis | Respons lapisan atas, efek liner atau perekat, teks halus, barcode, kode 2D, penanganan web | Stok muka, pelapisan/tinta, konstruksi perekat, ukuran kode, metode inspeksi, web stasioner atau bergerak |
| Film, kantong & saset | Dinding tipis, laminasi, lapisan penghalang, sensitivitas panas, distorsi, risiko tusukan, material bergerak | Susunan lapisan, ketebalan, persyaratan segel/penghalang, perubahan permukaan yang diizinkan, penyajian lini |
| Botol plastik & wadah kaku | Formulasi polimer, pigmen, ketebalan dinding, kelengkungan, fokus, orientasi, pergerakan part | Resin/warna aktual, pelapisan atau label, zona penandaan, kelengkungan, metode penopang, persyaratan inspeksi |
| Tutup & penutup | Permukaan melengkung kecil, tekstur hasil cetakan, pigmen, orientasi berulang, laju part tinggi | Material/warna, area penandaan atas atau samping, keterulangan orientasi, fixture atau penyajian lini |
| Permukaan kemasan logam atau kaca | Respons logam tanpa lapisan atau berlapis, lapisan pernis/cat, integritas permukaan kaca, penyajian melengkung | Apakah targetnya adalah substrat atau lapisan atas, hasil visual yang diperlukan, efek permukaan yang diizinkan, metode penanganan |
Rute Aplikasi Kemasan berdasarkan Industri
Perutean industri dilakukan setelah format kemasan dan kondisi proses dipahami. Proyek makanan, minuman, kosmetik, dan farmasi dapat menggunakan format kemasan serupa tetapi memiliki persyaratan kode, inspeksi, tampilan, validasi, dan kontrol produksi yang berbeda.
Kemasan Makanan
Evaluasi konstruksi kemasan jadi, konten tanggal/batch, perubahan permukaan yang diizinkan, persyaratan inspeksi, dan siklus lini aktual untuk format kemasan makanan tertentu.
Botol & Tutup Minuman
Permukaan melengkung, orientasi tutup, warna wadah, pergerakan kemasan, dan posisi tanda dapat mengubah masalah penanganan dan fokus sama seperti sumber laser itu sendiri.
Kemasan Kosmetik
Kemasan yang sensitif terhadap tampilan mengharuskan kode dinilai bersama dengan pelapisan, hasil akhir, kualitas permukaan yang menghadap merek, data variabel, dan perubahan visual yang dapat diterima.
Kemasan Farmasi
Mulailah dari isi identifikasi yang diperlukan, konstruksi kemasan, metode inspeksi, pengendalian produksi, dan persyaratan validasi atau regulasi khusus proyek sebelum memilih proses penandaan.
Mengapa Kemasan Ditandai atau Dikodekan?
Persyaratan penandaan harus jelas sebelum memutuskan apakah laser merupakan proses yang tepat. Kemasan umumnya dikodekan agar produksi, distribusi, inspeksi, atau pengguna akhir dapat mengidentifikasi apa kemasan itu, kapan atau di mana kemasan diproduksi, dan bagaimana kemasan tersebut harus dilacak atau diverifikasi.
Apa yang Biasanya Ditandai pada Kemasan?
Isi pengkodean kemasan yang umum mencakup tanggal produksi atau kedaluwarsa, nomor batch dan lot, pengenal shift atau lini, data serial atau varian produk, teks, logo, barcode, dan kode 2D. Beberapa bidang tetap sama untuk suatu produk, sedangkan bidang lainnya berubah berdasarkan batch, waktu, lini, atau item individual, sehingga tinjauan aplikasi harus menetapkan baik konten yang terlihat maupun alur kerja data variabel.
Informasi produksi dan ketertelusuran
Tanggal, batch, lot, shift, lini, serial, varian produk, atau data variabel lainnya dapat menghubungkan kemasan fisik ke catatan produksi yang benar dan membantu membedakan satu proses produksi dari proses produksi lainnya.
Informasi masa simpan dan penggunaan
Kedaluwarsa, 'baik sebelum', tanggal produksi, atau informasi serupa mungkin perlu tetap terbaca selama kondisi penanganan dan penyimpanan yang dimaksudkan untuk kemasan. Persyaratan pastinya bersifat spesifik untuk proyek dan pasar.
Identifikasi yang dapat dibaca manusia dan mesin
Teks, logo, barcode, dan kode 2D dapat digunakan untuk identifikasi, pemindaian, verifikasi, inventaris, serialisasi, atau alur kerja produksi lainnya. Tanda yang terlihat gelap tidak otomatis merupakan tanda yang dapat dibaca mesin.
Mengapa mengevaluasi laser setelah kebutuhan didefinisikan?
Rute laser layak diuji ketika proyek memperoleh manfaat dari penandaan digital non-kontak, data variabel, mekanisme penandaan bebas bahan habis pakai pada titik pengkodean, atau integrasi langsung dengan proses produksi stasioner atau bergerak. Keunggulan ini hanya berarti jika kemasan sebenarnya lulus pengujian kualitas dan siklus yang disyaratkan.

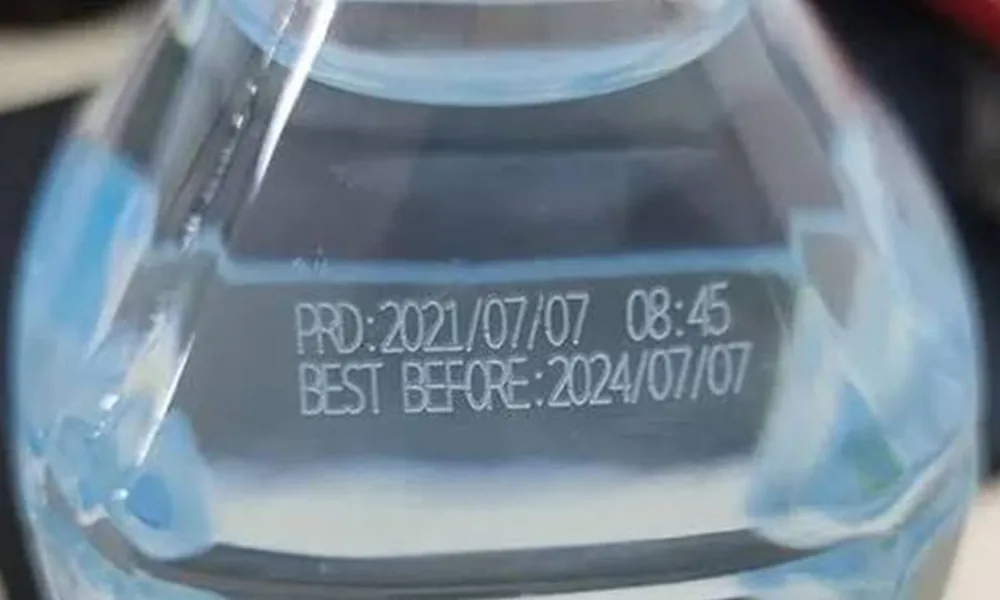
Apa yang Menentukan Hasil Pengodean Laser?
Hasil pengodean laser dikendalikan oleh lebih dari sekadar nama material kemasan. Input uji yang berguna adalah kombinasi kode, permukaan jadi, mekanisme tanda yang diinginkan, geometri, penyajian, metode inspeksi, dan siklus produksi.
| Variabel | Apa yang harus disediakan | Mengapa ini mengubah hasil |
|---|---|---|
| Isi kode | Tanggal, batch, lot, kedaluwarsa, teks, logo, barcode, kode 2D, bidang tetap, dan bidang variabel | Kepadatan karakter, area terisi, ukuran modul, dan perubahan data memengaruhi waktu penandaan, definisi tepi, alur kerja perangkat lunak, dan inspeksi. |
| Ukuran tanda & area yang tersedia | Dimensi keseluruhan, fitur terkecil yang bermakna, zona penandaan yang tersedia, dan orientasi yang diperlukan | Ukuran bidang, kondisi fokus, toleransi posisi, dan jumlah kerja laser per kemasan bergantung pada geometri kode yang sebenarnya. |
| Konstruksi kemasan jadi | Substrat dasar, pigmen, warna, coating, tinta, pernis, laminasi, perekat, lapisan termetalisasi, atau lapisan akhir pelindung bila diketahui | Laser berinteraksi dengan lapisan yang benar-benar menerima berkas sinar. Bahan dasar yang serupa dapat menandai secara berbeda setelah pencetakan, coating, laminasi, atau perubahan formulasi. |
| Mekanisme penandaan target | Perubahan warna, ablasi/penghilangan permukaan, ukiran/etsa, pembentukan busa, atau efek visual lain yang dapat diterima | Panjang gelombang dan kondisi pulsa yang berbeda dapat menciptakan mekanisme, kontras, residu, dan beban termal yang berbeda. |
| Batas kemasan | Perubahan warna, pelelehan, distorsi, hilangnya coating, residu, tusukan, kerusakan barrier, atau efek pada permukaan yang berdekatan yang diizinkan | Jendela proses yang dapat digunakan dibatasi oleh kualitas kode dan integritas kemasan. |
| Geometri & penyajian | Permukaan datar atau melengkung, ketebalan dinding, orientasi, fixture, posisi terindeks, gerakan web, gerakan konveyor, atau penyajian bebas | Geometri memengaruhi fokus dan penggunaan bidang; penyajian memengaruhi keterulangan posisi, waktu pemicu, dan apakah gerakan harus disinkronkan. |
| Inspeksi & verifikasi | Pembacaan manusia, pembaca barcode/2D, pemeriksaan visi, metode lulus/gagal yang diperlukan, dan logika penolakan | Metode penerimaan menentukan kontras, kualitas tepi, posisi, dan kebenaran data apa yang sebenarnya harus dicapai. |
| Target produksi | Ukuran batch, pergantian, metode pemuatan, kecepatan lini, target siklus bagian yang diterima, dan hasil yang diharapkan | Sistem harus memenuhi siklus produksi lengkap, bukan hanya kecepatan pemindaian nominal atau waktu laser menyala. |
Data Variabel Merupakan Bagian dari Proses, Bukan Hanya Desain Grafis
Pastikan bidang mana yang tetap dan mana yang berubah berdasarkan produk, batch, tanggal, shift, nomor seri, atau input produksi hulu. Data variabel mengubah pemilihan pekerjaan, logika pemicu, verifikasi, pergantian, dan persyaratan pengendalian kesalahan sekaligus tanda itu sendiri.
Hasil Penandaan Kemasan Apa yang Harus Anda Targetkan?
Kualitas tanda adalah masalah penerimaan, bukan satu pengaturan laser. Proses harus menghasilkan informasi yang diperlukan sekaligus menjaga kemasan tetap dalam batas permukaan dan fungsional yang disepakati.
Kontras dan Keterbacaan
Nilai kontras pada kondisi penglihatan atau pemeriksaan yang penting dalam produksi. Teks halus, fitur kecil, dan kode padat harus dievaluasi pada ukuran sebenarnya, bukan disimpulkan dari tanda peragaan yang lebih besar.
Integritas Kemasan dan Penampilan Permukaan
Kode dengan kontras tinggi tidak dapat diterima jika pengaturan yang sama mengubah bentuk dinding tipis, merusak barrier atau lapisan, menimbulkan residu yang tidak diinginkan, melubangi film, atau menghasilkan perubahan permukaan lain di luar batas yang disepakati.
Kode yang Dapat Dibaca Mesin Jika Diperlukan
Jika kemasan menggunakan barcode atau kode 2D, validasi dengan metode inspeksi aktual pengguna dan sampel produksi yang representatif. Penampilan yang terlihat saja tidak boleh dianggap sebagai bukti kualitas kode yang terverifikasi.
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Jalur uji pertama harus berasal dari permukaan akhir dan mekanisme penandaan yang diinginkan, bukan hanya dari nama kemasan. Tabel di bawah ini adalah panduan penyaringan untuk uji sampel, bukan jaminan bahwa satu panjang gelombang akan berfungsi pada setiap formulasi, lapisan, warna, laminasi, atau lini produksi.
| Kondisi kemasan / permukaan | Jalur pertama praktis untuk dievaluasi | Mengapa memulai dari sana | Apa yang dapat mengubah jalur |
|---|---|---|---|
| Kertas karton, karton kemasan, karton bergelombang, atau kertas cetak/berlapis yang responsif terhadap laser | CO₂ sering kali menjadi uji pertama yang praktis; UV layak dibandingkan ketika kontras halus atau beban termal yang lebih rendah itu penting. | Kertas dan banyak permukaan kemasan organik/berlapis dapat merespons dengan baik terhadap pemrosesan inframerah gelombang lebih panjang, sedangkan UV dapat menciptakan respons permukaan berkontras tinggi yang berbeda pada beberapa kertas dan pelapis. | Kimia tinta/pelapis, warna karton, kedalaman ablasi yang diinginkan, kebutuhan kode halus, kecepatan jalur, residu, dan perubahan warna yang diizinkan. |
| Film fleksibel tipis, kantong, sachet, atau konstruksi label yang sensitif terhadap panas | UV sering kali menjadi opsi pertama yang diuji ketika meminimalkan deformasi termal atau risiko tusukan menjadi prioritas; CO₂ tetap relevan ketika film atau lapisan atas dirancang untuk meresponsnya. | Kemasan multilayer tipis dapat memiliki jendela termal yang sempit, sehingga pengujian harus menyeimbangkan kontras kode dengan distorsi, kerusakan barier, atau lubang jarum. | Kimia film, ketebalan, susunan laminasi, lapisan metalisasi, mekanisme target, persyaratan segel/barier, dan kecepatan web bergerak. |
| Botol plastik, wadah kaku, atau tutup plastik | UV adalah perbandingan pertama yang berguna untuk tanda yang sensitif terhadap panas atau tanda halus berkontras tinggi; CO₂ atau fiber/MOPA 1064 nm mungkin lebih baik pada formulasi, pigmen, aditif, atau pelapis yang merespons panjang gelombang tersebut. | Respons plastik sangat bervariasi tergantung pada formulasi resin, pigmen, aditif, ketebalan dinding, dan hasil akhir permukaan. | Resin/warna sebenarnya, transparansi, aditif penandaan, ketebalan dinding, pelapis, kontras yang diinginkan, kelengkungan, dan efek panas yang dapat diterima. |
| Tutup, kaleng, foil, atau komponen kemasan logam tanpa lapisan | Fiber/MOPA biasanya merupakan jalur pertama yang dievaluasi pada permukaan logam yang terekspos. | Sistem fiber inframerah-dekat umumnya digunakan untuk penandaan logam secara langsung dan dapat mendukung mekanisme penandaan permukaan yang berbeda tergantung pada paduan dan finishing permukaan. | Paduan logam, anodisasi, lakuer, cat, lapisan pelindung, warna/kedalaman yang diinginkan, dan apakah targetnya adalah logam atau hanya lapisan atas. |
| Permukaan yang dicat, dilakuer, dicetak, dilaminasi, atau dimetalisasi | Uji lapisan atas sebagai masalah proses tersendiri. CO₂, UV, atau fiber/MOPA mungkin merupakan jalur pertama yang tepat tergantung pada lapisan mana yang harus berubah dan lapisan mana yang harus tetap terlindungi. | Berkas sinar berinteraksi dengan lapisan yang terekspos terlebih dahulu; substrat dasar saja tidak dapat memprediksi hasil penandaan. | Ketebalan lapisan, absorpsi, warna, ikatan dengan substrat, kedalaman penghilangan, residu, dan jumlah paparan lapisan di bawahnya yang diizinkan. |
| Botol atau wadah kaca | CO₂ atau UV dapat diskrining tergantung pada marka permukaan yang diinginkan dan toleransi kerusakan. | Penandaan kaca dibatasi oleh tegangan permukaan, efek termal lokal, risiko retak/serpih, tekstur marka, dan persyaratan detail kode. | Komposisi kaca, ketebalan dinding, pelapisan, kelengkungan, kontras/tekstur yang diperlukan, dan kerusakan mikro yang diizinkan. |
Mode Kegagalan Umum dan Apa yang Harus Diperiksa Terlebih Dahulu
Saat uji coba gagal, langkah berikutnya seharusnya adalah diagnosis, bukan otomatis menambah daya. Catat gejalanya, pisahkan efek material/permukaan dari masalah fokus, geometri, gerakan, dan aliran data, lalu ubah satu kelompok variabel pada satu waktu.
| Kegagalan yang teramati | Periksa terlebih dahulu | Bukti yang perlu dikumpulkan | Arah pengujian berikutnya |
|---|---|---|---|
| Kontras lemah atau tidak konsisten | Batch kemasan, lapisan/tinta permukaan, warna, fokus, kontaminasi, dan apakah panjang gelombang yang dipilih menciptakan mekanisme penandaan yang dimaksud | Sampel tanpa tanda dan bertanda dari beberapa kemasan/batch, deskripsi permukaan, geometri kode yang identik, dan pengaturan pengujian yang tercatat | Jalankan matriks parameter terkendali; jika jendela yang dapat diterima tetap sempit, bandingkan panjang gelombang atau mekanisme penandaan lain alih-alih hanya menambah energi. |
| Distorsi film, lubang jarum, tepi meleleh, atau deformasi dinding tipis | Masukan termal, waktu tinggal/tumpang tindih, fokus, dinding kemasan tanpa penopang, dan ketebalan material | Inspeksi permukaan depan/belakang, deformasi di sekitar kode, ketebalan film, metode penyangga, dan sampel di seluruh rentang kecepatan yang dituju | Kurangi beban termal lokal, ubah strategi atau kecepatan pemindaian, tingkatkan dukungan, dan bandingkan jalur dengan dampak termal lebih rendah seperti UV jika respons material mendukungnya. |
| Kerusakan lapisan atau paparan substrat di luar tanda yang dimaksud | Ketebalan/variasi lapisan atas, mekanisme penghilangan, kondisi pulsa/energi, dan respons substrat di bawahnya | Sampel yang baik dan gagal, informasi lapisan jika diketahui, kualitas tepi, residu, dan apakah lapisan dasar telah terserang | Persempit jendela penghilangan, kurangi agresivitas proses, atau uji panjang gelombang yang berinteraksi lebih selektif terhadap lapisan target. |
| Barcode atau kode 2D tampak terlihat tetapi hasil pembacaannya buruk | Modul/fitur terkecil, ketajaman tepi, keseragaman kontras, distorsi geometris, posisi penandaan, dan pengaturan verifier/pembaca | Hasil aktual pembaca/verifier, gambar kode yang gagal, ukuran kode sebenarnya, kelengkungan paket, dan hasil berulang pada beberapa sampel | Perbaiki geometri dan posisi kode terlebih dahulu, lalu optimalkan proses penandaan. Jangan menilai keberhasilan hanya dari kegelapan visual. |
| Posisi mark bergeser antar kemasan | Penyajian komponen, repetabilitas fixture/stop, waktu sensor atau pemicu, gerakan konveyor, encoder/sinkronisasi, dan variasi fokus | Pola kesalahan posisi, orientasi kemasan, waktu sinyal pemicu, kecepatan lini, dan sampel bertanda berulang | Stabilkan penyajian atau pemicuan; tambahkan penginderaan, visi, atau gerakan tersinkronisasi hanya ketika variasi yang terukur membenarkannya. |
| Sampel statis lulus tetapi hasil lini gagal | Kecepatan produksi, sinkronisasi gerakan, waktu diam, perubahan fokus, getaran kemasan, waktu pembaruan data, dan waktu inspeksi | Sampel statis vs. bergerak, waktu siklus lengkap, rentang kecepatan lini, log pemicu/data jika tersedia, dan sampel yang diterima/ditolak | Uji ulang dalam kondisi lini nyata dan sesuaikan ukuran area penandaan, aliran data, metode pemicu, dan arsitektur gerak berdasarkan hasil bergerak yang diterima. |
| Kualitas penandaan benar tetapi data variabel salah | Pemilihan pekerjaan, sumber data hulu, logika pemicu, pemetaan bidang, kontrol pergantian, dan logika verifikasi | Konten kode yang diharapkan vs. aktual, waktu peristiwa, catatan pekerjaan/resep, dan hasil inspeksi | Validasi jalur data secara independen dari parameter laser sebelum meningkatkan kecepatan produksi. |
Bagaimana Pengkodean Laser Masuk ke dalam Alur Kerja Produksi?
Angka produksi yang berguna adalah throughput produk yang diterima. Ini mencakup pergantian, penyajian kemasan, pemosisian, pemuatan data variabel, pemicuan, penandaan, verifikasi, penanganan reject, transfer hilir, dan ekstraksi atau ventilasi jika proses yang diuji memerlukannya.
| Langkah alur kerja | Pertanyaan untuk pengujian |
|---|---|
| Penyiapan & pergantian | Bagaimana produk, kode, resep, area penandaan, dan kriteria penerimaan berubah antar proses, dan bagaimana kesalahan akibat job yang salah dicegah? |
| Penyajian kemasan | Apakah kemasan dimuat secara manual, dipasang pada fixture, diindeks, diumpankan dari web, atau bergerak terus-menerus? Variasi orientasi dan fokus seperti apa yang harus ditoleransi oleh proses? |
| Data variabel & pemicu | Dari mana data kode berasal, kapan data tersebut diperbarui, peristiwa apa yang memicu penandaan, dan apa yang mencegah satu kemasan menerima catatan yang salah? |
| Eksekusi penandaan | Bagaimana area kode, kepadatan, perubahan konten, jumlah pass, penggunaan bidang, fokus, dan gerakan mengubah waktu laser menyala dan stabilitas proses? |
| Verifikasi | Apakah proyek memerlukan inspeksi operator, pembacaan barcode/2D, konfirmasi visi, pemeriksaan posisi, atau metode lulus/gagal lainnya? |
| Tolak / kerjakan ulang / catat | Apa yang terjadi pada kemasan yang gagal, bagaimana kemasan itu dipisahkan dari produk yang baik, dan data produksi atau mutu apa yang harus disimpan? |

Kecepatan pemindaian nominal yang lebih tinggi tidak menjamin lebih banyak kemasan yang diterima per jam. Bandingkan siklus lengkap yang diuji pada standar kualitas, data, pemosisian, dan inspeksi yang sama.
Apa yang Seharusnya Dianggap sebagai Uji Sampel Kemasan yang Lulus?
Uji kemasan jadi yang sebenarnya, bukan hanya contoh bahan generik atau satu demonstrasi kasus terbaik. Sertakan variasi yang representatif dalam warna, pelapisan, hasil akhir, ketebalan, geometri, batch pemasok, dan penyajian kemasan di mana pun faktor-faktor tersebut dapat mengubah hasil.
| Area penerimaan | Lolos apabila | Apa yang harus dicatat |
|---|---|---|
| Kualitas marka | Kontras, keterbacaan, definisi karakter, definisi kode, dan konsistensi visual yang disepakati tercapai pada ukuran tanda sebenarnya. | Sampel bertanda yang representatif, dimensi kode, kondisi pengamatan, dan pengaturan pengujian. |
| Kebenaran data | Bidang tetap dan variabel yang diperlukan sesuai dengan data produksi yang dimaksudkan untuk setiap paket uji. | Data yang diharapkan/aktual, identifikasi pekerjaan/resep, kondisi pemicu, dan urutan sampel. |
| Integritas kemasan | Pelelehan, distorsi, tusukan, kerusakan lapisan, residu, perubahan warna, atau efek permukaan yang berdekatan tetap berada dalam batas yang disepakati. | Sampel baik/gagal, inspeksi depan/belakang jika relevan, dan setiap pemeriksaan fungsional kemasan yang diperlukan oleh proyek. |
| Verifikasi kode | Barcode atau kode 2D lolos metode inspeksi atau verifikasi aktual pengguna ketika keterbacaan mesin diperlukan. | Hasil pembaca/verifikator, ukuran kode, posisi, dan sampel representatif di seluruh variasi yang diharapkan. |
| Repetabilitas posisi | Tanda tetap berada di dalam zona yang disetujui dan tetap berada dalam kondisi fokus yang dapat diterima pada paket representatif dan variasi penyajian. | Pengukuran posisi atau referensi visual, orientasi, kondisi fixture/lini, dan sampel berulang. |
| Hasil produksi | Siklus lengkap pemuatan/penyajian → data/pemicu → penandaan → verifikasi → terima/tolak memenuhi tingkat bagian yang diterima yang disyaratkan. | Waktu siklus penuh, kondisi kecepatan lini, waktu inspeksi, penolakan/pengerjaan ulang, dan hasil yang diterima. |
| Keterulangan | Beberapa paket representatif dan, jika relevan, lebih dari satu batch produksi normal lulus logika penerimaan yang sama. | Jumlah sampel, identitas paket/batch, hasil lulus/gagal, dan jendela proses yang dapat digunakan, bukan hanya satu pengaturan yang tampak paling baik. |
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Pengujian sampel harus menjawab pertanyaan konfigurasi, bukan sekadar membuktikan bahwa satu paket dapat ditandai. Setiap hasil pengujian yang diterima harus diterjemahkan menjadi persyaratan sistem sehingga mesin akhir mencerminkan jendela proses dan metode produksi yang telah terbukti.
| Apa yang dibuktikan oleh pengujian | Apa yang ditentukan dalam konfigurasi akhir |
|---|---|
| Panjang gelombang dan jendela proses mana yang menghasilkan marka yang diterima tanpa kerusakan kemasan yang tidak dapat diterima | Keluarga sumber laser dan, jika relevan, arah kendali pulsa/energi; rentang operasi akhir harus tetap berada di dalam jendela penerimaan yang diuji. |
| Ukuran kode yang diperlukan, fitur terkecil, cakupan bidang, dan margin fokus | Pilihan lensa / bidang penandaan, pengaturan optik, jarak kerja, dan apakah satu bidang sudah cukup atau diperlukan pengindeksan/gerakan terkoordinasi. |
| Kelengkungan paket, variasi tinggi, orientasi, dan kebutuhan penyangga | Perkakas pemegang, penahan paket, strategi ketinggian Z, gerakan rotari atau terkoordinasi bila sesuai, dan apakah pemosisian berbantuan visi dapat dibenarkan. |
| Variasi posisi terukur pada lini stasioner atau bergerak | Pemosisian mekanis, pengaturan sensor/pemicu, persyaratan encoder atau sinkronisasi, dan kebutuhan akan kompensasi visi atau gerakan. |
| Sumber data variabel dan verifikasi kode yang benar | Alur kerja perangkat lunak, penanganan pekerjaan/resep, antarmuka data hulu, logika pemicu, tautan inspeksi, dan persyaratan pencegahan kesalahan. |
| Hasil inspeksi barcode/kode-2D aktual | Apakah sistem memerlukan pembaca atau stasiun verifikasi visi, bagaimana verifikasi dipicu, dan bagaimana paket yang gagal diidentifikasi atau ditolak. |
| Uap, asap, residu, atau bau yang teramati selama proses penandaan yang disetujui | Apakah ekstraksi lokal atau ventilasi diperlukan dan bagaimana posisinya harus diatur tanpa mengganggu penyajian paket atau penandaan. |
| Waktu siklus lengkap yang diterima dan hasil kecepatan lini | Stasiun kerja manual, stasiun terindeks, konveyor, atau arsitektur lini bergerak tersinkronisasi, kapasitas penanganan, dan tingkat otomatisasi yang diperlukan untuk memenuhi throughput suku cadang yang diterima. |
Apa yang Perlu Dikirim untuk Tinjauan Aplikasi Pengemasan
Rekomendasi mesin yang berguna dimulai dengan informasi yang cukup untuk mereproduksi masalah keputusan pengemasan yang sebenarnya. Anda tidak perlu memilih laser terlebih dahulu; berikan input aplikasi yang diperlukan untuk menjalankan uji sampel yang bermakna:
- kemasan jadi yang sebenarnya atau sampel produksi yang representatif;
- format kemasan, dimensi, geometri, orientasi, dan metode penyajian;
- informasi material, pigmen/warna, pelapis, cetakan, laminasi, pernis, atau pemasok jika diketahui;
- tanggal, batch, lot, kedaluwarsa, teks, logo, barcode, kode 2D, atau konten tetap/variabel lain yang diperlukan;
- dimensi tanda keseluruhan, area penandaan yang tersedia, dan fitur terkecil yang bermakna;
- target kontras, keterbacaan, inspeksi kode, toleransi posisi, dan contoh perubahan kemasan yang tidak dapat diterima;
- sumber data variabel, metode pemicu, metode inspeksi, dan persyaratan penolakan/pengerjaan ulang;
- target siklus part yang diterima, kecepatan lini jika berlaku, ukuran batch, dan ekspektasi pergantian;
- penanganan, visi, ekstraksi/ventilasi, keselamatan, antarmuka lini, atau batasan otomasi yang sudah diketahui.
Untuk penanganan, pergerakan, integrasi lini tersinkronisasi, atau otomatisasi non-standar lain yang spesifik proyek, gunakan Permintaan OEM & Custom jalur OEM & Custom Inquiry. Jalur aplikasi dan permintaan penawaran standar tetap tersedia di ajakan bertindak terakhir.
Pertanyaan yang Sering Diajukan
Bisakah pengodean laser digunakan pada setiap bahan kemasan?
Tidak ada klaim kompatibilitas universal yang aman. Kemasan jadi, lapisan yang terpapar, warna, geometri, tanda yang diperlukan, serta perubahan permukaan atau fungsional yang diizinkan harus ditinjau dan diuji sebelum pemilihan peralatan.
Informasi apa yang dapat dikodekan dengan laser pada kemasan?
Bergantung pada aplikasinya, pengguna mungkin memerlukan tanggal, informasi batch atau lot, informasi kedaluwarsa, teks, logo, barcode, kode 2D, nomor seri, atau identifikasi lainnya. Konten yang tepat, sumber data variabel, dan fitur terkecil yang diperlukan harus disertakan dalam ringkasan aplikasi.
Laser mana yang harus diuji terlebih dahulu untuk kemasan?
Mulailah dari permukaan jadi dan mekanisme penandaan yang diinginkan. CO₂ sering kali dipertimbangkan lebih dahulu pada paperboard dan banyak permukaan kemasan organik/berlapis; UV sering kali berguna pada film dan plastik yang peka panas; fiber/MOPA umumnya menjadi jalur pertama pada logam terbuka dan juga dapat berfungsi pada plastik atau pelapisan yang responsif. Kemasan yang sebenarnya tetap harus mengonfirmasi jalur tersebut.
Apakah pengaturan pemindaian tercepat merupakan pengaturan produksi terbaik?
Tidak. Ukuran yang relevan adalah throughput produk yang diterima di seluruh siklus lengkap, termasuk penyajian kemasan, pemuatan data, pemicuan, penandaan, verifikasi, penolakan, pengerjaan ulang, dan penanganan di tahap hilir.
Bagaimana pengujian sampel memengaruhi konfigurasi akhir mesin?
Pengujian ini menetapkan proses laser yang layak pakai, kebutuhan bidang dan fokus, metode penentuan posisi, alur kerja data/pemicu, kebutuhan inspeksi, kebutuhan ekstraksi bila relevan, serta waktu siklus yang harus didukung oleh arsitektur penanganan atau otomatisasi.
Apa yang harus dikirim untuk pengujian pengodean kemasan?
Kirimkan kemasan jadi yang representatif, informasi permukaan/material jika diketahui, konten kode yang sebenarnya, dimensi tanda, kriteria penerimaan, mode produksi, siklus target, dan segala kendala penentuan posisi, data, inspeksi, atau integrasi.