
Aplikasi Kedirgantaraan · Komponen Mesin · Paduan & Kondisi Permukaan
Penandaan Komponen Turbin dan Mesin
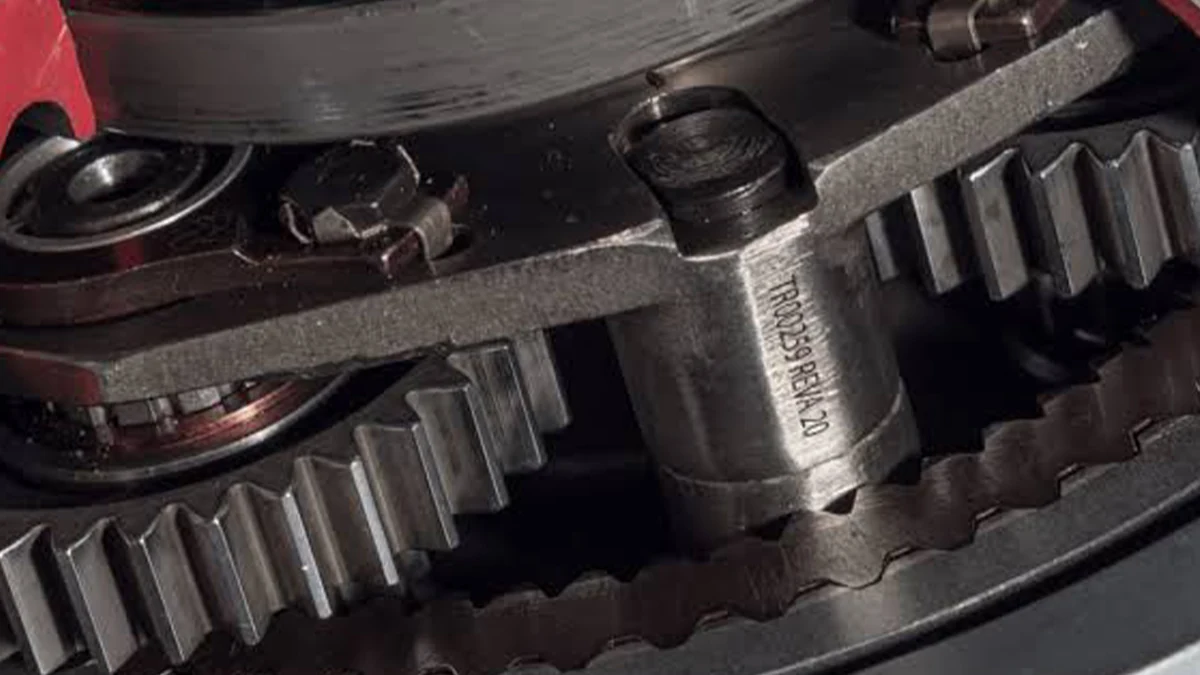
Rencanakan identifikasi laser terkontrol untuk komponen turbin dan mesin kedirgantaraan dengan menetapkan fungsi part, paduan, perlakuan panas, pelapisan dan kondisi permukaan akhir, zona penandaan, geometri, efek permukaan yang diizinkan, dan bukti kualifikasi sebelum memilih konfigurasi mesin.
- Part dan gambar terlebih dahulu
- Kondisi material itu penting
- Kelengkungan mengubah setup
- Kualifikasi tetap spesifik untuk setiap proyek
Cakupan Aplikasi
Komponen Turbin dan Mesin Mana yang Memerlukan Penandaan Terkendali?
Aplikasi ini mencakup tugas identifikasi dan ketertelusuran pada komponen terkait mesin yang paduannya, riwayat permukaan, geometri, dan konteks layanannya dapat membuat hasil kupon datar biasa menjadi tidak memadai.
Bilah dan Sudu
Geometri airfoil yang melengkung, penampang tipis, lapisan, dan zona penandaan yang dikendalikan secara ketat dapat menjadikan fokus, distorsi, dan efek permukaan yang diizinkan sebagai pusat peninjauan.
- Identifikasi komponen atau serial
- Referensi lot, revisi, atau inspeksi
- Lokasi penandaan yang dibatasi
Cakram, Poros, dan Cincin
Geometri silindris atau anular dapat memerlukan orientasi yang dapat diulang, penjepitan terkendali, dan keputusan antara tanda stasioner lokal, penanganan rotari, atau kompensasi 3D.
- Identitas serial dan build
- Referensi pemeliharaan atau overhaul
- Kode yang dapat dibaca pada zona terbatas
Komponen Combustor dan Nosel
Paduan suhu tinggi, permukaan yang dibentuk, lapisan pelindung, dan kondisi yang terpapar panas mengharuskan efek penandaan dievaluasi terhadap komponen jadi yang sebenarnya.
- Identifikasi komponen dan batch
- Referensi orientasi perakitan
- Keterkaitan catatan inspeksi
Casing, Housing, dan Penyangga
Komponen yang lebih besar dapat menyediakan area yang lebih luas tetapi memunculkan variasi permukaan hasil cor atau pemesinan, lokasi cekung, ketinggian yang beragam, dan kendala fixture atau akses.
- Nomor part dan serial
- Data Matrix atau data QR bila diizinkan
- Ketertelusuran servis dan perbaikan
Mengapa Menandai
Mengapa Komponen Mesin Dirgantara Ditandai?
Tanda tersebut berguna hanya jika mendukung tugas identifikasi, ketertelusuran, atau pengendalian siklus hidup yang terdefinisi. Gambar atau sistem mutu menentukan pengenal mana yang diperlukan dan bagaimana pengenal itu harus diverifikasi.
Informasi nomor part dan revisi membantu mengaitkan komponen fisik dengan konfigurasi teknik yang benar dan kumpulan rekaman yang disetujui.
Nomor seri dapat membedakan satu komponen dari komponen lainnya ketika catatan manufaktur, inspeksi, servis, atau siklus hidup harus mengikuti setiap komponen secara individual.
Referensi lot, batch, atau heat dapat menghubungkan komponen dengan catatan material atau proses ketika referensi tersebut diwajibkan oleh sistem pengendali.
Pengenal yang diotorisasi dapat membantu menghubungkan komponen dengan catatan inspeksi, perbaikan, atau overhaul tanpa hanya mengandalkan dokumentasi lepas.
Jika diizinkan, Data Matrix atau kode lain dapat mendukung pengambilan, verifikasi, dan pengaitan catatan yang lebih cepat ketika ukuran kode, pembaca, dan metode penerimaan telah ditentukan.
Identifikasi yang jelas dan ditempatkan dengan benar membantu mengurangi risiko tertukarnya komponen, revisi, atau status servis yang tampak serupa selama penanganan terkendali.
Tugas Identifikasi
Apa yang Ditandai pada Komponen Mesin Kedirgantaraan?
Setelah tujuannya jelas, tetapkan secara pasti isi, lokasi, sumber data, dan metode inspeksinya. Tanda yang tampak gelap tidak otomatis merupakan hasil rekayasa yang benar.
| Konten tanda | Masukan yang harus ditetapkan | Fokus penerimaan |
|---|---|---|
| Nomor part dan revisi | Karakter, lokasi, orientasi, dan sumber revisi yang disetujui | Konten, penempatan, dan keterbacaan yang benar |
| Nomor Seri | Format, sumber data, aturan pengendalian duplikat, dan pengaitan catatan | Data unik dan keterkaitan catatan yang benar |
| Referensi lot, batch, atau heat | Format yang diwajibkan, kebutuhan retensi, dan penggunaan basis data hilir | Perekaman data yang akurat dan pengambilan kembali yang dapat dibaca |
| Data Matrix atau kode lain yang dapat dibaca mesin | Isi kode, ukuran sel, quiet zone, verifikator, pencahayaan, dan target grade bila diperlukan | Hasil verifikasi yang ditetapkan sebelum dan setelah uji paparan yang diwajibkan |
| Referensi inspeksi, overhaul, atau servis | Bidang yang diizinkan, redaksi, revisi, dan tanggung jawab untuk pembaruan | Dapat dibaca, terotorisasi, dan terkait dengan catatan servis yang benar |

Variabel Hasil
Apa yang Menentukan Hasil Penandaan?
Nama paduan hanyalah salah satu masukan. Rencana sampel yang berguna menggabungkan material dan permukaan sebenarnya dengan efek tanda yang disyaratkan, geometri bagian, metode pemosisian, tugas data, metode verifikasi, dan kondisi produksi.
| Variabel | Apa yang harus ditentukan | Mengapa ini mengubah pengujian |
|---|---|---|
| Material dan kondisi | Tingkat atau keluarga paduan, perlakuan panas, dan pemrosesan sebelumnya yang relevan | Kondisi material dapat mengubah jendela proses yang dapat digunakan dan batas yang harus dipatuhi pada bagian jadi. |
| Kondisi permukaan | Riwayat pelapisan, oksida, pemesinan, atau peledakan abrasif, kekasaran, kontaminasi, dan kebersihan | Laser berinteraksi dengan permukaan sebenarnya yang disajikan kepadanya, sehingga bagian yang tampak serupa secara nominal dapat menghasilkan kontras atau efek permukaan yang berbeda. |
| Efek tanda yang diperlukan | Kontras, interaksi pelapisan, perubahan material dangkal, kedalaman yang diizinkan, dan efek termal atau tepi yang dilarang | Proses harus dipilih berdasarkan hasil rekayasa yang disyaratkan, bukan hanya berdasarkan kegelapan. |
| Geometri dan penampang | Kelengkungan, perubahan tinggi lokal, kondisi dinding atau tepi, akses cekung, dan area penandaan yang tersedia | Geometri memengaruhi fokus, akses optik, distorsi, dan apakah sampel datar mewakili part produksi. |
| Pemosisian dan penanganan | Datum, fixture, orientasi, kontak penjepit, perlindungan part, dan pemuatan yang dapat diulang | Proses laser yang stabil tetap dapat gagal jika tanda bergerak di luar zona yang diizinkan dari satu part ke part lainnya. |
| Isi dan ukuran tanda | Tinggi karakter, lebar garis, ukuran sel kode, orientasi, dan struktur data variabel | Kode halus dan karakter kecil menuntut kombinasi fokus, perilaku spot, gerakan, dan verifikasi yang lebih ketat. |
| Metode verifikasi | Keterbacaan manusia, pembaca kode, pemverifikasi, pencahayaan, waktu inspeksi, dan inspeksi ulang di hilir | Uji tersebut harus menghasilkan bukti dengan menggunakan jenis metode penerimaan yang sama seperti yang diharapkan dalam produksi. |
| Kondisi produksi | Volume, target takt, perubahan data, metode pemuatan, penanganan reject, ekstraksi, dan antarmuka operator | Sistem akhir harus memenuhi siklus produksi lengkap, bukan hanya waktu penandaan optik. |
Hasil Target
Apa yang Harus Dicapai oleh Tanda Komponen Mesin yang Dapat Diterima?
Penerimaan harus ditetapkan sebelum pengujian. Tidak ada satu pun target visual universal untuk setiap komponen mesin kedirgantaraan; gambar, spesifikasi, dan rencana mutu yang relevan menentukan kriteria mana yang berlaku dan bagaimana kriteria tersebut diukur.
Data komponen, nomor seri, lot, revisi, atau servis harus sesuai dengan sumber yang diotorisasi tanpa duplikasi atau kesalahan transkripsi.
Tanda harus tetap berada di dalam zona yang diizinkan, dengan orientasi yang disyaratkan dan jarak bebas dari fitur atau permukaan yang dibatasi.
Teks yang dapat dibaca manusia harus tetap terbaca pada ukuran dan kondisi permukaan yang ditentukan untuk proyek tersebut.
Kode yang dapat dibaca mesin harus diperiksa dengan pembaca, verifikator, pencahayaan, dan metode penerimaan yang telah ditentukan jika verifikasi diperlukan.
Perubahan kontras, kedalaman, kekasaran, material yang menonjol, atau efek termal harus tetap berada dalam batas yang diizinkan untuk zona penandaan yang sebenarnya.
Jika ada lapisan pelapis, pastikan apakah proses dimaksudkan untuk memodifikasi lapisan tersebut, menghilangkannya secara lokal, atau mempertahankannya, dan periksa permukaan di bawahnya sesuai dengan itu.
Jika pembersihan, paparan termal, korosi, keausan, atau pengujian lanjutan lainnya ditentukan, tanda harus diperiksa ulang setelah pengujian tersebut.
Bagian representatif harus menunjukkan kualitas dan lokasi tanda yang stabil selama pembebanan berulang, bukan satu sampel berhasil yang terisolasi.
Geometri dan Akses
Bagaimana Permukaan Melengkung dan Penanganan Komponen Memengaruhi Tanda?
Sampel datar dapat mengonfirmasi arah material, tetapi mungkin tidak dapat membuktikan bahwa marka produksi tetap fokus, tidak terdistorsi, dan ditempatkan dengan benar di seluruh komponen mesin yang melengkung atau bervariasi ketinggiannya.
Variasi Jarak Kerja
Bilah, cincin, atau rumah yang melengkung dapat memindahkan sebagian area penandaan menjauh dari bidang fokus nominal. Pendekatan yang dapat digunakan bergantung pada kelengkungan, ukuran marka, kualitas garis atau sel yang diperlukan, dan kedalaman optik yang tersedia.
Perkakas Pemegang, Datum, dan Orientasi
Lokasi datum yang dapat diulang menjadi penting ketika zona yang diizinkan kecil atau berada di dekat tepi, fitur, transisi pelapisan, atau permukaan kritis. Perkakas pemegang harus menahan orientasi tanpa merusak komponen.
Geometri Kode dan Akses Optik
Karakter atau sel Data Matrix dapat terdistorsi pada permukaan melengkung, sedangkan zona cekung dapat menambah kendala akses optik atau tabrakan. Verifikasi harus dilakukan pada komponen yang benar-benar ditandai dalam kondisi pembacaan yang dimaksud.


| Geometri part | Kekhawatiran umum | Apa yang harus dievaluasi |
|---|---|---|
| Kurva lokal kecil dengan datum stabil | Variasi fokus di seluruh tanda yang kompak | Stabilitas fixture dan tinjauan kedalaman optik; evaluasi Penandaan permukaan melengkung 3D ketika variasi ketinggian melebihi rentang fokus lokal yang dapat digunakan. |
| Poros silindris atau cincin | Tanda melingkari keliling atau berubah sudut | Pemosisian terindeks atau penanganan rotari tergantung pada cakupan sudut dan keterulangan lokasi yang diperlukan. |
| Posisi komponen campuran atau fitur variabel | Lokasi tanda berubah karena pemuatan atau varian komponen | Perbaiki datum dan fixture terlebih dahulu; evaluasi pemosisian berbantuan visi ketika variasi lokasi masih menjadi variabel produksi yang nyata. |
| Zona cekung atau akses terbatas | Akses optik, tabrakan, bayangan, atau ekstraksi | Konfirmasi akses mekanis, jarak bebas aman, dan tata letak ekstraksi sebelum memfinalkan optik atau gerakan. |
Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Untuk komponen mesin berbahan logam, penandaan berbasis fiber merupakan arah penyaringan awal yang praktis ketika efek yang disyaratkan dan metode penandaan diizinkan. Tujuan pengujian pertama adalah menetapkan jendela proses yang dapat dikerjakan pada permukaan sebenarnya—bukan untuk mengunci konfigurasi mesin akhir sebelum bukti ada.
1. Konfirmasi apa yang diizinkan untuk diubah oleh proses
Mulailah dengan gambar atau spesifikasi: tentukan apakah targetnya adalah kontras permukaan, interaksi pelapisan, atau perubahan material dangkal, dan nyatakan setiap efek kedalaman, panas, tepi, atau permukaan kritis yang dilarang.
Tinjau persyaratan2. Saring rute penandaan logam berbasis serat
Gunakan kondisi permukaan yang representatif untuk membandingkan apakah proses fiber dapat mencapai kontras yang dibutuhkan, kualitas tepi, dan efek permukaan yang diizinkan tanpa menganggap daya semata sebagai kriteria pemilihan.
Lihat arah mesin fiber3. Perluas pengujian kontrol pulsa hanya saat hasilnya menuntutnya
Jika jendela yang dapat diterima sempit, bandingkan opsi kontrol pulsa yang sesuai dalam keluarga fiber, termasuk sumber tipe MOPA jika relevan, daripada mengasumsikan satu kondisi pulsa cocok untuk setiap paduan, pelapisan, atau hasil akhir.
Diskusikan pengujian sampel komparatif4. Beralih dari penyaringan proses ke geometri akhir
Setelah efek permukaan menjanjikan, ulangi pengujian pada bagian aktual yang melengkung atau bervariasi ketinggiannya untuk memvalidasi fokus, penempatan, bentuk kode, keterulangan fixture, dan kinerja siklus lengkap.
Tinjau opsi geometri dan penangananDiagnosis Kegagalan
Mode Kegagalan Umum dan Apa yang Biasanya Ditunjukkannya
Sampel yang gagal berguna ketika gejala yang terlihat terhubung ke penyebab yang dapat diuji. Periksa variabel mekanis, permukaan, optik, dan data yang paling mudah dipisahkan sebelum mengubah beberapa parameter laser sekaligus.
| Masalah yang teramati | Penyebab kandidat yang perlu diperiksa | Cara mengonfirmasi |
|---|---|---|
| Satu sisi marka melengkung tajam sedangkan sisi lainnya memudar atau melebar | Variasi jarak kerja, kelengkungan lokal, tinggi komponen, atau toleransi fokus yang tidak memadai | Petakan tinggi permukaan di seluruh marka, ulangi pada posisi fokus terkendali, dan bandingkan dengan zona penandaan yang lebih kecil atau uji kompensasi 3D yang sesuai. |
| Karakter atau sel Data Matrix terdistorsi ke arah tepi marka | Proyeksi ke permukaan melengkung, kesalahan orientasi, atau geometri optik/bidang | Bandingkan desain yang sama pada zona lokal yang lebih rata, ubah orientasi, atau evaluasi penanganan rotary/3D sambil menjaga konten marka tetap konstan. |
| Posisi tanda bergeser antar part | Ketidakkonsistenan datum, kelonggaran dudukan, variasi pembebanan, atau perubahan geometri antarkomponen | Ukur lokasi komponen sebelum penandaan, ulangi pembebanan terkendali, dan pisahkan keterulangan dudukan dari akurasi posisi laser. |
| Kontras bervariasi di antara komponen yang secara nominal serupa | Finish permukaan, oksida, ketebalan lapisan, kontaminasi, atau variasi kondisi material | Catat kondisi permukaan aktual, bersihkan atau kelompokkan sampel secara konsisten dan bandingkan dalam pengaturan optik yang sama sebelum mengubah proses. |
| Kontras dapat diterima tetapi efek permukaannya terlalu agresif | Densitas energi, perilaku pulsa, strategi pass, atau mekanisme target yang salah | Periksa kedalaman atau perubahan permukaan menggunakan metode yang disyaratkan proyek dan bandingkan jendela proses dengan efek lebih rendah alih-alih menilai kegelapan saja. |
| Lapisan rusak di luar hasil yang dimaksud | Variabilitas lapisan, target interaksi yang salah, distribusi fokus/energi, atau tumpang tindih yang berlebihan | Konfirmasi kondisi lapisan dan mekanisme penandaan yang dimaksud, lalu periksa substrat dan tepi lapisan pada bagian jadi yang representatif. |
| Kupon datar berfungsi tetapi komponen produksi tidak | Geometri, finish aktual, akses terbatas, variasi fokus, fixture atau riwayat permukaan yang berbeda | Ulangi rute kandidat yang sama pada komponen jadi dan isolasi perubahan geometri/penanganan sebelum menyimpulkan bahwa rute material gagal. |
| Tanda tersebut lolos pada awalnya tetapi gagal setelah uji hilir yang diwajibkan | Ketahanan yang tidak memadai, efek permukaan yang tidak sesuai, atau kriteria penerimaan yang tidak mencakup kondisi paparan sebenarnya | Ulangi urutan paparan dan inspeksi ulang yang ditentukan, lalu bandingkan hasil sebelum dan sesudah pengujian dengan menggunakan metode penerimaan yang sama. |
Alur Kerja Produksi
Apa yang Harus Termasuk dalam Alur Kerja Penandaan Produksi?
Kesiapan produksi adalah siklus terkendali yang lengkap di sekitar tanda. Waktu pemindaian laser hanyalah salah satu bagian dari takt.
Lindungi komponen jadi dan posisikan pada fixture dalam keadaan yang dapat diulang.
Dudukkan datum yang ditentukan, konfirmasi orientasi, dan tetapkan zona penandaan.
Ambil atau masukkan data komponen, serial, lot, revisi, atau kode yang benar dan terapkan aturan pengendalian duplikat.
Jalankan resep yang disetujui dalam jendela proses yang telah dirilis untuk kondisi komponen aktual.
Periksa konten, penempatan, dan kode atau kualitas visual menggunakan metode inspeksi yang ditentukan.
Simpan catatan produksi, verifikasi, atau ketertelusuran yang diperlukan saat sistem mutu mensyaratkannya.
Tentukan bagaimana identifikasi yang gagal, verifikasi yang gagal, atau kesalahan pemuatan dikendalikan dan dicegah agar tidak berlanjut sebagai produksi yang diterima.
Lepaskan komponen tersebut tanpa merusak permukaan yang ditandai atau permukaan kritis dan siapkan stasiun untuk siklus terkendali berikutnya.
Pengujian Sampel dan Penerimaan
Bagaimana Sampel Komponen Mesin Harus Diuji dan Diterima?
Gunakan komponen jadi yang representatif untuk membuktikan hasil penandaan dan metode produksi. Penerimaan tetap terkait dengan gambar, spesifikasi, dan proses kualitas pelanggan yang berlaku.
Bekukan input pengendali
Catat gambar atau spesifikasi, pembatasan penandaan, lokasi, paduan, perlakuan panas, pelapisan, hasil akhir permukaan, persyaratan kode, dan batas zona kritis.
Gunakan sampel yang representatif
Uji permukaan jadi dan geometri, termasuk variasi produksi normal alih-alih hanya mengandalkan kupon datar yang dipoles.
Bandingkan jendela proses kandidat
Ubah satu variabel proses yang bermakna pada satu waktu bila memungkinkan dan catat kontras, kualitas tepi, efek permukaan, hasil kode, dan keterulangan lokasi.
Jalankan pemaparan hilir yang diperlukan
Terapkan pengujian pembersihan, termal, korosi, keausan, atau pengujian lain yang dipersyaratkan proyek, lalu periksa ulang tanda menggunakan metode penerimaan yang sama yang telah ditetapkan.

| Pemeriksaan penerimaan | Apa yang harus dicatat sebelum rilis |
|---|---|
| Identitas dan data | Karakter atau konten kode yang benar, sumber data, hasil kontrol duplikat, dan asosiasi rekaman jika berlaku. |
| Lokasi dan orientasi | Penempatan yang diukur atau diperiksa terhadap zona penandaan yang diizinkan selama pembebanan berulang. |
| Kualitas visual atau kode | Keterbacaan atau hasil verifier menggunakan pencahayaan, pembaca, dan metode inspeksi yang ditentukan. |
| Efek permukaan | Bukti yang diwajibkan proyek untuk kedalaman, kekasaran, kondisi pelapisan, efek termal, atau perubahan permukaan terbatas lainnya jika kriteria tersebut berlaku. |
| Kondisi pasca-eksposur | Hasil setelah pembersihan yang diperlukan, pengujian termal, korosi, keausan, atau pengujian hilir lainnya. |
| Keterulangan | Hasil pada berbagai part representatif dan pembebanan fixture berulang, bukan hanya satu sampel terbaik. |
| Kelayakan siklus | Waktu proses lengkap termasuk penanganan, data, verifikasi, perekaman, dan logika penolakan terhadap target produksi. |
Konfigurasi Akhir Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin final harus merupakan hasil dari bukti sampel. Setiap pilihan konfigurasi menjawab masalah spesifik yang ditemukan selama pengujian proses, geometri, verifikasi, atau siklus.
| Apa yang ditunjukkan oleh sampel atau uji siklus | Arah konfigurasi yang akan dievaluasi | Pertanyaan keputusan |
|---|---|---|
| Proses / Laser | ||
| Marka logam yang diperlukan stabil di seluruh kondisi permukaan representatif | Konfirmasikan kelas sumber serat dan rentang daya yang sesuai tanpa menambah kompleksitas yang tidak perlu | Apakah sumber yang diuji memberikan margin proses yang cukup sekaligus tetap berada dalam batas efek permukaan yang diizinkan? |
| Hasilnya sensitif terhadap kondisi pulsa atau jendela yang dapat diterima sempit | Evaluasi kemampuan kontrol pulsa yang lebih halus dalam keluarga serat, termasuk opsi bertipe MOPA jika relevan | Apakah kontrol pulsa tambahan meningkatkan repetabilitas atau mengurangi efek permukaan yang tidak diinginkan pada komponen aktual? |
| Karakter atau kode kecil memerlukan detail optik yang lebih ketat | Tinjau optik, perilaku titik, dan ukuran bidang kerja secara bersamaan | Ukuran bidang seperti apa yang mempertahankan detail yang diperlukan sekaligus tetap mencakup zona penandaan yang sebenarnya? |
| Geometri / Pemosisian | ||
| Lokasi komponen dapat diulang tetapi zona penandaan yang diizinkan kecil | Gunakan fixture terkontrol dan strategi datum | Dapatkah keterulangan fixture menjaga tanda tetap di dalam zona yang diizinkan tanpa bantuan visi? |
| Tanda harus memanjang mengelilingi poros, cincin, atau permukaan silindris | Evaluasi penanganan putar terindeks atau kontinu sesuai dengan tugas | Seberapa besar cakupan sudut yang diperlukan, dan akurasi orientasi apa yang harus dipertahankan? |
| Variasi ketinggian di seluruh tanda yang diperlukan melebihi rentang fokus lokal yang berguna | Evaluasi kompensasi fokus 3D atau revisi penyajian bagian/tanda | Dapatkah tanda yang diperlukan tetap fokus dan benar secara geometris di seluruh permukaan? |
| Variasi pembebanan mengubah posisi tanda atau varian yang berbeda memiliki fitur yang berbeda | Tingkatkan kontrol fixture terlebih dahulu, lalu evaluasi pemosisian berbantuan visi ketika hal itu memberikan nilai yang terukur | Apakah kesalahan posisi disebabkan oleh pemuatan, variasi part, atau datum yang tidak stabil? |
| Verifikasi / Data | ||
| Verifikasi kode adalah bagian dari penerimaan | Tambahkan pembaca/verifikator, pencahayaan, dan penanganan hasil yang diperlukan | Apakah sistem hanya harus membaca kode, memverifikasi terhadap kriteria yang ditentukan, atau juga menyimpan hasil verifikasi? |
| Serial atau isi kode berubah menurut part | Tentukan antarmuka data, asosiasi resep/data, pencegahan duplikat, dan penyimpanan catatan | Dari mana data produksi berasal, dan bagaimana hubungan part-ke-data yang benar dikonfirmasi? |
| Sistem Produksi | ||
| Penanganan manual tidak dapat memenuhi target takt produksi secara keseluruhan atau target konsistensi | Evaluasi pemuatan berbantuan, gerakan, atau sel yang lebih otomatis bersama dengan kebutuhan penghisapan dan pengurungan | Bagian mana dari siklus yang diukur—bukan hanya pemindaian laser—yang membatasi laju keluaran atau keterulangan? |
| Kepulan proses atau residu memengaruhi komponen, optik, atau lingkungan kerja | Tentukan ukuran penghisapan dan pengurungan di sekitar proses aktual dan penyajian komponen | Di mana asap atau partikel harus ditangkap tanpa mengganggu akses, penandaan, atau verifikasi? |
Langkah Selanjutnya
Susun Brief Uji Komponen Mesin Sebelum Memilih Peralatan
Bagikan komponen jadi, persyaratan pengendali, dan konteks produksi agar Zhuorui Laser dapat menguji rute penandaan, mendokumentasikan hasil penerimaan, dan mengonfigurasi sumber, optik, fixture, penempatan, verifikasi, dan format mesin berdasarkan bukti tersebut.
Siapkan: gambar/spesifikasi · paduan dan perlakuan panas · pelapisan/finish · zona penandaan · ukuran konten/kode · hasil target dan efek yang dilarang · geometri komponen · metode verifikasi · volume produksi dan takt · koneksi data · sampel representatif.