
Application aérospatiale · Composants moteur · Alliage et état de surface
Marquage des composants de turbine et de moteur
Planifier une identification laser contrôlée pour les composants de turbine et de moteur aérospatiaux en définissant la fonction de la pièce, l'alliage, le traitement thermique, le revêtement et l'état de surface fini, la zone de marquage, la géométrie, l'effet de surface autorisé et les preuves de qualification avant de choisir la configuration de la machine.
- La pièce et le plan d'abord
- L'état du matériau compte
- La courbure change le réglage
- La qualification reste propre au projet
Champ d'application
Quels composants de turbine et de moteur nécessitent un marquage contrôlé ?
L'application comprend des tâches d'identification et de traçabilité sur des pièces liées au moteur dont l'alliage, l'historique de surface, la géométrie et le contexte d'utilisation peuvent rendre insuffisant un résultat ordinaire sur éprouvette plate.
Aubes et aubes directrices
La géométrie courbe des profils aérodynamiques, les sections minces, les revêtements et les zones de marquage étroitement contrôlées peuvent faire de la mise au point, de la distorsion et de l'effet de surface autorisé des éléments centraux de l'examen.
- Identification de pièce ou de numéro de série
- Lot, révision ou référence d'inspection
- Emplacement de marquage restreint
Disques, arbres et anneaux
La géométrie cylindrique ou annulaire peut nécessiter une orientation reproductible, un bridage contrôlé et un choix entre un marquage local fixe, une manipulation rotative ou une compensation 3D.
- Identité de série et de construction
- Référence de maintenance ou de révision générale
- Codes lisibles sur des zones limitées
Composants de chambre de combustion et de tuyère
Les alliages à haute température, les surfaces formées, les revêtements protecteurs et les conditions d'exposition thermique exigent que l'effet du marquage soit évalué par rapport à la pièce finie réelle.
- Identification des pièces et des lots
- Références d'orientation d'assemblage
- Liaison avec les enregistrements d'inspection
Carters, boîtiers et supports
Les composants plus grands peuvent offrir une plus grande surface, mais introduisent des variations de surface de fonderie ou d'usinage, des emplacements en retrait, des hauteurs hétérogènes et des contraintes de fixation ou d'accès.
- Numéro de pièce et numéro de série
- Données Data Matrix ou QR lorsque cela est autorisé
- Traçabilité de l'entretien et des réparations
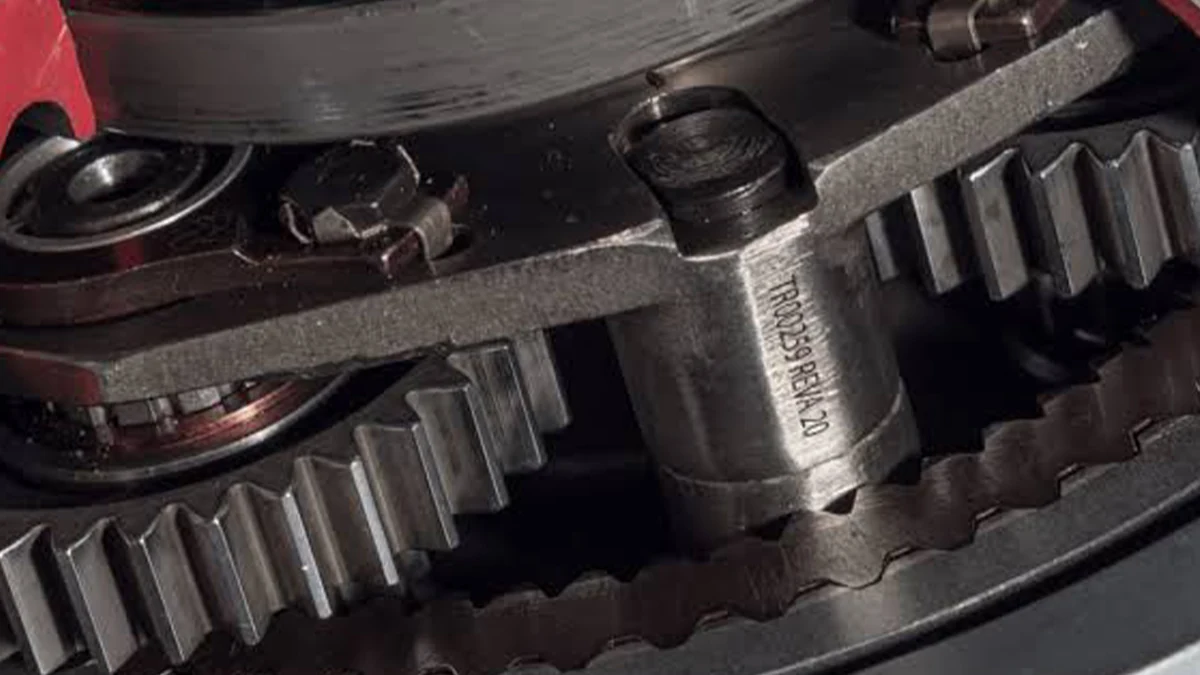
Pourquoi marquer
Pourquoi les composants de moteurs aérospatiaux sont-ils marqués ?
Le marquage n'est utile que lorsqu'il soutient une tâche définie d'identification, de traçabilité ou de contrôle du cycle de vie. Le plan ou le système qualité détermine quels identifiants sont requis et comment ils doivent être vérifiés.
Les informations de numéro de pièce et de révision aident à associer le composant physique à la configuration technique correcte et à l'ensemble des enregistrements approuvés.
Un numéro de série permet de distinguer un composant d'un autre lorsque les enregistrements de fabrication, d'inspection, d'entretien ou de cycle de vie doivent suivre la pièce individuelle.
Les références de lot, de lot de fabrication ou de coulée peuvent relier la pièce aux enregistrements de matériaux ou de processus lorsque ces références sont exigées par le système de contrôle.
Les identifiants autorisés peuvent aider à relier un composant aux enregistrements d'inspection, de réparation ou de révision sans dépendre uniquement de documents épars.
Lorsque cela est permis, les codes Data Matrix ou d'autres codes peuvent faciliter une récupération, une vérification et une association d'enregistrements plus rapides lorsque la taille du code, le lecteur et la méthode d'acceptation sont définis.
Une identification claire et correctement placée aide à réduire le risque de confondre des pièces, des révisions ou des états de service visuellement similaires lors d'une manutention contrôlée.
Tâche d'identification
Qu'est-ce qui est marqué sur les composants de moteurs aérospatiaux ?
Une fois l'objectif clair, figez le contenu exact, l'emplacement, la source des données et la méthode d'inspection. Une marque visuellement sombre n'est pas automatiquement le résultat d'ingénierie correct.
| Contenu du marquage | Données d'entrée à figer | Focus sur l'acceptation |
|---|---|---|
| Numéro de pièce et révision | Caractères approuvés, emplacement, orientation et source de révision | Contenu, emplacement et lisibilité corrects |
| Numéro de série | Format, source de données, règle de contrôle des doublons et association d'enregistrements | Données uniques et appariement correct des enregistrements |
| Référence de lot, de batch ou de coulée | Format requis, besoins de conservation et utilisation de la base de données en aval | Saisie précise des données et récupération lisible |
| Data Matrix ou autre code lisible par machine | Contenu du code, taille de cellule, zone de silence, vérificateur, éclairage et niveau de qualité cible lorsque requis | Résultat de vérification défini avant et après les tests d'exposition requis |
| Référence d'inspection, de révision ou d'entretien | Champ autorisé, libellé, révision et responsabilité de mise à jour | Lisible, autorisé et associé au bon enregistrement d'entretien |

Variables de résultat
Qu’est-ce qui détermine le résultat du marquage ?
Le nom de l'alliage n'est qu'une donnée d'entrée. Un plan d'échantillonnage utile combine le matériau et la surface réels avec l'effet de marquage requis, la géométrie de la pièce, la méthode de positionnement, la tâche de données, la méthode de vérification et les conditions de production.
| Variable | Ce qui doit être défini | Pourquoi cela modifie l'essai |
|---|---|---|
| Matériau et état | Nuance ou famille d'alliage, traitement thermique et processus antérieurs pertinents | L'état du matériau peut modifier la fenêtre de procédé utilisable et les limites qui doivent être respectées sur la pièce finie. |
| État de surface | Revêtement, oxyde, historique d'usinage ou de grenaillage, rugosité, contamination et propreté | Le laser interagit avec la surface réelle qui lui est présentée, de sorte que des pièces nominalement similaires peuvent produire un contraste ou des effets de surface différents. |
| Effet de marquage requis | Contraste, interaction avec le revêtement, modification superficielle du matériau, profondeur autorisée et effets thermiques ou de bord interdits | Le procédé doit être sélectionné en fonction du résultat d’ingénierie requis, et non uniquement en fonction de la noirceur. |
| Géométrie et section | Courbure, variation locale de hauteur, état de paroi ou de bord, accès en creux et zone de marquage disponible | La géométrie influence la mise au point, l’accès optique, la distorsion et le fait qu’un échantillon plat soit représentatif de la pièce de production. |
| Positionnement et manipulation | Référence, montage, orientation, contact de serrage, protection de la pièce et chargement répétable | Un procédé laser stable peut malgré tout échouer si la marque se déplace en dehors de la zone autorisée d’une pièce à l’autre. |
| Contenu et taille de la marque | Hauteur des caractères, largeur de ligne, taille des cellules de code, orientation et structure des données variables | Les codes fins et les petits caractères exigent une combinaison plus stricte de mise au point, de comportement du spot, de mouvement et de vérification. |
| Méthode de vérification | Lisibilité humaine, lecteur de code, vérificateur, éclairage, moment de l’inspection et réinspection en aval | L’essai doit produire des preuves en utilisant le même type de méthode d’acceptation que celui attendu en production. |
| Conditions de production | Volume, objectif de takt, modifications des données, méthode de chargement, gestion des rebuts, extraction et interface opérateur | Le système final doit satisfaire l'ensemble du cycle de production, et pas seulement le temps de marquage optique. |
Résultat cible
Que doit accomplir un marquage acceptable de composant de moteur ?
L'acceptation doit être définie avant les essais. Il n'existe pas de cible visuelle universelle unique pour chaque composant de moteur aérospatial ; le dessin, la spécification et le plan qualité pertinents déterminent quels critères s'appliquent et comment ils sont mesurés.
Les données de pièce, de numéro de série, de lot, de révision ou de service doivent correspondre à la source autorisée, sans duplication ni erreur de transcription.
La marque doit rester à l'intérieur de la zone autorisée, avec l'orientation requise et le dégagement nécessaire par rapport aux caractéristiques ou surfaces restreintes.
Le texte lisible par l'homme doit rester lisible à la taille et dans l'état de surface spécifiés pour le projet.
Les codes lisibles par machine doivent être vérifiés avec le lecteur, le vérificateur, l'éclairage et la méthode d'acceptation définis lorsque la vérification est requise.
Le contraste, la profondeur, la modification de rugosité, le matériau en relief ou l'effet thermique doivent rester dans les limites autorisées pour la zone de marquage réelle.
Lorsqu'un revêtement est présent, confirmez si le procédé est destiné à modifier le revêtement, à l'éliminer localement ou à le préserver, et inspectez la surface sous-jacente en conséquence.
Si des essais de nettoyage, d'exposition thermique, de corrosion, d'usure ou d'autres essais en aval sont spécifiés, la marque doit être réinspectée après ces essais.
Les pièces représentatives doivent présenter une qualité et un emplacement de marque stables au fil des charges répétées, plutôt qu'un seul échantillon réussi isolé.
Géométrie et accès
Comment les surfaces courbes et la manutention des pièces influent-elles sur le marquage ?
Un échantillon plat peut confirmer une direction de matériau, mais il peut ne pas prouver que le marquage de production reste focalisé, non déformé et correctement placé sur un composant moteur courbe ou à hauteur variable.
Variation de la distance de travail
Une pale, une bague ou un carter courbe peut éloigner certaines parties de la zone de marquage du plan focal nominal. L'approche utilisable dépend de la courbure, de la taille du marquage, de la qualité de ligne ou de cellule requise et de la profondeur optique disponible.
Fixation, référence et orientation
Un positionnement reproductible de la référence est important lorsque la zone autorisée est petite ou se trouve près d'un bord, d'un élément, d'une transition de revêtement ou d'une surface critique. Le dispositif de fixation doit maintenir l'orientation sans endommager la pièce.
Géométrie du code et accès optique
Les caractères ou les cellules Data Matrix peuvent se déformer sur une courbe, tandis que les zones en creux peuvent ajouter des contraintes d'accès optique ou de collision. La vérification doit être effectuée sur la pièce marquée réelle dans les conditions de lecture prévues.


| Géométrie de la pièce | Préoccupation typique | Ce qu’il faut évaluer |
|---|---|---|
| Petite courbe locale avec référence stable | Variation de mise au point sur une marque compacte | Stabilité du montage et examen de la profondeur optique ; évaluer marquage 3D de surfaces courbes lorsque la variation de hauteur dépasse la plage de mise au point locale utilisable. |
| Arbre cylindrique ou bague | La marque s'enroule autour de la circonférence ou change d'angle | Positionnement indexé ou manipulation rotative selon la couverture angulaire requise et la répétabilité de localisation. |
| Positions de pièces mixtes ou caractéristiques variables | L'emplacement de la marque change selon le chargement ou la variante de pièce. | Améliorer d'abord la référence et le montage ; évaluer positionnement assisté par vision Lorsque la variation d'emplacement reste une variable de production réelle. |
| Zone encastrée ou à accès limité | Accès optique, collision, ombrage ou extraction | Confirmez l'accès mécanique, le dégagement de sécurité et l'agencement d'extraction avant de finaliser l'optique ou le mouvement. |
Itinéraire laser du premier essai
Quel itinéraire laser doit être testé en premier ?
Pour les composants métalliques de moteur, le marquage par fibre est une première piste de criblage pratique lorsque l'effet requis et la méthode de marquage sont autorisés. Le but du premier essai est d'établir une fenêtre de procédé exploitable sur la surface réelle — et non de verrouiller la configuration finale de la machine avant que des preuves n'existent.
1. Confirmer ce que le procédé est autorisé à modifier
Commencez par le plan ou la spécification : définissez si la cible est un contraste de surface, une interaction avec le revêtement ou une modification superficielle du matériau, et indiquez tout effet interdit lié à la profondeur, à la chaleur, aux bords ou aux surfaces critiques.
Vérifier l'exigence2. Cribler une voie de marquage des métaux par fibre
Utilisez des conditions de surface représentatives pour comparer si un procédé à fibre peut atteindre le contraste requis, la qualité des bords et l'effet de surface autorisé, sans considérer la puissance seule comme critère de sélection.
Voir la direction de la machine à fibre3. Étendre les essais de contrôle des impulsions uniquement lorsque le résultat l'exige
Si la fenêtre acceptable est étroite, comparez les options de contrôle d'impulsion adaptées au sein de la famille de fibres, y compris les sources de type MOPA le cas échéant, plutôt que de supposer qu'une seule condition d'impulsion convient à chaque alliage, revêtement ou finition.
Discutez des tests comparatifs sur échantillons4. Passez du criblage de procédé à la géométrie finale
Une fois que l'effet de surface est prometteur, répétez le test sur la pièce réelle courbe ou à hauteur variable afin de valider la mise au point, le positionnement, la forme du code, la répétabilité du montage et la performance du cycle complet.
Passez en revue les options de géométrie et de manipulationDiagnostic de défaillance
Modes de défaillance courants et ce qu'ils indiquent généralement
Un échantillon défaillant est utile lorsque le symptôme visible est lié à une cause testable. Vérifiez les variables mécaniques, de surface, optiques et de données les plus faciles à isoler avant de modifier plusieurs paramètres laser à la fois.
| Problème observé | Causes candidates à vérifier | Comment confirmer |
|---|---|---|
| Un côté d'une marque courbe est net, tandis que l'autre s'estompe ou s'élargit. | Variation de la distance de travail, courbure locale, hauteur de la pièce ou tolérance de mise au point insuffisante | Cartographier la hauteur de la surface sur l'ensemble de la marque, répéter à des positions de mise au point contrôlées et comparer avec une zone de marquage plus petite ou un essai de compensation 3D approprié. |
| Les caractères ou les cellules Data Matrix se déforment vers le bord de la marque | Projection sur la surface courbe, erreur d'orientation ou géométrie optique/de champ | Comparer le même motif dans une zone locale plus plane, modifier l'orientation ou évaluer la gestion rotative/3D tout en maintenant le contenu de marquage constant. |
| La position du marquage varie entre les pièces | Incohérence de la référence, jeu du montage, variation de chargement ou variation de la géométrie entre les pièces | Mesurer la position de la pièce avant le marquage, répéter un chargement contrôlé et distinguer la répétabilité du montage de la précision de positionnement du laser. |
| Le contraste varie entre des pièces nominalement similaires | État de surface, oxyde, épaisseur de revêtement, contamination ou variation de l'état du matériau | Consigner l'état de surface réel, nettoyer ou regrouper les échantillons de manière cohérente et comparer avec les mêmes réglages optiques avant de modifier le procédé. |
| Le contraste est acceptable, mais l'effet de surface est trop agressif | Densité d'énergie, comportement des impulsions, stratégie de passes ou mécanisme de cible incorrect | Inspecter la profondeur ou la modification de surface à l'aide de la méthode requise par le projet et comparer les fenêtres de procédé à effet moindre au lieu de juger uniquement l'obscurité. |
| Le revêtement est endommagé en dehors du résultat prévu | Variabilité du revêtement, cible d'interaction incorrecte, répartition de la focalisation/énergie ou chevauchement excessif | Confirmer l'état du revêtement et le mécanisme de marquage prévu, puis inspecter le substrat et le bord du revêtement sur des pièces finies représentatives. |
| Un coupon plat fonctionne, mais pas le composant de production | Géométrie, finition réelle, accès restreint, variation de focalisation, fixation ou historique de surface différent | Répéter le même itinéraire candidat sur le composant fini et isoler les changements de géométrie/de manipulation avant de conclure que la voie matériau a échoué. |
| La marque est conforme initialement, mais échoue après un test en aval requis | Durabilité insuffisante, effet de surface inadapté ou critères d'acceptation n'incluant pas la condition d'exposition réelle | Répéter la séquence d'exposition et de réinspection spécifiée, puis comparer les résultats avant et après le test en utilisant la même méthode d'acceptation. |
Flux de production
Que doit inclure le flux de travail de marquage de production ?
La préparation à la production est le cycle contrôlé complet autour du marquage. Le temps de balayage laser ne représente qu'une partie du takt.
Protégez la pièce finie et présentez-la au montage dans un état reproductible.
Mettre en place la référence définie, confirmer l'orientation et établir la zone de marquage.
Récupérer ou saisir les données correctes de pièce, de numéro de série, de lot, de révision ou de code, et appliquer les règles de contrôle des doublons.
Exécuter la recette approuvée dans la fenêtre de processus libérée pour l'état réel de la pièce.
Vérifier le contenu, le placement et la qualité du code ou la qualité visuelle à l'aide de la méthode d'inspection spécifiée.
Conserver l'enregistrement de production, de vérification ou de traçabilité requis lorsque le système qualité l'exige.
Définir comment les échecs d'identification, les échecs de vérification ou les erreurs de chargement sont contenus et empêchés de se poursuivre comme production acceptée.
Retirer la pièce sans endommager la surface marquée ou critique et préparer le poste pour le prochain cycle contrôlé.
Essai et acceptation des échantillons
Comment les échantillons de composants de moteur doivent-ils être testés et acceptés ?
Utiliser des pièces finies représentatives pour prouver à la fois le résultat du marquage et la méthode de production. L'acceptation reste liée au dessin, à la spécification et au processus qualité client applicables.
Figer les paramètres d'entrée déterminants
Consigner le plan ou la spécification, les restrictions de marquage, l'emplacement, l'alliage, le traitement thermique, le revêtement, l'état de surface, les exigences du code et les limites des zones critiques.
Utiliser des échantillons représentatifs
Tester la surface finie et la géométrie, y compris la variation normale de production, plutôt que de se fier uniquement à une éprouvette plate polie.
Comparer les fenêtres de procédé candidates
Modifier une variable de procédé significative à la fois lorsque cela est pratique et consigner le contraste, la qualité des bords, l'effet de surface, le résultat du code et la répétabilité de l'emplacement.
Réaliser l'exposition en aval requise
Appliquer les tests de nettoyage, thermiques, de corrosion, d'usure ou autres tests exigés par le projet, puis réinspecter la marque en utilisant la même méthode d'acceptation définie.

| Contrôle d'acceptation | Ce qui doit être enregistré avant la libération |
|---|---|
| Identité et données | Caractères ou contenu du code corrects, source des données, résultat du contrôle des doublons et association des enregistrements, le cas échéant. |
| Emplacement et orientation | Positionnement mesuré ou inspecté par rapport à la zone de marquage autorisée lors de chargements répétés. |
| Qualité visuelle ou du code | Lisibilité ou résultat du vérificateur obtenu avec l'éclairage, le lecteur et la méthode d'inspection définis. |
| Effet de surface | Preuves exigées par le projet pour la profondeur, la rugosité, l'état du revêtement, l'effet thermique ou toute autre modification de surface restreinte lorsque ces critères s'appliquent. |
| État après exposition | Résultat après tout nettoyage requis, essai thermique, de corrosion, d'usure ou autre essai en aval. |
| Répétabilité | Résultats sur des pièces représentatives et un chargement répété du montage, pas seulement sur un seul échantillon optimal. |
| Faisabilité du cycle | Temps total du processus, y compris la manutention, les données, la vérification, l'enregistrement et la logique de rejet par rapport à l'objectif de production. |
Configuration finale de la machine
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La machine finale doit être le résultat des preuves issues de l'échantillon. Chaque choix de configuration répond à un problème spécifique détecté lors des essais de procédé, de géométrie, de vérification ou de cycle.
| Ce que montre l'échantillon ou l'essai de cycle | Orientation de configuration à évaluer | Question de décision |
|---|---|---|
| Procédé / Laser | ||
| La marque métallique requise est stable sur l'état de surface représentatif | Confirmer la classe de source à fibre appropriée et la plage de puissance sans ajouter de complexité inutile | La source testée offre-t-elle une marge de procédé suffisante tout en restant dans les limites d’effets de surface autorisées ? |
| Le résultat est sensible à la condition d’impulsion ou la fenêtre acceptable est étroite | Évaluer une capacité de contrôle d’impulsion plus fine au sein de la famille de fibres, y compris les options de type MOPA lorsque cela est pertinent | Un contrôle d’impulsion supplémentaire améliore-t-il la répétabilité ou réduit-il les effets de surface indésirables sur la pièce réelle ? |
| Les petits caractères ou les codes exigent un détail optique plus fin | Examiner ensemble l’optique, le comportement du spot et la taille du champ de travail | Quelle taille de champ permet de préserver le détail requis tout en couvrant toujours la zone de marquage réelle ? |
| Géométrie / Positionnement | ||
| L'emplacement de la pièce est répétable, mais la zone de marquage autorisée est petite | Utiliser un montage et une stratégie de référence contrôlés | La répétabilité du montage peut-elle maintenir la marque à l'intérieur de la zone autorisée sans assistance de vision ? |
| La marque doit s'étendre autour d'un arbre, d'un anneau ou d'une surface cylindrique | Évaluer une manipulation rotative indexée ou continue selon la tâche | Quelle couverture angulaire est nécessaire, et quelle précision d'orientation doit être maintenue ? |
| La variation de hauteur sur la marque requise dépasse la plage de mise au point locale utile | Évaluer une compensation de mise au point 3D ou réviser la présentation pièce/marque | La marque requise peut-elle rester nette et géométriquement correcte sur toute la surface ? |
| La variation de chargement modifie la position de la marque, ou différentes variantes présentent des caractéristiques différentes | Améliorez d'abord le contrôle du montage, puis évaluez le positionnement assisté par vision là où il apporte une valeur mesurable | L'erreur de position est-elle causée par le chargement, la variation de pièce ou une référence instable ? |
| Vérification / Données | ||
| La vérification du code fait partie de l'acceptation | Ajoutez le lecteur/vérificateur requis, l'éclairage et la gestion des résultats | Le système doit-il uniquement lire le code, vérifier selon un critère défini, ou également enregistrer le résultat de la vérification ? |
| Le contenu du numéro de série ou du code varie selon la pièce | Définir l'interface de données, l'association recette/données, la prévention des doublons et le stockage des enregistrements | D'où proviennent les données de production, et comment la relation correcte entre la pièce et les données est-elle confirmée ? |
| Système de production | ||
| La manutention manuelle ne peut pas atteindre le takt de production complet ni l'objectif de constance | Évaluer le chargement assisté, le mouvement ou une cellule plus automatisée ainsi que les besoins d'extraction et de confinement | Quelle partie du cycle mesuré — pas seulement le balayage laser — limite le débit ou la répétabilité ? |
| Le panache de procédé ou les résidus affectent la pièce, les optiques ou l'environnement de travail | Dimensionner l'extraction et le confinement autour du procédé réel et de la présentation de la pièce | Où faut-il capturer les fumées ou les particules sans interférer avec l'accès, le marquage ou la vérification ? |
Étape suivante
Établir le brief d’essai des composants moteur avant de sélectionner l’équipement
Partagez la pièce finie, les exigences de contrôle et le contexte de production afin que Zhuorui Laser puisse tester la voie de marquage, documenter le résultat d’acceptation et configurer la source, l’optique, le montage, le positionnement, la vérification et le format machine en fonction des preuves.
Préparez : dessin/spécification · alliage et traitement thermique · revêtement/finition · zone de marquage · contenu/taille du code · résultat cible et effets interdits · géométrie de la pièce · méthode de vérification · volume de production et takt · connexion de données · échantillons représentatifs.